
油圧シャーリングマシンは、油圧シリンダーで上刃を動かし、固定された下刃との間で板金を切断する機械です。適切な機種は、最大板厚、切断長さ、材料強度、生産量、刃物クリアランス、バックゲージ精度、安全仕様で選定します。

早わかり:どの油圧シャーを選ぶべきか
6 mm までの軟鋼までの一般的な板金作業の場合、通常、 油圧スイングビームシャー が最も経済的な選択肢です。厚いプレート、頻繁なステンレス鋼の切断、またはより厳しい真直度要件の場合、調整可能なすくい角と電動ブレードギャップを備えた 油圧ギロチンシャー が、より安全な長期投資です。
多くの製造工場にとって実際的な仕様は、電動バックゲージを備えた 6x3200 mm または 8x3200 mm QC12Y スイングビームシャーリングマシン です。厚板販売店では、CNC ブレードクリアランス、油圧ホールドダウン、フロントスクエアアーム、リアシートサポートを備えた 12x4000 mm、16x6000 mm、またはそれ以上の QC11Y ギロチンシャーリングマシン にステップアップすることがよくあります。
実際に重要な 7 の仕様
ほとんどの見積もりには数十のパラメータがリストされていますが、そのうちの 7 つによって、機械がきれいに、安全に、そして利益を上げて切断できるかどうかが決まります。サプライヤーを比較する前に、実際の製造図面からこれらの数値を定義してください。
- 切断厚さ: は、軟鋼、ステンレス鋼、アルミニウム、およびあらゆる高強度材料の最大厚さを指定します。ステンレス鋼は通常の軟鋼よりも引張強度が高いため、ディレーティングが必要となる場合が多いです。
- 切断長さ: は、使用可能な最長の刃長を選択します。一般的には 2500、 3200、 4000、 6000、または 8000 mm です。マシンが長いほどコストが高くなり、より多くの床面積が必要となるため、標準のシートサイズに合わせてください。
- ブレードギャップ調整: の正確なクリアランスにより、バリ、ロールオーバー、ブレードの損傷が軽減されます。手動ギャップは 1 つの材料では許容されます。電動または CNC ギャップは、混合材料やシフトチェンジに適しています。
- すくい角: すくい角が低いと刃先の真直性が向上し、狭いストリップのねじれが減少します。一方、すくい角が高いとピーク切削抵抗が低くなります。通常、ギロチン鋏はすくい制御が優れています。
- バックゲージ移動量と精度: 移動量、位置決め速度、再現性、材料の詰まりを防ぐためにカット前にストップフィンガが後退するかどうかを確認します。
- 押さえ圧力: の十分な油圧押さえ圧力により、特に幅の狭いストリップ、ステンレス鋼、滑りやすいコーティングされた材料でのシートの動きを防ぎます。
- 安全パッケージ: リアガード、サイドガード、緊急停止、ライトカーテンまたはリア光電保護、およびロックアウトポイントは、後付けとして扱うのではなく、仕様に含める必要があります。
切断能力を正しく設定する方法
油圧式剪断機の銘板の能力は、通常、規定の引張強さの軟鋼に基づいています。ステンレス鋼、マンガン板、耐摩耗鋼、または高張力構造用鋼を切断する場合、機械は同じ厚さの低炭素鋼よりも大きな力を必要とします。
保守的な購入方法として、最も硬い通常の材料から必要な容量を計算し、15-25 % のマージンを残しておきます。たとえば、6 mm のステンレスを毎日切断する工場では、6 mm の軟鋼定格せん断を同等のものとして扱うべきではありません。サプライヤーに書面による確認を求めるか、より重いフレームを選択する必要があります。
| アプリケーション | 代表的な材質 | 推奨されるマシン範囲 | ベストフィット |
|---|---|---|---|
| HVAC ダクトとキャビネット | 0.5-3mm亜鉛メッキ板 | 4x2500 ~ 6x3200 mm | スイングビームシャー |
| 一般的な製造 | 3-8mm軟鋼 | 6x3200~10x4000mm | スイングビームまたはギロチンシャー |
| ステンレス加工 | 2-8 mm ステンレス | 軟鋼の能力から減らされる | CNCギャップ付きギロチン |
| 厚板切断 | 10-25mm軟鋼板 | 12×4000mm以上 | 油圧ギロチンシャー |
スイングビーム 対 ギロチン: どちらのデザインがあなたのショップにフィットしますか?
スイングビームシャー は、ピボットポイントを中心とした円弧に沿って上部ブレードを動かします。可動部品が少なく、構造がシンプルでコストが安いため、薄板や中型シートに人気があります。トレードオフは、刃のクリアランスと切断角度がギロチン機よりも柔軟性に欠けることです。古いフライホイール駆動装置と最新の油圧機械も比較している場合は、見積もりを確定する前に、 油圧式と機械式のシャーリングマシンの比較 を確認してください。
ギロチンシャー は、ガイドレールを使用して上部ビームをより垂直に駆動するため、調整可能なすくい角、より正確なブレードギャップ、および厚板での優れたパフォーマンスをサポートできます。さらに詳しい比較については、 スイングビームとギロチンシャーリングマシンガイド を参照してください。
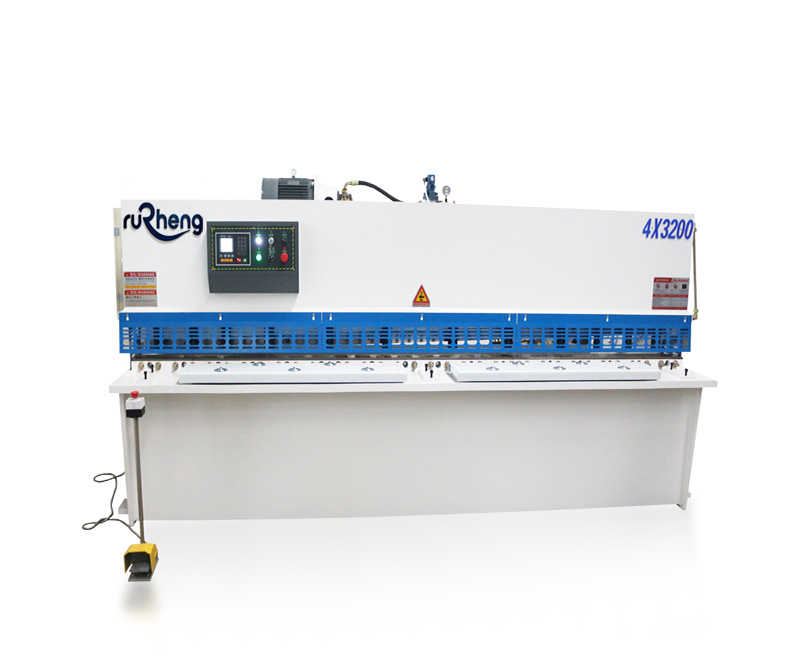
| 因子 | スイングビーム油圧シャー | 油圧ギロチンシャー |
|---|---|---|
| 最適な厚さの範囲 | 薄~中程度のシート | 中~厚手のプレート |
| ブレードギャップ制御 | 手動または電動、柔軟性が低い | 手動、電動、または精度の高い CNC |
| すくい角 | 通常は固定されています | 多くの場合調整可能 |
| 購入費用 | 低い | 高いが、要求の厳しい作業に適しています |
| 推奨購入者 | HVAC、キャビネット、軽加工品 | スチールサービスセンター、プレートショップ、ステンレス加工業者 |
ブレードギャップ:バリとブレード寿命を制御する設定
ブレードギャップは、ブレードクリアランスとも呼ばれ、上部ブレードと下部ブレードの間の距離です。隙間が小さすぎると、カット音が耳障りになり、刃の欠けが早くなり、機械の負荷が増加します。ギャップが大きすぎると、エッジに過度のロールオーバー、バリ、変形が発生します。
開始点として、軟鋼 6-8 % (厚さの %)、ステンレス鋼 4-6 %、およびアルミニウム 8-10 % を使用します。これらは実際の店舗設定であり、普遍的な法則ではありません。最終的なクリアランスは、実際の材料グレードをテストカットし、バリ高さを測定することによって確認する必要があります。

CNC オプションにお金を払う価値がある場合
基本的な油圧式ハサミは、単純な繰り返しの切断に適しています。 CNC オプションは、オペレーターが厚さを頻繁に変更する場合、ジョブごとに多くのサイズを切断する場合、または複数のシフトにわたって反復可能な出力が必要な場合に役立ちます。最も有用なアップグレードは、CNC バックゲージの位置決め、CNC ブレードクリアランス、プログラム可能なカットカウント、および自動リターンストローク調整です。
多品種生産の場合、通常、最初に指定するアップグレードはバックゲージです。プログラム可能なバックゲージは手動測定を減らし、オペレーターが来週同じストリップを再度作成するのに役立ちます。 CNC ブレードギャップは、ショップが軟鋼、ステンレス鋼、アルミニウムを切り替える際の 2 番目のアップグレードです。
- 安定したサイズで 1 つまたは 2 つの材料を切断する少量の工場には、手動制御 を選択してください。
- 日常の作業に繰り返し寸法変更が含まれるが、オペレータが手動でブレードクリアランスを設定できる場合は、電動バックゲージ を選択してください。
- 混合材料、頻繁なジョブ変更、より厳しい文書要件の場合は、CNC ブレードギャップとバックゲージ を選択してください。
- ブレードラインの後ろでたわむ、薄いシート、幅の広いシート、または傷がつきやすいシート用のシートサポート を追加します。
購入前の安全性と適合性の確認
油圧式剪断機には、強力なブレードライン、ホールドダウンクランプ、可動バックゲージ、および後部スクラップエリアが備わっています。後からガードを後付けすると時間がかかり、費用もかかるため、購入前に安全性を確認する必要があります。少なくとも、フロントフィンガーガード、サイドガード、リア保護、緊急停止、油圧過負荷保護、およびメンテナンスのための明確なロックアウトポイントを指定します。
米国の店舗では、OSHA の機械保護原則が作業点やその他の可動部品に適用されます。より広範な技術的文脈については、OSHA の 機械保護ガイダンス で、ブレード領域やその他の危険からオペレーターを保護する必要がある理由が説明されています。ブレードの交換とクリアランスの調整は一般的なリスクポイントであるため、安全なメンテナンス手順も文書化してください。
間違った購入を防ぐサプライヤーへの質問
デポジットを支払う前に、サプライヤーに技術的な質問に書面で回答するよう依頼してください。信頼できるサプライヤーは、機械の能力と材料の強度を一致させ、ブレードの材料を説明し、バックゲージの精度を示し、安全構成を確認できる必要があります。
- 公称切断能力はどのような引張強さに基づいていますか?
- ステンレス鋼とアルミニウムの推奨最大厚さはどれくらいですか?
- ブレードギャップは手動、電動、または CNC 制御のいずれですか?
- バックゲージの移動量、速度、位置決め精度、再現性はどのくらいですか?
- 標準で供給される刃の材質と刃先の形状は何ですか?
- シングルストローク、連続ストローク、ジョグモードは可能ですか?
- どのガード、インターロック、緊急停止、後部保護が含まれていますか?
- 基礎、電源、エア供給、設置スペースはどのようなものが必要ですか?

最終購入チェックリスト
このチェックリストを使用して、購入の決定を明確な仕様に変えます。また、サプライヤーが 1 つの厚さ番号のみに一致する最も安価な機械ではなく、適切な機械を見積もるのにも役立ちます。
- 通常の材料の最大値: 種類、グレード、厚さ、シートの長さ。
- 臨時の資料を最大限に活用: 外部委託するほど稀であるか、社内の能力が必要かどうかを確認します。
- 必要なエッジ品質: バリの制限、真直度、ねじれ、下流の溶接または曲げの許容差。
- 制御レベル: 手動、電動、または CNC バックゲージおよびブレードギャップ。
- ハンドリング装置: フロントアーム、スクエアリングアーム、リアサポート、コンベア、またはスタッキングエリア。
- 安全パッケージ: 操作点ガード、後方保護、緊急停止、およびメンテナンスロックアウトプラン。
- サービスプラン: スペアブレード、油圧シール、電気部品、コントローラーサポート、リモートトラブルシューティング。
油圧シャーリングマシンFAQ
油圧シャーリングマシンはどのくらいの厚さを切断できますか?
油圧シャーリングマシンは、標準的な製造工場で一般に 0.5-25 mm の軟鋼を切断しますが、重量ギロチンモデルは、適切なフレーム、ブレード、油圧システムを使用することで 30-40 mm に達することができます。ステンレス鋼や高強度プレートの場合は、引張強度が高くなるほど切削抵抗が増加するため、常に能力を下げてください。
スイングビームとギロチン油圧シャーのどちらを選択すべきですか?
薄板から中板まで対応し、メンテナンスが簡単で、購入コストが低いスイングビームシャーを選択してください。すくい角の調整、厚いプレートの真直度の向上、ブレードクリアランスの厳密な制御、または約 8-10 mm を超える頻繁な切断が必要な場合は、ギロチンシャーを選択してください。
油圧式ハサミではどれくらいのブレードギャップを使用する必要がありますか?
実際の開始点は、軟鋼の場合は材料厚さの 6-8 %、ステンレス鋼の場合は 4-6 %、アルミニウムの場合は 8-10 % です。バリの高さ、エッジのロールオーバー、ノイズ、ブレードの磨耗はすべて、ギャップが狭すぎるか広すぎるかを示すため、最終設定はテストカットで確認する必要があります。
CNC バックゲージには追加コストを払う価値がありますか?
CNC バックゲージは、オペレーターがシフトごとに多くのサイズを切断する場合、注文を繰り返す場合、または手動セットアップなしで一貫した精度が必要な場合に価値があります。これにより、測定時間が短縮され、間違った停止からのスクラップが削減され、異なるオペレーター間での生産の繰り返しが容易になります。
見積もりを依頼する前にサプライヤーにどのような情報を送信する必要がありますか?
材料の最大厚さ、材料の種類、既知の場合は引張強度、最大シート長、最小ストリップ幅、毎日の切断量、必要な精度、電源、および CNC ブレードギャップ、空気圧シートサポート、またはフロントフィードテーブルが必要かどうかを送信します。正確な見積もりは、一般的な厚さの数値よりも実際の部品に依存します。
結論:実際の切断条件に合わせて選ぶ
最高の油圧シャーリングマシンが、必ずしも最大のモデルまたは最も自動化されたモデルであるとは限りません。これは、通常の材料をきれいに切断し、オペレーターをサポートし、刃を保護し、工場内のシートの移動方法に適合する機械です。
スイングビームシャーとギロチンシャーを比較する場合は、材料リスト、最大シートサイズ、必要な精度、毎日の切断量を Rucheng に送信してください。当社のエンジニアリングチームが適切な製品を推奨します。 ギロチンシャーリングマシン, スイングビームシャーリングマシン、ブレード構成、CNC オプション、およびワークショップのレイアウト。剪断されたブランクがシリンダー、タンク、またはコーンになった場合は、下流側の計画を立てます。 板材のロール曲げマシン 同時に。
油圧シャーリングマシンの見積もりを依頼