
液压剪板机是一种利用液压缸驱动上刀片与固定下刀片配合切断板材的钣金切割设备。选择合适型号时,应根据最大板厚、剪切长度、材料强度、产量、刀片间隙控制、后挡料精度和安全配置来判断,而不是只看标称剪切能力。

快速答案:应该购买哪种液压剪板机?
对于一般钣金工作直至 6 mm 低碳钢, 液压摆式剪板机 通常是最经济的选择。对于较厚的板材、频繁的不锈钢切割或更严格的直线度要求,具有可调前角和电动刀片间隙的 液压闸式剪板机 是更安全的长期投资。
许多制造车间的实用规格是 6x3200 mm 或 8x3200 mm QC12Y 摆梁剪板机 和电动后挡料。厚板车间通常会升级至 12x4000 mm、16x6000 mm 或更大的 QC11Y 断头台剪板机 ,配有 CNC 刀片间隙、液压压紧装置、前校直臂和后板支撑。
真正重要的 7 规格
大多数报价列出了数十个参数,但其中七个参数决定了机器是否能够干净、安全和有利地切割。在比较供应商之前,请根据实际生产图纸定义这些数字。
- 切割厚度: 指定低碳钢、不锈钢、铝和任何高强度材料的最大厚度。不锈钢通常需要降额,因为其抗拉强度高于普通低碳钢。
- 切割长度: 选择最长可用刀片长度,常见为 2500、3200、4000、6000 或 8000 毫米。机器越长,成本越高,并且需要更多的占地面积,因此请将其与标准板材尺寸相匹配。
- 刀片间隙调节: 精确的间隙可减少毛刺、侧翻和刀片损坏。一种材料可以接受手动间隙;电动或数控间隙更适合混合材料和换班。
- 前角: 较低的前角可提高边缘直线度并减少窄带材上的扭曲,而较高的前角可降低峰值切削力。断头台剪通常能提供更好的倾斜控制。
- 后挡料行程和精度:检查行程长度、定位速度、重复精度以及挡指是否在切割前缩回,以防止卡料。
- 压紧压力: 足够的液压压紧力可防止板材移动,特别是在窄带材、不锈钢和光滑的涂层材料上。
- 安全套件: 后防护装置、侧防护装置、紧急停止装置、光幕或后光电保护以及锁定点应包含在规格中,而不是作为事后考虑。
如何正确确定切削能力
液压剪的铭牌容量通常基于规定拉伸强度的低碳钢。如果您的车间切割不锈钢、锰板、耐磨钢或高强度结构钢,则机器需要比相同厚度的低碳钢更大的力。
作为保守的购买方法,请根据最硬的常规材料计算所需的容量,并留出 15-25 % 的余量。例如,每天切割 6 mm 不锈钢的车间不应将 6 mm 低碳钢剪切机视为同等产品。应要求供应商书面确认或选择较重的框架。
| 应用 | 典型材料 | 建议的机器范围 | 最适合 |
|---|---|---|---|
| HVAC 管道和机柜 | 0.5-3毫米镀锌板 | 4x2500 至 6x3200 毫米 | 摆式剪板机 |
| 一般制造 | 3-8 mm 低碳钢 | 6x3200 至 10x4000 毫米 | 摆梁或闸式剪板机 |
| 不锈钢加工 | 2-8 毫米不锈钢 | 低碳钢产能降额 | CNC间隙闸刀 |
| 厚板切割 | 10-25毫米低碳钢板 | 12x4000毫米及以上 | 液压闸式剪板机 |
摆梁与断头台:哪种设计适合您的商店?
摆式剪板机 沿围绕枢轴点的弧线移动上刀片。它运动部件少,结构简单,成本较低,因此在薄板和中板中很受欢迎。缺点是刀片间隙和切割角度不如断头台机器灵活。如果您还将老式飞轮驱动设备与现代液压机进行比较,请在最终报价之前查看 液压与机械剪板机比较 。
闸式剪板机 通过导轨更垂直地驱动上梁,因此可以支持可调的前角,更精确的刀片间隙,以及更好的厚板性能。如需更深入的比较,请参阅我们的 摆梁与断头台剪板机指南 。
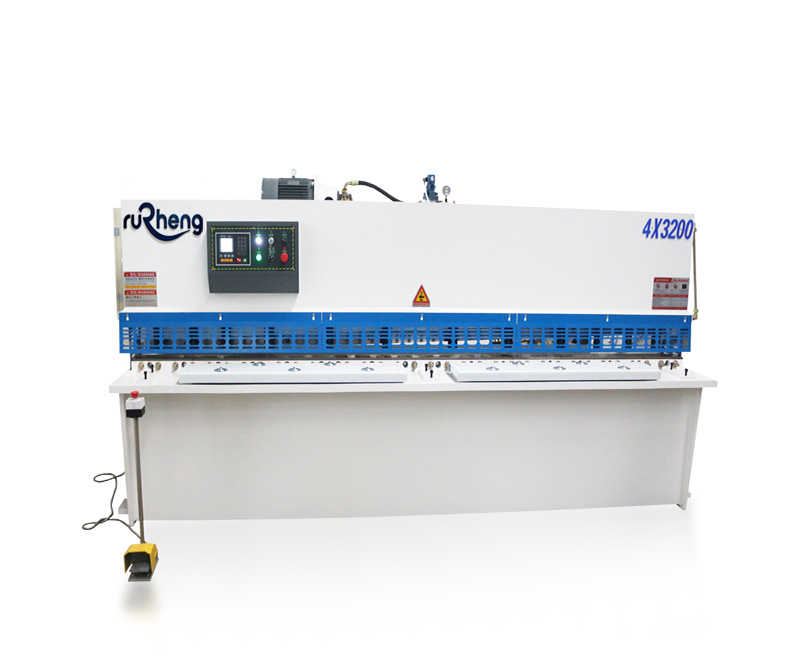
| 因素 | 摆式液压剪 | 液压闸式剪板机 |
|---|---|---|
| 最佳厚度范围 | 薄至中等片材 | 中厚板 |
| 刀片间隙控制 | 手动或机动,灵活性较差 | 手动、电动或 CNC 精度更高 |
| 前角 | 通常固定 | 经常可调 |
| 采购成本 | 较低 | 更高,但更适合高要求的工作 |
| 推荐买家 | 暖通空调、橱柜、轻工制造 | 钢铁服务中心、钢板车间、不锈钢制造商 |
刀片间隙:控制毛刺和刀片寿命的设置
叶片间隙,又称叶片间隙,是上、下叶片之间的距离。如果间隙太小,切割声音会很刺耳,刀片碎裂速度会更快,并且机器负载会增加。如果间隙太大,边缘会出现过度翻转、毛刺和变形。
使用这些起点:低碳钢 6-8 % 厚度、不锈钢 4-6 % 和铝 8-10 %。这些是实际的商店设置,而不是普遍法则。最终间隙应通过测试切割实际的材料牌号并测量毛刺高度来验证。

当 CNC 选项值得购买时
基本的液压剪可以很好地进行简单的重复切割。当操作员经常改变厚度、每次作业切割多种尺寸或需要跨多个班次重复输出时,CNC 选项就变得很有价值。最有用的升级是 CNC 后挡料定位、CNC 刀片间隙、可编程切割计数和自动返回行程调整。
对于高混合生产,后挡料通常是第一个指定的升级。可编程后挡料减少了手动测量,并帮助操作员下周再次生产相同的条带。 CNC 刀片间隙是车间在低碳钢、不锈钢和铝之间切换时的第二次升级。
- 对于小批量车间切割一种或两种尺寸稳定的材料,请选择手动控制 。
- 当日常工作需要重复尺寸变化但操作员仍可以手动设置刀片间隙时,请选择电动后挡料 。
- 针对混合材料、频繁的工作变更和更严格的文档要求,选择 CNC 刀片间隙和后挡料 。
- 添加板材支撑 ,适用于在刀片线后面下垂的薄、宽或对划痕敏感的板材。
购买前的安全性和合规性检查
液压剪具有高力刀片线、压紧夹具、移动后挡料和后废料区域。购买前必须检查安全性,因为后期改装防护装置速度较慢且成本较高。至少,指定前手指防护装置、侧防护装置、后部防护装置、紧急停止装置、液压过载保护装置以及明确的维护锁定点。
对于美国商店,OSHA 机器防护原则适用于操作点和其他移动部件。对于更广泛的技术背景,OSHA 的 机器防护指南 解释了为什么必须保护操作员免受刀片区域和其他危险的影响。还要记录安全维护步骤,因为刀片更换和间隙调整是常见的风险点。
防止错误购买的供应商问题
在支付押金之前,请供应商以书面形式回答技术问题。可靠的供应商应该能够将机器产能与材料强度相匹配,解释刀片材料,显示后挡料精度,并确认安全配置。
- 标称切削能力是基于什么抗拉强度?
- 不锈钢和铝的建议最大厚度是多少?
- 刀片间隙是手动、电动还是 CNC 控制?
- 后挡料的行程、速度、定位精度和重复精度是多少?
- 标准提供的刀片材料和刀刃配置是什么?
- 机器可以执行单行程、连续行程和点动模式吗?
- 包括哪些防护装置、联锁装置、紧急停止装置和后方保护装置?
- 需要什么基础、供电、送风、安装空间?

最终购买清单
使用此清单将购买决定转变为明确的规格。它还可以帮助供应商报价合适的机器,而不是只匹配一种厚度数字的最便宜的机器。
- 最大常规材料:类型、等级、厚度和板材长度。
- 最大偶尔材料:确认是否稀有到需要外包或需要内部产能。
- 所需的边缘质量:毛刺限制、直线度、扭曲以及下游焊接或弯曲公差。
- 控制级别:手动、电动或数控后挡料和刀片间隙。
- 搬运设备:前臂、方臂、后支撑、输送机或堆垛区域。
- 安全包:操作点防护、后方保护、紧急停止和维护锁定计划。
- 服务计划:备用刀片、液压密封件、电气零件、控制器支持和远程故障排除。
液压剪板机常见问题
液压剪板机可以切割多厚的厚度?
液压剪板机通常在标准制造车间切割 0.5-25 毫米低碳钢,而重型断头台型号可以通过合适的框架、刀片和液压系统切割 30-40 毫米。对于不锈钢和高强度板材,请务必降低容量,因为较高的拉伸强度会增加切削力。
我应该选择摆梁式液压剪还是闸式液压剪?
选择摆式剪板机适用于薄到中型板材,维护简单,采购成本较低。当您需要可调前角、在较厚的板材上获得更好的直线度、更严格的刀片间隙控制或频繁切割约 8-10 毫米以上时,请选择闸式剪板机。
液压剪机上应该使用多少刀片间隙?
实际的起点是低碳钢的材料厚度的 6-8 %、不锈钢的 4-6 % 和铝的 8-10 %。应在试切时检查最终设置,因为毛刺高度、边缘翻转、噪音和刀片磨损都会显示间隙是否太紧或太宽。
CNC 后挡料值得额外花费吗?
当操作员每个班次切割多种尺寸、重复订单或需要一致的精度而无需手动设置时,CNC 后挡料是值得的。它减少了测量时间,减少了因错误停止而产生的废品,并使不同操作员更容易重复生产。
在请求报价之前我应该向供应商发送哪些信息?
发送最大材料厚度、材料类型、拉伸强度(如果已知)、最大板材长度、最小带材宽度、每日切割量、所需精度、电源以及是否需要 CNC 刀片间隙、气动板材支撑或前送料台。精确的报价更多地取决于实际零件而不是通用厚度数字。
结论:围绕真实剪切工况选型
最好的液压剪板机并不总是最大或自动化程度最高的型号。该机器可以干净地切割您的常规材料,为操作员提供支持,保护刀片,并适合板材在车间中移动的方式。
如果您正在比较摆式剪板机和闸式剪板机,请将您的材料清单、最大板材尺寸、所需的精度和每日剪切量发送给如程。我们的工程团队可以推荐合适的 断头台剪板机, 摆梁剪板机、刀片配置、CNC 选项和车间布局。如果剪切后的毛坯变成圆柱体、罐体或圆锥体,则规划下游 卷板机 同时。
获取液压剪板机报价