
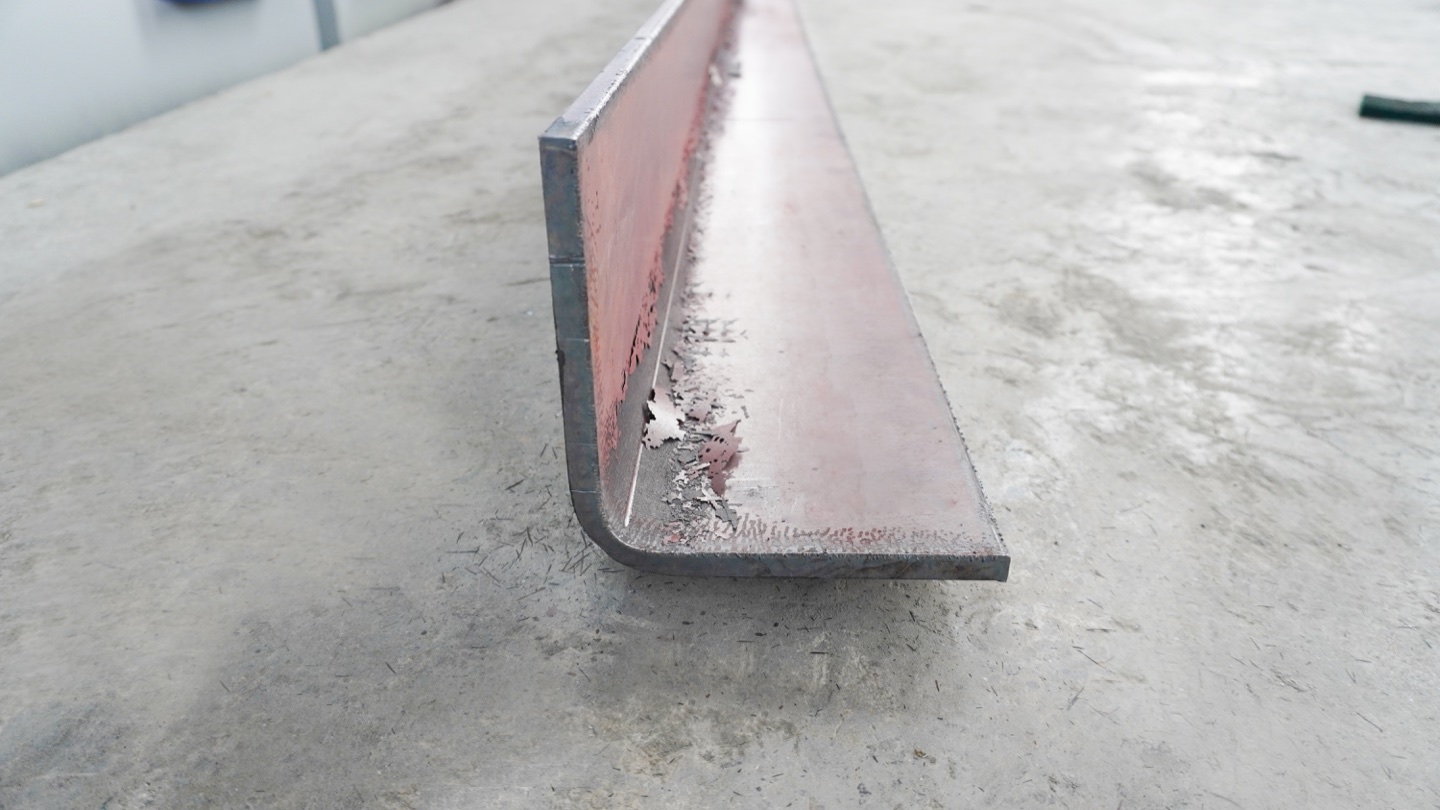
Eine Produktionslinie für hinterlüftete Fassadenhalterungen erfordert normalerweise vier Prozesse: Zuschnitt, Ovalschlitzstanzen, CNC-Abkantbiegen und Entgraten. Bei Fassadensystemen aus Feinsteinzeug, Naturstein und Vorhangfassaden muss die Halterung Lochposition, Schlitzlänge, Biegewinkel und Profilgeradheit konsistent halten. Eine praktische Rucheng-Konfiguration kombiniert eine Faserlaser-Schneidemaschine oder Schermaschine für Rohlinge, eine CNC-Revolverstanzmaschine für Wärmedehnungsschlitze, eine hydraulische CNC-Abkantpresse mit Bombierung für präzise lange Biegungen und eine Entgratungs- oder Trommeltrommelmaschine für saubere Kanten vor der Beschichtung oder Montage.
Schnelle Maschinenempfehlung
Beginnen Sie bei Fassadenhalterungen und hinterlüfteten Fassadenprofilen mit der Fertigteilzeichnung und nicht mit dem Maschinennamen. Die wichtigsten Daten sind Materialqualität, Dicke, maximale Biegelänge, Schlitzgröße, Schlitzanzahl, Anzahl der Bracketfamilien und erforderliche Winkeltoleranz. Rucheng empfiehlt normalerweise a CNC-Abkantpresse mit Bombierung zum Biegen, a CNC-Stanzmaschine für wiederholte ovale Schlitze und a Faserlaserschneidemaschine wenn sich leere Formen zwischen Projekten ändern.
| Prozess | Fassadenteile | Empfohlene Maschine | Auswahlnotizen |
|---|---|---|---|
| Zuschnitt | Grundplatten, L-Halterungen, Z-Halterungen, kundenspezifische Stützplatten | Faserlaserschneidemaschine oder hydraulische Schermaschine | Wählen Sie Laser für gemischte Konturen und Projektvariationen; Wählen Sie das Scheren für einfache rechteckige Zuschnitte. |
| Ovale Schlitzstanzung | Wärmeausdehnungsschlitze, Befestigungslöcher, wiederholte Befestigungslöcher | CNC-Revolverstanzmaschine | Am besten für wiederholte Schlitze und Löcher geeignet, bei denen die Kosten für die Stanzwerkzeuge durch das Volumen gerechtfertigt sind. |
| Biegen | Winkelverbinder, U-Verbinder, Z-Profile, Fassadentragschienen | CNC-hydraulische Abkantpresse mit Bombierung | Die Balligkeit ist wichtig, wenn die Biegelänge, die Winkeltoleranz und die Geradheit die Passung beim Einbau beeinflussen. |
| Kantenbearbeitung | Schlitze, Laserkanten, Stanzgrate und Klammerecken | Entgratmaschine oder Trommeltrommel | Erforderlich, wenn Teile beschichtet, vor Ort gehandhabt oder mit Fassadenschienen montiert werden sollen. |
Warum Fassadenhalterungen eine CNC-Abkantpresse benötigen
Fassadenhalterungen mögen wie einfache gebogene Teile aussehen, aber die Installationsgenauigkeit hängt von der wiederholbaren Flanschlänge, dem konsistenten Biegewinkel und dem korrekten Versatz zwischen den Wandbefestigungslöchern und dem Plattenauflagepunkt ab. Wenn der Winkel abweicht, kann die Feinsteinzeug- oder Natursteinplatte aus der Ebene geraten. Wenn sich die Flanschlänge ändert, kann es sein, dass die Halterung nicht mit der Schiene oder dem Ankersystem ausgerichtet ist.
Eine hydraulische CNC-Abkantpresse ist eine praktische Basismaschine für diese Teile, da sie die Position des Y1/Y2-Stößels, die Bewegung des Hinteranschlags und die Biegeprogramme steuert. Verwenden Sie bei längeren Fassadenprofilen die CNC-Bombierung oder die hydraulische Bombierung, damit sich die Mitte des Werkstücks im Vergleich zu den Enden nicht unterbiegt. Vergleichen Sie für sehr lange Schienen oder Profile eine Tandem-Abkantpresse oder ein kundenspezifisches Modell mit langem Bett.
Käuferhinweis: Wenn ein Projekt eine integrierte Balligkeit oder Durchbiegungskompensation vorsieht, sollten Sie dies nicht als kosmetische Option betrachten. Es ist Teil des Biegegenauigkeitssystems, insbesondere für lange Fassadenprofile, breite Konsolen und rostfreie oder verzinkte Bleche mit engen Winkelanforderungen.
Konfiguration der Abkantpresse für Fassadenhalterungen
| Konfiguration | Wann sollte man es verwenden? | Fassadenvorteil |
|---|---|---|
| Y1/Y2 + X/R-Hinteranschlag | Allgemeines Biegen von Halterungen und Profilen | Steuert die Biegetiefe und wiederholbare Flanschabmessungen. |
| Z1/Z2 Hinteranschlagfinger | Gemischte Klammerbreiten und außermittige Biegungen | Reduziert die Einrichtungszeit für mehrere Bracketfamilien. |
| Mechanische oder hydraulische Bombierung | Lange Halterungen, lange Profile und engere Winkeltoleranz | Kompensiert die Durchbiegung der Maschine und verbessert die Winkelkonsistenz über die gesamte Biegelänge. |
| segmentierte Werkzeuge | Kurze Flansche, Kästen, versetzte Teile und gemischte Halterungsformen | Ermöglicht Werkzeuglücken und flexible Konfigurationen für komplexe Bracketgeometrien. |
| Schwanenhals- oder Halb-Schwanenhalsstanze | Rücklaufflansche und Profile mit Kollisionsrisiko | Bietet Spielraum für tiefere Halterungsformen. |
| Blattfolger | Lange, dünne oder schwere Fassadenprofile | Unterstützt das Werkstück beim Biegen und reduziert die Belastung des Bedieners. |
CNC-Stanzung für ovale Wärmeausdehnungsschlitze
Hinterlüftete Fassadensysteme verwenden häufig ovale Wärmeausdehnungsschlitze, damit sich Paneele, Schienen und Halterungen bei Temperaturänderungen bewegen können. Wenn sich derselbe ovale Schlitz über Tausende von Halterungen hinweg wiederholt, ist eine CNC-Revolverstanzmaschine in der Regel effizienter als das Laserschneiden jedes Schlitzes. Der Stempelschlag erfolgt schnell, die Schlitzgröße ist stabil und die Werkzeuge können je nach Halterungsdesign runde Löcher, Langlöcher, Senkungsvorbereitungen oder Formungsmerkmale umfassen.
Das Laserschneiden bleibt nützlich, wenn sich Zeichnungen häufig ändern, wenn die Schlitzgrößen je nach Projekt variieren oder wenn die Rohlingskontur komplex ist. Viele Fabriken nutzen beides: Laserschneiden für flexible Rohlinge und CNC-Stanzen für wiederholte Schlitze und Löcher, die die Zykluszeit dominieren.
Typischer Produktionsablauf
- Überprüfen Sie die Zeichnungen der Fassadenhalterungen, Materialqualität, Dicke, Schlitzabmessungen, Biegeradius und Beschichtungsanforderungen.
- Schneiden Sie den Rohling per Laser oder Schere zu, je nachdem, ob es sich um einen projektspezifischen Umriss oder ein einfaches rechteckiges Material handelt.
- Stanzen Sie ovale Erweiterungsschlitze, Ankerlöcher und wiederholte Befestigungselemente mit einer CNC-Revolverstanzmaschine.
- Entgraten Sie gestanzte Schlitze und Schnittkanten vor dem Biegen, wenn Grate das Werkzeug beschädigen oder die Beschichtungsqualität beeinträchtigen können.
- Biegen Sie Konsolen oder Fassadenprofile auf der CNC-Abkantpresse mit der richtigen V-Matrizenöffnung, Stempelform und Bombierungseinstellung.
- Überprüfen Sie vor der Serienproduktion den Winkel, den Abstand zwischen Loch und Biegung, die Flanschlänge, die Verdrehung, den Gratzustand und die Montagepassung.
Beispiel-Maschinenpakete
| Produktionstyp | Vorgeschlagenes Paket | Beste Passform |
|---|---|---|
| Projektbezogene Fassadenhalterungen | Faserlaserschneidemaschine + hydraulische CNC-Abkantpresse + Entgraten | Veränderte Zeichnungen, unterschiedliche Halterungsformen, geringere Werkzeuginvestitionen. |
| Wiederholte ovale Schlitzhalterungen | CNC-Stanzmaschine + CNC-Abkantpresse + Trommeltrommel | Halterungen mit mittlerem bis hohem Volumen und wiederholten Schlitzen und Löchern. |
| Lange Fassadenprofile | CNC-hydraulische Abkantpresse mit Bombierung, Blechfolgern und segmentierter Werkzeugausstattung | Lange Kurven, Geradheitskontrolle, geringeres Handhabungsrisiko. |
| Komplette Fabrik für Fassadenhalterungen | Laserschneiden + CNC-Stanzen + Abkantpresse + Entgraten + Werkzeugsatz | Fabriken, die mehrere Bracketfamilien im Rahmen der FOB-Beschaffung in China produzieren. |
Angebotscheckliste für FOB-China-Bedingungen
Um einen genauen Kostenvoranschlag für den Arbeitsablauf einer Fassadenhalterung zu erhalten, senden Sie Rucheng die folgenden Produktionsdaten. Dies vermeidet eine Unterdimensionierung der Abkantpresse, die Wahl des falschen Schlitzverfahrens oder fehlende Werkzeugkosten.
- Konsolen- und Profilzeichnungen im PDF-, DXF-, DWG- oder STEP-Format.
- Materialqualität: verzinkter Stahl, Edelstahl, Aluminium oder beschichtetes Blech.
- Dickenbereich, maximale Biegelänge, maximale Rohlingsgröße und minimale Flanschlänge.
- Länge, Breite, Menge pro Teil und monatliche Leistung des ovalen Schlitzes.
- Erforderliche Biegewinkeltoleranz, Ebenheit, Verdrehungsgrenze und Oberflächenanforderungen.
- Controller-Präferenz wie Delem DA53T, DA66T, DA69S, ESA oder Cybelec.
- Bedarf an Bombierung, Blechfolgern, Hinteranschlag Z1/Z2, Schwanenhalswerkzeug oder segmentiertem Werkzeug.
- Werkstattspannung, Fabriklayout, Luftversorgung, Betreiberplan und Versandpräferenz FOB China.
FAQ
Kann Rucheng sowohl die Abkantpresse als auch die Revolverstanzmaschine liefern?
Ja. Rucheng kann einen kompletten Arbeitsablauf für die Herstellung von Fassadenhalterungen empfehlen, einschließlich Abkantbiegen, CNC-Stanzen, Laserschneiden, Entgraten und Werkzeugbestückung. Die Konfiguration sollte auf Zeichnungen und Produktionsvolumen basieren.
Brauchen Fassadenhalterungen immer eine Laserschneidmaschine?
Nein. Wenn es sich bei den Zuschnitten um einfache Rechtecke handelt und sich das Schlitzmuster wiederholt, ist das Abscheren plus CNC-Stanzen möglicherweise wirtschaftlicher. Das Laserschneiden ist besser, wenn sich die Rohlingskontur ändert oder die Fabrik viele projektspezifische Teile verarbeitet.
Welche Steuerung eignet sich am besten zum Biegen von Fassadenkonsolen?
Für einfache Halterungsfamilien kann DA53T oder eine vergleichbare CNC-Steuerung ausreichend sein. Für komplexe Profile, importierte Zeichnungen, Offline-Programmierung, 3D-Simulation oder mehrachsige Hinteranschläge kann die DA66T- oder DA69S-class-Steuerung gerechtfertigt sein. Die Wahl des Controllers kann den Maschinenpreis stark beeinflussen und sollte daher zum tatsächlichen Arbeitsablauf passen.
Welche Informationen werden für einen Werkzeugvorschlag benötigt?
Senden Sie die Zeichnung, das Material, die Dicke, den Innenbiegeradius, den Mindestflansch, die Schlitzgröße, das Lochmuster und die Produktionsmenge. Rucheng kann dann V-Matrizen, Stempel, segmentierte Werkzeuge, Schwanenhalsstanzen und CNC-Stanzwerkzeuge für die Halterungsfamilie empfehlen.
Planen Sie eine Produktionslinie für Fassadenhalterungen?
Senden Sie Ihre Halterungszeichnungen, Details zum ovalen Schlitz, Materialstärke und monatliche Leistung. Rucheng passt zu der Abkantpresse, der CNC-Stanzmaschine, der Laserschneidmaschine, der Entgratungsausrüstung und den Werkzeugen für das FOB-China-Angebot.
Abkantpressen-Angebot anfordern