

Antwort des Käufers: Wann sollten Sie eine CNC-Bombierung spezifizieren?
Geben Sie die CNC-Bombierung an, wenn die Abkantpresse Teile biegt, die länger als etwa 2.5 m sind, Maschinen mit einer Nennleistung von rund 80 Tonnen oder mehr, lange Fassadenprofile, Schaltschränke, Aufzugsplatten, rostfreie Teile, schwere Halterungen oder alle Arbeiten, bei denen der Mittelpunktswinkel mit den beiden Enden übereinstimmen muss. Bei einfachen kurzen Brackets kann eine manuelle oder motorisch-mechanische Krönung ausreichend sein; Bei gemischter Produktion und engeren Toleranzen ist die hydraulische CNC-Bombierung in der Regel sicherer.
Was ist Abkantpresse-Bombierung und warum ist sie wichtig?
Die Bombierung einer Abkantpresse ist eine Kompensationstechnik, die der natürlichen Durchbiegung (Verwölbung) von Stößel und Tisch einer Abkantpresse beim Biegen entgegenwirkt. Wenn eine Abkantpresse Kraft zum Biegen von Blechen aufbringt, ist der Maschinenrahmen nicht unendlich steif — die Mitte des Balkens biegt sich unter Last nach unten durch. Das bedeutet, dass der Stempel an den Enden tiefer eindringt als in der Mitte, was zu ungleichmäßigen Biegewinkeln über die Teillänge führt.
Dieser Durchbiegungseffekt wird oft als „Kanueffekt“ oder „Bananeneffekt“ bezeichnet, da das fertige Teil bei Betrachtung von der Stirnseite leicht gekrümmt erscheint. Bei einer 3-Meter-, 100-Tonnen-Abkantpresse kann die Mittendurchbiegung unter Volllast 0,10–0,15 mm erreichen — genug, um eine Winkelabweichung von 1–3° zwischen Mitte und Enden der Biegung zu verursachen.
Ein Bombierungssystem löst dieses Problem, indem es eine kontrollierte Aufwölbung (die „Bombierung“) auf den Unterwangen oder Arbeitstisch aufbringt. Während des Biegehubs flacht die aufgebrachte Biegekraft diese Wölbung ab, sodass der effektive Stempel-Matrizen-Abstand über die gesamte Biegelänge gleichmäßig bleibt. Das Ergebnis: konsistente Biegewinkel vom ersten bis zum letzten Millimeter.
Kernaussage: Wann ist Bombierung notwendig?
Bombierung ist entscheidend für Abkantpressen mit einer Nennleistung von 80 Tonnen oder mehr und Tischen länger als 2,5 Meter (8 Fuß). Sie wird noch wichtiger beim Biegen von hochfesten Materialien (Edelstahl, Hardox), dicken Blechen (>6 mm) oder bei engen Winkeltoleranzen (±0,5° oder weniger). Bei kurzen Teilen, die in der Mitte einer kleinen Maschine gebogen werden, kann die Durchbiegung vernachlässigbar sein — aber für Produktionsarbeiten auf jeder vollwertigen Abkantpresse ist Bombierung nicht optional.
CNC-ballierende Abkantpressenanwendungen
Eine CNC-ballige Abkantpresse ist besonders wertvoll, wenn das fertige Teil entlang einer langen Biegelinie korrekt zusammengefügt werden muss. Die Entscheidung betrifft nicht nur die Tonnage. Dies hängt von der Biegelänge, dem Material, der Toleranz, der Flanschgeometrie, der Werkzeugausstattung und davon ab, ob sich der Auftrag häufig ändert.
| Anwendung | Warum Krönung wichtig ist | Empfohlene Option | Verwandte Rucheng-Seite |
|---|---|---|---|
| Fassadenhalterungen und Vorhangfassadenstützen | Winkelfehler können die Plattenausrichtung, den Halterungsversatz und die Schienenpassung vor Ort verändern. | CNC-motorisierte oder hydraulische Bombierung mit segmentiertem Werkzeug und präziser Einstellung des Hinteranschlags. | Produktionsanleitung für Fassadenhalterungen |
| Schaltschränke und Gehäuse | Türabstände, Kastenrechtwinkligkeit und Paneelpassung hängen von wiederholbaren Winkeln und Flanschlängen ab. | CNC-Bombierung mit 4-Achsen- oder 6-Achsensteuerung und gespeicherten Material-/Werkzeugprogrammen. | Herstellung von Elektrogehäusen |
| Lange Profile, Platten und Tandembiegen | Lange Kurven verstärken die Durchbiegung des Rahmens und die Handhabungsvariation. | Hydraulische CNC-Bombierung, Blechstützen und Tandem-Synchronisierung, wo erforderlich. | Tandem-Abkantpresse |
| Schwere Halterungen und dicke Platte | Eine hohe Biegekraft erhöht die Durchbiegung und kann zu einer Unterbiegung in der Mitte führen. | Hochleistungs-Abkantpresse mit robustem Rahmen, Bombierung und passenden großen V-Matrizen. | Hochleistungs-Abkantpresse |
Wie die Balkendurchbiegung bei Abkantpressen funktioniert
Um die Bombierung zu verstehen, müssen Sie die Durchbiegung verstehen. Ein Abkantpressenrahmen ist im Wesentlichen eine große C-förmige oder O-förmige Struktur. Beim Biegen drückt der Stößel auf den Stempel, während das Bett die Matrize von unten stützt. Die Biegekraft erzeugt eine Reaktion, die dazu führt, dass sich sowohl der Stößel als auch das Bett verbiegen – der Stößel wird in der Mitte nach oben (vom Werkstück weg) und das Bett nach unten ausgelenkt. Verwenden Sie unseren -Rechner für freies Biegen , um die genaue Biegekraft für Ihre Aufgabe zu ermitteln – eine Eingabe, die Sie beim Festlegen der Balligkeitskompensation benötigen.
Die kombinierte Durchbiegung bedeutet, dass der Stempel-Matrizen-Abstand in der Mitte größer ist als an den Rändern. Das Werkstück wird in der Mitte weniger gebogen, was zu einem größeren eingeschlossenen Winkel (Unterbiegung) im Vergleich zu den Enden führt. Die Größe der Durchbiegung folgt der Balkenstatik:
Dabei ist δ = maximale mittlere Durchbiegung (mm), F = Gesamtbiegekraft (N), L = Abstand zwischen Seitenrahmen (mm), E = Elastizitätsmodul von Stahl (210.000 MPa) und I = Trägheitsmoment des Trägerquerschnitts (mm⁴). Diese Formel zeigt, dass die Durchbiegung mit der dritten Potenz der Bettlänge zunimmt – eine Verdoppelung der Länge erhöht die Durchbiegung auf das 8-Fache.
| Maschinengröße | Tischlänge | Typische Mittendurchbiegung | Ungefährer Winkelfehler |
|---|---|---|---|
| 63 Tonnen | 2,500 mm | 0.05–0.08 mm | 0,5–1,0° |
| 100 Tonnen | 3,200 mm | 0.10–0.15 mm | 1,0–2,0° |
| 160 Tonnen | 3,200 mm | 0.15–0.20 mm | 1,5–2,5° |
| 250 Tonnen | 4,000 mm | 0.20–0.30 mm | 2,0–3,0° |
| 500 Tonnen | 6,000 mm | 0.30–0.50 mm | 3,0–5,0° |
Diese Durchbiegungswerte setzen Volllangenbiegen bei Nennlast voraus. Teilbiegen erzeugt weniger Durchbiegung, da die Kraft auf eine kürzere Spanne konzentriert ist. Deshalb müssen Bombierungssysteme verstellbar sein — eine feste Kompensation würde bei kurzen Biegungen überkompensieren und bei Volllangenbiegen bei maximaler Tonnage unterkompensieren.
Mechanische Bombierung: Keilbasierte Durchbiegungskompensation
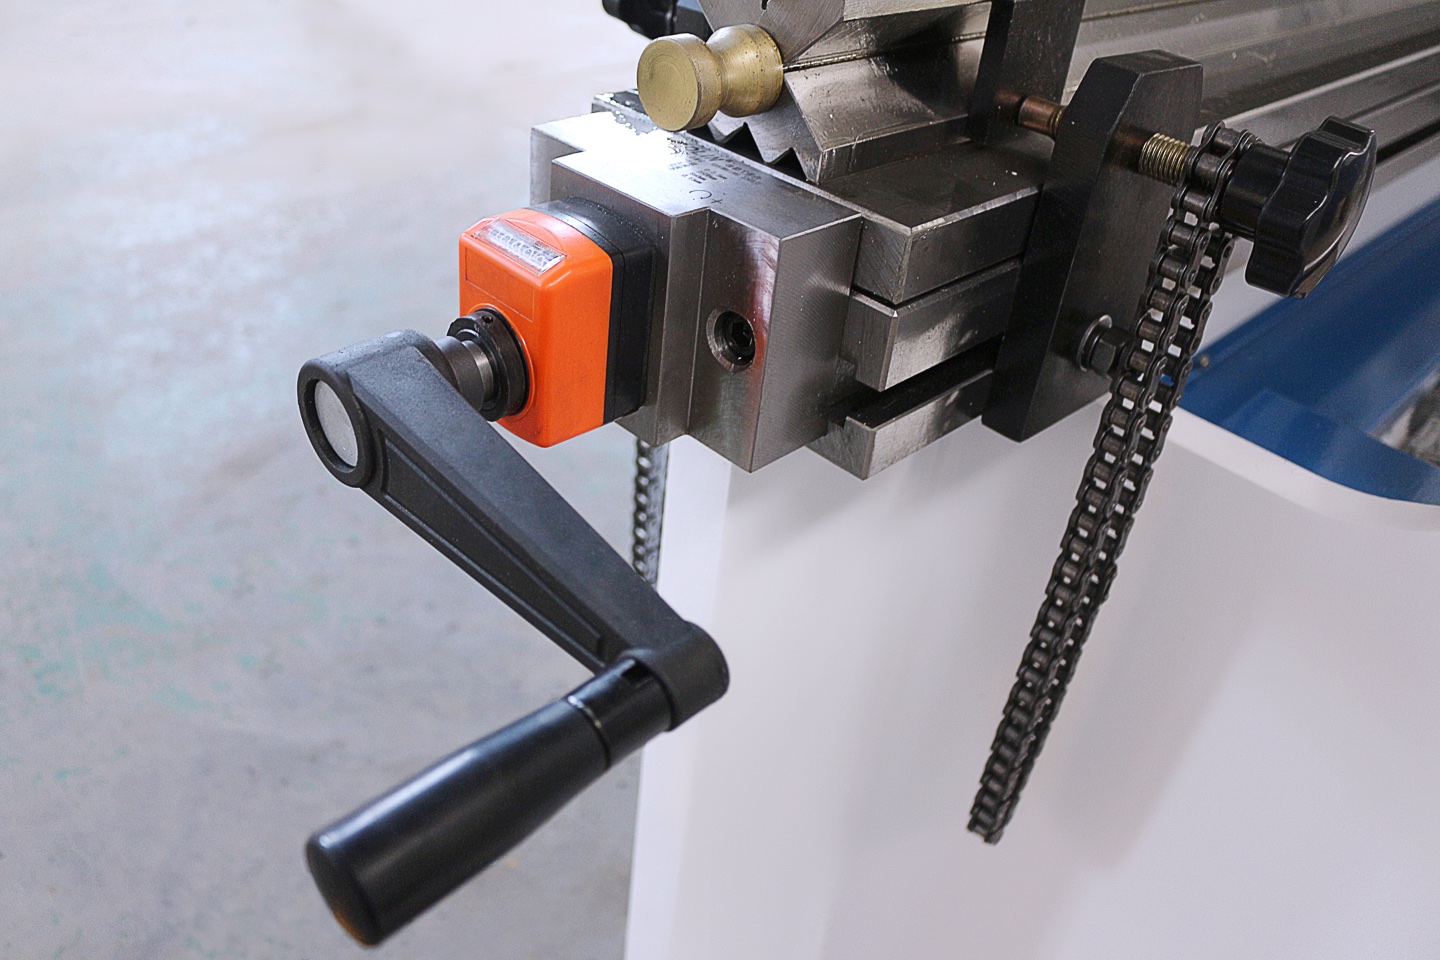
Mechanische Bombierung ist der traditionelle und am weitesten verbreitete Ansatz. Sie verwendet eine Reihe von präzisionsgeschliffenen Keilblöcken, die unter dem Arbeitstisch (Unterwangen) montiert sind. Die Keilanordnung besteht typischerweise aus zwei Reihen ineinandergreifender dreieckiger Keile — eine feste und eine bewegliche Reihe. Durch seitliches Verschieben der beweglichen Reihe drücken die Keile die Tischoberfläche nach oben und erzeugen eine kontrollierte konvexe Kurve.
Arten der mechanischen Bombierung
Einzelkeilsysteme verwenden ein langes Keilpaar, das eine einzelne parabolische Scheitelkurve erzeugt. Dies ist die einfachste und kostengünstigste Option und eignet sich für Maschinen bis zu 3 Metern, bei denen die Durchbiegungskurve vorhersehbar ist. Die Kompensation erfolgt über ein einzelnes Handrad oder einen Motorantrieb.
Mehrkeilsysteme (segmentiert) verwenden mehrere unabhängige Keilpaare über die gesamte Bettlänge – typischerweise 4- bis 12-Segmente, abhängig von der Maschinenlänge. Jedes Segment kann unabhängig angepasst werden, sodass der Bediener eine genauere Kompensationskurve erstellen kann, die dem tatsächlichen Durchbiegungsprofil entspricht. Bei Maschinen 4 ab Metern und länger sind Mehrkeilsysteme Standard.
CNC-motorisierte mechanische Bombierung fügt jedem Keilsegment Servomotoren oder Schrittmotoren hinzu, die vom CNC-System der Maschine gesteuert werden. Die Steuerung berechnet die erforderliche Balligkeit für jede Biegung auf der Grundlage des programmierten Materials, der Dicke und der Tonnage und positioniert dann automatisch alle Keilsegmente vor dem Hub. Dadurch wird die Einfachheit mechanischer Keile mit der Automatisierung einer CNC-Steuerung kombiniert.
Vorteile der mechanischen Bombierung
- Einfache, robuste Konstruktion – weniger Komponenten als hydraulische Systeme, geringere Ausfallrate
- Keine Hydraulikflüssigkeit – keine Gefahr von Öllecks, umweltfreundlicher
- Abdeckung über die gesamte Länge – Keile überspannen das gesamte Bett und verhindern so tote Winkel
- Geringere Kosten – typischerweise 30–50 % weniger als gleichwertige hydraulische Bombierung
- Hervorragend geeignet für die Massenproduktion. – einmal für ein bestimmtes Teil eingestellt, ist die Kompensation perfekt wiederholbar
Einschränkungen der mechanischen Bombierung
- Feste Kompensationskurve – die voreingestellte Krone ist für eine Tonnage und Spanne optimiert; Ein Jobwechsel erfordert eine Neuberechnung und Anpassung
- Keilverschleiß – über Tausende von Zyklen verschleißen die Keilkontaktflächen, wodurch die Kompensationsgenauigkeit allmählich abnimmt; erfordert regelmäßige Inspektion und Austausch
- Manuelle Einstellzeit – Auf Nicht-CNC-Systemen dauert die Neueinstellung der Keile für einen neuen Auftrag 10–30 Minuten
- Abhängigkeit von den Fähigkeiten des Bedieners – Für die manuelle mechanische Bombierung sind erfahrene Bediener erforderlich, die sich mit Durchbiegungskurven und Kompensationswerten auskennen
Hydraulische Bombierung: CNC-gesteuerte dynamische Kompensation
Hydraulische Bombierung stellt den modernen, automatisierten Ansatz zur Durchbiegungskompensation dar. Sie verwendet eine Reihe unabhängig gesteuerter Hydraulikzylinder unter dem Arbeitstisch. Die CNC-Steuerung der Abkantpresse berechnet die exakte Kompensation für jede Biegung — unter Berücksichtigung von Materialtyp, Dicke, Biegelänge, V-Matrizenöffnung und Tonnage — und steuert dann jeden Zylinder mit dem korrekten Aufwärtsdruck an.
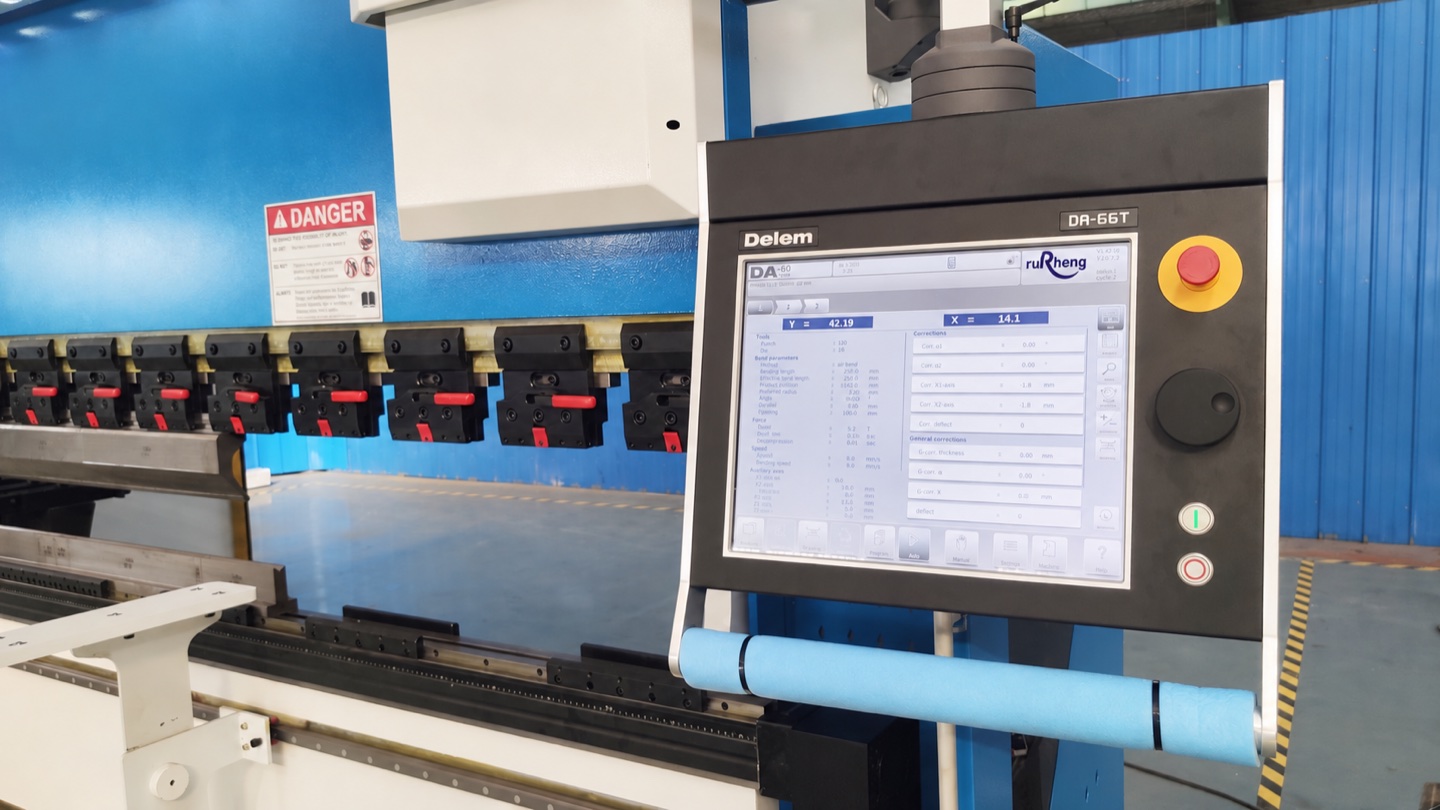
Im Gegensatz zu mechanischen Systemen, bei denen die Krone voreingestellt ist, passt sich die hydraulische Bombierung bei jedem Hub dynamisch an. Das System kann für jede Biegung in einer mehrstufigen Abfolge unterschiedliche Kompensationswerte anwenden, ohne dass ein Bedienereingriff erforderlich ist. Dies macht es ideal für Lohnwerkstätten, die den ganzen Tag über kleine Chargen unterschiedlicher Teile verarbeiten.
Wie hydraulische Bombierung funktioniert
- Parametereingabe: Der Bediener programmiert Materialtyp, Dicke, Biegewinkel, V-Matrizenöffnung und Biegelänge in die CNC-Steuerung
- Ablenkungsberechnung: Der integrierte Algorithmus des Controllers berechnet die erwartete Strahlablenkung und die erforderliche Kompensationskurve
- Zylinderbefehl: Einzelne Hydraulikzylinder (typischerweise 3–7 Zonen über das Bett) empfangen Druckbefehle proportional zur erwarteten Durchbiegung an jedem Punkt
- Echtzeitanpassung: Während des Biegehubs halten die Zylinder den Druck konstant, um die Kompensation während des gesamten Umformprozesses aktiv zu halten
- Automatischer Reset: Nach jedem Hub wird das System zurückgesetzt und für den nächsten Biegeschritt neu berechnet, wenn sich Parameter ändern
Vorteile der hydraulischen Bombierung
- Vollautomatisch – keine manuelle Anpassung zwischen den Aufträgen; Die CNC erledigt alles
- Dynamische Echtzeitkompensation – passt sich für jeden Biegeschritt in mehrstufigen Sequenzen an
- Hohe Präzision – erreicht eine Winkelkonsistenz von ± 0.25 ° über die gesamte Biegelänge
- Reduzierte Anforderungen an die Fähigkeiten des Bedieners – Bediener müssen Ablenkungskurven nicht verstehen
- Kein mechanischer Verschleiß – Hydraulikzylinder haben nicht die Oberflächenverschleißprobleme von Keilsystemen
- Schnellerer Jobwechsel – Für den Wechsel von einem Teil zum anderen sind nur Programmieränderungen und keine physischen Anpassungen erforderlich
Einschränkungen der hydraulischen Bombierung
- Höhere Kosten – hydraulische Balligkeitssysteme erhöhen den Maschinenpreis im Vergleich zu mechanischen 15–30 %
- Komplexere Wartung – Hydraulikleitungen, Dichtungen und Zylinder müssen regelmäßig auf Undichtigkeiten überprüft werden
- Endliche Zylinderzonen – auf sehr langen Betten (> 6 m) kann es „tote Winkel“ zwischen Zylinderpositionen geben, in denen die Kompensation interpoliert und nicht direkt gesteuert wird
- Empfindlichkeit gegenüber Ölverschmutzung – verschmutztes Hydrauliköl kann die Reaktion des Zylinders und die Kompensationsgenauigkeit beeinträchtigen
Mechanische vs. hydraulische Bombierung: Vollständiger Vergleich
Die Wahl zwischen mechanischer und hydraulischer Bombierung hängt von Ihrem Produktionsmix, Budget und Präzisionsanforderungen ab. Hier ist ein detaillierter Vergleich:
| Funktion | Mechanische Bombierung | Hydraulische Bombierung |
|---|---|---|
| Mechanismus | Verstellbare Keilblöcke unter dem Arbeitstisch | CNC-gesteuerte Hydraulikzylinder |
| Einstellung | Manuell oder CNC-motorisiert, vor dem Biegen voreingestellt | Vollautomatisch, dynamisch in Echtzeit |
| Präzision | ±0,5° über die Gesamtlänge (bei guter Einstellung) | ±0,25° über die Gesamtlänge |
| Jobwechsel | 10–30 Min. (manuell); 1–2 Min. (CNC-motorisiert) | 0 Min. — automatisch bei Programmwechsel |
| Relative Kosten | Niedriger (Basisniveau) | 15–30 % Aufpreis gegenüber mechanisch |
| Wartung | Keilinspektion und -austausch (jährlich) | Hydraulikdichtungs- und Ölprüfungen (vierteljährlich) |
| Verschleiß im Laufe der Zeit | Keiloberflächen verschleißen; Genauigkeit nimmt allmählich ab | Minimaler mechanischer Verschleiß; Dichtungen altern |
| Am besten für | Serienproduktion, Einzelteilfertigung, budgetbewusste Betriebe | Lohnfertiger, Mischproduktion, Mehrschrittbiegen, Automatisierung |
| Bedienerfähigkeit | Höher (manuell); mittel (CNC-motorisiert) | Niedriger — System übernimmt die Kompensation automatisch |
| Machbarkeit einer Nachrüstung | Einfach — aufschraubbare Bombierungstische verfügbar | Schwierig — erfordert CNC- und Hydraulikintegration |
💡 Entscheidungshilfe: Ein einfaches Auswahlverfahren
Wenn Sie die gleichen Teile wiederholt in großen Chargen biegen (z. B. Elektrogehäuse, Winkel), liefert mechanische Bombierung hervorragende Ergebnisse bei geringeren Kosten. Wenn Sie mehrmals täglich den Auftrag wechseln mit verschiedenen Materialien und Dicken (typischer Lohnfertiger), spart hydraulische Bombierung erhebliche Rüstzeit und reduziert Ausschuss. Für Maschinen über 200 Tonnen mit 4+ Meter Tisch wird hydraulische Bombierung unabhängig vom Produktionstyp dringend empfohlen.
CNC-Bombierung: Wie moderne Steuerungen die Kompensation automatisieren
Moderne CNC-Abkantpressen von Herstellern wie Delem, ESA und Cybelec haben integrierte Bombierungsalgorithmen in ihren Steuerungen. Wenn der Bediener eine Biegung programmiert, berechnet die Steuerung automatisch die erforderliche Bombierungskompensation basierend auf den bekannten Durchbiegungsmerkmalen der Maschine (bei der Werkskalibrierung in der Steuerung gespeichert) und den programmierten Biegeparametern.

Die Delem DA-66T- und DA-69T-Steuerungen, die in der -CNC-Abkantpressenreihe von Rucheng Technology verwendet werden, enthalten einen Bombierungsassistenten, der eine visuelle Darstellung der Kompensationskurve anzeigt. Der Bediener kann die Krone bei Bedarf feinjustieren, aber in den meisten Fällen liefert die automatische Berechnung im ersten Teil korrekte Ergebnisse.
Wichtige CNC-Bombierungsfunktionen
- Automatische Durchbiegungsberechnung – basierend auf maschinenspezifischen Kalibrierungsdaten, die in der Steuerung gespeichert sind
- Materialdatenbank – integrierte Zugfestigkeits- und Rückfederungsdaten für gängige Materialien (Baustahl, Edelstahl, Aluminium, Kupfer)
- Unterstützung für mehrstufige Sequenzen – berechnet die Balligkeit für jeden Biegeschritt neu, wenn sich Tonnage, Position oder Material ändern
- Teillängenausgleich – passt die Scheitelkurve an, wenn die Biegung kürzer als die volle Bettlänge ist
- Temperaturkompensation – fortschrittliche Steuerungen berücksichtigen die Wärmeausdehnung des Maschinenrahmens bei langen Produktionsläufen
- Balligkeitsüberschreibung – Bediener können einen prozentualen Versatz (z. B. + 10 %, − 5 %) zur Feinabstimmung auf der Grundlage tatsächlicher Ergebnisse anwenden
⚠️ Häufiger Fehler: Bombierung bei der Einrichtung ignorieren
Viele Bediener beheben inkonsistente Winkel durch Anpassen der Stößeltiefe, des Hinteranschlags oder sogar durch Unterlegen der Matrize — obwohl die eigentliche Ursache fehlende oder falsche Bombierung ist. Wenn Sie bei langen Teilen konstante Unterbiegung in der Mitte sehen, während die Enden korrekt sind, sollten Sie zuerst prüfen, ob die Bombierung aktiviert und korrekt kalibriert ist. Bei Delem-Steuerungen prüfen Sie die Registerkarte „Crowning“ im Biegeparameter-Bildschirm.
Hinweise zu Messung und Abnahme ergänzt am 8. November 2026.
Erfassen Sie den Winkelverlauf, bevor Sie die Bombierung ändern. Messen Sie den Innenwinkel nach der Entlastung an festgelegten Abständen vom selben Werkstückende, mit demselben Messgerät, denselben Kontaktflächen und derselben Abstützung. Wiederholen Sie diese Positionen an mehreren Zuschnitten. Trennen Sie Abweichungen entlang einer Biegung von Unterschieden zwischen Werkstücken; ein Mittelwert allein kann Unterschiede zwischen Mitte und Enden verdecken.
Veranschaulichendes Beispiel: Messwerte links/Mitte/rechts von 90°/92°/90° ergeben eine Spannweite von 2° entlang der Biegung. Werte von 91°/91°/91° weisen an diesen drei Stellen keine Streuung auf, liegen aber alle 1° über dem Sollwert von 90°. Diese Muster erfordern unterschiedliche Untersuchungen. Keines beweist die Ursache oder legt eine Bombierungskorrektur fest; drei Messpunkte belegen auch nicht die Genauigkeit des gesamten Profils.
Bewahren Sie das Winkelprotokoll zusammen mit Materialcharge, gemessener Dicke, Biegelänge und Position auf dem Tisch, Kennzeichnung von Stempel, Matrize und Haltern, V-Öffnung, Anordnung der Werkzeugsegmente und gespeichertem Programmstand auf. WILA unterscheidet die lokale horizontale und vertikale Werkzeugausrichtung vom Ausgleich der Maschinendurchbiegung. Prüfen und verändern Sie die Ausrichtung ausschließlich nach den Vorgaben der installierten Maschine und Werkzeuge; ein allgemeines Durchbiegungsbeispiel ist kein Einstellwert für eine bestimmte Maschine.
Bewahren Sie bei mechanischer wie hydraulischer Bombierung den Winkelverlauf vor und nach der Einstellung sowie den tatsächlichen Einstellwert des freigegebenen Erstteils auf. Prüfen Sie Schenkelmaße, Krümmung, Verdrehung und Abnahmegrenzen der Zeichnung getrennt. Prüfen Sie nach einem Material-, Werkzeug- oder Biegepositionswechsel erneut. Ein gespeicherter Bombierungswert dokumentiert eine Einrichtung; er bestätigt keinen anderen Auftrag.
WILA: modellspezifische Durchbiegungskompensation
WILA: Werkzeugausrichtung und Produktabweichungen
SSAB: Pressbiegen, Rückfederung und Maschinendurchbiegung
Winkelfehlerdiagnose und Messaufzeichnungen · Vereinbarung der Erststückabnahmeprüfungen
Wartung und Fehlerbehebung des Bombierungssystems
Wartung der mechanischen Bombierung
- Wöchentlich: Reinigen Sie die Keilflächen von Spänen, Staub und Schmutz; Tragen Sie leichtes Maschinenöl auf die Gleitflächen auf
- Monatlich: Keilbewegung prüfen – jedes Segment sollte frei gleiten, ohne zu klemmen; Überprüfen Sie die Kontaktflächen auf Abrieb
- Vierteljährlich: Messen Sie das Kronenprofil mit einem Präzisionslineal und Fühlerlehren; mit der theoretischen Kurve vergleichen
- Jährlich: Keildicke und Kontaktfläche auf Verschleiß prüfen; Ersetzen Sie die Keile, wenn der Verschleiß 0.05 mm überschreitet oder das System den erforderlichen Ausgleichsbereich nicht mehr erreichen kann
Wartung der hydraulischen Bombierung
- Wöchentlich: Sichtprüfung der Zylinderbereiche auf Öllecks; Überprüfen Sie den Hydraulikölstand im Behälter
- Monatlich: Überprüfen Sie die Balligkeitsgenauigkeit, indem Sie ein Teststück über die gesamte Bettlänge biegen. Vergleichen Sie die Winkel von Mitte zu Ende
- Vierteljährlich: Hydraulikschläuche und Armaturen prüfen; Ersetzen Sie alle Dichtungen, die abgenutzt oder durchsickern. Filtern oder ersetzen Sie das Hydrauliköl, wenn es verunreinigt ist
- Jährlich: Vollständige Systemkalibrierung – Überprüfen Sie die Reaktion jedes Zylinders anhand des Steuerbefehls. Neu kalibrieren, wenn die Abweichung ± 0.02 mm überschreitet
Häufige Bombierungsprobleme und Lösungen
| Symptom | Wahrscheinliche Ursache | Lösung |
|---|---|---|
| Mitte untergebogen, Enden korrekt | Unzureichende Bombierungskompensation | Bombierungswert erhöhen; prüfen, ob Bombierung in CNC aktiviert ist |
| Mitte übergebogen, Enden untergebogen | Übermäßige Bombierungskompensation | Bombierungswert reduzieren; für tatsächliche Tonnage neu kalibrieren |
| Ungleichmäßige Winkel (nicht symmetrisch) | Keilverschleiß auf einer Seite; Zylinderfehlfunktion | Verschlissene Keile prüfen und austauschen; einzelne Zylinder testen |
| Bombierung funktioniert bei einem Auftrag, aber nicht bei einem anderen | Feste Kompensation passt nicht zur neuen Tonnage/Spannweite | Kompensation für neue Parameter neu berechnen; hydraulische Aufrüstung erwägen |
| Hydraulische Bombierung reagiert langsam | Verschmutztes Öl; verschlissene Dichtungen; Luft in den Leitungen | Hydrauliköl und Filter austauschen; System entlüften; Dichtungen austauschen |
So wählen Sie das richtige Bombierungssystem für Ihre Abkantpresse
Die Wahl zwischen mechanischer und hydraulischer Bombierung hängt von vier Faktoren ab: Produktionstyp, Maschinengröße, Budget und Präzisionsanforderungen.
Wählen Sie die mechanische Bombierung, wenn: Sie große Chargen derselben Teile verarbeiten, Ihre Maschine weniger als 200 Tonnen hat, Ihr Budget begrenzt ist oder Sie eine vorhandene Maschine nachrüsten. Die CNC-motorisierte mechanische Bombierung ist ein guter Mittelweg – sie bietet Ihnen Automatisierungsvorteile zu geringeren Kosten als eine vollhydraulische Bombierung.
Wählen Sie die hydraulische Bombierung, wenn: Sie eine Werkstatt mit häufigen Umrüstungen betreiben, Ihre Maschine 200 + Tonnen mit einem 4 + Meterbett hat, Sie ± 0.5 ° oder eine bessere Winkelkonsistenz benötigen oder Sie Roboterbiegezellen integrieren, bei denen eine automatische Kompensation obligatorisch ist.
Rucheng Technology bietet sowohl mechanische als auch hydraulische Bombierungsoptionen für die gesamte CNC-Abkantpresse – von 40-Tonnen-Kompaktmaschinen bis hin zu 6000-Tonnen-Hochleistungs-Tandemsystemen. Unser Engineering-Team hilft Ihnen bei der Auswahl der richtigen Bombierungskonfiguration basierend auf Ihren spezifischen Produktionsanforderungen.
Häufig gestellte Fragen
Fazit: Gleichmäßige Biegungen mit dem richtigen Bombierungssystem
Das Bombieren einer Abkantpresse ist kein optionales Zubehör, sondern eine Grundvoraussetzung für gleichbleibend hochwertiges Biegen bei jeder Produktion CNC-Abkantpresse. Wenn Sie den Unterschied zwischen mechanischer und hydraulischer Bombierung kennen, können Sie die richtige Investition für die Anforderungen Ihrer Werkstatt tätigen. In Kombination mit richtig Kalibrierung des Hinteranschlags und WerkzeugauswahlDie Bombierung sorgt für gleichmäßige Winkel über die gesamte Biegelänge.
Bei großvolumigen, sich wiederholenden Arbeiten bietet die mechanische Bombierung (insbesondere CNC-motorisiert) hervorragende Präzision bei geringeren Kosten. Für Lohnwerkstätten mit häufigen Umrüstungen und engen Toleranzen macht sich die hydraulische Bombierung durch reduzierte Rüstzeit und weniger Ausschuss bezahlt. In jedem Fall ist eine ordnungsgemäße Wartung des Bombiersystems unerlässlich, um die Genauigkeit über die gesamte Lebensdauer der Maschine aufrechtzuerhalten.
Benötigen Sie eine CNC-Abkantpresse mit fortschrittlicher Bombierung?
Rucheng Technology fertigt CNC-Abkantpressen von 40T bis 6000T mit mechanischen und hydraulischen Bombierungsoptionen. Unsere Maschinen verfügen über Delem DA-66T/DA-69T Steuerungen mit automatischer Bombierungsberechnung. Kontaktieren Sie uns für eine kostenlose technische Beratung und ein Angebot.
Abkantpressen-Angebot anfordernAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Hochleistungs-Abkantpresse für dicke Bleche und Arbeiten mit hoher Tonnage, die einen zuverlässigen Balligkeitsausgleich erfordern.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Die Herstellung von Fassadenhalterungen verwendet CNC-Stanzen, ovale Schlitzwerkzeuge und balliges Abkantbiegen für hinterlüftete Fassadensysteme.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Verwenden Sie das Angebotsformular für Abkantpressen , um Material, Biegelänge, Toleranz und Bombierungsanforderungen zu senden.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.