
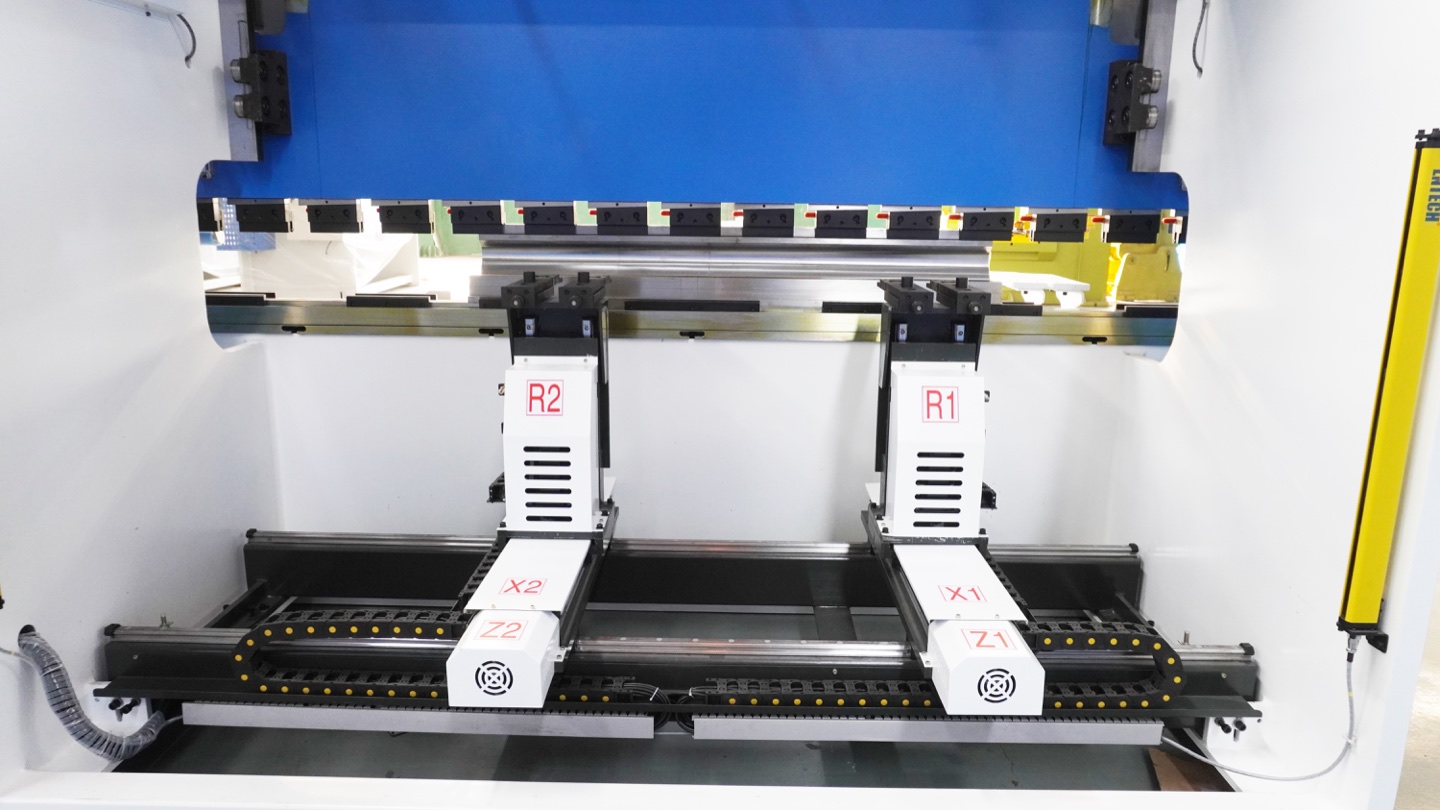
Schnelle Antwort: Hinteranschlag / Hinteranschlag der Bremse drücken
Zählen Sie Maschinenachsen und Hinteranschlagachsen getrennt. Y1/Y2 + X/R sind beispielsweise vier gesteuerte Maschinenachsen, davon zwei am Hinteranschlag. Mit Z1/Z2 sind es sechs Maschinenachsen, aber vier Hinteranschlagachsen. Ein Sechsachs-Hinteranschlag kann dagegen X1/R1/Z1 + X2/R2/Z2 ohne Stößelachsen bedeuten. Fordern Sie die genaue Liste der CNC-Achsen an; die Gesamtzahl belegt den Lieferumfang nicht.
Veröffentlichte Konfigurationsbeispiele: LVD PPEB / Accurpress .
Diese Quellen erläutern die Achsbezeichnungen und zertifizieren keine Rucheng-Maschinenspezifikation. Bestätigen Sie gelieferte Achsen, Steuerungsoptionen und Abnahmeprüfung im Angebot.
Vergleichen Sie für die Kaufplanung zunächst die Nabe der Abkantpresse Rucheng und senden Sie dann die Anforderungen an Biegelänge, Tonnage, Materialstärke und Hinteranschlagachse über das Angebotsformular Abkantpresse .
| Abfrage Hinteranschlag/Hinteranschlag | Schnelle Antwort | Best Buyer-Check |
|---|---|---|
| Hinteranschlag für Abkantpresse | Ein hinterer Positionierungsanschlag, der vor jedem Hub die Biegeposition und die Flanschlänge festlegt. | Bestätigen Sie den Weg, die Form des Stoppfingers, den Kalibrierungszugang und den Kollisionsschutz. |
| Abkantpresse CNC-Hinteranschlag | Ein von der CNC-Steuerung gesteuertes servogetriebenes System zur automatischen Positionierung der Biegeschritte. | Überprüfen Sie die Controller-Kompatibilität mit der Delem-, ESA- oder Cybelec-Programmierung. |
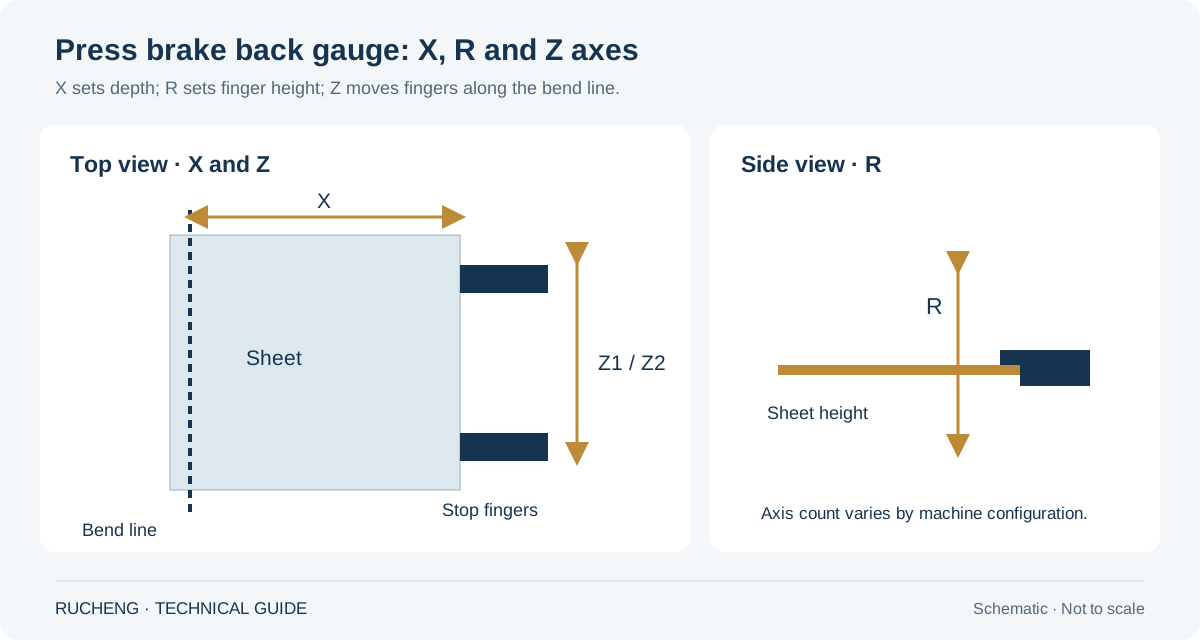
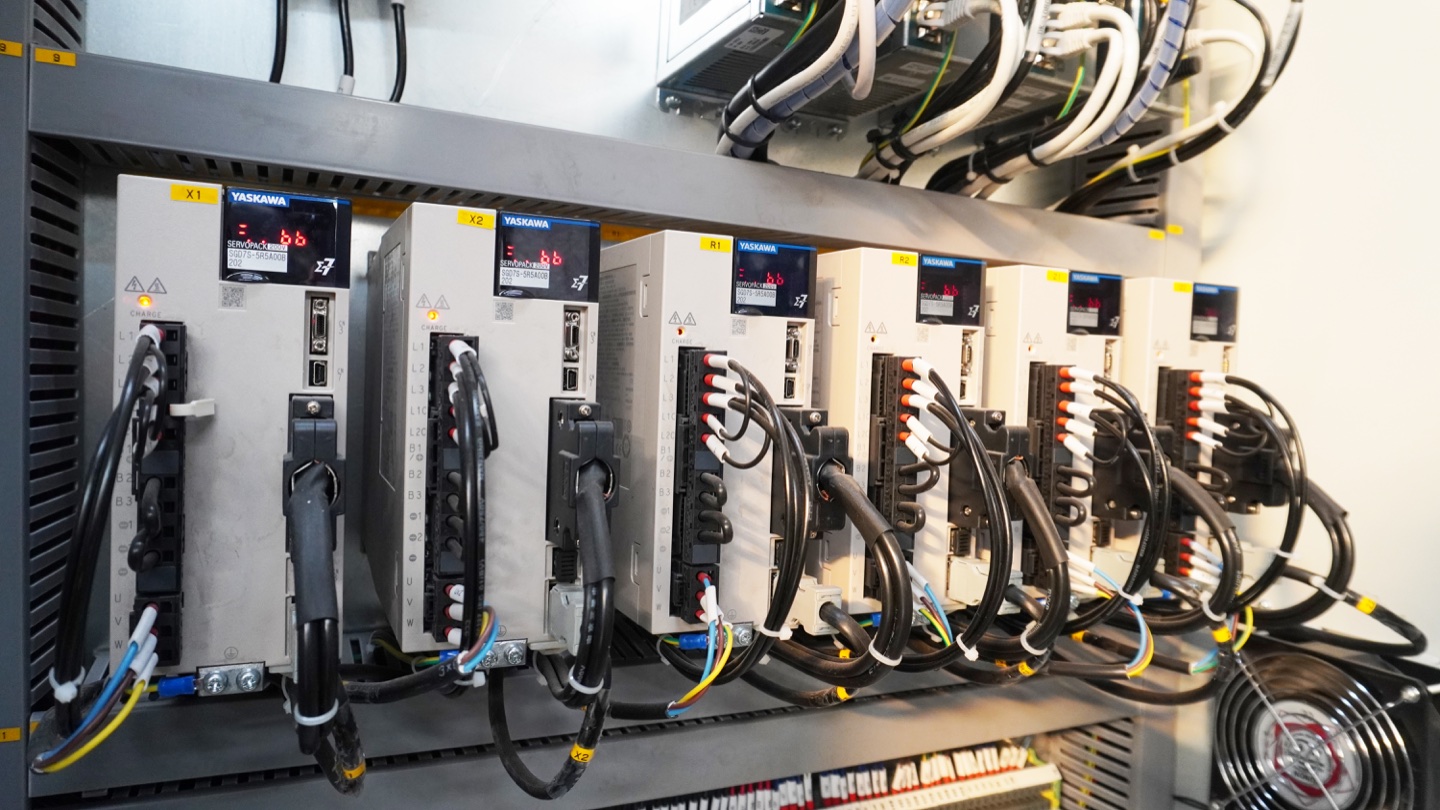
| X- und R-Achsen-Hinteranschlag, angetrieben durch Servomotoren und Antriebe | X steuert die Flanschlänge von vorne nach hinten; R steuert die vertikale Fingerhöhe für den Matrizen- und Flanschabstand. | Fragen Sie nach Servomarke, Kugelumlaufspindelqualität, Wiederholgenauigkeit und maximaler Positionierungsgeschwindigkeit. |
| Z1/Z2 Hinteranschlagachsen | Unabhängige Links-Rechts-Fingerbewegung für Ausschnitte, asymmetrische Zuschnitte und Chargen unterschiedlicher Breite. | Wählen Sie Z1/Z2, wenn die Fingerpositionen zwischen den Biegungen häufig geändert werden müssen. |
| 4 Achse Abkantpresse | Normalerweise Y1/Y2-Stößelachsen plus X/R-Hinteranschlagachsen für die meisten CNC-Biegearbeiten. | Gutes Preis-Leistungs-Verhältnis für allgemeine Bleche, Halterungen, Schränke und Wiederholungsflansche. |
| 6 Achse Abkantpresse | Beispiel: Y1, Y2, X, R, Z1, Z2 = sechs Maschinenachsen, davon vier Hinteranschlagachsen. | Bestätigen Sie die genaue Achsendefinition, Controller-Unterstützung, Servo-Hardware und Teilebeispiele. |
Der Hinteranschlag ist eine der kritischsten Komponenten an jeder CNC-Abkantpresse . Während sich die Bediener oft auf die Tonnage, die Hublänge und die Werkzeugauswahl konzentrieren, ist es der Hinteranschlag bzw. das Hinteranschlagsystem, das letztendlich darüber entscheidet, ob jede Biegung an der richtigen Stelle landet. Ein schlecht kalibriertes oder unzureichendes Hinteranschlagsystem kann eine ansonsten präzise Maschine in eine Quelle für Ausschussteile und Zeitverschwendung verwandeln. (Müssen Sie Ihre Tonnage für einen Auftrag überprüfen? Verwenden Sie unseren -Rechner für freies Biegen .)
In diesem umfassenden Leitfaden erklären wir genau, was ein Hinteranschlag für eine Abkantpresse macht, erkunden die verschiedenen verfügbaren Typen, unterteilen Achskonfigurationen von einfachen 2-Achsen- bis hin zu erweiterten 6-Achsen-Systemen und führen Sie durch Kalibrierungs- und Fehlerbehebungsverfahren. Unabhängig davon, ob Sie den Kauf einer neuen Abkantpresse oder die Optimierung einer vorhandenen Maschine in Betracht ziehen, ist das Verständnis des Hinteranschlags für die Erzielung konsistenter, qualitativ hochwertiger Biegungen von entscheidender Bedeutung.
Was ist ein Abkantpresse-Hinteranschlag?
Ein Hinteranschlag für eine Abkantpresse ist ein Präzisionspositionierungssystem, das hinter dem unteren Gesenk einer Abkantpresse montiert ist. Seine Hauptfunktion besteht darin, als einstellbarer Referenzanschlag zu dienen – der Bediener oder das automatische Zuführsystem drückt das Blech gegen die Hinteranschlagfinger und positioniert das Werkstück so, dass die Biegelinie genau an der vorgesehenen Stelle ausgerichtet ist.
Stellen Sie sich den Hinteranschlag als eine „bewegliche Wand“ vor, die definiert, wie weit das Blech über die Matrizenmitte hinausragt. Dieser Abstand bestimmt direkt die Flanschlänge – das Maß von der Blechkante bis zur Biegelinie. Bei der Serienproduktion stellt der Hinteranschlag sicher, dass jedes einzelne Teil identische Abmessungen aufweist, sodass Sie sich nicht auf die Beurteilung des Bedieners oder manuelle Messungen verlassen müssen.
💡 Warum der Hinteranschlag wichtig ist
- Maßhaltigkeit: wiederholbares Positionieren hilft bei der Schenkellänge; Zuschnittgenauigkeit, Werkzeuge und Biegeverfahren beeinflussen ebenfalls das Fertigmaß.
- Reduzierte Rüstzeit: CNC-Hinteranschläge speichern Positionen in Programmen und ermöglichen einen sofortigen Abruf für Wiederholungsaufträge
- Materialeinsparungen: Präzise Positionierung minimiert Ausschuss durch falsch platzierte Biegungen
- Positionierhilfe: Ein Hinteranschlag ist keine Schutzeinrichtung und ersetzt weder Schutzvorrichtungen noch sichere Materialhandhabung.
- Fähigkeit für komplexe Teile: Mehrachsige Hinteranschläge ermöglichen das Biegen von Teilen mit mehreren Flanschen und unterschiedlichen Geometrien
Arten von Hinteranschlägen für Abkantpressen
Hinteranschlagsysteme reichen von einfachen manuellen Anschlägen bis hin zu vollautomatischen CNC-gesteuerten Baugruppen. Die richtige Wahl hängt von Ihrem Produktionsvolumen, der Teilekomplexität und Ihrem Budget ab.
Manueller Hinteranschlag
Manuelle Hinteranschläge werden von Hand mithilfe eines Handrads, einer Leitspindel oder direkter physischer Neupositionierung von Anschlagblöcken eingestellt. Der Bediener misst die gewünschte Position, bewegt das Messgerät und arretiert es. Obwohl sie erschwinglich und einfach sind, lassen sich manuelle Hinteranschläge nur langsam einstellen und sind anfällig für menschliches Versagen. Sie eignen sich nur für Kleinserien oder sehr einfache Teile.
Motorisierter (NC) Hinteranschlag
Motorisierte Hinteranschläge verwenden Elektromotoren zum Antrieb des Positionierungsmechanismus, der normalerweise durch ein einfaches NC-System (Numerical Control) gesteuert wird. Der Bediener gibt die gewünschte X-Achsen-Position ein und der Motor bewegt den Hinteranschlag automatisch. Dieser Typ bietet eine schnellere Einrichtung als manuelle Systeme und eine angemessene Genauigkeit, was ihn zu einem kostengünstigen Upgrade für die Produktion mittlerer Stückzahlen macht.
CNC-Hinteranschlag
CNC-Hinteranschläge (Computer Numerical Control) stellen den aktuellen Standard für die professionelle Fertigung dar. Angetrieben durch hochpräzise Servomotoren und Kugelumlaufspindeln bieten sie:
- Mehrachssteuerung (X, R, Z1/Z2 und darüber hinaus)
- Programmspeicher zum sofortigen Abruf komplexer Biegesequenzen
- Automatische Positionierung zwischen Biegeschritten – kein Bedienereingriff erforderlich
- Positioniergenauigkeit und Wiederholgenauigkeit müssen für das angebotene System angegeben und geprüft werden.
- Integration mit Controllern von DELEM, ESA, CYBELEC und anderen führenden Marken
| Funktion | Manuell | Motorisiert (NC) | CNC |
|---|---|---|---|
| Positioniergenauigkeit | Angebotenes Modell prüfen | Angebotenes Modell prüfen | Angebotenes Modell prüfen |
| Achsen | Nur X | X, R | X, R, Z1/Z2, X1/X2 |
| Positioniergeschwindigkeit | Langsam (manuell) | Modellabhängig; Verfahrweg und Prüfbedingungen bestätigen | Modellabhängig; Verfahrweg und Prüfbedingungen bestätigen |
| Programmspeicher | Nein | Begrenzt | Kapazität abhängig von der Steuerung |
| Am besten für | Geringes Volumen, einfache Teile | Produktion mittlerer Stückzahlen | Komplexe Teile mit hohem Volumen |
Hinteranschlag-Achsen erklärt
Eine der häufigsten Fragen bei der Bewertung einer Abkantpresse lautet: „Wie viele Achsen benötige ich?“ Die Antwort hängt von der Komplexität der Teile ab, die Sie biegen. Hier ist eine detaillierte Aufschlüsselung der einzelnen Achsen:
X-Achse (Tiefe / Flanschlänge)
Die X-Achse ist die grundlegende Hinteranschlagachse. Es steuert die horizontale Position (von vorne nach hinten) des Hinteranschlags relativ zur Biegelinie. Dadurch wird direkt die Flanschlänge des Biegeteils bestimmt. Jede Abkantpresse – von der einfachsten manuellen Maschine bis zum fortschrittlichsten CNC-System – verfügt über mindestens eine X-Achse.
R-Achse (vertikale Höhe)
Die R-Achse steuert die vertikale Bewegung (oben und unten) der Anschlagfinger des Hinteranschlags. Dies ist wichtig für mehrstufige Biegevorgänge, bei denen zuvor geformte Flansche mit dem Hinteranschlag kollidieren könnten. Durch Anheben oder Absenken der Finger zwischen den Schritten ermöglicht die R-Achse das Biegen komplexer Teile in einer einzigen Aufspannung ohne Störungen.
Z1/Z2 Achsen (seitliche Positionierung)
Die Z-Achsen steuern die seitliche (links-rechts) Positionierung einzelner Anschlagfinger entlang der Hinteranschlagstange. Mit der unabhängigen Z1- und Z2-Steuerung kann jeder Finger an verschiedenen horizontalen Positionen positioniert werden. Dies ist entscheidend für:
- Biegen von Teilen mit nicht parallelen Kanten oder konischen Flanschen
- Positionieren Sie die Finger, um Ausschnitte, Kerben oder Löcher in der Nähe der Biegelinie zu vermeiden
- Unterstützt schmale oder unregelmäßig geformte Teile mit optimaler Fingerplatzierung
X1/X2 Achsen (unabhängige Tiefe)
X1 und X2 positionieren die beiden Anschlagfinger unabhängig in Tiefenrichtung. Das kann bei konischen oder versetzten Zuschnitten helfen, sofern die Geometrie geeignet ist. Sechs Maschinenachsen bedeuten nicht automatisch unabhängige Tiefen: Y1/Y2 + X/R/Z1/Z2 nutzt weiterhin eine gemeinsame X-Achse.

Hinteranschlagachsen getrennt von Stößelachsen zählen
- Zwei Hinteranschlagachsen: X stellt die Tiefe und R die Höhe ein; seitliche Fingerpositionen können manuell bleiben.
- Vier Hinteranschlagachsen: X, R, Z1 und Z2 ermöglichen unabhängig gesteuerte seitliche Fingerpositionen.
- Sechs Hinteranschlagachsen: X1/R1/Z1 und X2/R2/Z2 bewegen jeden Finger in drei Richtungen. Prüfen Sie den Bedarf anhand repräsentativer Teile.
4 Axis vs. 6 Axis Abkantpresse: Was Käufer bestätigen sollten
Der Ausdruck 4 Achsabkantpresse oder 6 Achsabkantpresse wird nicht immer von allen Anbietern gleich verwendet. Einige Angebote berücksichtigen nur CNC-gesteuerte Maschinenachsen, während andere Stößel, Hinteranschlag, Bombierung und Hilfsachsen zusammen zählen. Fragen Sie vor dem Preisvergleich nach der tatsächlichen Achsenliste, der Liste der Servomotoren, dem Steuerungsmodell und ob jede Achse über den CNC-Bildschirm programmierbar ist.
| Konfiguration | Typische Achsenbedeutung | Bester Anwendungsfall | Kaufrisiko |
|---|---|---|---|
| 3 Achse Abkantpresse | Y1/Y2 Stößelsteuerung plus X-Hinteranschlag oder Y-Achse plus X/R, je nach Maschinentyp | Einfache Flansche, Low-Mix-Teile und CNC-Einstiegsbiegen | Möglicherweise sind manuelle Fingerbewegungen und mehr Einrichtungszeit erforderlich. |
| 4 Achse Abkantpresse | Gemeinsame Exportkonfiguration: Y1, Y2, X und R | Allgemeines Biegen von Blechen, Schränken, Halterungen, Abdeckungen und Wiederholungsarbeiten | Prüfen Sie, ob Z-Finger manuell oder CNC-gesteuert sind. |
| 6 Achse Abkantpresse | Beispiel: Y1, Y2, X, R, Z1, Z2 = sechs Maschinenachsen, davon vier Hinteranschlagachsen. | Lohnfertigung, asymmetrische Zuschnitte, Ausschnitte, Schachteln, Gehäuse und häufiger Teilewechsel | Höhere Kosten machen sich nur dann bezahlt, wenn Setup-Änderungen oder die Komplexität der Teile dies rechtfertigen. |
| Weitere gesteuerte Funktionen | CNC-Bombierung und Hilfsbewegungen separat aufführen. Ein Winkelsensor oder Roboter ist nicht automatisch eine zusätzliche Achse. | Lange Paneele, Fassadenprofile, Edelstahlbleche, Automatisierung und Arbeiten mit hoher Wiederholgenauigkeit | Benötigt passende Steuerung, Werkzeugbibliothek, Schulung und Wartungsunterstützung. |
Für ein faires FOB China-Angebot für Abkantpressen senden Sie repräsentative Zeichnungen und bitten Sie jeden Lieferanten, die gleiche Achsendefinition anzugeben. Eine billigere Maschine, die als „6-Achse“ bezeichnet wird, verwendet möglicherweise immer noch manuelle Z-Finger, während eine teurere Konfiguration möglicherweise den Servo Z1/Z2, eine CNC-Bombierung und eine stärkere Steuerung umfasst. Rucheng kann den praktischen Unterschied zwischen DA53T, DA66T, DA69S, ESA- oder Cybelec-Steuerungspaketen mit den ausgewählten Hinteranschlagachsen vergleichen.
Schlüsselkomponenten eines CNC-Hinteranschlagsystems
Das Verständnis der mechanischen Komponenten hilft sowohl bei Kaufentscheidungen als auch bei der Wartungsplanung. Hier sind die kritischen Teile eines modernen CNC-Hinteranschlags:
Kugelumlaufspindeln
Kugelgewindetriebe wandeln Motordrehung in lineare Bewegung um. Ihre Genauigkeit ist nur ein Teil des Systems: Montage, Ausrichtung, Rückmeldung und Verschleiß sind ebenfalls wichtig. Fordern Sie eine Wiederholprüfung des gesamten Hinteranschlags an, statt sie aus der Bauteilklasse abzuleiten.
Linearführungen
Linearführungsschienen sorgen für eine reibungslose, stabile und gerade Bewegung des Hinteranschlagschlittens. Sie tragen die Last der Hinteranschlagbaugruppe und behalten die Ausrichtung auch unter den beim Biegen entstehenden Vibrationskräften bei. Hochwertige Linearführungen von Marken wie THK, HIWIN oder Rexroth zeugen von einer gut gebauten Maschine.
Servomotoren
AC-Servomotoren treiben jede gesteuerte Achse an. Sie bieten eine schnelle Beschleunigung, eine präzise Geschwindigkeitsregelung und ein Haltemoment zur Aufrechterhaltung der Position. Der Encoder des Motors liefert Feedback an die CNC-Steuerung und ermöglicht so eine Positionsüberprüfung im geschlossenen Regelkreis.
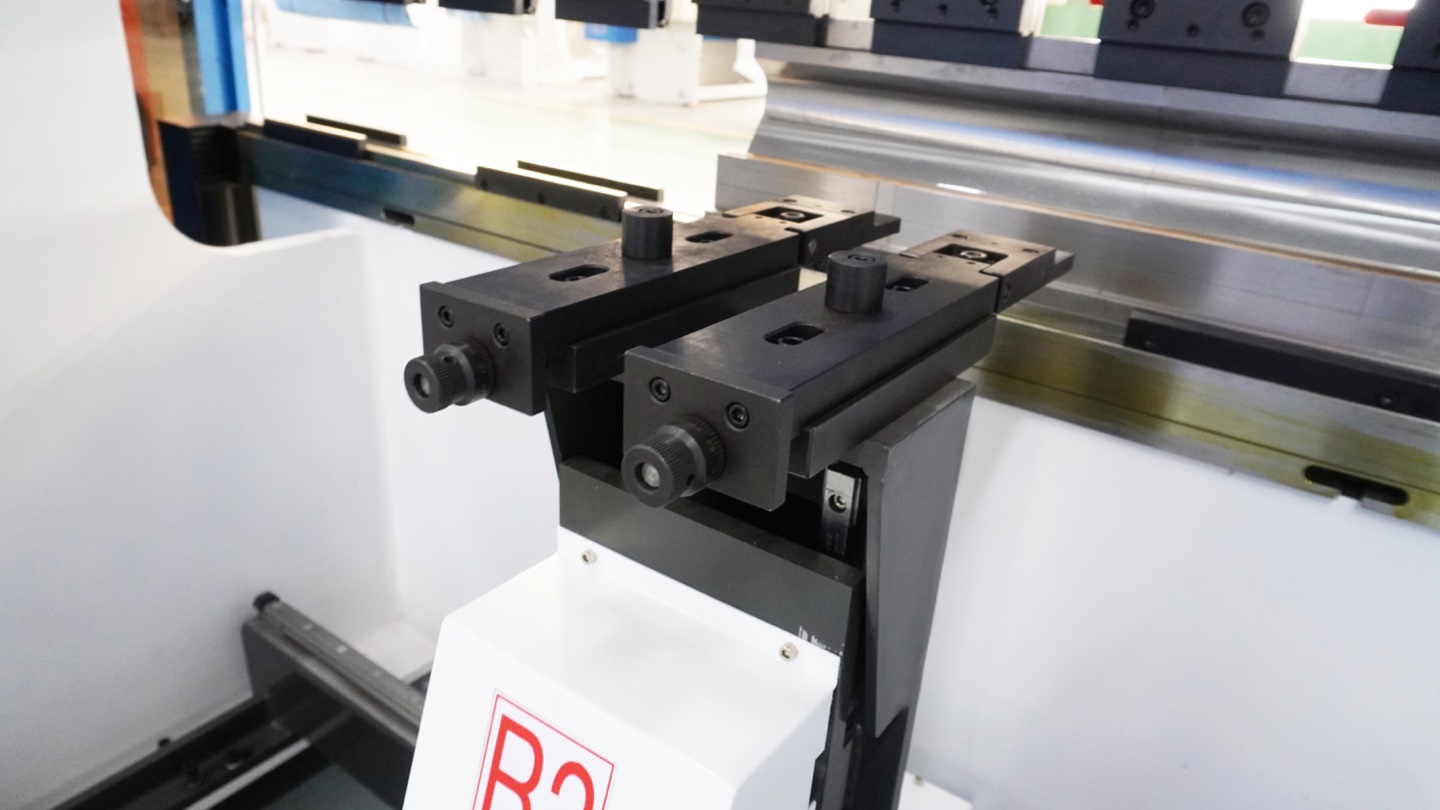
Stoppen Sie die Finger
Anschlagfinger (oder Positionierungsfinger) sind die Komponenten, die das Blech physisch berühren. Sie bestehen aus gehärtetem Stahl und sind in verschiedenen Profilen erhältlich – mit flacher Oberfläche für Standardarbeiten, mit Rollen für einfaches Gleiten der Bleche und mit verstellbaren Profilen für maximale Vielseitigkeit. Der Zustand der Finger wirkt sich direkt auf die Positionierungsgenauigkeit aus, daher ist eine regelmäßige Inspektion unerlässlich.
Hinweise zu Anlage und Prüfung ergänzt am 7. November 2026.
Gleichen Sie die Steuerungsfunktionen mit der eingebauten Hardware ab. Delem führt die X1-X2-Winkelprogrammierung als Option für die DA-66T auf; daraus geht nicht hervor, welche unabhängigen Achsen, Antriebe oder Optionen eine bestimmte Abkantpresse tatsächlich besitzt. Bewahren Sie die Liste der gelieferten Achsen, die aktivierten Funktionen und die Softwareversion zusammen mit der Prüfung des repräsentativen Teils auf.
Dokumentieren Sie für jede Biegung die Kante oder bereits geformte Fläche an jedem Anschlagfinger, die Anlageebene, die Teileausrichtung und die vorgesehenen X/R/Z-Positionen. Die Schnittkante der ersten Biegung kann bei der nächsten durch einen bereits gebogenen Schenkel ersetzt werden. Eine gültige Anschlagposition für die erste Biegung bestätigt daher nicht alle späteren Kontakte; halten Sie die Zwischenform mit der Biegefolge fest.
Benennen Sie den Messbezug, bevor Sie einen gemessenen Abstand mit einem Steuerungswert vergleichen. Der Abstand zur Vorderkante einer Matrize entspricht nicht automatisch dem Abstand zur Biegelinie; Werkzeuggeometrie und Bezugsversätze der Steuerung sind zu berücksichtigen. Verwenden Sie die vom Maschinenhersteller freigegebenen Kalibrierbezüge, Vorrichtungen und Verfahren. Die folgende Übersicht erlaubt weder improvisierte Leisten unter Last noch Einstellarbeiten bei Gefährdung durch bewegte Maschinenteile.
Erfassen Sie Sollposition, gemessene Position und wiederholtes Anfahren getrennt von den Fertigteilmaßen. Vereinbaren Sie Messverfahren, Anfahrrichtung, Prüfpositionen und Abnahmegrenzen für die gelieferte Maschine. Wiederholt der Anschlag seine Position, während ein Schenkelmaß schwankt, bewahren Sie die Messergebnisse auf und prüfen Sie Zuschnitt, Anlage, Biegewinkel und Maßdefinition, bevor Sie Versätze ändern. Speichern Sie freigegebenes Programm, Werkzeug- und Anlagedaten gemeinsam; wiederholen Sie nach Änderungen die betroffenen Prüfungen.
Controller-Optionsreferenz: Delem DA-66T .
Biegefolge- und Zwischenformprüfungen · CNC-Programmierung und Revisionsprüfungen
So kalibrieren Sie den Hinteranschlag einer Abkantpresse
Selbst der beste CNC-Hinteranschlag driftet mit der Zeit aufgrund von mechanischem Verschleiß, Wärmeausdehnung und angesammelten Vibrationseffekten ab. Regelmäßige Kalibrierung ist der Schlüssel zur Aufrechterhaltung der Biegegenauigkeit. Hier ist eine Schritt-für-Schritt-Anleitung:
Schritt 1: Sicherheitsvorbereitung
Schalten Sie die Abkantpresse aus und aktivieren Sie den Sperr-/Kennzeichnungsvorgang. Räumen Sie den Arbeitsbereich von Werkzeugen und Materialien frei. Tragen Sie geeignete PSA, einschließlich Schutzbrille und Handschuhe.
Schritt 2: Alle Komponenten reinigen
Entfernen Sie Späne, Staub und Schmutz von der Hinteranschlagschiene, den Linearführungen, der Kugelumlaufspindel und dem optischen Encoder (falls vorhanden). Kontamination ist # 1 die Ursache für eine allmähliche Positionsabweichung.
Schritt 3: Ram-Parallelität prüfen
Stellen Sie vor dem Kalibrieren des Hinteranschlags sicher, dass der Abkantpressenstößel parallel zum Bett ist. Verwenden Sie eine Messuhr, die auf einer Magnetbasis montiert ist und über die Stößelfläche streicht. Eine nicht parallele Ausrichtung des Stößels führt unabhängig von der Genauigkeit des Hinteranschlags zu einer inkonsistenten Biegung.
Schritt 4: Kalibrierungsreferenz festlegen
Platzieren Sie Präzisionskalibrierlehren über der Matrizenöffnung. Bewegen Sie den Stößel langsam nach unten, bis der Stempel in der V-Kerbe der Messstangen sitzt. Diese Stangen bieten eine bekannte Referenzebene zum Messen der Position des Hinteranschlags.
Schritt 5: Fingerposition messen und anpassen
Messen Sie mit einem Präzisionsmessschieber oder einem kalibrierten Messwerkzeug den Abstand von jedem Anschlagfinger zur Vorderkante der unteren Matrize. Vergleichen Sie diese Messung mit der angezeigten Position der CNC-Steuerung. Passen Sie jeden Finger an, bis die physische Messung mit dem programmierten Wert übereinstimmt. Überprüfen Sie die Parallelität an mehreren Punkten entlang der Hinteranschlagstange.
Schritt 6: Mit Testbiegungen überprüfen
Führen Sie eine Reihe von Testbiegungen mit einer einheitlichen Materialprobe durch. Messen Sie die resultierenden Flanschlängen und vergleichen Sie sie mit den programmierten Maßen. Passen Sie den Hinteranschlag-Offset in der CNC-Steuerung fein an, wenn systematische Abweichungen festgestellt werden. Dokumentieren Sie die Kalibrierungsergebnisse und das Datum für Ihre Wartungsunterlagen.
⚠️ Wann eine Neukalibrierung erforderlich ist
- Routine: Alle 6 Monate oder gemäß Herstellerempfehlung
- Nach der Kollision: Wenn Finger oder die Hinteranschlagstange einem Stoß ausgesetzt sind
- Nach dem Fingeraustausch: Neue Finger können in der Dicke leicht abweichen
- Maßabweichung: Wenn fertige Teile anfangen, Maßabweichungen zu zeigen
- Nach dem Umzug: Durch Bewegen der Abkantpresse kann sich die Ausrichtung verschieben
Häufige Probleme mit dem Hinteranschlag & Lösungen
Wenn Ihr Hinteranschlag nicht wie erwartet funktioniert, spart eine systematische Fehlerbehebung Zeit und Geld. Hier sind die häufigsten Probleme und ihre Lösungen:
| Symptom | Wahrscheinliche Ursache | Lösung |
|---|---|---|
| Inkonsistente Flanschlängen | Spiel der Kugelumlaufspindel oder verschlissene Linearführungen | Vorspannung der Kugelumlaufspindel prüfen und einstellen; Ersetzen Sie verschlissene Führungen |
| Positionsfehleralarm | Fehlfunktion des Encoders oder lose Kupplung | Überprüfen Sie die Encoderanschlüsse. Ziehen Sie die Motor-Schrauben-Kupplung fest |
| Ruckartige oder ungleichmäßige Bewegung | Schmutz auf den Führungen, unzureichende Schmierung | Alle Linearführungen und Kugelumlaufspindeln reinigen und neu schmieren |
| Der Hinteranschlag bewegt sich nicht | Fehler am Servomotor, Sicherung durchgebrannt oder Not-Aus-Schalter aktiviert | Überprüfen Sie die Fehlercodes des Servoantriebs. Überprüfen Sie die elektrischen Anschlüsse und den Sicherheitskreis |
| Übermäßiger Lärm während der Bewegung | Abgenutzte Lager oder falsch ausgerichtete Kugelumlaufspindel | Lager austauschen; Überprüfen Sie die Ausrichtung der Schrauben und die Endunterstützung |
| Positionsdrift nach Aus- und Wiedereinschalten | Referenz zur Ausgangsposition verloren | Alle Achsen erneut referenzieren; Überprüfen Sie die Funktion des Ursprungsschalters |
Hinteranschlag-Wartungs-Best-Practices
Vorbeugende Wartung verlängert die Lebensdauer Ihres Hinteranschlagsystems und verhindert kostspielige Ausfallzeiten. Befolgen Sie diese Vorgehensweisen als Teil Ihrer regelmäßigen Wartung der Abkantpresse:
- Täglich: Wischen Sie die Anschlagfinger ab und prüfen Sie sie visuell auf Schäden oder lockere Befestigungselemente
- Wöchentlich: Linearführungen reinigen und auf reibungslose Bewegung über den gesamten Verfahrbereich prüfen
- Monatlich: Kugelumlaufspindeln und Linearführungsschlitten gemäß Herstellerangaben schmieren
- Vierteljährlich: Servomotor- und Antriebsanschlüsse prüfen; Encoderfunktion überprüfen
- Halbjährlich: Vollständige Kalibrierungsprüfung (siehe Abschnitt zur Kalibrierung oben)
- Nach Bedarf: Ersetzen Sie abgenutzte Anschlagfinger, beschädigte Encoderkabel oder beschädigte Zahnriemen
✅ Profi-Tipp: Führen Sie ein Wartungsprotokoll
Dokumentieren Sie jede Kalibrierung, jeden Komponentenaustausch und jede Anomalie in einem speziellen Protokoll. Diese Daten helfen dabei, Verschleißmuster vorherzusagen, Ersatzteilbestellungen zu rechtfertigen und liefern Beweise für Garantieansprüche. Viele CNC-Steuerungen können Nutzungsprotokolle exportieren – nutzen Sie sie.
So wählen Sie den richtigen Hinteranschlag für Ihre Abkantpresse
Bei der Auswahl einer Abkantpresse kreuzen sich häufig Kosten und Leistungsfähigkeit bei der Spezifikation des Hinteranschlags. Hier sind die wichtigsten Faktoren, die es zu berücksichtigen gilt:
- Werkstückgeometrie: Prüfen Sie die gesamte Biegefolge und den Fingerkontakt an repräsentativen Teilen. Automatische Z1/Z2-Bewegungen können das seitliche Umsetzen verringern; sie sind nicht für jeden Kasten oder jedes Gehäuse erforderlich.
- Produktionsvolumen: Höhere Stückzahlen rechtfertigen die CNC-Automatisierung – die Zeitersparnis pro Teil vervielfacht sich über Tausende von Teilen.
- Toleranzen: Positioniergenauigkeit, Wiederholgenauigkeit und Maßtoleranz des Fertigteils getrennt mit vereinbartem Messverfahren festlegen.
- Materialhandhabung: Schwere oder große Bleche profitieren von Hinteranschlägen mit Stützarmen oder Rollenfingern für eine einfachere Positionierung.
- Controller-Integration: Stellen Sie sicher, dass der Hinteranschlag mit Ihrem bevorzugten CNC-Controller (DELEM, ESA, CYBELEC) kompatibel ist, um eine nahtlose Programmierung und Bedienung zu gewährleisten.
- Zukunftssicher: Wenn sich Ihr Teilemix weiterentwickelt, investieren Sie jetzt in mehr Achsen, anstatt später nachzurüsten – Nachrüstungen kosten normalerweise mehr als werkseitig installierte Optionen.
| Teile- oder Produktionssituation | Empfohlene Hinteranschlagachsen | Warum diese Konfiguration passt | Zitatnotiz |
|---|---|---|---|
| Einfache Halterungen, Abdeckungen und gerade Flansche | X + R | X steuert die Flanschtiefe und R passt die Fingerhöhe für den Matrizenabstand an. | Normalerweise geeignet für eine standardmäßige hydraulische CNC-Abkantpresse. |
| Zuschnitte unterschiedlicher Breite, Ausschnitte, asymmetrische Teile und häufige Setup-Änderungen | X + R + Z1/Z2 | Z1/Z2 bewegt die Anschlagfinger automatisch nach links und rechts und reduziert so die manuelle Anpassung zwischen den Biegungen. | Senden Sie den Teilebreitenbereich, die Ausschnittpositionen und die Losgröße mit dem Angebotsformular für die Abkantpresse . |
| Kästen, Gehäuse und Teile mit unterschiedlichen Flanschtiefen links/rechts | X1/X2 + R + Z1/Z2 | Unabhängige X-Achsen unterstützen nicht parallele Anschläge und unterschiedliche Flanschtiefen auf jeder Seite. | Am besten zusammen mit Werkzeug, Biegefolge und Steuerungsauswahl bewertet. |
| Lange Fassadenprofile, Paneele, Pfosten oder Strukturbiegungen | Langhub-X/R mit Stützfingern | Lange Teile benötigen stabile Anschläge, genügend Fingerabstand und manchmal zusätzliche Unterstützung, um ein Durchhängen zu verhindern. | Vergleichen Sie ein Tandem-Abkantpressensystem, wenn die Biegelänge ein Maschinenbett überschreitet. |
| Großserien-Wiederholungsproduktion mit Offline-Programmierung | 4 -Achse bis 6 -Achse Servo-CNC-Hinteranschlag | Mehr Achsen reduzieren die manuelle Einrichtung und ermöglichen einen schnelleren Teilewechsel aus gespeicherten Programmen. | Geben Sie vor der Angebotserstellung die Controller-Präferenz von Delem, ESA oder Cybelec an. |
Checkliste für Angebote für Hinteranschlag
Für eine genaue Rucheng-Empfehlung senden Sie die maximale Biegelänge, den minimalen Flansch, Teilezeichnungen, Materialstärke, erforderliche Achsenanzahl, Controller-Präferenz, Produktionsvolumen, Toleranzanforderungen und ob die Maschine eine Bombierung benötigt. Wenn die Tonnage noch nicht bestätigt ist, berechnen Sie zunächst die Biegekraft mit dem Biegerechner für Abkantpressen .
Bei Rucheng Technology, unser elektrohydraulische CNC-Abkantpressen sind mit hochpräzisen Hinteranschlagsystemen mit servoangetriebenen Kugelumlaufspindeln, gehärteten Linearführungen und Integration in branchenführende CNC-Steuerungen ausgestattet. Kontaktieren Sie unser Engineering-Team um die optimale Hinteranschlagkonfiguration für Ihre spezifischen Produktionsanforderungen zu besprechen.
Häufig gestellte Fragen
Was ist ein Abkantpresse-Hinteranschlag?
Der Hinteranschlag einer Abkantpresse ist ein Präzisionspositionierungssystem, das hinter der unteren Matrize montiert ist. Es dient als einstellbarer Referenzanschlag, gegen den der Bediener das Blech vor dem Biegen drückt, um sicherzustellen, dass die Biegelinie für genaue und wiederholbare Flanschlängen in der richtigen Position ist.
Wie viele Achsen hat der Hinteranschlag einer CNC-Abkantpresse?
Ein X/R-Hinteranschlag hat zwei gesteuerte Achsen; X/R/Z1/Z2 hat vier; X1/R1/Z1 plus X2/R2/Z2 hat sechs. Y1/Y2 des Stößels sind dabei nicht enthalten. Eine Sechsachs-Abkantpresse kann daher nur vier Hinteranschlagachsen besitzen. Prüfen Sie Achsliste und manuelle, motorische oder CNC-gesteuerte Seitenverstellung.
Was ist ein X+R-Achsen-Hinteranschlag, der von Servomotoren und Antrieben angetrieben wird?
Ein von Servomotoren und Antrieben angetriebener X+R-Achsen-Hinteranschlag verwendet eine servogesteuerte X-Achse für die Positionierung der Flanschlänge von vorne nach hinten und eine servogesteuerte R-Achse für die vertikale Fingerhöhe. Es handelt sich um die gängige Hinteranschlagkonfiguration für CNC-Abkantpressen für präzise Standardflansche, mehrstufige Biegungen und Wiederholungsproduktionen ohne manuelle Einstellung der Lehre.
Welche Spezifikationen sollte ich beim Kauf eines CNC-Hinteranschlags vergleichen?
Vergleichen Sie die Achsenanzahl, den X-Achsen-Verfahrweg, den R-Achsen-Verfahrweg, die Fingerbewegung Z1/Z2, die Positionierungsgenauigkeit, die Wiederholgenauigkeit, die Marke des Servomotors und des Antriebs, die Qualität der Kugelumlaufspindel und der Linearführung, den Anschlagfingertyp, die Steuerungskompatibilität, die Kalibrierungsmethode, den Kollisionsschutz und die Verfügbarkeit von Ersatzteilen.
Wie oft sollte ich den Hinteranschlag meiner Abkantpresse kalibrieren?
Kalibrieren Sie den Hinteranschlag im Rahmen der routinemäßigen Wartung mindestens zweimal pro Jahr. Führen Sie außerdem eine Neukalibrierung nach einer Kollision, nach dem Austausch der Anschlagfinger, bei Feststellung von Maßabweichungen bei gebogenen Teilen oder bei einem Standortwechsel der Maschine durch.
Was verursacht Hinteranschlag-Positionierungsfehler?
Zu den häufigsten Ursachen zählen Spiel oder Verschleiß der Kugelumlaufspindel, Fehlfunktionen des Encoders, lose Kopplung zwischen Motor und Spindel, Schmutz auf den Linearführungen, Fehler am Servomotor und falsche CNC-Parametereinstellungen. Regelmäßige Wartung und Kalibrierung können die meisten Positionierungsfehler verhindern.
Kann ich einen manuellen Hinteranschlag auf CNC umrüsten?
Ja, viele Abkantpressen können mit CNC-Hinteranschlagsystemen nachgerüstet werden. Dies umfasst typischerweise das Hinzufügen von Servomotoren, Kugelumlaufspindeln, Linearführungen und einer CNC-Steuerung. Das Upgrade verbessert die Positionierungsgenauigkeit, Wiederholbarkeit und Produktionsgeschwindigkeit erheblich. Fragen Sie Ihren Maschinenhersteller nach passenden Nachrüstsätzen.
Was ist der Unterschied zwischen X-Achse und R-Achse am Hinteranschlag?
Die X-Achse steuert die horizontale Position (von vorne nach hinten) des Hinteranschlags und bestimmt so die Flanschlänge der Biegung. Die R-Achse steuert die vertikale (oben-unten) Position der Anschlagfinger und ermöglicht es ihnen, zuvor geformte Flansche zu überwinden oder sich bei mehrstufigen Biegesequenzen an unterschiedliche Gesenkhöhen anzupassen.
Welche Hinteranschlagachsen für Abkantpressen sollte ich wählen?
Wählen Sie X+R für einfache gerade Flansche und gängige Halterungen. Fügen Sie Z1/Z2 hinzu, wenn sich die Anschlagfinger für Zuschnitte unterschiedlicher Breite, Ausschnitte oder asymmetrische Teile nach links und rechts bewegen müssen. Wählen Sie X1/X2 + R + Z1/Z2 oder einen 6 -Achsen-Hinteranschlag, wenn sich die Tiefe des linken und rechten Flansches unabhängig voneinander ändert oder wenn die Produktion großer Stückzahlen eine schnellere automatische Einrichtung erfordert.
Was ist eine 4-Achsen-Abkantpresse?
Eine gemeinsame Abkantpresse mit 4-Achse steuert die Stößelsynchronisation Y1/Y2 sowie die X- und R-Hinteranschlagachsen. Da die Anzahl der Achsen bei Lieferanten möglicherweise unterschiedlich ist, prüfen Sie bitte, ob das Angebot Servo-X/R, manuelle oder CNC-Z-Finger, CNC-Brötung und das Steuerungsmodell umfasst.
Was ist eine 6-Achsen-Abkantpresse?
Eine übliche Maschinenkonfiguration mit sechs Achsen ist Y1, Y2, X, R, Z1 und Z2: zwei Stößelachsen plus vier Hinteranschlagachsen, kein Sechsachs-Hinteranschlag. Unabhängige X1/X2- oder R1/R2-Bewegungen müssen ausdrücklich im Angebot stehen.
Auswahl- und Produktionsinformationen
Vergleichen Sie die vollständige Rucheng Abkantpressennabe , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeug und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.
Für eine praktische Maschinenempfehlung senden Sie bitte Materialqualität, Dicke, Biegelänge, Tagesleistung und Zielbudget über das Angebotsformular für Abkantpressen .