
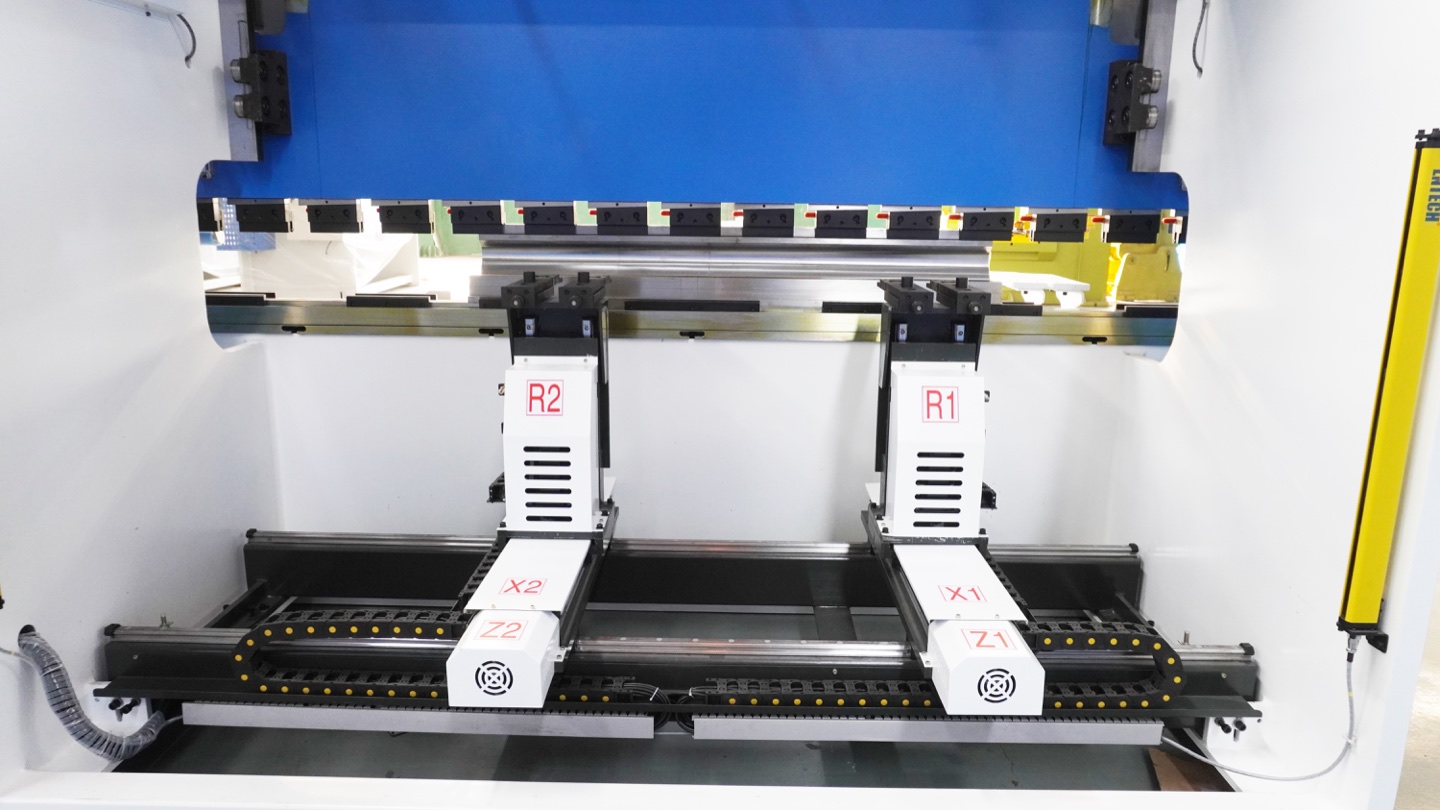
Краткий ответ: задний упор листогибочного пресса
Считайте оси станка и заднего упора отдельно. Например, Y1/Y2 + X/R — четыре управляемые оси станка, из которых две относятся к упору. Добавление Z1/Z2 дает шесть осей станка, но четыре оси упора. Шестиосевой упор может означать X1/R1/Z1 + X2/R2/Z2 без осей балки. Запрашивайте точный список осей ЧПУ: общее число не определяет комплект поставки.
Опубликованные примеры конфигураций: LVD PPEB / Accurpress .
Эти источники поясняют названия осей, но не подтверждают характеристики станка Rucheng. Зафиксируйте поставляемые оси, опции контроллера и приемочное испытание в предложении.
Для планирования покупки сначала сравните ступицу листогибочного станка Rucheng, а затем отправьте требования к длине гибки, тоннажу, толщине материала и оси заднего упора через форму предложения листогибочного пресса.
| Задний упор / запрос заднего упора | Быстрый ответ | Лучший чек покупателя |
|---|---|---|
| Задний датчик листогибочного пресса | Задний позиционирующий упор, который устанавливает место изгиба и длину фланца перед каждым ходом. | Подтверждение перемещения, форма стоп-пальца, доступ к калибровке и защита от столкновений. |
| Листогибочный пресс с ЧПУ | Сервоприводная система, управляемая контроллером ЧПУ, для автоматического позиционирования шага изгиба. | Проверьте совместимость контроллера с программированием Delem, ESA или Cybelec. |
| Задний упор оси X + R с приводом от серводвигателей и приводов | X контролирует длину фланца спереди назад; R контролирует высоту вертикального пальца для зазора матрицы и фланца. | Уточните марку сервопривода, класс ШВП, повторяемость и максимальную скорость позиционирования. |
| Z1/Z2 оси заднего упора | Независимое движение пальцев влево-вправо для вырезов, асимметричных заготовок и партий смешанной ширины. | Выбирайте Z1/Z2, если требуется часто менять положение пальцев между изгибами деталей. |
| 4 листогибочный пресс оси | Обычно оси подъемника Y1/Y2 плюс оси заднего упора X/R для большинства работ по гибке с ЧПУ. | Хорошее соотношение цены и качества для листового металла общего назначения, кронштейнов, шкафов и повторяющихся фланцев. |
| 6 листогибочный пресс оси | Пример: Y1, Y2, X, R, Z1, Z2 — шесть осей станка, включая четыре оси заднего упора. | Подтвердите точное определение оси, поддержку контроллера, сервооборудование и примеры деталей. |
Задний упор — один из наиболее важных компонентов любого листогибочного пресса с ЧПУ. Хотя операторы часто сосредотачиваются на тоннаже, длине хода и выборе инструмента, именно задний упор или система заднего упора в конечном итоге определяют, попадет ли каждый изгиб в нужное место. Плохо откалиброванная или неадекватная система заднего упора может превратить в остальном точную машину в источник бракованных деталей и напрасную трату времени. (Нужно подтвердить свой тоннаж для работы? Воспользуйтесь нашим бесплатным калькулятором гибки.)
В этом подробном руководстве мы подробно объясним, что делает задний калибр листогибочного пресса, рассмотрим различные доступные типы, разберем конфигурации осей от базовых 2-осных до усовершенствованных 6-осных систем, а также проведем вас через процедуры калибровки и устранения неполадок. Независимо от того, оцениваете ли вы новый покупку листогибочного пресса или оптимизируете существующую машину, понимание заднего упора имеет важное значение для достижения стабильных и высококачественных изгибов.
Что такое задний упор листогибочного пресса?
Задний упор листогибочного пресса представляет собой прецизионную систему позиционирования, установленную за нижней матрицей листогибочного пресса. Его основная функция — служить регулируемым опорным упором: оператор или автоматическая система подачи прижимает листовой металл к пальцам заднего упора, позиционируя заготовку так, чтобы линия сгиба располагалась точно там, где предполагалось.
Думайте о заднем упоре как о «подвижной стенке», которая определяет, насколько далеко листовой металл выступает за центр штампа. Это расстояние напрямую определяет длину полки — размер от края листа до линии сгиба. При серийном производстве задний упор гарантирует, что каждая деталь будет иметь одинаковые размеры, что позволяет избежать необходимости полагаться на мнение оператора или измерения вручную.
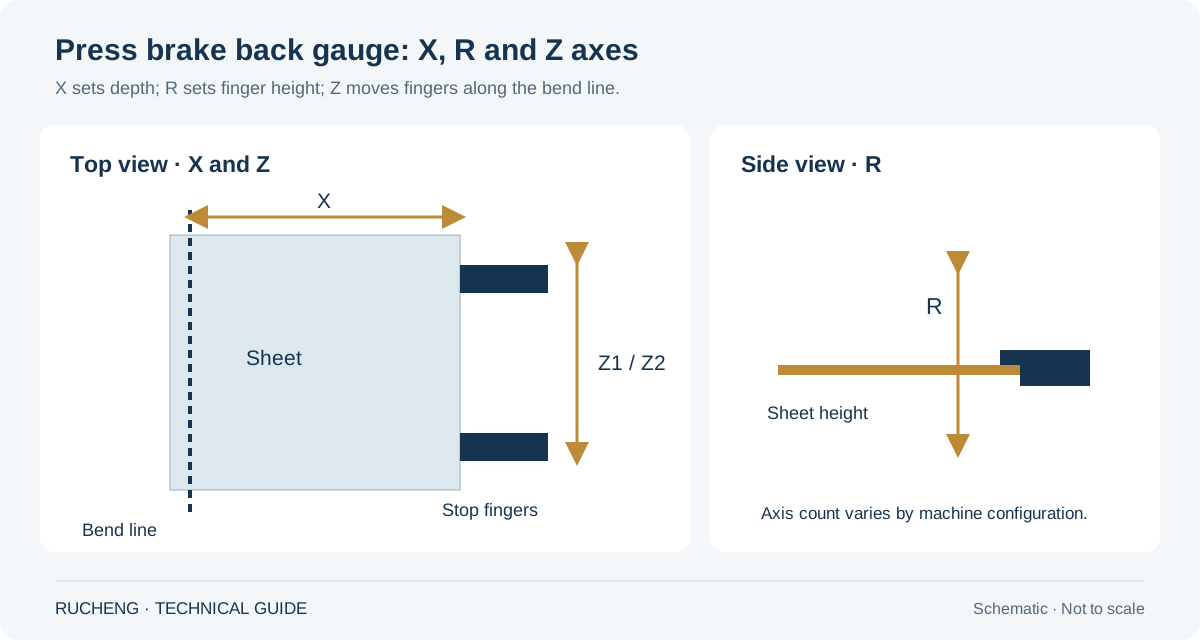
💡 Почему важен задний упор
- Стабильность размеров: повторяемое позиционирование помогает выдерживать длину полки; точность заготовки, инструмент и процесс гибки также влияют на итоговый размер.
- Сокращенное время настройки: задние упоры с ЧПУ сохраняют положения в программах, что позволяет мгновенно вызывать их для повторных заданий.
- Экономия материала: Точное позиционирование сводит к минимуму отходы из-за неправильно расположенных изгибов.
- Средство позиционирования: задний упор не является устройством безопасности и не заменяет ограждения и безопасное обращение с материалом.
- Возможности сложных деталей: Многоосные задние упоры позволяют сгибать детали с несколькими фланцами и различной геометрией.
Типы датчиков давления листогибочного пресса
Системы заднего упора варьируются от простых ручных упоров до полностью автоматизированных сборок с ЧПУ. Правильный выбор зависит от объема вашего производства, сложности детали и бюджета.
Ручной задний упор
Ручные задние упоры регулируются вручную с помощью маховика, ходового винта или прямого физического перемещения стопорных блоков. Оператор измеряет желаемое положение, перемещает датчик и фиксирует его на месте. Несмотря на доступность и простоту, ручные задние упоры медленно настраиваются и подвержены человеческим ошибкам. Они подходят только для небольших магазинов или очень простых деталей.
Моторизованный (NC) задний упор
В моторизованных задних упорах используются электродвигатели для привода механизма позиционирования, обычно управляемого простой системой ЧПУ (числового управления). Оператор вводит желаемое положение оси X, и двигатель автоматически перемещает задний упор. Этот тип обеспечивает более быструю настройку, чем ручные системы, и достаточную точность, что делает его экономически эффективной модернизацией для производства средних объемов.
Задний упор с ЧПУ
Задние упоры с ЧПУ (компьютерное числовое управление) представляют собой современный стандарт профессионального производства. Приводимые в движение высокоточными серводвигателями и шарико-винтовыми парами, они обеспечивают:
- Многоосное управление (X, R, Z1/Z2 и далее)
- Память программ для мгновенного вызова сложных последовательностей гибки.
- Автоматическое позиционирование между этапами гибки — вмешательство оператора не требуется.
- Точность и повторяемость позиционирования должны быть заданы и проверены для предлагаемой системы.
- Интеграция с контроллерами DELEM, ESA, CYBELEC и других ведущих брендов.
| Особенность | Ручной | Моторизованный (NC) | CNC |
|---|---|---|---|
| Точность позиционирования | Проверить предлагаемую модель | Проверить предлагаемую модель | Проверить предлагаемую модель |
| Оси | только Х | X, R | X, R, Z1/Z2, X1/X2 |
| Скорость позиционирования | Медленно (вручную) | Зависит от модели; уточнить ход и условия испытания | Зависит от модели; уточнить ход и условия испытания |
| Хранение программ | Нет | Ограниченный | Емкость зависит от контроллера |
| Лучшее для | Малый объем, простые детали | Среднесерийное производство | Большие объемы, сложные детали |
Объяснение осей заднего упора
Один из наиболее частых вопросов при оценке листогибочного пресса: «Сколько осей мне нужно?» Ответ зависит от сложности деталей, которые вы сгибаете. Вот подробная разбивка каждой оси:
Ось X (глубина/длина фланца)
Ось X является основной осью заднего упора. Он контролирует горизонтальное (спереди назад) положение заднего упора относительно линии сгиба. Это напрямую определяет длину полки гнутой детали. Каждый листогибочный пресс — от самого простого ручного станка до самой совершенной системы с ЧПУ — имеет как минимум ось X.
Ось R (вертикальная высота)
Ось R управляет вертикальным (вверх-вниз) перемещением стопорных пальцев заднего упора. Это важно для многоэтапных операций гибки, когда ранее сформированные фланцы могут столкнуться с задним упором. Поднимая или опуская пальцы между шагами, ось R позволяет сгибать сложные детали за одну установку без помех.
Z1/Z2 Оси (боковое позиционирование)
Оси Z управляют боковым (слева-правым) расположением отдельных стопорных пальцев вдоль заднего упора. Благодаря независимому управлению Z1 и Z2 каждый палец можно расположить в разных горизонтальных положениях. Это критично для:
- Гибкие детали с непараллельными кромками или коническими фланцами
- Располагайте пальцы так, чтобы избежать вырезов, зазубрин или отверстий возле линии сгиба.
- Поддержка узких деталей или деталей неправильной формы с оптимальным расположением пальцев
X1/X2 Оси (независимая глубина)
X1 и X2 независимо задают глубину положения двух упорных пальцев. Это может помочь при установке конических или смещенных заготовок, если позволяет геометрия детали и пальцев. Шесть осей станка не означают независимую глубину: Y1/Y2 + X/R/Z1/Z2 использует общую ось X.

Считайте оси упора отдельно от осей балки
- Две оси упора: X задает глубину, R — высоту; боковое положение пальцев может регулироваться вручную.
- Четыре оси упора: X, R, Z1 и Z2 добавляют независимое управление боковым положением пальцев.
- Шесть осей упора: X1/R1/Z1 и X2/R2/Z2 перемещают каждый палец в трех направлениях. Подтвердите необходимость на характерных деталях.
4 Axis против 6 Axis листогибочный пресс: что должны подтвердить покупатели
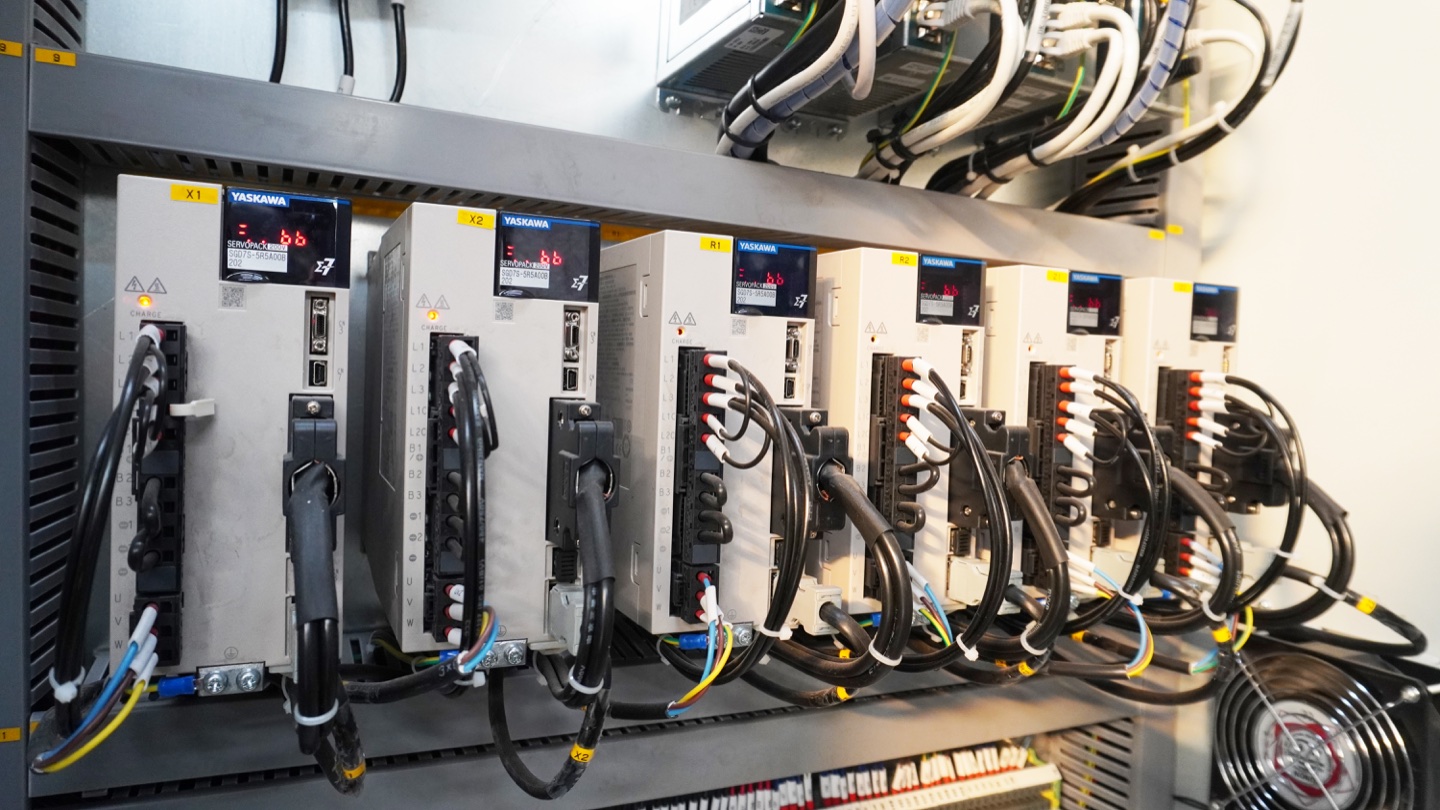
Фраза 4 оси листогибочного пресса или 6 оси листогибочного пресса не всегда используется одинаково каждым поставщиком. В некоторых предложениях учитываются только оси станков с ЧПУ, в то время как в других учитываются плунжер, задний упор, венец и вспомогательные оси вместе. Прежде чем сравнивать цены, запросите фактический список осей, список серводвигателей, модель контроллера и возможность программирования каждой оси с экрана ЧПУ.
| Конфигурация | Типичное значение оси | Лучший вариант использования | Риск покупки |
|---|---|---|---|
| 3 листогибочный пресс оси | Y1/Y2 Управление плунжером плюс задний упор X или ось Y плюс X/R в зависимости от типа машины | Простые фланцы, малое количество деталей и входная гибка на станке с ЧПУ. | Возможно, потребуется ручное движение пальца и больше времени на настройку. |
| 4 листогибочный пресс оси | Общая конфигурация экспорта: Y1, Y2, X и R. | Общая гибка листового металла, шкафы, кронштейны, крышки и повторные работы | Проверьте, управляются ли пальцы Z вручную или с ЧПУ. |
| 6 листогибочный пресс оси | Пример: Y1, Y2, X, R, Z1, Z2 — шесть осей станка, включая четыре оси заднего упора. | Мастерские, асимметричные заготовки, вырезы, коробки, корпуса и частая замена деталей | Более высокие затраты окупаются только тогда, когда изменения в настройке или сложность детали оправдывают их. |
| Дополнительные управляемые функции | Отдельно указывайте компенсацию прогиба ЧПУ и вспомогательные перемещения. Датчик угла или робот не равен автоматически одной дополнительной оси. | Длинные панели, фасадные профили, листы из нержавеющей стали, автоматизация и высокая повторяемость работ. | Требуется соответствующий контроллер, библиотека инструментов, обучение и поддержка по техническому обслуживанию. |
Для получения справедливого предложения листогибочного пресса на условиях FOB в Китае отправьте репрезентативные чертежи и попросите каждого поставщика указать одно и то же определение оси. Более дешевая машина, описанная как «ось 6», все еще может использовать ручные Z-пальцы, в то время как более дорогая конфигурация может включать сервопривод Z1/Z2, компенсацию прогиба с ЧПУ и более мощный контроллер. Rucheng позволяет сравнить практическую разницу между пакетами управления DA53T, DA66T, DA69S, ESA или Cybelec с выбранными осями заднего упора.
Ключевые компоненты системы заднего упора с ЧПУ
Понимание механических компонентов помогает как при принятии решения о покупке, так и при планировании технического обслуживания. Вот важные части современного заднего упора с ЧПУ:
ШВП
Шариковинтовые передачи преобразуют вращение двигателя в линейное движение. Точность винта — лишь часть системы: важны также сборка, соосность, обратная связь и износ. Запрашивайте проверку повторяемости всего упора, а не выводите ее из класса отдельной детали.
Линейные направляющие
Линейные направляющие обеспечивают плавное, стабильное и прямолинейное движение каретки заднего упора. Они выдерживают нагрузку узла заднего упора и сохраняют соосность даже под действием вибрационных сил, возникающих во время изгиба. Высококачественные линейные направляющие таких брендов, как THK, HIWIN или Rexroth, являются показателем качественной машины.
Серводвигатели
Серводвигатели переменного тока приводят в движение каждую управляемую ось. Они обеспечивают быстрое ускорение, точный контроль скорости и удерживающий момент для удержания положения. Энкодер двигателя обеспечивает обратную связь с контроллером ЧПУ, обеспечивая проверку положения с обратной связью.
Остановить пальцы
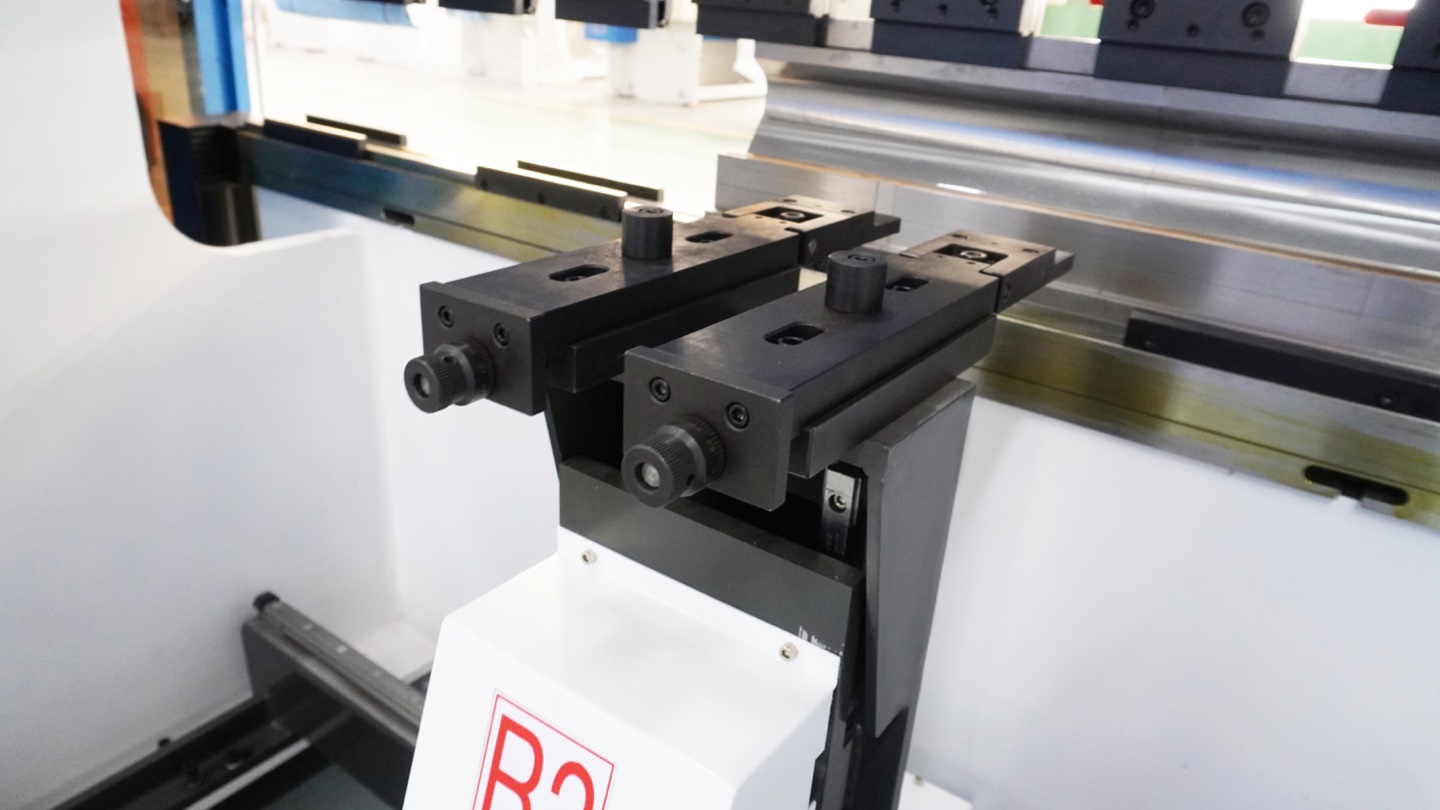
Стопорные пальцы (или позиционирующие пальцы) — это компоненты, которые физически контактируют с листовым металлом. Изготовленные из закаленной стали, они имеют различные профили — плоские для стандартной работы, роликовые для легкого скольжения листов и регулируемые типы для максимальной универсальности. Состояние пальцев напрямую влияет на точность позиционирования, поэтому необходим регулярный осмотр.
Примечания о контакте и проверке добавлены 7 ноября 2026 года.
Сопоставьте функции системы управления с установленным оборудованием. Delem указывает угловое программирование X1-X2 как опцию DA-66T; это не подтверждает наличие определённых независимых осей, приводов или опций на конкретном листогибочном прессе. Храните перечень поставленных осей, включённых функций и версию ПО вместе с результатами проверки представительной детали.
Для каждого гиба записывайте кромку или уже сформированную поверхность, касающуюся каждого пальца, уровень контакта, ориентацию детали и намеченные положения X/R/Z. Кромку заготовки, использованную при первом гибе, на следующем может заменить уже отогнутая полка. Поэтому правильное положение упора для первого гиба не подтверждает все последующие контакты; сохраняйте промежуточную форму вместе с последовательностью гибки.
Укажите базу измерения до сравнения фактического расстояния со значением контроллера. Расстояние до передней кромки матрицы не обязательно равно расстоянию до линии гиба: нужно учитывать геометрию инструмента и смещения базы в системе управления. Используйте утверждённые изготовителем станка базу, приспособления и процедуру калибровки. Приведённый ниже обзор не разрешает применять самодельные планки под нагрузкой или выполнять регулировку при воздействии движущихся частей.
Записывайте заданное и измеренное положения, а также повторные возвраты отдельно от размеров готовой детали. Согласуйте метод измерения, направление подхода, проверяемые позиции и пределы приёмки поставленного станка. Если упор точно возвращается, но размер полки меняется, сохраните результаты и проверьте заготовку, контакт, угол гиба и определение размеров до изменения смещений. Храните принятые программу, инструмент и записи контактов вместе; после изменений повторяйте затронутые проверки.
Ссылка на опцию контроллера: Delem DA-66T.
Проверка последовательности изгиба и промежуточной формы · Программирование ЧПУ и проверка версий
Как откалибровать манометр листогибочного пресса
Даже лучший задний упор с ЧПУ со временем смещается из-за механического износа, теплового расширения и накопления вибрации. Регулярная калибровка является ключом к поддержанию точности гибки. Вот пошаговая процедура:
Шаг 1: Подготовка к технике безопасности
Выключите листогибочный пресс и запустите процедуру блокировки/маркировки. Очистите рабочую зону от инструментов и материалов. Используйте соответствующие средства индивидуальной защиты, включая защитные очки и перчатки.
Шаг 2: Очистите все компоненты.
Удалите стружку, пыль и мусор с задней направляющей, линейных направляющих, шарико-винтовой передачи и оптического энкодера (если имеется). Загрязнение является причиной постепенного смещения положения # 1.
Шаг 3: Проверьте параллельность плунжера.
Перед калибровкой заднего упора убедитесь, что плунжер листогибочного пресса параллелен станине. Используйте циферблатный индикатор, установленный на магнитном основании и перемещающийся по поверхности штока. Непараллельное выравнивание плунжера приведет к неравномерному изгибу независимо от точности заднего упора.
Шаг 4: Установите эталон калибровки
Поместите прецизионные калибровочные калибры через отверстие матрицы. Медленно опустите плунжер до тех пор, пока пуансон не войдет в V-образный паз на направляющих стержнях. Эти стержни обеспечивают известную опорную плоскость для измерения положения заднего упора.
Шаг 5: Измерьте и отрегулируйте положение пальца.
Используя прецизионные штангенциркули или калиброванный измерительный инструмент, измерьте расстояние от каждого стопорного пальца до переднего края нижней матрицы. Сравните это измерение с отображаемым положением контроллера ЧПУ. Регулируйте каждый палец до тех пор, пока физическое измерение не будет соответствовать запрограммированному значению. Проверьте в нескольких точках вдоль заднего упора, чтобы обеспечить параллельность.
Шаг 6: Проверка с помощью тестовых изгибов.
Выполните серию тестовых изгибов, используя образец материала одинакового качества. Измерьте полученные длины фланцев и сравните их с запрограммированными размерами. Если обнаружены систематические отклонения, выполните точную настройку смещения заднего упора в контроллере ЧПУ. Задокументируйте результаты и дату калибровки в своих записях по техническому обслуживанию.
⚠️ Когда проводить повторную калибровку
- Регулярно: Каждые 6 месяцев или в соответствии с рекомендациями производителя.
- После столкновения: Если пострадали пальцы или задний упор.
- После замены пальцев: Новые пальцы могут незначительно отличаться по толщине.
- Смещение размеров: Когда в готовых деталях начинают проявляться отклонения в размерах.
- После перемещения: Перемещение листогибочного пресса может привести к смещению выравнивания.
Распространенные проблемы с задним упором & Решения
Если ваш задний упор не работает должным образом, систематическое устранение неисправностей экономит время и деньги. Вот наиболее распространенные проблемы и их решения:
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Несоответствующая длина фланцев | Люфт шарико-винтовой передачи или износ линейных направляющих | Проверьте и отрегулируйте предварительную нагрузку ШВП; заменить изношенные направляющие |
| Сигнализация ошибки положения | Неисправность энкодера или ослабление связи | Проверьте соединения энкодера; затяните соединение мотор-винт |
| Резкое или неравномерное движение | Мусор на направляющих, недостаточно смазки. | Очистите и повторно смажьте все линейные направляющие и шариковые винты. |
| Задний упор не двигается | Неисправность серводвигателя, перегорел предохранитель или сработал аварийный стоп. | Проверьте коды ошибок сервопривода; проверьте электрические соединения и цепь безопасности |
| Повышенный шум во время движения | Изношенные подшипники или несоосный шариковый винт. | Заменить подшипники; проверьте выравнивание винтов и торцевую опору |
| Дрейф положения после выключения и включения питания | Потерянная ссылка на исходное положение | Переустановить исходные (справочные) все оси; проверьте функцию переключения источника |
Лучшие практики технического обслуживания заднего упора
Профилактическое техническое обслуживание продлевает срок службы вашей системы задних упоров и предотвращает дорогостоящие простои. Следуйте этим правилам в рамках регулярного обслуживания листогибочного пресса:
- Ежедневно: Протрите стопорные пальцы и визуально осмотрите их на наличие повреждений или ослабленных креплений.
- Еженедельно: Очистите линейные направляющие и проверьте плавность хода во всем диапазоне хода.
- Ежемесячно: Смажьте ШВП и каретки линейных направляющих в соответствии со спецификациями производителя.
- Ежеквартально: Проверьте соединения серводвигателя и привода; проверить работу энкодера
- Раз в два года: Полная проверка калибровки (см. раздел о калибровке выше)
- При необходимости: Замените изношенные стопорные пальцы, поврежденные кабели энкодера или изношенные ремни ГРМ.
✅ Совет для профессионалов: ведите журнал обслуживания
Документируйте каждую калибровку, замену компонентов и аномалии в специальном журнале. Эти данные помогают прогнозировать характер износа, обосновывать заказы на запасные части и служат доказательством для гарантийных претензий. Многие контроллеры ЧПУ могут экспортировать журналы использования — используйте их.
Как выбрать подходящий задний упор для вашего листогибочного пресса
Когда выбирает листогибочный пресс , технические характеристики заднего упора часто находятся там, где пересекаются стоимость и возможности. Вот ключевые факторы, которые следует учитывать:
- Геометрия детали: проверьте всю последовательность гибки и контакт упоров на типовых деталях. Автоматическое перемещение Z1/Z2 может сократить поперечную переналадку, но оно не обязательно для каждого короба или корпуса.
- Объем производства: Более высокие объемы оправдывают автоматизацию ЧПУ — время, сэкономленное на каждой детали, умножается на тысячи деталей.
- Требования к допускам: отдельно задавайте точность позиционирования, повторяемость и допуск размера готовой детали с согласованным методом измерения.
- Погрузочно-разгрузочные работы: Для тяжелых или больших листов используются задние упоры с опорными рычагами или пальцами роликового типа для облегчения позиционирования.
- Интеграция контроллера: Убедитесь, что задний упор совместим с предпочитаемым вами контроллером ЧПУ (DELEM, ESA, CYBELEC) для беспрепятственного программирования и эксплуатации.
- Готовность к будущему: Если ваш набор деталей развивается, инвестируйте в большее количество осей сейчас, а не в модернизацию позже — модернизация обычно стоит дороже, чем опции, установленные на заводе.
| Деталь или производственная ситуация | Рекомендуемые задние оси | Почему эта конфигурация подходит | Цитировать примечание |
|---|---|---|---|
| Простые кронштейны, крышки и прямые фланцы | X + R | X контролирует глубину фланца, а R регулирует высоту пальца для обеспечения зазора матрицы. | Обычно подходит для стандартного гидравлического листогибочного пресса с ЧПУ. |
| Заготовки разной ширины, вырезы, асимметричные детали и частая смена оснастки. | X + R + Z1/Z2 | Z1/Z2 автоматически перемещает стопорные пальцы влево и вправо, что сокращает необходимость ручной регулировки между изгибами. | Отправьте диапазон ширины детали, положения вырезов и размер партии с помощью формы предложения листогибочного пресса. |
| Коробки, корпуса и детали с различной глубиной левого и правого фланца | X1/X2 + R + Z1/Z2 | Независимые оси X поддерживают непараллельные упоры и разную глубину полки с каждой стороны. | Лучше всего оценивать вместе с инструментами, последовательностью гибки и выбором контроллера. |
| Длинные фасадные профили, панели, столбы или структурные изгибы | Длинноходная X/R с опорными пальцами | Длинным деталям нужны устойчивые упоры, достаточное расстояние между пальцами и иногда дополнительная поддержка, чтобы предотвратить провисание. | Сравните систему тандемного листогибочного пресса, когда длина гибки превышает одну станину станка. |
| Крупносерийное повторное производство с автономным программированием | 4 от оси 6 до сервопривода задней оси с ЧПУ | Большее количество осей сокращает необходимость ручной настройки и обеспечивает более быструю замену деталей из сохраненных программ. | Прежде чем цитировать, укажите предпочтения контроллера Delem, ESA или Cybelec. |
Контрольный список цен на задние датчики
Для получения точных рекомендаций Rucheng отправьте максимальную длину изгиба, минимальный фланец, чертежи деталей, толщину материала, необходимое количество осей, предпочтения контроллера, объем производства, требования к допускам и необходимость наращивания машины. Если тоннаж еще не подтвержден, сначала рассчитайте изгибающую силу с помощью калькулятора изгиба листогибочного пресса.
В Rucheng Technology, наш электрогидравлические листогибочные прессы с ЧПУ оснащены высокоточными системами заднего упора с шариковыми винтами с сервоприводом, закаленными линейными направляющими и интеграцией с ведущими в отрасли контроллерами ЧПУ. Свяжитесь с нашей командой инженеров чтобы обсудить оптимальную конфигурацию заднего упора для ваших конкретных производственных требований.
Часто задаваемые вопросы
Что такое задний упор листогибочного пресса?
Задний упор листогибочного пресса представляет собой прецизионную систему позиционирования, установленную за нижней матрицей. Он служит регулируемым опорным упором, к которому оператор прижимает листовой металл перед гибкой, гарантируя, что линия сгиба находится в правильном положении для получения точных и повторяемых длин фланцев.
Сколько осей имеет задний упор листогибочного пресса с ЧПУ?
Упор X/R имеет две управляемые оси; X/R/Z1/Z2 — четыре; X1/R1/Z1 вместе с X2/R2/Z2 — шесть. Оси балки Y1/Y2 сюда не входят. Поэтому предложение на шестиосевой листогиб может включать лишь четыре оси упора. Уточняйте список осей и ручное, моторное или ЧПУ-управление боковым перемещением пальцев.
Что такое задний упор по оси X+R, приводимый в действие серводвигателями и приводами?
Задний упор по оси X+R, приводимый в движение серводвигателями и приводами, использует одну сервоуправляемую ось X для позиционирования длины фланца вперед-назад и одну сервоуправляемую ось R для вертикальной высоты пальца. Это обычная конфигурация заднего калибра листогибочного пресса с ЧПУ для точных стандартных фланцев, многоэтапных изгибов и повторного производства без ручной регулировки калибра.
Какие характеристики следует сравнить при покупке заднего упора с ЧПУ?
Сравните количество осей, перемещение по оси X, перемещение по оси R, движение пальца Z1/Z2, точность позиционирования, повторяемость, марку серводвигателя и привода, качество шарикового винта и линейной направляющей, тип стопорного пальца, совместимость с контроллером, метод калибровки, защиту от столкновений и доступность запасных частей.
Как часто мне следует калибровать задний датчик листогибочного пресса?
Калибруйте задний упор не реже двух раз в год в рамках планового технического обслуживания. Кроме того, повторную калибровку следует проводить после любого столкновения, после замены стопорных пальцев, при обнаружении несоответствия размеров изогнутых деталей или при перемещении машины.
Что вызывает ошибки позиционирования заднего упора?
Общие причины включают люфт или износ шарико-винтовой передачи, неисправность энкодера, ослабление соединения между двигателем и винтом, мусор на линейных направляющих, неисправности серводвигателя и неправильные настройки параметров ЧПУ. Регулярное техническое обслуживание и калибровка могут предотвратить большинство ошибок позиционирования.
Могу ли я модернизировать ручной задний упор до ЧПУ?
Да, многие листогибочные прессы могут быть оснащены системами заднего упора с ЧПУ. Обычно это включает в себя добавление серводвигателей, шариковых винтов, линейных направляющих и контроллера ЧПУ. Обновление значительно повышает точность позиционирования, повторяемость и скорость производства. Проконсультируйтесь с производителем машины по поводу совместимых комплектов для модернизации.
В чём разница между осью X и осью R на заднем упоре?
Ось X контролирует горизонтальное (спереди назад) положение заднего упора, определяя длину полки изгиба. Ось R контролирует вертикальное (вверх-вниз) положение стопорных пальцев, позволяя им освобождать ранее сформированные фланцы или приспосабливаться к разной высоте матрицы во время многоэтапных операций гибки.
Какие оси заднего упора листогибочного пресса мне выбрать?
Выберите X+R для простых прямых фланцев и обычных кронштейнов. Добавьте Z1/Z2, когда упорные пальцы должны перемещаться влево и вправо для заготовок, вырезов или асимметричных деталей разной ширины. Выбирайте X1/X2 + R + Z1/Z2 или двухосный задний упор 6, когда глубина левого и правого фланца изменяется независимо или когда крупносерийное производство требует более быстрой автоматической настройки.
Что такое листогибочный пресс оси 4?
Общий листогибочный пресс оси 4 управляет синхронизацией плунжера Y1/Y2, а также осями заднего упора X и R. Поскольку поставщики могут считать оси по-разному, подтвердите, включает ли предложение серво X/R, ручные пальцы или Z-пальцы с ЧПУ, компенсацию прогиба с ЧПУ и модель контроллера.
Что такое листогибочный пресс оси 6?
Одна из распространенных схем станка с шестью осями — Y1, Y2, X, R, Z1 и Z2: две оси балки плюс четыре оси упора, а не шестиосевой упор. Независимые перемещения X1/X2 или R1/R2 должны быть прямо указаны в комплектации.
Материалы по выбору станка и производству
Сравните полную ступицу листогибочного станка Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.
Чтобы получить практические рекомендации по станку, отправьте марку материала, толщину, длину гибки, дневную производительность и целевой бюджет через форму предложения листогибочного пресса.