
Respuesta rápida: Presione el tope trasero / tope trasero del freno
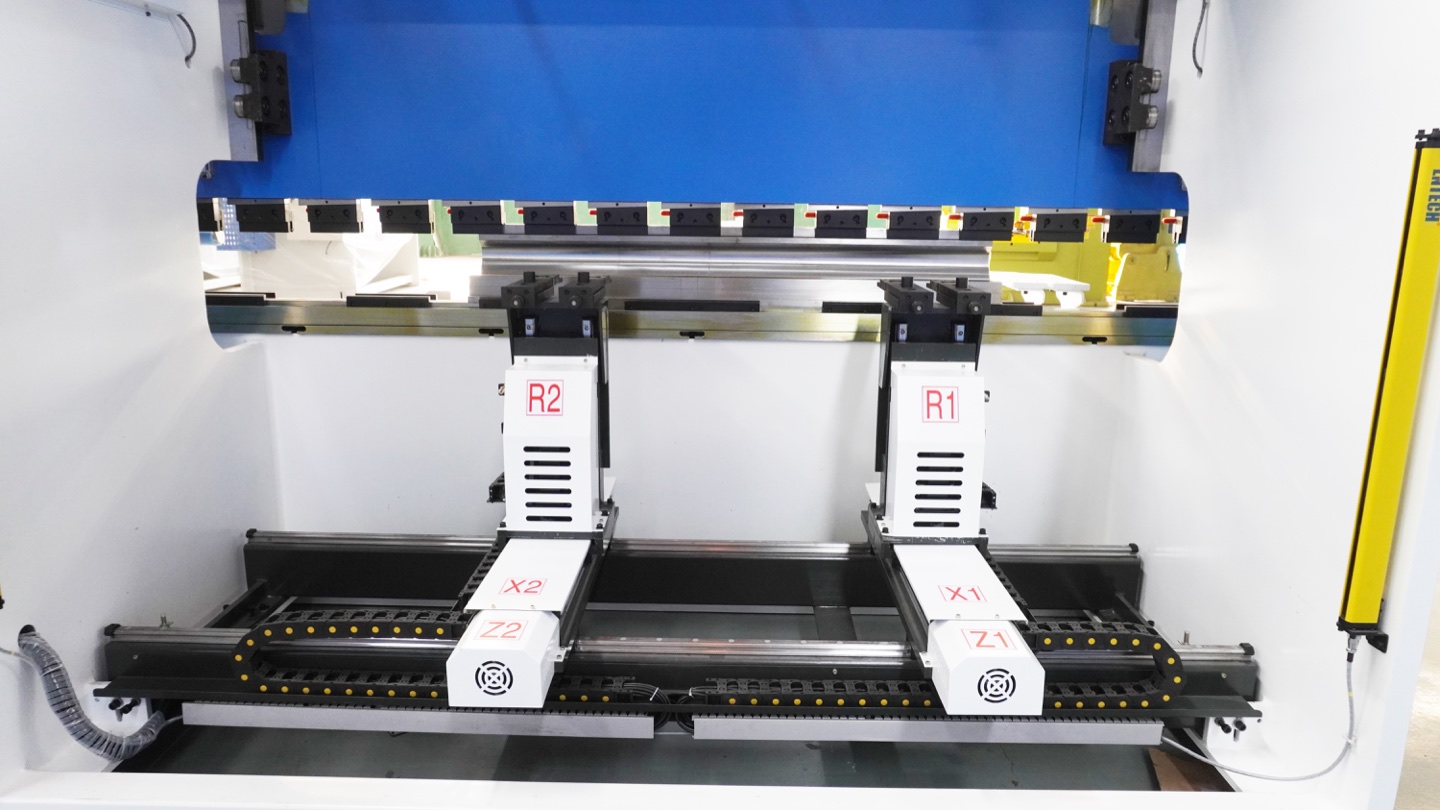
Cuente por separado los ejes de la máquina y los del tope trasero. Por ejemplo, Y1/Y2 + X/R son cuatro ejes controlados de la máquina, dos de ellos del tope. Al añadir Z1/Z2 hay seis ejes de máquina, pero cuatro del tope. Un tope de seis ejes puede significar X1/R1/Z1 + X2/R2/Z2, sin los ejes de la corredera. Solicite la lista exacta de ejes CNC; el número anunciado no define el suministro.
Ejemplos de configuración publicados: LVD PPEB / Accurpress .
Estas referencias ilustran la nomenclatura; no certifican una especificación de Rucheng. Confirme los ejes suministrados, las opciones del control y la prueba de aceptación en la oferta.
Para la planificación de compras, primero compare el buje de la máquina plegadora Rucheng y luego envíe los requisitos de longitud de plegado, tonelaje, espesor del material y eje del tope posterior a través del formulario de cotización de plegadora.
| Consulta de tope trasero / tope trasero | respuesta rapida | Cheque del mejor comprador |
|---|---|---|
| Medidor trasero de plegadora | Un tope de posicionamiento trasero que establece la ubicación de la curvatura y la longitud de la brida antes de cada carrera. | Confirme el recorrido, detenga la forma del dedo, acceso a la calibración y protección contra colisiones. |
| Prensa plegadora CNC tope trasero | Un sistema servoaccionado controlado por el controlador CNC para el posicionamiento automático del paso de curvatura. | Verifique la compatibilidad del controlador con la programación Delem, ESA o Cybelec. |
| Tope trasero del eje X + R accionado por servomotores y variadores | X controla la longitud de la brida de adelante hacia atrás; R controla la altura del dedo vertical para el espacio libre de la matriz y la brida. | Pregunte por marca de servo, grado de husillo de bolas, repetibilidad y velocidad máxima de posicionamiento. |
| Z1/Z2 ejes de tope trasero | Movimiento independiente de los dedos de izquierda a derecha para recortes, espacios en blanco asimétricos y lotes de ancho mixto. | Elija Z1/Z2 cuando las piezas necesiten cambiar la posición de los dedos con frecuencia entre curvas. |
| 4 prensa plegadora de eje | Por lo general, ejes de ariete Y1/Y2 más ejes de tope trasero X/R para la mayoría de los trabajos de doblado CNC. | Buen valor para chapa metálica en general, soportes, gabinetes y bridas repetidas. |
| 6 prensa plegadora de eje | Ejemplo: Y1, Y2, X, R, Z1, Z2 = seis ejes de máquina, incluidos cuatro del tope trasero. | Confirme la definición exacta del eje, el soporte del controlador, el hardware del servo y los ejemplos de piezas. |
El tope trasero es uno de los componentes más críticos de cualquier prensa plegadora CNC. Si bien los operadores a menudo se concentran en el tonelaje, la longitud de la carrera y la selección de herramientas, es el tope trasero o el sistema de tope trasero el que en última instancia determina si cada curvatura aterriza en el lugar correcto. Un sistema de tope trasero mal calibrado o inadecuado puede convertir una máquina que de otro modo sería precisa en una fuente de piezas de desecho y pérdida de tiempo. (¿Necesita verificar su tonelaje para un trabajo? Utilice nuestra calculadora de plegado gratuita).
En esta guía completa, explicaremos exactamente qué hace un tope trasero de plegadora, exploraremos los diferentes tipos disponibles, desglosaremos las configuraciones de ejes, desde sistemas básicos de 2 ejes hasta sistemas avanzados de 6 ejes, y lo guiaremos a través de los procedimientos de calibración y solución de problemas. Ya sea que esté evaluando una nueva compra de plegadora u optimizando una máquina existente, comprender el tope trasero es esencial para lograr doblados consistentes y de alta calidad.
¿Qué es un tope trasero de plegadora?
Un tope trasero de plegadora es un sistema de posicionamiento de precisión montado detrás del troquel inferior de una plegadora. Su función principal es servir como tope de referencia ajustable: el operador o el sistema de alimentación automatizado empuja la chapa contra los dedos del tope posterior, posicionando la pieza de trabajo de modo que la línea de plegado se alinee exactamente donde se pretende.
Piense en el tope posterior como una "pared móvil" que define hasta qué punto se extiende la lámina de metal más allá del centro del troquel. Esta distancia determina directamente la longitud de la brida : la dimensión desde el borde de la hoja hasta la línea de plegado. En la producción por lotes, el tope posterior garantiza que cada pieza salga con dimensiones idénticas, lo que elimina la dependencia del criterio del operador o de la medición manual.
💡 Por qué es importante el tope trasero
- Consistencia dimensional: la repetibilidad del posicionamiento ayuda a controlar la pestaña; la precisión del recorte, el utillaje y el proceso también influyen.
- Tiempo de configuración reducido: Los topes traseros CNC almacenan posiciones en programas, lo que permite una recuperación instantánea para trabajos repetidos.
- Ahorro de material: El posicionamiento preciso minimiza los desechos causados por dobleces colocados incorrectamente
- Ayuda de posicionamiento: el tope no es un dispositivo de seguridad ni sustituye las protecciones o la manipulación segura.
- Capacidad de piezas complejas: Los calibres traseros de múltiples ejes permiten doblar piezas con múltiples bridas y diferentes geometrías.
Tipos de medidores traseros de prensa plegadora
Los sistemas de tope trasero varían desde simples topes manuales hasta conjuntos controlados por CNC totalmente automatizados. La elección correcta depende de su volumen de producción, complejidad de las piezas y presupuesto.
Tope trasero manual
Los topes traseros manuales se ajustan manualmente mediante un volante, un tornillo de avance o el reposicionamiento físico directo de los bloques de tope. El operador mide la posición deseada, mueve el medidor y lo bloquea en su lugar. Si bien son asequibles y simples, los tope traseros manuales se ajustan lentamente y son propensos a errores humanos. Son adecuados sólo para talleres de bajo volumen o piezas muy simples.
Tope trasero motorizado (NC)
Los topes traseros motorizados utilizan motores eléctricos para accionar el mecanismo de posicionamiento, generalmente controlado por un simple sistema NC (control numérico). El operador ingresa la posición deseada del eje X y el motor mueve el tope trasero automáticamente. Este tipo ofrece una configuración más rápida que los sistemas manuales y una precisión razonable, lo que lo convierte en una actualización rentable para la producción de volumen medio.
Calibrador trasero CNC
Los topes traseros CNC (control numérico por computadora) representan el estándar actual para la fabricación profesional. Accionados por servomotores y husillos de bolas de alta precisión, ofrecen:
- Control multieje (X, R, Z1/Z2 y posteriores)
- Almacenamiento de programas para recuperación instantánea de secuencias de plegado complejas
- Posicionamiento automático entre pasos de plegado: no se necesita intervención del operador
- La precisión y repetibilidad deben especificarse y verificarse para el sistema ofertado.
- Integración con controladores de DELEM, ESA, CYBELEC y otras marcas líderes
| Característica | manuales | Motorizado (NC) | CNC |
|---|---|---|---|
| Precisión de posicionamiento | Verifique el modelo ofertado | Verifique el modelo ofertado | Verifique el modelo ofertado |
| Ejes | solo x | X, R | X, R, Z1/Z2, X1/X2 |
| Velocidad de posicionamiento | Lento (manual) | Depende del modelo; confirme recorrido y condiciones de ensayo | Depende del modelo; confirme recorrido y condiciones de ensayo |
| Almacenamiento de programas | No | Limitado | Capacidad según el control |
| Mejor para | Piezas simples y de bajo volumen. | Producción de volumen medio | Piezas complejas y de gran volumen |
Ejes del tope trasero explicados
Una de las preguntas más comunes al evaluar una plegadora es: "¿Cuántos ejes necesito?" La respuesta depende de la complejidad de las piezas que estás doblando. Aquí hay un desglose detallado de cada eje:
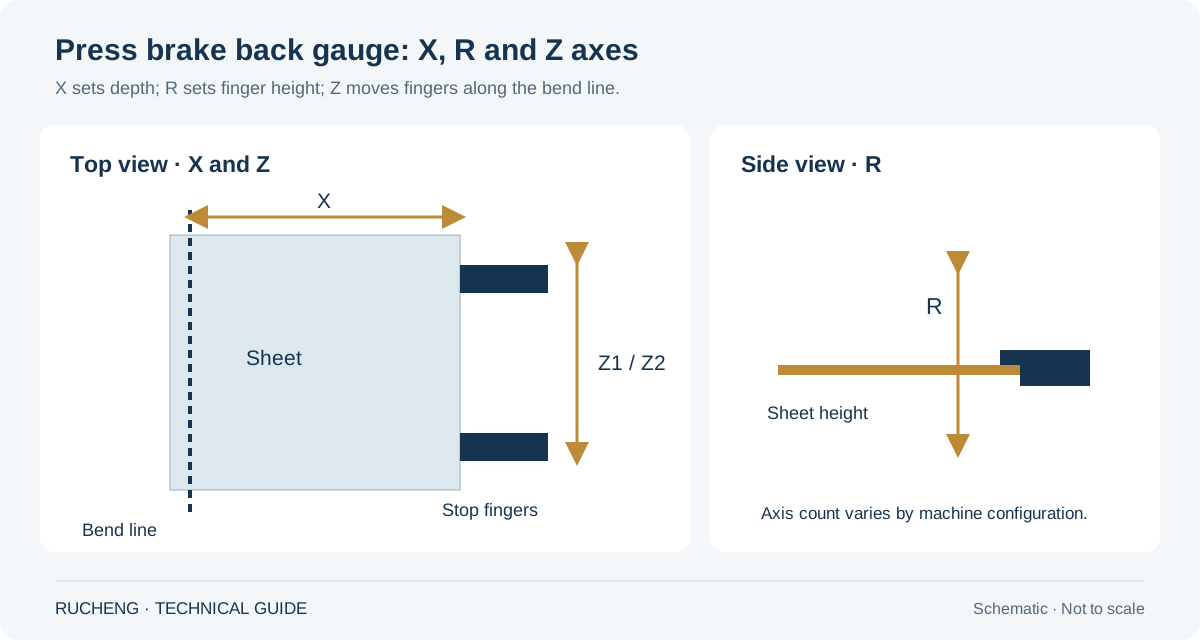
Eje X (Profundidad / Longitud de brida)
El eje X es el eje fundamental del tope trasero. Controla la posición horizontal (de delante hacia atrás) del tope trasero en relación con la línea de plegado. Esto determina directamente la longitud de la brida de la parte doblada. Cada plegadora, desde la máquina manual más simple hasta el sistema CNC más avanzado, tiene al menos un eje X.
Eje R (altura vertical)
El eje R controla el movimiento vertical (arriba-abajo) de los dedos de tope del tope trasero. Esto es esencial para operaciones de doblado de varios pasos donde las bridas previamente formadas podrían chocar con el tope posterior. Al subir o bajar los dedos entre pasos, el eje R permite doblar piezas complejas en una sola configuración sin interferencias.
Ejes Z1/Z2 (Posicionamiento lateral)
Los ejes Z controlan el posicionamiento lateral (izquierda-derecha) de los dedos de tope individuales a lo largo de la barra de tope trasera. Con control independiente Z1 y Z2, cada dedo se puede colocar en diferentes ubicaciones horizontales. Esto es fundamental para:
- Doblado de piezas con bordes no paralelos o pestañas cónicas
- Colocar los dedos para evitar cortes, muescas o agujeros cerca de la línea de doblez.
- Soportar piezas estrechas o de forma irregular con una colocación óptima de los dedos
Ejes X1/X2 (Profundidad independiente)
X1 y X2 posicionan cada dedo de tope de forma independiente en profundidad. Esto puede ayudar con piezas cónicas o descentradas si su geometría lo permite. Una máquina de seis ejes no implica profundidades independientes: Y1/Y2 + X/R/Z1/Z2 conserva un eje X común.

Cuente los ejes del tope por separado de los de la corredera
- Dos ejes del tope: X ajusta la profundidad y R la altura; la posición lateral puede seguir siendo manual.
- Cuatro ejes del tope: X, R, Z1 y Z2 añaden posiciones laterales independientes para los dedos.
- Seis ejes del tope: X1/R1/Z1 y X2/R2/Z2 permiten mover cada dedo en tres direcciones. Confirme la necesidad con piezas representativas.
Prensa plegadora 4 Axis vs 6 Axis: lo que los compradores deben confirmar
La frase 4 plegadora de eje o 6 plegadora de eje no siempre se utiliza de la misma manera por todos los proveedores. Algunas cotizaciones incluyen solo ejes de máquina controlados por CNC, mientras que otras incluyen ejes de ariete, tope trasero, compensación de deflexión y auxiliares juntos. Antes de comparar precios, solicite la lista de ejes real, la lista de servomotores, el modelo de controlador y si cada eje es programable desde la pantalla del CNC.
| Configuración | Significado típico del eje | Mejor caso de uso | Riesgo de compra |
|---|---|---|---|
| 3 prensa plegadora de eje | Y1/Y2 control de ariete más tope trasero X o eje Y más X/R según el tipo de máquina | Bridas simples, piezas de baja mezcla y doblado CNC de entrada | Es posible que necesite movimiento manual de los dedos y más tiempo de preparación. |
| 4 prensa plegadora de eje | Configuración de exportación común: Y1, Y2, X y R | Doblado de chapa en general, armarios, soportes, tapas y trabajos repetidos. | Compruebe si los dedos Z son manuales o controlados por CNC. |
| 6 prensa plegadora de eje | Ejemplo: Y1, Y2, X, R, Z1, Z2 = seis ejes de máquina, incluidos cuatro del tope trasero. | Talleres de trabajo, espacios en blanco asimétricos, recortes, cajas, recintos y cambios frecuentes de piezas | Un mayor coste sólo se amortiza cuando los cambios en la configuración o la complejidad de las piezas lo justifican. |
| Otras funciones controladas | Detalle por separado la compensación de flexión CNC y los movimientos auxiliares. Un sensor angular o robot no equivale automáticamente a un eje adicional. | Paneles largos, perfiles de fachada, láminas inoxidables, automatización y trabajos de alta repetibilidad. | Necesita un controlador adecuado, una biblioteca de herramientas y soporte de capacitación y mantenimiento. |
Para obtener una cotización justa de prensa plegadora FOB China, envíe dibujos representativos y solicite a cada proveedor que cotice la misma definición de eje. Una máquina más barata descrita como "eje 6" aún puede usar dedos Z manuales, mientras que una configuración más costosa puede incluir el servo Z1/Z2, compensación de deflexión CNC y un controlador más potente. Rucheng puede comparar la diferencia práctica entre los paquetes de control DA53T, DA66T, DA69S, ESA o Cybelec con los ejes de tope trasero seleccionados.
Componentes clave de un sistema de tope trasero CNC
Comprender los componentes mecánicos ayuda tanto a la hora de tomar decisiones de compra como a la planificación del mantenimiento. Estas son las partes críticas de un tope trasero CNC moderno:
Husillos de bolas
Los husillos de bolas convierten el giro del motor en movimiento lineal. Su precisión es solo una parte del sistema: también importan montaje, alineación, realimentación y desgaste. Solicite una prueba de repetibilidad del tope completo en vez de deducirla del grado de un componente.
Guías lineales
Los rieles guía lineales garantizan un movimiento suave, estable y recto del carro tope trasero. Soportan la carga del conjunto del tope trasero y mantienen la alineación incluso bajo las fuerzas de vibración generadas durante la flexión. Las guías lineales de alta calidad de marcas como THK, HIWIN o Rexroth son señales de una máquina bien construida.
Servomotores
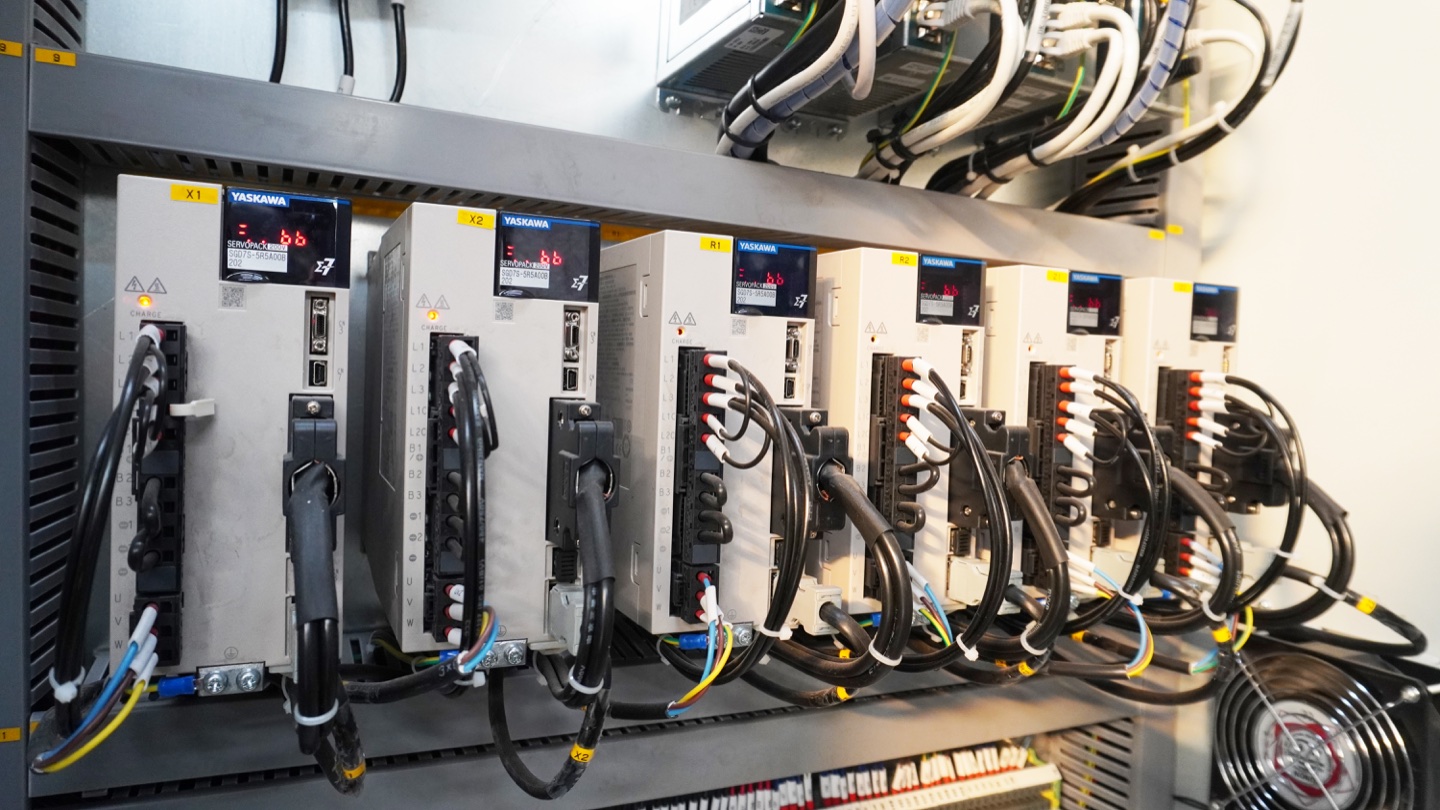
Los servomotores de CA impulsan cada eje controlado. Ofrecen una rápida aceleración, un control preciso de la velocidad y un par de retención para mantener la posición. El codificador del motor proporciona retroalimentación al controlador CNC, lo que permite la verificación de la posición de circuito cerrado.
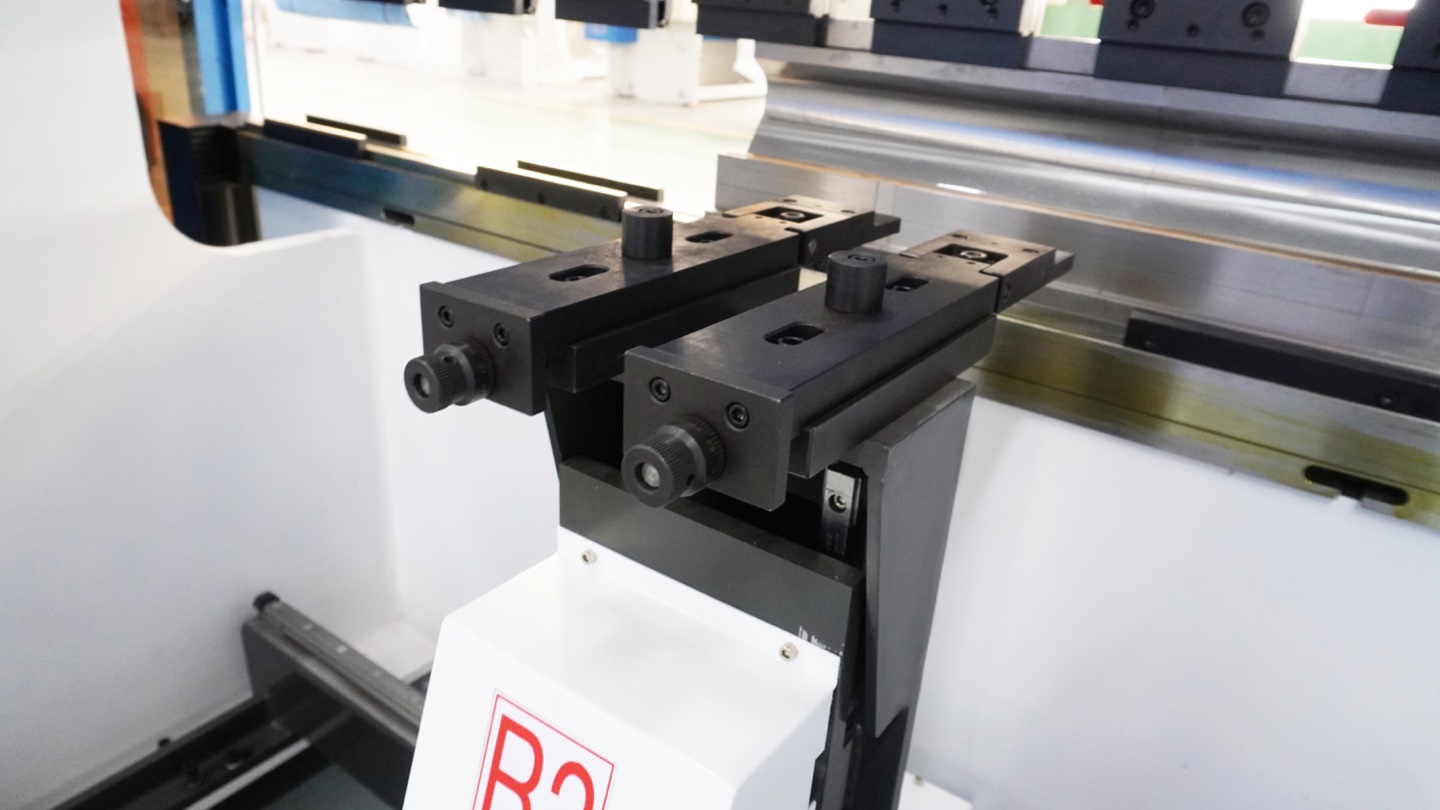
detener los dedos
Los dedos de tope (o dedos de posicionamiento) son los componentes que entran en contacto físico con la chapa metálica. Fabricados en acero endurecido, vienen en varios perfiles: de cara plana para trabajos estándar, de tipo rodillo para facilitar el deslizamiento de la hoja y tipos ajustables para una máxima versatilidad. El estado de los dedos afecta directamente la precisión del posicionamiento, por lo que es esencial una inspección periódica.
Notas de contacto y verificación añadidas el 7 de noviembre de 2026.
Contraste las funciones del control con el hardware instalado. Delem ofrece la programación angular X1-X2 como opción del DA-66T; esto no demuestra qué ejes independientes, accionamientos u opciones incorpora una plegadora concreta. Conserve la lista de ejes suministrados, las funciones activadas y la revisión del software junto con la evaluación de la pieza representativa.
Para cada pliegue, registre el borde o la cara ya conformada que toca cada dedo, el nivel de contacto, la orientación de la pieza y las posiciones X/R/Z previstas. El borde cortado utilizado en el primer pliegue puede sustituirse por una pestaña ya formada en el siguiente. Por tanto, una posición válida en el primer pliegue no valida todos los contactos posteriores; conserve la forma intermedia junto con la secuencia de plegado.
Defina la referencia de medición antes de comparar una distancia física con un valor del control. La distancia al borde delantero de una matriz no equivale automáticamente a la distancia a su línea de plegado; deben considerarse la geometría de la herramienta y los desfases de referencia del control. Utilice la referencia, los útiles y el procedimiento de calibración aprobados por el fabricante. El resumen siguiente no autoriza barras improvisadas bajo carga ni ajustes con exposición a equipos en movimiento.
Registre por separado la posición ordenada, la posición medida y los retornos repetidos, además de las dimensiones finales. Acuerde el método de medición, la dirección de aproximación, las posiciones ensayadas y los límites de aceptación de la máquina suministrada. Si el tope repite su posición pero varía una pestaña, conserve esos resultados y revise la pieza en bruto, el contacto, el ángulo y la convención dimensional antes de cambiar desfases. Guarde juntos el programa, las herramientas y el registro de contactos aceptados; repita las comprobaciones afectadas tras un cambio.
Referencia de opción de controlador: Delem DA-66T.
Comprobaciones de secuencia de plegado y forma intermedia · Programación CNC y comprobaciones de revisión
Cómo calibrar un tope trasero de plegadora
Incluso el mejor tope trasero CNC se desvía con el tiempo debido al desgaste mecánico, la expansión térmica y los efectos de vibración acumulada. La calibración regular es la clave para mantener la precisión de flexión. A continuación se muestra un procedimiento paso a paso:
Paso 1: Preparación de seguridad
Apague la plegadora y active el procedimiento de bloqueo/etiquetado. Despeje el área de trabajo de herramientas y materiales. Utilice EPP adecuado, incluidos gafas y guantes de seguridad.
Paso 2: Limpiar todos los componentes
Retire las virutas, el polvo y los residuos del riel de tope posterior, las guías lineales, el husillo de bolas y el codificador óptico (si está equipado). La contaminación es la causa # 1 de la desviación gradual del posicionamiento.
Paso 3: comprobar el paralelismo de la RAM
Antes de calibrar el tope trasero, verifique que el ariete de la plegadora esté paralelo a la cama. Utilice un indicador de cuadrante montado sobre una base magnética, deslizándose por la cara del ariete. La alineación no paralela del ariete provocará una flexión inconsistente independientemente de la precisión del tope trasero.
Paso 4: Establecer referencia de calibración
Coloque barras indicadoras de calibración de precisión a lo largo de la abertura del troquel. Mueva el ariete hacia abajo lentamente hasta que el punzón se asiente en la muesca en V de las barras calibradoras. Estas barras proporcionan un plano de referencia conocido para medir la posición del tope trasero.
Paso 5: Mida y ajuste la posición del dedo
Usando calibradores de precisión o una herramienta de medición calibrada, mida la distancia desde cada dedo de tope hasta el borde frontal del troquel inferior. Compare esta medida con la posición mostrada en el controlador CNC. Ajuste cada dedo hasta que la medida física coincida con el valor programado. Verifique en varios puntos a lo largo de la barra de tope trasera para garantizar el paralelismo.
Paso 6: Verificar con curvas de prueba
Realice una serie de curvas de prueba utilizando una muestra de material consistente. Mida las longitudes de brida resultantes y compárelas con las dimensiones programadas. Ajuste con precisión el desplazamiento del tope trasero en el controlador CNC si se encuentran desviaciones sistemáticas. Documente los resultados de la calibración y la fecha para sus registros de mantenimiento.
⚠️ Cuándo recalibrar
- Rutina: Cada 6 meses o según recomendación del fabricante
- Después de una colisión: Si los dedos o la barra de tope trasera sufren algún impacto
- Después del reemplazo de los dedos: Los dedos nuevos pueden diferir ligeramente en grosor
- Deriva dimensional: Cuando las piezas terminadas comienzan a mostrar variación dimensional
- Después de la reubicación: Mover la plegadora puede cambiar la alineación
Problemas comunes con el tope trasero Soluciones &
Cuando el tope trasero no funciona como se esperaba, la resolución sistemática de problemas ahorra tiempo y dinero. Estos son los problemas más comunes y sus soluciones:
| Síntoma | Causa probable | Solución |
|---|---|---|
| Longitudes de brida inconsistentes | Juego del husillo de bolas o guías lineales desgastadas | Verificar y ajustar la precarga del husillo de bolas; reemplazar guías desgastadas |
| Alarma de error de posición | Mal funcionamiento del codificador o acoplamiento flojo | Inspeccionar las conexiones del codificador; Apriete el acoplamiento del motor al tornillo. |
| Movimiento entrecortado o desigual | Restos en las guías, lubricación insuficiente. | Limpie y vuelva a lubricar todas las guías lineales y tornillos de bolas. |
| El tope trasero no se mueve | Fallo del servomotor, fusible fundido o parada de emergencia activada | Verifique los códigos de error del servoaccionamiento; verificar las conexiones eléctricas y el circuito de seguridad |
| Ruido excesivo durante el movimiento. | Cojinetes desgastados o husillo de bolas desalineado | Reemplace los cojinetes; comprobar la alineación de los tornillos y el soporte final |
| Deriva de posición después del ciclo de encendido | Referencia de posición inicial perdida | Reubicar (referenciar) todos los ejes; comprobar la función del interruptor de origen |
Mejores prácticas de mantenimiento del tope trasero
El mantenimiento preventivo extiende la vida útil de su sistema de tope trasero y evita costosos tiempos de inactividad. Siga estas prácticas como parte de su rutina habitual de mantenimiento de la plegadora:
- Diariamente: Limpie los dedos de tope e inspeccione visualmente si hay daños o sujetadores sueltos
- Semanal: Limpie las guías lineales y verifique que el movimiento sea suave en todo el rango de recorrido
- Mensual: Lubrique los husillos de bolas y los carros guía lineales según las especificaciones del fabricante.
- Trimestral: Verifique las conexiones del servomotor y del variador; verificar la función del codificador
- Dos veces al año: Comprobación de calibración completa (consulte la sección de calibración anterior)
- Según sea necesario: Reemplace los dedos de tope desgastados, los cables del codificador dañados o las correas de distribución degradadas
✅ Consejo profesional: mantenga un registro de mantenimiento
Documente cada calibración, reemplazo de componentes y anomalía en un registro exclusivo. Estos datos ayudan a predecir patrones de desgaste, justificar pedidos de piezas de repuesto y proporcionan evidencia para reclamos de garantía. Muchos controladores CNC pueden exportar registros de uso: úselos.
Cómo elegir el tope trasero correcto para su plegadora
Cuando selecciona una plegadora , la especificación del tope trasero es a menudo donde se cruzan el costo y la capacidad. Estos son los factores clave a considerar:
- Geometría de la pieza: compruebe la secuencia completa de plegado y el contacto de los topes con piezas representativas. El movimiento automático Z1/Z2 puede reducir el reposicionamiento lateral; no es obligatorio para todas las cajas o envolventes.
- Volumen de producción: Los volúmenes más altos justifican la automatización CNC: el tiempo ahorrado por pieza se multiplica en miles de piezas.
- Tolerancias: especifique por separado precisión de posicionamiento, repetibilidad y tolerancia dimensional de la pieza, con un método de medición acordado.
- Manejo de materiales: Las láminas pesadas o grandes se benefician de los topes traseros con brazos de soporte o dedos tipo rodillo para un posicionamiento más fácil.
- Integración del controlador : Asegúrese de que el tope trasero sea compatible con su controlador CNC preferido (DELEM, ESA, CYBELEC) para una programación y operación perfectas.
- Preparado para el futuro: Si su combinación de piezas está evolucionando, invierta en más ejes ahora en lugar de modernizarlos más adelante; las modernizaciones suelen costar más que las opciones instaladas en fábrica.
| Situación de pieza o producción. | Ejes de tope trasero recomendados | Por qué encaja esta configuración | Nota de cotización |
|---|---|---|---|
| Soportes simples, tapas y bridas rectas | X + R | X controla la profundidad de la brida y R ajusta la altura del dedo para el espacio libre del troquel. | Generalmente adecuado para una plegadora hidráulica CNC estándar . |
| Espacios en blanco de ancho mixto, recortes, piezas asimétricas y cambios frecuentes de configuración | X + R + Z1/Z2 | Z1/Z2 mueve los dedos de tope hacia la izquierda y hacia la derecha automáticamente, lo que reduce el ajuste manual entre dobleces. | Envíe el rango de ancho de la pieza, las posiciones de corte y el tamaño del lote con el formulario de cotización de prensa plegadora. |
| Cajas, envolventes y piezas con diferentes profundidades de brida izquierda/derecha | X1/X2 + R + Z1/Z2 | Los ejes X independientes soportan topes no paralelos y diferentes profundidades de brida en cada lado. | Se evalúa mejor junto con las herramientas, la secuencia de plegado y la selección del controlador. |
| Perfiles largos de fachada, paneles, postes o curvados estructurales | X/R de largo recorrido con dedos de apoyo | Las piezas largas necesitan topes estables, suficiente espacio para los dedos y, a veces, soporte adicional para evitar que se hunda. | Compare un sistema de plegadora en tándem cuando la longitud de curvatura excede una bancada de la máquina. |
| Producción repetida de gran volumen con programación fuera de línea | 4 -eje a 6 -eje servo CNC tope posterior | Más ejes reducen la configuración manual y permiten un cambio de piezas más rápido desde programas guardados. | Especifique la preferencia del controlador Delem, ESA o Cybelec antes de cotizar. |
Lista de verificación de cotización de tope trasero
Para obtener una recomendación Rucheng precisa, envíe la longitud máxima de curvatura, la brida mínima, los dibujos de las piezas, el espesor del material, el número de ejes requerido, la preferencia del controlador, el volumen de producción, los requisitos de tolerancia y si la máquina necesita compensación de deflexión. Si el tonelaje aún no está confirmado, primero calcule la fuerza de flexión con la calculadora de flexión de plegadora.
en Rucheng Technology, nuestro prensas plegadoras electrohidráulicas CNC vienen equipados con sistemas de tope trasero de alta precisión con husillos de bolas servoaccionados, guías lineales endurecidas e integración con controladores CNC líderes en la industria. Póngase en contacto con nuestro equipo de ingeniería para analizar la configuración óptima del tope trasero para sus requisitos de producción específicos.
Preguntas frecuentes
¿Qué es un tope trasero de plegadora?
Un tope trasero de plegadora es un sistema de posicionamiento de precisión montado detrás del troquel inferior. Sirve como un tope de referencia ajustable contra el cual el operador empuja la chapa antes de doblarla, lo que garantiza que la línea de plegado esté en la posición correcta para lograr longitudes de brida precisas y repetibles.
¿Cuántos ejes tiene un tope trasero de plegadora CNC?
Un tope X/R tiene dos ejes controlados; X/R/Z1/Z2 tiene cuatro; X1/R1/Z1 más X2/R2/Z2 tiene seis. No se cuentan Y1/Y2 de la corredera. Por tanto, una plegadora de seis ejes puede tener solo cuatro ejes de tope. Confirme la lista y si los dedos laterales son manuales, motorizados o CNC.
¿Qué es un tope trasero del eje X+R impulsado por servomotores y variadores?
Un tope trasero de eje X+R impulsado por servomotores y variadores utiliza un eje X servocontrolado para el posicionamiento de la longitud de la brida de adelante hacia atrás y un eje R servocontrolado para la altura vertical del dedo. Es la configuración común del tope trasero de plegadora CNC para bridas estándar precisas, curvaturas de varios pasos y producción repetida sin ajuste manual del calibre.
¿Qué especificaciones debo comparar al comprar un tope trasero CNC?
Compare el recuento de ejes, el recorrido del eje X, el recorrido del eje R, el movimiento de los dedos Z1/Z2, la precisión de posicionamiento, la repetibilidad, la marca del servomotor y del variador, la calidad del husillo de bolas y de la guía lineal, el tipo de dedo de tope, la compatibilidad del controlador, el método de calibración, la protección contra colisiones y la disponibilidad de piezas de repuesto.
¿Con qué frecuencia debo calibrar el tope trasero de mi plegadora?
Calibre el tope trasero al menos dos veces al año como parte del mantenimiento de rutina. Además, vuelva a calibrar después de cualquier colisión, después de reemplazar los dedos de tope, cuando note inconsistencias dimensionales en piezas dobladas o cuando se reubique la máquina.
¿Qué causa los errores de posicionamiento del tope trasero?
Las causas comunes incluyen juego o desgaste del husillo de bolas, mal funcionamiento del codificador, acoplamiento flojo entre el motor y el husillo, residuos en las guías lineales, fallas del servomotor y configuraciones incorrectas de los parámetros del CNC. El mantenimiento y la calibración regulares pueden evitar la mayoría de los errores de posicionamiento.
¿Puedo actualizar un tope trasero manual a CNC?
Sí, muchas plegadoras se pueden actualizar con sistemas de tope trasero CNC. Por lo general, esto implica agregar servomotores, husillos de bolas, guías lineales y un controlador CNC. La actualización mejora significativamente la precisión del posicionamiento, la repetibilidad y la velocidad de producción. Consulte al fabricante de su máquina para obtener kits de actualización compatibles.
¿Cuál es la diferencia entre el eje X y el eje R en un tope trasero?
El eje X controla la posición horizontal (de adelante hacia atrás) del tope trasero, determinando la longitud de la brida de la curva. El eje R controla la posición vertical (arriba-abajo) de los dedos de tope, lo que les permite despejar bridas formadas previamente o ajustarse a diferentes alturas de troquel durante secuencias de doblado de varios pasos.
¿Qué ejes de tope trasero de plegadora debo elegir?
Elija X+R para bridas rectas simples y soportes comunes. Agregue Z1/Z2 cuando los dedos de tope deban moverse hacia la izquierda y hacia la derecha para espacios en blanco, recortes o piezas asimétricas de ancho mixto. Elija X1/X2 + R + Z1/Z2 o un tope trasero de eje 6 cuando las profundidades de las bridas izquierda y derecha cambian de forma independiente, o cuando la producción de gran volumen necesita una configuración automática más rápida.
¿Qué es una plegadora de eje 4?
Una plegadora de eje 4 común controla la sincronización del ariete Y1/Y2 más los ejes de tope trasero X y R. Debido a que los proveedores pueden contar los ejes de manera diferente, confirme si la cotización incluye servo X/R, dedos manuales o CNC Z, coronado CNC y el modelo de controlador.
¿Qué es una plegadora de eje 6?
Una configuración habitual de seis ejes de máquina es Y1, Y2, X, R, Z1 y Z2: dos de corredera más cuatro de tope, no un tope de seis ejes. El movimiento independiente X1/X2 o R1/R2 debe constar expresamente en el suministro.
Recursos de selección y producción
Compare el cubo completo de la máquina plegadora Rucheng antes de elegir las opciones de tonelaje, longitud de trabajo, controlador, herramientas y automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.
Para obtener una recomendación práctica de la máquina, envíe la calidad del material, el espesor, la longitud de plegado, la producción diaria y el presupuesto objetivo a través del formulario de cotización de plegadora.