
¿Qué es la programación de una plegadora CNC?
La programación relaciona el plano de la pieza terminada con una secuencia de pliegues, estaciones de herramientas, referencias de posicionamiento y correcciones. El programa corresponde a una máquina y un montaje concretos. Reutilizarlo en otra máquina, con otras herramientas o tras revisar el plano exige comprobar la compatibilidad.
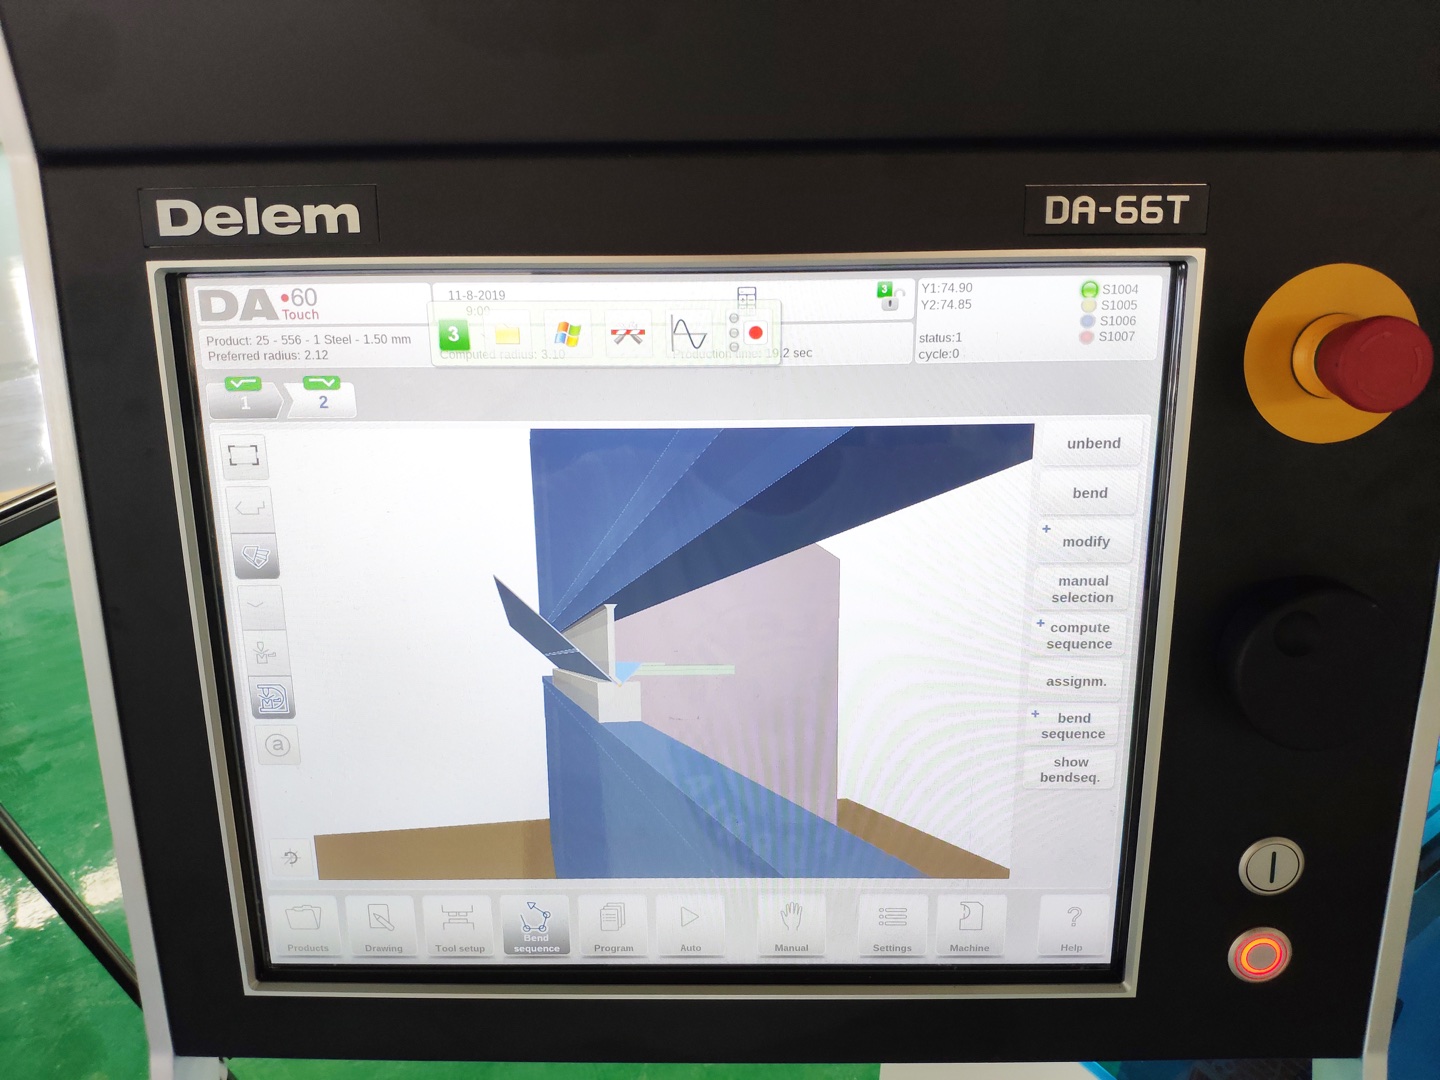
Delem DA66T frente a DA69T: comparación de controles
Las especificaciones publicadas por Delem distinguen las funciones siguientes. Son referencias de la familia de controles; solicite al proveedor la confirmación de la versión instalada, las opciones activadas y el software ofertado.
| Función que debe distinguirse | Delem DA-66T | Delem DA-69T |
|---|---|---|
| Programación gráfica | Programación gráfica 2D | Programación gráfica 2D y 3D |
| Tamaño de pantalla publicado | Pantalla táctil de 17 pulgadas | Pantalla táctil de 17 pulgadas |
| Revisión de secuencia y colisiones | Cálculo automático de la secuencia de plegado y detección de colisiones; Delem describe la configuración 3D de la máquina. | Cálculo automático de la secuencia y detección de colisiones; se indica visualización 3D en simulación y producción. |
| Software fuera de línea indicado | Perfil-TL | Perfil- T3D |
Fuentes primarias, revisadas el 31 de octubre de 2026: Delem DA-66T · Delem DA-69T · Perfil Delem-T
¿Qué edición de Profile-T está incluida?
Delem enumera Profile-TL, Profile-T2D y Profile-T3D. Su página actual de Profile-T asigna la importación DXF a Profile-T2D y versiones superiores, y la importación CAD 3D a Profile-T3D. Especifique en la oferta la edición, licencia, versión compatible del control, modelo de máquina y procedimiento de transferencia; decir solamente 'programación fuera de línea incluida' no resuelve estas cuestiones.
Verificar el programa después de transferirlo
Distinga tres registros: el programa exportado, la versión cargada en el control receptor y la versión aceptada tras la prueba. Una transferencia correcta no demuestra que esté seleccionada la revisión prevista ni que su preparación esté validada. Delem describe la compatibilidad entre versiones del software y del control y el intercambio de programas de piezas como partes del flujo de Profile-T.
Antes de transferir, conserve la pieza y la revisión del plano, el identificador del programa, la máquina de destino, las versiones del control y del software, la convención de unidades y los registros de herramientas utilizados. Use el método de transferencia admitido por esa instalación. Tras cargar, compare la identificación de la pieza, el número de pliegues, los ángulos objetivo, las herramientas y las referencias del tope trasero mostrados con el registro de liberación. Investigue herramientas ausentes, registros sustituidos o valores modificados antes de liberar el trabajo.
Por ejemplo, suponga que un archivo offline y otro antiguo de la máquina se llaman BOX-01, pero una revisión del plano cambia una pestaña y el orden de plegado. El mismo nombre no permite distinguirlos. Registre juntas las revisiones del plano y del programa y después coteje los pasos afectados y las formas intermedias. Es un ejemplo ilustrativo de control de versiones, no un procedimiento de menús del control ni una preparación aprobada.
Si la prueba controlada produce una corrección aceptada en la máquina, conserve los cambios y sus pruebas de inspección con el programa liberado. Coteje esa versión con el registro de oficina antes de la siguiente exportación, para que una copia offline antigua no sustituya inadvertidamente a la aceptada. Conserve la revisión anterior mediante el procedimiento de copia de seguridad admitido por el sistema instalado; confirme quién aprueba y distribuye los cambios.
Funciones de transferencia y compatibilidad de Delem Profile-T · Identificadores de plegado y registros de revisión de secuencia .
Matriz de requisitos de programación y especificación de la plegadora
Utilice este registro para relacionar los requisitos de programación con pruebas del proveedor. Es una lista de compras, no una hoja de ajuste de la máquina.
| Información que debe aportar | Pruebas a solicitar |
|---|---|
| Plano de una pieza representativa y formato CAD | Demostración de las funciones necesarias de importación, secuenciación y visualización con la edición de software ofertada. |
| Punzones, matrices, portaherramientas, adaptadores y disposición de estaciones | Geometría coincidente en la biblioteca, compatibilidad de sujeción, holguras y límites de carga aplicables a cada componente. |
| Longitud de plegado, alas de retorno y extracción de la pieza | Geometría de máquina, recorrido del tope trasero y disposición de dedos; revisión de todos los pliegues y de la extracción con la configuración real. |
| Calidad del material, espesor y tolerancias finales | Material de prueba, método de inspección y criterios de aceptación acordados. El modelo del control no garantiza precisión. |
| Variedad de piezas, reutilización de programas y preparación en oficina | Alcance de la licencia, método de copia y transferencia, formación y responsabilidad sobre los datos de máquina y herramientas. |
Comprender los ejes de la plegadora
En las configuraciones con estas denominaciones, Y1/Y2 controlan los lados izquierdo y derecho del pisón; X es la profundidad del tope trasero, R su altura y Z1/Z2 posicionan los dedos lateralmente. Los ejes independientes X1/X2 deben confirmarse por separado. Solicite la lista real de ejes y el sistema de compensación de flexión; no los deduzca de la capacidad máxima del control ni del número total anunciado.
Configuración y ejes del tope trasero
Programación de plegadoras CNC paso a paso (guía Delem DA)
Estos pasos organizan la preparación y revisión del programa. El arranque, referenciado, calibración, protección y manejo requieren las instrucciones del fabricante y personal formado; unas rutas de menú o velocidades genéricas no los sustituyen.
1. Fijar la revisión del plano y del material
Identifique revisión, referencias de plegado, espesor, estado del material y tolerancias finales. Registre la dirección de laminación cuando corresponda, separada de la orientación del acabado estético.
2. Hacer coincidir los datos de máquina y herramientas
Confirme modelo, ejes, geometría de punzones y matrices, portaherramientas y adaptadores. Revise apoyo, holguras y cargas nominales antes de confiar en el modelo informático.
3. Definir la secuencia y las referencias
Documente los identificadores de pliegue, caras de posicionamiento, estaciones y necesidades de manipulación. Compruebe el acceso a la referencia del tope después de cada pliegue anterior.
4. Revisar la configuración simulada
Compare la pieza, máquina, herramientas y dedos modelados con el montaje propuesto. Revise las formas intermedias y la extracción. Resuelva la geometría ausente o aproximada antes de aceptar la simulación.
5. Evaluar una primera pieza representativa
Organice una prueba aprobada según los procedimientos del fabricante. Registre ángulos, dimensiones de alas y otros requisitos del plano; revise después las correcciones según las convenciones del control instalado.
6. Liberar una revisión trazable del programa
Conserve juntos el plano aceptado, la configuración de máquina y herramientas, el registro del material, la inspección y la revisión del programa. Revise las sustituciones antes de reutilizar esa aprobación.
Código G en plegadoras: lo que debe saber
No presuponga que una plegadora acepta un ejemplo genérico de código G o una extensión de archivo concreta. Confirme el formato y la transferencia admitidos por el control y el software instalados. Separe los ángulos de las posiciones lineales: un ángulo objetivo en grados no es una posición del eje Y en milímetros.
Compensación de recuperación elástica en programación CNC
Evalúe el resultado sin carga con el material y las herramientas reales. Antes de cambiar el programa, confirme si el control espera un ángulo interior, un ángulo de plegado o una corrección. No existe una corrección universal de recuperación elástica o de tope trasero. Cambiar entre plegado al aire, a fondo y aplanado exige una revisión específica de herramientas y cargas.
5 errores habituales de programación que debe evitar
- Interpretar la programación 2D como prueba de que no hay revisión de colisiones ni visualización 3D de la máquina.
- Suponer que todas las ediciones fuera de línea importan los mismos formatos CAD o están incluidas en el precio.
- Usar la capacidad nominal del control como prueba de los ejes instalados, precisión o capacidad del utillaje.
- Reutilizar un multiplicador de abertura de matriz, velocidad, ángulo de recuperación o fórmula de desplazamiento como ajuste aprobado.
- Autorizar la producción solo con una simulación, sin comprobar el modelo, la manipulación y los resultados de una primera pieza representativa.
Preguntas frecuentes
¿Admite Delem DA66T simulación 3D y programación fuera de línea?
Delem describe programación 2D, detección de colisiones y configuración 3D de máquina para DA-66T, e indica Profile-TL fuera de línea. Distinga estas funciones de la programación 3D de productos; confirme opciones y edición con el proveedor.
¿Qué debe especificarse al comprar una plegadora con DA66T?
Especifique piezas representativas, material, longitud, tolerancias, ejes reales, herramientas y holguras. Desglose software fuera de línea, opciones activadas, formación y prueba de aceptación en la oferta.
¿Qué unidades se usan al programar plegadoras CNC?
Confirme el sistema de unidades seleccionado y el significado de cada campo. Distinga ángulos, posiciones lineales, velocidades y fuerzas; no introduzca grados en un campo lineal del eje Y.
¿Cuánto se tarda en programar una plegadora CNC?
Depende de la geometría, datos de máquina y herramientas, funciones del software y revisión necesaria. Evalúe una pieza representativa; una estimación genérica en minutos no incluye todos los ajustes, manipulaciones o controles iniciales.
¿Pueden guardarse y reutilizarse los programas?
Utilice las funciones de copia y transferencia compatibles con el sistema instalado. Antes de reutilizar, revise plano, configuración, herramientas, material y correcciones aprobadas. Un nombre de archivo guardado no demuestra compatibilidad.
¿Qué diferencia hay entre plegado al aire y a fondo en la programación CNC?
Las condiciones de conformado difieren y requieren sus propios datos de herramientas, ajustes y evaluación de cargas. No reutilice un programa de plegado al aire ni un multiplicador genérico de fuerza para aprobar el plegado a fondo.
¿Qué especificación de máquina permite una programación fiable?
Relacione geometría real, ejes, herramientas, apoyos y software con piezas representativas. Confirme límites y aceptación con el proveedor; ningún nombre de control garantiza una tolerancia final.
Lista de requisitos para una oferta de programación CNC
Envíe a Rucheng la revisión del plano, material y espesores, longitud de plegado, tolerancias, formato CAD y variedad prevista de piezas. Solicite una propuesta desglosada de máquina, herramientas, software y formación, confirmando configuración y aceptación antes del pedido.
Enviar requisitos para la oferta de plegadoraRecursos de selección y producción
- Máquinas plegadoras
- Configuraciones de plegadora CNC hidráulica
- Guía de selección del controlador
- Revisión de capacidad de carga de herramientas
- Profundidad de garganta, luz diurna y carrera
- Dirección de rodadura en cada curva
- Cálculo de fuerza de flexión y tonelaje
- Conceptos básicos de programación CNC