
Was ist CNC-Abkantpressenprogrammierung?
Die Programmierung verbindet die Fertigteilzeichnung mit Biegefolge, Werkzeugstationen, Anschlagbezügen und Korrekturen. Das Programm gehört zu einer definierten Maschine und Einrichtung. Die Wiederverwendung auf einer anderen Maschine, mit anderen Werkzeugen oder nach einer Zeichnungsänderung erfordert eine Kompatibilitätsprüfung.
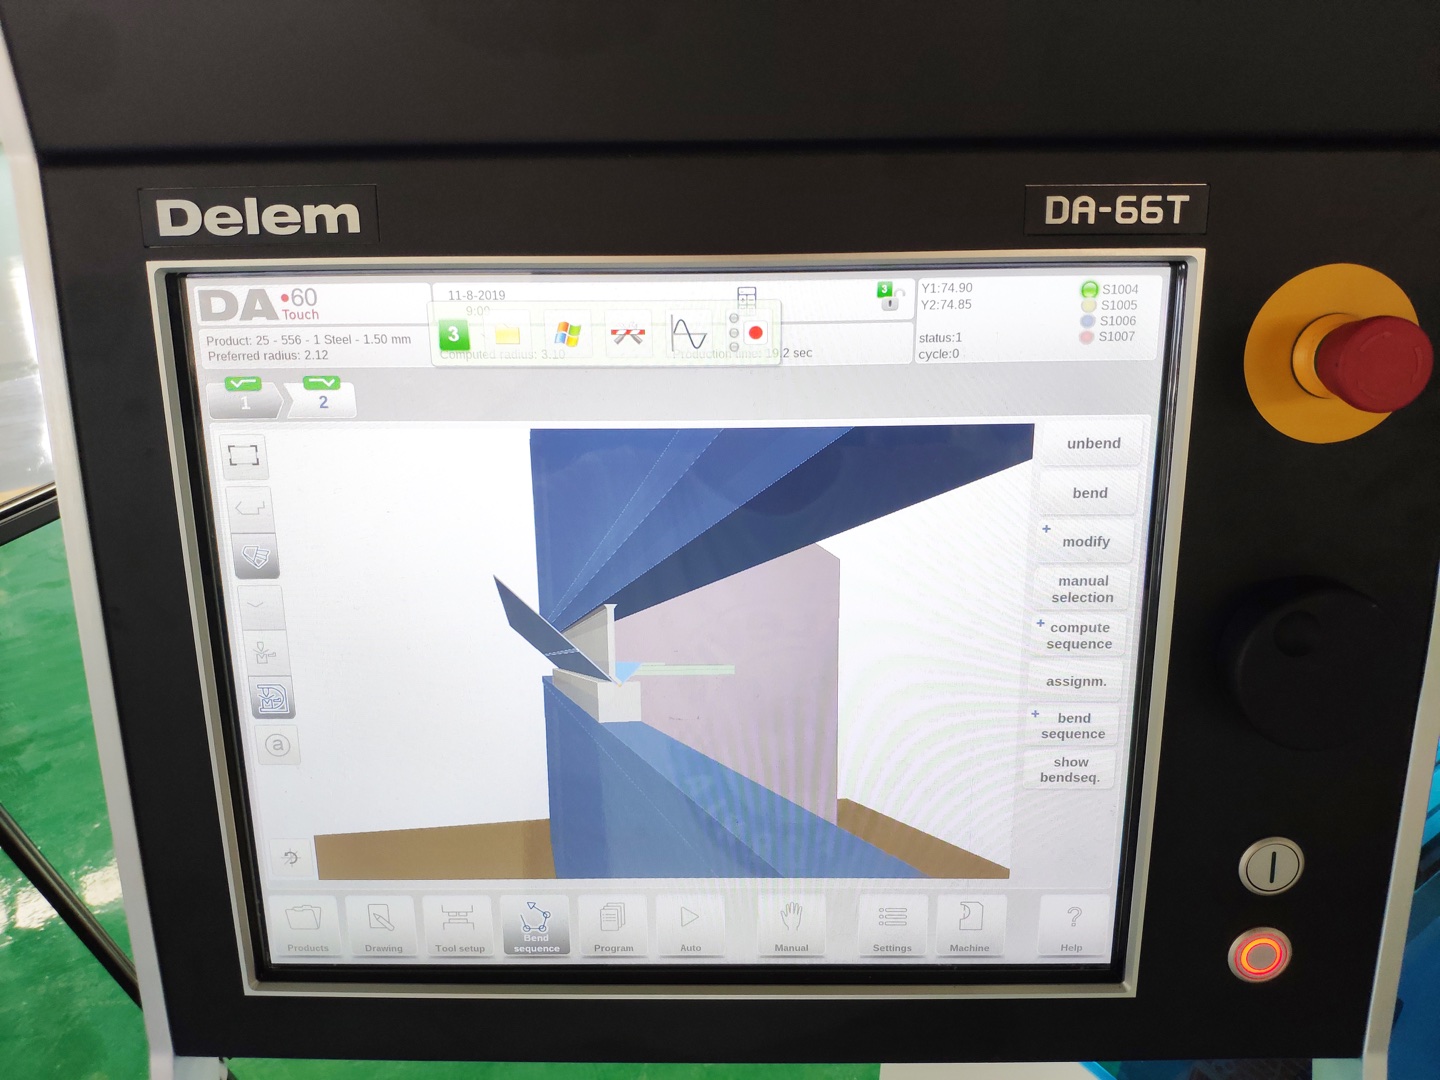
Delem DA66T und DA69T: Steuerungsvergleich
Die veröffentlichten Delem-Spezifikationen unterscheiden folgende Funktionen. Sie beschreiben die Steuerungsfamilie; der Maschinenlieferant muss installierte Version, freigeschaltete Optionen und angebotenes Softwarepaket bestätigen.
| Zu unterscheidende Funktion | Delem DA-66T | Delem DA-69T |
|---|---|---|
| Grafische Programmierung | Grafische 2D-Programmierung | Grafische 2D- und 3D-Programmierung |
| Veröffentlichte Bildschirmgröße | 17-Zoll-Touchscreen | 17-Zoll-Touchscreen |
| Biegefolge und Kollisionsprüfung | Automatische Biegefolgeberechnung und Kollisionserkennung; Delem beschreibt eine 3D-Maschineneinrichtung. | Automatische Biegefolgeberechnung und Kollisionserkennung; 3D-Visualisierung in Simulation und Produktion ist aufgeführt. |
| Genannte Offline-Software | Profil-TL | Profil: T3D |
Primärquellen, geprüft am 31. Oktober 2026: Delem DA-66T · Delem DA-69T · Delem Profile-T
Welche Profile-T-Edition ist enthalten?
Delem nennt Profile-TL, Profile-T2D und Profile-T3D. Die aktuelle Profile-T-Seite ordnet den DXF-Import Profile-T2D und höheren Editionen zu, den 3D-CAD-Import Profile-T3D. Edition, Lizenz, kompatible Steuerungsversion, Maschinenmodell und Übertragungsablauf gehören ins Angebot; die Formulierung „Offline-Programmierung enthalten“ lässt diese Fragen offen.
Das Programm nach der Übertragung prüfen
Unterscheiden Sie drei Aufzeichnungen: das exportierte Programm, die auf der empfangenden Steuerung geladene Version und die nach dem Versuch freigegebene Version. Eine erfolgreiche Dateiübertragung beweist weder die Auswahl der vorgesehenen Revision noch die Validierung ihrer Einrichtung. Delem beschreibt die Versionskompatibilität zwischen Software und Steuerung sowie den Austausch von Werkstückprogrammen als Bestandteile des Profile-T-Ablaufs.
Halten Sie vor der Übertragung Werkstück und Zeichnungsrevision, Programmkennung, Zielmaschine, Steuerungs- und Softwareversionen, Einheitenkonvention und verwendete Werkzeugdatensätze fest. Nutzen Sie das von dieser Installation unterstützte Übertragungsverfahren. Vergleichen Sie nach dem Laden die angezeigte Werkstückkennung, Biegeanzahl, Sollwinkel, Werkzeuge und Hinteranschlagbezüge mit dem Freigabedatensatz. Klären Sie fehlende Werkzeuge, ersetzte Datensätze oder geänderte Werte vor der Auftragsfreigabe.
Angenommen, eine Offline-Datei und eine ältere Maschinendatei heißen beide BOX-01, während eine Zeichnungsrevision einen Schenkel und die Biegefolge ändert. Der gleiche Dateiname unterscheidet sie nicht. Erfassen Sie Zeichnungs- und Programmrevision gemeinsam und gleichen Sie anschließend die betroffenen Schritte und Zwischenformen ab. Dies ist ein veranschaulichendes Beispiel zur Versionsverwaltung, keine Menüanleitung für die Steuerung oder freigegebene Einrichtung.
Entsteht beim kontrollierten Versuch eine akzeptierte Korrektur an der Maschine, bewahren Sie die Änderung und die Prüfnachweise zusammen mit dem freigegebenen Programm auf. Gleichen Sie diese Version vor dem nächsten Export mit den Büroaufzeichnungen ab, damit eine ältere Offline-Kopie die akzeptierte Version nicht unbemerkt ersetzt. Sichern Sie die vorherige Revision mit dem unterstützten Verfahren des installierten Systems und klären Sie die Zuständigkeit für Freigabe und Verteilung von Änderungen.
Delem Profile-T-Kompatibilität und Übertragungsfunktionen · Biegekennungen und Sequenzrevisionsdatensätze .
Zuordnung von Programmieranforderungen und Maschinenspezifikation
Verknüpfen Sie mit dieser Prüfliste die Programmieranforderungen mit Lieferantennachweisen. Sie dient der Beschaffung und ist kein Maschineneinrichtblatt.
| Bereitzustellende Angaben | Anzufordernde Nachweise |
|---|---|
| Repräsentative Werkstückzeichnung und CAD-Format | Vorführung der benötigten Import-, Biegefolge- und Visualisierungsfunktionen mit der angebotenen Softwareedition. |
| Stempel, Matrizen, Halter, Adapter und Stationsanordnung | Passende Werkzeugbibliotheksgeometrie, Klemmkompatibilität, Freiräume und geltende Belastungsgrenzen aller Komponenten. |
| Biegelänge, Rückkantungen und Fertigteilentnahme | Maschinengeometrie, Hinteranschlagweg und Fingeranordnung; Prüfung sämtlicher Biegungen und der Entnahme mit der tatsächlichen Konfiguration. |
| Werkstoffgüte, Dicke und Fertigteiltoleranzen | Vereinbarter Versuchswerkstoff, Prüfverfahren und Abnahmekriterien. Ein Steuerungsmodell ist keine Genauigkeitsgarantie. |
| Teilespektrum, Programmwiederverwendung und Arbeitsvorbereitung | Lizenzumfang, Sicherungs- und Übertragungsverfahren, Schulung sowie Zuständigkeit für Maschinen- und Werkzeugdatenpflege. |
Achsen einer Abkantpresse verstehen
Bei Konfigurationen mit diesen Bezeichnungen steuern Y1/Y2 die linke und rechte Stößelseite; X bezeichnet die Hinteranschlagtiefe, R die Höhe und Z1/Z2 die seitliche Fingerposition. Unabhängige X1/X2 sind gesondert zu klären. Fordern Sie die tatsächliche Achsliste und Bombierungsausführung an, statt diese aus der maximalen Steuerungsleistung oder einer beworbenen Gesamtachszahl abzuleiten.
Hinteranschlagachsen und Konfiguration
CNC-Abkantpressenprogrammierung Schritt für Schritt (Delem-DA-Leitfaden)
Diese Schritte strukturieren Programmvorbereitung und Prüfung. Anfahren, Referenzieren, Kalibrieren, Schutzmaßnahmen und Maschinenbedienung erfordern Herstelleranweisungen und geschultes Personal; allgemeine Menüpfade oder Geschwindigkeitswerte ersetzen sie nicht.
1. Zeichnungs- und Werkstoffstand festlegen
Kennzeichnen Sie Revision, Biegebezüge, Dicke, Werkstoffzustand und Fertigteiltoleranzen. Erfassen Sie gegebenenfalls die Walzrichtung getrennt von der Richtung des dekorativen Oberflächenbilds.
2. Maschinen- und Werkzeugdaten abgleichen
Bestätigen Sie Maschinenmodell, Achsen, Stempel- und Matrizengeometrie, Halter und Adapter. Prüfen Sie Auflage, Freiräume und Nennbelastungen, bevor Sie sich auf das Softwaremodell verlassen.
3. Biegefolge und Bezüge definieren
Dokumentieren Sie Biegekennungen, Anschlagflächen, Werkzeugstationen und Handhabungsanforderungen. Prüfen Sie nach jeder vorausgehenden Biegung die Erreichbarkeit der Anschlagreferenz.
4. Simulierte Konfiguration prüfen
Gleichen Sie modelliertes Werkstück, Maschine, Werkzeuge und Anschlagfinger mit der vorgesehenen Einrichtung ab. Prüfen Sie Zwischengeometrien und Entnahme. Klären Sie fehlende oder angenäherte Geometrien vor der Simulationsfreigabe.
5. Repräsentatives Erstteil bewerten
Planen Sie einen freigegebenen Versuch nach Herstellervorgaben. Erfassen Sie Winkel, Schenkelmaße und weitere Zeichnungsanforderungen und bewerten Sie Korrekturen nach den Konventionen der installierten Steuerung.
6. Rückverfolgbare Programmrevision freigeben
Bewahren Sie abgenommene Zeichnung, Maschinen- und Werkzeugkonfiguration, Werkstoffnachweis, Prüfergebnisse und Programmrevision zusammen auf. Prüfen Sie Ersetzungen vor erneuter Nutzung der Freigabe.
G-Code für Abkantpressen: Was Sie wissen sollten
Gehen Sie nicht davon aus, dass eine Abkantpresse ein allgemeines G-Code-Beispiel oder eine bestimmte Dateiendung akzeptiert. Klären Sie unterstützte Formate und Übertragung für die installierte Steuerung und Software. Trennen Sie Winkel von linearen Achspositionen: Ein Zielwinkel in Grad ist keine Y-Achsposition in Millimetern.
Rückfederungskompensation in der CNC-Programmierung
Bewerten Sie das entlastete Ergebnis für den tatsächlichen Werkstoff und das Werkzeug. Klären Sie vor Programmänderungen, ob die Steuerung Innenwinkel, Biegewinkel oder Korrekturwert erwartet. Es gibt keinen universellen Rückfederungs- oder Hinteranschlagkorrekturwert. Ein Wechsel zwischen Freibiegen, Gesenkbiegen und Falzen erfordert eine separate Werkzeug- und Lastprüfung.
5 häufige Programmierfehler vermeiden
- 2D-Programmierung als Beweis dafür ansehen, dass Kollisionsprüfung oder 3D-Maschinenvisualisierung fehlen.
- Annehmen, dass alle Offline-Editionen dieselben CAD-Formate importieren oder im Maschinenpreis enthalten sind.
- Nennfähigkeiten der Steuerung als Nachweis für installierte Achsen, Genauigkeit oder Werkzeugbelastbarkeit verwenden.
- Allgemeine Matrizenöffnungsfaktoren, Geschwindigkeiten, Rückfederungswinkel oder Schenkelversatzformeln als freigegebene Einrichtung übernehmen.
- Die Produktion allein anhand einer Simulation freigeben, ohne Modellgenauigkeit, Handhabung und repräsentative Erstteilergebnisse zu prüfen.
Häufig gestellte Fragen
Unterstützt Delem DA66T 3D-Simulation und Offline-Programmierung?
Delem beschreibt für DA-66T 2D-Programmierung, Kollisionserkennung und 3D-Maschineneinrichtung und nennt Profile-TL als Offline-Software. Unterscheiden Sie diese Funktionen von 3D-Produktprogrammierung; klären Sie installierte Optionen und Offline-Edition mit dem Lieferanten.
Was ist beim Kauf einer Abkantpresse mit DA66T festzulegen?
Nennen Sie repräsentative Teile, Werkstoff, Biegelänge, Toleranzen, tatsächliche Achsen, Werkzeuge und Freiräume. Lassen Sie Offline-Software, aktivierte Optionen, Schulung und Abnahmeversuch einzeln anbieten.
Welche Einheiten verwendet die CNC-Abkantpressenprogrammierung?
Prüfen Sie das gewählte Einheitensystem und die Bedeutung jedes Eingabefelds. Unterscheiden Sie Winkel, lineare Positionen, Geschwindigkeiten und Kräfte; geben Sie keinen Gradwert in ein lineares Y-Achsfeld ein.
Wie lange dauert die Programmierung einer CNC-Abkantpresse?
Die Dauer hängt von Geometrie, Maschinen- und Werkzeugdaten, Softwarefunktionen und Prüfaufwand ab. Bewerten Sie ein repräsentatives Teil; pauschale Minutenangaben umfassen nicht jede Einrichtung, Handhabung oder Erstteilprüfung.
Können Programme gespeichert und wiederverwendet werden?
Nutzen Sie die Sicherungs- und Übertragungsfunktionen des installierten Systems. Prüfen Sie vor Wiederverwendung Zeichnungsrevision, Maschinenkonfiguration, Werkzeuge, Werkstoff und freigegebene Korrekturen. Ein gespeicherter Dateiname beweist keine Kompatibilität.
Wie unterscheiden sich Freibiegen und Gesenkbiegen bei der CNC-Programmierung?
Sie verwenden unterschiedliche Umformbedingungen und benötigen passende Werkzeugdaten, Einstellungen und Lastbewertungen. Verwenden Sie weder ein Freibiegeprogramm noch einen allgemeinen Kraftmultiplikator zur Freigabe des Gesenkbiegens.
Welche Maschinenspezifikation ermöglicht zuverlässige CNC-Programmierung?
Stimmen Sie tatsächliche Geometrie, Achsen, Werkzeuge, Auflagen und Software auf repräsentative Teile ab. Klären Sie Grenzen und Abnahmekriterien mit dem Lieferanten; kein Steuerungsname garantiert eine Fertigteiltoleranz.
Anfragecheckliste für CNC-Abkantpressenprogrammierung
Senden Sie Rucheng Zeichnungsrevision, Werkstoff- und Dickenbereich, Biegelänge, Toleranzen, CAD-Format und geplantes Teilespektrum. Fordern Sie ein aufgeschlüsseltes Angebot für Maschine, Werkzeuge, Software und Schulung an; Konfiguration und Abnahmebedingungen sind vor Bestellung zu bestätigen.
Anforderungen für ein Abkantpressenangebot senden