
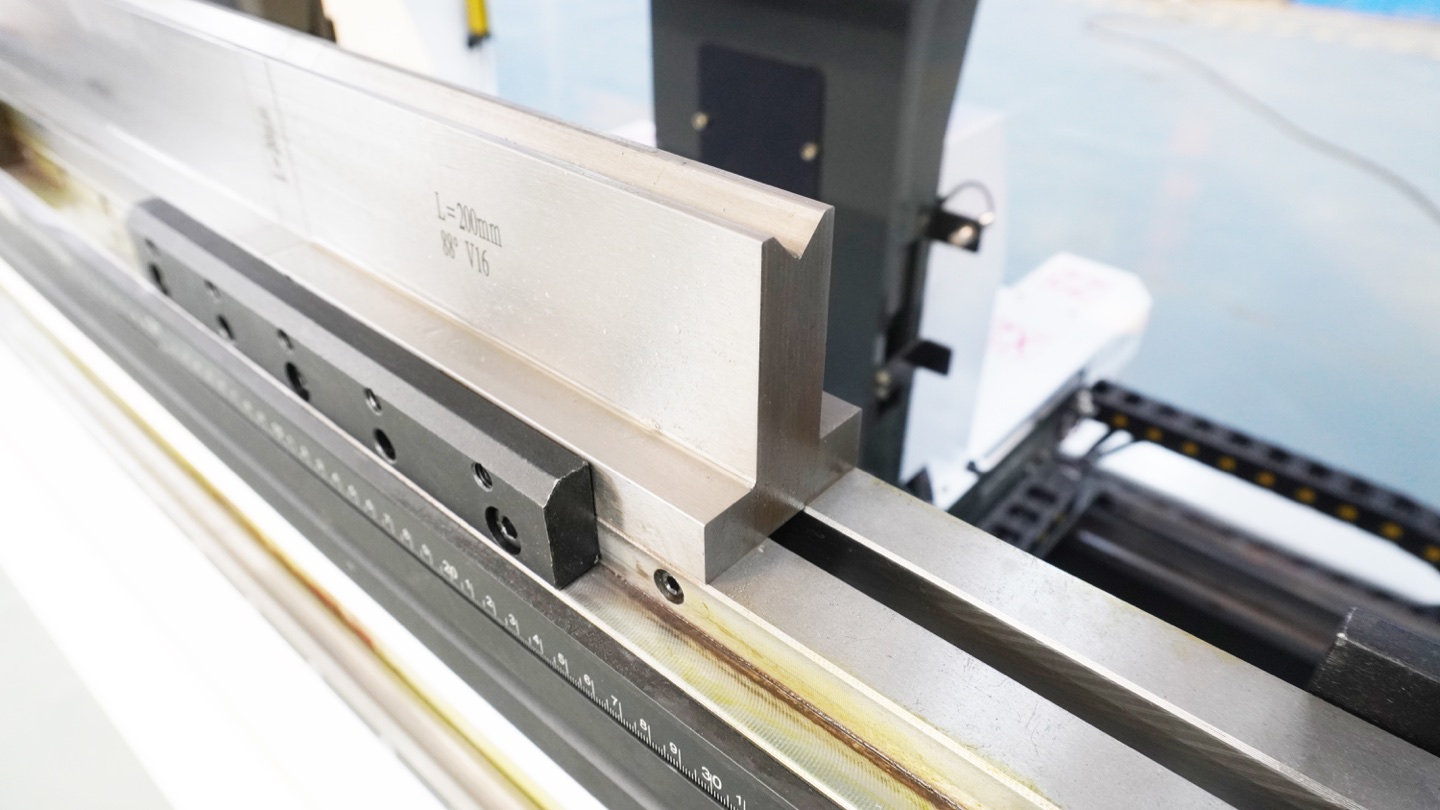
Die gesamte Presskraft einer Abkantpresse ist nicht die zulässige Last eines kurzen Stempels oder einer kurzen Matrize. Werkzeug, Halter und Maschine sind gemeinsam zu prüfen. kN/m beschreibt Kraft je Längeneinheit; die Gesamtkraft setzt bestätigte Belastungsbedingungen des Herstellers und eine bestätigte belastete Länge voraus.
Vor dem Kraftvergleich die Lastangabe lesen
Werkzeugprofil, Segmentlänge, Spannsystem und Katalogversion bestimmen. TRUMPF nennt im Werkzeughandbuch die maximale Last in kN/m als Werkzeugkennzeichnung. WILA erläutert die erforderliche gleichmäßige Lastverteilung sowie mögliche Grenzen von Halter und Maschine. Diese Quellen bestätigen keine nicht spezifizierte Rucheng-Konfiguration.
Rechenbeispiel: gleichmäßig belastete ganze Segmente
Nur ein Rechenbeispiel: angenommen werden dokumentierte 800 kN/m, gleichmäßige Belastung jedes ganzen Segments und Herstellerfreigabe für diese Anordnung. Hypothetische Werte, keine Tragfähigkeiten abgebildeter oder gelieferter Werkzeuge. Nicht für Teilkontakt, Hörner, Lücken, außermittige Lasten oder Falzen verwenden.
Gesamtkraft (kN) = Lastangabe (kN/m) × belastete Länge (mm) / 1000. Metrische Tonnenkraft (tf) = kN / 9.80665. Nicht mit US-short-ton-force verwechseln.
| Gleichmäßig belastete Segmentlänge | Berechnete Kraft | Metrische Tonnenkraft, gerundet |
|---|---|---|
| 50 mm | 40 kN | 4.08 tf |
| 200 mm | 160 kN | 16.32 tf |
| 500 mm | 400 kN | 40.79 tf |
Für ein hypothetisches 200-mm-Segment gilt: 800 × 200 / 1000 = 160 kN, etwa 16.32 tf. Ein Bedarf von 200 kN übersteigt diesen Beispielwert auch auf einer Maschine mit mehr als 200 kN Nennkraft. Diesen vorläufigen Aufbau zur Lieferantenprüfung zurückweisen; eine größere Presse erhöht nicht die Werkzeugtragfähigkeit.
Fragen an den Werkzeuglieferanten
- Stempel, Matrize, Halter und Adapter genau identifizieren. Katalognummern, Lasteinheiten, zulässige Bedingungen und etwaige Abminderungen anfordern, nicht nur ein Foto.
- Werkstoff, bekannte Zugfestigkeit, gemessene Dicke, Biegelänge, Winkel, V-Öffnung und Verfahren nennen. Erforderliche Biegekraft und zulässige Anlagenlast getrennt betrachten.
- Segmentanordnung und Kontaktlänge angeben. Grenzen für konzentrierte und außermittige Maschinenlast sowie das schwächste Bauteil des Aufbaus prüfen lassen.
- Falzen und Sonderprofile separat anbieten lassen. Eine Luftbiegeberechnung nicht auf Flachdrücken, Gesenkbiegen oder andere Werkzeuggeometrien übertragen.
Belastungsnachweis für die Lieferantenanfrage
Je Aufbau dokumentieren: Teilreferenz; Werkstoff und Dicke; Verfahren; Werkzeug- und Halterkennungen; Segmentanordnung; belastete Länge; Kraftbedarf samt Berechnungsgrundlage; alle Lastgrenzen; Lieferantenfreigabe; offene Ausschlüsse. Dem Angebot beifügen, damit spätere Austauschteile anhand derselben Anforderungen geprüft werden.
Dies ist eine Einkaufs- und Rechenhilfe, keine Betriebsanleitung und keine Freigabe für Grenzlastversuche. Geschultes Personal muss die tatsächlichen Maschinen- und Werkzeughandbücher beachten. Fehlende Tragfähigkeiten oder unklare Lastanordnung erfordern vor Betrieb eine Herstellerprüfung.
Fragen zur Werkzeugbelastung
Darf ein kurzes Werkzeug die volle Presskraft aufnehmen?
Nicht allein aufgrund des Maschinenschilds. Kurzes Werkzeug, Halter und lokale Maschinengrenzen müssen die vorgesehene Kraft und Lastanordnung zulassen.
Hat ein Schwanenhalsstempel dieselbe Tragfähigkeit wie ein gerader Stempel?
Aus Aussehen oder Spannkompatibilität folgt keine gleiche Tragfähigkeit. Exaktes Katalogprofil, Segment und Einsatzgrenzen für jedes Werkzeug anfordern.
Tragfähigkeit für jede Biegestation getrennt erfassen
Bleiben mehrere Werkzeugkombinationen auf dem Tisch, ordnen Sie jede Biegung einer Station zu und erfassen Sie Kontaktlänge, erforderliche Kraft sowie Grenzen für Stempel, Matrize, Halter und Maschine. Verteilen Sie die Last einer kurzen Biegung nicht auf ungenutzte Nachbarwerkzeuge. Prüfen Sie die Herstellervorgaben für konzentrierte und außermittige Belastung an der tatsächlichen Position; eine gemeinsame Schließhöhe legt diese Grenzen nicht fest.
Trennen Sie Last- und Bewegungsprüfung. Bei jeder programmierten Oberwangenposition müssen benachbarte Stempel und Matrizen mit der Bewegung kompatibel bleiben, auch ohne Werkstück. Erfassen Sie die vollständige Baugruppe und freigegebene Höhenbezüge statt nur der Stempelhöhe. Bei geplanter gleichzeitiger Belastung mehrerer Stationen ist eine gesonderte Prüfung von Gesamtlast und Kraftverteilung erforderlich. Die obige Rechnung zur gleichmäßigen Last erlaubt diesen Aufbau nicht.
Stufenweises Biegen: Stationsaufzeichnungen, Schließungsprüfungen und Streckenvergleich .
Werkzeug- und Maschinenprüfung anfragen
Rucheng Maschinenmodell, Werkstoff, Dicke, Biegelänge, Zeichnung und vorhandene Werkzeugmarkierungen senden. Eine aufgeschlüsselte Werkzeugliste und schriftliche Tragfähigkeitsbestätigung für die angebotene Konfiguration anfordern.
Anforderungen für ein Angebot senden