

Vor der Bestellung: Aufnahme, Freiraum und Belastung
- Spannaufnahme: Senden Sie Zeichnungen oder Maße von Stempelschaft und Matrizenfuß, Angaben zu den Haltern und das Maschinenmodell. Ein ähnliches Profil belegt keine Kompatibilität.
- Werkstückfreiraum: Prüfen Sie Biegefolge, Rückkantungen, Werkzeughöhen, Adapter und verfügbare Öffnung. Stellen Sie sicher, dass das fertige Teil entnommen werden kann, und geben Sie die erforderlichen Segmentlängen an.
- Belastungsgrenzen: Prüfen Sie Stempel, Matrize, Halter und Maschine. Ein kurzes Segment trägt nicht die volle pro Meter angegebene Last. Beachten Sie die Belastungsvorgaben des Herstellers, nicht nur die Gesamtpresskraft.
Vergleichen Sie Abkantwerkzeuge, prüfen Sie die Biegekraftberechnung oder senden Sie Ihre Angaben für ein Werkzeugangebot.
Was sind Abkantpressen-Werkzeuge und wie funktionieren sie?
Das Werkzeug einer Abkantpresse besteht aus Oberstempel und Untermatrize. Der Stempel übt Kraft aus, während die Matrize das Blech abstützt. Werkzeuggeometrie, Materialeigenschaften und Biegeverfahren bestimmen gemeinsam das Ergebnis.
Die Auswahl der richtigen Werkzeuge ist eine der wichtigsten Entscheidungen in der Blechbearbeitung. Die falsche Stempel-Matrizen-Kombination führt zu ungenauen Winkeln, Oberflächenschäden, übermäßiger Tonnage oder sogar Werkzeugbruch. Das vollständige Verständnis aller verfügbaren Werkzeugtypen — und wann welcher eingesetzt wird — unterscheidet effiziente Produktionswerkstätten von denen, die Zeit und Material durch Versuch und Irrtum verschwenden.
Dieser Leitfaden behandelt jeden wichtigen Typ von Abkantpressen-Stempel und -Matrize, erklärt wann und warum jeder verwendet wird, und bietet praktische Auswahlrichtlinien einschließlich der entscheidenden Formel für die V-Matrizenöffnung, die die Biegequalität bestimmt.
Abkantpressen-Stempel (Oberwerkzeuge): Typen und Anwendungen
Der Stempel ist das Oberwerkzeug, das in die Matrize einfährt und Kraft auf das Blech ausübt. Verschiedene Stempelprofile erzeugen unterschiedliche Biegegeometrien und bieten Freiraum für verschiedene Teilformen. Hier sind die gängigsten Typen:

Standardstempel (Geradstempel)
Der Standardstempel hat eine symmetrische V-förmige Spitze mit einem relativ dicken Körper. Er ist das Allzweckwerkzeug für allgemeine Biegevorgänge, einschließlich Freibiegen, Prägebiegen und Münzprägen. Standardstempel haben typischerweise Spitzenwinkel von 85° oder 88° (leicht spitz) für das Freibiegen, wodurch der Bediener durch Steuerung der Stempeltiefe exakte 90°-Biegungen erzielen kann.
Gerade Stempel eignen sich für einfache L-Biegungen und Winkel, sofern der Körper nicht mit dem Teil kollidiert. Die nutzbare Dicke hängt von Stempel, V-Öffnung, Material und Lastgrenzen ab und lässt sich nicht allein aus dem Profilnamen ableiten.
Schwanenhals-Stempel
Der Schwanenhals-Stempel ist eines der wichtigsten Spezialwerkzeuge in jeder Abkantpressen-Werkstatt. Sein kennzeichnendes Merkmal ist ein tiefes, gebogenes oder versetztes Profil, das Freiraum für zuvor geformte Flansche oder Kastenwände bietet. Ohne Schwanenhals würde das Werkstück beim zweiten, dritten oder vierten Biegevorgang an einem Mehrbiegeteil mit dem Stempelkörper kollidieren.
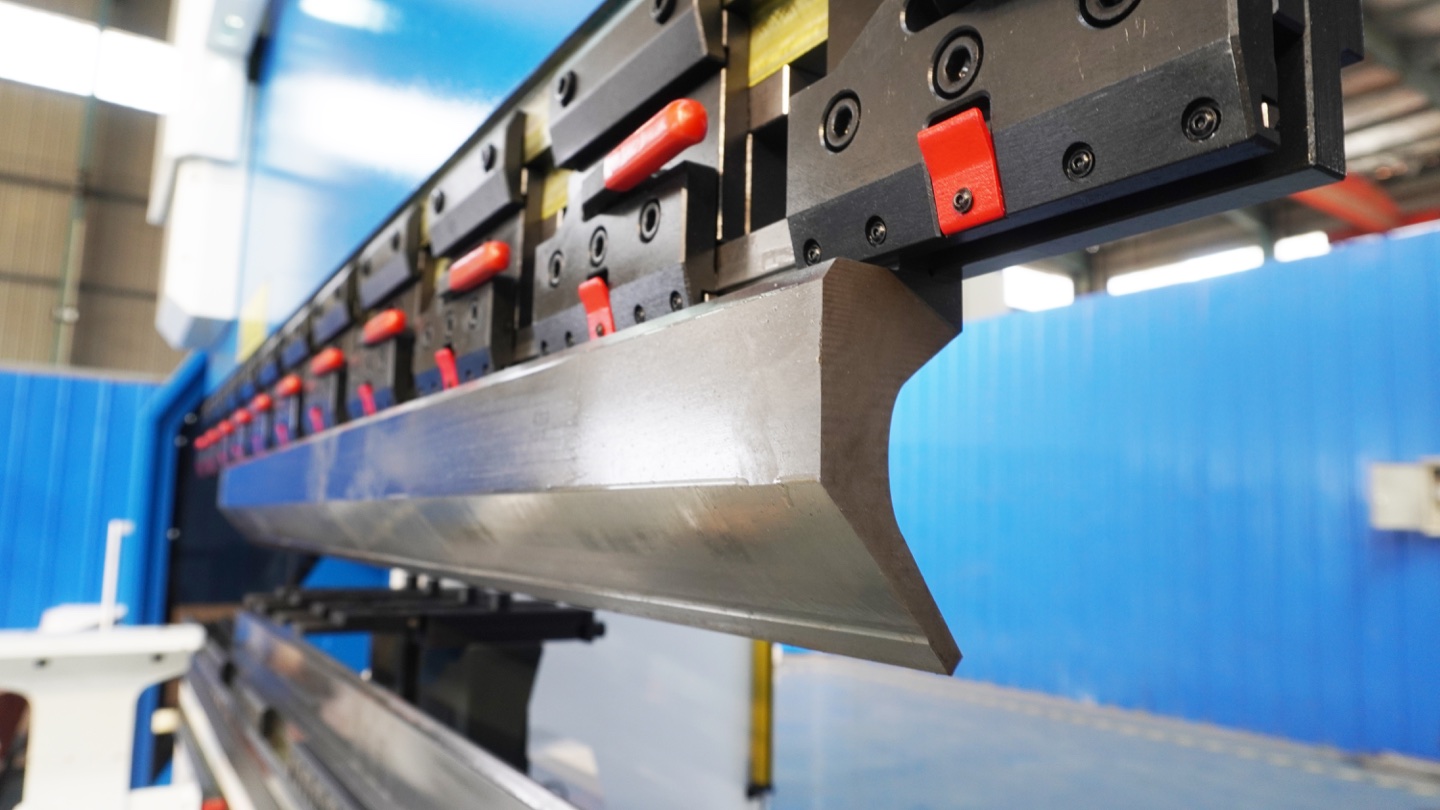
Geeignet für: U-Kanäle, C-Kanäle, Kastenprofile, J-Bögen, Z-Bögen und alle Teile mit Rücklaufflanschen, die einen geraden Stanzer behindern würden. Schwanenhalsstanzen sind in verschiedenen Halstiefen erhältlich – je tiefer der Hals, desto höher der Flansch, den er durchdringen kann, aber desto niedriger ist die maximale Tonnage aufgrund des reduzierten Querschnitts am Hals.
⚠️ Schwanenhals-Tonnage-Warnung
Prüfen Sie die Tragfähigkeit des konkreten Schwanenhalsprofils, Segments und Halters. Ein tieferer Freischnitt verändert Freiraum und Festigkeit; Höhe oder eine allgemeine Modellnummer belegen keine Tragfähigkeit. Klären Sie Einheiten und zulässige Lastbedingungen mit dem Lieferanten.
Spitzwinkelstempel
Spitzwinkelstempel haben eine schmale, scharf gewinkelte Spitze für Biegewinkel unter 90° — typischerweise 30° bis 60°. Sie sind unverzichtbar für Falzvorgänge (der erste Schritt ist eine spitze Vorbiegung vor dem Flachdrücken) und für dekorative oder funktionale Teile, die scharfe Winkel erfordern. Die schmale Spitze macht sie auch nützlich zum Biegen sehr kurzer Flansche, wo ein Standardstempel-Körper stören würde.
Geeignet für: Vorbiegungen zum Falzen (typischerweise 30 ° spitze Biegung), scharfe Winkel bei architektonischen Metallarbeiten, versetzte Biegungen und kurze Flansche unter 10 mm, bei denen der Abstand begrenzt ist.
Radiusstempel
Anstelle einer scharfen V-Spitze hat der Radiusstempel eine abgerundete Nase mit einem bestimmten Radius (z. B. R5, R10, R20 mm). Er wird verwendet, um glatte, gebogene Biegungen anstelle scharfer Ecken zu erzeugen. Radiusstempel arbeiten mit Standard-V-Matrizen — die Kombination aus rundem Stempel und V-Matrizenöffnung bestimmt den endgültigen Biegeradius.
Geeignet für: Architekturplatten, dekorative Elemente, rohrartige Profile, Teile, bei denen in der Zeichnung ein glatter Radius angegeben ist, und Anwendungen, bei denen scharfe Biegungen zu Rissen im Material führen würden (üblich bei Aluminium und hochfestem Stahl).
Flügelstempel
Der Flügelstempel hat einen sehr schmalen, flachen Körper mit einer winklig versetzten Spitze. Dieses Design bietet ähnlichen Freiraum wie ein Schwanenhals, jedoch in einer anderen Ausrichtung — das schmale Profil ermöglicht es dem Stempel, in enge Räume zu gelangen und um Ecken zu biegen, die mit dickerem Werkzeug nicht zugänglich wären.
Geeignet für: Fensterrahmenprofile, schmale Kanalabschnitte und Teile mit komplexer Geometrie mit mehreren Biegungen, in die Standardstempel nicht passen.
Versatz-Stempel (Joggle-Stempel)
Passende Versatzstempel und -matrizen können gegenläufige Biegungen in einem Hub formen. Die Geometrie bestimmt den Nennversatz. Klären Sie Dicke, Last, Freiraum und Toleranzen mit dem Lieferanten; vollkommen symmetrische Endwinkel sind nicht garantiert.
Geeignet für: Z-Profile, Stufenflansche, Überlappungsverbindungen, Plattenversteifungen und alle Teile, die zwei parallele Biegungen in einem festen Abstand erfordern.
Abkantpressen-Matrizen (Unterwerkzeuge): Typen und Anwendungen
Die Matrize ist das Unterwerkzeug, das das Werkstück stützt und zusammen mit dem Stempel die Biegegeometrie definiert. Matrizenöffnungsbreite, Form und Winkel sind die Hauptfaktoren, die Biegeradius, Biegewinkel und erforderliche Tonnage steuern.

Einzel-V-Matrize
Eine Einfach-V-Matrize hat eine V-förmige Nut. Prüfen Sie Öffnungsweite, Winkel und Schulterradius anhand der Werkstückanforderungen und Herstellerdaten.
Einzel-V-Matrizen sind in Standardwinkeln von 30°, 60°, 85°, 88° und 90° erhältlich. Für das Freibiegen — die häufigste Biegemethode — ist eine 85°- oder 88°-Matrize Standard, da das Material nach dem Zurückziehen des Stempels leicht zurückfedert und die leicht spitze Matrize dies kompensiert. Beim Gesenkbiegen (Prägebiegen) muss der Matrizenwinkel exakt dem gewünschten Endbiegewinkel entsprechen.
Mehr-V-Matrize (4-Wege-Matrize)
Eine Mehr-V-Matrize hat mehrere V-Nuten unterschiedlicher Breiten in einem einzigen Matrizenblock, typischerweise auf 2 oder 4 Seiten. Durch Drehen des Matrizenblocks kann der Bediener schnell zwischen verschiedenen V-Öffnungsbreiten wechseln, ohne die Matrize aus der Maschine zu entfernen. Dies reduziert die Rüstzeit für Werkstätten mit gemischten Blechdicken erheblich.
Beachten Sie vor dem Wechsel einer Mehrfach-V-Öffnung die Handhabungsvorgaben von Maschinen- und Werkzeuglieferant. Prüfen Sie danach Nut, Spannung, Ausrichtung und programmierte Geometrie. Die Wechselzeit hängt von Gewicht, Haltern und Hebezeugen ab, nicht von einer festen Sekundenangabe.
💡 Mehr-V-Matrize Tipp
Prüfen Sie nach einem Wechsel der V-Öffnung Werkzeugsitz, Ausrichtung und programmierte Geometrie. Automatische Erkennung oder Verstellung erfordert kompatible Werkzeuge, Sensoren und Maschinenintegration; das Steuerungsmodell allein garantiert diese Funktion nicht.
Doppel-V-Matrize
Eine Doppel-V-Matrize bietet zwei V-Öffnungen. Zwei Nuten bedeuten keine automatische Zentrierung. Prüfen Sie die Werkzeugaufnahme und beachten Sie die Ausrichtungs- und Spannvorgaben des Herstellers.
Falzmatrize (Flachdrückmatrize)
Falzen ist ein zweistufiger Prozess: Zuerst wird eine Spitzwinkelbiegung (typischerweise 30°) mit einer Standard- oder Spitzwinkelmatrize durchgeführt; dann drückt die Falzmatrize die Spitzwinkelbiegung vollständig flach und faltet das Metall auf sich selbst zurück, um eine glatte, doppelt gelegte Kante zu erzeugen. Falzmatrizen haben eine flache Oberfläche mit einer leichten Entlastungsnut, die das gefaltete Material aufnimmt.
Geeignet für: Türverkleidungen, Karosserieverkleidungen, Gerätegehäuse und alle Produkte, bei denen eine sichere (keine scharfe Kante), verstärkte oder ästhetisch saubere Kante erforderlich ist. Gesäumte Kanten erhöhen außerdem die Steifigkeit des Teils.
Federbelastete Falzwerkzeuge können Vorbiegen und Flachdrücken in einer Aufspannung ermöglichen, doch bleiben dies getrennte Umformschritte. Positionieren Sie das Teil gemäß Anleitung neu und bewerten Sie die Falzkraft getrennt. Siehe WILA zum Falzen.
U-Matrize (Kanalmatrize)
U-Matrizen haben einen U-förmigen Kanal, der in einem Hub eine vollständige U-Biegung erzeugt — beide Seiten werden gleichzeitig gebogen. Dies ist schneller und genauer als zwei separate V-Biegungen. U-Matrizen werden in spezifischen Breiten und Tiefen gefertigt, sodass jede Matrize für eine bestimmte Kanalabmessung arbeitet.
Geeignet für: Kabelrinnen, Entwässerungsrinnen, strukturelle C-Kanäle, Geräteschienen und jedes einheitliche U-Profil, das in großen Mengen hergestellt wird.
Z-Matrize (Versatzmatrize)
Z-Matrizen erzeugen gleichzeitig zwei Biegungen in einem festen Versatzabstand und formen eine Z- oder S-förmige Stufe im Material. Dies wird für Überlappverbindungen, Plattenversätze und Stufenflansche verwendet. Die Alternative — zwei separate Biegungen — erfordert das Umpositionieren des Werkstücks und birgt das Risiko kumulativer Winkelfehler.
Radiusmatrize
Große Radien lassen sich mit Radiuswerkzeugen oder mehreren kleinen Biegungen herstellen. Es gibt keine allgemeine R25-Grenze, ab der Sondermatrizen nötig sind. Vergleichen Sie Oberfläche, Konturtoleranz, Rückfederung und Freiraum. Siehe WILA zu großen Biegeradien.

Geeignet für: Gebogene Architekturplatten, zylindrische Segmente (Tankschalen), elliptische Profile und dekorative Metallarbeiten, bei denen ein glatter Radius unerlässlich ist.
So wählen Sie die richtige V-Matrizenöffnung
Beim Freibiegen von Baustahlblech bis etwa 3 mm ist die 6- bis 8-fache Dicke ein Ausgangsbereich, keine universelle Vorgabe. Siehe WILA zur V-Öffnung. Prüfen Sie Material, Winkel und Werkzeuge vor Produktionsbeginn.
| Materialdicke (mm) | Ausgangsbereich der V-Öffnung (mm) |
|---|---|
| 1 | 6-8 |
| 1.5 | 9-12 |
| 2 | 12-16 |
| 3 | 18-24 |
Diese Bereiche entsprechen der 6- bis 8-fachen Dicke und sind keine Lagerliste. Wählen Sie eine verfügbare Öffnung erst nach Prüfung von Innenradius und Mindestflanschlänge.
Übertragen Sie dieses Dünnblechbeispiel nicht direkt auf Grobblech, Edelstahl oder Aluminium. Prüfen Sie Güte, Zustand, Walzrichtung und Biegbarkeit. Beachten Sie den Biegeradius-Leitfaden und prüfen Sie das Erstteil.
Nutzen Sie den Biegerechner zur vorläufigen Kraftabschätzung, nicht als exakte Maschineneinstellung. Prüfen Sie Festigkeit, Biegelänge und V-Öffnung sowie mit dem Lieferanten die Grenzen von Maschine, Stempel, Matrize und Haltern.
Freibiegen vs. Gesenkbiegen vs. Prägen: Wie sich die Werkzeuge unterscheiden
Die Biegemethode bestimmt, wie Stempel und Matrize mit dem Material interagieren, und verschiedene Methoden haben unterschiedliche Werkzeuganforderungen:
| Methode | Funktionsweise | Werkzeuganforderungen |
|---|---|---|
| Luftbiegen | Stempel drückt Material in die Matrize ohne den Matrizenboden zu berühren; Winkel wird durch die Tiefe gesteuert | Ein Stempel-Matrizen-Satz erzeugt viele Winkel |
| Bodenbiegen | Stempel presst Material fest in die Matrize; Material passt sich dem Matrizenwinkel an | Matrizenwinkel muss dem Zielwinkel entsprechen; benötigt abgestimmte Sätze |
| Prägung | Hoher Druck formt das Material plastisch an passende Werkzeuge an; Verfahren und Belastungsgrenzen prüfen | Abgestimmter Stempel+Matrize im exakten Winkel; höchste Werkzeugkosten |
Wählen Sie das Verfahren mit dem Werkzeuglieferanten. Prüfen Sie Winkel, Material, Maschinengrenzen und Toleranzen. Freibiegen erlaubt verschiedene Winkel innerhalb der Werkzeuggeometrie; Gesenkbiegen und Prägen erfordern eine gesonderte Prüfung von Einrichtung und Belastung.
Abkantpressen-Werkzeugmaterialien: Woraus Ihre Matrizen bestehen
Die Stahlgüte allein bestimmt nicht die Leistung. Fordern Sie Güte und Norm, Wärmebehandlung, Oberflächenhärte und Härtetiefe, Maßtoleranzen und Tragfähigkeit des angebotenen Werkzeugs an. Nationale Werkstoffbezeichnungen sind nicht automatisch austauschbar.
Für Matrizen und Schutzeinsätze gibt es keine universelle Zyklenlebensdauer. Prüfen Sie Zustand und Biegeergebnisse nach Lieferantenvorgaben und nehmen Sie beschädigte Werkzeuge außer Betrieb. Siehe WILA zu Schäden und Verschleiß.
Fordern Sie für Rucheng-Abkantwerkzeuge modellspezifische Daten und ein Angebot an. Bestätigen Sie Werkstoff, Wärmebehandlung, passende Halter, Segmentlängen und Sonderprofile vor Bestellung schriftlich.
Markierungsfreie (kratzfreie) Werkzeuge: Schutz der Oberflächenqualität

Standard-Stahlmatrizen hinterlassen Abdrücke (Matrizenlinien) auf der Werkstückoberfläche, wo das Material die Matrizenschultern berührt. Für die meisten Konstruktionsarbeiten ist dies akzeptabel. Bei vorlackierten, polierten, gebürsteten Edelstahl- oder sichtbaren Architekturteilen sind diese Markierungen jedoch ein Qualitätsmangel.
Markierungsfreie Werkzeuge verwenden austauschbare Urethan- (Polyurethan) oder Nyloneinsätze an den Matrizenschultern, die das Material beim Biegen abfedern. Die Einlagen verteilen die Biegekraft, ohne die Oberfläche zu zerkratzen. Urethan-Einsätze sind in verschiedenen Durometern (Härten) erhältlich – weicher für dünne, empfindliche Materialien; härter für dickere Bleche, die mehr Unterstützung benötigen.
Nutzen Sie Oberflächenschutz, wenn die Finish-Anforderungen dies rechtfertigen. Testen Sie Originalmaterial und Oberfläche. Prüfen Sie Einsätze oder Folien auf Verschleiß und Schäden und ersetzen Sie diese nach Zustand und Lieferantenvorgaben statt nach einer pauschalen Zyklenzahl.
Vollständiger Werkzeug-Auswahlleitfaden: Werkzeuge für Ihren Auftrag abstimmen
Verwenden Sie diese Entscheidungsmatrix, um schnell die richtige Stempel-Matrizen-Kombination für jeden Biegeauftrag zu identifizieren:
| Biegeauftrag | Empfohlener Stempel | Empfohlene Matrize | Hinweise |
|---|---|---|---|
| Einfache 90°-L-Biegung | Standard-88°-Stempel | Einfach-V-Matrize; Öffnung materialbezogen prüfen | Häufigste Einstellung; Freibiegen |
| Kasten-/Kanalprofil | Schwanenhals-Biegestempel | Einzel-V-Matrize | Prüfen Sie Kehlenfreiheit vs. Flanschhöhe |
| Gefalzte Kante | Spitzwinkel 30°-Stempel → Flachstempel | V-Matrize → Falzmatrize | Vorbiegen, dann flachdrücken; Falzlast gesondert prüfen |
| Biegung mit großem Radius | Radiusstempel | Radiusmatrize oder breite V-Matrize | Mehrere leichte Hübe für große Radien |
| Z-förmiger Versatz | Versatzstempel | Versatzmatrize (abgestimmtes Paar) | Ein Hub = zwei Biegungen; Versatzabstand prüfen |
| Vorbeschichtete Oberfläche | Standard- oder Schwanenhals | Markierungsfreie Matrize (Urethaneinsätze) | Urethan-Härte für Materialdicke prüfen |
| Mischdicken-Produktion | Standardstempel (abgestimmt auf dicksten) | Mehr-V-Matrize (4-Wege) | Matrize drehen für schnellen Wechsel zwischen Dicken |
Abkantpressen-Werkzeugpflege: Werkzeuglebensdauer verlängern
Gut gewartete Werkzeuge liefern konsistente Ergebnisse und halten deutlich länger. Befolgen Sie diese Praktiken, um Ihre Werkzeuginvestition zu maximieren:
- Reinigen Sie das Werkzeug regelmäßig: Entfernen Sie nach jeder Arbeit Metallspäne, Staub und Schmutz aus der V-Nut. Zwischen Matrize und Werkstück eingeschlossene Partikel verursachen Oberflächenspuren und beschleunigen den Verschleiß.
- Prüfen Sie nach Lieferantenvorgaben sowie nach Überlastung oder Kollision. Nehmen Sie Werkzeuge mit Rissen, Ausbrüchen oder Verformungen außer Betrieb und lassen Sie diese vor erneuter Nutzung beurteilen.
- Leicht schmieren: Tragen Sie einen dünnen Film Maschinenöl auf die Matrizenoberflächen auf, insbesondere beim Biegen von Edelstahl oder Aluminium. Dies reduziert die Reibung, verhindert Abrieb und verlängert die Lebensdauer der Matrize.
- Ordnungsgemäß lagern: Bewahren Sie die Werkzeuge in einem trockenen, organisierten Lagerregal auf. Stapeln Sie Stempel oder Matrizen niemals direkt aufeinander – die gehärteten Kanten splittern bei Kontakt leicht ab. Verwenden Sie Trennwände aus Holz oder Kunststoff.
- Überschreiten Sie niemals die Nenntonnage: Dies ist die häufigste Ursache für vorzeitigen Werkzeugausfall. Berechnen Sie immer die erforderliche Tonnage vor dem Biegen und stellen Sie sicher, dass sie innerhalb der Kapazität des Werkzeugs liegt.
- Präzise ausrichten: Eine falsche Ausrichtung von Stempel und Matrize führt zu ungleichmäßigem Verschleiß auf einer Seite. Verwenden Sie Ausrichtungslehren und prüfen Sie die Parallelität, wenn Sie die Werkzeuge installieren. Führen Sie bei CNC-Maschinen die Ausrichtungsprüfroutine in der Steuerung aus.
Ein vollständiges Wartungsprogramm mit täglichen, wöchentlichen und jährlichen Aufgaben finden Sie in unserem Leitfaden Abkantpressen-Wartungsplan .
Checkliste für Angebote für Abkantwerkzeuge
Die Auswahl der Werkzeuge sollte anhand der realen Maschine und der Zeichnungen überprüft werden. Bevor Sie Rucheng nach einer Werkzeugempfehlung fragen, bereiten Sie die folgenden Informationen vor, damit Stempel, Matrizenöffnung, Werkzeugmaterial und Segmentierung korrekt aufeinander abgestimmt werden können.
| Benötigte Angaben | Warum es wichtig ist |
|---|---|
| Materialqualität und Dickenbereich | Steuert die Öffnung der V-Matrize, die erforderliche Tonnage, den Biegeradius und die Wahl des Werkzeugstahls. |
| Teilezeichnungen und Biegefolge | Zeigt an, ob Standard-, Schwanenhals-, Falz-, Radius- oder Offset-Werkzeuge benötigt werden. |
| Modell und Werkzeugstandard der Abkantpresse | Bestätigt Klemmenkompatibilität, Werkzeughöhe, Sicherheitszapfen und maximale Belastung. |
| Anforderung an die Oberflächenbeschaffenheit | Bestimmt, ob abdruckfreie Werkzeuge, Folie, größere V-Öffnung oder polierte Schultern erforderlich sind. |
| Produktionsvolumen und Umrüsthäufigkeit | Hilft bei der Auswahl von Standardwerkzeugen, segmentierten Werkzeugen, Multi-V-Matrizen oder benutzerdefinierten Profilen. |
Häufig gestellte Fragen
Fazit: Richtige Werkzeuge wählen, perfekte Biegungen erzielen
Die Auswahl von Abkantpressen-Werkzeugen ist die Grundlage für präzises, effizientes Blechbiegen. Das Verständnis der Unterschiede zwischen Stempeltypen (Standard, Schwanenhals, Spitzwinkel, Radius, Flügel, Versatz) und Matrizentypen (V-Matrize, Mehr-V, Falz, U, Z, Radius) ermöglicht es Ihnen, die richtigen Werkzeuge für jeden Auftrag auszuwählen — Rüstzeit reduzieren, Ausschuss minimieren und konsistente Teile produzieren.
Wählen Sie nach Werkstückanforderungen und prüfen Sie Aufnahme, Freiraum und Belastung. Öffnungs-Dicken-Verhältnisse sind Ausgangswerte für definierte Materialien und Verfahren, keine Universaleinstellungen. Bestätigen Sie die Auswahl anhand von Lieferantendaten und Probebiegungen.
Benötigen Sie Abkantpressen-Werkzeuge für Ihre Werkstatt?
Senden Sie Werkstoffgüte, Dicke, Biegelänge, Zeichnung und Maschinendaten. Wir können den Werkzeugbedarf prüfen und ein Angebot mit Profilen, Werkstoffen, Spannaufnahmen und Lieferumfang erstellen.
Angebot fuer Abkantwerkzeuge anfordernAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Abkantformen und Matrizen für Standardstempel, V-Matrizen, Schwanenhalswerkzeuge und kundenspezifische Profile.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Wenn Ihre Zeichnungen fertig sind, senden Sie die Werkzeuganforderungen über das Angebotsformular für Abkantpressen .
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.