

Avant de commander : compatibilité, dégagement et charge
- Serrage : fournissez les plans ou dimensions du talon du poinçon et de la base de la matrice, les détails des porte-outils et le modèle de machine. Un profil similaire ne prouve pas la compatibilité.
- Dégagement : vérifiez l'ordre des plis, les retours, les hauteurs d'outils, les adaptateurs et l'ouverture disponible. Assurez-vous de pouvoir retirer la pièce formée et précisez les longueurs de segments nécessaires.
- Charges admissibles : vérifiez poinçon, matrice, porte-outils et machine. Un segment court ne supporte pas la totalité d'une charge indiquée par mètre. Respectez les conditions du fournisseur, pas seulement le tonnage total de la machine.
Comparez les poinçons et matrices, consultez le calcul de force de pliage ou envoyez vos besoins pour un devis d’outillage.
Qu'est-ce que l'outillage de presse plieuse et comment fonctionne-t-il ?
L’outillage associe un poinçon supérieur et une matrice inférieure sur une presse plieuse. Le poinçon applique l’effort tandis que la matrice soutient la tôle. La géométrie, les propriétés du matériau et le procédé de pliage déterminent ensemble le résultat.
Le choix du bon outillage est l'une des décisions les plus critiques dans la fabrication de tôles. La mauvaise combinaison poinçon-matrice entraîne des angles imprécis, des dommages de surface, un tonnage excessif ou même la rupture de l'outil. Comprendre la gamme complète des types d'outillage disponibles — et quand utiliser chacun — distingue les ateliers de production efficaces de ceux qui gaspillent temps et matière par essais et erreurs.
Ce guide couvre chaque type principal de poinçon et matrice de presse plieuse, explique quand et pourquoi chacun est utilisé, et fournit des directives pratiques de sélection, y compris la formule critique de largeur d'ouverture de matrice en V qui détermine la qualité du pliage.
Poinçons de presse plieuse (outils supérieurs) : types et applications
Le poinçon est l'outil supérieur qui descend dans la matrice, appliquant une force sur la tôle. Les différents profils de poinçon produisent différentes géométries de pliage et offrent un dégagement pour diverses formes de pièces. Voici les types les plus courants :

Poinçon standard (poinçon droit)
Le poinçon standard a une pointe symétrique en forme de V avec un corps relativement épais. C'est l'outil polyvalent pour les opérations de pliage générales, y compris le pliage en l'air, le pliage en fond de matrice et le frappe. Les poinçons standard ont généralement des angles de pointe de 85° ou 88° (légèrement aigus) pour le pliage en l'air, permettant à l'opérateur d'obtenir des plis exactement à 90° en contrôlant la profondeur du poinçon.
Les poinçons droits conviennent aux plis L et équerres simples sans collision avec la pièce. L’épaisseur utilisable dépend du poinçon, de l’ouverture, du matériau et des charges admissibles ; le seul nom du profil ne suffit pas.
Poinçon col de cygne
Le poinçon col de cygne est l'un des outils spéciaux les plus importants dans tout atelier de presse plieuse. Sa caractéristique distinctive est un profil profond, courbé ou décalé qui offre un dégagement pour les brides précédemment formées ou les parois de boîtes. Sans col de cygne, la pièce entrerait en collision avec le corps du poinçon lors du deuxième, troisième ou quatrième pli sur une pièce à plis multiples.
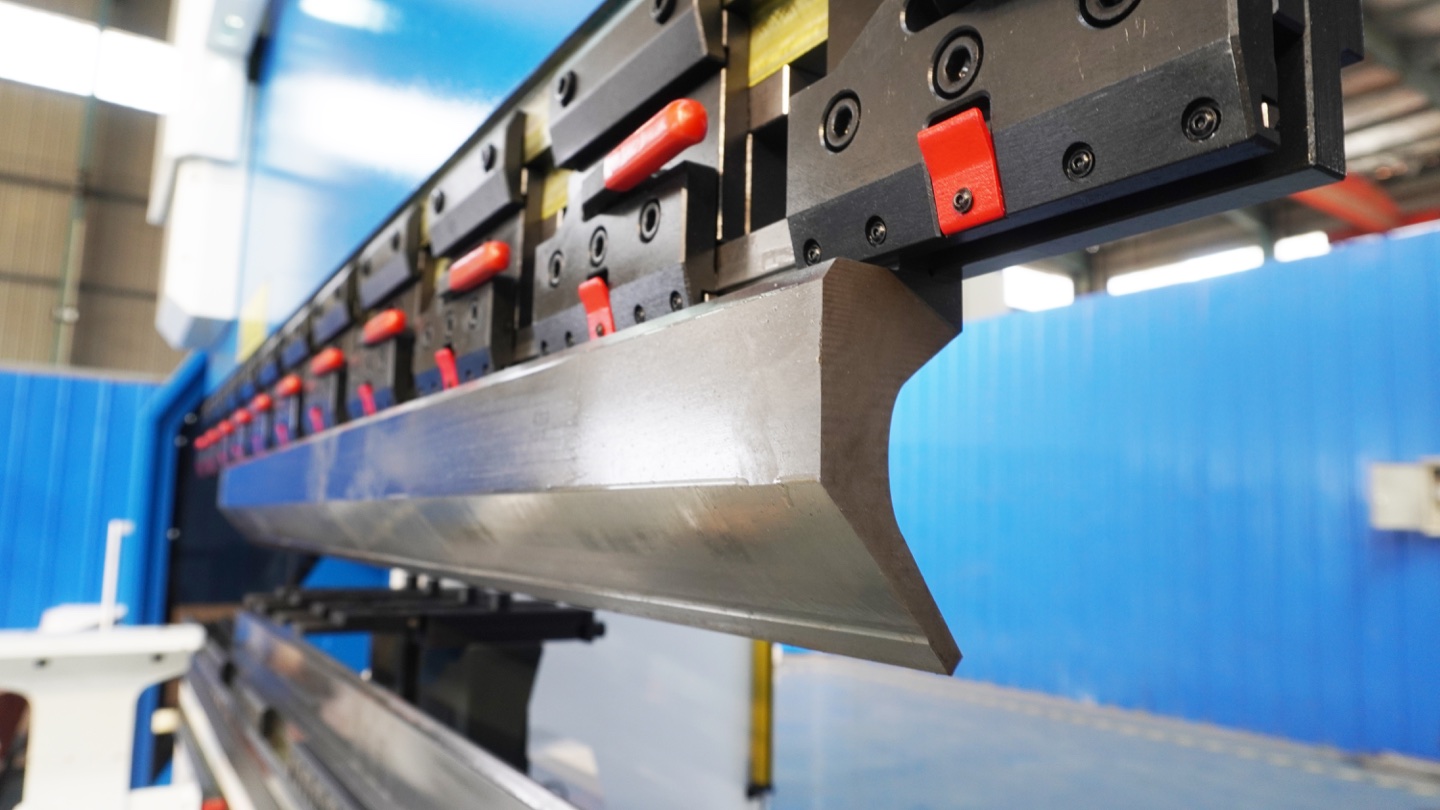
Idéal pour : canaux en U, canaux en C, profils de boîte, coudes en J, coudes en Z et toute pièce avec des brides de retour qui interféreraient avec un poinçon droit. Les poinçons à col de cygne sont disponibles dans différentes profondeurs de gorge : plus la gorge est profonde, plus la bride qu'elle peut dégager est haute, mais plus le tonnage maximum est bas en raison de la section transversale réduite au niveau du col.
⚠️ Avertissement de tonnage col de cygne
Vérifiez la charge admissible du profil col-de-cygne, du segment et du porte-outil exacts. Un dégagement plus profond modifie l’espace et la résistance ; ne déduisez pas la capacité de la hauteur ou d’un modèle générique. Confirmez unités et conditions de charge avec le fournisseur.
Poinçon à angle aigu
Les poinçons à angle aigu ont une pointe étroite et fortement angulée conçue pour des angles de pliage inférieurs à 90° — typiquement de 30° à 60°. Ils sont essentiels pour les opérations d'ourlage (la première étape est un pré-pliage aigu avant l'aplatissement), et pour les pièces décoratives ou fonctionnelles nécessitant des angles aigus. La pointe étroite les rend également utiles pour plier des brides très courtes où le corps d'un poinçon standard interférerait.
Idéal pour : Pré-courbes pour ourlets (généralement 30 ° courbure aiguë), angles vifs sur la ferronnerie architecturale, coudes décalés et brides courtes sous 10 mm où le dégagement est limité.
Poinçon à sommet arrondi
Au lieu d'une pointe en V aiguë, le poinçon à sommet arrondi a un nez arrondi avec un rayon spécifique (par ex., R5, R10, R20 mm). Il est utilisé pour créer des plis lisses et courbés plutôt que des angles vifs. Les poinçons à rayon fonctionnent avec des matrices en V standard — la combinaison du poinçon arrondi et de l'ouverture de la matrice en V détermine le rayon de pliage final.
Idéal pour : Panneaux architecturaux, éléments décoratifs, profilés en forme de tube, pièces pour lesquelles un rayon lisse est spécifié sur le dessin et applications dans lesquelles des courbures prononcées fissureraient le matériau (courant avec l'aluminium et l'acier à haute résistance).
Poinçon à fenêtre
Le poinçon à fenêtre a un corps très étroit et plat avec la pointe décalée en angle. Ce design offre un dégagement similaire à un col de cygne mais dans une orientation différente — le profil étroit permet au poinçon d'accéder aux espaces restreints et de plier autour des coins inaccessibles avec un outillage plus épais.
Idéal pour : Profilés de cadre de fenêtre, sections de canal étroites et pièces à géométrie complexe à courbures multiples où les poinçons standard ne peuvent pas s'adapter physiquement.
Poinçon décalé (poinçon à gradin)
Les outils de décalage appariés peuvent former deux plis opposés en une course. Leur géométrie définit le décalage nominal. Confirmez épaisseur, charge, dégagement et tolérances avec le fournisseur ; les angles finis ne sont pas garantis parfaitement symétriques.
Idéal pour : profilés en Z, brides de marche, joints de chevauchement, raidisseurs de panneaux et toute pièce nécessitant deux coudes parallèles à une distance fixe.
Matrices de presse plieuse (outils inférieurs) : types et applications
La matrice est l'outil inférieur qui supporte la pièce et définit la géométrie de pliage conjointement avec le poinçon. La largeur d'ouverture de la matrice, sa forme et son angle sont les facteurs principaux contrôlant le rayon de pliage, l'angle de pliage et le tonnage requis.

Matrice en V simple
Une matrice en V simple comporte une seule rainure. Vérifiez l'ouverture, l'angle et le rayon des épaules selon la pièce et les données du fournisseur.
Les matrices en V simples sont disponibles en angles standard de 30°, 60°, 85°, 88° et 90°. Pour le pliage en l'air — la méthode de pliage la plus courante — une matrice de 85° ou 88° est standard car le matériau rebondit légèrement après le retrait du poinçon, et la matrice légèrement aiguë compense. Pour le pliage en fond de matrice, l'angle de la matrice doit correspondre exactement à l'angle de pliage final souhaité.
Matrice multi-V (matrice 4 voies)
Une matrice multi-V possède plusieurs rainures en V de différentes largeurs usinées dans un seul bloc de matrice, généralement sur 2 ou 4 faces. En faisant tourner le bloc de matrice, l'opérateur peut rapidement passer d'une largeur d'ouverture en V à une autre sans retirer la matrice de la machine. Cela réduit considérablement le temps de changement pour les ateliers traitant des épaisseurs variées.
Avant de changer l’ouverture multi-V, suivez les consignes de manutention du fabricant de machine et d’outils. Vérifiez ensuite rainure, serrage, alignement et géométrie programmée. Le temps dépend du poids, des porte-outils et des moyens de manutention, pas d’un nombre fixe de secondes.
💡 Conseil matrice multi-V
Après un changement d'ouverture d'une matrice multi-V, vérifiez l'assise, l'alignement et la géométrie programmée. La reconnaissance ou le réglage automatique nécessite des outils, des capteurs et une intégration compatibles ; le seul modèle de commande ne le garantit pas.
Matrice double V
Une matrice double V offre deux ouvertures. Deux rainures ne signifient pas centrage automatique. Confirmez l'interface du porte-matrice et suivez les consignes d'alignement et de serrage du fournisseur.
Matrice d'ourlage (matrice d'aplatissement)
L'ourlage est un processus en deux étapes : d'abord, un pli à angle aigu (généralement 30°) est réalisé avec une matrice standard ou aiguë ; puis, la matrice d'ourlage aplatit complètement le pli aigu, repliant le métal sur lui-même pour créer un bord lisse à double épaisseur. Les matrices d'ourlage ont une surface plane avec une légère gorge de dégagement qui accueille le matériau replié.
Idéal pour : Panneaux de porte, panneaux de carrosserie automobile, boîtiers d'appareils électroménagers et tout produit où un bord sûr (pas de bord tranchant), renforcé ou esthétiquement propre est requis. Les bords ourlés augmentent également la rigidité de la pièce.
Les outils d’aplatissement à ressort peuvent réunir prépliage et fermeture dans un même montage, mais ces étapes restent distinctes. Repositionnez la pièce selon la notice et évaluez séparément l’effort de fermeture. Consultez le guide WILA d’aplatissement.
Matrice en U (matrice de profilé en U)
Les matrices en U ont un canal en forme de U qui crée un pli en U complet en une seule course — les deux côtés sont pliés simultanément. C'est plus rapide et plus précis que de faire deux plis en V séparés. Les matrices en U sont fabriquées avec des largeurs et profondeurs spécifiques, chaque matrice ne fonctionne donc que pour une dimension de canal particulière.
Idéal pour : Chemins de câbles, caniveaux de drainage, caniveaux structurels en C, rails d'appareils et tout profilé en U uniforme produit en volume.
Matrice en Z (matrice décalée)
Les matrices en Z créent deux plis simultanément à une distance de décalage fixe, produisant un gradin en forme de Z ou S dans le matériau. Elles sont utilisées pour les joints à recouvrement, les décalages de panneaux et les brides en gradin. L'alternative — faire deux plis séparés — nécessite de repositionner la pièce et risque des erreurs d'angle cumulatives.
Matrice à rayon
Les grands rayons peuvent utiliser des outils dédiés ou une succession de petits plis. Aucun seuil universel R25 n’impose une matrice spéciale. Comparez finition, tolérance du contour, retour élastique et dégagement. Consultez le guide WILA des grands rayons.

Idéal pour : Panneaux architecturaux incurvés, segments cylindriques (coquilles de réservoir), profils elliptiques et ferronnerie décorative où un rayon lisse est essentiel.
Comment sélectionner la bonne largeur d'ouverture de matrice en V
Pour le pliage en l’air d’acier doux jusqu’à environ 3 mm, 6-8 fois l’épaisseur constitue une plage initiale, pas une spécification universelle. Consultez le guide WILA sur l’ouverture en V. Confirmez matériau, angle et outils avant production.
| Épaisseur du matériau (mm) | Plage initiale d’ouverture en V (mm) |
|---|---|
| 1 | 6-8 |
| 1.5 | 9-12 |
| 2 | 12-16 |
| 3 | 18-24 |
Ces plages correspondent à 6-8 fois l’épaisseur ; elles ne constituent pas une liste de matrices en stock. Choisissez une ouverture disponible après vérification du rayon intérieur et de la longueur minimale de bord.
N’appliquez pas cet exemple d’acier doux mince directement aux tôles épaisses, à l’inox ou à l’aluminium. Vérifiez nuance, état, sens de laminage et aptitude au pliage. Consultez le guide des rayons et contrôlez la première pièce.
Utilisez le calculateur de pliage pour estimer l’effort, pas comme réglage exact. Confirmez résistance, longueur et ouverture en V, puis vérifiez avec le fournisseur les limites de la machine, du poinçon, de la matrice et des porte-outils.
Pliage en l'air vs pliage en fond de matrice vs frappe : différences d'outillage
La méthode de pliage détermine comment le poinçon et la matrice interagissent avec le matériau, et les différentes méthodes ont des exigences d'outillage différentes :
| Méthode | Fonctionnement | Exigences d'outillage |
|---|---|---|
| Pliage pneumatique | Le poinçon pousse le matériau dans la matrice sans toucher le fond ; l'angle est contrôlé par la profondeur | Un jeu poinçon+matrice produit plusieurs angles |
| Cintrage inférieur | Le poinçon presse fermement le matériau dans la matrice ; le matériau se conforme à l'angle de la matrice | L'angle de la matrice doit correspondre à l'angle cible ; nécessite des jeux appariés |
| Frappe | La haute pression déforme plastiquement le matériau contre des outils appariés ; vérifier procédé et limites de charge | Poinçon+matrice appariés à l'angle exact ; coût d'outillage le plus élevé |
Choisissez le procédé avec le fournisseur. Vérifiez angles, matériau, limites machine et tolérances. Le pliage en l’air permet plusieurs angles dans les limites géométriques des outils ; pliage en fond et matriçage exigent une validation distincte du réglage et des charges.
Matériaux d'outillage de presse plieuse : composition de vos matrices
La nuance seule ne définit pas les performances. Demandez nuance et norme, traitement thermique, dureté superficielle et profondeur durcie, tolérances et charge admissible de l’outil proposé. Ne supposez pas les désignations nationales interchangeables.
Il n’existe pas de durée universelle en cycles pour une matrice ou un insert protecteur. Contrôlez l’état et les plis aux intervalles du fournisseur et retirez les outils endommagés. Consultez les conseils WILA sur l’usure et les dommages.
Pour l’outillage Rucheng, demandez une fiche et un devis propres au modèle. Confirmez par écrit matériau, traitement, porte-outils compatibles, longueurs de segments et profils spéciaux avant commande.
Outillage sans marque (anti-rayure) : protection des finitions de surface

Les matrices en acier standard laissent des marques témoin (lignes de matrice) sur la surface de la pièce là où le matériau entre en contact avec les épaulements de la matrice. Pour la plupart des travaux de construction, c'est acceptable. Mais pour les pièces pré-peintes, polies, en inox brossé ou les éléments architecturaux visibles, ces marques constituent un défaut qualité.
Outillage sans marque Le utilise des inserts remplaçables en uréthane (polyuréthane) ou en nylon sur les épaulements de la matrice qui amortissent le matériau pendant le pliage. Les inserts répartissent la force de flexion sans rayer la surface. Les inserts en uréthane sont disponibles dans différents duromètres (duretés) : plus doux pour les matériaux fins et délicats ; plus difficile pour les feuilles plus épaisses qui nécessitent plus de support.
Utilisez une protection lorsque la finition le justifie. Testez le matériau et la finition réels. Inspectez inserts et films pour détecter usure ou dommages, et remplacez-les selon leur état et les consignes du fournisseur, non selon un nombre universel de cycles.
Guide complet de sélection d'outillage : adapter les outils à votre travail
Utilisez cette matrice de décision pour identifier rapidement la bonne combinaison poinçon-matrice pour tout travail de pliage :
| Travail de pliage | Poinçon recommandé | Matrice recommandée | Remarques |
|---|---|---|---|
| Pli en L simple à 90° | Poinçon standard 88° | Matrice V simple ; vérifier l’ouverture selon le matériau | Configuration la plus courante ; pliage en l'air |
| Profil boîte/canal | poinçon col de cygne | Matrice en V simple | Vérifier la profondeur de gorge vs la hauteur de bride |
| Bord ourlé | Poinçon aigu 30° → poinçon plat | Matrice en V → matrice d'ourlage | Préplier puis aplatir ; vérifier séparément la charge de fermeture |
| Courbe à grand rayon | Poinçon à sommet arrondi | Matrice à rayon ou matrice en V large | Plusieurs courses légères pour les grands rayons |
| Décalage en Z | Poinçon décalé | Matrice décalée (paire appariée) | Une course = deux plis ; vérifier la distance de décalage |
| Surface pré-finie | Standard ou col de cygne | Matrice sans marque (inserts uréthane) | Vérifier le duromètre de l'uréthane pour l'épaisseur du matériau |
| Production d'épaisseurs mixtes | Poinçon standard (adapté au plus épais) | Matrice multi-V (4 voies) | Tourner la matrice pour un changement rapide entre épaisseurs |
Entretien de l'outillage de presse plieuse : prolonger la durée de vie
Un outillage bien entretenu produit des résultats constants et dure nettement plus longtemps. Suivez ces pratiques pour maximiser votre investissement en outillage :
- Nettoyez régulièrement l'outillage : Retirez les copeaux métalliques, la poussière et les débris de la rainure en V après chaque travail. Les particules piégées entre la matrice et la pièce provoquent des marques de surface et accélèrent l'usure.
- Inspectez aux intervalles du fournisseur et après surcharge ou collision. Retirez les outils fissurés, ébréchés ou déformés et faites-les évaluer avant remise en service.
- Lubrifier légèrement : Appliquer une fine pellicule d'huile de machine sur les surfaces des matrices, en particulier lors du pliage de l'acier inoxydable ou de l'aluminium. Cela réduit la friction, évite le grippage et prolonge la durée de vie de la matrice.
- Stockez correctement : Conservez les outils dans un rack de stockage sec et organisé. N'empilez jamais les poinçons ou les matrices directement les uns sur les autres : les bords durcis s'écaillent facilement au contact. Utilisez des séparateurs en bois ou en plastique.
- Ne dépassez jamais le tonnage nominal : Il s'agit de la première cause de défaillance prématurée des outils. Calculez toujours le tonnage requis avant de plier et vérifiez qu'il correspond à la capacité de l'outil.
- Alignez avec précision : Un poinçon et une matrice mal alignés provoquent une usure inégale d'un côté. Utilisez des jauges d'alignement et vérifiez le parallélisme lors de l'installation de l'outillage. Sur les machines CNC, exécutez la routine de vérification de l'alignement dans le contrôleur.
Pour un programme de maintenance complet comprenant les tâches quotidiennes, hebdomadaires et annuelles, consultez notre guide Programme de maintenance des freins plieuses .
Liste de contrôle de devis d'outillage de presse plieuse
La sélection des outils doit être vérifiée par rapport à la machine et aux dessins réels. Avant de demander au Rucheng une recommandation d'outillage, préparez les informations ci-dessous afin que le poinçon, l'ouverture de la matrice, le matériau de l'outillage et la segmentation puissent être correctement adaptés.
| Informations à transmettre | Pourquoi c'est important |
|---|---|
| Gamme de qualités et d'épaisseurs de matériaux | Contrôle l'ouverture de la matrice en V, le tonnage requis, le rayon de courbure et le choix de l'acier à outils. |
| Dessins de pièces et séquence de pliage | Indique si un outillage standard, à col de cygne, à ourlet, à rayon ou décalé est nécessaire. |
| Modèle de presse plieuse et norme d'outillage | Confirme la compatibilité des pinces, la hauteur de l'outil, la tige de sécurité et la charge maximale. |
| Exigence de finition de surface | Détermine si un outillage sans marque, un film, une plus grande ouverture en V ou des épaulements polis sont nécessaires. |
| Volume de production et fréquence de changement | Aide à choisir des outils standard, des outils segmentés, des matrices multi-V ou des profils personnalisés. |
Foire aux questions
Conclusion : choisissez le bon outillage, obtenez des plis parfaits
La sélection de l'outillage de presse plieuse est le fondement d'un pliage de tôle précis et efficace. Comprendre les différences entre les types de poinçon (standard, col de cygne, aigu, rayon, fenêtre, décalé) et les types de matrice (V, multi-V, ourlage, U, Z, rayon) vous permet d'associer les bons outils à chaque travail — réduisant le temps de réglage, minimisant les rebuts et produisant des pièces régulières.
Choisissez selon la pièce puis vérifiez serrage, dégagement et charges. Les rapports ouverture/épaisseur sont des points de départ pour des matériaux et procédés définis, pas des réglages universels. Confirmez avec les données du fournisseur et des essais avant production.
Besoin d'outillage de presse plieuse pour votre atelier ?
Envoyez nuance, épaisseur, longueur de pliage, plan et informations machine. Nous pouvons examiner le besoin et établir un devis précisant profils, matériaux, interfaces de serrage et périmètre de fourniture.
Demander un devis outillageRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Moules et matrices pour presse plieuse pour poinçons standard, matrices en V, outillage à col de cygne et profils personnalisés.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Lorsque vos dessins sont prêts, envoyez les exigences en matière d'outillage via le formulaire de devis pour presse plieuse.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.