

金型注文前に確認する取付・干渉・荷重
- 取付互換性:パンチ取付部とダイ底部の図面または寸法、ホルダー仕様、機械型式をお送りください。形状が似ていても互換性があるとは限りません。
- 干渉と空間:曲げ順序、折り返しフランジ、金型高さ、アダプター、利用可能な開口を確認します。成形後の製品が取り出せることを確認し、必要な分割長さを指定してください。
- 荷重制限:パンチ、ダイ、ホルダー、機械を確認します。短い分割金型に、1メートル当たりの定格荷重をそのまま加えることはできません。機械の総加圧能力だけでなく、メーカーの負荷条件に従ってください。
プレスブレーキ工具とは?その仕組みは?
曲げ金型はプレスブレーキの上型パンチと下型ダイで構成されます。下型が板材を支え、上型が力を加えます。金型形状、材料特性、曲げ方式が成形結果を左右します。
正しい工具の選択は、板金加工における最も重要な判断の一つです。パンチとダイの組み合わせを間違えると、角度の不正確さ、表面の損傷、過剰なトン数、さらには工具の破損につながります。利用可能な工具の種類の全範囲を理解し、それぞれをいつ使用するかを知ることが、効率的な生産工場と試行錯誤で時間と材料を無駄にする工場を分けます。
このガイドでは、プレスブレーキのパンチとダイの主要な種類をすべて網羅し、それぞれの使用時期と理由を説明し、曲げ品質を決定する重要なVダイ開口幅の公式を含む実用的な選択ガイドラインを提供します。
プレスブレーキパンチ(上型):種類と用途
パンチはダイに降下して板金に力を加える上型です。異なるパンチプロファイルは異なる曲げ形状を生み出し、さまざまな部品形状にクリアランスを提供します。最も一般的な種類は以下の通りです:

標準パンチ(ストレートパンチ)
標準パンチは対称的なV字型の先端と比較的厚い本体を持っています。エアベンディング、ボトミング、コイニングを含む汎用曲げ加工の主力工具です。標準パンチの先端角度は通常、エアベンディング用に85°または88°(わずかに鋭角)で、オペレーターがパンチの深さを制御することで正確な90°曲げを実現できます。
直剣は金型本体がワークに干渉しない単純なL曲げやブラケットに適しています。対応板厚は実際のパンチ、V幅、材料、荷重限界によって決まり、形状名だけでは判断できません。
グースネックパンチ(スワンネックパンチ)
グースネックパンチは、プレスブレーキ工場で最も重要な専用工具の一つです。その特徴は、以前に成形されたフランジやボックスの壁に対してクリアランスを提供する深い曲線またはオフセットプロファイルです。グースネックがなければ、多段曲げ部品の2回目、3回目、4回目の曲げ時にワークがパンチ本体に衝突してしまいます。
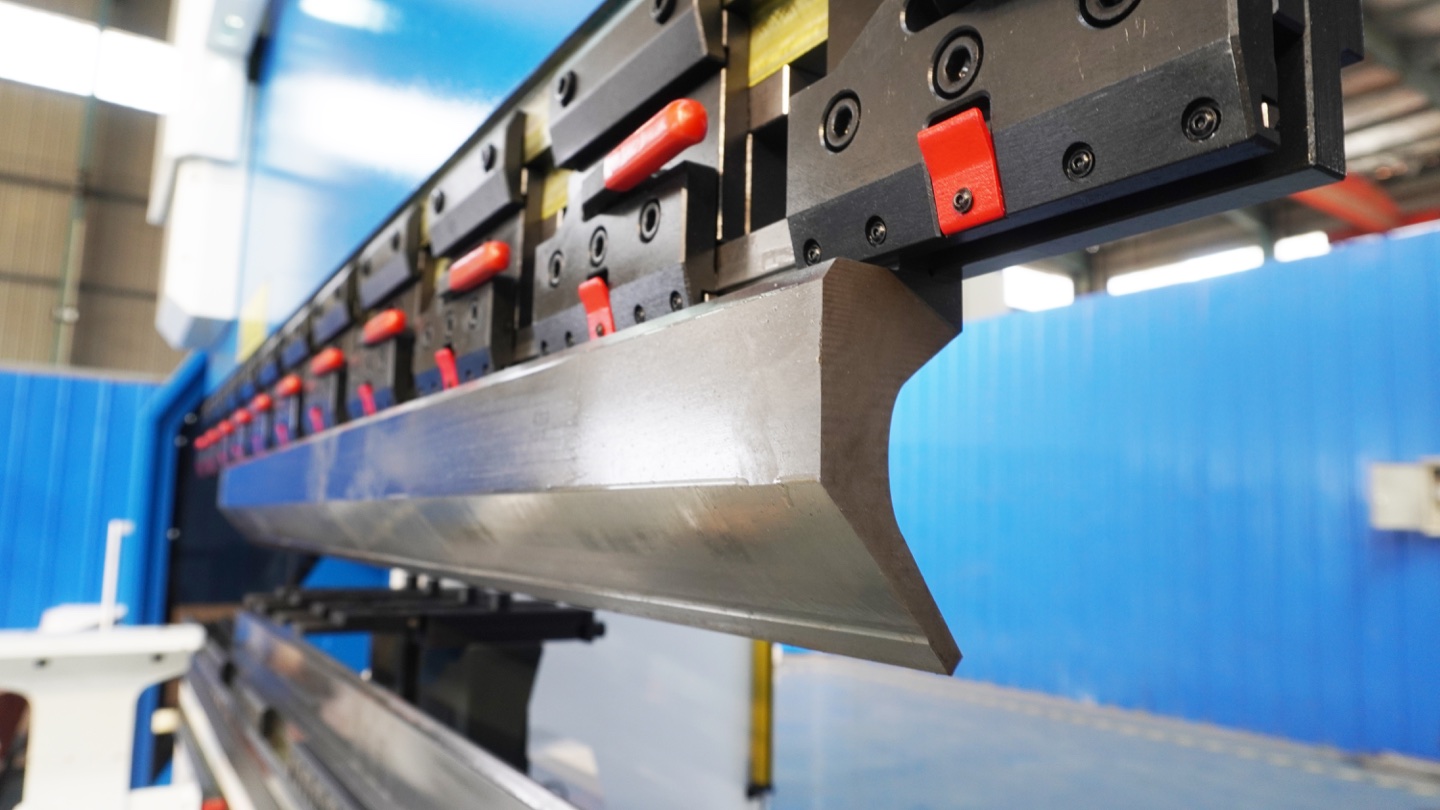
最適な用途: U チャネル、C チャネル、ボックスプロファイル、J ベンド、Z ベンド、およびストレートパンチと干渉するリターンフランジを備えたあらゆる部品。 グースネックパンチは、さまざまなスロート深さで利用できます。スロートが深くなるほど、フランジを通過できる高さは高くなりますが、ネックの断面積が小さくなるため、最大定格トン数は低くなります。
⚠️ グースネックトン数警告
実際のグースネック形状、分割長さ、ホルダーの許容荷重を確認してください。深い逃げは空間と強度を変えるため、パンチ高さや一般的な型式番号から能力を推測しないでください。荷重単位と許容負荷条件を供給者に確認します。
鋭角パンチ
鋭角パンチは、90°未満の曲げ角度(通常30°〜60°)向けに設計された狭く鋭い角度の先端を持っています。ヘミング加工(最初のステップは平らにする前の鋭角プレベンド)に不可欠で、鋭角が必要な装飾用または機能部品にも使用されます。狭い先端は、標準パンチの本体が干渉する非常に短いフランジの曲げにも有用です。
最適な用途: ヘミングのプレベンド (通常は 30 度の鋭角ベンド)、建築金属加工の鋭角、オフセットベンド、およびクリアランスが制限されている 10 mm 未満の短いフランジ。
R付きパンチ
鋭いV字先端の代わりに、R付きパンチは特定の半径(例:R5、R10、R20 mm)を持つ丸みを帯びたノーズを持っています。鋭い角ではなく、滑らかな曲線の曲げを作成するために使用されます。R付きパンチは標準Vダイと組み合わせて使用します — 丸いパンチとVダイ開口の組み合わせが最終的な曲げ半径を決定します。
最適な用途: 建築パネル、装飾要素、チューブ状のプロファイル、図面上で滑らかな半径が指定されている部品、および鋭い曲げによって材料に亀裂が生じる用途 (アルミニウムや高張力鋼によくある)。
サッシュパンチ
サッシュパンチは、先端が角度をつけてオフセットされた非常に薄くフラットな本体を持っています。この設計はグースネックに似たクリアランスを提供しますが、異なる方向です — 薄いプロファイルにより、パンチが狭いスペースに入り込み、より厚い工具ではアクセスできないコーナーで曲げることができます。
最適な用途: 窓枠のプロファイル、狭いチャネルセクション、標準のパンチでは物理的に適合しない複雑なマルチベンド形状の部品。
オフセットパンチ(ジョグルパンチ)
組み合わせた段曲げ上下型は一度のストロークで逆方向の曲げを形成できます。金型形状が公称段差を決めます。板厚、荷重、空間、公差を供給者と確認してください。完成角度の完全な対称性は保証されません。
最適な用途: Z プロファイル、ステップフランジ、オーバーラップジョイント、パネルスチフナー、および固定距離で 2 つの平行な曲げを必要とするあらゆる部品。
プレスブレーキダイ(下型):種類と用途
ダイはワークを支え、パンチとともに曲げ形状を定義する下型です。ダイの開口幅、形状、角度は、曲げ半径、曲げ角度、必要トン数を制御する主要な要素です。

シングルVダイ
シングルV型にはV溝が一つあります。製品の要求と金型メーカーの資料に基づき、V幅、溝角度、肩部の半径を確認してください。
シングルVダイは30°、60°、85°、88°、90°の標準角度で利用できます。エアベンディング(最も一般的な曲げ方法)では、パンチが引き抜かれた後に材料がわずかにスプリングバックするため、85°または88°のダイが標準です。わずかに鋭角のダイがこれを補償します。ボトミング(底つき曲げ)では、ダイの角度は希望する最終曲げ角度と正確に一致する必要があります。
マルチVダイ(4ウェイダイ)
マルチVダイは、単一のダイブロックに異なる幅の複数のV溝が加工されており、通常2面または4面にあります。ダイブロックを回転させることで、オペレーターは機械からダイを取り外すことなく、異なるV開口幅に素早く切り替えることができます。これにより、混合板厚を加工する工場の段取り替え時間が大幅に短縮されます。
マルチV型の開口変更前に機械・金型メーカーの取扱手順に従ってください。変更後は使用溝、クランプ、芯合わせ、登録形状を確認します。交換時間は重量、ホルダー、搬送設備によって変わり、固定秒数ではありません。
💡 マルチVダイのヒント
マルチV型の開口を変更した後は、取付状態、芯合わせ、登録した金型形状を確認してください。自動認識や調整には対応金型、センサー、機械側の統合が必要で、制御装置の型式だけでは保証されません。
ダブルV型
ダブルV型には二つのV開口があります。溝が二つあることは自動芯出しを意味しません。ホルダーの取付仕様を確認し、メーカーの芯合わせとクランプ手順に従ってください。
ヘミングダイ(フラットニングダイ)
ヘミングは2段階のプロセスです:まず、標準ダイまたは鋭角ダイで鋭角曲げ(通常30°)を行い、次にヘミングダイが鋭角曲げを完全に平らに押しつぶし、金属を折り返して滑らかな二重折り返し縁を作ります。ヘミングダイは、折り返された材料を収容するわずかな逃げ溝のある平坦な表面を持っています。
最適な用途: ドアパネル、自動車のボディパネル、家電製品の筐体、および安全 (鋭利なエッジがない)、強化された、または美しくきれいなエッジが必要なあらゆる製品。縁取り加工により部品の剛性も向上します。
ばね式ヘミング型は同じ段取りで予備曲げと押しつぶしを行えますが、成形工程は別々です。説明書に従ってワークを置き直し、ヘミング荷重は通常曲げと別に評価してください。WILAのヘミングガイドを参照してください。
Uダイ(チャンネルダイ)
UダイはU字型のチャンネルを持ち、1ストロークで完全なU曲げを作成します — 両側が同時に曲がります。2回の別々のV曲げを行うよりも高速で正確です。Uダイは特定の幅と深さで製造されるため、各ダイは1つの特定のチャンネル寸法にのみ対応します。
最適な用途: ケーブルトレイ、排水チャネル、構造用 C チャネル、アプライアンスレール、および量産される均一な U プロファイル。
Zダイ(オフセットダイ)
Zダイは固定されたオフセット距離で同時に2つの曲げを作成し、材料にZ字型またはS字型の段差を形成します。ラップジョイント、パネルオフセット、段差フランジに使用されます。代替手段 — 2回の別々の曲げ — はワークの再位置決めが必要で、累積角度誤差のリスクがあります。
Rダイ
大きな曲げ半径には専用R型や複数回の小角度曲げを使用できます。R25以上なら必ず特殊ダイが必要という共通基準はありません。表面、輪郭公差、スプリングバック、干渉を比較します。WILAの大半径曲げガイドを参照してください。

最適な用途: 滑らかな半径が不可欠な、湾曲した建築パネル、円筒セグメント (タンクシェル)、楕円形のプロファイル、および装飾金属加工。
正しいVダイ開口幅の選び方
厚さ約3 mmまでの軟鋼板のエアベンディングでは、板厚の6-8倍をV幅の初期検討範囲とします。万能な仕様ではありません。WILAのV幅ガイドを参照し、生産前に材料、角度、金型を確認してください。
| 材料板厚(mm) | V幅の初期検討範囲(mm) |
|---|---|
| 1 | 6-8 |
| 1.5 | 9-12 |
| 2 | 12-16 |
| 3 | 18-24 |
この範囲は板厚の6-8倍で計算したもので、在庫金型の一覧ではありません。必要な内側半径と最小フランジ長を確認してから、利用可能なV幅を選んでください。
この薄い軟鋼板の例を厚板、ステンレス、アルミにそのまま適用しないでください。材種、調質、圧延方向、曲げ加工性を確認します。曲げ半径ガイドを参照し、初品を検査してください。
曲げ計算ツールは概算荷重用であり、正確な機械設定値ではありません。材料強度、曲げ長さ、V幅を確認し、機械、パンチ、ダイ、ホルダーの限界を供給者と確認してください。
エアベンディング 対 ボトミング 対 コイニング:工具の違い
曲げ方法によってパンチとダイが材料とどのように相互作用するかが決まり、方法ごとに異なる工具要件があります:
| 方法 | 仕組み | 工具要件 |
|---|---|---|
| エアベンディング | パンチがダイ底に触れずに材料をダイに押し込む;角度は深さで制御 | 1組のパンチ+ダイで多くの角度を実現 |
| ボトムベンディング | パンチが材料をダイにしっかり押し込む;材料がダイ角度に沿う | ダイ角度が目標角度と一致する必要あり;マッチングセットが必要 |
| コイニング | 高圧で材料を対応する金型に沿って塑性変形させる方式:工法と荷重限界を確認 | 正確な角度でマッチングしたパンチ+ダイ;工具コスト最高 |
金型供給者と曲げ方式を選定してください。金型角度、材料、機械限界、目標公差を確認します。エアベンディングの角度調整は金型形状の範囲内に限られ、ボトミングとコイニングには別途設定と荷重の検証が必要です。
プレスブレーキ工具材料:ダイの素材
鋼種だけでは金型性能は決まりません。見積対象の鋼種と規格、熱処理、表面硬度と硬化深さ、寸法公差、許容荷重を確認してください。各国の鋼種名を無条件に同等とみなさないでください。
金型や保護インサートに共通の寿命回数はありません。供給者推奨の間隔で状態と曲げ結果を点検し、損傷した金型は使用を中止します。WILAの損傷・摩耗ガイドを参照してください。
Ruchengの曲げ金型は型式別の仕様と見積りをご依頼ください。注文前に材料、熱処理、対応ホルダー、分割長さ、特注形状を書面で確認してください。
無痕(傷なし)工具:表面仕上げの保護

標準的な鋼製ダイは、材料がダイの肩部に接触する部分でワーク表面にウィットネスマーク(ダイライン)を残します。ほとんどの構造物作業では許容されます。しかし、塗装済み、研磨済み、ヘアライン仕上げのステンレス鋼、または目に見える建築部品では、これらのマークは品質不良となります。
跡のないツーリング は、曲げの際に素材の衝撃を和らげる交換可能なウレタン (ポリウレタン) またはナイロンインサートをダイのショルダーに使用しています。インサートは表面に傷を付けることなく曲げ力を分散します。ウレタンインサートはさまざまなデュロメーター (硬さ) で利用できます。薄くてデリケートな素材にはより柔らかく、薄くてデリケートな素材にはより柔らかくなります。より多くのサポートが必要な厚いシートの場合はより困難になります。
仕上げ要求に応じて表面保護金型を使用します。実際の材料と仕上げで試験してください。インサートや保護フィルムの摩耗・損傷を点検し、一律の回数ではなく状態と供給者の指示に従って交換します。
完全工具選択ガイド:作業に合った工具のマッチング
この判断マトリックスを使用して、あらゆる曲げ作業に適したパンチとダイの組み合わせを素早く特定してください:
| 曲げ作業 | 推奨パンチ | 推奨ダイ | 備考 |
|---|---|---|---|
| 単純な90° L曲げ | 標準88°パンチ | シングルV型:材料に応じてV幅を確認 | 最も一般的な設定;エアベンディング |
| ボックス/チャンネルプロファイル | グースネックパンチ | シングルVダイ | スロート深さとフランジ高さを確認 |
| ヘミング加工 | 鋭角30°パンチ → フラットパンチ | Vダイ → ヘミングダイ | 予備曲げ後に押しつぶす:ヘミング荷重は別途確認 |
| 大きな半径の曲げ | R付きパンチ | Rダイまたは広幅Vダイ | 大きな半径には複数の軽いストローク |
| Z字型オフセット | オフセットパンチ | オフセットダイ(マッチングペア) | 1ストローク = 2曲げ;オフセット距離を確認 |
| プレフィニッシュ面 | 標準またはグースネック | 無痕ダイ(ウレタンインサート) | 材料板厚に合わせてウレタン硬度を確認 |
| 混合板厚生産 | 標準パンチ(最厚板に合わせる) | マルチVダイ(4ウェイ) | ダイを回転させて板厚間の迅速な切り替え |
プレスブレーキ工具メンテナンス:工具寿命の延長
適切にメンテナンスされた工具は一貫した結果を生み出し、寿命が大幅に長くなります。工具投資を最大化するために、以下の実践に従ってください:
- 工具を定期的に清掃してください: 作業のたびに、V 溝から金属片、ほこり、破片を取り除きます。ダイとワークピースの間に粒子が捕捉されると、表面にマークが発生し、摩耗が促進されます。
- 供給者指定の間隔、および過負荷や衝突の後に損傷を点検してください。亀裂、欠け、変形がある金型は使用を中止し、再使用前に評価を受けてください。
- 軽く潤滑してください: 特にステンレス鋼やアルミニウムを曲げる場合は、金型の表面に機械油の薄い膜を塗布します。これにより摩擦が軽減され、かじりが防止され、金型の寿命が延びます。
- 適切に保管してください: 工具は乾燥した、整理された保管ラックに保管してください。パンチやダイを直接積み重ねないでください。硬化したエッジは接触すると欠けやすくなります。木製またはプラスチック製の仕切りを使用してください。
- 定格トン数を決して超えないでください: これは、ツーリングが早期に故障する最大の原因です。曲げる前に必ず必要なトン数を計算し、それがツールの能力内であることを確認してください。
- 正確に位置合わせします: パンチとダイの位置がずれていると、片側に不均一な摩耗が発生します。治具を取り付ける際にはアライメントゲージを使用し、平行度を確認してください。 CNC マシンでは、コントローラーでアライメントチェックルーチンを実行します。
毎日、毎週、毎年のタスクを含む完全なメンテナンスプログラムについては、 プレスブレーキメンテナンススケジュール ガイドを参照してください。
プレスブレーキツーリング見積チェックリスト
工具の選択は、実機および図面と照らし合わせて確認する必要があります。 Rucheng に推奨工具を問い合わせる前に、パンチ、ダイ開口部、工具材料、およびセグメンテーションが正しく一致するように、以下の情報を準備してください。
| 必要な情報 | なぜそれが重要なのか |
|---|---|
| 材質グレードと厚さの範囲 | V ダイの開口部、必要なトン数、曲げ半径、工具鋼の選択を制御します。 |
| 部品図と曲げシーケンス | 標準、グースネック、ヘミング、ラジアス、またはオフセットツーリングが必要かどうかを示します。 |
| プレスブレーキモデルとツーリング標準 | クランプの互換性、ツールの高さ、安全タング、最大荷重を確認します。 |
| 表面仕上げ要件 | 跡のないツール、フィルム、より大きな V 開口部、または研磨されたショルダーが必要かどうかを決定します。 |
| 生産量と段取り替え頻度 | 標準ツール、セグメント化されたツール、マルチ V ダイ、カスタムプロファイルの選択に役立ちます。 |
よくある質問
まとめ:正しい工具を選んで、完璧な曲げを実現
プレスブレーキ工具の選択は、精密で効率的な板金曲げ加工の基盤です。パンチの種類(標準、グースネック、鋭角、R付き、サッシュ、オフセット)とダイの種類(V、マルチV、ヘミング、U、Z、R)の違いを理解することで、あらゆる作業に適した工具をマッチングでき、段取り時間の短縮、スクラップの最小化、一貫した部品生産を実現できます。
製品要求から金型を選び、取付、干渉、荷重限界を確認します。V幅と板厚の比は特定の材料と工法に対する出発点であり、万能な設定値ではありません。生産前に供給者資料と試し曲げで確認してください。
お客様の工場にプレスブレーキ工具が必要ですか?
材種、厚さ、曲げ長さ、部品図、機械情報をお送りください。金型の要件を確認し、提案形状、材料、取付仕様、供給範囲を明記した見積りを作成できます。
プレスブレーキ工具の見積を依頼機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- プレスブレーキ金型およびダイ 標準パンチ、V ダイ、グースネックツールおよびカスタムプロファイル用。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 図面の準備ができたら、 プレスブレーキ見積フォーム を通じて工具要件を送信してください。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。