
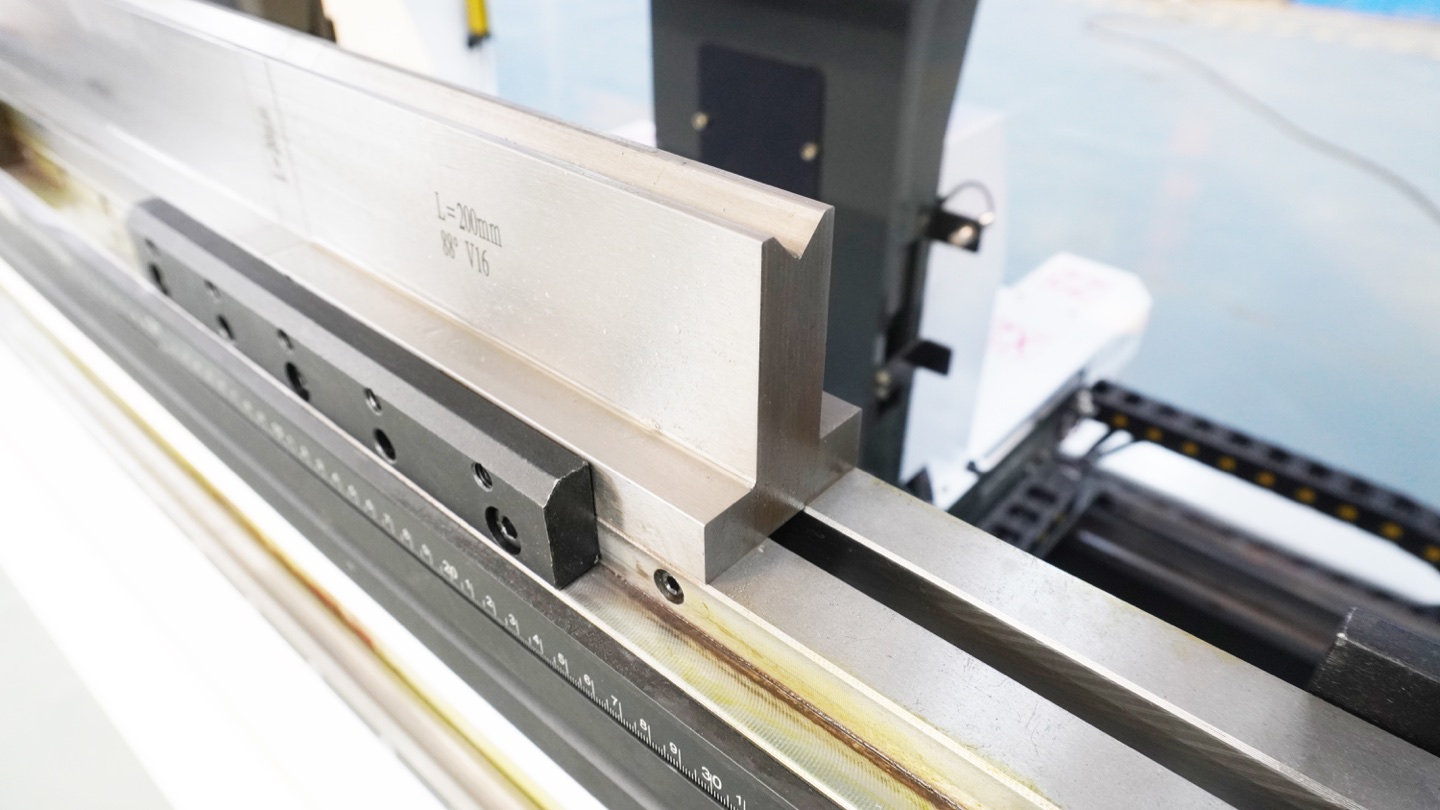
S235 / 軟鋼
予定する各構成で、必要曲げ力を機械、パンチ、ダイ、ホルダー、アダプターの許容荷重と比較してください。薄板や長いフランジも例外ではありません。実際の材料、曲げ長さ、工具形状と荷重のかかり方を確認します。
ステンレスとアルミニウム
より大きな半径を使用し、より多くのスプリングバックを期待し、表面仕上げが重要な場合は研磨工具または幅広の V ダイを好みます。
0.25 インチプレート
内側半径 0.25 インチ付近から始めて、フランジの長さ、トン数リザーブ、および曲げ線が木目を横切っているかどうかを確認します。
曲げ半径表からプレスブレーキの選定まで
内側の曲げ半径と V ダイ開口部を選択したら、次のステップは機械の選択です。曲げ長さ、半径公差、表面仕上げ、生産量が変わると、同じ材料厚さでも異なるプレスブレーキが必要になる場合があります。
| 曲げ加工 | 半径に関する懸念 | 推奨されるプレスブレーキパス | 次のステップ |
|---|---|---|---|
| 電気キャビネットおよび薄板ボックス | 小フランジ、繰り返し角度精度、ツーリングマーク | 分割金型および高精度バックゲージを備えた電気油圧 CNC プレスブレーキ | レビュー CNC プレスブレーキモデル |
| ステンレス鋼の可視パネル | スプリングバック、表面仕上げ、内径大 | CNC プレスブレーキ (研磨工具付き)、たわみ補正およびコントローラー補正付き | CNC コントローラの比較 |
| 長いファサードまたはカーテンウォールパネル | 長い曲げ線にわたる角度の一貫性 | CNC たわみ補正プレスブレーキまたは長尺ワーク用タンデムプレスブレーキ | チェックタンデムプレスブレーキ |
| 厚板ブラケットおよび構造部品 | 高トン数、幅広の V ダイ、より大きな半径とフランジの制限 | 十分なトン数リザーブとカスタムツールを備えた頑丈なプレスブレーキ | チェックヘビーデューティプレスブレーキ |
| 図面からの機械の見積もりが必要 | 半径、ダイ開口部、トン数、工具を一緒にチェックする必要があります | 材質グレード、厚さ、曲げ長さ、半径、部品図を送信 | プレスブレーキ見積もりを取得する |
クイックルックアップ: 厚さによる V ダイと半径の選択
詳細なトン数を計算する前に、この表を使用してください。これにより、一般的なエアベンディング作業で実用的な開始 V ダイ開口部と予想される内側半径が得られます。金型を選択したら、 プレスブレーキ曲げ計算機 を使用して力を検証します。
| 勤務条件 | Vダイの起動 | 予想される内側半径 | いつ使用しますか |
|---|---|---|---|
| よりタイトな半径 | 6×厚み | 0.75t~1.0tについて | 小さなフランジまたはコンパクトなエンクロージャ部品。最初にトン数と亀裂のリスクを確認してください。 |
| 標準ワーク | 8×厚み | 1.0t~1.3tについて | バランスの取れた力、半径、精度を備えたほとんどの軟鋼およびアルミニウム板金ジョブ。 |
| ステンレス/HSLA | 8 × ~ 10 × 厚み | 1.3t~1.7tについて | 引張強度が高い場合、スプリングバックが大きい場合、または表面割れを避けなければならない部品。 |
| 厚板 | 10 × ~ 12 × 厚み | 1.7t~2.0tについて | 8 mm 以上の厚いプレート、長い曲げ長さ、または制限されたプレスブレーキトン数。 |
材料固有の曲げ半径の例
これらの例は、S235 スチール、ステンレスシート、アルミニウム、および 0.25 インチプレートに関する一般的な検索および現場の質問に一致します。
| 資料・クエリ | 厚さ | 最小内側半径 | Vダイの起動 | 生産チェック |
|---|---|---|---|---|
| S235 / 軟鋼プレスブレーキ曲げチャート | 2 mm | 2mmについて | V16 | ブラケット、キャビネット、および一般的な板金部品に適したデフォルトです。 |
| 0.25 インチ軟鋼板 | 0.25 インチ / 6.35 ミリメートル | 約 0.25 インチ / 6.35 mm | V50 ~ V64 | 幅の狭いダイを選択する前に、トン数と最小フランジを確認してください。 |
| 304 ステンレス鋼板 | 3 mm | 4.5 ~ 6 mm | V24 ~ V30 | 3-5 度スプリングバックを許容し、可能であれば再曲げを避けてください。 |
| 5052 - H32 アルミシート | 3 mm | 約3mm | V24 | 木目の方向を確認し、見えるパネルには保護フィルムを使用してください。 |
アプリケーションの曲げ半径と工具の選択ガイド
この表は、曲げ半径表と実際の板金製品を接続しています。 「半径は何ですか?」だけでなく、プレスブレーキ、V ダイ、パンチ、検査方法のどれを引用すべきかが知りたい場合に使用します。
| アプリケーション | 共通材質 | 半径内側から開始 | 工具と機械のメモ | 関連ガイド |
|---|---|---|---|---|
| 電気キャビネットの製造 | 1.0-2.0 mm 冷間圧延または亜鉛メッキ鋼 | 1.0t ~ 1.3t | ボックス型エンクロージャフランジには、セグメントパンチ、グースネックツール、および 63T ~ 125T CNC プレスブレーキを使用します。 | 電気キャビネットマシンガイド |
| ステンレス可視パネル | 1.0-3.0 mm 304 または 316 ステンレス鋼 | 1.5t ~ 2.0t | 研磨された工具、保護フィルム、または跡のないダイを使用します。バッチ生産前にスプリングバックを確認してください。 | ステンレス曲げガイド |
| アルミニウムファサードパネル | 2.0-4.0 mm 5052 または 3003 アルミニウム | 1.0t ~ 1.5t | 木目の方向と表面仕上げを確認します。幅の広い V ダイは亀裂のリスクを軽減しますが、フランジの長さは長くなります。 | ファサードブラケットプレスブレーキガイド |
| HVAC ダクト曲げ | 0.6-1.5 mm 亜鉛メッキ鋼またはアルミニウム | 0.8t ~ 1.2t | 高いトン数よりも、再現性、短いセットアップ時間、軽度計の精度を優先します。 | HVAC ダクト製造ガイド |
| 構造ブラケットおよび 0.25 インチプレート | 4.0-8.0 mm 軟鋼または S235 プレート | 1.0t ~ 1.7t | 耐久性の高いプレスブレーキを選択する前に、選択した V 開きでトン数リザーブを確認してください。 | ヘビーデューティープレスブレーキ |
最小曲げ半径とは何か、なぜ重要なのか
最小曲げ半径とは、板金部品を割れ、破断、または外面の過度な減肉なしに曲げることができる最小の内側半径です。これはプレスブレーキ成形における最も重要なパラメータの一つであり、誤ると不良品、フランジの割れ、または使用中の早期疲労破壊のリスクがあります。
曲げ半径は、次の 4 つの主要な要素によって決まります。 材料タイプ (延性と引張強度)、 材料厚さ 、 曲げ線に対する結晶粒方向 、および V ダイ開口幅 。これらの関係を理解することで、オペレータは正しいツールを選択し、 CNC プレスブレーキ コントローラで正確な曲げパラメータをプログラムできるようになります。 ツーリング選択ガイド では、V ダイの開口部が達成可能な曲げ半径にどのような影響を与えるかについて詳しく説明しています。
曲げ半径が小さすぎると、曲げの外面に割れが生じます。半径が大きすぎると材料を無駄にし、部品形状の要件を満たせない場合があります。本ガイドのチャートと計算式を使えば、あらゆる一般的な板金材料に対して最適なバランスを見つけるためのデータが得られます。
材料・板厚別 最小曲げ半径チャート
以下の表は、標準V型ダイ(開口 = 板厚の8倍)でエアベンディングを行う場合の、一般的な板金の推奨最小内側曲げ半径を示しています。単位はミリメートルです。これらは最小値であり、やや大きな半径を使用することで部品品質が向上し、割れのリスクが低減します。
| 材質 | 1 mm | 1.5 mm | 2 mm | 3 mm | 4 mm | 6 mm | 8 mm |
|---|---|---|---|---|---|---|---|
| 軟鋼 ( A36/Q235/S235 ) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| ステンレス鋼 304 | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
| ステンレス鋼 316 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| アルミニウム 5052-H32 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| アルミニウム 6061-T6 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| 銅(C110、軟質) | 0.5 | 0.8 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 |
| 黄銅(C260、半硬質) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| HSLA鋼(S355/Q345) | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
圧延方向に注意
上記の値は圧延方向に対して垂直に曲げる場合(横方向曲げ)を前提としています。圧延方向に平行に曲げる場合は、最小曲げ半径を50〜100%増加させてください。重要部品の場合は、必ず設計図面に圧延方向を指定してください。
最小曲げ半径の計算方法
最小曲げ半径の業界標準公式は、材料固有の係数に板厚を掛けたものです:
ここで Rmin は最小内側曲げ半径(mm)、k は材料係数、t は板厚(mm)です。
材料係数(k)一覧表
| 材質 | k係数 | 条件 |
|---|---|---|
| 軟質銅(C110 焼なまし) | 0.5 | 焼なまし、非常に延性が高い |
| アルミニウム 5052-O / 3003 | 0.5–1.0 | 軟質調質 |
| 軟鋼(A36/Q235) | 1.0 | 熱間圧延または冷間圧延 |
| 黄銅(C260) | 1.0 | 半硬質調質 |
| HSLA鋼(S355/Q345) | 1.5 | 高強度、延性が低い |
| ステンレス 304 | 1.5–2.0 | 急速に加工硬化する |
| アルミニウム 6061 - T6 | 2.0–3.0 | 熱処理済み、延性が低い |
| ステンレス 316 | 2.0 | モリブデン含有量が高い |
| ばね鋼 | 3.0–4.0 | 焼入れ済み、延性が非常に低い |
計算例
3 mmの304ステンレス鋼を曲げる必要があるとします。k = 1.5(安全側)を使用すると:
これは、プログラムすべき最小内側曲げ半径が4.5 mmであることを意味します。5 mmまたは6 mmの半径を使用すれば、安全マージンが確保され、より滑らかな曲げ面が得られます。
V型ダイ選定と曲げ半径への影響
V ダイ開口部の幅は、エアベンディングの際の内側曲げ半径に影響を与える最も制御可能な要素です。ワークショップの簡単な見積もりとして、関係は次のようになります。
ここで、 R i は結果として得られる内側曲げ半径、 V はダイ開口部の幅です。 A 24 mm V ダイ開口部は、材料強度、パンチ半径、工具条件に応じて、通常エアベンディングで 3–4 mm 付近の内側半径を生成します。より実用的な見積もりとして、 Rucheng 曲げ計算機 は、すべての材料をまったく同じに扱うのではなく、材料固有の半径係数を使用します。図面でより大きな制御半径が必要な場合は、狭い V ダイに部品を強制的に通す代わりに、 CNC ベンディングマシンアークモールド オプションを検討してください。

V型ダイ開口の選定ルール
| 材料の厚さ | V型ダイ開口(V) | おおよその内側曲げ半径(V/6) | 例 |
|---|---|---|---|
| 0.5〜3.0 mm | 板厚の6〜8倍 | 板厚の1〜1.3倍 | 2 mm → V16、Ri ≈ 2.7 mm |
| 3.0〜8.0 mm | 板厚の8〜10倍 | 板厚の1.3〜1.7倍 | 6 mm → V50、Ri ≈ 8.3 mm |
| 8.0〜16.0 mm | 板厚の10〜12倍 | 板厚の1.7〜2.0倍 | 12 mm → V120、Ri ≈ 20 mm |
| 16 mm超 | 板厚の12〜16倍 | 板厚の2.0〜2.7倍 | 20 mm → V250、Ri ≈ 42 mm |
曲げ半径が機械と工具の選択に与える影響
トン数とプレスブレーキリザーブ
V ダイを小さくすると半径が小さくなりますが、曲げ力が大幅に増加します。ジョブで 6 × 厚さ以下が必要な場合は、最初に力を計算し、少なくとも 20–30 % の機械予備を生産作業用に残しておきます。
最小フランジ長さ
V ダイの幅が広いとトン数は減りますが、最小フランジは増加します。図面に短い戻りフランジがある場合は、広い開口部を選択する前に、フランジがダイの肩部に収まることを確認してください。
ひび割れと表面品質
ステンレス鋼、6061 ~ T6 アルミニウムおよび高張力鋼は、軟鋼よりも大きな半径が必要です。目に見えるパネルの場合は、マーキングやひび割れを軽減するために、研磨されたツール、保護フィルム、またはより大きなダイを使用します。
精度とスプリングバック
通常、半径が大きいほど、より多くのスプリングバックが生成され、より多くのコントローラー補正が必要になります。精密部品は、完全な生産の前に角度測定、たわみ補正、およびテスト曲げが必要な場合があります。
警告:狭いダイのリスク
6 × 材料の厚さ未満のダイ開口部を使用すると、必要なトン数とダイ損傷のリスクが大幅に増加します。 4 × 厚さの V ダイ開口部には、約 3 × 通常のトン数が必要です。幅の狭いダイを選択する前に、必ずトン数容量を確認してください。当社の 自由曲げ計算機 を使用すると、金型と材料の組み合わせに必要な力を即座に確認できます。

材料別の曲げに関する注意事項
軟鋼(A36 / Q235 / S235)
軟鋼はプレスブレーキ曲げにおいて最も扱いやすい材料です。最小曲げ半径は板厚の1倍、スプリングバックも小さく(1〜3°)、CNCプレスブレーキの操作を学ぶオペレーターに最適です。軟鋼は非常に小さな半径まで割れずに曲げられますが、R < 0.5tでは外側半径面の傷が生じることがあります。最良の結果を得るには、標準V型ダイ(板厚の8倍)を使用してください。
ステンレス鋼(304 / 316)
ステンレス鋼は曲げ加工中に加工硬化します。これは曲げゾーンで材料がより硬く、より脆くなることを意味します。主な注意点:
- 304ステンレスは板厚の1.5倍以上の最小曲げ半径が必要、316は2.0倍が必要
- スプリングバックは3〜5° — CNCコントローラーで適宜オーバーベンドしてください
- 表面傷を防ぐため、研磨済みまたはクロームメッキの金型を使用してください
- 同じ板厚の軟鋼と比較して約1.5倍のトン数が必要
- 再曲げは避けてください — 曲げゾーンでの加工硬化により修正はリスクを伴います
アルミニウム合金
アルミニウムの曲げ挙動は合金と調質によって大きく異なります。5052-Oなどの軟質合金は軟鋼と同様に容易に曲がります(k = 0.5〜1.0)。一方、熱処理された6061-T6は板厚の2〜3倍の半径が必要で、割れやすい特性があります。6061-T6の場合は、成形前に曲げゾーンを焼なましするか、設計段階で5052-H32に変更することを検討してください。
| アルミニウム合金 | k係数 | スプリングバック | 備考 |
|---|---|---|---|
| 3003-O | 0.5 | 1〜2° | 非常に軟質、成形性に優れる |
| 5052-O | 0.5 | 1〜2° | 最も一般的な板アルミニウム |
| 5052-H32 | 1.0 | 2〜3° | ひずみ硬化、バランスが良い |
| 6061-T4 | 1.5 | 2〜4° | 部分的に熱処理済み |
| 6061-T6 | 2.0–3.0 | 3〜5° | 割れやすい — 注意して使用 |
| 7075-T6 | 4.0–5.0 | 4〜6° | タイトな曲げには推奨しません |
銅と黄銅
焼なまし銅(C110)は最も延性の高い一般的な板金であり、k係数はわずか0.5です。割れのリスクがほぼなく、非常に小さな半径まで曲げられます。半硬質黄銅(C260)は軟鋼と同様の挙動を示し、k = 1.0です。両材料ともスプリングバックが小さく(0.5〜2°)、CNCコントローラーでのプログラミングが容易です。
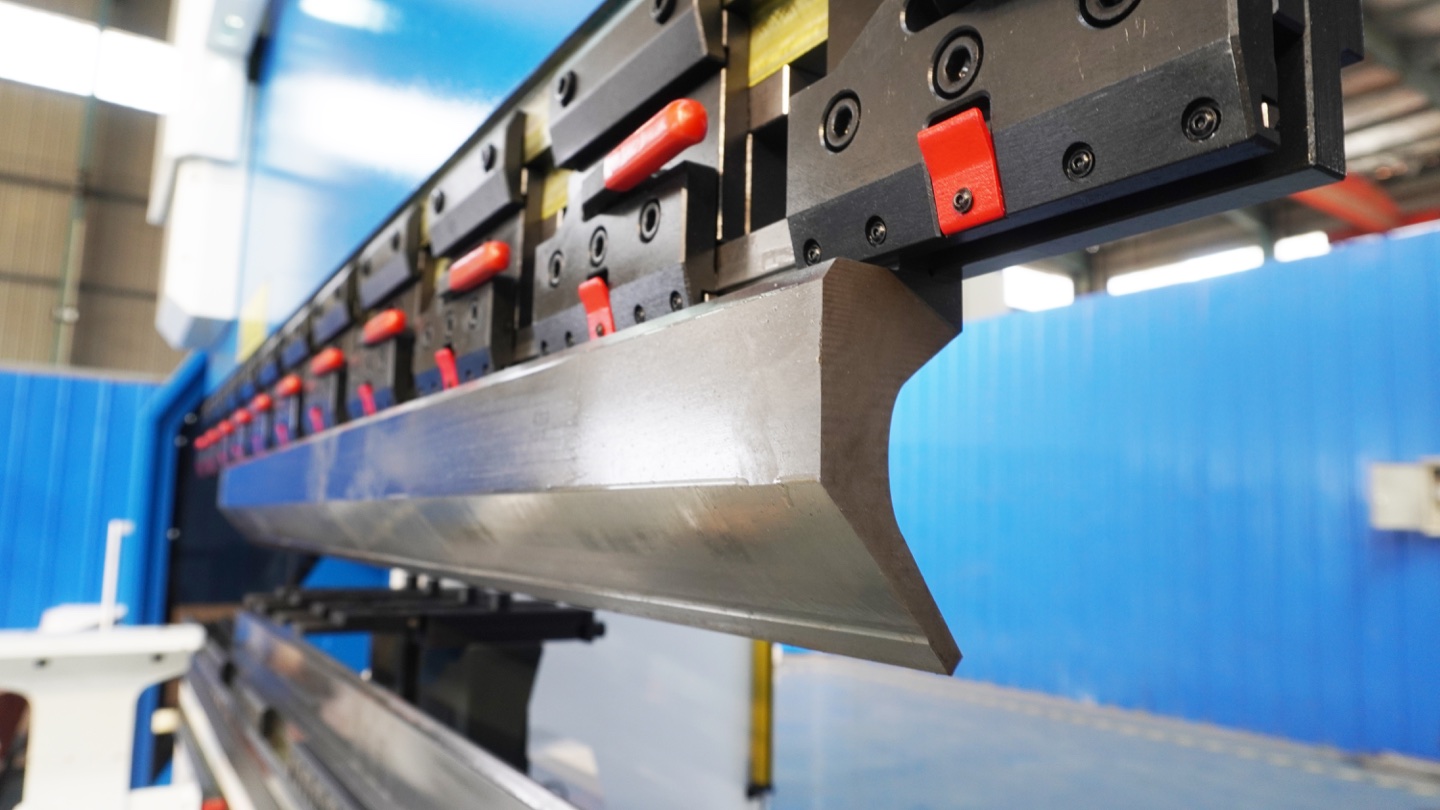
材料別スプリングバック補正
スプリングバックとは、プレスブレーキのラムが後退した後の材料の弾性回復です。曲げ角度がわずかに「開き」、内側曲げ半径が増加します。目標角度を一発で達成するには、スプリングバックの理解が不可欠です。
| 材質 | エアベンディング時のスプリングバック | ボトムベンディング時のスプリングバック | 補正方法 |
|---|---|---|---|
| 軟鋼 | 1–3° | 0.5–1° | コントローラーで2°オーバーベンド |
| ステンレス 304 | 3–5° | 1–2° | 4°オーバーベンド、角度センサーを使用 |
| アルミニウム 5052 | 2–4° | 0.5–1.5° | 3°オーバーベンド、初品でテスト |
| アルミニウム 6061 - T6 | 3–5° | 1–2° | 4〜5°オーバーベンド、ばらつきに注意 |
| 銅(軟質) | 0.5–2° | ~0° | 補正はほぼ不要 |
| 黄銅(半硬質) | 1–3° | 0.5–1° | 2°オーバーベンド |
プロのヒント:スプリングバックを減らす方法
スプリングバックを減らす3つの方法:(1)エアベンディングの代わりにボトムベンディングまたはコイニングを使用 — 材料を降伏点を超えて押し込みます。(2)より狭いV型ダイ開口を使用 — より小さな面積に力を集中させます。(3)目標内側曲げ半径より小さい半径のパンチを使用 — 材料がより密着して巻き付きます。最新のDelemおよびESAコントローラーには、材料と板厚の選択に基づいてラム深さを自動調整するスプリングバックテーブルが内蔵されています。
よくある曲げ半径の失敗とその回避方法
熟練したオペレーターでも曲げ半径の問題に遭遇します。以下に最も多い失敗とその解決策を示します:
1. 圧延方向の無視
圧延方向に平行に曲げると、割れのリスクが大幅に高まります。必ずブランクの向きを調整して、曲げ線が圧延方向に対して垂直になるようにしてください。平行曲げが避けられない場合は、チャートの最小値より少なくとも50%以上曲げ半径を大きくしてください。
2. 不適切なV型ダイ幅の選択
ダイ開口が狭すぎると(板厚の6倍未満)、トン数が急激に増加し、ダイの割れリスクが高まります。ダイが広すぎると(12倍超)、予測不能な半径と角度精度の低下を招きます。標準作業には8倍のルールを守り、加工前に必ずトン数計算を確認してください。
3. 材料のばらつきへの未対応
実際の板金は板厚(±10%は一般的)と硬度にばらつきがあります。「2 mm軟鋼」のロットが実際には1.85〜2.15 mmであったり、降伏強度が20%変動することがあります。初品で必ずテスト曲げを行い、プログラムを調整してください。量産では、リアルタイム補正のために角度測定センサー付きのプレスブレーキを使用してください。
4. 端部や穴に近すぎる曲げ
パンチ穴や板端に近すぎる曲げ線は、変形や裂けの原因となります。原則として、曲げ線は穴の端から板厚の2倍以上、板端から板厚の4倍以上離してください。
5. ステンレス・アルミニウムのスプリングバックの軽視
軟鋼に慣れたオペレーターは、ステンレスやアルミニウムに切り替えた際にスプリングバックを過小評価しがちです。ステンレス304はエアベンディングで3〜5°のスプリングバックがあり、補正を怠るとすべての部品が規格外となります。バッチ加工前にスプリングバック補正値をプログラムしてください。
推奨工具に関するエンジニアリングチェックリスト
Rucheng にプレスブレーキ、V ダイまたはパンチセットの推奨を依頼する場合は、次の詳細を送信してください。これにより、エンジニアは見積もりの前に、トン数、ダイ開口部、最小フランジ、パンチ干渉、バックゲージクリアランスおよびスプリングバックをチェックできます。
- 材料グレードと引張強さ(入手可能な場合)。
- 厚さの範囲と最大曲げ長さ。
- 曲げ角度と必要な内側半径。
- 最小フランジ長さとリターンフランジ形状。
- 木目の方向と、曲げ線が平行か横か。
- 表面仕上げの要件、保護フィルムまたは跡のない工具の要件。
- 生産量、精度許容差、および初回検査の要件。
- 既存のプレスブレーキモデル、トン数、作動長、ツールクランプタイプ。
よくある質問
厚板や短いフランジだけでトン数を確認すればよいですか?
いいえ。すべての予定構成で必要力と適用される機械・工具の荷重制限を確認します。単位長さ当たりの定格にはメーカーの許容負荷条件と受荷長さが必要です。機械の銘板トン数だけでは短い工具セグメントの使用を承認できません。
工具とホルダーの荷重制限:メーカー資料S235 鋼にはどのような曲げ半径を使用する必要がありますか?
S235 または軟鋼の場合は、シートの厚さに等しい内側の曲げ半径から始めます。実際のエアベンディングでは、厚さの 8 倍程度の V ダイが適切な開始点であり、生産前にトン数、フランジ長、およびスプリングバックを確認します。
軟鋼の最小曲げ半径はいくつですか?
軟鋼(A36/Q235)の最小曲げ半径は、適切なサイズのV型ダイを使用したエアベンディングで、通常板厚の1.0倍です。例えば、2 mmの軟鋼の最小内側曲げ半径は2 mmです。より狭いV型ダイ開口を使用すればさらに小さい半径が得られますが、トン数要件が増加し割れのリスクが高まります。
最小曲げ半径はどのように計算しますか?
最小曲げ半径は次の公式で計算します:Rmin = k × t。ここで Rmin は最小内側曲げ半径、k は材料係数(軟質銅の0.5から焼入れステンレス鋼の3.0まで)、t は板厚です。エアベンディングでは、実際の内側曲げ半径はV型ダイ開口幅にも依存し、一般的に Ri ≈ V/6 から V/8 のルールに従います(V はダイ開口)。
曲げ加工にはどのV型ダイ開口を使うべきですか?
標準ルールは、3 mm までの材料の場合は V ダイ開口部 = 8 × 材料の厚さ、3–8 mm の場合は 10 ×、8 mm を超える材料の場合は 12 × となります。たとえば、2 mm 鋼には 16 mm V ダイを使用する必要がありますが、6 mm 鋼には 50–60 mm ダイが必要です。ダイの幅が狭いと、曲げ半径が小さくなりますが、より高いトン数が必要になります。幅の広いダイはトン数を減らしますが、より大きな半径を生成します。利用可能なサイズについては、完全な プレスブレーキダイカタログ をご覧ください。
0.25 インチの鋼板にはどのような曲げ半径を使用する必要がありますか?
0.25 インチの軟鋼または S235 スチールプレートの場合は、最小内径を約 0.25 インチ (6.35 mm) から始めます。 V50 から V64 のダイは実用的な空気曲げの開始点ですが、最終的な選択は、曲げ長さ、フランジ長さ、トン数リザーブ、および曲げラインが木目に平行かどうかによって決まります。
圧延方向は曲げ半径に影響しますか?
はい。圧延方向に対して垂直に曲げる(横方向曲げ)と、より小さい半径でよりきれいな曲げが可能です。圧延方向に平行に曲げる(縦方向曲げ)と、より大きな最小曲げ半径(通常1.5〜2倍大きい)が必要となり、特にアルミニウムや高強度鋼では表面割れのリスクが増加します。可能な限り、曲げ線が圧延方向と交差するようにブランクの向きを設定してください。
スプリングバックは最終的な曲げ半径にどう影響しますか?
スプリングバックにより、最終的な曲げ半径はパンチ半径より大きくなります。軟鋼は1〜3°、ステンレス鋼は3〜5°、アルミニウムは2〜4°のスプリングバックがあります。補正するために、オペレーターは予想されるスプリングバック角度分だけオーバーベンドします。曲げ半径が大きいほどスプリングバックも大きくなります。ボトムベンディングとコイニングはスプリングバックをほぼゼロに抑えますが、エアベンディングの3〜5倍のトン数が必要です。
プレスブレーキツールを推奨するにはどのような情報が必要ですか?
材料グレード、利用可能な場合は引張強度、厚さの範囲、曲げ角度、必要な内側半径、最小フランジ長さ、結晶粒方向、表面仕上げ要件、最大曲げ長さ、生産量、およびプレスブレーキのモデルまたはトン数を提供します。図面または STEP ファイルを使用すると、エンジニアは工具の干渉とバックゲージのクリアランスをチェックできます。
電気キャビネットの製造にはどの程度の曲げ半径が推奨されますか?
電気キャビネットの製造では、1.0-2.0 mm の冷間圧延鋼または亜鉛メッキ鋼の一般的な開始範囲は、1.0t から 1.3t の内側半径です。 プレスブレーキを見積もる前に、ボックス型フランジにはセグメントパンチとグースネックツールを使用し、V ダイ開口部、最小フランジ長さ、トン数を確認してください。
曲げ半径はプレスブレーキの見積もりにどのような影響を与えますか?
曲げ半径は、V ダイ開口部、パンチ半径、最小フランジ長さ、トン数リザーブ、工具クリアランス、および表面品質の要件に影響します。半径が非常に小さい場合は、より狭い金型とより高いトン数が必要になる場合がありますが、半径が大きい場合は、より広い金型、より長いフランジ、および異なる工具が必要になる場合があります。
曲げ半径を確認した上で、プレスブレーキはどれを選べばよいでしょうか?
曲げ半径を確認した後、材料の厚さ、曲げ長さ、必要な V ダイ開口部、トン数リザーブ、部品形状、生産量によってプレスブレーキを選択します。通常、薄板部品には正確なバックゲージおよび分割金型が必要で、ステンレス鋼にはより多くのトン数とスプリングバック制御が必要です。また、長いパネルには CNC たわみ補正または タンデムプレスブレーキ が必要な場合があります。確認済みの推奨事項については、 プレスブレーキ見積フォーム を通じて図面を送信してください。
結論
正しい曲げ半径を選択することは、高品質のプレスブレーキ部品を製造するための基本です。このガイドのチャートと式を出発点として使用してください。材料の R 最小 = k × t を計算し、8 × 厚さの V ダイ開口部を選択し、常に スプリングバック補償 を考慮してください。 CNCプログラム。疑わしい場合は、生産を開始する前に、スクラップ材料でテスト曲げを実行してください。
6061-T6アルミニウムや焼入れステンレスなど延性の低い材料の場合は、設計段階でより成形性の高い合金を指定するか、構造的強度を維持するためにより大きな曲げ半径を使用することを検討してください。金型、材料、機械設定の適切な組み合わせにより、毎回一貫した割れのない曲げが実現できます。
最適なプレスブレーキや金型の選定でお困りですか?
Rucheng Technologyのメーカー CNC プレスブレーキ, 精密Vダイ、曲げ金型、および完全な曲げツーリングシステム。当社のエンジニアは、お客様の特定の材料と曲げ半径の要件に合わせて、最適な機械と金型の構成を推奨します。弊社もご利用ください トン数計算ガイド マシンが必要な力に耐えられるかどうかを確認します。
無料見積もりを取得 →機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリングおよび自動化オプションを選択する前に、Rucheng プレスブレーキマシンガイド を使用してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。
実用的な機械の推奨については、 プレスブレーキ見積フォーム を通じて、材料グレード、厚さ、曲げ長さ、日次生産量、目標予算を送信してください。