
HVAC ダクト曲げおよび製造機械: プレスブレーキ、せん断および成形ガイド
| 加工要件 | 推奨装備 | 次の Rucheng ページ |
|---|---|---|
| HVACダクトの曲げ | 40T - 100T CNC プレスブレーキ、2500-3200 mm ベッド、軽量ツーリング | プレスブレーキマシンガイド |
| ダクトブランクの切断 | 0.5-1.5 mm 亜鉛メッキ鋼用ギロチンシャーまたはスイングビームシャー | シャーリングマシン範囲 |
| 繰り返しの穴、ルーバー、テイクオフ | CNC パンチングマシン (ボリュームワーク用)、ファイバーレーザー (フレキシブルカットアウト用) | CNC パンチングマシン |
| 価格またはFOB中国提案が必要です | ダクトのサイズ、材質、厚さ、曲げの長さ、穴のパターン、毎日の生産量を送信します | プレスブレーキ見積フォーム |

ギロチンシャー - HVACダクト板材料準備用主切断機
HVACダクト製作とは何ですか?
HVAC ダクトの製造は、平らな金属シート (通常は亜鉛メッキ鋼板、ステンレス鋼、またはアルミニウム) を空気分配ダクトに変換する製造プロセスです。これには、住宅、商業、産業用建物の暖房、換気、空調システムに使用される長方形 (長方形ダクト)、円形 (スパイラルダクト)、および楕円形のダクト製品が含まれます。
ダクトの製造プロセスには、シートブランクをサイズに合わせて切断し、縦方向の継ぎ目(ピッツバーグロック、スナップロック、または溝ジョイント)を形成し、フランジエッジを曲げ、コーナーに切り込みを入れ、フィッティング(エルボ、ティー、レデューサー)を取り付けてすぐに設置できる完全なダクトランに組み立てるという一連の作業が含まれます。
ダクト製造工場は、1 回限りの継手を製造する小規模なカスタム作業から、標準化されたダクトセクションを製造する大量の自動ラインまで多岐にわたります。これらのモデル間で必要な機械は大きく異なり、適切な機器の選択は、ダクトの種類、材料の厚さ、生産量、対象市場の精度要件によって異なります。
4 ダクト製造用コアマシンタイプ
2.1 シャー - 板材切断
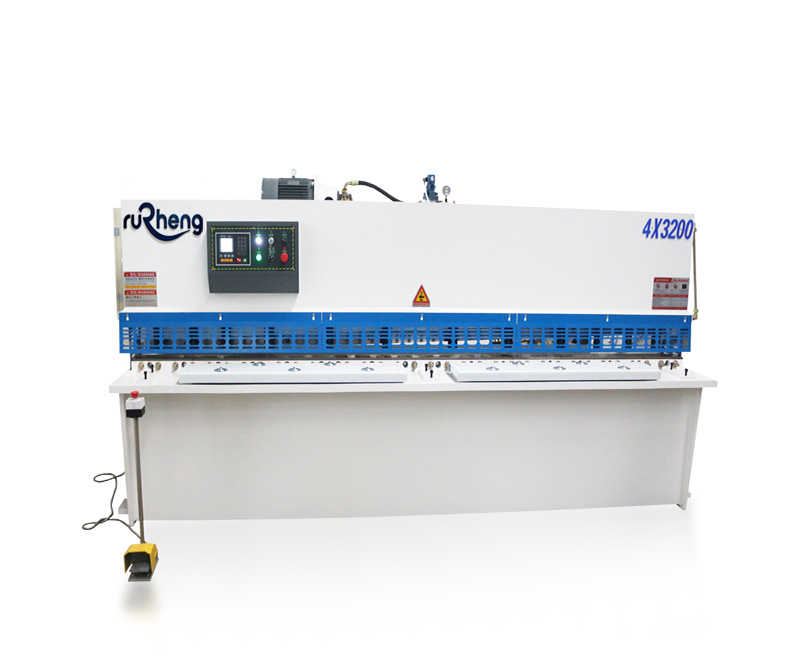
スイングビームせん断 — 最大 3 mm の厚さのダクトシートを素早くきれいに切断します
シャーリングマシンはダクト製造の第一段階であり、大きなシートコイルまたはプレートを成形の準備ができたブランクサイズに切断します。 HVAC ダクトの製造では、2 つの主要なシャータイプは、 ギロチンシャー (油圧式ストレートブレードシャー) と スイングビームシャー (振り子シャー) です。
ギロチンシャーは、固定された上刃と、それに対して垂直に動く油圧駆動の下刃を使用します。材料の歪みを最小限に抑えながら高精度で正方形のカットを実現できるため、直線ダクトシートに最適です。 HVAC アプリケーション用のギロチンハサミは通常、1500–4000 mm のシート幅と 0.5 ~ 6 mm の厚さに対応し、事実上すべてのダクト製造要件をカバーします。
スイングビームシアは、切断中に円弧状に回転するブレードを使用し、ハサミのような剪断動作を適用します。より速いサイクルタイムとより低い切削抵抗を実現し、住宅および軽商業用 HVAC 作業で一般的な薄い材料 (0.5–3.0 mm 亜鉛メッキ鋼板) に適しています。スイングビームシャーは一般に、より手頃な価格でコンパクトです。
2.2 CNC折曲機 - フランジと壁板、曲げ
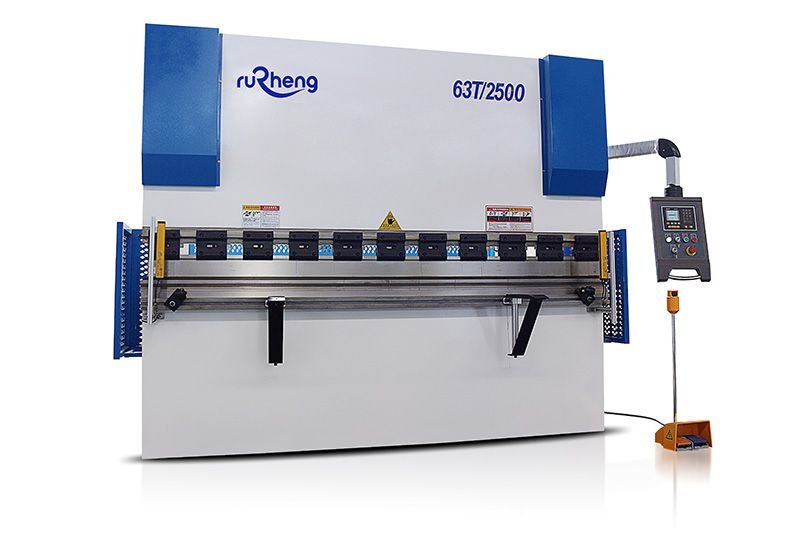
ダクトフランジ曲げ用トーションバー油圧式プレスブレーキ。
CNC プレスブレーキは、カットされたシートブランクを長手方向のエッジに沿って曲げることにより、長方形のダクトセクションのフランジと側壁を形成します。通常、フランジは 90 ° または 45 ° (留め継ぎコーナーの場合) で曲げられ、ダクトの断面が作成されます。 プレスブレーキは継手も製造します。エルボ、レデューサー、分岐テイクオフはすべて、正確な多段階曲げを必要とします。
HVAC ダクト製造の場合、プレスブレーキの主要な仕様は次のとおりです。
- トン数: 40–100 トンは、0.5–1.5 mm 亜鉛メッキ鋼板のほとんどのダクトフランジ曲げをカバーします。重工業用ダクトや複雑な継手の場合、100–160 トンはより優れた機能を提供します。
- テーブルの長さ: 2500–3200 mm は、標準のダクトセクション長 (通常は 1200–3000 mm) に対応します。
- バックゲージ軸: X ( バックゲージ深さ)、R (ラムストローク)、および Z1/Z2 (フロントゲージフィンガー) により、複雑なマルチベンドフィッティングの正確な位置決めが可能になります。
- たわみ補正システム: ラムたわみ補正またはテーブルたわみ補正システムは、曲げ中に機械フレームの自然な反りを修正し、シート幅全体にわたって一貫した曲げ角度を確保します。これは幅広のダクトパネルに重要です。
ダクト作業用の最新の CNC プレスブレーキは、Delem DA-53T、Delem DA-66T、ESA S640、または Cybelec DNC 880 などの CNC コントローラを使用し、保存された曲げシーケンス、曲げ控除量計算、材料プログラムおよび角度を提供します。生産工程全体にわたって一貫した品質を検証します。
HVAC ダクト曲げ用プレスブレーキの選択
最高のダクト製造プレスブレーキは通常、最大トン数の機械ではありません。薄い亜鉛メッキのダクトシートには、迅速なセットアップ、正確なバックゲージの位置決め、適切な V ダイ開口部、およびきれいなフランジの曲がりが必要です。正確なトン数を計算する前に、以下の表を出発点として使用してください。
| ダクト工事タイプ | 素材と厚さ | プレスブレーキ出発点 | ツーリングとコントロールノート |
|---|---|---|---|
| 住宅用ダクトおよび小型継手 | 0.5-0.8 mm 亜鉛メッキ鋼またはアルミニウム | 40T - 63T、2000-2500 mm 作動長 | 通常は、軽量の V ダイ、シンプルなバックゲージ、および迅速な手動セットアップで十分です。 |
| 商業用角形ダクト | 0.8-1.2 mm 亜鉛メッキ鋼 | 63T - 80T、2500-3200 mm 作動長 | X/R バックゲージおよび保存されたプログラムは、リピートフランジの寸法を改善します。 |
| 工業用または高圧ダクト | 1.2-2.0 mm 亜鉛メッキ、黒色鋼またはステンレス鋼 | 80T - 125T、3200 mm 作動長 | トン数リザーブ、たわみ補正、および全幅の長い曲げのダイ開口部を確認してください。 |
| ステンレスダクトとクリーンルームダクト | 0.8-1.5 mm ステンレス鋼またはアルミニウム | 63T - 125T CNC 油圧プレスブレーキ | 目に見える表面には、研磨されたツール、保護フィルム、およびスプリングバック補正を使用してください。 |
| 多品種ダクト継手 | 亜鉛メッキ、ステンレス、アルミニウムの混合板 | 80T - 125T 4 軸バックゲージ | 原トン数よりもコントローラーの保管、クイッククランプ、再現可能な位置決めを優先します。 |
2.3 ダクトロックフォーマー - ピッツバーグ縫合作成
ロックフォーマー (ダクト成形機またはピッツバーグフォーマーとも呼ばれる) は、ダクト壁を接合する縦方向の継ぎ目を作成する機械です。これは長方形のダクトの最も特徴的な機能です。最も一般的な 2 つのシームタイプは、 ピッツバーグロックシーム (商用 HVAC の標準) と スナップロック (より高速、住宅および軽商業用途で使用) です。
ピッツバーグロック成形プロセスでは、一連の回転ローラーダイを使用して、板金のエッジを「ピッツバーグ溝」に徐々に折り込みます。これは、溶接やリベットを使用せずに 2 つのダクト壁エッジを結合する機械的インターロックです。このプロセスにより、構造的に強度があり、適切に密閉された場合には空気漏れが起こりにくい継ぎ目が生成されます。一般的なダクトロックフォーマーには、さまざまな継ぎ目サイズ (さまざまなダクト壁の厚さと幅に対応) を生成するための複数のステーションセットがあります。
ドライブクリートフォーマーは、反対側のダクト壁のピッツバーグの継ぎ目と連動する S 字型のクリートを作成します。適切に形成されたピッツバーグロックシームと一致するドライブクリートの組み合わせにより、漏れと構造的完全性に関する SMACNA (板金および全国空調請負業者協会) 基準を満たすダクトジョイントが作成されます。
2.4 プラズマまたはレーザーカッター - 配件穴开口
ダクトセクションを形成して組み立てた後、ディフューザー、グリル、防火ダンパー、センサー、分岐接続用の穴と開口部を切り取る必要があります。 2 つの切断テクノロジーが使用されています。 プラズマ切断 (より手頃な価格で、厚い材料の場合は高速です) と ファイバーレーザー切断 (より高い精度、きれいなエッジ、薄い材料の場合に優れています)。
HVAC 製造工場の場合、コンパクトな CNC プラズマテーブルまたは小型ファイバーレーザー切断マシン (通常は 1000–3000 W) がフィッティングの製造を効率的に処理します。ファイバーレーザーは、後処理なしで亜鉛メッキ鋼板に酸化物のないきれいな切断を生成し、ダクト壁の穴や複雑な形状を高精度で切断できるため、ますます好まれています。
空調ダクトの製作工程の流れ
一般的なダクト製造ラインは、次の一連の段階に従います。
ステップ1 - 板材準備とブランキング
金属コイル (亜鉛メッキ鋼、アルミニウム、またはステンレス鋼、通常は 0.5–1.5 mm 厚さ) をアンコイラーにロードし、レベラーを通過してコイルセットを取り外し、ギロチンまたはスイングビームシャーでブランクサイズに切断します。大量生産の場合は、自動スリッティングラインまたは長さ調整ラインがこれを 1 回の連続操作で処理します。
ステップ2 - ピッツバーグ縫合とドライブルクリート形成
シートブランクはロックフォーマーに通されて、長手方向の両端にピッツバーグロック折り目を形成します。ドライブクリートは、反対側のエッジに同時にまたは個別に形成されます。このステップでは、フラットシートを開いた円筒 (円形ダクトの場合) に変換するか、長方形ダクトの場合は縫い目の準備ができたエッジを作成します。
ステップ3 - 折曲機でのフランジ曲げ
長方形ダクトの場合、シートは CNC プレスブレーキに移動し、そこで側壁フランジが上に曲げられます (通常は 90 °)。この機械は、シートごとに複数の曲げ (フロントフランジ、バックフランジ、および複雑なダクト形状の中間曲げ) を使用します。 バックゲージは、曲げごとにシートを正確に位置決めし、寸法精度を保証します。
ステップ4 - 角部ノッチングとタブ
コーナーにはノッチまたはスリットがあり、フランジがきれいにかみ合うようになります。コーナータブ、マスチック適用ジョイント、または機械式コーナーロック(準拠するダクト規格に応じて)を使用して、ダクトセクションの継ぎ目を完成させます。
ステップ5 - 縦縫い
ダクトセクションをシームマシン上に置き(またはロックフォーマーを逆に使用し)、ピッツバーグシームを閉じてロックし、2 つの側壁を結合して完全なダクトセクションにします。スナップロックダクトの場合は、端を押し合わせるだけです。
ステップ6 - 配件と附件
継手 (エルボ、ティー、レデューサー、テークオフ) は個別にまたは同じ生産ラインで製造され、直線のダクト経路に取り付けられます。設置仕様の必要に応じて、ハンガータブ、ブラケット取り付けポイント、および吊り上げラグが追加されます。これらの穴とタブが多くのダクトセクションにわたって繰り返される場合、 CNC パンチングマシン は、曲げや継ぎ合わせの前にフィーチャを準備できます。
ステップ7 - 品質検査と仕上げ
完成したダクトセクションは、寸法精度、継ぎ目の完全性、表面状態が検査されます。 SMACNA 規格では、さまざまな圧力クラスの許容漏れ率を指定しています。セクションには出荷前にジョブ番号、寸法、圧力クラスのタグが付けられます。
機械の比較: ダクト作業におけるギロチンとスイングビームシャー
| 特徴 | ギロチンシャー | スィングビームシャー |
|---|---|---|
| 切断品質 | きれいで四角く、バリが最小限に抑えられているため、ダクトシートに最適です | 薄いシートに適しています。厚い素材のわずかな角 |
| 最大板厚 | 溶融亜鋁6mmまで | 通常 0.5–3.0 mm (一部のモデルは 6 mm) |
| 切断速度 | サイクル速く、油圧駆動 | 振り子の動作により、薄い材料上で非常に高速です |
| 板幅 | 1500-4000mm | 1250-3200mm |
| 精度 | ± 0.1–0.3 mm 繰り返し精度 | ± 0.3–0.5 mm (ほとんどのダクト作業に許容可能) |
| こんな方に最適 | 商業/産業ダクト、大量生産 | 住宅/軽商業ダクト、早いジョブショップ |
| 価格帯 | 15,000-80,000ドル | 8,000-35,000ドル |
HVACダクト生産ライン構成
ダクト工場は、個別の機械から始めて、後で自動化を追加できます。適切な構成は、ダクトのサイズ、材料の厚さ、毎日の生産量、図面が変更される頻度によって異なります。
| ファクトリーステージ | 推奨マシンセット | 出力対象 | こんな方に最適 |
|---|---|---|---|
| エントリーダクトショップ | スイングビームシャー、40T - 63T プレスブレーキ、ロックフォーマー、手動ノッチャー | 小規模なバッチとサイト主導型のジョブ | 住宅用および軽商業用ダクトの製造。 |
| 商業ダクト工房 | ギロチンシャー、63T - 80T CNC プレスブレーキ、ロックフォーマー、コーナーノッチャー、CNC パンチングマシン | 繰り返しの角形ダクトと継手 | オフィスビル、学校、小売店、中圧システム。 |
| 産業用ダクトライン | カットツーレングスライン、ギロチンシャー、80T - 125T プレスブレーキ、パンチングまたはレーザー切断、シーミング装置 | より長いパネル、より厚い素材、耐圧ダクト | 工場、データセンター、発電所、高圧ダクト。 |
| フレキシブルな製造ライン | ファイバーレーザーカッター、CNC パンチングマシン、CNC プレスブレーキおよびロックフォーマー | カスタムダクト、ブラケット、パネル、アクセサリの混合 | HVAC ダクトと一般的な板金部品を製造する請負業者。 |
用途別ダクト材質仕様
| ダクトクラス | 材質 | 厚さ(mm) | アプリケーション |
|---|---|---|---|
| 住宅(低圧) | 溶融亜鋁鋼板 | 0.5-0.8mm | 一戸建て、マンション |
| 商業(中等圧) | 溶融亜鋁鋼板 | 0.8-1.2mm | オフィスビル、店舗、学校 |
| 産業(高圧) | 溶融亜鋁鋼または黒鋼 | 1.2-2.0mm | 工場、発電所、データセンター |
| 腐食性環境 | SUS304/316 | 0.5–1.5 mm | 海洋、化学、食品加工 |
| クリーンルーム・病院 | アルミニウム 3003/5052 | 0.5–1.2 mm | 病院の空調設備、半導体工場 |
よくある質問
より広範なプロセス計画については、当社の 板金製造ガイド, 板金ゲージチャート、そして 板金製造コスト削減ガイド.
Rucheng Technology は、ギロチンシャー、スイングビームシャー、CNC プレスブレーキ、 CNC パンチングマシン 、およびダクトロックフォーマーを世界中の HVAC 製造工場向けに製造しています。 24 時間以内に見積もりを取得し、お客様の所在地へ発送してください。
ダクトベンディングマシンのお見積り依頼→板金の完全な生産ラインを計画する
ほとんどのアプリケーションプロジェクトでは、切断、曲げ、下流での組み立てを連携して行う必要があります。ブランクとプロファイルには ファイバーレーザー切断マシン範囲 から始めて、曲げには適切な プレスブレーキマシン と部品を照合します。
- レーザー出力の選択 は、材料と厚さに応じて切断能力を決定するのに役立ちます。
- プレスブレーキトン数計算 は、材料、長さ、V ダイ開口部による曲げ能力のサイズを決定するのに役立ちます。
- 板金工場出荷時セットアップ は、レーザー切断、パンチング、シャーリング、曲げ、成形装置を 1 つのワークフローに接続します。