
آلات ثني وتصنيع قنوات التدفئة والتهوية وتكييف الهواء: مكبس الثني والقص ودليل التشكيل
| متطلباتك | المعدات الموصى بها | صفحة Rucheng التالية |
|---|---|---|
| ثني قنوات التدفئة والتهوية وتكييف الهواء (HVAC). | 40T - 100T مكبس الثني CNC، سرير 2500-3200 مم، أدوات قياس الضوء | دليل آلة مكبس الثني |
| قطع الفراغات القناة | القص المقصلة أو القص ذات الشعاع المتأرجح للفولاذ المجلفن 0.5-1.5 mm | مجموعة آلات القص |
| الثقوب المتكررة، والكوات والإقلاع | آلة التثقيب CNC للعمل الحجمي، وليزر الألياف للقواطع المرنة | آلة التثقيب CNC |
| بحاجة إلى السعر أو اقتراح فوب الصين | أرسل حجم القناة والمواد والسمك وطول الانحناء ونمط الثقب والإخراج اليومي | نموذج عرض أسعار مكبس الثني |

ماكينة قص المقصلة - ماكينة القطع الرئيسية لتحضير صفائح مجاريع الهواء
ما هو تصنيع أنابيب التدفئة والتهوية وتكييف الهواء (HVAC)؟
تصنيع قنوات التدفئة والتهوية وتكييف الهواء (HVAC) هي عملية التصنيع التي تحول الصفائح المعدنية المسطحة - عادة من الفولاذ المجلفن، أو الفولاذ المقاوم للصدأ، أو الألومنيوم - إلى مجاري توزيع الهواء. يتضمن ذلك منتجات القنوات المستطيلة (القنوات المستطيلة) والدائرية (القنوات الحلزونية) والبيضاوية المستخدمة في أنظمة التدفئة والتهوية وتكييف الهواء في المباني السكنية والتجارية والصناعية.
تغطي عملية تصنيع مجاري الهواء سلسلة من العمليات: قطع الألواح الفارغة حسب الحجم، وتشكيل طبقات طولية (قفل بيتسبرغ، أو قفل سريع، أو وصلات أخدود)، وثني حواف الحافة، وإحراز الزوايا، وتجميع التركيبات (المرفقين، والمحملات، ومخفضات السرعة) في مجاري كاملة جاهزة للتركيب.
تتراوح محلات تصنيع مجاري الهواء من العمليات المخصصة الصغيرة التي تنتج تركيبات لمرة واحدة إلى الخطوط الآلية ذات الحجم الكبير التي تقوم بتصنيع أقسام مجاري موحدة. تختلف الآلات المطلوبة بشكل كبير بين هذه النماذج، ويعتمد اختيار المعدات المناسبة على أنواع مجاري الهواء، وسمك المواد، وأحجام الإنتاج، ومتطلبات الدقة للسوق المستهدف.
أنواع الماكينات الأساسية 4 لتصنيع مجاري الهواء
2.1 ماكينة القص - قطع الصفائح
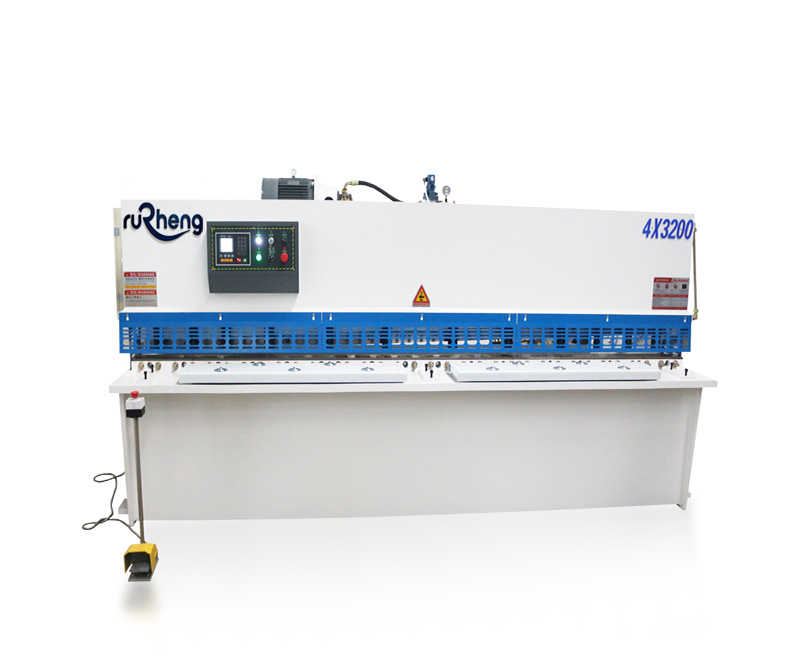
ماكينة قص التأرجح - قص سريع ونظيف لصفائح المجاري بسماكة 3 مم
آلات القص هي المرحلة الأولى من تصنيع مجاري الهواء، حيث تقوم بقطع لفائف أو ألواح كبيرة من الألواح إلى أحجام فارغة جاهزة للتشكيل. في إنتاج قنوات التدفئة والتهوية وتكييف الهواء، نوعان القص الأساسيان هما المقصات المقصلة (المقص الهيدروليكي ذو الشفرة المستقيمة) ومقصات الشعاع المتأرجح (مقص البندول).
يستخدم القص المقصلة شفرة علوية ثابتة وشفرة سفلية مدفوعة هيدروليكيًا تتحرك عموديًا ضدها. إنها توفر قطعًا مربعة دقيقة للغاية مع الحد الأدنى من تشويه المواد، مما يجعلها الخيار المفضل لألواح مجاري الهواء المستقيمة. تتعامل المقصات المقصلة لتطبيقات HVAC عادةً مع عرض الصفائح 1500–4000 مم وسمك من 0.5 إلى 6 مم، مما يغطي جميع متطلبات تصنيع مجاري الهواء تقريبًا.
تستخدم آلة القص ذات العارضة المتأرجحة شفرة تدور حول قوس أثناء القطع، مع تطبيق عملية قص تشبه المقص. إنه يوفر أوقات دورات أسرع وقوى قطع أقل، مما يجعله مناسبًا تمامًا للمواد الرقيقة (0.5–3.0 مم الفولاذ المجلفن) الشائعة في أعمال التدفئة والتهوية وتكييف الهواء (HVAC) السكنية والتجارية الخفيفة. تكون مقصات العارضة المتأرجحة عمومًا أقل تكلفة وصغيرة الحجم.
2.2 ماكينة الثني CNC - ثني الحواف والجدران
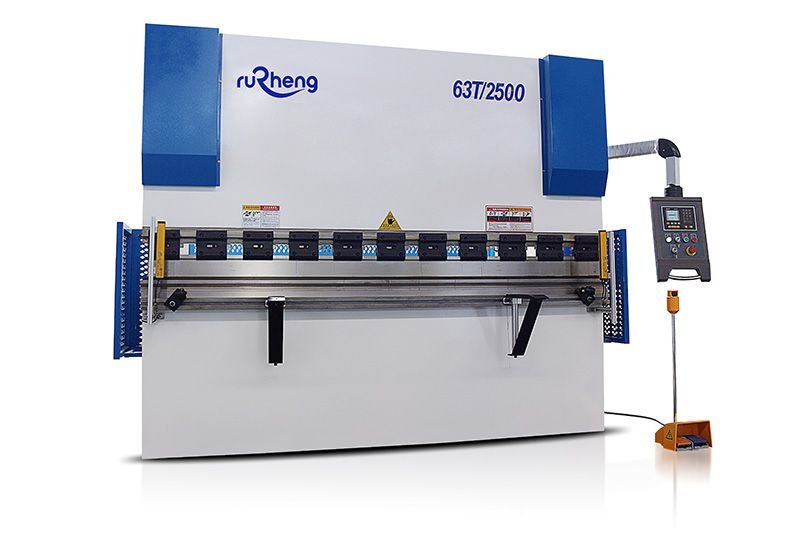
مكبس الثني هيدروليكية بقضيب الالتواء لثني شفة القناة.
تعمل مكابس الثني CNC على تشكيل الحواف والجدران الجانبية لمقاطع مجاري الهواء المستطيلة عن طريق ثني قطع الألواح الفارغة على طول حوافها الطولية. عادةً ما يتم ثني الحافة عند 90 ° أو 45 ° (للزوايا المتعرجة)، مما يؤدي إلى إنشاء المقطع العرضي للقناة. تنتج مكابس الثني أيضًا تجهيزات: تتطلب جميع المرافق والمخفضات وإقلاع الفروع انحناءًا دقيقًا متعدد الخطوات.
بالنسبة لتصنيع قنوات التدفئة والتهوية وتكييف الهواء (HVAC)، فإن مواصفات مكبس الثني الرئيسية هي:
- الحمولة : تغطي الأطنان 40–100 معظم ثني شفة مجاري الهواء على الفولاذ المجلفن 0.5–1.5 مم. بالنسبة للقنوات الصناعية الثقيلة أو التركيبات المعقدة، يوفر طن 100–160 قدرة أكبر.
- طول الطاولة: 2500–3200 مم يستوعب أطوال أقسام مجاري الهواء القياسية (عادةً 1200–3000 مم).
- محاور المصد الخلفي: X (عمق المصد الخلفي)، R (شوط الكبش)، وZ1/Z2 (أصابع المقياس الأمامي) تتيح تحديد المواقع بدقة للتركيبات المعقدة متعددة الانحناءات.
- نظام تعويض الانحراف : يعمل نظام تعويض الانحراف الكبش أو تعويض الانحراف الطاولة على تصحيح الانحناء الطبيعي في إطار الماكينة أثناء الثني، مما يضمن زاوية انحناء متسقة عبر عرض اللوحة بالكامل - وهو أمر بالغ الأهمية لألواح القنوات العريضة.
تستخدم مكابس الثني CNC الحديثة لأعمال مجاري الهواء وحدات تحكم CNC مثل Delem DA-53T أو Delem DA-66T أو ESA S640 أو Cybelec DNC 880، والتي توفر تسلسلات ثني مخزنة وحساب خصم الانحناء وبرامج المواد والتحقق من الزوايا للحصول على جودة متسقة عبر عمليات الإنتاج.
اضغط على اختيار مكبس الثني لثني قناة HVAC
عادةً ما لا تكون أفضل مكبس الثني لتصنيع مجاري الهواء هي الماكينة ذات الحمولة الأعلى. تحتاج صفائح الأنابيب المجلفنة الرقيقة إلى إعداد سريع، وتحديد موضع دقيق للمقياس الخلفي، وفتح مناسب للقالب على شكل حرف V، وانحناءات شفة نظيفة. استخدم الجدول أدناه كنقطة بداية قبل حساب الحمولة الدقيقة.
| نوع عمل مجاري الهواء | المواد والسمك | اضغط على نقطة انطلاق مكبس الثني | ملاحظة الأدوات والتحكم |
|---|---|---|---|
| القناة السكنية والتجهيزات الصغيرة | 0.5-0.8 مم من الصلب المجلفن أو الألومنيوم | 40T - 63T، 2000-2500 مم طول العمل | عادة ما تكون قوالب V ذات المقياس الخفيف والمصد الخلفي البسيط والإعداد اليدوي السريع كافيين. |
| قناة تجارية مستطيلة | 0.8-1.2 مم فولاذ مجلفن | 63T - 80T، 2500-3200 مم طول العمل | يعمل المصد الخلفي X/R والبرامج المخزنة على تحسين أبعاد الحافة المتكررة. |
| القناة الصناعية أو الضغط العالي | 1.2-2.0 مم مجلفن، من الفولاذ الأسود أو الفولاذ المقاوم للصدأ | 80T - 125T، 3200 مم طول العمل | تحقق من احتياطي الحمولة وتعويض الانحراف وفتح القالب للانحناءات الطويلة ذات العرض الكامل. |
| قناة غير قابلة للصدأ وقناة غرفة نظيفة | 0.8-1.5 ملم من الفولاذ المقاوم للصدأ أو الألومنيوم | 63T - 125T مكابس الضغط الهيدروليكي CNC | استخدم الأدوات المصقولة والفيلم الواقي وتعويض الارتداد المرن للأسطح المرئية. |
| تجهيزات مجاري الهواء عالية المزيج | صفائح مجلفنة وستانلس وألومنيوم مختلطة | 80T - 125T مع مقياس خلفي للمحور 4 | قم بإعطاء الأولوية لتخزين وحدة التحكم، والمشابك السريعة، والوضع القابل للتكرار على الحمولة الخام. |
2.3 ماكينة تشكيل أقفال المجاري - خط Pittsburgh وتشكيل المشابك
آلة تشكيل القفل (وتسمى أيضًا آلة تشكيل مجاري الهواء أو آلة تشكيل مجاري الهواء) هي الآلة التي تقوم بإنشاء طبقات طولية تربط جدران مجاري الهواء - وهي الميزة الأكثر تميزًا لمجاري الهواء المستطيلة. نوعان من التماسات الأكثر شيوعًا هما التماس قفل Pittsburgh (المعيار للتدفئة والتهوية وتكييف الهواء التجاري) و المفاجئة القفل (أسرع، يستخدم في التطبيقات التجارية السكنية والخفيفة).
تستخدم عملية تشكيل قفل بيتسبرغ سلسلة من القوالب الدوارة التي تعمل على طي حافة الصفائح المعدنية تدريجيًا إلى "أخدود بيتسبرغ" - وهو تعشيق ميكانيكي يربط بين حافتي جدار القناة بدون لحام أو مسامير. تنتج هذه العملية درزًا قويًا من الناحية الهيكلية ومقاومًا لتسرب الهواء عند إغلاقه بشكل صحيح. يحتوي جهاز تشكيل قفل مجاري الهواء النموذجي على مجموعات محطات متعددة لإنتاج أحجام مختلفة من التماس (لسمك وعرض مختلف لجدار مجاري الهواء).
يقوم صانعو المرابط بإنشاء المربط على شكل حرف S الذي يتشابك مع خط التماس بيتسبرغ على جدار القناة المقابل. يؤدي الجمع بين وصلة قفل بيتسبرغ المشكلة بشكل صحيح ومربط المحرك المطابق إلى إنشاء وصلة قناة تفي بمعايير SMACNA (الرابطة الوطنية لمقاولي الصفائح المعدنية وتكييف الهواء) فيما يتعلق بالتسرب والسلامة الهيكلية.
2.4 قاطع البلازما أو الليزر - ثقوب وتركيبات الفتحات
بعد تشكيل مقاطع مجاري الهواء وتجميعها، يجب قطع الثقوب والفتحات الخاصة بالناشرات والشبكات ومخمدات الحريق وأجهزة الاستشعار ووصلات الفروع. يتم استخدام تقنيتين للقطع: القطع بالبلازما (أسعار معقولة وأسرع للمواد السميكة) و القطع بليزر الألياف (دقة أعلى، حواف أنظف، أفضل للمواد الرقيقة).
بالنسبة لمتاجر تصنيع أجهزة التدفئة والتهوية وتكييف الهواء (HVAC)، تتعامل طاولة بلازما CNC صغيرة الحجم أو آلة قطع ألياف ليزر صغيرة الحجم (عادةً 1000–3000 W) مع تصنيع التركيبات بكفاءة. يتم تفضيل الليزر الليفي بشكل متزايد لأنه ينتج قطعًا نظيفة وخالية من الأكسيد على الفولاذ المجلفن دون معالجة لاحقة، ويمكنه قطع الثقوب والأشكال المعقدة في جدران مجاري الهواء بدقة عالية.
تدفق عملية تصنيع أنابيب التدفئة والتهوية وتكييف الهواء (HVAC).
تتبع خط إنتاج تصنيع المجاري النموذجي هذه المراحل المتسلسلة:
المرحلة 1 - تحضير الصفائح والتقطيع
يتم تحميل الملفات المعدنية (الفولاذ المجلفن، الألومنيوم، أو الفولاذ المقاوم للصدأ، بسماكة نموذجية 0.5–1.5 مم) على آلة تفكيك اللفة، وتمريرها من خلال جهاز تسوية لإزالة مجموعة الملف، ثم تقطيعها إلى حجم فارغ على مقصلة أو مقص شعاع متأرجح. بالنسبة للإنتاج بكميات كبيرة، يقوم خط الحز الآلي أو خط القطع حسب الطول بمعالجة ذلك في عملية واحدة متواصلة.
المرحلة 2 - تشكيل خط Pittsburgh ومشابك الدفع
تتم تغذية الورقة الفارغة من خلال قفل سابق لإنشاء طية قفل بيتسبرغ على كلا الحافتين الطوليتين. يتم تشكيل مربط محرك الأقراص في وقت واحد أو بشكل منفصل على الحافة المقابلة. تقوم هذه الخطوة بتحويل الصفيحة المسطحة إلى أسطوانة مفتوحة (للقناة المستديرة) أو إنشاء حواف جاهزة للتماس للقناة المستطيلة.
المرحلة 3 - ثني الحواف على ماكينة الثني
بالنسبة للقناة المستطيلة، تتحرك اللوحة إلى مكبس الضغط CNC حيث يتم ثني حواف الجدار الجانبي للأعلى (عادةً عند درجة 90). تستخدم الماكينة ثنيات متعددة لكل ورقة — الحافة الأمامية، والشفة الخلفية، وأي انحناءات متوسطة لأشكال القنوات المعقدة. يقوم المصد الخلفي بوضع الورقة بدقة لكل انحناء، مما يضمن دقة الأبعاد.
المرحلة 4 - تخشين الزوايا واللسانات
يتم قطع الزوايا أو شقها للسماح للحواف بالتشابك بشكل نظيف. يتم استخدام ألسنة الزاوية أو الوصلات المصطكي أو أقفال الزاوية الميكانيكية (اعتمادًا على معيار القناة المتبع) لإكمال وصلة قسم القناة.
المرحلة 5 - اللحام الطولي
يتم وضع قسم القناة على آلة الربط (أو استخدم القفل السابق في الاتجاه المعاكس) لإغلاق وقفل خط التماس بيتسبرغ، وربط الجدارين الجانبيين في قسم قناة كامل. بالنسبة لقناة القفل السريع، يتم ضغط الحواف معًا ببساطة.
المرحلة 6 - التركيبات والملحقات
يتم تصنيع التركيبات (المرفقين، المحملات، المخفضات، الإقلاع) بشكل منفصل أو على نفس خط الإنتاج ويتم ربطها بمسارات مجاري مستقيمة. تتم إضافة ألسنة التعليق ونقاط ربط الأقواس وعروات الرفع حسب ما تتطلبه مواصفات التثبيت. عندما تتكرر هذه الثقوب واللسان عبر العديد من أقسام مجاري الهواء، يمكن آلة التثقيب CNC إعداد الميزات قبل الثني والربط.
المرحلة 7 - فحص الجودة والتشطيب
يتم فحص أقسام مجاري الهواء النهائية للتأكد من دقة الأبعاد، وسلامة التماس، وحالة السطح. تحدد معايير SMACNA معدلات التسرب المسموح بها لفئات الضغط المختلفة. يتم وضع علامة على الأقسام برقم المهمة والأبعاد وفئة الضغط قبل الشحن.
مقارنة الماكينة: المقصلة مقابل آلة القص ذات العارضة المتأرجحة لأعمال مجاري الهواء
| ميزة | ماكينة قص المقصلة | ماكينة قص التأرجح |
|---|---|---|
| جودة القطع | قطع نظيف ومربع مع حد أدنى من الشظايا - مثالي لصفائح المجاري | جيد للصفائح الرقيقة؛ انحراف طفيف في المواد السميكة |
| السماكة القصوى | صلب مجلفن حتى 6 مم | عادة 0.5-3.0 مم (بعض الموديلات حتى 6 مم) |
| سرعة القطع | دورة سريعة، تعمل هيدروليكياً | سريع جداً على المواد الرقيقة بسبب حركة البندول |
| عرض الصفيحة | 1500-4000 مم | 1250-3200 مم |
| الدقة | تكرار ±0.1-0.3 مم | ±0.3-0.5 مم (مقبول لمعظم أعمال المجاري) |
| الأفضل ل | مجاري تجارية/صناعية، حجم كبير | مجاري سكنية/تجارية خفيفة، ورشة عمل سريعة |
| نطاق السعر | 15,000-80,000 دولار أمريكي | 8,000-35,000 دولار أمريكي |
تكوين خط إنتاج أنابيب التدفئة والتهوية وتكييف الهواء (HVAC).
يمكن أن يبدأ متجر مجاري الهواء بآلات منفصلة ويضيف التشغيل الآلي لاحقًا. يعتمد التكوين الصحيح على حجم القناة وسمك المادة والإنتاج اليومي وعدد مرات تغيير الرسومات.
| مرحلة المصنع | مجموعة الآلة الموصى بها | هدف الإخراج | الأفضل ل |
|---|---|---|---|
| متجر قنوات الدخول | آلة القص ذات العارضة المتأرجحة، 40T - 63T مكبس الثني، قفل سابق، آلة الحز اليدوية | دفعات صغيرة ووظائف تعتمد على الموقع | تصنيع مجاري الهواء السكنية والتجارية الخفيفة. |
| ورشة القنوات التجارية | القص المقصلة، 63T - 80T مكبس الثني CNC، قفل سابق، آلة التثقيب الزاوية، آلة التثقيب CNC | القنوات والتجهيزات المستطيلة المتكررة | مباني المكاتب والمدارس والتجزئة وأنظمة الضغط المتوسط. |
| خط مجاري صناعية | خط القطع حسب الطول، القص المقصلة، 80T - 125T مكبس الثني، التثقيب أو القطع بالليزر، معدات اللحام | ألواح أطول، ومواد أكثر سمكًا، وقناة ذات ضغط مقنن | المصانع ومراكز البيانات ومحطات الطاقة ومجاري الضغط العالي. |
| خط تصنيع مرن | قاطع ألياف الليزر، آلة التثقيب CNC، مكبس الثني CNC وصانع القفل | مجاري هواء وأقواس وألواح وملحقات مخصصة مختلطة | المقاولون الذين يقومون بتصنيع قنوات التدفئة والتهوية وتكييف الهواء (HVAC) بالإضافة إلى أجزاء الصفائح المعدنية العامة. |
مواصفات مواد مجاري الهواء حسب التطبيق
| فئة المجرى | مادة | سمك (مم) | التطبيق |
|---|---|---|---|
| سكني (ضغط منخفض) | صلب مجلفن | 0.5-0.8 مم | منازل ومجمعات سكنية |
| تجاري (ضغط متوسط) | صلب مجلفن | 0.8-1.2 مم | مبانٍ مكتبية، تجارية، مدارس |
| صناعي (ضغط عالي) | صلب مجلفن أو أسود | 1.2-2.0 مم | مصانع، محطات طاقة، مراكز بيانات |
| بيئات تآكلية | صلب مقاوم للصدأ 304/316 | 0.5-1.5 مم | بحري، كيميائي، تصنيع غذائي |
| غرف نظيفة/مستشفيات | ألومنيوم 3003/5052 | 0.5-1.2 مم | تكييف المستشفيات، مصانع أشباه الموصلات |
الأسئلة المتداولة
للحصول على تخطيط أوسع للعملية، قم بمراجعة موقعنا دليل تصنيع الصفائح المعدنية, مخطط قياس الصفائح المعدنية، و دليل خفض تكلفة تصنيع الصفائح المعدنية.
تقوم شركة Rucheng Technology بتصنيع المقصات المقصلة، والمقصات ذات العارضة المتأرجحة، ومكابس الثني CNC، آلات التثقيب CNC وصانعات قفل مجاري الهواء لمتاجر تصنيع أنظمة التدفئة والتهوية وتكييف الهواء (HVAC) في جميع أنحاء العالم. احصل على عرض أسعار خلال 24 ساعة مع الشحن إلى موقعك.
اطلب عرض أسعار لآلة ثني مجاري الهواء →تخطيط خط إنتاج الصفائح المعدنية الكامل
تحتاج معظم مشاريع التطبيقات إلى القطع والثني والتجميع النهائي للعمل معًا. ابدأ باستخدام مجموعة ماكينات القطع بليزر الألياف للفراغات والمقاطع الجانبية، ثم قم بمطابقة الأجزاء مع ماكينة ضغط مكبس الثني المناسبة للثني.
- اختيار طاقة الليزر يساعد في تحديد حجم قدرة القطع حسب المادة والسمك.
- حساب حمولة مكبس الثني يساعد في تحديد حجم قدرة الانحناء حسب المادة والطول وفتح القالب على شكل حرف V.
- إعداد مصنع الصفائح المعدنية يقوم بتوصيل معدات القطع والتثقيب والقص والثني والتشكيل بالليزر في سير عمل واحد.