
لحساب حمولة مكبس الثني، ابدأ بقوة شد المادة، وسمك الصفائح، وطول الانحناء وفتح القالب على شكل حرف V. تخبرك النتيجة بالحد الأدنى من قوة الانحناء لانحناء واحد؛ يجب أن تشتمل الماكينة بعد ذلك على سعة احتياطية للثني الكامل والفولاذ المقاوم للصدأ والفولاذ عالي القوة وحدود الأدوات والوظائف المستقبلية. استخدم الرسم البياني أدناه كدليل عملي لفتح قالب مكبس الثني على شكل حرف V، ثم قارن خيارات الماكينة في دليل ماكينة مكبس الثني أو اطلب من Rucheng التحقق من النتيجة من الرسومات.
| متطلباتك | أفضل صفحة Rucheng | استخدامه ل |
|---|---|---|
| تحتاج إلى قواعد الصيغة والمخطط وتحجيم الآلة | دليل حساب الحمولة | فهم سبب تغير القوة حسب المادة والقالب على شكل حرف V وطول الانحناء والاحتياطي. |
| بحاجة إلى نتيجة سريعة لرسم واحد | حاسبة ثني مكبس الثني الحر | حساب كيلو نيوتن، طن، نصف القطر الداخلي، الحد الأدنى للشفة والقالب على شكل حرف V الموصى به. |
| تحتاج إلى تسعير الآلة بعد الحساب | نموذج عرض أسعار مكبس الثني | إرسال المواد والسمك وطول الانحناء والرسومات وحجم الإنتاج. |
| الحاجة المحسوبة | مسار الآلة الموصى به | اقتباس البيانات لإرسالها |
|---|---|---|
| حمولة الصفائح المعدنية العادية مع إمكانية التكرار الضيقة | مكبس الثني CNC الكهروهيدروليكية | متطلبات المواد ونطاق السُمك وطول الانحناء والتسامح ووحدة التحكم والمصد الخلفي. |
| قوة عالية للوحة السميكة أو المكونات الهيكلية | مكبس الثني للخدمة الشاقة | درجة اللوحة، الحد الأقصى للسمك، نصف القطر الداخلي، وزن الجزء، حدود الأدوات والتعامل. |
| طول الانحناء الطويل يتجاوز سرير الآلة القياسي | نظام مكبس الثني جنبا إلى جنب | إجمالي طول الانحناء، ووزن الجزء، واحتياجات المزامنة، والوصول إلى الرافعة، وتخطيط الأرضية. |
1. ما هي حمولة مكبس الثني؟
تشير حمولة مكبس الثني إلى قوة الثني — المقاسة بالأطنان المترية أو الأطنان الأمريكية — التي يمارسها ذراع الماكينة على قطعة العمل. هذه القوة تدفع الصفيحة المعدنية إلى قالب V، مما يخلق ثنية.
تعتمد الحمولة المطلوبة على عدة عوامل:
- نوع المادة وقوة الشد
- سماكة المادة
- فتحة قالب V (عرض القالب)
- طول الثني
- زاوية وطريقة الثني (الثني الهوائي مقابل الثني السفلي)
تتراوح مكابس الثني CNC الحديثة من 40 طنًا للعمل على المواد الرقيقة إلى أكثر من 2000 طن لثني الألواح الثقيلة. تستخدم معظم ورش التصنيع آلات في نطاق 100-400 طن، والتي تتعامل مع غالبية التطبيقات الشائعة.
2. لماذا يعتبر حساب الحمولة الدقيق مهماً
الحصول على حمولة خاطئة له عواقب وخيمة:
مشاكل الحمولة المنخفضة:
- ثنيات غير مكتملة أو غير متسقة
- الارتداد يتجاوز تعويض الماكينة
- المشغل يفرض ضربات متعددة (خطير)
- تباطؤ الإنتاج ومشاكل الجودة
مشاكل الحمولة الزائدة:
- تكاليف شراء وتشغيل أعلى
- مساحة أكبر ومتطلبات أساس أكبر
- كفاءة طاقة منخفضة
- هدر الاستثمار الرأسمالي
3. صيغة حمولة مكبس الثني القياسية
الصيغة الأكثر استخداماً لحساب حمولة مكبس الثني هي:
F = قوة الانحناء المطلوبة (كيلو نيوتن)
Rm = قوة شد المادة (MPa)
S = سماكة المادة (مم)
L = طول الانحناء (مم)
V = عرض فتحة قالب V (مم)
لتحويل kN إلى طن متري: الحمولة (t) = F / 9.81
تحويل طن متري:
إذا كنت تريد النتيجة مباشرةً بالطن المتري، فاقسم نتيجة kN على 9.81:
لاختيار الماكينة، أضف احتياطي % 20-30 أعلى من الحمولة المحسوبة.
مثال على الحساب:
المواد: الفولاذ الطري S275/Q345، Rm = 430 MPa | السُمك: 3 مم | طول الانحناء: 2000 مم | فتحة القالب على شكل حرف V: 24 مم (قاعدة 8 ×)
4. قاعدة فتحة قالب V: المتغير الأهم لديك
فتحة قالب V (V) هي المتغير الأكثر تأثيراً في حساب الحمولة. يتطلب قالب V الأصغر قوة أكبر بشكل كبير من القالب الأكبر.

قاعدة "8×" القياسية في الصناعة:
للحصول على أفضل النتائج، اختر فتحة قالب V تساوي تقريباً 8 أضعاف سماكة المادة:
| سمك المادة | فتحة قالب V الموصى بها | نصف قطر داخلي نموذجي | ملاحظة المشتري |
|---|---|---|---|
| 1.0 mm | 8 mm | حوالي 1.3 ملم | الخزانات والأغطية وأجزاء الألمنيوم الرفيعة |
| 1.5 mm | 12 mm | حوالي 2.0 ملم | الصناديق الكهربائية والأقواس الخفيفة |
| 2.0 mm | 16 mm | حوالي 2.6 ملم | مكونات الصفائح المعدنية العامة |
| 3.0 mm | 24 mm | حوالي 3.9 ملم | الأقواس غير القابل للصدأ وأجزاء الواجهة |
| 4.0 mm | 32 mm | حوالي 5.1 ملم | الأقواس الهيكلية والأغطية السميكة |
| 5.0 mm | 40 mm | حوالي 6.4 ملم | تأكد من نصف قطر الثقب وقوة الأدوات |
| 6.0 mm | 50 mm | حوالي 8.0 ملم | غالبًا ما يحتاج إلى 125T - 200T اعتمادًا على طول الانحناء |
| 8.0 mm | 63 mm | حوالي 10.1 ملم | تحقق من الإطار عالي التحمل وتصنيف حمل القالب |
| 10.0 mm | 80 mm | حوالي 12.8 ملم | التكوين الثقيل أو المخصص |
| 12.0 mm | 100 mm | حوالي 16.0 ملم | التحقق من الرسومات ودرجة المواد والتعامل معها |
الرسم البياني لفتح قالب الضغط على شكل V: متى يتم استخدام 6x أو 8x أو 10x أو 12x
تعتبر قاعدة 8x نقطة بداية وليست قانونًا ثابتًا. في الإنتاج الحقيقي، يعتمد فتح القالب على شكل حرف V الصحيح أيضًا على نصف القطر الداخلي، والحد الأدنى من الحافة، ومظهر الجزء، والحمولة المتاحة والمادة الزنبركية.
| قاعدة الموت V | استخدم متى | تأثير الحمولة | مقايضة الجودة |
|---|---|---|---|
| 6 × السُمك | مطلوب شفة قصيرة أو نصف قطر داخلي أكثر إحكاما | قوة أعلى | المزيد من مخاطر وضع العلامات؛ يجب التحقق من تحميل الأدوات |
| 8 × السُمك | معظم أعمال ثني الهواء العامة | قوة متوازنة | أفضل نقطة انطلاق للاقتباس والإعداد |
| 10 × السُمك | لوحة أكثر سمكًا أو من الفولاذ المقاوم للصدأ أو احتياطي حمولة أقل | قوة أقل | نصف قطر أكبر وشفة دنيا أطول |
| 12 × السُمك | مواد عالية القوة أو حماية سطح مستحضرات التجميل | أدنى قوة | قد يتجاوز نصف القطر متطلبات الرسم |
اختيار فتحة القالب على شكل V حسب المادة والسمك
إذا كنت تقارن عرض أسعار مكبس الثني، فلا تختر حمولة الماكينة قبل التحقق من فتحة القالب على شكل حرف V. يمكن للقالب الضيق أن يجعل نفس الجزء يتطلب آلة أكبر، في حين أن القالب العريض يمكن أن يقلل الحمولة ولكنه يزيد من نصف القطر الداخلي والحد الأدنى لطول الحافة. يقدم الجدول أدناه نقاط بداية عملية لثني الهواء؛ يجب التأكد من الأدوات النهائية من الرسم وزاوية الانحناء وطول الحافة ودرجة المادة ومتطلبات السطح.
| المواد والسمك | بدء فتح V | نصف قطر داخلي نموذجي | مذكرة الاختيار |
|---|---|---|---|
| الفولاذ الطري 1.0 مم | V6-V8 | حوالي 1.0-1.3 ملم | الخزانات والأغطية وأجزاء الصفائح المعدنية الرقيقة؛ تحقق من الشفاه القصيرة قبل استخدام V8. |
| الفولاذ الطري 2.0 مم | V12-V16 | حوالي 1.9-2.6 ملم | الاختيار الشائع للحاويات الكهربائية والأقواس والتصنيع العام. |
| الفولاذ الطري 3.0 مم | V20-V25 | حوالي 3.2-4.0 ملم | نطاق بداية جيد للأغطية الهيكلية والأقواس المتوسطة وإنتاج الدفعات. |
| الفولاذ الطري 4.0 مم | V25-V32 | حوالي 4.0-5.1 ملم | استخدم فتحات V أكبر عندما يكون احتياطي الحمولة أو العلامات السطحية أمرًا مثيرًا للقلق. |
| الفولاذ المقاوم للصدأ 2.0 مم | V16-V20 | حوالي 2.6-3.2 ملم | ارتفاع الربيع والحمولة. قد تكون هناك حاجة إلى أدوات أو فيلم مصقول للأجزاء المرئية. |
| الفولاذ المقاوم للصدأ 3.0 مم | V25-V32 | حوالي 4.0-5.1 ملم | تأكد من الحمولة وتصنيف حمل القالب وتعويض الانحراف للانحناءات الطويلة غير القابلة للصدأ. |
| الألومنيوم 2.0 ملم | V12-V16 | حوالي 1.9-2.6 ملم | التحقق من درجة الألومنيوم واتجاه الحبوب؛ قد تحتاج الدرجات الأصعب إلى نصف قطر أكبر. |
| الألومنيوم 3.0 ملم | V20-V25 | حوالي 3.2-4.0 ملم | مفيد للوحات الواجهة والملفات الشخصية عندما يسمح الرسم بنصف قطر معتدل. |
مثال على فتح قالب V لنفس الجزء الفولاذي 3 مم
بالنسبة لثني 2000 مم في الفولاذ الطري 3 مم، فإن تغيير فتحة القالب V فقط يمكن أن يغير فئة الماكينة المطلوبة:
ولهذا السبب يقوم Rucheng بفحص المادة والسمك وطول الانحناء ونصف القطر الداخلي المطلوب والحد الأدنى للشفة قبل التوصية آلة مكبس الثني, أدوات مكابس الثني أو FOB الصين اضغط على اقتباس مكبس الثني.
المفاضلات:
- قالب V أصغر: حمولة أعلى، نصف قطر داخلي أضيق، ثنيات أكثر دقة، لكن علامات قالب أكثر
- قالب V أكبر: حمولة أقل، نصف قطر داخلي أكبر، علامات سطحية أقل، لكن دقة أقل
5. عوامل المادة: معاملات قوة الشد
تتطلب المواد المختلفة كميات مختلفة من القوة للانحناء. إذا كنت تعرف قوة الشد، استخدم قيمة Rm الدقيقة في الصيغة. إذا كنت تعمل وفقًا لمخطط من الفولاذ الخفيف، فقم بتطبيق عامل الضرب على المواد الأخرى:
| مادة | قوة الشد (ميجاباسكال) | المعامل مقارنة بالفولاذ الطري |
|---|---|---|
| ألومنيوم 5052 | 230 | 0.5× |
| نحاس (طري) | 220 | 0.5× |
| نحاس أصفر | 350 | 0.8× |
| فولاذ طري (A36) | 450 | 1.0 × (خط الأساس) |
| فولاذ عالي القوة (HSLA) | 550 | 1.2× |
| الفولاذ المقاوم للصدأ 304 | 620 | 1.4× |
| الفولاذ المقاوم للصدأ 316 | 580 | 1.3× |
| هاردوكس 400 | 1250 | 2.8× |
| هاردوكس 500 | 1550 | 3.4× |
مثال:
إذا أظهر حسابك للفولاذ الطري أن 50 طناً مطلوبة، وأنت تثني فولاذ مقاوم للصدأ 304 بنفس السماكة والطول، فأنت تحتاج:
6. طريقة الثني: الثني الهوائي مقابل الثني السفلي مقابل السك
تؤثر طريقة الثني بشكل كبير على متطلبات الحمولة:
الثني الهوائي (الأكثر شيوعاً)
لا يلامس المثقاب القالب بالكامل. ارتداد المادة يحدد الزاوية النهائية. يتطلب أقل حمولة — عادة القيمة المحسوبة. الأكثر مرونة: قالب واحد يمكن أن ينتج زوايا متعددة. تنطبق الصيغة القياسية.
الثني السفلي
يضغط المثقاب المادة بإحكام في القالب. يقلل الارتداد بشكل كبير. يتطلب حمولة أكثر بـ 3-5 مرات من الثني الهوائي. زوايا أكثر اتساقاً. اضرب الحمولة المحسوبة بـ 3-5.
الثني بالسك
يتم ضغط المادة بالكامل بين المثقاب والقالب. يزيل الارتداد تقريباً. يتطلب حمولة أكثر بـ 8-10 مرات من الثني الهوائي. نادراً ما يستخدم في مكابس الثني CNC الحديثة. اضرب الحمولة المحسوبة بـ 8-10.
7. تأثيرات زاوية الثني
تؤثر زاوية الثني أيضاً على متطلبات الحمولة، على الرغم من أنها أقل تأثيراً من فتحة قالب V أو نوع المادة:
| زاوية الثني | معامل الحمولة |
|---|---|
| 90° | 1.0× (قياسي) |
| 60° | 0.7× |
| 45° | 0.5× |
| 120° | 1.3× |
| 135° | 1.5× |
ملاحظة: تتطلب الزوايا الحادة (أقل من 90°) أدوات متخصصة ومراعاة دقيقة للارتداد. تتطلب الزوايا المنفرجة حمولة أكبر لأن المادة يجب أن تُثنى أكثر من موضعها الأولي.
8. مثال كامل لحساب الحمولة
دعنا نعمل من خلال مثال واقعي خطوة بخطوة.
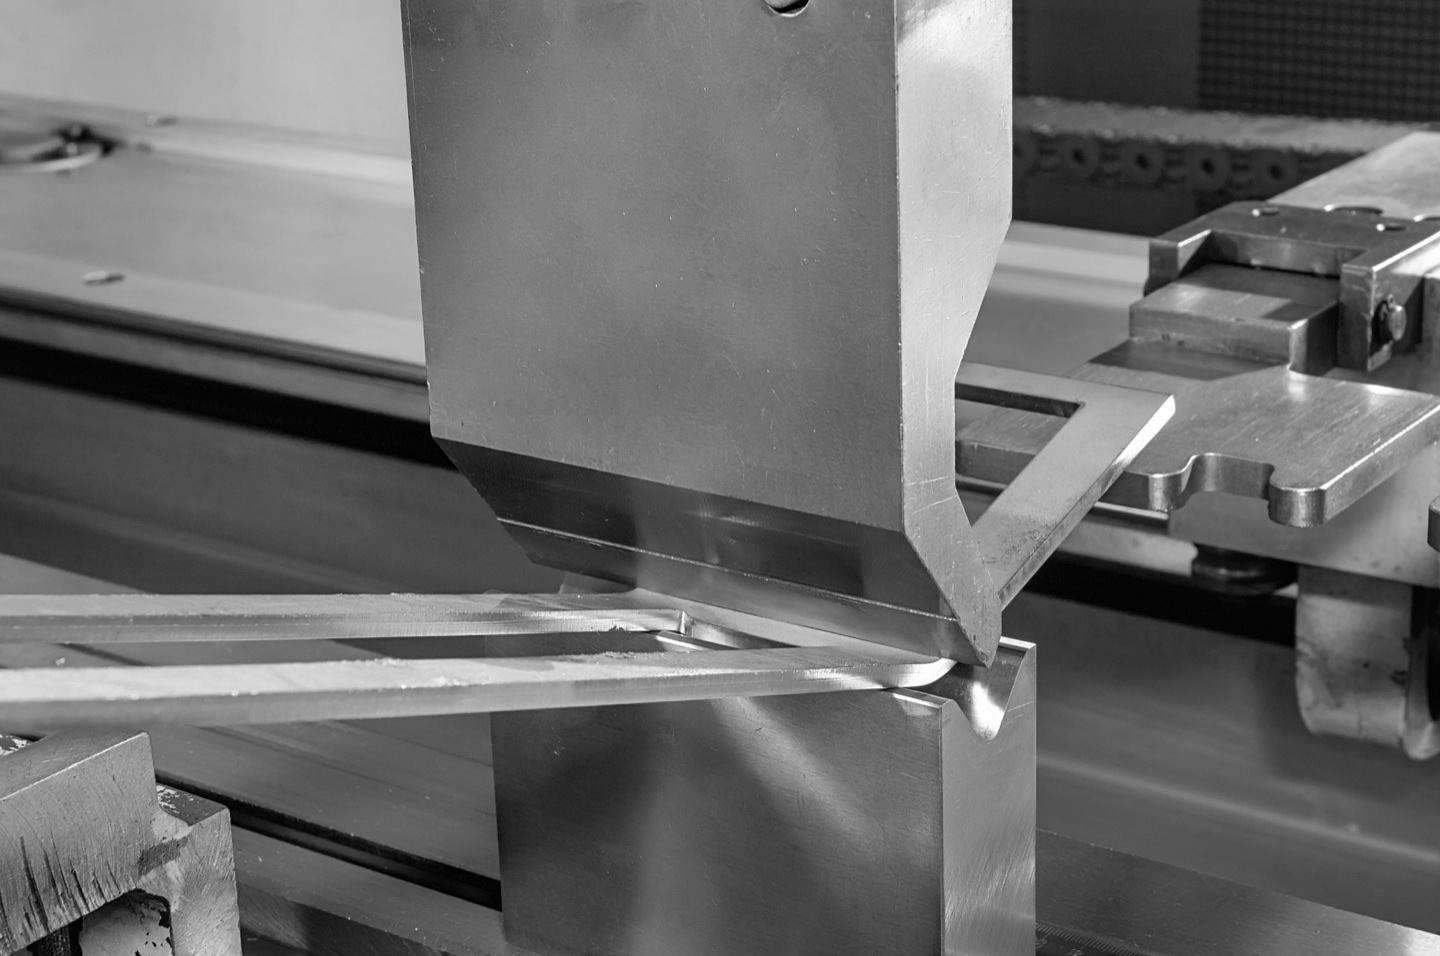
مواصفات العمل:
- المادة: فولاذ مقاوم للصدأ 304، سماكة 4 مم
- طول الثني: 3 أمتار
- زاوية الثني: 90°
- طريقة الثني: الثني الهوائي
الخطوة 1: اختر فتحة قالب V
الخطوة 2: احسب باستخدام الصيغة الكاملة
الخطوة 3: حول إلى أطنان مترية
الخطوة 4: أضف هامش الأمان (20%)
توصية : اختر على الأقل مكبس الثني 200 ذات طن لهذه المهمة، ثم تأكد من طول العمل، وانحراف القاعدة، وتعويض الانحراف، والأدوات، وتوزيع الحمل قبل الإنتاج.
9 . أمثلة على حمولة مكبس الثني حسب التطبيق
غالبًا ما يرغب الباحثون في معرفة ليس فقط الصيغة، ولكن أيضًا فئة الآلة التي تناسب عملهم عادةً. هذه الأمثلة هي نقاط البداية للاقتباس؛ لا تزال الحمولة النهائية تعتمد على درجة المادة وطول الانحناء وفتح القالب على شكل حرف V ونصف القطر وساعات الإنتاج اليومية.
| التطبيق | نطاق المواد المشتركة | فئة الآلة المشتركة | دليل ذو صلة |
|---|---|---|---|
| الخزانات والمرفقات الكهربائية | 0.8-2.0 مم من الفولاذ الطري أو الفولاذ المقاوم للصدأ | 40T - 100T مكابس الضغط باستخدام الحاسب الآلي | مرجع ثني الخزانة والإطار |
| ثني قنوات التدفئة والتهوية وتكييف الهواء (HVAC). | 0.6-2.0 مم صفائح مجلفنة | 63T - 125T دعم مكبس الثني أو خط القناة | سير عمل تصنيع أنابيب التكييف |
| أقواس الواجهة ذات التهوية | 2.0-4.0 ملم من الفولاذ المقاوم للصدأ أو الألومنيوم | 80T - 160T مكبس الثني CNC مع تعويض الانحراف | حل إنتاج قوس الواجهة |
| ألواح الواجهة الطويلة وأعمدة الإنارة | 2.0-6.0 ملم من الفولاذ أو الألومنيوم | 160T - 400T أو مكبس الثني الترادفية | خيار مكبس الثني الترادفي |
| الأقواس الهيكلية الثقيلة | 6.0-12.0 مم من الفولاذ الطري أو الفولاذ عالي القوة | 250T + مكبس الثني للخدمة الشاقة | مكبس الثني للخدمة الشاقة |
10 . مخططات الحمولة المرجعية السريعة
للتقدير السريع، استخدم جدول الحمولة المحسوب مسبقاً (لكل متر من طول الثني، الثني الهوائي، قاعدة قالب V 8×):
جدول حمولة الفولاذ الطري (طن لكل متر)
| سمك | الخامس= 8mm | الخامس = 16mm | الخامس = 24mm | الخامس = 32mm | الخامس = 40mm | الخامس = 50mm |
|---|---|---|---|---|---|---|
| 1.0 mm | 8 | 4 | - | - | - | - |
| 1.5 mm | 18 | 9 | 6 | - | - | - |
| 2.0 mm | 32 | 16 | 11 | 8 | - | - |
| 3.0 mm | - | 36 | 24 | 18 | 14 | - |
| 4.0 mm | - | - | 43 | 32 | 26 | 20 |
| 5.0 mm | - | - | - | 50 | 40 | 32 |
| 6.0 mm | - | - | - | - | 58 | 46 |
| 8.0 mm | - | - | - | - | - | 82 |
الفولاذ المقاوم للصدأ 304 : ضرب قيم الفولاذ الطري في 1.4
الألومنيوم: ضرب قيم الفولاذ الطري في 0.5
11 . توزيع الحمولة واختيار الماكينة
عند اختيار مكبس ثني، ضع في اعتبارك كيفية توزيع الحمولة عبر طول العمل:
الحمل المركزي مقابل الحمل غير المركزي:
تفترض معظم تصنيفات حمولة مكابس الثني حملاً مركزياً عبر 60-70% من إجمالي طول العمل. قد يتطلب الثني غير المركزي أو الثني بالطول الكامل تخفيض التصنيف.
القاعدة العامة:
- 60% من طول السرير المركزي: الحمولة المصنفة الكاملة متاحة
- طول السرير الكامل: خفض إلى 60-70% من الحمولة المصنفة
- غير مركزي للغاية: راجع مواصفات الشركة المصنعة
اختيار الماكينة من الحمولة المحسوبة
استخدم الحمولة المحسوبة كحد أدنى للقوة لثني واحد. يجب أن تتوافق الآلة النهائية أيضًا مع طول العمل، وتوزيع الانحناء، وارتفاع الفتح، والشوط، وعمق الحلق، وجهاز التحكم، وتعويض الانحراف والأدوات.
| القوة المحسوبة بعد الاحتياطي | بدء فئة الآلة | حالة الاستخدام النموذجي | مذكرة الاختيار |
|---|---|---|---|
| ما يصل إلى طن 60 | 63T مكبس الثني | الصفائح المعدنية الخفيفة، والخزائن، والأغطية، والأقواس الصغيرة | تحقق من الدقة عند الحمولة المنخفضة إذا كانت معظم الأعمال أقل من طن 10. |
| 60-100 tons | 100T مكبس الثني | أجزاء من الفولاذ الطري 2-4 مم شائعة تصل إلى متوسط الطول | نطاق جيد للأغراض العامة للعديد من ورش العمل. |
| 100-160 tons | 160T مكبس الثني | الانحناءات الأطول، 4-6 مم من الفولاذ الطري، وبعض الأعمال غير قابلة للصدأ | قم بتأكيد تعويض الانحراف والتخفيض الكامل للطول. |
| 160-250 tons | 250T مكبس الثني | لوحة أكثر سمكًا، غير قابلة للصدأ، بين قوسين هيكليين | تصبح قوة الأدوات وحجم القالب على شكل حرف V أمرًا بالغ الأهمية. |
| فوق 250 طن | مكبس الثني مخصصة للخدمة الشاقة | لوحة ثقيلة، أجزاء طويلة، فولاذ عالي القوة | اطلب من Rucheng التحقق من الإطار والنظام الهيدروليكي والأدوات معًا. |
12 . الأخطاء الشائعة في حساب الحمولة
خطأ #1: تجاهل درجة المادة
استخدام "الفولاذ" دون تحديد الدرجة. يمكن أن يكون الفرق بين الفولاذ الطري والفولاذ عالي القوة 2-3 مرات في متطلبات الحمولة.
خطأ #2: اختيار قالب V الخاطئ
استخدام أي قالب متاح بدلاً من حساب الفتحة المثلى. هذا يؤدي إلى متطلبات حمولة مفرطة أو جودة ثني سيئة.
خطأ #3: نسيان هامش الأمان
حساب المتطلبات الدقيقة وشراء ماكينة بتلك السعة بالضبط. أضف دائماً هامش 20-30%.
خطأ #4: الخلط بين الأطنان المترية والأمريكية
1 طن متري = 1,000 كجم = 2,204.6 رطل. 1 طن أمريكي (قصير) = 2,000 رطل = 907 كجم. الفرق: ~10%. وضح دائماً الوحدة التي تستخدمها الماكينة.
خطأ #5: عدم مراعاة الثنيات المتعددة
قد يتطلب جزء بثنيات متعددة إعادة تموضع تؤثر على توزيع الحمولة. ضع في اعتبارك الثنية الأكثر تطلباً، وليس المتوسط.
13 . الأسئلة المتداولة
س: كيف أحسب حمولة مكبس الثني للأشكال غير المنتظمة؟
احسب كل قطعة ثني بشكل منفصل بناءً على طولها وسماكة المادة. الحمولة القصوى من أي ثنية واحدة تحدد متطلبات ماكينتك.
س: هل يمكنني استخدام ماكينة ذات حمولة أعلى للمواد الرقيقة؟
نعم، ولكن بحذر. تشغيل ماكينة 200 طن بسعة 10% قد يسبب مشاكل في دقة التحكم. يقدم العديد من المصنعين حمولة قابلة للتعديل أو وضع الدقة للعمل بالمقاييس الخفيفة.
س: ماذا يحدث إذا تجاوزت تصنيف حمولة مكبس الثني؟
يجب أن تمنع أنظمة السلامة التشغيل، ولكن إذا تم تجاوزها: تلف محتمل للإطار، انحراف الذراع، فشل النظام الهيدروليكي، وظروف خطيرة. لا تتجاوز السعة المصنفة أبداً.
س: هل تؤثر سرعة الثني على متطلبات الحمولة؟
بشكل طفيف. يمكن للثني الأسرع أن يزيد قليلاً من القوى الديناميكية، لكن أنظمة السيرفو الهيدروليكية الحديثة تعوض تلقائياً. تؤثر السرعة على وقت الدورة والدقة أكثر من الحمولة.
س: كيف تؤثر درجة الحرارة على حساب الحمولة؟
المواد الباردة أصعب قليلاً في الثني. إذا كنت تثني في ورش غير مدفأة خلال الشتاء، أضف 5-10% لحسابات الحمولة. يمكن للتسخين المسبق للألواح السميكة تقليل متطلبات الحمولة.
س: هل يجب أن أحسب الحمولة لكل ثنية أم الإجمالي للقطعة؟
احسب لكل ثنية. يطبق مكبس الثني القوة على ثنية واحدة في كل مرة. سعة ماكينتك تحتاج للتعامل مع الثنية الأكثر تطلباً، وليس مجموع كل الثنيات.
س: ما هو مقدار احتياطي الحمولة الذي يجب أن تحتوي عليه مكبس الثني؟
بالنسبة للإنتاج العادي، قم بإضافة نسبة 20-30 % على الأقل فوق قوة الانحناء المحسوبة. بالنسبة للانحناءات كاملة الطول، أو الفولاذ المقاوم للصدأ، أو الفولاذ عالي القوة، أو القوالب الضيقة على شكل حرف V، أو المواد الأكثر سمكًا في المستقبل، استخدم احتياطي % 30-50 وتأكد من توزيع الحمل مع الشركة المصنعة.
س: كم عدد الأطنان التي تحتاجها مكبس الثني للفولاذ 3 مم؟
بالنسبة للفولاذ الطري 3 مم مع طول انحناء 2000 مم وفتحة قالب على شكل حرف V 24 مم، تبلغ قوة ثني الهواء المحسوبة حوالي 51 طن متري. أضف احتياطي % 20-30، لذلك غالبًا ما تكون مكبس الثني 63 هي نقطة البداية. قد تحتاج الانحناءات الأطول أو الفولاذ المقاوم للصدأ أو الفولاذ عالي القوة إلى آلة أكبر.
س: ما هي فتحة القالب V التي يجب أن أستخدمها لحساب حمولة مكبس الثني؟
بالنسبة لثني الهواء العادي، ابدأ بفتحة قالب على شكل حرف V تبلغ حوالي 8 أضعاف سمك المادة. استخدم 6x عندما تكون هناك حاجة إلى شفة قصيرة أو نصف قطر داخلي أكثر إحكامًا، واستخدم 10x أو 12x عندما تحتاج إلى حمولة أقل أو علامات سطحية أقل أو احتياطي أكبر للفولاذ المقاوم للصدأ والمواد عالية القوة.
س: ما هو أفضل مخطط لفتح قالب مكبس الثني V لثني الهواء؟
استخدم 8 مرات سمك المادة كنقطة بداية افتراضية لثني الهواء الفولاذي الطري، ثم اضبط من 6x إلى 12x بناءً على نصف القطر الداخلي والحد الأدنى لطول الحافة وقوة المادة ووضع العلامات على السطح والحمولة المتاحة. غالبًا ما يحتاج الفولاذ المقاوم للصدأ والمواد عالية القوة إلى فتحة أكبر على شكل حرف V واحتياطي أكبر للحمولة.
س: هل فتحة القالب V الأكبر تقلل من حمولة مكبس الثني؟
نعم. تعمل فتحة القالب V الأكبر على تقليل حمولة الانحناء المطلوبة، ولكنها أيضًا تخلق نصف قطر داخلي أكبر وتتطلب حدًا أدنى للشفة أطول. يجب أن يوازن فتح القالب الصحيح بين الحمولة ونصف القطر وطول الحافة وجودة الجزء.
س: ما هي حمولة مكبس الثني الشائعة لأقواس الواجهة والخزائن وقنوات التدفئة والتهوية وتكييف الهواء (HVAC)؟
غالبًا ما تبدأ الخزانات الكهربائية وأغطية الإضاءة بحوالي طن 40-80، وغالبًا ما تستخدم أعمال مجاري الهواء HVAC طن 63-125، وغالبًا ما تستخدم أقواس الواجهة أو الأقواس غير القابلة للصدأ طن 80-160 اعتمادًا على السُمك وطول الانحناء ودرجة المواد والأدوات. يجب التحقق من الاختيار النهائي من الرسومات.
س: هل يمكن لـ Rucheng حساب حمولة مكبس الثني من الرسومات؟
نعم. إرسال درجة المواد والسمك وطول الانحناء ورسومات الأجزاء وحجم الإنتاج ومتطلبات الجهد. يمكن لـ Rucheng حساب الحمولة المطلوبة والتوصية بنموذج مكبس الثني ووحدة التحكم والمصد الخلفي وتعويض الانحراف وتكوين الأدوات.
س: ما هو نوع آلة مكبس الثني التي يجب أن أختارها بعد حساب الحمولة؟
اختر مكبس الثني CNC الكهروهيدروليكية لأعمال الصفائح المعدنية العادية ذات الدقة، أ مكبس الثني الثقيلة عندما تكون الحمولة المحسوبة عالية بالنسبة للوحة السميكة أو الأجزاء الهيكلية، و أ مكبس الثني جنبا إلى جنب عندما يتجاوز طول الانحناء سرير آلة واحد عملي.
الاستنتاج
الحساب الدقيق للحمولة هو أساس الاختيار والتشغيل الناجح لمكبس الثني. من خلال فهم الصيغة الأساسية — F = 1.54 × Rm × S² × L / (V × 1000 ) — والعوامل التي تؤثر عليها، يمكنك بثقة تحديد الماكينة المناسبة لاحتياجاتك.
تذكر هذه المبادئ الرئيسية:
- اختيار قالب V حاسم: اتبع قاعدة 8× للحصول على أفضل النتائج
- المادة مهمة: الفولاذ المقاوم للصدأ يحتاج حمولة أكثر بـ 40% من الفولاذ الطري؛ الفولاذ عالي القوة قد يحتاج 2-3 مرات أكثر
- أضف هامش الأمان: 20-30% سعة إضافية تحمي استثمارك
- ضع في اعتبارك التوزيع: الثنيات بالطول الكامل قد تتطلب تخفيض التصنيف
- تحقق من الوحدات: الأطنان المترية مقابل الأطنان الأمريكية قد تسبب أخطاء 10%
مع هذه الإرشادات، ستتجنب الأخطاء المكلفة للتحديد المنخفض أو المفرط لحمولة مكبس الثني.
بالنسبة لعمليات التحقق التالية في نفس سير العمل، قارن هذه المقالة مع مقالتنا اضغط على دليل حساب قوة مكبس الثني، قم بتأكيد طول النموذج المسطح باستخدام بدل الانحناء ودليل K-factor، وتقدير الميزانية مع تكلفة مكبس الثني CNC بواسطة دليل الحمولة.
اضغط على قائمة مراجعة أسعار مكبس الثني بعد حساب الحمولة
الحمولة ليست سوى جزء واحد من اختيار مكبس الثني. للسماح لـ Rucheng بالتحقق من حجم الماكينة ووحدة التحكم والمصد الخلفي وتعويض الانحراف والأدوات الصحيحة، أرسل المعلومات التالية مع طلب عرض الأسعار الخاص بك.
| المعلومات المطلوب إرسالها | لماذا يهم |
|---|---|
| درجة المواد وقوة الشد | يحتاج الفولاذ المقاوم للصدأ والألومنيوم والفولاذ عالي القوة إلى خيارات مختلفة للقوة والأدوات. |
| نطاق السماكة والحد الأقصى لطول الانحناء | هاتان القيمتان تقودان الحمولة المحسوبة وطول العمل. |
| الرسومات الجزئية أو الرسومات المنحنية | تؤكد الرسومات طول الحافة وتسلسل الانحناء ومتطلبات خلوص الأدوات والمصد الخلفي. |
| حجم الإنتاج اليومي المتوقع | يؤثر حجم الإنتاج على مستوى وحدة التحكم ومحاور القياس الخلفية والأتمتة وإعداد الأدوات. |
| الجهد المفضل وتخطيط ورشة العمل | تؤثر الطاقة والأساس ومسار التحميل ومساحة المناولة على التكوين النهائي. |
إذا كنت تعرف القوة المحسوبة بالفعل، قم بإدراجها في الرسالة. إذا لم يكن الأمر كذلك، أرسل المواد والسمك وطول الانحناء والرسومات؛ يمكن لـ Rucheng حساب الحمولة والتوصية بنموذج مكبس الثني الصحيح.
هل تحتاج إلى Rucheng للتحقق من حمولة مكبس الثني من رسوماتك؟ أرسل المواد والسمك وطول الانحناء ورسومات الأجزاء وحجم الإنتاج للحصول على توصية عملية بشأن الماكينة.
اطلب توصية مكبس الثنيمراجع اختيار مكبس الثني والإنتاج
قارن Rucheng بآلات مكبس الثني قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني للخدمة الشاقة للوحة السميكة والحمولة العالية والانحناء الهيكلي الكبير.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- عندما تكون رسوماتك جاهزة، استخدم نموذج اقتباس مكبس الثني لإرسال متطلبات المواد والسمك وطول الانحناء والإنتاج.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.