
要计算折弯机吨位,请从材料拉伸强度、板材厚度、弯曲长度和 V形下模开口开始。结果告诉您一次弯曲的最小折弯力;然后,机器应包括全长弯曲、不锈钢、高强度钢、工具限制和未来工作的储备能力。使用下图作为实用的折弯机 V 开模指南,然后比较 折弯机机器指南 中的机器选项,或要求如程验证图纸结果。
| 您的加工需求 | 最佳如程页面 | 用它来 |
|---|---|---|
| 需要公式、图表和机器尺寸规则 | 本吨位计算指南 | 了解力为何因材料、V形下模、弯曲长度和预留而变化。 |
| 需要快速获得一张绘图的结果 | 免费折弯机弯曲计算器 | 计算 kN、吨、内半径、最小折边长度和推荐的 V形下模。 |
| 计算后需要机器定价 | 折弯机报价表 | 发送材料、厚度、弯曲长度、图纸和产量。 |
1. 什么是折弯机吨位?
折弯机吨位是指机器滑块施加在工件上的弯曲力——以公吨或美吨为单位测量。这个力将板材压入V型模具,形成弯曲。
所需吨位取决于以下几个因素:
- 材料类型和抗拉强度
- 材料厚度
- V型模开口(模具宽度)
- 折弯长度
- 折弯角度和方法(自由折弯 与 压底折弯)
现代CNC折弯机从轻薄材料加工的40吨到重板弯曲的2000吨以上不等。大多数加工厂使用100-400吨范围的机器,可以满足大多数常见应用。
2. 为什么准确计算吨位很重要
吨位计算错误会导致严重后果:
吨位不足的问题:
- 折弯不完整或不一致
- 回弹超出机器补偿范围
- 操作员强行多次冲压(危险)
- 生产减速和质量问题
吨位过大的问题:
- 更高的购买和运营成本
- 更大的占地面积和地基要求
- 能源效率降低
- 资本投资浪费
3. 标准折弯机吨位公式
最广泛使用的折弯机吨位计算公式是:
F = 所需折弯力 (kN)
Rm = 材料抗拉强度 (MPa)
S = 材料厚度(mm)
L = 弯曲长度 (mm)
V = V型模开口宽度(mm)
将 kN 转换为公吨: 吨位 (t) = F / 9.81
公吨换算:
如果您想要直接以公吨为单位的结果,请将 kN 结果除以 9.81:
对于机器选择,请在计算吨位之上添加 20-30 % 储备。
计算示例:
材质:S275/Q345低碳钢,Rm = 430 MPa |厚度:3 毫米 |弯曲长度:2000 mm | V形下模开口 : 24 毫米(8 × 规则)
4. V型模开口规则:最重要的变量
V型模开口(V)是吨位计算中影响最大的单一变量。较小的V型模比较大的V型模需要更多的力。

行业标准"8倍规则":
为获得最佳效果,选择大约8倍材料厚度的V型模开口:
| 材料厚度 | 推荐V型模开口 | 典型内半径 | 买家须知 |
|---|---|---|---|
| 1.0 mm | 8 mm | 约 1.3 毫米 | 橱柜、盖子和薄铝部件 |
| 1.5 mm | 12 mm | 约 2.0 毫米 | 电器盒和灯支架 |
| 2.0 mm | 16 mm | 约2.6毫米 | 通用钣金组件 |
| 3.0 mm | 24 mm | 约 3.9 毫米 | 不锈钢支架和立面部件 |
| 4.0 mm | 32 mm | 约 5.1 毫米 | 结构支架和加厚盖 |
| 5.0 mm | 40 mm | 约 6.4 毫米 | 确认冲头半径和模具强度 |
| 6.0 mm | 50 mm | 约 8.0 毫米 | 通常需要 125T - 200T,具体取决于弯曲长度 |
| 8.0 mm | 63 mm | 约10.1毫米 | 检查重型框架和模具额定载荷 |
| 10.0 mm | 80 mm | 约 12.8 毫米 | 重型或定制配置 |
| 12.0 mm | 100 mm | 约 16.0 毫米 | 验证图纸、材料牌号和处理 |
折弯机 V 模具开口图表:何时使用 6x、 8x、 10x 或 12x
8x 规则是一个起点,而不是固定的规则。在实际生产中,正确的 V 模开口还取决于内半径最小折边长度、零件外观、可用吨位和材料回弹。
| V 模规则 | 使用时 | 吨位效应 | 质量权衡 |
|---|---|---|---|
| 6 x 厚度 | 需要短法兰或更紧的内半径 | 更高的力量 | 标记风险更大;必须检查工具负载 |
| 8 x 厚度 | 最一般的空气弯曲工作 | 平衡力 | 报价和设置的最佳起点 |
| 10 x 厚度 | 较厚板、不锈钢或较低吨位储备 | 较低的力 | 半径更大、更长最小折边长度 |
| 12 x 厚度 | 高强度材料或化妆品表面保护 | 最低力 | 半径可能超出图纸要求 |
根据材料和厚度选择V模开口
如果您要比较折弯机报价,请在检查 V 模开口之前不要选择机器吨位。窄模具可以使同一零件需要更大的机器,而宽模具可以减少吨位但增加内半径和最小折边长度长度。下表给出了自由折弯的实用起点;最终工装应根据图纸、折弯角度、折边长度、材料牌号和表面要求来确认。
| 材质及厚度 | 开始V形开口 | 典型内半径 | 选型注意事项 |
|---|---|---|---|
| 低碳钢 1.0 毫米 | V6-V8 | 约 1.0-1.3 毫米 | 机柜、盖板和薄型钣金部件;使用 V8 之前检查短法兰。 |
| 低碳钢 2.0 毫米 | V12-V16 | 约 1.9-2.6 毫米 | 电气外壳、支架和一般制造的常见选择。 |
| 低碳钢 3.0 毫米 | V20-V25 | 约 3.2-4.0 毫米 | 结构盖、中型支架和批量生产的良好起始范围。 |
| 低碳钢 4.0 毫米 | V25-V32 | 约 4.0-5.1 毫米 | 当考虑吨位储备或表面标记时,请使用更大的 V 形开口。 |
| 不锈钢 2.0 毫米 | V16-V20 | 约 2.6-3.2 毫米 | 更高的回弹和吨位;可见部件可能需要抛光工具或薄膜。 |
| 不锈钢 3.0 毫米 | V25-V32 | 约 4.0-5.1 毫米 | 确认长不锈钢弯管的吨位、模具额定载荷和挠度补偿。 |
| 铝 2.0 毫米 | V12-V16 | 约 1.9-2.6 毫米 | 检查铝牌号和晶粒方向;较硬的等级可能需要更大的半径。 |
| 铝 3.0 毫米 | V20-V25 | 约 3.2-4.0 毫米 | 当图纸允许中等半径时,对于外墙面板和型材很有用。 |
相同 3 毫米钢零件的 V 模具开口示例
对于采用 3 mm 低碳钢制成的 2000 mm 折弯件,仅更改 V 型模具开口即可更改所需的机器等级:
这就是为什么如程在推荐之前会检查材料、厚度、弯曲长度、所需内半径和最小折边长度 折弯机机, 折弯机模具 或 FOB 中国折弯机报价.
权衡:
- 较小的V型模:更高的吨位、更小的内半径、更精确的折弯,但更多的模具压痕
- 较大的V型模:更低的吨位、更大的内半径、更少的表面压痕,但精度较低
5. 材料因素:抗拉强度乘数
不同的材料需要不同大小的力来弯曲。如果您知道拉伸强度,请在公式中使用精确的 Rm 值。如果您使用低碳钢图表,请对其他材料应用乘数:
| 材料 | 抗拉强度(MPa) | 相对于低碳钢的乘数 |
|---|---|---|
| 铝合金5052 | 230 | 0.5× |
| 铜(软) | 220 | 0.5× |
| 黄铜 | 350 | 0.8× |
| 低碳钢(A36) | 450 | 1.0×(基线) |
| 高强度钢(HSLA) | 550 | 1.2× |
| 不锈钢 304 | 620 | 1.4× |
| 不锈钢 316 | 580 | 1.3× |
| Hardox 悍达 400 | 1250 | 2.8× |
| Hardox 悍达 500 | 1550 | 3.4× |
示例:
如果您的低碳钢计算显示需要50吨,而您正在折弯相同厚度和长度的304不锈钢,则需要:
6. 折弯方法:自由折弯 与 压底折弯 与 模压折弯
折弯方法对吨位需求有显著影响:
自由折弯(最常见)
冲头不完全接触模具。材料回弹决定最终角度。需要最低吨位——通常是计算值。最灵活:一个模具可以生产多种角度。适用标准公式。
压底折弯
冲头将材料牢固地压入模具。显著减少回弹。需要比自由折弯多3-5倍的吨位。角度更一致。将计算吨位乘以3-5。
压印折弯
材料在冲头和模具之间完全压缩。几乎消除回弹。需要比自由折弯多8-10倍的吨位。现代CNC折弯机很少使用。将计算吨位乘以8-10。
7. 折弯角度的影响
折弯角度也会影响吨位需求,尽管影响不如V型模开口或材料类型那么显著:
| 折弯角度 | 吨位乘数 |
|---|---|
| 90° | 1.0×(标准) |
| 60° | 0.7× |
| 45° | 0.5× |
| 120° | 1.3× |
| 135° | 1.5× |
注意:锐角(小于90°)需要专用工具并仔细考虑回弹。钝角需要更大的吨位,因为材料必须弯曲超过其初始位置。
8. 完整的吨位计算示例
让我们逐步解决一个实际案例。
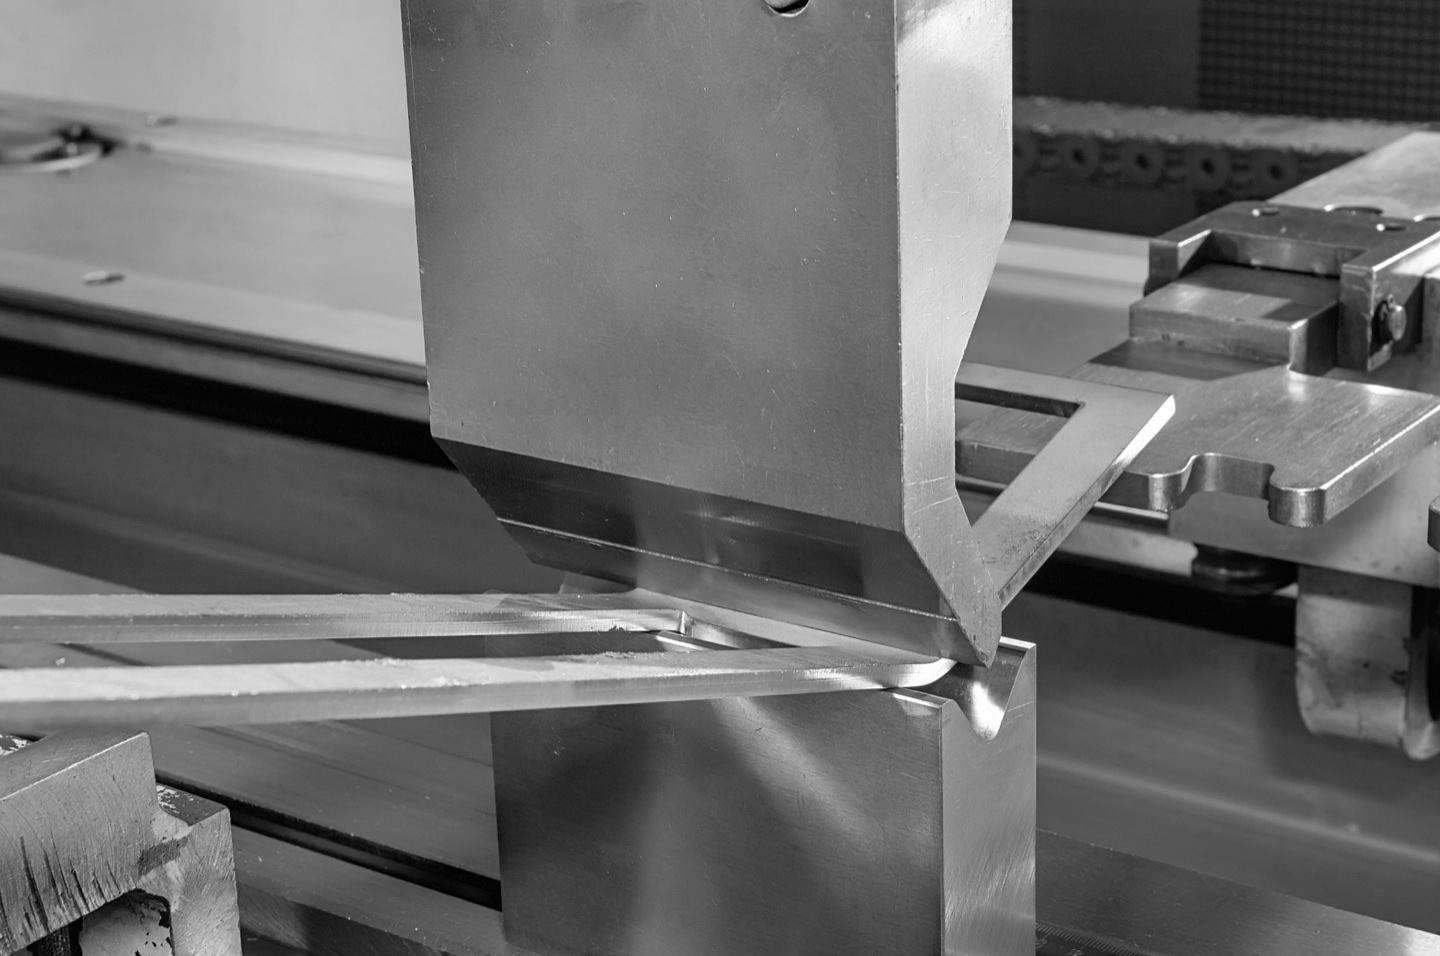
工作规格:
- 材料:304不锈钢,4mm厚
- 折弯长度:3米
- 折弯角度:90°
- 折弯方法:自由折弯
步骤1:选择V型模开口
步骤2:使用完整公式计算
步骤3:转换为公吨
步骤4:添加安全余量(20%)
建议: 至少为此作业选择一个 200 吨级折弯机,然后在生产前确认工作长度、床身偏转、挠度补偿、工装和负载分布。
9。 折弯机按应用列出的吨位示例
搜索者通常不仅想了解公式,还想了解通常适合他们工作的机器类别。这些例子是引用的起点;最终吨位仍取决于材料牌号、弯曲长度、V 模开口、半径和每日生产时间。
| 应用 | 常用材质范围 | 普通机类 | 相关指南 |
|---|---|---|---|
| 电气柜和外壳 | 0.8-2.0 mm 低碳钢或不锈钢 | 40T - 100T 数控折弯机 | 机柜和框架折弯参考 |
| 暖通空调管道弯曲 | 0.6-2.0毫米镀锌板 | 63T - 125T 折弯机或管道支架 | HVAC 管道制造工作流程 |
| 通风立面支架 | 2.0-4.0 mm 不锈钢或铝 | 80T - 160T CNC 折弯机与挠度补偿 | 立面支架生产解决方案 |
| 长立面板和灯杆 | 2.0-6.0 mm 钢或铝 | 160T - 400T 或双机联动折弯机 | 双机联动折弯机选件 |
| 重型结构支架 | 6.0-12.0 mm 低碳钢或高强度钢 | 250T + 重型折弯机 | 重型折弯机 |
10。快速参考吨位图
为快速估算,请使用此预先计算的吨位表(每米折弯长度,自由折弯,8倍V型模规则):
低碳钢吨位表(每米吨数)
| 厚度 | V=8mm | V=16mm | V=24mm | V=32mm | V=40mm | V=50mm |
|---|---|---|---|---|---|---|
| 1.0 mm | 8 | 4 | - | - | - | - |
| 1.5 mm | 18 | 9 | 6 | - | - | - |
| 2.0 mm | 32 | 16 | 11 | 8 | - | - |
| 3.0 mm | - | 36 | 24 | 18 | 14 | - |
| 4.0 mm | - | - | 43 | 32 | 26 | 20 |
| 5.0 mm | - | - | - | 50 | 40 | 32 |
| 6.0 mm | - | - | - | - | 58 | 46 |
| 8.0 mm | - | - | - | - | - | 82 |
不锈钢 304 : 低碳钢值乘以 1.4
铝: 低碳钢值乘以 0.5
11。吨位分布和机器选择
选择折弯机时,考虑吨位如何分布在工作长度上:
居中负载 与 偏心负载:
大多数折弯机吨位额定值假设负载居中分布在总工作长度的60-70%。偏心折弯或全长折弯可能需要降额。
经验法则:
- 床身长度的中心60%:可用全额定吨位
- 全床身长度:降额至额定吨位的60-70%
- 极端偏心:咨询制造商规格
根据计算吨位选择机器
使用计算出的吨位作为一次弯曲的最小力。最终机器还应匹配工作长度、弯曲分布、开口高度、行程、喉深、控制器、挠度补偿和工具。
| 预留后的计算力 | 启动机类 | 典型用例 | 选型注意事项 |
|---|---|---|---|
| 高达 60 吨 | 63T 折弯机 | 灯钣金,柜子,盖子,小支架 | 如果大多数工作都在 10 吨以下,请检查低吨位的精度。 |
| 60-100 tons | 100T 折弯机 | 常见 2-4 mm 低碳钢零件,最长可达中等长度 | 适用于许多车间的良好通用系列。 |
| 100-160 tons | 160T 折弯机 | 较长的弯管,4-6 mm 低碳钢,部分不锈钢材质 | 确认挠度补偿和全长降额。 |
| 160-250 tons | 250T 折弯机 | 加厚板、不锈钢、结构支架 | 模具强度和 V形下模尺寸变得至关重要。 |
| 250吨以上 | 定制重型折弯机 | 厚板、长件、高强钢 | 请如程一起验证框架、液压系统和工装。 |
12。常见的吨位计算错误
错误#1:忽略材料牌号
使用"钢"而不指定牌号。低碳钢和高强度钢之间的吨位需求差异可达2-3倍。
错误#2:V型模选择错误
使用任何可用的模具而不是计算最佳开口。这会导致吨位需求过大或折弯质量差。
错误#3:忘记安全余量
计算精确需求并购买恰好具有该容量的机器。始终添加20-30%的余量。
错误#4:混淆公吨和美吨
1公吨 = 1,000千克 = 2,204.6磅。1美吨(短吨)= 2,000磅 = 907千克。差异:约10%。始终确认机器使用哪种单位。
错误#5:未考虑多次折弯
具有多次折弯的零件可能需要重新定位,这会影响吨位分布。考虑要求最高的折弯,而不是平均值。
13。常见问题解答
问:如何计算不规则形状的折弯机吨位?
根据每个折弯段的长度和材料厚度分别计算。任何单次折弯的最大吨位决定了您的机器需求。
问:我可以用更大吨位的机器折弯薄材料吗?
可以,但要谨慎。以10%的容量运行200吨机器可能会导致控制精度问题。许多制造商提供可调吨位或精密模式用于轻薄材料加工。
问:如果超过折弯机的额定吨位会怎样?
安全系统应该阻止操作,但如果被绕过:可能导致机架损坏、滑块偏移、液压系统故障和危险情况。永远不要超过额定容量。
问:折弯速度会影响吨位需求吗?
影响很小。更快的折弯可能会略微增加动态力,但现代伺服液压系统会自动补偿。速度对周期时间和精度的影响大于对吨位的影响。
问:温度如何影响吨位计算?
冷材料稍微难以折弯。如果在冬季未加热的车间折弯,在吨位计算中增加5-10%。预热厚板可以降低吨位需求。
问:我应该计算每次折弯的吨位还是零件的总吨位?
按每次折弯计算。折弯机一次只对一个折弯施加力。您的机器容量需要处理要求最高的单次折弯,而不是所有折弯的总和。
问:折弯机应该有多少吨位储备?
对于正常生产,至少在计算出的折弯力之上添加 20-30 %。对于全长弯管、不锈钢、高强度钢、窄 V形下模或未来更厚的材料,请使用 30-50 % 储备并与制造商确认载荷分布。
问:折弯 3 mm 钢板需要多大吨位的折弯机?
对于具有 2000 毫米弯曲长度和 24 毫米 V形下模开口的 3 毫米低碳钢,计算出的空气折弯力约为 51 公吨。添加 20-30 % 储备,因此 63 吨折弯机通常是起点。较长的弯曲、不锈钢或高强度钢可能需要更大的机器。
问:折弯机吨位计算时应使用什么 V 模开度?
对于普通的自由折弯,从 V 模具开口开始,大约是 8 乘以材料厚度。当需要短法兰或更紧的内半径时,请使用6x;当需要较低吨位、较少的表面标记或更多的不锈钢和高强度材料储备时,请使用10x或12x。
问:自由折弯的最佳折弯机 V 开模图是什么?
使用 8 乘以材料厚度作为低碳钢自由折弯的默认起点,然后根据内半径、最小折边长度长度、材料强度、表面标记和可用吨位从 6x 调整到 12x。不锈钢和高强度材料往往需要更大的V形开口和更多的吨位储备。
问:较大的 V 模口是否会减少折弯机的吨位?
是的。较大的 V 模具开口可减少所需的弯曲吨位,但也会产生较大的内半径并需要更长的最小折边长度。正确的模具开口必须平衡吨位、半径、折边长度和零件质量。
问:幕墙支架、机柜和 HVAC 管道的常见折弯机吨位是多少?
电气柜和灯罩通常从 40-80 吨左右开始,HVAC 管道系统通常使用 63-125 吨,立面支架或不锈钢支架通常使用 80-160 吨,具体取决于厚度、弯曲长度、材料牌号和工具。最终选择应根据图纸进行检查。
问:如程可以根据图纸计算折弯机吨位吗?
是的。发送材料牌号、厚度、弯曲长度、零件图纸、产量和电压要求。 如程可以计算所需的吨位并推荐折弯机型号、控制器、后挡料、挠度补偿和工装配置。
结论
准确的吨位计算是折弯机成功选型和运行的基础。通过了解关键公式 — F = 1.54 × Rm × S² × L / (V × 1000 ) — 以及影响它的因素,您可以自信地根据您的需求指定合适的机器。
记住这些关键原则:
- V型模选择至关重要:遵循8倍规则以获得最佳效果
- 材料很重要:不锈钢比低碳钢需要多40%的吨位;高强度钢可能需要2-3倍
- 添加安全余量:20-30%的额外容量保护您的投资
- 考虑分布:全长折弯可能需要降额
- 验证单位:公吨与美吨可能导致10%的误差
有了这些指南,您将避免低估或高估折弯机吨位的代价高昂的错误。
对于同一工作流程中的下一次检查,请将本文与我们的文章进行比较 折弯机力计算指南,确认展平图案长度 折弯展开量和 K 系数指南,并估算预算 CNC 折弯机吨位成本指南.
折弯机吨位计算后报价清单
吨位只是折弯机选型的一部分。为了让如程验证正确的机器尺寸、控制器、后挡料、挠度补偿和工具,请在您的报价请求中发送以下信息。
| 需提供的信息 | 为什么重要 |
|---|---|
| 材料牌号和拉伸强度 | 不锈钢、铝和高强度钢需要不同的力和工具选择。 |
| 厚度范围和最大弯曲长度 | 这两个值驱动计算的吨位和工作长度。 |
| 零件图纸或折弯图纸 | 图纸确认折边长度、 折弯顺序、模具间隙和后挡料要求。 |
| 预计每日产量 | 产量影响控制器级别、后挡料轴、自动化和工具设置。 |
| 优选电压和车间布局 | 动力、地基、装载路线和搬运空间都会影响最终的配置。 |
如果您已经知道计算出的力,请将其包含在消息中。如果没有,请发送材料、厚度、弯曲长度和图纸; 如程可以计算吨位并推荐正确的折弯机型号。
需要如程从您的图纸中验证折弯机吨位吗?发送材料、厚度、弯曲长度、零件图纸和产量实用机器推荐。
请求折弯机建议折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较如程 折弯机机器 。