
プレスブレーキのトン数を計算するには、材料の引張強度、シートの厚さ、曲げ長さ、V ダイ開口部から始めます。結果から、1 回の曲げに対する最小曲げ力がわかります。機械には、全長曲げ、ステンレス鋼、高張力鋼、工具の制限、将来の作業に対する予備能力が含まれている必要があります。以下の表を実際のプレスブレーキ V ダイ開口ガイドとして使用し、 プレスブレーキマシンガイド でマシンオプションを比較するか、Rucheng に図面から結果を確認してもらいます。
| 加工要件 | ベスト Rucheng ページ | 用途: |
|---|---|---|
| 公式、チャート、マシンのサイジングルールが必要 | このトン数計算ガイド | 材料、V ダイ、曲げの長さ、リザーブによって力が変化する理由を理解します。 |
| 1 つの描画に対して迅速な結果が必要 | 無料プレスブレーキ曲げ計算機 | kN、トン、内径、最小フランジ、推奨Vダイを計算します。 |
| 計算後のマシンの価格設定が必要 | プレスブレーキ見積フォーム | 材質、厚さ、曲げ長さ、図面、生産量を送る。 |
| 計算された必要性 | 推奨マシンパス | 送信する見積データ |
|---|---|---|
| 厳密な再現性を備えた通常の板金トン数 | 電動油圧 CNC プレスブレーキ | 材質、厚さ範囲、曲げ長さ、公差、コントローラー、バックゲージの要件。 |
| 厚板や構造部品に高い力を与える | ヘビーデューティープレスブレーキ | プレートのグレード、最大厚さ、内側半径、部品重量、工具および取り扱いの制限。 |
| 標準的な機械ベッド 1 台を超える長い曲げ長さ | タンデムプレスブレーキシステム | 曲げの全長、部品の重量、同期の必要性、クレーンへのアクセス、フロアのレイアウト。 |
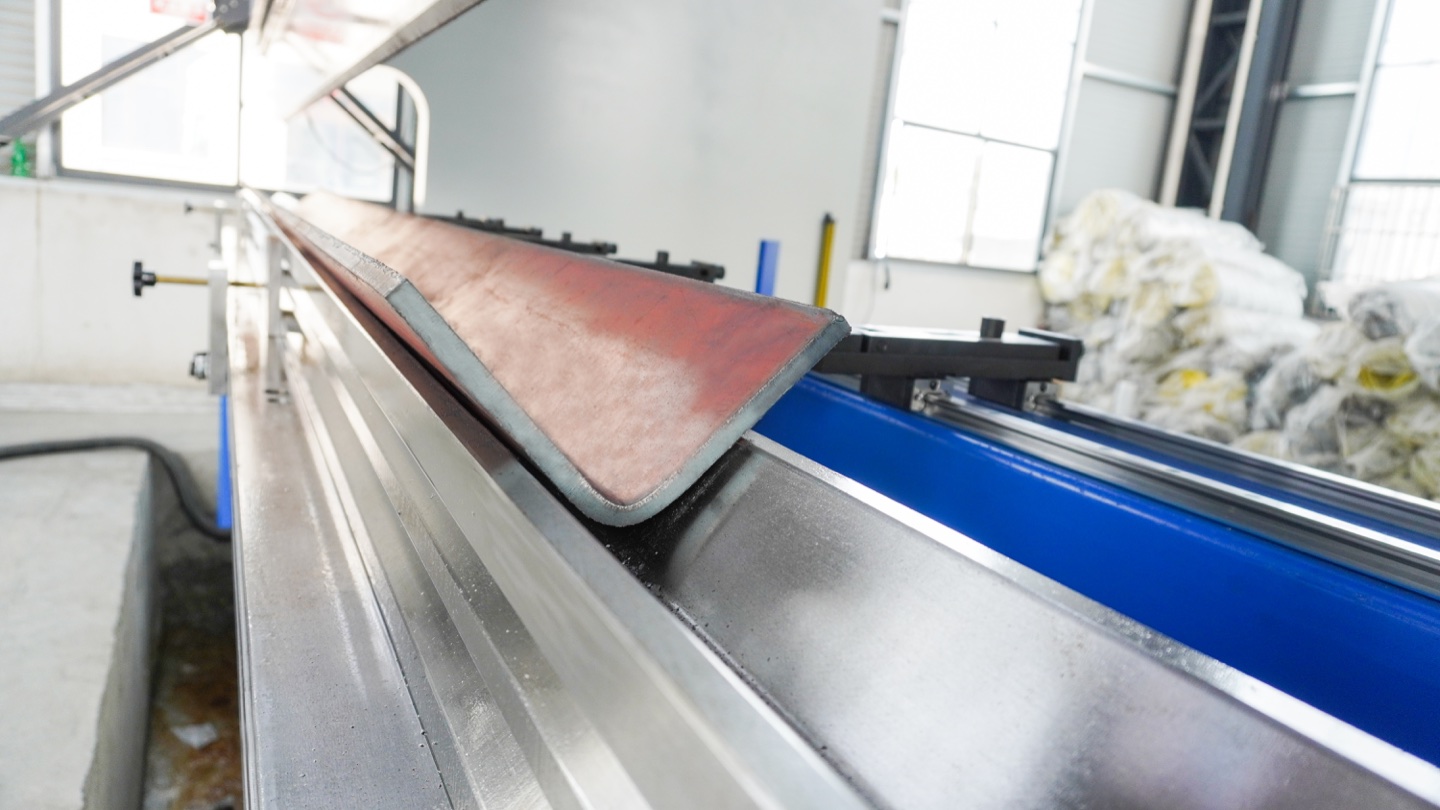
1. プレスブレーキのトン数とは?
プレスブレーキのトン数とは、機械のラムがワークピースに加える曲げ力のことで、メートルトンまたは米国トンで測定されます。この力が板金をV型ダイに押し込み、曲げを作り出します。
必要なトン数は以下の要因によって決まります:
- 材料の種類と引張強度
- 材料の厚さ
- V型ダイの開口部(ダイ幅)
- 曲げ長さ
- 曲げ角度と方法(エアベンディング 対 ボトミング)
最新のCNCプレスブレーキは、薄板加工用の40トンから重板曲げ用の2,000トン以上まで幅広くあります。ほとんどの製造工場では100-400トン範囲の機械を使用しており、一般的な用途の大部分に対応しています。
2. 正確なトン数計算が重要な理由
トン数を間違えると深刻な結果を招きます:
トン数不足の問題:
- 不完全または不均一な曲げ
- スプリングバックが機械の補正を超える
- オペレーターが複数回のストロークを強制(危険)
- 生産の遅延と品質問題
トン数過剰の問題:
- 購入および運用コストの上昇
- より大きな設置面積と基礎要件
- エネルギー効率の低下
- 資本投資の無駄
3. 標準プレスブレーキトン数公式
プレスブレーキのトン数を計算するための最も広く使用される公式は:
F = 必要な曲げ力 (kN)
Rm = 材料引張強さ (MPa)
S = 材料の厚さ(mm)
L = 曲げ長さ (mm)
V = V型ダイ開口幅(mm)
kN をメートルトンに変換するには: トン数 (t) = F / 9.81
メートルトン換算:
結果をメートルトンで直接求める場合は、kN の結果を 9.81 で割ります。
機械を選択するには、計算されたトン数に 20-30 % の予備を追加します。
計算例:
材質: S275/Q345 軟鋼、Rm = 430 MPa |厚さ: 3 mm |曲げ長さ: 2000 mm | Vダイ開口部:24 mm(8×規定)
4. V型ダイ開口ルール:最も重要な変数
V型ダイ開口(V)は、トン数計算において最も影響力のある単一の変数です。小さいV型ダイは大きいものよりも著しく多くの力を必要とします。

業界標準の「8倍ルール」:
最適な結果を得るために、材料厚さの約8倍のV型ダイ開口を選択してください:
| 材料の厚さ | 推奨V型ダイ開口 | 一般的な内側半径 | 購入者メモ |
|---|---|---|---|
| 1.0 mm | 8 mm | 約1.3mm | キャビネット、カバー、薄型アルミ部品 |
| 1.5 mm | 12 mm | 約2.0mm | 電気ボックスと照明ブラケット |
| 2.0 mm | 16 mm | 約2.6mm | 一般的な板金コンポーネント |
| 3.0 mm | 24 mm | 約3.9mm | ステンレスブラケットおよびファサード部品 |
| 4.0 mm | 32 mm | 約5.1mm | 構造ブラケットと厚いカバー |
| 5.0 mm | 40 mm | 約6.4mm | パンチ半径と工具強度の確認 |
| 6.0 mm | 50 mm | 約8.0mm | 曲げの長さに応じて、125T - 200T が必要となる場合が多い |
| 8.0 mm | 63 mm | 約10.1mm | 頑丈なフレームとダイの定格荷重を確認する |
| 10.0 mm | 80 mm | 約12.8mm | 耐久性の高い構成またはカスタム構成 |
| 12.0 mm | 100 mm | 約16.0mm | 図面、材質グレード、取り扱いを確認する |
プレスブレーキ V ダイ開口チャート: 6x、 8x、 10x または 12x を使用する場合
8x ルールは出発点であり、固定された法律ではありません。実際の生産では、正しい V ダイ開口部は、内径、最小フランジ、部品の外観、利用可能なトン数、および材料スプリングバックにも依存します。
| Vダイルール | いつ使用しますか | トン数効果 | 品質のトレードオフ |
|---|---|---|---|
| 6×厚み | 短いフランジまたはより狭い内径が必要です | より高い力 | マーキングのリスクが増加します。工具の負荷をチェックする必要があります |
| 8×厚み | 最も一般的なエアーベンディング作業 | バランスのとれた力 | 見積もりと設定の最適な出発点 |
| 10×厚み | 厚いプレート、ステンレス鋼、または予備トン数が少ない | より低い力 | より大きな半径とより長い最小フランジ |
| 12×厚み | 高強度材料または表面保護 | 最低の力 | 半径が図面要件を超える可能性があります |
V 材質と厚みによる型開きの選定
プレスブレーキの見積もりを比較する場合は、V ダイ開口部を確認する前に機械トン数を選択しないでください。幅の狭いダイでは同じ部品に大型の機械が必要になる可能性がありますが、幅の広いダイではトン数は削減できますが、内径と最小フランジ長は増加します。以下の表は、エアベンディングの実際的な開始点を示しています。最終的なツーリングは、図面、曲げ角度、フランジの長さ、材料グレード、表面要件から確認する必要があります。
| 素材と厚さ | 先発V開幕 | 一般的な内側半径 | 選択メモ |
|---|---|---|---|
| 軟鋼 1.0 mm | V6-V8 | 約1.0-1.3mm | キャビネット、カバー、薄型板金部品。 V8 を使用する前にショートフランジを確認してください。 |
| 軟鋼 2.0 mm | V12-V16 | 約1.9-2.6mm | 電気エンクロージャ、ブラケット、および一般的な製造に一般的な選択肢です。 |
| 軟鋼 3.0 mm | V20-V25 | 約3.2-4.0mm | 構造カバー、中型ブラケット、バッチ生産に適した開始範囲です。 |
| 軟鋼 4.0 mm | V25-V32 | 約4.0-5.1mm | トン数の予備や表面のマーキングが懸念される場合は、より大きな V 開口部を使用してください。 |
| ステンレス 2.0 mm | V16-V20 | 約2.6-3.2mm | スプリングバックとトン数が高くなります。目に見える部分には研磨された工具やフィルムが必要になる場合があります。 |
| ステンレス 3.0 mm | V25-V32 | 約4.0-5.1mm | 長いステンレス曲げの場合は、トン数、ダイ荷重定格、およびたわみ補正を確認してください。 |
| アルミニウム 2.0 mm | V12-V16 | 約1.9-2.6mm | アルミニウムのグレードと木目の方向を確認してください。より硬いグレードでは、より大きな半径が必要になる場合があります。 |
| アルミニウム 3.0 mm | V20-V25 | 約3.2-4.0mm | 図面で適度な半径が許容される場合、ファサードパネルおよびプロファイルに役立ちます。 |
同じ 3 mm 鋼部品の V 型開口例
3 mm 軟鋼の 2000 mm 曲げの場合、V ダイ開口部のみを変更することで、必要なマシンクラスを変更できます。
そのため、Rucheng は、推奨する前に材質、厚さ、曲げ長さ、必要な内径、最小フランジをチェックします。 プレスブレーキマシン, プレスブレーキ金型 または FOB 中国プレスブレーキの見積もり.
トレードオフ:
- 小さいV型ダイ:より高いトン数、より狭い内側半径、より正確な曲げ、しかしより多くのダイマーク
- 大きいV型ダイ:より低いトン数、より大きい内側半径、より少ない表面マーキング、しかしより低い精度
5. 材料要因:引張強度乗数
材料が異なれば、曲げるのに必要な力も異なります。引張強さがわかっている場合は、式に正確な Rm 値を使用します。軟鋼チャートを使用している場合は、他の材料に乗算係数を適用します。
| 材質 | 引張強度(MPa) | 軟鋼に対する乗数 |
|---|---|---|
| アルミニウム5052 | 230 | 0.5× |
| 銅(軟質) | 220 | 0.5× |
| 真鍮 | 350 | 0.8× |
| 軟鋼(A36) | 450 | 1.0 × (ベースライン) |
| 高張力鋼(HSLA) | 550 | 1.2× |
| ステンレス 304 | 620 | 1.4× |
| ステンレス 316 | 580 | 1.3× |
| Hardox 400 | 1250 | 2.8× |
| Hardox 500 | 1550 | 3.4× |
例:
軟鋼の計算で50トンが必要と示され、同じ厚さと長さの304ステンレス鋼を曲げる場合、必要なのは:
6. 曲げ方法:エアベンディング 対 ボトミング 対 コイニング
曲げ方法はトン数要件に劇的な影響を与えます:
エアベンディング(最も一般的)
パンチはダイに完全に接触しません。材料のスプリングバックが最終角度を決定します。最低トン数を必要とします — 通常は計算値。最も柔軟性があります:1つのダイで複数の角度を生成できます。標準公式が適用されます。
ボトミング(ボトム曲げ)
パンチが材料をダイにしっかりと押し込みます。スプリングバックを大幅に減少させます。エアベンディングより3-5倍多いトン数を必要とします。より一貫した角度。計算されたトン数を3-5倍してください。
コイニング
材料はパンチとダイの間で完全に圧縮されます。スプリングバックをほぼ排除します。エアベンディングより8-10倍多いトン数を必要とします。現代のCNCプレスブレーキではめったに使用されません。計算されたトン数を8-10倍してください。
7. 曲げ角度の影響
曲げ角度もトン数要件に影響しますが、V型ダイ開口や材料タイプほど劇的ではありません:
| 曲げ角度 | トン数乗数 |
|---|---|
| 90° | 1.0×(標準) |
| 60° | 0.7× |
| 45° | 0.5× |
| 120° | 1.3× |
| 135° | 1.5× |
注意:鋭角(90°未満)は専用工具とスプリングバックの慎重な考慮が必要です。鈍角は材料が初期位置を超えてさらに曲げられる必要があるため、より多くのトン数を必要とします。
8. 完全なトン数計算例
実際の例をステップバイステップで見ていきましょう。
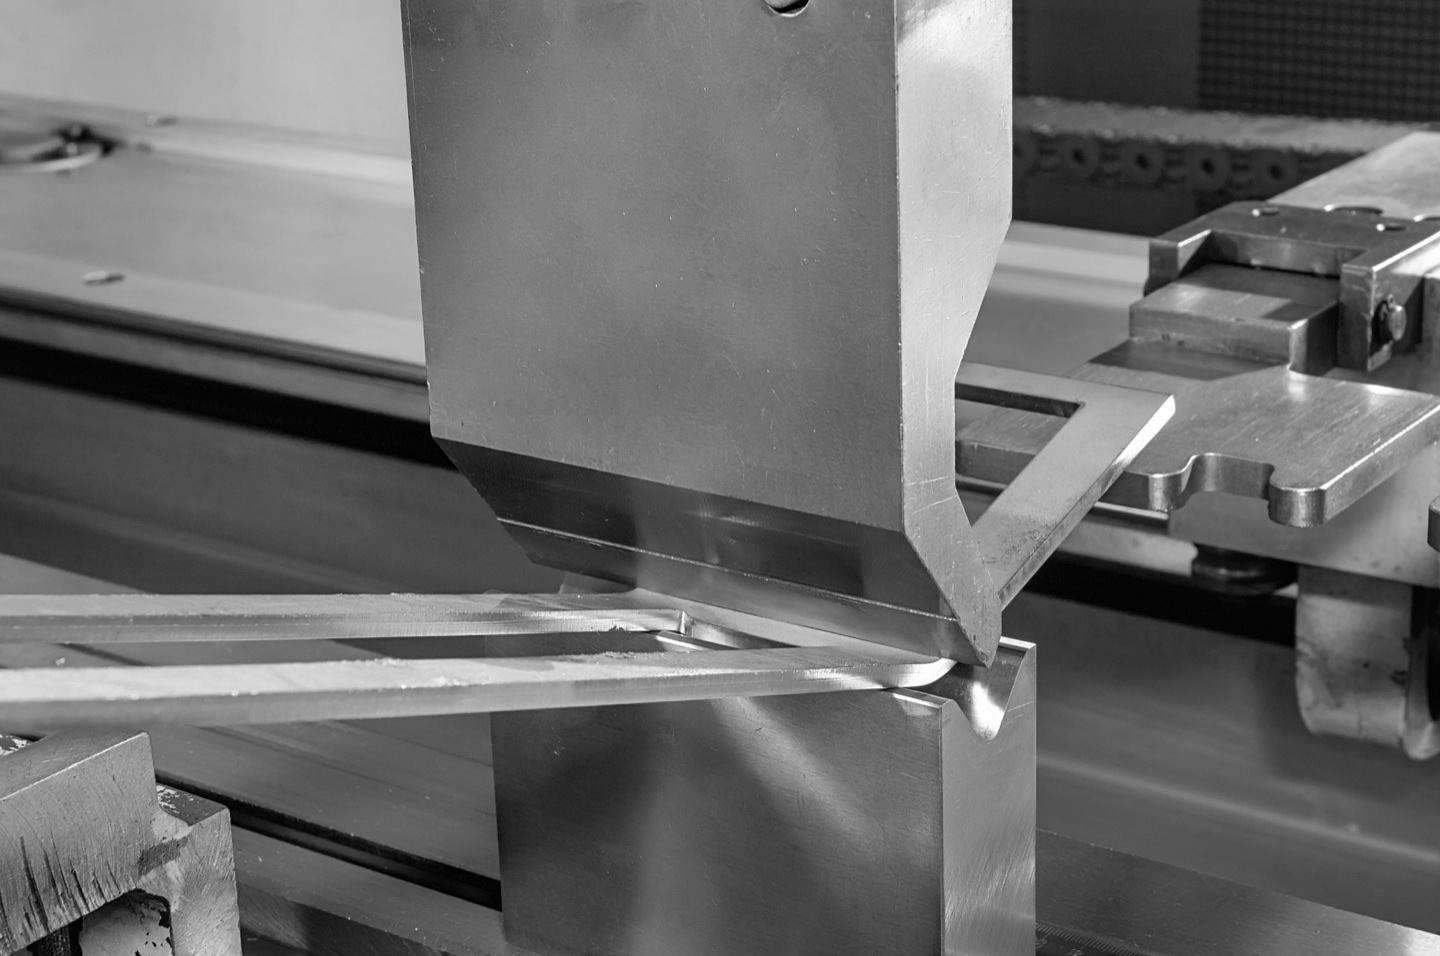
作業仕様:
- 材料:ステンレス鋼304、厚さ4mm
- 曲げ長さ:3メートル
- 曲げ角度:90°
- 曲げ方法:エアベンディング
ステップ1:V型ダイ開口を選択
ステップ2:完全な公式を使用して計算
ステップ3:メートルトンに変換
ステップ4:安全マージン(20%)を追加
推奨事項: このジョブには少なくとも 200 -トン プレスブレーキを選択し、生産前に作業長、ベッドのたわみ、たわみ補正、ツーリング、および負荷分散を確認してください。
9。 プレスブレーキ用途別のトン数例
検索者は多くの場合、式だけでなく、自分の作業に通常適合するマシンクラスも知りたいと考えます。これらの例は引用の出発点です。最終的なトン数は、材料のグレード、曲げの長さ、V ダイの開口部、半径、毎日の生産時間によって異なります。
| アプリケーション | 一般的な材質範囲 | 共通マシンクラス | 関連ガイド |
|---|---|---|---|
| 電気キャビネットおよびエンクロージャ | 0.8-2.0 mm 軟鋼またはステンレス鋼 | 40T - 100T CNC プレスブレーキ | キャビネットとフレームの曲げ参照 |
| HVACダクトの曲げ | 0.6-2.0 mm 亜鉛メッキ板 | 63T - 125T プレスブレーキまたはダクトラインのサポート | HVAC ダクト製造ワークフロー |
| 換気されたファサードブラケット | 2.0-4.0 mm ステンレス鋼またはアルミニウム | 80T - 160T CNC プレスブレーキとたわみ補正 | ファサードブラケット生産ソリューション |
| 長いファサードパネルと街灯柱 | 2.0-6.0 mm スチールまたはアルミニウム | 160T - 400T またはタンデムプレスブレーキ | タンデムプレスブレーキオプション |
| 重い構造ブラケット | 6.0-12.0 mm 軟鋼または高張力鋼 | 250T + ヘビーデューティプレスブレーキ | ヘビーデューティープレスブレーキ |
10。クイックリファレンストン数チャート
迅速な見積もりには、この事前計算されたトン数表を使用してください(曲げ長さ1メートルあたり、エアベンディング、8倍V型ダイルール):
軟鋼トン数表(メートルあたりトン)
| 厚さ | V= 8mm | V= 16mm | V= 24mm | V= 32mm | V= 40mm | V= 50mm |
|---|---|---|---|---|---|---|
| 1.0 mm | 8 | 4 | - | - | - | - |
| 1.5 mm | 18 | 9 | 6 | - | - | - |
| 2.0 mm | 32 | 16 | 11 | 8 | - | - |
| 3.0 mm | - | 36 | 24 | 18 | 14 | - |
| 4.0 mm | - | - | 43 | 32 | 26 | 20 |
| 5.0 mm | - | - | - | 50 | 40 | 32 |
| 6.0 mm | - | - | - | - | 58 | 46 |
| 8.0 mm | - | - | - | - | - | 82 |
ステンレス鋼 304 : は軟鋼の値に 1.4 を乗算します
アルミニウム: は軟鋼の値に 0.5 を乗算します
11。トン数配分と機械の選択
プレスブレーキを選択する際は、トン数が作業長にどのように分布するかを考慮してください:
センター荷重 対 オフセンター荷重:
ほとんどのプレスブレーキのトン数定格は、総作業長の60-70%にわたるセンター荷重を想定しています。オフセンター曲げまたはフルレングス曲げにはデレーティングが必要な場合があります。
経験則:
- ベッド長の中央60%:定格トン数の全てが使用可能
- 全ベッド長:定格トン数の60-70%にデレーティング
- 極端なオフセンター:メーカー仕様を参照
計算トン数からの機械の選択
計算されたトン数を 1 回の曲げに対する最小の力として使用します。最終的な機械は、作動長、曲げ分布、開口高さ、ストローク、ギャップ深さ、コントローラ、たわみ補正、およびツーリングも一致する必要があります。
| リザーブ後の計算された力 | マシンクラスの開始 | 典型的な使用例 | 選択メモ |
|---|---|---|---|
| 最大 60 トン | 63T プレスブレーキ | ライト板金、キャビネット、カバー、小型ブラケット | ほとんどの作業が 10 トン未満である場合は、低トン数での精度を確認してください。 |
| 60-100 tons | 100T プレスブレーキ | 中程度の長さまでの一般的な 2-4 mm 軟鋼部品 | 多くのワークショップに適した汎用品です。 |
| 100-160 tons | 160T プレスブレーキ | 長い曲げ、4-6 mm 軟鋼、一部ステンレス加工 | たわみ補正と全長ディレーティングを確認してください。 |
| 160-250 tons | 250T プレスブレーキ | 厚板、ステンレス、構造ブラケット | 工具の強度と V ダイのサイズが重要になります。 |
| 250トン以上 | カスタムヘビーデューティプレスブレーキ | 厚板、長尺部品、高張力鋼 | Rucheng にフレーム、油圧システム、工具を一緒に検証してもらいます。 |
12。よくあるトン数計算の間違い
間違い#1:材料グレードを無視
グレードを指定せずに「鋼」を使用する。軟鋼と高張力鋼の間のトン数要件の差は2-3倍になることがあります。
間違い#2:間違ったV型ダイ選択
最適な開口を計算する代わりに、利用可能なダイを使用する。これは過剰なトン数要件または不良な曲げ品質につながります。
間違い#3:安全マージンを忘れる
正確な要件を計算し、その容量の機械を購入する。常に20-30%のマージンを追加してください。
間違い#4:メートルトンと米国トンを混同
1メートルトン = 1,000 kg = 2,204.6 lbs。1米国(ショート)トン = 2,000 lbs = 907 kg。差:約10%。機械がどの単位を使用しているか常に確認してください。
間違い#5:複数の曲げを考慮しない
複数の曲げがある部品は、トン数分布に影響する再配置が必要な場合があります。平均ではなく、最も要求の厳しい曲げを考慮してください。
13。よくある質問
Q:不規則な形状のプレスブレーキトン数をどのように計算しますか?
各曲げセグメントを長さと材料厚さに基づいて個別に計算します。単一の曲げからの最大トン数が機械要件を決定します。
Q:薄い材料に高トン数の機械を使用できますか?
はい、ただし注意が必要です。200トン機械を10%の容量で運転すると、制御精度の問題が発生する可能性があります。多くのメーカーは、軽量ゲージ作業用に調整可能なトン数または精密モードを提供しています。
Q:プレスブレーキのトン数定格を超えるとどうなりますか?
安全システムが運転を防止するはずですが、バイパスされた場合:フレームの損傷、ラムのたわみ、油圧システムの故障、危険な状態の可能性があります。定格容量を絶対に超えないでください。
Q:曲げ速度はトン数要件に影響しますか?
最小限です。より速い曲げは動的力をわずかに増加させる可能性がありますが、現代のサーボ油圧システムは自動的に補正します。速度はトン数よりもサイクルタイムと精度に影響します。
Q:温度はトン数計算にどのように影響しますか?
冷たい材料は曲げるのがわずかに難しくなります。冬に暖房のない工場で曲げる場合、トン数計算に5-10%を追加してください。厚い板を予熱するとトン数要件を減らすことができます。
Q:曲げごとのトン数を計算すべきですか、それとも部品の合計ですか?
曲げごとに計算してください。プレスブレーキは一度に1つの曲げに力を加えます。機械の容量は、すべての曲げの合計ではなく、最も要求の厳しい単一の曲げを処理する必要があります。
Q: プレスブレーキにはどのくらいのトン数の予備が必要ですか?
通常の生産では、計算された曲げ力に少なくとも 20-30 % を追加します。全長ベンド、ステンレス鋼、高張力鋼、幅の狭い V ダイス、または今後さらに厚くなる材料の場合は、30-50 % 予約を使用し、荷重分散をメーカーに確認してください。
Q: プレスブレーキには 3 mm 鋼が何トン必要ですか?
2000 mm の曲げ長さと 24 mm の V ダイ開口部を備えた 3 mm の軟鋼の場合、計算された空気曲げ力は約 51 トンです。 20-30 % の予約を追加するため、多くの場合、63 トンのプレスブレーキが開始点になります。より長い曲げ、ステンレス鋼または高張力鋼の場合は、より大型の機械が必要になる場合があります。
Q: プレスブレーキのトン数計算にはどの V ダイ開口部を使用すればよいですか?
通常のエアベンディングの場合、材料の厚さの約 8 倍の V ダイ開口部から始めます。短いフランジまたはより狭い内側半径が必要な場合は 6x を使用し、トン数を減らし、表面マーキングを少なくするか、ステンレス鋼や高強度材料の予備を増やす必要がある場合は 10x または 12x を使用します。
Q: エアベンディングに最適なプレスブレーキ V ダイ開口チャートは何ですか?
軟鋼エアベンディングのデフォルトの開始点として 8 倍の材料厚さを使用し、その後、内径、最小フランジ長さ、材料強度、表面マーキング、および利用可能なトン数に基づいて 6x から 12x まで調整します。ステンレス鋼や高強度材料では、多くの場合、より大きな V 開口部とより多くのトン数予備が必要になります。
Q: V ダイ開口部を大きくすると、プレスブレーキのトン数は減少しますか?
はい。 V ダイ開口部を大きくすると、必要な曲げトン数が減りますが、内径も大きくなり、最小フランジが長くなります。正しいダイ開口部では、トン数、半径、フランジ長さ、部品品質のバランスが取れている必要があります。
Q: ファサードブラケット、キャビネット、HVAC ダクトの一般的なプレスブレーキトン数は何ですか?
電気キャビネットと照明カバーは多くの場合 40-80 トンから始まり、HVAC ダクト工事では 63-125 トンが使用されることが多く、ファサードブラケットやステンレス製ブラケットは厚さ、曲げの長さ、材料グレード、工具に応じて 80-160 トンが使用されることがよくあります。最終的な選定は図面にてご確認ください。
Q: Rucheng は図面からプレスブレーキトン数を計算できますか?
はい。材料グレード、厚さ、曲げ長さ、部品図面、生産量、電圧要件を送信します。 Rucheng は必要なトン数を計算し、プレスブレーキモデル、コントローラー、バックゲージ、たわみ補正、およびツーリング構成を推奨します。
Q: トン数を計算した後、どのプレスブレーキマシンタイプを選択すればよいですか?
を選択してください 電気油圧 CNC プレスブレーキ 通常の精度の板金作業の場合、 頑丈プレスブレーキ 厚板や構造部品の計算トン数が大きい場合、および タンデムプレスブレーキ 曲げ長さが実際のシングルマシンベッドを超える場合。
結論
正確なトン数計算は、プレスブレーキの選択と運用を成功させるための基礎です。主要な公式 — F = 1.54 × Rm × S² × L / (V × 1000 ) — とそれに影響を与える要因を理解することで、ニーズに合った適切なマシンを自信を持って指定できます。
これらの重要な原則を覚えておいてください:
- V型ダイの選択は重要です:最適な結果のために8倍ルールに従ってください
- 材料は重要です:ステンレス鋼は軟鋼より40%多いトン数を必要とします;高張力鋼は2-3倍必要な場合があります
- 安全マージンを追加:20-30%の追加容量が投資を保護します
- 分布を考慮:フルレングスの曲げにはデレーティングが必要な場合があります
- 単位を確認:メートルトン 対 米国トンは10%の誤差を引き起こす可能性があります
これらのガイドラインにより、プレスブレーキのトン数を過少または過大に指定するコストのかかる間違いを避けることができます。
同じワークフローでの次のチェックについては、この記事と当社の記事を比較してください。 プレスブレーキ力計算ガイド、フラットパターンの長さを確認します。 曲げ展開長および K ファクターガイドを使用して予算を見積もります。 CNC プレスブレーキトン数ガイド別コスト.
プレスブレーキトン数計算後の見積チェックリスト
トン数はプレスブレーキ選択の一部にすぎません。 Rucheng に適切なマシンサイズ、コントローラー、バックゲージ、たわみ補正、およびツールを確認してもらうには、見積もりリクエストとともに次の情報を送信してください。
| 必要な情報 | なぜそれが重要なのか |
|---|---|
| 材質グレードと引張強さ | ステンレス鋼、アルミニウム、高張力鋼では、異なる力と工具の選択が必要です。 |
| 厚み範囲と最大曲げ長さ | これら 2 つの値により、トン数と作動長が計算されます。 |
| 部品図または曲げ図 | 図面は、フランジの長さ、曲げ順序、ツーリングのクリアランス、およびバックゲージの要件を確認します。 |
| 1日あたりの予想生産量 | 生産量は、コントローラレベル、バックゲージ軸、自動化およびツールのセットアップに影響します。 |
| 推奨される電圧とワークショップのレイアウト | 電力、基礎、積載ルート、取り扱いスペースが最終構成に影響します。 |
計算された力がすでにわかっている場合は、それをメッセージに含めてください。そうでない場合は、材質、厚さ、曲げの長さ、および図面を送信してください。 Rucheng はトン数を計算し、正しいプレスブレーキモデルを推奨します。
図面からプレスブレーキトン数を確認するには、Rucheng が必要ですか?材質、厚さ、曲げ長さ、部品図、生産量などをお送りいただき、実用機の推奨をさせていただきます。
プレスブレーキの推奨事項をリクエストする機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、自動化オプションを選択する前に、Rucheng プレスブレーキマシン を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- ヘビーデューティープレスブレーキ 厚板、高トン数、および大きな構造曲げ用。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 図面の準備ができたら、 プレスブレーキ見積フォーム を使用して、材料、厚さ、曲げの長さ、および製造要件を送信します。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。