
曲げ展開計算機
計算機更新:2026年11月4日
有限の数値を入力してください。板厚とフランジは正、半径は0以上、角度は0度より大きく180度未満です。
各外寸は外側セットバックより大きくなければなりません。角度と寸法の定義を確認してください。
K係数が本モデルの0~0.5の範囲外です。ブランク、角度、半径、フランジの測定を確認し、無理に範囲内に補正しないでください。
- 曲げ展開弧長 BA
- 曲げ控除 BD
- 外側セットバック OSSB
- K係数
- ブランク展開長
一定半径の単一曲げ専用です。結果は推定値であり、金型荷重や機械能力の確認ではありません。初期K係数は例示で、材料の保証値ではありません。量産切断前に試験片で確認し、ヘミング、段曲げ、相互に影響する曲げは別途検証してください。
展開計算にはどのフランジ寸法を使うべきか
外寸の場合は、両外面を延長した仮想の鋭角交点まで各フランジを測り、合計からBDを引きます。接点寸法では円弧が始まるまでの直線部だけを測り、BAを加えます。仮想内角までの内寸は、接点までの直線長とは異なります。定義を混用しないでください。
完成内角135度は曲げ回転角45度に相当します。計算機は内角を換算してから BA = (pi / 180) x 回転角 x (R + K x T) を適用します。外側セットバック = (R + T) x tan(回転角 / 2)、BD = 2 x セットバック - BA です。
同じ曲げ、二つの寸法定義、同じブランク
計算例:T = 2 mm、R = 2.5 mm、K = 0.33、回転角90度では、BA = 4.963716 mm、セットバック = 4.5 mm、BD = 4.036284 mm。外寸50 mmと80 mmからブランク125.963716 mmが得られます。同じ部品の接点までの直線長は45.5 mmと75.5 mmで、45.5 + 75.5 + BA も同じ長さです。50と80を接点寸法として入力すると別の部品を表します。
実測した試し曲げでK係数を校正
元のブランク長、実板厚、完成角度、内半径、同じ定義による両フランジを測定します。外寸では実測BA = ブランク - A - B + 2 x セットバック。接点寸法では実測BA = ブランク - A - B。K = (実測BA / 回転角のラジアン値 - R) / T で求めます。金型、材料ロット、圧延方向を記録し、展開長誤差を判断する前に完成角度を修正します。
90度、板厚2 mmで半径が一定なら、Kを0.33から0.40へ変えると中立層弧長は曲げ1回あたり約0.220 mm変わります。これは計算上の感度で、機械精度の保証ではありません。複数曲げには個別の角度、半径、校正値が必要で、未検証の部品に単一の控除値を回数分掛けないでください。
技術的根拠: SOLIDWORKS: K; SOLIDWORKS: BA / BD; Autodesk: K.
プレス ブレーキの曲げ許容値は、シート メタルの曲げの湾曲部分によって消費される材料の長さです。 K ファクターは、シートの厚さの内側に中立軸を配置する比率であり、曲げる前の正確なフラット パターンの長さを計算するために使用される重要な変数です。
| 解決する必要がある | このページまたはツールを使用する | 次のアクション |
|---|---|---|
| 曲げ展開長式 | この K ファクターチャートと実際の例 | BA を計算する前に、開始 K ファクター、半径、曲げ角度を選択してください |
| フラットパターン計算機 | プレスブレーキ曲げ計算機 | 厚さ、内側半径、角度、K ファクター、フランジの寸法を入力して、平面長さを確認します。トン数を別途確認してください |
| インサイドラジアスおよび V ダイ | 最小曲げ半径表 | 半径の仮定が選択した金型開口部と一致するかどうかを確認します |
| 機械トン数 | プレスブレーキトン数計算 | ツーリングと生産ルートをロックする前に必要な力を確認してください |
| 機械の選択またはお見積り | プレスブレーキ見積フォーム | 図面、材質、曲げ長さ、公差、生産数量を送る |
| 計算が示すとき | マシンに最適なフィット感 | なぜフィットするのか |
|---|---|---|
| 頻繁に段取り替えを行う多品種精密部品 | 電動油圧 CNC プレスブレーキ | 再現可能な角度制御、バックゲージの精度、および保存された曲げテーブルに最適 |
| 長いパネル、ポール、または構造コンポーネント | タンデムプレスブレーキ | 長い曲げラインと複数のマシンの同期作業を処理します |
| 厚板または非常に大きなトン数の仕事 | ヘビーデューティープレスブレーキ | より大きなフォースリザーブとより重い板金セクション向けに構築 |
このガイドでは、実際のプレス ブレーキ用語での曲げ許容値、K ファクター、曲げ控除、外側セットバック、フラット パターンの長さについて説明します。また、最初の部品を測定し、CNC コントローラーまたは曲げテーブルを更新することで、CAD シート メタル ルールを実際の生産に移行する方法も示します。
このガイドは、 プレスブレーキ曲げ計算機 フラットパターンチェックの場合、 最小曲げ半径チャート V ダイの選択では、 プレスブレーキ力計算ガイド トン数については、 CNC プレスブレーキプログラミングの基礎 コントローラーのセットアップでは、 曲げシーケンスガイド 曲げ順序については、 プレスブレーキ安全チェックリスト 新しいジョブを本番環境にリリースする前に。
設備計画の場合は、 Rucheng プレスブレーキ機械シリーズ を比較し、 プレスブレーキ見積フォーム を通じて材料、厚さ、曲げ長さ、公差要件を送信してください。
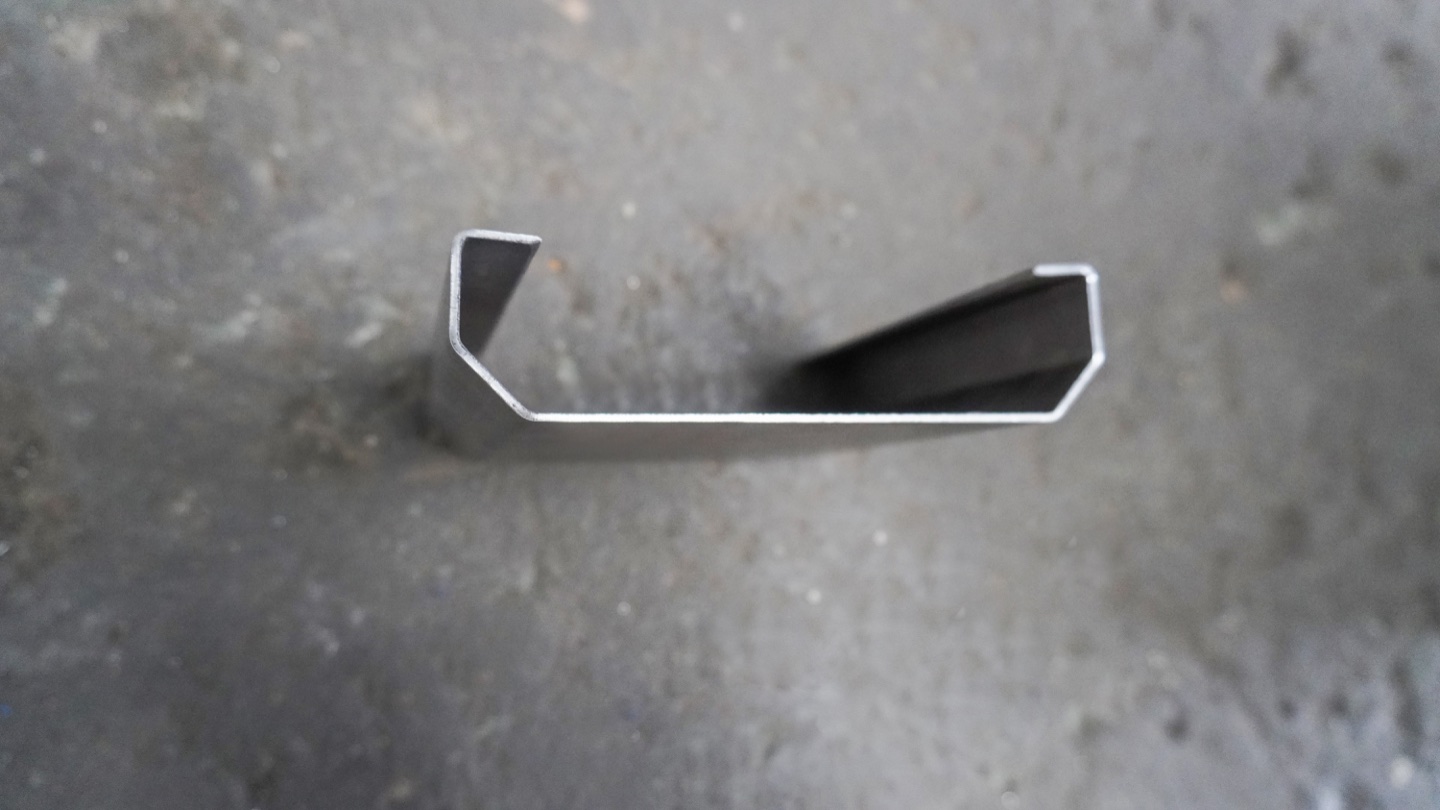
曲げ許容値、K ファクター、および曲げ控除の説明
シート メタル パーツは完成した 3D 形状として設計されますが、平らなブランクから製造されます。曲げ計算の目的は、曲げ後の最終的なフランジ寸法が正しくなるように、正しいブランク長さを予測することです。シートが曲がると、内側の半径に近い材料が圧縮され、外側の半径に近い材料が伸び、それらの間の中立軸は元の長さに近いままになります。
K ファクターは、中立軸がどこに位置するかを表します。中立軸が内面から材料の厚さの 3 分の 1 の場合、K ファクターは 0.33 です。などの CAD システムソリッドワークスそしてオートデスク フュージョンこの概念は板金ルールで使用されていますが、その値は実際のプレス ブレーキ プロセスと一致する必要があります。
| 学期 | 意味 | 使用する場所 |
|---|---|---|
| 曲げ代(BA) | 曲げの中立軸を通る円弧の長さ | フラット パターンを計算する場合、直線フランジの長さに追加します。 |
| Kファクター | 中立軸の位置を材料の厚さで割ったもの | CAD シート メタル ルール、CAM ネスティング、および曲げテーブルのセットアップ |
| 曲げ控除 (BD) | フランジ外寸法から差し引いた量 | 外寸からの現場のブランク計算を高速に実行 |
| アウトサイドセットバック(OSSB) | 接点から外側モールドライン交点までの距離 | 曲げの控除とレイアウトの計算 |
プレスブレーキ曲げ代計算式
プレスブレーキ加工の標準的な曲げ許容値の計算式は次のとおりです。
- BA = 曲げ展開長。通常は mm または inch で表します
- あ= 曲げ角度 (度単位)、曲げを通して測定
- R= 内側の曲げ半径
- K= K ファクター
- T= 材料の厚さ
90 度の曲げの場合、A x pi / 180 は 1.5708 になります。つまり、90 度の曲げ許容値は単純に 1.5708 x (R + K x T) になります。難しいのは数学ではありません。難しいのは、実際のプレス ブレーキ ツールと材料に適合する内径と K ファクターを選択することです。
プレスブレーキ曲げ展開長電卓ワークフロー
見積のために図面を送信する前、または CAD フラットパターンをロックする前に、このワークシートを使用してください。 曲げ展開長の式を、 オンライン曲げ計算機、 曲げ半径チャート そして プレスブレーキトン数ガイド.
| 計算ステップ | 入力が必要です | 値の例 | なぜそれが重要なのか |
|---|---|---|---|
| 1。材料ルールを選択 | 材質グレードと曲げ方法 | Q235 軟鋼、エアベンディング | 開始 K ファクターとスプリングバックの期待値を設定します。 |
| 2。厚さを測定 | 呼び寸法だけでなく、実際のシートの厚さ | 2.0 mm 公称、1.96 mm 実測 | 厚さは曲げ展開長、トン数、最小フランジを変更します。 |
| 3。ロックツーリング | Vダイ開口部、パンチ半径、曲げ方法 | V16 ダイ、0.8 mm パンチ半径、エアベンディング | 選択した V ダイにより、実際の内側半径とフラットパターンが変更されます。 |
| 4。 BA と BD を計算する | 曲げ角度、内径、K ファクター、フランジ寸法 | 90 度、R2.5、K0.33、50 x 80 mm フランジ | 試曲げ前の最初の平坦なブランクの長さを与えます。 |
| 5。最初のピース を確認してください | 測定された角度、フランジ長さ、および表面品質 | 最初に角度を修正し、次にフランジの長さを確認します | スプリングバックエラーと曲げ展開長エラーを分離します。 |
| 6。プロダクションルール の保存 | 材質、厚さ、ダイ、パンチ、Kファクター、コントローラープログラム | Q235-2.0mm-V16-K0.33 | 将来のバッチと見積に対して反復可能な設定を作成します。 |
プレスブレーキ曲げの K-Factor 開始チャート
次の値は開始点としてのみ使用してください。としてAnsys は板金の曲げ許容量に関するドキュメントで次のように述べています。、セットアップの実際の K ファクターは、曲げ、測定し、結果を逆計算することによって最もよく検証されます。材料グレード、降伏強度、結晶粒方向、パンチ半径、潤滑剤、V ダイ幅はすべて最終値に影響します。
| 材料・製法 | エアベンディング | ボトムベンディング | 注意事項 |
|---|---|---|---|
| 軟鋼(Q235・A36) | 0.30~0.35 | 0.38~0.42 | 良好な延性。エアベンディングの一般的なデフォルトは 0.33 です |
| ステンレス鋼304/316 | 0.35~0.40 | 0.40~0.45 | より高いスプリングバック。各バッチを確認する |
| アルミニウム 5052 / 6061 | 0.38~0.45 | 0.42~0.48 | 合金と焼き戻しにより曲げ挙動が大きく変化します |
| 銅・真鍮 | 0.35~0.45 | 0.40~0.48 | 柔らかい金属には跡がつきやすいです。磨かれた工具を使用する |
| 高張力鋼 | 0.40~0.50 | テストが必要です | より大きな半径を使用し、生産前にトン数を確認してください |
作業例: 90 度および 135 度の曲げ
例 1: 2 mm 軟鋼、90 度エアベンド
2 mm Q235 軟鋼、内側半径 R = 2.5 mm、K = 0.33、曲げ角度 A = 90 度を想定します。
部品に 50 mm と 80 mm の 2 つの直線内側フランジ長さがある場合、曲げ展開長方式による概算の展開長は 50 + 80 + 4.96 = 134.96 mm です。量産では、図面公差とコントローラー精度に合わせて丸めてください。
例 2:3 mm ステンレス鋼、内角 135 度
多くの図面には、完成品の開先角度が示されています。 135 度の夾角は、材料が 45 度曲がることを意味します。 3 mm 304 ステンレス、R = 4 mm、K = 0.38、A = 45 度を想定します。
この例はよくある間違いの原因です。フラットブランクを計算する前に、図面角度が夾角、補足曲げ角度、または CNC コントローラの角度規則であるかどうかを必ず確認してください。

曲げの控除と外側のセットバック
曲げ推定は、完成品の外形寸法がわかっている場合に役立ちます。内側の直線の長さに曲げ許容値を追加する代わりに、2 つの外側フランジ寸法を追加し、曲げ控除を差し引きます。
OSSB = タン(A / 2 ) x (R + T)
90 度の曲げの場合、tan(45 度) = 1 となるため、OSSB = R + T となります。R = 2.5 mm、T = 2 mm、BA = 4.96 mm の場合、BD = 2 x 4.5 - 4.96 = 4.04 mm となります。フランジ外寸が52mmと82mmの場合、二面長さは52+82-4.04=129.96mmとなります。
どちらの方法も有効ですが、同じ計算で内側の寸法と外側の寸法を混合しないでください。フラット パターンの誤差の多くは、曲げ控除式で内側フランジ長さを使用したり、曲げ許容式で外側寸法を使用したりすることで発生します。
V ダイ開口部が実際の曲げ代をどのように変えるか
エアベンディングでは、シートはパンチの半径と完全には一致しません。内側の半径は V ダイの開口部に大きく影響され、軟鋼の場合は V 開口部の 15% ~ 17% と概算されることがよくあります。 V ダイの幅が広いと内側の半径が大きくなり、曲げ許容値が増加し、最終的なフラット パターンが変わります。
これが、オペレータが V16 から V24 に変更された場合に、「R = 2 mm」という CAD ルールが製造現場で機能しない可能性がある理由です。部品は依然として正しい角度に達している可能性がありますが、曲げ半径と中立軸の長さが変化したため、フランジの長さが変化します。精密部品の場合は、材料、厚さ、パンチ半径、V ダイ開口部、曲げ方法、K ファクターを 1 つの制御されたプロセスとしてまとめてロックします。
| 厚さ | 典型的な V ダイ | 約空気曲げ半径 | 使用事例 |
|---|---|---|---|
| 1.0mm | V6~V8 | 1.0~1.3mm | キャビネット、カバー、ライトパネル |
| 2.0mm | V12~V16 | 2.0~2.7mm | 電気筐体、ブラケット |
| 4.0mm | V32~V40 | 5.3~6.7mm | フレーム、マシンガード、構造部品 |
| 8.0mm | V63~V80 | 10.5~13.3mm | 重いブラケットと厚板部品 |
CNC プレス ブレーキの初回検証ワークフロー
曲げ許容値表は実機で証明されて初めて価値があります。新しい材料ルールを作成する場合、サプライヤーを変更する場合、工具を変更する場合、または高公差のジョブを見積もる場合には、このワークフローを使用します。
- 実際の材料の厚さを測定します。少なくとも 5 点の平均と範囲を記録します。公称 2.0 mm のシートは、実際には 1.92 ~ 2.06 mm になる場合があります。
- ツールのセットアップをロックします。パンチ半径、V ダイ開口部、ダイ高さ、および曲げがエアベンディング、ボトミング、またはコイニングであるかどうかを記録します。テストと運用に同じセットアップを使用します。
- 開始 K ファクターをプログラムします。最初の見積もりとして、上のグラフまたは CAD のデフォルトを使用してください。 CNC コントローラーと CAD/CAM システムが同じ角度規則を使用していることを確認してください。
- テストクーポンを曲げます。フランジ寸法を正確に測定しやすい単純な L ベンドまたは U ベンドを使用します。
- 角度とフランジの長さを測定します。最初に角度を修正し、次に平面の長さを評価します。角度を間違えると、フランジの測定値に誤りが生じます。
- 曲げテーブルを更新します。CAD/CAM データベース内の K ファクター、曲げ許容値、または曲げ控除を調整し、特定の材料およびツール名で保存します。
- 大きな変更の後に繰り返します。材料供給者、パンチ、V ダイ、潤滑、またはプレスブレーキ変化します。
よくある曲げ許容誤差の間違い
- ジョブごとに 1 つの K-factor を使用します。単一のデフォルト値 0.33 は便利ですが、ステンレス、アルミニウム、高張力鋼、および底部の曲げには異なる値が必要になることがよくあります。
- 実際の内側半径は無視します。エアベンディングでは、V ダイ開口部がパンチノーズの半径よりも大きな半径を制御することがよくあります。
- 角度を修正する前に長さを修正します。必ず最初にスプリングバックと角度の変動を修正してください。角度誤差により、測定されたフランジ長さが変化します。
- 曲げ許容値と曲げ控除ロジックを混合します。BA は内側の長さがストレートの場合に機能します。 BD は外側の寸法でも機能します。
- 木目の方向を忘れています。転がる粒子に平行に曲げるには、より大きな半径が必要となり、有効な K ファクターが変化する可能性があります。
- 工具のメンテナンスをしていない。磨耗したダイのショルダーや丸みを帯びたパンチは実際の半径を変化させ、古いベンドテーブルの信頼性を低下させます。
曲げ代精度を向上させる機械の特長
曲げ許容値は計算ですが、再現可能な部品には再現可能な機械が必要です。現代的な電動油圧式CNCプレスブレーキ基本的な手動機械よりも一貫してラム深さ、Y1/Y2 同期、バック ゲージ位置、材料プログラム、クラウニング補正を制御できるため、ベンド テーブルの実際の精度が向上します。
精密な板金作業の場合は、材料ライブラリを保存するコントローラー、安定したバック ゲージ、クイック ツーリング クランプ、機械式または油圧式クラウニング、正確なラム再現性を優先してください。長い部品の場合、フラット パターンの計算が完璧であっても、ベッドのたわみにより端の角度が正しくなり、中央が開く可能性があるため、クラウニングは特に重要です。
よくある質問
プレスブレーキの曲げ代とは何ですか?
プレス ブレーキの曲げ代は、フラット パターンの曲げによって消費される材料の円弧の長さです。曲げ前のブランクサイズを計算するために、直線フランジの長さに加算されます。曲げ許容値が間違っていると、曲げ角度が正しいように見えても、フランジ長さに誤差が生じます。
エアベンディングにはどの K ファクターを使用すればよいですか?
空気曲げの実際的な開始 K 係数は、軟鋼の場合は 0.33、ステンレス鋼の場合は 0.35 ~ 0.40、アルミニウムの場合は 0.38 ~ 0.45 です。これらの値は開始点にすぎません。最終的な値は、実際の材料、工具、プレス ブレーキを使用してテスト曲げを行って検証する必要があります。
曲げ代の計算式は何ですか?
一般的な式は、BA = A x pi / 180 x (R + K x T) です。 A は度単位の曲げ角度、R は内側半径、K は K ファクター、T は材料の厚さです。半径と厚さには同じ単位を使用します。
曲げ許容値は曲げ控除と同じですか?
いいえ。曲げ許容値は、直線の内側フランジの長さに追加されます。曲げ控除は、フランジの外側寸法の合計から差し引かれます。どちらも正しく使用すると同じ平面長を生成できますが、2 つの方法を混合するとエラーが発生します。
CNC プレス ブレーキ部品が CAD フラット パターンと一致しないのはなぜですか?
最も一般的な理由は、間違った K ファクター、間違った内側半径、材料の厚さのばらつき、スプリングバック、バック ゲージのエラー、または CAD ルールと異なる V ダイ開口部です。まず曲げ角度を修正し、次にフランジの長さを測定して曲げテーブルを更新します。
曲げ展開長チャートまたはオンライン曲げ計算機を使用する必要がありますか?
曲げ展開長チャートを使用して開始 K ファクターと半径ルールを選択し、オンライン曲げ計算機を使用して、特定の材料、厚さ、角度、工具設定に対する正確な曲げ展開長、 曲げ控除量およびフラットブランクの長さを確認します。
曲げ展開長からフラットパターンの長さを計算するにはどうすればよいですか?
内側の寸法については、直線フランジの長さと各曲げの曲げ展開長を追加します。外形寸法については、外側のフランジの長さを加算し、 曲げ控除量を減算します。同じ計算で内側寸法と外側寸法を混合しないでください。
プレスブレーキ見積のフラットパターンを計算するにはどのような情報が必要ですか?
プレスブレーキの見積書またはフラットパターンのチェックでは、材料グレード、測定厚さ、曲げ長さ、曲げ角度、内径ターゲット、Vダイ開口部、パンチ半径、フランジ寸法、公差、図面ファイル、予想生産数量を準備します。
異なるプレスブレーキに同じベンドテーブルを使用できますか?
これを開始点として使用できますが、各マシンで検証する必要があります。ラムの再現性、ツーリング システム、クラウニング、バック ゲージの精度、オペレーターのセットアップ方法の違いにより、最終的なフランジの長さは変化する可能性があります。
曲げ展開長サポートにはどのような情報を送信すればよいですか?
材料グレード、厚さ、曲げ角度、内側半径ターゲット、V ダイ開口部、パンチ半径、曲げ方法、フランジ寸法、公差要件、および現在のフラットパターン結果を送信します。図面または STEP ファイルは、エンジニアが K-factor、曲げ控除量、およびプレスブレーキのセットアップを検証するのに役立ちます。
K ファクターは実際のプレスブレーキでテストする必要がありますか?
はい。 スプリングバック、厚さ公差、工具半径により最終的なフラットパターンが変化するため、K ファクターは実際の材料、パンチ、V ダイ開口部、曲げ角度、およびプレスブレーキで検証する必要があります。
CAD ソフトウェアのデフォルトの K ファクターを使用できますか?
CAD のデフォルトの K ファクターは、開始値としてのみ受け入れられます。製造 K ファクターは、実際の材料、V ダイ開口部、パンチ半径、曲げ方法、プレスブレーキ再現性および測定方法を使用してテストし、ショップ固有の曲げテーブルとして保存する必要があります。
曲げ展開長を計算した後、どのプレスブレーキマシンを選択すればよいですか?
部品が頻繁に変更され、再現可能なセットアップが必要な場合は、 電気油圧 CNC プレスブレーキ。非常に長いパーツの場合は、 タンデムプレスブレーキ。厚板および高トン数の場合は、 頑丈プレスブレーキ.
結論
曲げ許容値と K ファクターは、CAD 設計と実際のプレス ブレーキ製造の間の橋渡しとなります。計算式は単純ですが、正しい値は材質、厚さ、半径、V ダイ開口部、曲げ方法、工具条件、機械の再現性によって異なります。
信頼性の高い生産を実現するには、適切な K ファクターから開始し、工具セットアップをロックし、テスト クーポンを曲げ、実際の結果を測定し、曲げテーブルを更新します。 CAD ルール、CNC コントローラー、バック ゲージ、およびツーリングのセットアップがすべて同じ検証済みデータを使用すると、フラット パターンのエラーはすぐに減少し、最初のピースの承認がはるかに速くなります。
板金を正確に曲げるためのプレス ブレーキが必要ですか?
Rucheng は、材料範囲、曲げ長さ、公差要件に合わせた CNC プレス ブレーキ、ツーリング パッケージ、制御システムの選択をお手伝いします。
プレスブレーキに関するアドバイスをリクエストする機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- 材質、曲げ長さ、公差、工具要件を含むプレスブレーキの見積 をリクエストします。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。