
Calculadora de desarrollo de pliegue
Calculadora actualizada: 4 de noviembre de 2026
Introduzca valores finitos: espesor y alas mayores que cero, radio no negativo y ángulo estrictamente entre 0 y 180 grados.
Cada cota exterior debe superar el retroceso exterior. Compruebe el ángulo y la convención de cotas.
El factor K está fuera del intervalo 0 a 0.5 de este modelo. Compruebe chapa, ángulo, radio y alas; no fuerce el resultado al intervalo.
- Desarrollo del arco BA
- Deducción de pliegue BD
- Retroceso exterior OSSB
- Factor K
- Longitud plana de la chapa
Solo para un pliegue de radio constante. Son estimaciones, no comprobaciones de carga del utillaje o capacidad de máquina. El factor K inicial es ilustrativo, no una garantía del material. Valide una probeta antes de cortar un lote; dobladillos, desfases y pliegues que interactúan requieren validación aparte.
¿Qué cotas de alas corresponden al cálculo del desarrollo?
Para cotas exteriores, prolongue ambas caras exteriores hasta su vértice teórico y mida cada ala hasta ese punto. Reste BD de su suma. Para cotas tangentes, mida solo los tramos rectos hasta el comienzo del arco y sume BA. Una cota interior hasta una esquina teórica no es una longitud recta tangente. No mezcle convenciones.
Un ángulo interior terminado de 135 grados equivale a un giro de plegado de 45 grados. Se convierte antes de aplicar BA = (pi / 180) x giro x (R + K x T). Retroceso exterior = (R + T) x tan(giro / 2); BD = 2 x retroceso - BA.
Un pliegue, dos convenciones, la misma chapa
Ejemplo ilustrativo: T = 2 mm, R = 2.5 mm, K = 0.33 y giro = 90 grados dan BA = 4.963716 mm, retroceso = 4.5 mm y BD = 4.036284 mm. Alas exteriores de 50 y 80 mm producen una chapa de 125.963716 mm. Los tramos tangentes de esa pieza son 45.5 y 75.5 mm: 45.5 + 75.5 + BA da la misma longitud. Introducir 50 y 80 como tramos tangentes describe otra pieza.
Calibrar el factor K con un pliegue medido
Mida la longitud inicial, el espesor real, el ángulo terminado, el radio interior y ambas alas con una misma convención. Con cotas exteriores: BA medido = chapa - A - B + 2 x retroceso. Con tramos tangentes: BA medido = chapa - A - B. Después K = (BA medido / giro en radianes - R) / T. Registre utillaje, lote y dirección de laminación. Corrija el ángulo terminado antes de evaluar el error de desarrollo.
A 90 grados y 2 mm de espesor, cambiar K de 0.33 a 0.40 modifica el desarrollo neutro unos 0.220 mm por pliegue si el radio no cambia. Es sensibilidad calculada, no una precisión garantizada de la máquina. Cada pliegue necesita su propio ángulo, radio y valor calibrado; no multiplique una deducción por todos los pliegues sin validarlo.
Base técnica: Definición del factor K de SOLIDWORKS, convenciones de asignación y deducción virtual-nítida, y Guía de calibración de piezas de prueba de Autodesk.
El margen de curvatura de la prensa plegadora es la longitud del material consumido por la parte curva de una curva de chapa metálica. El factor K es la relación que ubica el eje neutro dentro del espesor de la lámina y es la variable clave utilizada para calcular la longitud precisa del patrón plano antes de doblar.
| necesidad de resolver | Utilice esta página o herramienta | Siguiente acción |
|---|---|---|
| Fórmula del margen de curvatura | Este gráfico del factor K y ejemplos resueltos | Elija un factor K inicial, un radio y un ángulo de curvatura antes de calcular BA |
| Calculadora de patrones planos | Calculadora de plegado de prensa plegadora | Ingrese el espesor, el radio interior, el ángulo, el factor K y las dimensiones de la brida para verificar la longitud plana; comprobar el tonelaje por separado |
| Radio interior y matriz en V | Tabla de radio de curvatura mínimo | Confirme si la suposición del radio coincide con la apertura del troquel seleccionada |
| Tonelaje de la máquina | Cálculo del tonelaje de la plegadora | Verifique la fuerza requerida antes de bloquear las herramientas y la ruta de producción. |
| Selección o cotización de máquina | Formulario de cotización de plegadora | Enviar planos, material, longitud de plegado, tolerancia y volumen de producción. |
| Cuando el cálculo muestra | Mejor ajuste a la máquina | ¿Por qué encaja? |
|---|---|---|
| Piezas de precisión de alta mezcla con cambios frecuentes de configuración | Prensa plegadora CNC electrohidráulica | Lo mejor para control de ángulo repetible, precisión del tope trasero y tablas de plegado almacenadas |
| Paneles largos, postes o componentes estructurales. | Prensa plegadora en tándem | Maneja líneas de curvatura largas y trabajo sincronizado con varias máquinas |
| Trabajos de chapa pesada o de muy alto tonelaje | Prensa plegadora de servicio pesado | Construido para una mayor reserva de fuerza y secciones de chapa más pesadas |
Esta guía explica el margen de curvatura, el factor K, la deducción de curvatura, el retroceso exterior y la longitud del patrón plano en términos prácticos de prensa plegadora. También muestra cómo transferir reglas de chapa CAD a la producción real midiendo la primera pieza y actualizando su controlador CNC o mesa de plegado.
Utilice esta guía junto con la Calculadora de plegado de plegadora para comprobaciones de patrón plano, el tabla de radio de curvatura mínimo para la selección de V-die, el guía de cálculo de la fuerza de la plegadora por tonelaje, Conceptos básicos de programación de plegadoras CNC para la configuración del controlador, el guía de secuencia de plegado para el orden de plegado y el Lista de verificación de seguridad de la plegadora antes de lanzar un nuevo trabajo a producción.
Para la planificación del equipo, compare la gama de máquinas plegadoras Rucheng y envíe los requisitos de material, espesor, longitud de curvatura y tolerancia a través del formulario de cotización de plegadora.
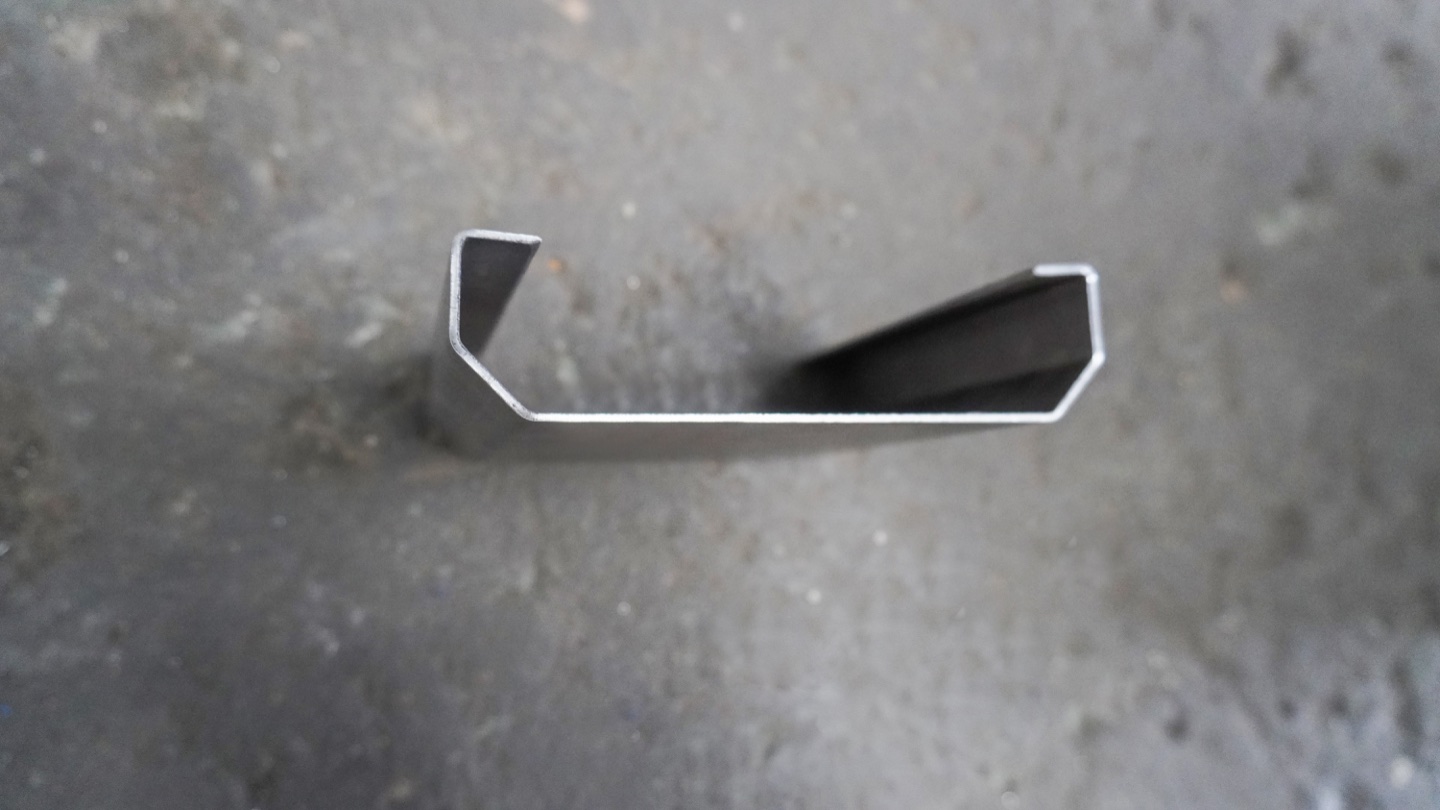
Explicación del margen de curvatura, el factor K y la deducción de curvatura
Una pieza de chapa está diseñada como una forma 3D acabada, pero se fabrica a partir de una pieza en bruto plana. El propósito de los cálculos de plegado es predecir la longitud correcta de la pieza en bruto para que las dimensiones finales de la brida sean correctas después del plegado. Cuando la lámina se dobla, el material cerca del radio interior se comprime, el material cerca del radio exterior se estira y un eje neutro entre ellos permanece cerca de su longitud original.
El factor K describe dónde se encuentra ese eje neutral. Si el eje neutro es un tercio del espesor del material desde la superficie interior, el factor K es 0,33. sistemas CAD comoSOLIDWORKSyFusión de Autodeskutilizan este concepto en sus reglas de chapa metálica, pero el valor aún tiene que coincidir con el proceso real de plegadora.
| Término | Significado | Dónde lo usas |
|---|---|---|
| Margen de curvatura (BA) | Longitud del arco a través del eje neutro de la curva. | Agregar longitudes de bridas rectas al calcular un desarrollo |
| factor K | Ubicación del eje neutro dividida por el espesor del material | Reglas de chapa CAD, anidamiento CAM y configuración de mesa de plegado |
| Deducción por curvatura (BD) | Cantidad restada de las dimensiones exteriores de la brida | Cálculos rápidos en blanco en el taller a partir de dimensiones exteriores |
| Retroceso exterior (OSSB) | Distancia desde el punto tangente a la intersección de la línea exterior del molde | Cálculos de diseño y deducción de curvatura. |
Fórmula del margen de curvatura de plegadora
La fórmula estándar de margen de flexión para trabajos de plegadora es:
- BA = desarrollo de plegado, normalmente en mm o pulgadas
- A= ángulo de curvatura en grados, medido a través de la curvatura
- R= radio de curvatura interior
- k= factor K
- t= espesor del material
Para una curva de 90 grados, A x pi/180 se convierte en 1,5708. Eso significa que un margen de curvatura de 90 grados es simplemente 1,5708 x (R + K x T). La parte difícil no son las matemáticas. La parte difícil es elegir un radio interior y un factor K que coincidan con el material y las herramientas reales de su plegadora.
Flujo de trabajo de la calculadora de margen de curvatura de prensa plegadora
Utilice esta hoja de trabajo antes de enviar un dibujo para cotización o antes de bloquear un desarrollo CAD. Convierte la fórmula del margen de doblez en un proceso repetible en el taller que se puede comparar con el calculadora de flexión en línea, el tabla de radio de curvatura y el guía de tonelaje de plegadora.
| Paso de la calculadora | Entrada requerida | Valor de ejemplo | Por qué es importante |
|---|---|---|---|
| 1. Elegir regla de material | Grado de material y método de curvatura. | Q235 acero dulce, curvado por aire | Establece el factor K inicial y la expectativa de recuperación elástica. |
| 2. Medir espesor | Espesor real de la hoja, no solo tamaño nominal | 2.0 mm nominal, 1.96 mm medido | El espesor cambia el margen de curvatura, el tonelaje y el ala mínima. |
| 3. Herramientas de bloqueo | Apertura del troquel en V, radio del punzón y método de curvatura | Troquel V16, radio de punzón 0.8 mm, doblado por aire | El troquel en V seleccionado cambia el radio interior real y el patrón plano. |
| 4. Calcular BA y BD | Ángulo de plegado, radio interior, factor K y dimensiones de brida | Bridas 90 grados, R2.5, K0.33, 50 x 80 mm | Proporciona la primera longitud plana en blanco antes del doblado de prueba. |
| 5. Verificar la primera pieza | Ángulo medido, longitud de brida y calidad de la superficie | Primero se corrigió el ángulo y luego se verificó la longitud de la brida. | Separa el error de recuperación elástica del error de tolerancia de curvatura. |
| 6. Guardar regla de producción | Material, espesor, troquel, punzón, factor K y programa de control. | Q235-2.0mm-V16-K0.33 | Crea configuraciones repetibles para futuros lotes y cotizaciones. |
Tabla de inicio del factor K para doblado de prensa plegadora
Utilice los siguientes valores sólo como puntos de partida. ComoAnsys señala en su documentación de asignación de curvatura de chapa, el factor K real de una configuración se verifica mejor doblando, midiendo y calculando a la inversa el resultado. La calidad del material, el límite elástico, la dirección de la fibra, el radio del punzón, la lubricación y el ancho de la matriz en V influyen en el valor final.
| Material / Método | plegado al aire | Doblado inferior | Notas |
|---|---|---|---|
| Acero dulce (Q235 / A36) | 0,30 a 0,35 | 0,38 a 0,42 | Buena ductilidad; El valor predeterminado común es 0,33 para flexión con aire. |
| Acero inoxidable 304 / 316 | 0,35 a 0,40 | 0,40 a 0,45 | Mayor recuperación elástica; verificar cada lote |
| Aluminio 5052 / 6061 | 0,38 a 0,45 | 0,42 a 0,48 | La aleación y el temple cambian significativamente el comportamiento de flexión |
| Cobre / latón | 0,35 a 0,45 | 0,40 a 0,48 | Los metales blandos se marcan fácilmente; utilizar herramientas pulidas |
| Acero de alta resistencia | 0,40 a 0,50 | Prueba requerida | Utilice un radio más grande y confirme el tonelaje antes de la producción. |
Ejemplos resueltos: curvas de 90 grados y 135 grados
Ejemplo 1: acero dulce de 2 mm, curvatura de aire de 90 grados
Supongamos acero dulce Q235 de 2 mm, radio interior R = 2,5 mm, K = 0,33 y ángulo de curvatura A = 90 grados.
Si la pieza tiene dos longitudes de brida interior recta de 50 mm y 80 mm, la longitud plana aproximada según el método del margen de flexión es 50 + 80 + 4,96 = 134,96 mm. En producción, redondee solo según la tolerancia de dibujo y la precisión del controlador.
Ejemplo 2: acero inoxidable de 3 mm, ángulo incluido de 135 grados
Muchos dibujos muestran el ángulo incluido de la pieza terminada. Un ángulo incluido de 135 grados significa que el material está doblado 45 grados. Supongamos que es de acero inoxidable 304 de 3 mm, R = 4 mm, K = 0,38 y A = 45 grados.
Este ejemplo es una fuente común de errores. Siempre confirme si el ángulo de dibujo es el ángulo incluido, el ángulo de plegado complementario o la convención de ángulo del controlador CNC antes de calcular el espacio en blanco.

Deducción de curvatura y retroceso exterior
La deducción de curvatura es útil cuando se conocen las dimensiones exteriores de la pieza terminada. En lugar de agregar margen de curvatura a las longitudes rectas interiores, se suman las dos dimensiones de brida exteriores y se resta la deducción de curvatura.
OSSB = bronceado(A / 2 ) x (R + T)
Para una curva de 90 grados, tan(45 grados) = 1, entonces OSSB = R + T. Si R = 2,5 mm, T = 2 mm y BA = 4,96 mm, entonces BD = 2 x 4,5 - 4,96 = 4,04 mm. Si las dimensiones exteriores de la brida son 52 mm y 82 mm, la longitud plana es 52 + 82 - 4,04 = 129,96 mm.
Ambos métodos son válidos, pero no mezclen dimensiones interiores y exteriores en el mismo cálculo. Muchos errores de desarrollo se deben al uso de una longitud de ala interior con una fórmula de deducción de pliegue o una dimensión exterior con una fórmula de tolerancia de pliegue.
Cómo la apertura V-Die cambia el margen de curvatura real
En el doblado al aire, la hoja no coincide completamente con el radio del punzón. El radio interior está fuertemente influenciado por la apertura del troquel en V, que a menudo se aproxima entre el 15% y el 17% de la apertura en V para acero dulce. Un troquel en V más ancho crea un radio interior más grande, lo que aumenta el margen de curvatura y cambia el patrón plano final.
Esta es la razón por la que una regla CAD que dice "R = 2 mm" puede fallar en el taller si el operador cambia de V16 a V24. Es posible que la pieza aún alcance el ángulo correcto, pero la longitud de la brida cambia porque el radio de curvatura y la longitud del eje neutro cambiaron. Para piezas de precisión, bloquee el material, el espesor, el radio del punzón, la apertura del troquel en V, el método de plegado y el factor K juntos como un proceso controlado.
| Espesor | Troquel en V típico | Aprox. Radio de curvatura del aire | Caso de uso |
|---|---|---|---|
| 1,0 milímetros | V6 a V8 | 1,0 a 1,3 mm | Armarios, cubiertas, paneles de luz. |
| 2,0 milímetros | V12 a V16 | 2,0 a 2,7 mm | Cajas eléctricas, soportes. |
| 4,0 milímetros | V32 a V40 | 5,3 a 6,7 mm | Marcos, protectores de máquinas, piezas estructurales. |
| 8,0 milímetros | V63 a V80 | 10,5 a 13,3 mm | Soportes pesados y componentes de placa gruesa. |
Flujo de trabajo de validación de primera pieza para plegadoras CNC
Una tabla de margen de curvatura sólo es valiosa cuando se prueba en la máquina real. Utilice este flujo de trabajo al crear una nueva regla de materiales, cambiar de proveedor, cambiar de herramientas o cotizar un trabajo de alta tolerancia.
- Mida el espesor real del material.Registre el promedio y el rango de al menos cinco puntos. Una hoja nominal de 2,0 mm puede medir en realidad entre 1,92 y 2,06 mm.
- Bloquee la configuración de herramientas.Registre el radio del punzón, la apertura del troquel en V, la altura del troquel y si el doblez es por aire, por fondo o por acuñación. Utilice la misma configuración para prueba y producción.
- Programe el factor K inicial.Utilice el cuadro anterior o su valor CAD predeterminado como primera estimación. Asegúrese de que el controlador CNC y el sistema CAD/CAM utilicen la misma convención de ángulos.
- Doblar un cupón de prueba.Utilice una curva en L o en U simple con dimensiones de brida que sean fáciles de medir con precisión.
- Mida el ángulo y la longitud de la brida.Primero corrija el ángulo y luego evalúe la longitud plana. Si el ángulo es incorrecto, la medida de la brida le engañará.
- Actualice la tabla de plegado.Ajuste el factor K, la tolerancia de pliegue o la deducción de pliegue en la base de datos CAD/CAM y guárdelo con un nombre de material y herramienta específico.
- Repita después de cambios importantes.Revalidar cuando el proveedor de material, punzón, matriz en V, lubricación oprensa plegadoracambios.
Errores comunes en el margen de curvatura
- Utilizando un factor K para cada trabajo.Un único valor predeterminado de 0,33 es conveniente, pero el acero inoxidable, el aluminio, el acero de alta resistencia y el doblado del fondo a menudo necesitan valores diferentes.
- Ignorando el radio interior real.En el doblado por aire, la apertura del troquel en V a menudo controla el radio más que el radio de la punta del punzón.
- Corregir la longitud antes de corregir el ángulo.Siempre arregle primero la recuperación elástica y la variación del ángulo. El error de ángulo cambia la longitud medida de la brida.
- Combinación de lógica de tolerancia de curvatura y deducción de curvatura.BA trabaja con tramos interiores rectos; BD trabaja con dimensiones exteriores.
- Olvidar la dirección de la fibra.Doblar paralelo al grano rodante puede requerir un radio mayor y puede cambiar el factor K efectivo.
- No mantener herramientas.Los hombros de troquel desgastados y los punzones redondeados cambian el radio real y hacen que las mesas de plegado antiguas no sean confiables.
Características de la máquina que mejoran la precisión del margen de curvatura
El margen de curvatura es un cálculo, pero las piezas repetibles requieren una máquina repetible. Un modernoPrensa plegadora electrohidráulica CNCmejora la precisión práctica de las mesas de plegado porque puede controlar la profundidad del ariete, la sincronización Y1/Y2, la posición del tope posterior, los programas de materiales y la compensación de compensación de deflexión de manera más consistente que una máquina manual básica.
Para trabajos de precisión en chapa metálica, dé prioridad a un controlador que almacene bibliotecas de materiales, un tope trasero estable, abrazaderas de herramientas rápidas, compensación de deflexión mecánica o hidráulica y repetibilidad precisa del ariete. Para piezas largas, la compensación de deflexión es especialmente importante porque la desviación de la base puede hacer que el ángulo sea correcto en los extremos y abierto en el medio, incluso cuando el cálculo del patrón plano es perfecto.
Preguntas frecuentes
¿Cuál es el margen de curvatura de la plegadora?
El margen de curvatura de la plegadora es la longitud del arco de material consumido por una curvatura en el patrón plano. Se agrega a las longitudes de las bridas rectas para calcular el tamaño de la pieza en bruto antes de doblarla. Un margen de curvatura incorrecto crea errores en la longitud de la brida incluso si el ángulo de curvatura parece correcto.
¿Qué factor K debo utilizar para doblar con aire?
Un factor K inicial práctico para el doblado al aire es 0,33 para acero dulce, 0,35 a 0,40 para acero inoxidable y 0,38 a 0,45 para aluminio. Estos valores son sólo puntos de partida. El valor final debe verificarse con una curva de prueba utilizando el material, las herramientas y la plegadora reales.
¿Cuál es la fórmula para el margen de curvatura?
La fórmula común es BA = A x pi / 180 x (R + K x T). A es el ángulo de curvatura en grados, R es el radio interior, K es el factor K y T es el espesor del material. Utilice la misma unidad para radio y espesor.
¿La tolerancia por curvatura es lo mismo que la deducción por curvatura?
No. El margen de curvatura se agrega a las longitudes de brida interiores rectas. La deducción de curvatura se resta de la suma de las dimensiones exteriores del ala. Ambos pueden producir la misma longitud plana cuando se usan correctamente, pero mezclar los dos métodos genera errores.
¿Por qué la pieza de mi plegadora CNC no coincide con el patrón plano CAD?
Las razones más comunes son un factor K incorrecto, un radio interior incorrecto, una variación del espesor del material, un retorno elástico, un error en el calibre posterior o una apertura del troquel en V que difiere de la regla CAD. Primero corrija el ángulo de plegado, luego mida la longitud de la brida y actualice la tabla de plegado.
¿Debo utilizar una tabla de tolerancias de flexión o una calculadora de flexión en línea?
Utilice una tabla de margen de curvatura para elegir un factor K inicial y una regla de radio, luego utilice una calculadora de curvatura en línea para comprobar el margen de curvatura exacto, la deducción de curvatura y la longitud de la pieza plana para un material, espesor, ángulo y configuración de herramientas específicos.
¿Cómo calculo la longitud del patrón plano a partir del margen de curvatura?
Para las dimensiones interiores, agregue las longitudes de las alas rectas y el margen de curvatura para cada curvatura. Para las dimensiones exteriores, sume las longitudes de las alas exteriores y reste la deducción de curvatura. No mezcle las dimensiones interiores y exteriores en el mismo cálculo.
¿Qué información se necesita para calcular un patrón plano para una cotización de plegadora?
Para obtener una cotización de plegadora o una verificación de patrón plano, prepare la calidad del material, el espesor medido, la longitud de plegado, el ángulo de plegado, el objetivo del radio interior, la apertura de la matriz en V, el radio del punzón, las dimensiones de la brida, la tolerancia, el archivo de dibujo y la cantidad de producción esperada.
¿Puedo utilizar la misma mesa de plegado para diferentes plegadoras?
Puedes usarlo como punto de partida, pero debes validarlo en cada máquina. La diferente repetibilidad del ariete, los sistemas de herramientas, la compensación de deflexión, la precisión del tope posterior y las prácticas de configuración del operador pueden cambiar la longitud final de la brida.
¿Qué información debo enviar para obtener soporte para el margen de curvatura?
Envíe la calidad del material, el espesor, el ángulo de plegado, el radio interior objetivo, la apertura del troquel en V, el radio del punzón, el método de plegado, las dimensiones de la brida, los requisitos de tolerancia y el resultado actual del patrón plano. Los dibujos o archivos STEP ayudan a los ingenieros a verificar el factor K, la deducción de curvatura y la configuración de la plegadora.
¿Debería probarse el factor K en la plegadora real?
Sí. El factor K debe verificarse con el material real, el punzón, la apertura del troquel en V, el ángulo de plegado y la plegadora porque la recuperación elástica, la tolerancia de espesor y el radio de la herramienta cambian el patrón plano final.
¿Puedo utilizar el factor K predeterminado del software CAD?
Un factor K predeterminado de CAD sólo es aceptable como valor inicial. El factor K de producción debe probarse con el material real, la apertura del troquel en V, el radio del punzón, el método de plegado, la repetibilidad de la plegadora y el método de medición, y luego guardarse como una tabla de plegado específica del taller.
¿Qué máquina plegadora debo elegir después de calcular el margen de curvatura?
Si sus piezas cambian con frecuencia y necesita una configuración repetible, elija un Prensa plegadora electrohidráulica CNC. Para piezas muy largas, utilice un plegadora en tándem. Para placas pesadas y de mayor tonelaje, utilice un plegadora de servicio pesado.
Conclusión
El margen de curvatura y el factor K son el puente entre el diseño CAD y la producción real de plegadoras. La fórmula es simple, pero el valor correcto depende del material, el espesor, el radio, la apertura de la matriz en V, el método de plegado, la condición de las herramientas y la repetibilidad de la máquina.
Para una producción confiable, comience con un factor K razonable, bloquee la configuración de las herramientas, doble un cupón de prueba, mida el resultado real y actualice su tabla de plegado. Cuando sus reglas CAD, controlador CNC, tope posterior y configuración de herramientas utilizan los mismos datos verificados, los errores de patrón plano disminuyen rápidamente y la aprobación de la primera pieza se vuelve mucho más rápida.
¿Necesita una plegadora para doblar chapa de metal con precisión?
Rucheng puede ayudarlo a seleccionar una plegadora CNC, un paquete de herramientas y un sistema de control para su rango de materiales, longitud de plegado y requisitos de tolerancia.
Solicite asesoramiento sobre prensa plegadoraRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Solicite una cotización de plegadora con requisitos de material, longitud de curvatura, tolerancia y herramientas.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.