
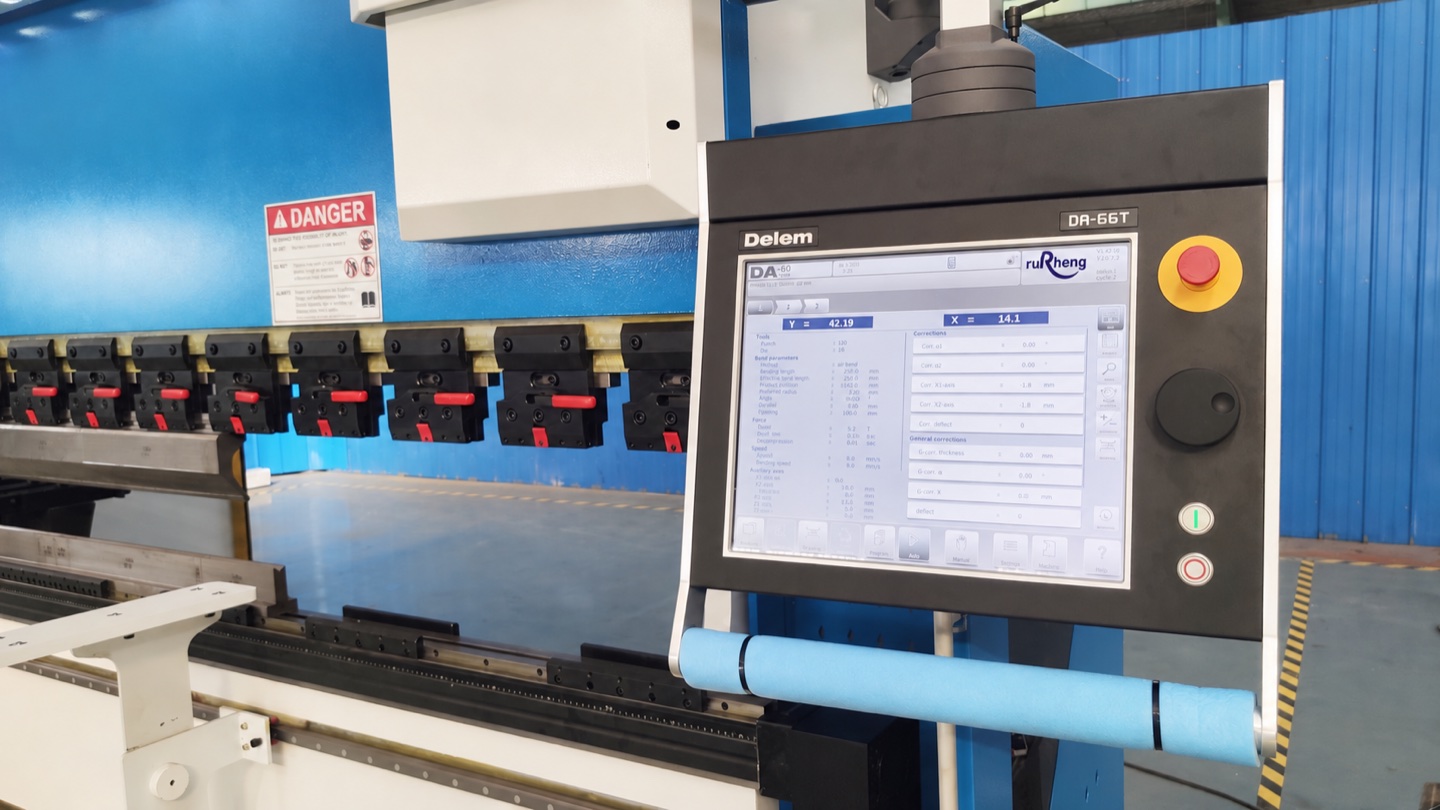
La programación de plegadoras CNC es la habilidad que separa a un operador novato de uno productivo. En esencia, programar una plegadora CNC significa decirle a la máquina dónde colocar el tope trasero, a qué profundidad empujar el ariete, qué herramienta usar y en qué orden ejecutar las curvas. Esta guía lo guía en cada paso, desde encender el controlador por primera vez hasta ejecutar su primer programa de doblado completo.
Antes de programar piezas de producción, confirme la selección prensa plegadora, compare las funciones del controlador en el guía del controlador de plegadora, calcule la fuerza requerida con el guía de cálculo de la fuerza de la plegadoray prepare la orden de plegado con el guía de secuencia de plegado. Para obtener detalles sobre el flujo de trabajo de Delem DA66T, DA69T y DA-PC fuera de línea, continúe con la sección avanzada Guía de programación de prensa plegadora CNC.
1. Comprender el Sistema de Control de la Prensa Plegadora CNC
Antes de escribir una sola línea de código, debe comprender qué hace un controlador de plegadora CNC. Piense en ello como el cerebro de la máquina: toma el dibujo de su pieza (o archivo CAD), calcula la secuencia de plegado óptima, impulsa el ariete hidráulico a la profundidad correcta y coloca el tope trasero, todo a la vez.
Las tres marcas de controladores dominantes en la industria son Delem (Países Bajos), ESA (Italia) y Cybelec (Suiza). Los tres son utilizados por los principales fabricantes de plegadoras, incluidos Rucheng, Bystronic, Amada y Trumpf. Si bien el diseño del menú difiere entre marcas, la lógica de programación subyacente es casi idéntica.
1.1 Qué hace cada componente del controlador
GUI con pantalla táctil (interfaz gráfica de usuario)
La pantalla principal muestra el perfil de la pieza, el diseño de la herramienta y la secuencia de plegado. En Delem DA-66T, esta es una pantalla táctil a color 15.6 ". Los valores se ingresan tocando los campos en pantalla; no es necesario escribir código G para la mayoría de las operaciones.
Eje Y (control de profundidad del ariete)
Controla hasta dónde desciende el punzón en el V-die para crear la curvatura. El controlador posiciona automáticamente el ariete dentro de ± 0.01mm de la profundidad objetivo. Este es el parámetro más crítico para lograr el ángulo de flexión correcto.
Ejes X, R, Z (posicionamiento del tope trasero)
Eje X: posición del calibre de adelante hacia atrás (longitud de brida). Eje R: altura del calibre. Z1/Z2: dedos de calibre izquierdo y derecho de forma independiente. Las máquinas de gama alta agregan X1, X2, Z1, Z2 para piezas complejas 3D. Cada eje está servocontrolado para un posicionamiento rápido y preciso entre curvas.
Memoria de datos de herramienta
Almacena todas las definiciones de herramientas: altura del punzón, ángulo del punzón, apertura del troquel en V y ancho del troquel. Una vez que registra una herramienta, aparece en un menú desplegable. Nunca se vuelven a escribir las dimensiones de una herramienta estándar.
3D Simulación / Detección de colisiones
La mayoría de los controladores modernos muestran una simulación virtual del proceso de plegado. El software resalta posibles colisiones entre la pieza, el punzón y la matriz antes de realizar el primer doblez. Esta es su red de seguridad más poderosa como principiante.
2. Conceptos Esenciales Antes de Comenzar la Programacion
Hay cuatro conceptos que todo programador de plegadoras debe comprender antes de tocar el controlador. Omitir estos conduce a piezas desechadas, daños a las herramientas y situaciones peligrosas.
2.1 Doblado en aire vs. Doblado a fondo vs. Acunacion
Estos son los tres métodos principales de flexión. El doblado por aire es el más común: el punzón solo empuja la hoja dentro del troquel en V hasta alcanzar el ángulo deseado, dejando un pequeño espacio entre el material y la parte inferior del troquel. El ángulo de la punta del punzón determina el ángulo final. Doblado inferior presiona la hoja completamente contra el fondo del troquel, lo que requiere más tonelaje y produce un ángulo más predecible. La acuñación deforma el material en la línea de plegado usando una presión extrema; esta es la forma más precisa, pero requiere hasta 3 × el tonelaje y rara vez se usa en la actualidad.
2.2 Subsidio de curvatura y deducción de curvatura
Cuando se dobla una chapa de metal, la superficie interior se comprime y la superficie exterior se estira. El eje neutro (la línea dentro del material que no se estira ni se comprime) se desplaza hacia el interior de la curvatura, generalmente hasta aproximadamente 0.33 × el espesor del material desde la superficie interior. Esto significa que el patrón plano que corte debe ser ligeramente más corto que la suma de las dimensiones de la brida terminada.
Margen de curvatura (BA) es la longitud del arco a lo largo del eje neutro que se debe agregar a las bridas planas. Deducción de curvatura (BD) es la cantidad que se resta de la suma de las dimensiones exteriores para tener en cuenta la curvatura. La mayoría de los controladores CNC los calculan automáticamente una vez que ingresa el tipo y el espesor del material, pero comprender el concepto le ayuda a diagnosticar problemas de precisión.
2.3 Springback y su compensación
Cuando se elimina la fuerza de flexión, la energía elástica almacenada en el material hace que retroceda ligeramente, abriendo el ángulo 1–10 ° dependiendo del material. Este fenómeno se llama springback .
| Materiales | Springback típico | Enfoque de compensación |
|---|---|---|
| Aluminio ( 5052 , 6061 ) | 1–3° | Programar angulo final; el controlador sobre-dobla automaticamente |
| Acero dulce (DC01, Q235) | 0.5–2° | Compensación de curvatura estándar |
| Acero inoxidable (304, 316) | 3–5° | Aumentar factor de compensacion; reducir ligeramente el angulo de doblez |
| Acero de alta resistencia ( DP600 , TRIP780 ) | 5–10° | Se requiere doblez excesivo significativo; dobleces de prueba esenciales |
2.4 Comprensión de los ejes de plegadora
Las plegadoras CNC utilizan un sistema de ejes estandarizado definido por el estándar ISO 841 . Comprender estos ejes es fundamental para la programación:
- Y1 , Y2 : Posiciones del cilindro izquierdo y derecho (carrera del ariete). En una máquina sincronizada, Y1 = Y2. En una máquina de ajuste de espacios, pueden diferir para compensar la deflexión de la base.
- X: Posición del tope trasero: controla la longitud de la brida moviendo el tope hacia adelante y hacia atrás a lo largo de la plataforma de la máquina.
- R: Altura del tope trasero: mueve el tope hacia arriba y hacia abajo para adaptarse a diferentes espesores de material y alturas de piezas.
- Z1 , Z2 : Dedos de calibre izquierdo y derecho: se pueden mover de forma independiente para piezas cónicas o bridas asimétricas.
- X1 , X2 : Posición independiente de adelante hacia atrás para cada lado del medidor (avanzada).
3. Guia Paso a Paso de Programacion de Prensa Plegadora CNC
Esta sección le guiará en la creación de un programa de plegado completo desde cero. Usaremos un soporte en L simple como ejemplo: una placa de acero suave 3mm, 200mm larga, doblada a 90 ° con una brida 30mm en un extremo.
Paso 1: crear un nuevo programa
Accion
En la pantalla de inicio del controlador, seleccione "Nuevo programa" o "Nueva pieza" . Ingrese el número de pieza y una breve descripción (por ejemplo, "Soporte en L 200 × 30 3mm "). Algunos controladores le permiten comenzar desde un programa en blanco o desde un dibujo DXF importado.
Paso 2: Definir el material
Accion
Navegue hasta el menú "Material" o "Hoja" . Introduzca:
- Tipo de material: Acero dulce (DC01 / Q235 / A36)
- Espesor: 3.0 mm
- Límite elástico: 235 MPa (autollenado para acero dulce)
El controlador utiliza esto para calcular el margen de curvatura, el tonelaje y la recuperación elástica. Seleccione siempre el material correcto: programar ajustes de acero dulce para acero inoxidable producirá ángulos incorrectos.
Paso 3: configurar las herramientas (perforar y troquelar)
Accion
Vaya al menú "Herramientas" o "Herramientas" . Para nuestro ejemplo de acero dulce 3mm:
- Punzón: 88 ° ángulo agudo (estándar para curvas 90 °), cuello de cisne o mango recto dependiendo de la altura de la brida
- V-Die: V24 (apertura 24mm) — sigue la regla 8 ×: 8 × 3mm = 24mm
- Altura del troquel: Estándar 200mm o instalado en la máquina
Registre la herramienta si es nueva (ingrese el radio de la punta del punzón, el ancho del troquel y el tipo de vástago), luego selecciónela de la biblioteca de herramientas. El controlador ahora conoce la geometría de su herramienta para realizar cálculos de plegado.
Paso 4: Definir el perfil de la pieza (líneas de plegado y bridas)
Accion
Introduzca la geometría de la pieza. En un controlador gráfico (Delem DA-66T), puede:
- Dibujar el perfil de la pieza directamente en la pantalla tactica
- Importe un archivo 2D DXF desde USB o red
- Ingresar lineas de doblez manualmente con coordenadas X/Y
Para nuestro soporte en L: una línea de curvatura en 30mm desde el borde crea una brida 30mm perpendicular al cuerpo principal. Introduzca el ángulo de plegado: 90 °.
Paso 5: Establecer posiciones del tope trasero (ejes X y R)
Accion
El controlador calcula la posicion del tope trasero basandose en las dimensiones de su pieza y geometria de la herramienta. Para el soporte en L:
- Posición X: 30mm (establece la longitud de la brida; la pieza se empujará contra el calibre antes de doblarse)
- Altura R: Calculado automáticamente para limpiar el material durante el plegado
El punto de referencia del medidor es importante: algunos controladores hacen referencia desde la punta del dedo del medidor, otros desde el cuerpo del medidor. Confirme siempre que esto coincida con los datos del dibujo de su pieza, o obtendrá errores sistemáticos en la longitud de la brida en cada pieza.
Paso 6: Establezca la profundidad del ariete (eje Y) y la fuerza de flexión
Accion
El controlador calcula la profundidad del eje Y según el material, el espesor, la apertura del troquel en V y el ángulo objetivo. Para 3mm acero suave doblado a 90 ° en un troquel V24, el ariete descenderá aproximadamente 12–14mm por debajo de la superficie del material. El responsable del tratamiento podrá expresarlo así:
- Posición final Y: por ejemplo, - 12.4mm (por debajo de la posición inicial/cero)
- Presión/Tonelaje: Calculado automáticamente (normalmente 20–30 toneladas por metro para esta configuración)
- Velocidad de aproximación: Posicionamiento rápido
- Velocidad de plegado: Lento, controlado
- Velocidad de retorno: Rápido
Paso 7: Organizar la secuencia de plegado
Accion
Para un soporte en L simple con un doblez, la secuencia es sencilla: Doblez 1. Para piezas con múltiples dobleces, el controlador generalmente las secuencia automáticamente, pero usted debe verificar que el orden tenga sentido:
- Comience desde el exterior hacia el interior de la pieza
- Doble las caracteristicas grandes antes de las pequenas
- Compruebe si hay colisiones entre herramienta y pieza en la simulación 3D antes de ejecutarla
En los controladores Delem y ESA, la secuencia de plegado aparece como una lista numerada. Puede reordenar los pliegues arrastrándolos o renumerándolos. La pestaña de simulación muestra una animación de flexión virtual; obsérvela atentamente para detectar cualquier colisión entre los medidores.
Paso 8: Habilitar la compensación de recuperación elástica
Accion
Habilite la función "Compensación de ángulo" o "Compensación de resorte" . Para el acero dulce, el factor de compensación predeterminado suele ser adecuado. Establezca el ángulo objetivo en 90 °: el controlador se doblará ligeramente para lograr un ángulo terminado 90 ° después del retorno elástico.
Para materiales nuevos o geometrías desconocidas, realice siempre primero una prueba de plegado : coloque una pieza sobrante en la máquina, ejecute un doblez único y mida el resultado con un transportador o un medidor de ángulo digital. Si el ángulo está fuera de lugar, ajuste el valor de compensación y repita.
Paso 9: Guarde y ejecute el programa (ejecución en seco primero)
Accion
Guarde el programa en el disco duro o USB de la máquina. Antes de cargar cualquier material:
- Ejecute un ciclo de secado: Active la máquina en modo de prueba/simulación: los medidores se moverán a través de la secuencia sin que el ariete se dispare.
- Mire la simulación 3D: Confirme que no hay colisiones
- Verificar las posiciones del medidor: Confirmar que las posiciones X y R son correctas
- Cargar material y ejecutar la primera parte: Medir con calibrador y transportador
- Comparar con el dibujo: Verifique la longitud de la brida (± 0.5mm tolerancia) y el ángulo (± 0.5 ° tolerancia)
4. Comprender la Secuencia de Doblado para Partes con Multiples Doblados
Un soporte en L simple tiene una curvatura; la secuencia es trivial. Pero un panel de armario con cuatro lados y ocho curvas requiere una planificación cuidadosa. Una secuencia de plegado incorrecta puede hacer que la pieza colisione con el punzón, el troquel o el tope trasero, lo que resulta en herramientas dañadas, material desechado o una situación peligrosa.
4.1 Las Dos Reglas Fundamentales
- De afuera hacia adentro: Doble primero las características más externas. Si dobla primero una brida interior, es posible que las bridas exteriores ya no encajen en la máquina porque la pieza ya tiene forma.
- De grande a pequeño: Doble las funciones más grandes antes que las más pequeñas. Las grandes curvas establecen las dimensiones generales; pequeñas curvas afinan la geometría.
4.2 Ejemplo: Secuencia de doblez de forma de caja
Considere una caja abierta simple: 300mm × 200mm × 50mm profunda, hecha de acero inoxidable 2mm. La secuencia de plegado correcta es:
| Doblez # | Ubicacion | Angulo | Longitud de brida | Por que primero? |
|---|---|---|---|---|
| 1 | Lado largo (300mm) | 90° | 50mm | Establece la primera pared lateral |
| 2 | Lado largo opuesto | 90° | 50mm | Segunda pared lateral, paralela a la primera |
| 3 | Lado corto (200mm) | 90° | 50mm | Tercera pared lateral, perpendicular a los lados 1–2 |
| 4 | Lado corto restante | 90° | 50mm | Completa el perimetro de la caja |
5. Como Importar un Dibujo CAD y Auto-Programar
Una de las mayores ventajas de las plegadoras CNC modernas es la capacidad de importar archivos CAD 2D o 3D directamente. En lugar de ingresar manualmente cada dimensión, el controlador extrae las líneas de plegado de su modelo DXF o 3D y genera automáticamente el programa de plegado.
5.1 Formatos de archivo compatibles
- DXF ( 2D ): Formato más común. Exporte desde AutoCAD, SolidWorks, Inventor o cualquier software CAD. El controlador lee la geometría de polilínea y extrae líneas de plegado.
- DWG (mediante conversión DXF): La mayoría de los controladores no leen DWG nativo; exporte primero a DXF.
- STEP / IGES (3D): Los controladores avanzados pueden importar modelos 3D y generar automáticamente programas de plegado con detección de colisiones en todos los plegados. Delem ModEva y ESA Ultimate i6 lo admiten.
- PDF (dibujos 2D): Algunos controladores pueden importar dibujos lineales en PDF, aunque siempre se prefiere DXF.
5.2 Importación CAD paso a paso
- Exportar desde su software CAD: Guardar como DXF (AutoCAD 2018 o formato anterior para una mejor compatibilidad). Asegúrese de que el dibujo utilice un punto de referencia coherente, normalmente una esquina del desarrollo.
- Transferencia al controlador: A través de una unidad USB, red Ethernet o directamente desde una PC conectada.
- Importar en el controlador: Vaya a Archivo → Importar → DXF. El controlador lee la geometría y muestra el desarrollo en pantalla.
- Defina líneas de plegado: El controlador detecta automáticamente las líneas de plegado según los cambios de geometría, o puede hacer clic manualmente en las líneas que desea doblar.
- Asignar ángulos de plegado: Haga clic en cada línea de plegado e ingrese el ángulo objetivo (por ejemplo, 90 °). Asignar material y espesor.
- Secuencia de cálculo automático: El controlador genera la secuencia de plegado con la simulación 3D.
- Revisar y ejecutar: Observe la simulación, ajuste la secuencia si es necesario y luego ejecute.
6. 10 Errores Comunes de Programacion de Prensa Plegadora CNC (Y Como Evitarlos)
Estos son los errores que el equipo de soporte técnico de Rucheng ve con mayor frecuencia en nuevos operadores. Cada uno de ellos se puede prevenir con el conocimiento adecuado.
Selección de un troquel V16 para material 3mm (matriz demasiado estrecha → tonelaje excesivo → curvaturas agrietadas). Siga siempre la regla de espesor del material 6–8 ×.
Programar ajustes de acero suave y luego ejecutar acero inoxidable. El controlador calcula la profundidad y la presión de curvatura incorrectas, lo que produce ángulos incorrectos y puede sobrecargar la máquina.
La posición del eje X depende de si el controlador hace referencia desde la punta del dedo del medidor, el centro del dedo o el cuerpo del medidor. Si esto no coincide con la referencia del dibujo, cada pestaña tendrá un error en la misma cantidad de compensación.
Las sábanas largas se doblan de manera desigual: el centro se desvía más que los extremos debido a la deflexión de la cama. La mayoría de las plegadoras CNC tienen una función de compensación de deflexión automática. Si se olvida habilitarlo en piezas largas, se producirá un arco visible en la curva.
En piezas complejas, programar los pliegues en el orden incorrecto puede hacer que la pieza choque con el punzón o muera durante los pliegues posteriores. Ejecute siempre la simulación 3D antes de la producción.
Ejecutar la primera parte y medir un ángulo 84 ° en lugar de 90 ° es un problema clásico de recuperación elástica. Habilite la compensación de ángulo o doble ligeramente manualmente. Pruebe primero en un trozo de desecho.
Cada V-die tiene un tonelaje máximo seguro. Excederlo corre el riesgo de fracturar el troquel, dañar el sello hidráulico y deformar el marco de la máquina. Siempre verifique el medidor de tonelaje del controlador con la capacidad nominal de la máquina (normalmente 60–80 toneladas/metro para los modelos estándar).
Ejecutar un programa sin verificar primero las posiciones de los medidores y las holguras de las herramientas en el modo de funcionamiento en seco es una de las principales causas de accidentes. Realice siempre al menos un ciclo de secado antes de cargar el material.
Las láminas A 2mm y 3mm tienen un aspecto similar pero requieren profundidades de ariete muy diferentes. Siempre verifique dos veces el espesor del material con un calibrador antes de cargarlo.
Un programa guardado como "Job-23" es inútil cuando necesitas encontrarlo nuevamente. Utilice nombres descriptivos: "L-Bracket- 200 × 30-3mm - Q235-2026 " hace que se pueda encontrar instantáneamente.
7. Controladores Populares de Prensa Plegadora CNC Comparados
Si está eligiendo una prensa plegadora nueva o está aprendiendo a utilizar diferentes máquinas, así es como se comparan las tres principales marcas de controladores:
| Caracteristica | Delem DA-66T / DA-87 | ESA S660 / S760 | Cybelec ModEva 15 |
|---|---|---|---|
| Origen | Países Bajos | Italia | Suiza |
| Tamaño de pantalla | 15.6 " Toque | 15 " / 19 " Táctil | 15.6 " Toque |
| 2D Programación gráfica | ✅ Si | ✅ Si | ✅ Si |
| Simulación 3D | ✅ Si (DA-87) | ✅ Si | ✅ Si |
| Importación DXF | ✅ Si | ✅ Si | ✅ Si |
| 3D Importación CAD (PASO) | ✅ DA-87T | ✅ S760 | ✅ ModEva 3D |
| Secuenciación automática de pliegues | ✅ Si | ✅ Si | ✅ Si |
| Detección de colisiones | ✅ Si | ✅ Si | ✅ Si |
| Corrección automática de ángulo | ✅ (con sonda) | ✅ (con sonda) | ✅ (con sonda) |
| Listo para red/IoT | ✅ Si | ✅ Si | ✅ Si |
8. Preguntas Frecuentes
P: Cual es el primer paso en la programacion de prensa plegadora CNC?
El primer paso es recopilar la información de la pieza: tipo de material, espesor, longitud y ángulos de plegado requeridos. Luego, seleccione la apertura de matriz en V adecuada según el espesor del material (normalmente 6–8 × espesor del material para doblado con aire) y configure la posición inicial del eje Y de la máquina. A partir de ahí, usted crea un nuevo programa en el controlador, ingresa la secuencia de plegado y configura las posiciones del tope trasero para cada plegado.
P: Que marcas de controladores son mas comunes en prensas plegadoras CNC?
Las tres marcas de controladores CNC más comunes para plegadoras son Delem (Países Bajos), ESA (Italia) y Cybelec (Suiza). Delem DA-66T y DA-87 se encuentran entre los más utilizados. Los tres admiten programación gráfica, simulación 2D / 3D y cálculo automático de secuencia de plegado.
P: Cual es la diferencia entre el eje Y y el eje X en el tope trasero de una prensa plegadora?
El eje Y controla la profundidad del ariete (hasta qué punto desciende el punzón para crear la curvatura). El eje X controla la posición de adelante hacia atrás del tope trasero (determinando la longitud de la brida). En los tope traseros de múltiples ejes, el eje R controla la altura del calibre, el Z1/Z2 controla los dedos del calibre izquierdo y derecho de forma independiente, y los ejes adicionales permiten una programación de piezas compleja 3D.
P: Como calculo la secuencia de doblez correcta para una pieza compleja?
La regla general es doblar desde el exterior hacia el interior y desde los rasgos grandes hasta los pequeños. Comience con los dobleces que establecen las dimensiones generales de la pieza y luego avance a los dobleces interiores. Evite curvaturas que puedan provocar que la pieza choque con la máquina o las herramientas. La mayoría de los controladores CNC modernos (Delem, ESA, Cybelec) calculan automáticamente la secuencia de plegado óptima y verifican las colisiones mediante la simulación 3D.
P: Que es el rebote y como lo compenso en la programacion CNC?
La recuperación elástica es la tendencia de la chapa a volver parcialmente a su forma original después de que se elimina la fuerza de flexión. Varía según el material: resortes traseros de aluminio 1–3°, acero inoxidable 3–5° y acero de alta resistencia 5–10°. Los controladores CNC tienen una función de compensación de recuperación elástica: usted programa el ángulo final deseado y el controlador se dobla ligeramente para compensar. Comience con una curva de prueba y mida con un transportador o medidor de ángulo, luego ajuste el valor de compensación.
P: Como evito errores comunes de programacion de prensa plegadora CNC?
Los errores más comunes son: ( 1 ) seleccionar el ancho incorrecto del troquel en V para el espesor del material, ( 2 ) olvidar configurar el tipo de material correcto (lo que afecta la compensación de doblez), ( 3 ) programar dobleces en la secuencia incorrecta causando colisiones de piezas, ( 4 ) no realizar un ensayo o simulación antes de la producción, y ( 5 ) ignorando el punto de referencia del tope trasero: siempre confirme que la referencia del calibre (cara posterior, punta del dedo o centro) coincida con el dibujo de su pieza.
P: ¿Qué debería enviar un principiante para recibir soporte en el programa de plegadora CNC?
Envíe el dibujo o el archivo DXF, la calidad del material, el espesor, los ángulos de plegado, las dimensiones de las bridas, la secuencia de plegado si se conoce, la tolerancia requerida, las herramientas disponibles, el modelo del controlador y las fotografías de las piezas de muestra. Esto ayuda a los ingenieros a verificar las herramientas, las posiciones del tope trasero, el factor K, la recuperación elástica y el riesgo de colisión.
P: ¿Qué máquina plegadora debo elegir para el trabajo de programación CNC?
Para cambios frecuentes de trabajo y programas almacenados, elija un Prensa plegadora electrohidráulica CNC. Para piezas o paneles muy largos, elija un plegadora en tándem. Para placas pesadas y de mayor tonelaje, utilice un plegadora de servicio pesado.
Conclusión
La programación de plegadoras CNC es una habilidad que se puede aprender, y esta guía le ha brindado la base. Los puntos clave a recordar son: seleccionar el ancho correcto del troquel en V (8 × espesor del material), definir siempre el tipo y espesor del material correcto, usar las herramientas gráficas del controlador para visualizar la secuencia de plegado y nunca omitir el ensayo antes de la producción.
Los controladores CNC modernos han hecho que la programación de plegadoras sea mucho más accesible que hace una década. Las funciones de simulación 3D, secuenciación automática de curvatura y corrección de ángulo integradas en los sistemas Delem, ESA y Cybelec reducen drásticamente el proceso de prueba y error que solía definir el comercio. Como principiante, su mejor estrategia es comenzar con partes simples, comparar cada resultado con el dibujo y desarrollar su comprensión de manera incremental.
Antes de programar las piezas de producción, calcule la fuerza de flexión requerida con el guía de cálculo de la fuerza de la plegadora, confirme las reglas del desarrollo con el margen de curvatura y guía del factor Ky utilizar el Lista de verificación de seguridad de la plegadora para la configuración del operador. Para repetir la producción, compare la programación manual con el flujo de trabajo en nuestro Guía de automatización de prensa plegadora CNC.
Para los talleres que buscan capacitar a nuevos operadores o actualizar a una plegadora CNC moderna con capacidades de programación avanzadas, utilice el formulario de cotización de plegadora para enviar dibujos, espesor del material, longitud de plegado y requisitos del controlador.
Explore la gama de prensas plegadoras CNC Rucheng
Rucheng Technology ofrece una línea completa de plegadoras CNC equipadas con controladores Delem DA-66T, sistemas de accionamiento servohidráulicos y topes traseros de múltiples ejes, ideales para operadores que aprenden programación CNC moderna:
Prensa plegadora CNC
Prensas plegadoras CNC servohidráulicas con controladores Delem DA-66T/DA-87, capacidad 40T – 400T, tope trasero multieje
Prensa plegadora de servicio pesado
Máquinas de mayor tonelaje para placas gruesas, piezas de trabajo grandes y trabajos de doblado estructural pesado
Prensa plegadora en tándem
Doblado sincronizado con dos máquinas para paneles largos, postes y piezas estructurales de gran tamaño
¿Listo para actualizar su taller con una plegadora CNC moderna? Nuestros ingenieros pueden ayudarlo a configurar la máquina adecuada para sus necesidades de programación y requisitos de producción.
Solicite una cotización gratuitaRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Solicite una cotización de plegadora con dibujos, espesor del material, controlador y requisitos de capacitación del operador.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.