
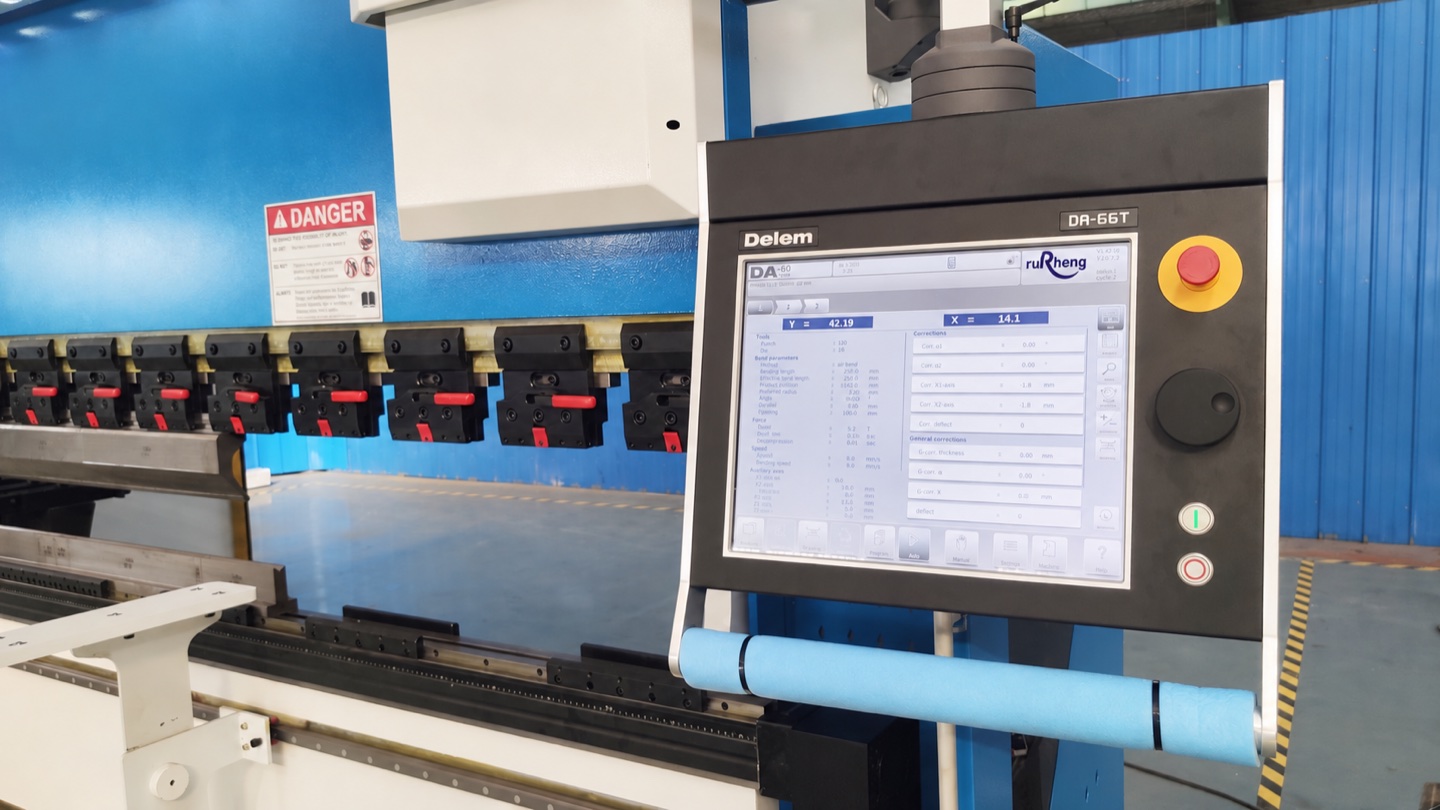
إن برمجة مكبس الثني باستخدام الحاسب الآلي هي المهارة التي تفصل بين المشغل المبتدئ والمشغل المنتج. في جوهرها، تعني برمجة مكبس الثني باستخدام الحاسب الآلي إخبار الماكينة بمكان وضع المصد الخلفي، ومدى عمق دفع المكبس، والأداة التي يجب استخدامها، وبأي ترتيب لتنفيذ الانحناءات. يرشدك هذا الدليل خلال كل خطوة — بدءًا من تشغيل وحدة التحكم لأول مرة وحتى تشغيل أول برنامج ثني كامل.
قبل برمجة أجزاء الإنتاج، قم بتأكيد التحديد آلة مكبس الثني، قارن وظائف وحدة التحكم في اضغط على دليل تحكم مكبس الثني، حساب القوة المطلوبة مع اضغط على دليل حساب قوة مكبس الثني، وقم بإعداد أمر الانحناء باستخدام دليل تسلسل الانحناء. بالنسبة إلى تفاصيل سير عمل Delem DA66T وDA69T وDA-PC دون اتصال، تابع إلى الخطوات المتقدمة دليل برمجة مكبس الثني باستخدام الحاسب الآلي.
1. فهم نظام التحكم في ماكينة ثني CNC
قبل أن تكتب سطرًا واحدًا من التعليمات البرمجية، عليك أن تفهم ما تفعله وحدة التحكم في مكبس الثني CNC. فكر في الأمر باعتباره عقل الآلة - فهو يأخذ الرسم الجزئي (أو ملف CAD)، ويحسب تسلسل الانحناء الأمثل، ويدفع المكبس الهيدروليكي إلى العمق الصحيح، ويضع المصد الخلفي في وقت واحد.
العلامات التجارية الثلاث المهيمنة لوحدات التحكم في الصناعة هي Delem (هولندا)، و ESA (إيطاليا)، و Cybelec (سويسرا). يتم استخدام الثلاثة جميعًا من قبل الشركات المصنعة الكبرى لمكبس الثني بما في ذلك Rucheng وBystronic وAmada وTrumpf. في حين أن تخطيط القائمة يختلف بين العلامات التجارية، إلا أن منطق البرمجة الأساسي متطابق تقريبًا.
1.1 ما يفعله كل مكون من مكونات وحدة التحكم
واجهة المستخدم الرسومية التي تعمل باللمس (واجهة المستخدم الرسومية)
تعرض الشاشة الرئيسية ملف تعريف الجزء وتخطيط الأداة وتسلسل الانحناء. في Delem DA-66T، هذه شاشة ملونة تعمل باللمس 15.6. يمكنك إدخال القيم عن طريق النقر على الحقول التي تظهر على الشاشة - لا يلزم كتابة رمز G لمعظم العمليات.
المحور Y (التحكم في عمق المكبس)
يتحكم في مدى نزول المثقاب إلى قالب V لإنشاء الانحناء. تقوم وحدة التحكم بوضع الكبش ضمن ± 0.01mm من العمق المستهدف. هذه هي المعلمة الأكثر أهمية لتحقيق زاوية الانحناء الصحيحة.
محاور X، R، Z (موضع المؤخرة)
المحور السيني: موضع المقياس من الأمام إلى الخلف (طول الحافة). المحور R: قياس الارتفاع. Z1/Z2: قياس الأصابع اليسرى واليمنى بشكل مستقل. تضيف الآلات المتطورة X1 و X2 و Z1 و Z2 لأجزاء 3D المعقدة. يتم التحكم في كل محور من أجل تحديد المواقع بسرعة ودقة بين الانحناءات.
ذاكرة بيانات الأداة
يخزن جميع تعريفات الأداة: ارتفاع الثقب، وزاوية الثقب، وفتحة القالب على شكل حرف V، وعرض القالب. بمجرد تسجيل الأداة، تظهر في القائمة المنسدلة. لا تقم أبدًا بإعادة كتابة الأبعاد لأداة قياسية.
3D المحاكاة/كشف الاصطدام
تعرض معظم وحدات التحكم الحديثة محاكاة افتراضية لعملية الانحناء. يسلط البرنامج الضوء على الاصطدامات المحتملة بين الجزء، والثقب، والموت قبل تشغيل الانحناء الأول. هذه هي شبكة الأمان الأقوى بالنسبة لك كمبتدئ.
2. المفاهيم الأساسية قبل البدء بالبرمجة
هناك أربعة مفاهيم يجب على كل مبرمج مكبس الثني أن يفهمها قبل لمس وحدة التحكم. يؤدي تخطي هذه الأمور إلى تلف الأجزاء وتلف الأدوات والمواقف الخطيرة.
2.1 الثني الهوائي مقابل الثني القاعي مقابل السك
هذه هي طرق الانحناء الأساسية الثلاث. يعد ثني الهواء هو الأكثر شيوعًا - حيث يقوم المثقب فقط بدفع الورقة داخل القالب على شكل حرف V حتى يتم الوصول إلى الزاوية المطلوبة، مما يترك فجوة صغيرة بين المادة وقاع القالب. تحدد زاوية طرف الثقب الزاوية النهائية. الثني السفلي يضغط الورقة بالكامل على قاع القالب، مما يتطلب حمولة أكبر وينتج زاوية أكثر قابلية للتنبؤ بها. تعمل السكك على تشويه المادة عند خط الطي باستخدام الضغط الشديد - وهذا هو الأكثر دقة ولكنه يتطلب ما يصل إلى 3× الحمولة ونادرًا ما يتم استخدامه اليوم.
2.2 بدل الانحناء وخصم الانحناء
عند ثني الصفائح المعدنية، ينضغط السطح الداخلي ويتمدد السطح الخارجي. يتحول المحور المحايد - الخط داخل المادة الذي لا يتمدد أو يضغط - نحو داخل الانحناء، عادةً إلى حوالي 0.33 × سمك المادة من السطح الداخلي. هذا يعني أن النموذج المسطح الذي قمت بقصه يجب أن يكون أقصر قليلاً من مجموع أبعاد الحافة النهائية.
بدل الانحناء (BA) هو طول القوس على طول المحور المحايد الذي يجب إضافته إلى الشفاه المسطحة. خصم الانحناء (BD) هو المبلغ الذي تطرحه من مجموع الأبعاد الخارجية لمراعاة الانحناء. تقوم معظم وحدات التحكم CNC بحساب هذه الأمور تلقائيًا بمجرد إدخال نوع المادة وسمكها - ولكن فهم المفهوم يساعدك على تشخيص مشكلات الدقة.
2.3 Springback وتعويضه
عندما تقوم بإزالة قوة الانحناء، فإن الطاقة المرنة المخزنة في المادة تؤدي إلى ارتدادها للخلف قليلاً، مما يفتح الزاوية بمقدار 1–10 ° اعتمادًا على المادة. وتسمى هذه الظاهرة سبرينغباك .
| مادة | ارتداد نموذجي | نهج التعويض |
|---|---|---|
| ألومنيوم (5052، 6061) | 1–3° | زاوية البرنامج النهائية وحدة التحكم تنحني تلقائيًا |
| فولاذ طري (DC01، Q235) | 0.5–2° | تعويض ثني معياري |
| فولاذ مقاوم للصدأ (304، 316) | 3–5° | زيادة عامل التعويض. تقليل زاوية الانحناء قليلا |
| فولاذ عالي المقاومة (DP600، TRIP780) | 5–10° | مطلوب زيادة كبيرة في الانحناء؛ منحنيات الاختبار ضرورية |
2.4 فهم محاور مكبس الثني
تستخدم مكابس الثني CNC نظام محور قياسي محدد بواسطة معيار ISO 841 . فهم هذه المحاور ضروري للبرمجة:
- Y1 , Y2 : مواضع الأسطوانة اليمنى واليسرى (شوط الكبش). على جهاز متزامن، Y1 = Y2 . في آلة ضبط الفجوة، يمكن أن تختلف للتعويض عن انحراف السرير.
- X: موضع المصد الخلفي — يتحكم في طول الحافة عن طريق تحريك المقياس للأمام والخلف على طول قاعدة الماكينة.
- R: ارتفاع المصد الخلفي — يحرك المقياس لأعلى ولأسفل لاستيعاب سُمك المواد المختلفة وارتفاعات الأجزاء.
- Z1 ، Z2 : أصابع القياس اليسرى واليمنى - يمكن أن تتحرك بشكل مستقل للأجزاء المدببة أو الشفاه غير المتماثلة.
- X1 ، X2 : موضع مستقل من الأمام إلى الخلف لكل جانب من جوانب المقياس (متقدم).
3. دليل البرمجة خطوة بخطوة لماكينة ثني CNC
يرشدك هذا القسم خلال إنشاء برنامج ثني كامل من البداية. سنستخدم قوسًا بسيطًا على شكل حرف L كمثالنا: لوح فولاذي طري 3mm، بطول 200mm، ومثني عند 90 ° مع حافة 30mm من أحد الطرفين.
الخطوة 1: إنشاء برنامج جديد
العمل
على الشاشة الرئيسية لوحدة التحكم، حدد "برنامج جديد" أو "جزء جديد" . أدخل رقم الجزء ووصفًا مختصرًا (على سبيل المثال، "L-Bracket 200 × 30 3mm "). تسمح لك بعض وحدات التحكم بالبدء من برنامج فارغ أو من رسم DXF مستورد.
الخطوة 2: تحديد المادة
العمل
انتقل إلى قائمة "المواد" أو قائمة "الورقة" . أدخل:
- نوع المادة: الفولاذ الطري ( DC01 / Q235 / A36 )
- سمك : 3.0 مم
- قوة الخضوع: 235 MPa (ملء تلقائي للفولاذ الطري)
تستخدم وحدة التحكم هذا لحساب بدل الانحناء والحمولة والربيع. حدد دائمًا المادة الصحيحة - فبرمجة إعدادات الفولاذ الطري للفولاذ المقاوم للصدأ ستنتج زوايا خاطئة.
الخطوة 3: إعداد الأدوات (الكسارة والقالب)
العمل
انتقل إلى قائمة "الأدوات" أو قائمة "الأدوات" . بالنسبة لمثالنا للفولاذ الطري 3mm:
- التثقيب: 88 ° زاوية حادة (قياسية لانحناءات 90 °)، معقوفة أو ساق مستقيمة اعتمادًا على ارتفاع الحافة
- V-Die: V24 (فتح 24mm) - يتبع قاعدة 8 ×: 8 × 3mm = 24mm
- ارتفاع القالب: قياسي 200mm أو كما هو مثبت في الجهاز
قم بتسجيل الأداة إذا كانت جديدة (أدخل نصف قطر طرف الثقب، وعرض القالب، ونوع الساق)، ثم حددها من مكتبة الأدوات. تعرف وحدة التحكم الآن هندسة الأداة الخاصة بك لإجراء حسابات الانحناء.
الخطوة 4: تعريف ملف تعريف القطعة (خطوط الثني والحافات)
العمل
أدخل هندسة الجزء. على وحدة التحكم الرسومية (Delem DA-66T)، يمكنك:
- ارسم ملف تعريف الجزء مباشرةً على شاشة اللمس
- قم باستيراد ملف 2D DXF من USB أو الشبكة
- أدخل خطوط الانحناء يدويًا بإحداثيات X/Y
بالنسبة للقوس على شكل حرف L الخاص بنا: يؤدي خط الانحناء عند 30mm من الحافة إلى إنشاء شفة 30mm متعامدة مع الجسم الرئيسي. أدخل زاوية الانحناء: 90 °.
الخطوة 5: تعيين مواضع المؤخرة (محورا X و R)
العمل
تقوم وحدة التحكم بحساب موضع المصد الخلفي بناءً على أبعاد الجزء الخاص بك وهندسة الأداة. بالنسبة للقوس L:
- موضع X: 30mm (يضبط طول الحافة - سيتم دفع الجزء مقابل المقياس قبل الانحناء)
- ارتفاع R: تم حسابه تلقائيًا لمسح المادة أثناء الانحناء
النقطة المرجعية للمقياس مهمة: بعض وحدات التحكم ترجع من طرف إصبع المقياس، والبعض الآخر من جسم المقياس. تأكد دائمًا من تطابق هذا مع مسند رسم الجزء الخاص بك، وإلا ستحصل على أخطاء منتظمة في طول الحافة في كل جزء.
الخطوة 6: تعيين عمق المكبس (المحور Y) وقوة الثني
العمل
تقوم وحدة التحكم بحساب عمق المحور Y استنادًا إلى المادة والسمك وفتح القالب على شكل حرف V وزاوية الهدف. بالنسبة للفولاذ الطري 3mm المنحني إلى 90 ° على قالب V24، سوف ينزل الكبش تقريبًا 12–14mm أسفل سطح المادة. قد تعبر وحدة التحكم عن ذلك على النحو التالي:
- موضع نهاية Y : على سبيل المثال، - 12.4mm (أسفل موضع الصفحة الرئيسية/الصفر)
- الضغط / الحمولة : تم حسابه تلقائيًا (عادةً 20–30 طن لكل متر لهذا الإعداد)
- سرعة الاقتراب : تحديد المواقع بسرعة
- سرعة الانحناء: بطيئة، يمكن التحكم فيها
- سرعة العودة : سريع
الخطوة 7: ترتيب تسلسل الثني
العمل
بالنسبة لقوس L بسيط مع انحناء واحد، يكون التسلسل واضحًا: Bend 1 . بالنسبة للأجزاء ذات الانحناءات المتعددة، تقوم وحدة التحكم عادةً بتسلسلها تلقائيًا، ولكن يجب عليك التحقق من أن الترتيب منطقي:
- ابدأ من الخارج باتجاه الجزء الداخلي
- ثني الملامح الكبيرة قبل الملامح الصغيرة
- تحقق من وجود تصادمات بين الأدوات/الأجزاء في محاكاة 3D قبل التشغيل
في وحدات التحكم Delem وESA، يظهر تسلسل الانحناء كقائمة مرقمة. يمكنك إعادة ترتيب الانحناءات عن طريق السحب أو إعادة الترقيم. تعرض علامة تبويب المحاكاة رسمًا متحركًا افتراضيًا للانحناء - شاهده بعناية بحثًا عن أي تصادمات في المقاييس.
الخطوة 8: تمكين تعويض الارتداد
العمل
قم بتمكين وظيفة "تعويض الزاوية" أو "تعويض Springback" . بالنسبة للفولاذ الطري، يكون عامل التعويض الافتراضي كافيًا عادةً. اضبط الزاوية المستهدفة على 90 ° — سوف تنحني وحدة التحكم قليلاً لتحقيق زاوية 90 ° النهائية بعد الارتداد.
بالنسبة للمواد الجديدة أو الأشكال الهندسية غير المألوفة، قم دائمًا بإجراء اختبار الانحناء أولاً : ضع قطعة خردة في الماكينة، وقم بتشغيل انحناء واحد، وقياس النتيجة باستخدام منقلة أو مقياس زاوية رقمي. إذا كانت الزاوية معطلة، فاضبط قيمة التعويض وكرر ذلك.
الخطوة 9: حفظ وتشغيل البرنامج (التشغيل التجريبي أولاً)
العمل
احفظ البرنامج على القرص الصلب بالجهاز أو USB. قبل تحميل أي مادة:
- قم بتشغيل دورة جافة: قم بتنشيط الجهاز في وضع الاختبار/المحاكاة - ستتحرك أجهزة القياس خلال التسلسل دون تشغيل الكبش
- شاهد محاكاة 3D: تأكد من عدم وجود تصادمات
- تحقق من مواضع جهاز القياس: تأكد من صحة مواضع X وR
- تحميل المواد وتشغيل الجزء الأول: القياس باستخدام الفرجار والمنقلة
- مقارنة بالرسم: تحقق من طول الحافة (± تسامح 0.5mm) والزاوية (± تسامح 0.5 °)
4. فهم تسلسل الثني للأجزاء متعددة الثني
تحتوي شريحة L البسيطة على انحناء واحد، والتسلسل تافه. لكن لوحة الخزانة ذات الأربعة جوانب وثمانية ثنيات تتطلب تخطيطًا دقيقًا. يمكن أن يؤدي الحصول على تسلسل الانحناء بشكل خاطئ إلى اصطدام الجزء بالثقب أو القالب أو المصد الخلفي، مما يؤدي إلى تلف الأدوات أو المواد الملغاة أو موقف خطير.
4.1 القاعدتان الأساسيتان
- من الخارج إلى الداخل: قم بثني الميزات الخارجية أولاً. إذا قمت بثني الحافة الداخلية أولاً، فقد لا تتناسب الحواف الخارجية مع الماكينة بعد الآن لأن الجزء قد تم تشكيله بالفعل.
- من الكبير إلى الصغير: قم بثني الميزات الأكبر قبل الميزات الأصغر. تحدد الانحناءات الكبيرة الأبعاد الكلية؛ الانحناءات الصغيرة تعمل على ضبط الهندسة.
4.2 مثال: تسلسل ثني شكل الصندوق
فكر في صندوق بسيط مفتوح: 300mm × 200mm × 50mm عميق، مصنوع من الفولاذ المقاوم للصدأ 2mm. تسلسل الانحناء الصحيح هو:
| بيند # | الموقع | زاوية | طول الحافة | لماذا أولا؟ |
|---|---|---|---|---|
| 1 | الجانب الطويل (300mm) | 90° | 50mm | ينشئ الجدار الجانبي الأول |
| 2 | مقابل الجانب الطويل | 90° | 50mm | الجدار الجانبي الثاني، موازٍ للجدار الأول |
| 3 | الجانب القصير (200mm) | 90° | 50mm | الجدار الجانبي الثالث، عمودي على الجوانب 1–2 |
| 4 | الجانب القصير المتبقي | 90° | 50mm | يكمل محيط الصندوق |
5. كيفية استيراد رسم CAD والبرمجة التلقائية
واحدة من أكبر مزايا مكابس الثني CNC الحديثة هي القدرة على استيراد ملفات 2D أو 3D CAD مباشرة. بدلاً من إدخال كل البعد يدويًا، تقوم وحدة التحكم باستخراج خطوط الانحناء من طراز DXF أو 3D الخاص بك وتقوم تلقائيًا بإنشاء برنامج الثني.
5.1 تنسيقات الملفات المدعومة
- DXF ( 2D ): التنسيق الأكثر شيوعًا. قم بالتصدير من AutoCAD أو SolidWorks أو Inventor أو أي برنامج CAD. تقرأ وحدة التحكم هندسة الخطوط المتعددة وتستخرج خطوط الانحناء.
- DWG (عبر تحويل DXF): لا تقرأ معظم وحدات التحكم DWG الأصلية — قم بالتصدير إلى DXF أولاً.
- STEP / IGES ( 3D ): يمكن لوحدات التحكم المتقدمة استيراد نماذج 3D وإنشاء برامج الانحناء تلقائيًا مع اكتشاف الاصطدام عبر جميع الانحناءات. يدعم Delem ModEva وESA Ultimate i6 هذا الأمر.
- PDF (رسومات 2D): يمكن لبعض وحدات التحكم استيراد رسومات خطوط PDF - على الرغم من تفضيل DXF دائمًا.
5.2 CAD استيراد خطوة بخطوة
- التصدير من برنامج CAD الخاص بك: احفظ بتنسيق DXF (AutoCAD 2018 أو التنسيق الأقدم للحصول على أفضل توافق). تأكد من أن الرسم يستخدم نقطة مرجعية متسقة — عادةً ما تكون إحدى زوايا النموذج المسطح.
- النقل إلى وحدة التحكم: عبر محرك أقراص USB أو شبكة Ethernet أو مباشرة من جهاز كمبيوتر متصل.
- الاستيراد في وحدة التحكم: انتقل إلى ملف → استيراد → DXF. تقرأ وحدة التحكم الشكل الهندسي وتعرض النموذج المسطح على الشاشة.
- تعريف خطوط الانحناء: تقوم وحدة التحكم بالكشف التلقائي عن خطوط الانحناء بناءً على التغييرات الهندسية، أو تقوم يدويًا بالنقر فوق الخطوط التي تريد ثنيها.
- تعيين زوايا الانحناء: انقر فوق كل خط انحناء وأدخل الزاوية المستهدفة (على سبيل المثال، 90 °). تعيين المواد والسمك.
- تسلسل الحساب التلقائي: تقوم وحدة التحكم بإنشاء تسلسل الانحناء باستخدام محاكاة 3D.
- المراجعة والتشغيل: شاهد عملية المحاكاة، واضبط التسلسل إذا لزم الأمر، ثم قم بالتشغيل.
6. 10 أخطاء برمجة شائعة في ماكينة ثني CNC (وكيفية تجنبها)
هذه هي الأخطاء التي يراها فريق الدعم الفني لـ Rucheng في أغلب الأحيان من المشغلين الجدد. كل واحد يمكن الوقاية منه بالمعرفة الصحيحة.
اختيار قالب V16 لمادة 3mm (القالب ضيق جدًا → الحمولة المفرطة → الانحناءات المتشققة). اتبع دائمًا قاعدة 6–8 × سمك المادة.
برمجة إعدادات الفولاذ الطري ومن ثم تشغيل الفولاذ المقاوم للصدأ. تقوم وحدة التحكم بحساب عمق الانحناء والضغط الخاطئين، مما ينتج عنه زوايا غير صحيحة وربما يؤدي إلى زيادة التحميل على الماكينة.
يعتمد موضع المحور السيني على ما إذا كانت وحدة التحكم تشير إلى طرف إصبع المقياس أو مركز الإصبع أو جسم المقياس. إذا لم يتطابق هذا مع مسند الرسم الخاص بك، فستكون كل شفة خاطئة بنفس مقدار الإزاحة.
تنحني الصفائح الطويلة بشكل غير متساوٍ - ينحرف المركز أكثر من الأطراف بسبب انحراف السرير. تحتوي معظم مكابس الثني CNC على وظيفة تعويض الانحراف تلقائية. يؤدي نسيان تمكينه على الأجزاء الطويلة إلى ظهور انحناء مرئي عبر المنعطف.
في الأجزاء المعقدة، يمكن أن تؤدي انحناءات البرمجة بالترتيب الخاطئ إلى اصطدام الجزء بالثقب أو الموت أثناء الانحناءات اللاحقة. قم دائمًا بتشغيل محاكاة 3D قبل الإنتاج.
يعد تشغيل الجزء الأول وقياس زاوية 84 ° بدلاً من 90 ° مشكلة سبرينغ باك كلاسيكية. قم بتمكين تعويض الزاوية أو الانحناء الزائد يدويًا قليلاً. اختبار على قطعة الخردة أولا.
يتمتع كل قالب على شكل حرف V بأقصى حمولة آمنة. يؤدي تجاوزها إلى خطر كسر القالب، وتلف الختم الهيدروليكي، وانحراف إطار الماكينة. تحقق دائمًا من مقياس حمولة وحدة التحكم مقابل السعة المقدرة للماكينة (عادةً 60–80 طن/متر للطرز القياسية).
يعد تشغيل برنامج دون التحقق أولاً من مواضع المقياس وخلوص الأداة في وضع التشغيل الجاف أحد الأسباب الرئيسية لحدوث الأعطال. قم دائمًا بإجراء دورة تجفيف واحدة على الأقل قبل تحميل المواد.
تبدو ورقة A 2mm مقابل ورقة 3mm متشابهة ولكنها تتطلب أعماق مختلفة جدًا لذاكرة الوصول العشوائي. تحقق دائمًا من سمك المادة باستخدام الفرجار قبل التحميل.
البرنامج المحفوظ باسم "Job- 23" لا فائدة منه عندما تحتاج إلى العثور عليه مرة أخرى. استخدم أسماء وصفية: "L-Bracket- 200 × 30-3mm - Q235-2026 " مما يجعله قابلاً للبحث عنه على الفور.
7. مقارنة أشهر كونترولرات ماكينة ثني CNC
إذا كنت تختار مكبس الثني جديدة أو تتعلم على أجهزة مختلفة، فإليك كيفية المقارنة بين العلامات التجارية الثلاث الرئيسية لوحدات التحكم:
| ميزة | ديليم DA-66T / DA-87 | وكالة الفضاء الأوروبية S660 / S760 | سيبيليك موديفا 15 |
|---|---|---|---|
| الأصل | هولندا | إيطاليا | سويسرا |
| حجم الشاشة | 15.6 "اللمس | 15 " / 19 " اللمس | 15.6 "اللمس |
| 2D البرمجة الرسومية | ✅ نعم | ✅ نعم | ✅ نعم |
| محاكاة 3D | ✅ نعم (DA-87) | ✅ نعم | ✅ نعم |
| استيراد دي إكس إف | ✅ نعم | ✅ نعم | ✅ نعم |
| استيراد 3D CAD (الخطوة) | ✅DA-87T | ✅ S760 | ✅ModEva 3D |
| تسلسل الثني التلقائي | ✅ نعم | ✅ نعم | ✅ نعم |
| كشف التصادم | ✅ نعم | ✅ نعم | ✅ نعم |
| تصحيح تلقائي للزاوية | ✅ (مع المسبار) | ✅ (مع المسبار) | ✅ (مع المسبار) |
| جاهز للشبكة / IoT | ✅ نعم | ✅ نعم | ✅ نعم |
8. الأسئلة الشائعة
س: ما هي الخطوة الأولى في برمجة ماكينة ثني CNC؟
الخطوة الأولى هي جمع معلومات الجزء: نوع المادة، والسمك، والطول، وزوايا الانحناء المطلوبة. يمكنك بعد ذلك تحديد فتحة القالب على شكل حرف V المناسبة بناءً على سمك المادة (عادةً 6–8 × سمك المادة لثني الهواء)، وإعداد الموضع الرئيسي للمحور Y الخاص بالجهاز. ومن هناك، يمكنك إنشاء برنامج جديد في وحدة التحكم، وإدخال تسلسل الانحناء، وتكوين مواضع المصد الخلفي لكل انحناء.
س: ما هي العلامات التجارية للكونترولر الأكثر شيوعاً في ماكينة ثني CNC؟
العلامات التجارية الثلاثة الأكثر شيوعًا للتحكم باستخدام الحاسب الآلي في مكابس الثني هي Delem (هولندا)، ESA (إيطاليا)، وCybelec (سويسرا). يعد Delem DA-66T وDA-87 من بين الأكثر استخدامًا. تدعم جميع هذه البرامج الثلاثة البرمجة الرسومية، ومحاكاة 2D / 3D، وحساب تسلسل الانحناء التلقائي.
س: ما هو الفرق بين المحور Y والمحور X في مؤخرة ماكينة الثني؟
يتحكم المحور Y في عمق الكبش (مدى نزول المثقاب لإنشاء الانحناء). يتحكم المحور X في موضع المصد الخلفي من الأمام إلى الخلف (يحدد طول الحافة). في المقاييس الخلفية متعددة المحاور، يتحكم المحور R في ارتفاع المقياس، ويتحكم Z1/Z2 في أصابع المقياس اليسرى واليمنى بشكل مستقل، كما تتيح المحاور الإضافية برمجة أجزاء 3D المعقدة.
س: كيف أحسب تسلسل الثني الصحيح لجزء معقد؟
القاعدة العامة هي الانحناء من الخارج إلى الداخل ومن الميزات الكبيرة إلى الميزات الصغيرة. ابدأ بأي انحناءات تحدد الأبعاد الكلية للجزء، ثم انتقل إلى الانحناءات الداخلية. تجنب الانحناءات التي قد تؤدي إلى اصطدام الجزء بالآلة أو الأدوات. تقوم معظم وحدات التحكم CNC الحديثة (Delem وESA وCybelec) تلقائيًا بحساب تسلسل الانحناء الأمثل والتحقق من الاصطدامات باستخدام محاكاة 3D.
س: ما هو الارتداد وكيف أعوضه في برمجة CNC؟
Springback هو ميل الصفائح المعدنية إلى العودة جزئيًا إلى شكلها الأصلي بعد إزالة قوة الانحناء. ويختلف حسب المواد: نوابض الألومنيوم الخلفية 1–3 °، والفولاذ المقاوم للصدأ 3–5 °، والفولاذ عالي القوة 5–10 °. تتمتع وحدات التحكم CNC بوظيفة تعويض الارتداد المرن - حيث تقوم ببرمجة الزاوية النهائية المطلوبة، وتنحني وحدة التحكم قليلاً للتعويض. ابدأ باختبار الانحناء وقم بالقياس باستخدام المنقلة أو مقياس الزاوية، ثم اضبط قيمة التعويض.
س: كيف أتجنب أخطاء البرمجة الشائعة في ماكينة ثني CNC؟
الأخطاء الأكثر شيوعًا هي: (1) اختيار عرض قالب V خاطئ لسمك المادة، (2) نسيان تعيين نوع المادة الصحيح (مما يؤثر على تعويض الانحناء)، (3) انحناءات البرمجة في تسلسل خاطئ مما يتسبب في تصادم الأجزاء، (4) عدم إجراء تشغيل جاف أو محاكاة قبل الإنتاج، و (5) تجاهل النقطة المرجعية للمقياس الخلفي - تأكد دائمًا من أن مرجع المقياس (الوجه الخلفي أو طرف الإصبع أو المركز) يتطابق مع رسم الجزء الخاص بك.
س: ما الذي يجب أن يرسله المبتدئ لدعم برنامج مكبس الثني CNC؟
أرسل الرسم أو ملف DXF، ودرجة المادة، والسمك، وزوايا الانحناء، وأبعاد الحافة، وتسلسل الانحناء إذا كان معروفًا، والتسامح المطلوب، والأدوات المتاحة، ونموذج وحدة التحكم وصور أجزاء العينة. يساعد ذلك المهندسين على التحقق من الأدوات، ومواضع المصد الخلفي، وعامل K، والظهر الربيعي، ومخاطر الاصطدام.
س: ما هي آلة مكبس الثني التي يجب أن أختارها لأعمال برمجة CNC؟
بالنسبة لتغييرات الوظائف المتكررة والبرامج المخزنة، اختر مكبس الثني CNC الكهروهيدروليكية. بالنسبة للأجزاء أو الأعمال الطويلة جدًا، اختر أ مكبس الثني جنبا إلى جنب. بالنسبة للصفائح الثقيلة والحمولة الأعلى، استخدم أ مكبس الثني الثقيلة.
الاستنتاج
تعد برمجة مكبس الثني باستخدام الحاسب الآلي مهارة قابلة للتعلم - وقد أعطاك هذا الدليل الأساس. النقاط الأساسية التي يجب تذكرها هي: تحديد عرض القالب V المناسب (8 × سمك المادة)، وتحديد نوع المادة وسمكها الصحيحين دائمًا، واستخدام الأدوات الرسومية لوحدة التحكم لتصور تسلسل الانحناء، وعدم تخطي التشغيل الجاف قبل الإنتاج مطلقًا.
لقد جعلت وحدات التحكم CNC الحديثة برمجة مكبس الثني أكثر سهولة مما كانت عليه قبل عقد من الزمن. تقلل ميزات محاكاة 3D وتسلسل الانحناء التلقائي وتصحيح الزاوية المضمنة في أنظمة Delem وESA وCybelec بشكل كبير من التجربة والخطأ المستخدمة في تحديد التجارة. كمبتدئ، أفضل إستراتيجيتك هي البدء بأجزاء بسيطة، وقياس كل مخرجات مقابل الرسم، وبناء فهمك بشكل تدريجي.
قبل برمجة أجزاء الإنتاج، احسب قوة الانحناء المطلوبة باستخدام اضغط على دليل حساب قوة مكبس الثني، قم بتأكيد قواعد النمط المسطح باستخدام بدل الانحناء ودليل K-factor، واستخدم اضغط على قائمة التحقق من سلامة مكبس الثني لإعداد المشغل. لتكرار الإنتاج، قارن البرمجة اليدوية مع سير العمل في موقعنا دليل التشغيل الآلي لمكبس الثني باستخدام الحاسب الآلي.
بالنسبة للمحلات التجارية التي تتطلع إلى تدريب مشغلين جدد أو الترقية إلى مكبس الثني CNC حديثة مع إمكانات برمجة متقدمة، استخدم نموذج عرض أسعار مكبس الثني لإرسال الرسومات وسمك المادة وطول الانحناء ومتطلبات وحدة التحكم.
استكشف مجموعة ماكينات ثني CNC من Rucheng
تقدم Rucheng Technology خطاً كاملاً من ماكينات ثني CNC مزودة بوحدات تحكم Delem DA-66T وأنظمة دفع هيدروليكية مؤازرة ومؤخيرات متعددة المحاور — مثالية للمشغلين الذين يتعلمون البرمجة الحديثة CNC:
مكبس الثني باستخدام الحاسب الآلي
ماكينات ثني CNC هيدروليكية مؤازرة مع كونترولرات Delem DA-66T/DA-87، قدرة 40 طن – 400 طن، مؤخرة متعددة المحاور
مكبس الثني الثقيلة
آلات ذات حمولة أعلى للألواح السميكة، وقطع العمل الكبيرة، وأعمال الثني الهيكلية الثقيلة
مكابس ثني ترادفية
ثني متزامن بآلة مزدوجة للألواح الطويلة والأعمدة والأجزاء الهيكلية كبيرة الحجم
هل أنت على استعداد لترقية متجرك باستخدام مكبس الثني CNC حديثة؟ يمكن لمهندسينا المساعدة في تكوين الماكينة المناسبة لاحتياجات البرمجة ومتطلبات الإنتاج الخاصة بك.
اطلب عرض سعر مجانيمراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- اطلب عرض أسعار لمكبس الثني مع الرسومات وسمك المادة ووحدة التحكم ومتطلبات تدريب المشغل.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.