
يعد اختيار الحمولة المناسبة لآلة مكبس الثني أو مكبس الثني CNC أحد أهم القرارات في مجال تصنيع الصفائح المعدنية. إن اختيار حمولة أقل من اللازم، يعرضك لخطر تلف الماكينة والانحناءات غير المتناسقة واختناقات الإنتاج. اختر الكثير، وستدفع مقابل سعة لن تستخدمها أبدًا - مما يؤدي إلى إهدار رأس المال والمساحة الأرضية. الخبر الجيد؟ حساب حمولة مكبس الثني الضاغطة ليس مجرد تخمين. هناك صيغة مثبتة تخبرك بالضبط بمقدار القوة التي تحتاجها.
1. ما هي حمولة مكبس الثني؟
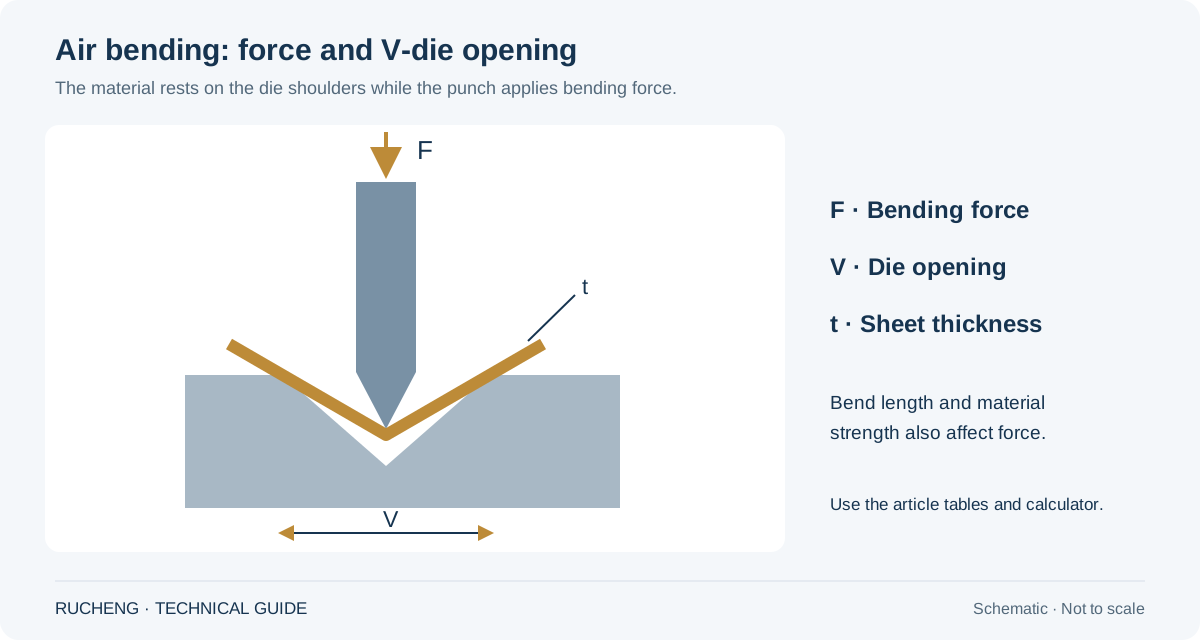
تشير حمولة مكبس الثني إلى قوة الثني — المقاسة بالأطنان المترية أو الأطنان الأمريكية — التي يمارسها ذراع الماكينة على قطعة العمل. هذه القوة تدفع الصفيحة المعدنية إلى قالب V، مما يخلق ثنية.
بعد التأكد من الحمولة، تحقق من النمط المسطح من خلال شركائنا اضغط على بدل انحناء مكبس الثني ودليل K-factor، ثم قم بإعداد تسلسل الانحناء باستخدام أساسيات برمجة مكبس الثني باستخدام الحاسب الآلي. بالنسبة لتفاوتات الإنتاج، قارن الإعداد مع اضغط على دليل دقة مكبس الثني والتسامح. للتحكم في مخاطر أرضية المتجر، قم بإقران الإعداد مع اضغط على قائمة التحقق من سلامة مكبس الثني.
تعتمد الحمولة المطلوبة على عدة عوامل:
- نوع المادة وقوة الشد
- سماكة المادة
- فتحة قالب V (عرض القالب)
- طول الثني
- زاوية وطريقة الثني (الثني الهوائي مقابل الثني السفلي)
تتراوح مكابس الثني CNC الحديثة من 40 طنًا للعمل على المواد الرقيقة إلى أكثر من 2000 طن لثني الألواح الثقيلة. تستخدم معظم ورش التصنيع آلات في نطاق 100-400 طن، والتي تتعامل مع غالبية التطبيقات الشائعة.
2. لماذا يعتبر حساب الحمولة الدقيق مهماً
الحصول على حمولة خاطئة له عواقب وخيمة:
مشاكل الحمولة المنخفضة:
- ثنيات غير مكتملة أو غير متسقة
- الارتداد يتجاوز تعويض الماكينة
- المشغل يفرض ضربات متعددة (خطير)
- تباطؤ الإنتاج ومشاكل الجودة
مشاكل الحمولة الزائدة:
- تكاليف شراء وتشغيل أعلى
- مساحة أكبر ومتطلبات أساس أكبر
- كفاءة طاقة منخفضة
- هدر الاستثمار الرأسمالي
3. صيغة حمولة مكبس الثني القياسية
الصيغة الأكثر استخداماً لحساب حمولة مكبس الثني هي:
P = قوة الثني المطلوبة (كيلو نيوتن)
S = سماكة المادة (مم)
L = طول الثني (م)
σb = قوة شد المادة (ميجاباسكال)
V = عرض فتحة قالب V (مم)
لتحويل kN إلى طن متري: الحمولة (t) = P / 9.81
صيغة مبسطة للفولاذ الطري:
للفولاذ الطري القياسي (σb ≈ 450 ميجاباسكال)، تتبسط الصيغة إلى:
حيث S بالمليمتر، L بالأمتار، و V بالمليمتر.
مثال على الحساب:
المادة: فولاذ طري، سماكة 3 مم | طول الثني: 2 متر | فتحة قالب V: 24 مم (وفقاً لقاعدة 8×)
4. قاعدة فتحة قالب V: المتغير الأهم لديك
فتحة قالب V (V) هي المتغير الأكثر تأثيراً في حساب الحمولة. يتطلب قالب V الأصغر قوة أكبر بشكل كبير من القالب الأكبر.

قاعدة "8×" القياسية في الصناعة:
للحصول على أفضل النتائج، اختر فتحة قالب V تساوي تقريباً 8 أضعاف سماكة المادة:
| سمك المادة | فتحة قالب V الموصى بها |
|---|---|
| 1.0 mm | 8 mm |
| 1.5 mm | 12 mm |
| 2.0 mm | 16 mm |
| 3.0 mm | 24 mm |
| 4.0 mm | 32 mm |
| 5.0 mm | 40 mm |
| 6.0 mm | 50 mm |
| 8.0 mm | 63 mm |
| 10.0 mm | 80 mm |
| 12.0 mm | 100 mm |
المفاضلات:
- قالب V أصغر: حمولة أعلى، نصف قطر داخلي أضيق، ثنيات أكثر دقة، لكن علامات قالب أكثر
- قالب V أكبر: حمولة أقل، نصف قطر داخلي أكبر، علامات سطحية أقل، لكن دقة أقل
5. عوامل المادة: معاملات قوة الشد
تتطلب المواد المختلفة كميات مختلفة من القوة للثني. تفترض الصيغة القياسية الفولاذ الطري (σb ≈ 450 ميجاباسكال). للمواد الأخرى، طبق معامل الضرب:
| مادة | قوة الشد (ميجاباسكال) | المعامل مقارنة بالفولاذ الطري |
|---|---|---|
| ألومنيوم 5052 | 230 | 0.5× |
| نحاس (طري) | 220 | 0.5× |
| نحاس أصفر | 350 | 0.8× |
| فولاذ طري (A36) | 450 | 1.0 × (خط الأساس) |
| فولاذ عالي القوة (HSLA) | 550 | 1.2× |
| الفولاذ المقاوم للصدأ 304 | 620 | 1.4× |
| الفولاذ المقاوم للصدأ 316 | 580 | 1.3× |
| هاردوكس 400 | 1250 | 2.8× |
| هاردوكس 500 | 1550 | 3.4× |
مثال:
إذا أظهر حسابك للفولاذ الطري أن 50 طناً مطلوبة، وأنت تثني فولاذ مقاوم للصدأ 304 بنفس السماكة والطول، فأنت تحتاج:
6. طريقة الثني: الثني الهوائي مقابل الثني السفلي مقابل السك
تؤثر طريقة الثني بشكل كبير على متطلبات الحمولة:
الثني الهوائي (الأكثر شيوعاً)
لا يلامس المثقاب القالب بالكامل. ارتداد المادة يحدد الزاوية النهائية. يتطلب أقل حمولة — عادة القيمة المحسوبة. الأكثر مرونة: قالب واحد يمكن أن ينتج زوايا متعددة. تنطبق الصيغة القياسية.
الثني السفلي
يضغط المثقاب المادة بإحكام في القالب. يقلل الارتداد بشكل كبير. يتطلب حمولة أكثر بـ 3-5 مرات من الثني الهوائي. زوايا أكثر اتساقاً. اضرب الحمولة المحسوبة بـ 3-5.
الثني بالسك
يتم ضغط المادة بالكامل بين المثقاب والقالب. يزيل الارتداد تقريباً. يتطلب حمولة أكثر بـ 8-10 مرات من الثني الهوائي. نادراً ما يستخدم في مكابس الثني CNC الحديثة. اضرب الحمولة المحسوبة بـ 8-10.
7. تأثيرات زاوية الثني
تؤثر زاوية الثني أيضاً على متطلبات الحمولة، على الرغم من أنها أقل تأثيراً من فتحة قالب V أو نوع المادة:
| زاوية الثني | معامل الحمولة |
|---|---|
| 90° | 1.0× (قياسي) |
| 60° | 0.7× |
| 45° | 0.5× |
| 120° | 1.3× |
| 135° | 1.5× |
ملاحظة: تتطلب الزوايا الحادة (أقل من 90°) أدوات متخصصة ومراعاة دقيقة للارتداد. تتطلب الزوايا المنفرجة حمولة أكبر لأن المادة يجب أن تُثنى أكثر من موضعها الأولي.
8. مثال كامل لحساب الحمولة
دعنا نعمل من خلال مثال واقعي خطوة بخطوة.
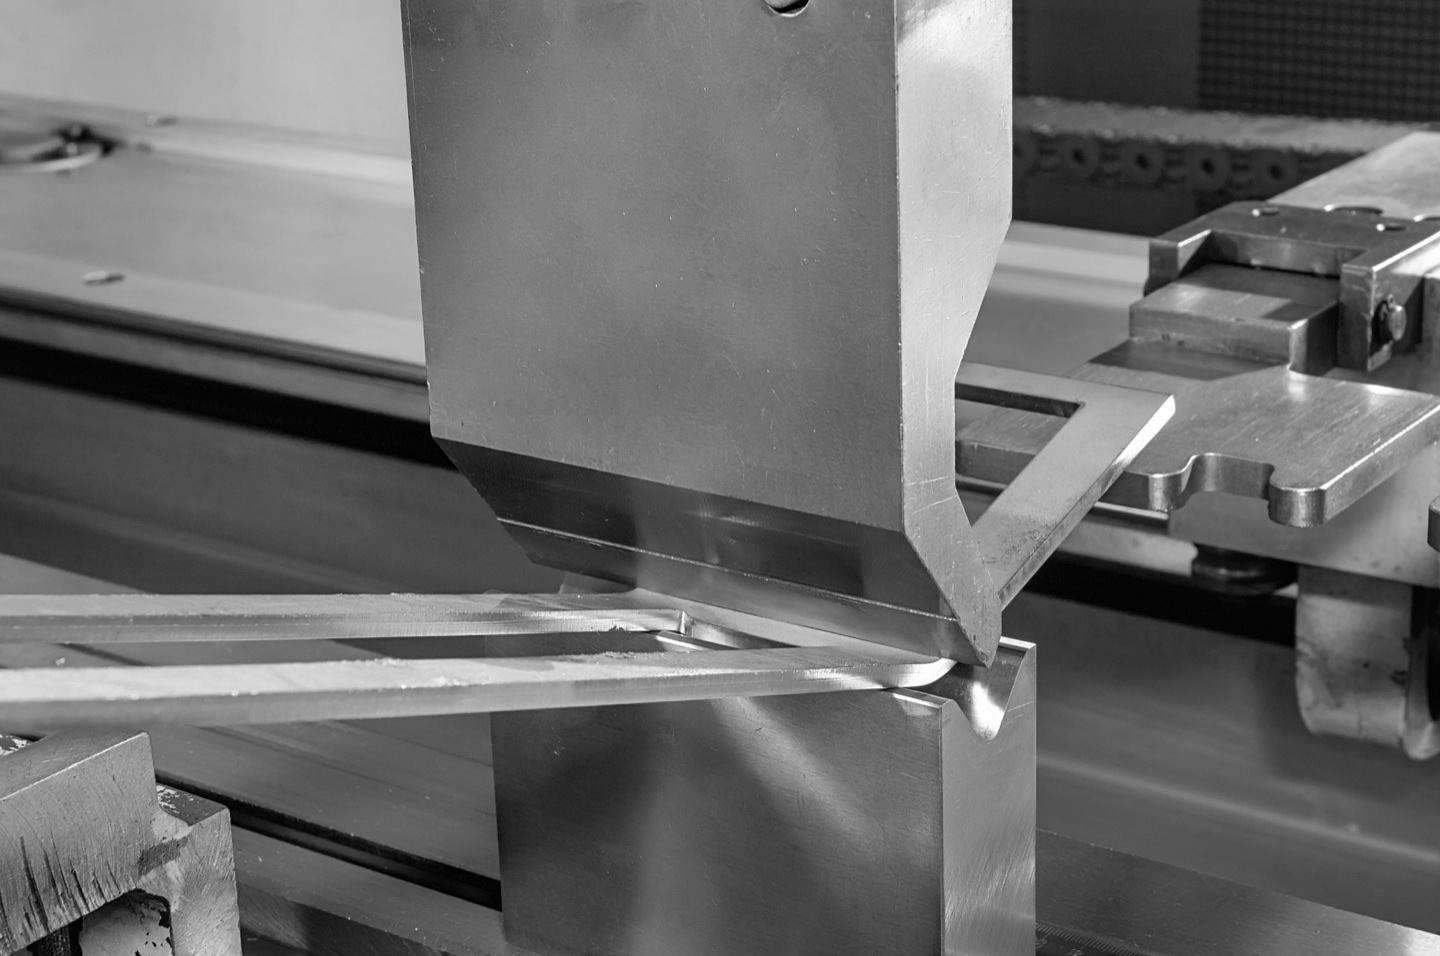
مواصفات العمل:
- المادة: فولاذ مقاوم للصدأ 304، سماكة 4 مم
- طول الثني: 3 أمتار
- زاوية الثني: 90°
- طريقة الثني: الثني الهوائي
الخطوة 1: اختر فتحة قالب V
الخطوة 2: احسب باستخدام الصيغة الكاملة
الخطوة 3: حول إلى أطنان مترية
الخطوة 4: أضف هامش الأمان (20%)
التوصية: مكبس ثني 100 طن سيتعامل مع هذا العمل بهامش مريح، مما يسمح بتغير المواد والسعة المستقبلية.
9. جداول الحمولة المرجعية السريعة
للتقدير السريع، استخدم جدول الحمولة المحسوب مسبقاً (لكل متر من طول الثني، الثني الهوائي، قاعدة قالب V 8×):
جدول حمولة الفولاذ الطري (طن لكل متر)
| سمك | الخامس= 8mm | الخامس = 16mm | الخامس = 24mm | الخامس = 32mm | الخامس = 40mm | الخامس = 50mm |
|---|---|---|---|---|---|---|
| 1.0 mm | 8 | 4 | - | - | - | - |
| 1.5 mm | 18 | 9 | 6 | - | - | - |
| 2.0 mm | 32 | 16 | 11 | 8 | - | - |
| 3.0 mm | - | 36 | 24 | 18 | 14 | - |
| 4.0 mm | - | - | 43 | 32 | 26 | 20 |
| 5.0 mm | - | - | - | 50 | 40 | 32 |
| 6.0 mm | - | - | - | - | 58 | 46 |
| 8.0 mm | - | - | - | - | - | 82 |
الفولاذ المقاوم للصدأ 304 : ضرب قيم الفولاذ الطري في 1.4
الألومنيوم: ضرب قيم الفولاذ الطري في 0.5
10. توزيع الحمولة واختيار الماكينة
عند اختيار مكبس ثني، ضع في اعتبارك كيفية توزيع الحمولة عبر طول العمل:
الحمل المركزي مقابل الحمل غير المركزي:
يجب التحقق من السعة وفق شروط التحميل المقننة للماكينة المحددة. الحمل المركزي وعلى الطول الكامل وخارج المركز حالات مختلفة؛ ولا تحدد قاعدة عامة بنسبة 60–70% من الطول أو السعة القوة المسموح بها.
فحوص تحميل خاصة بالماكينة:
- التحميل المركزي: تأكد من القوة المسموح بها للطول المحمّل فعليًا. وضع قطعة قصيرة في المركز لا يثبت أن الطاولة أو العارضة أو العدة تتحمل كامل قوة الماكينة على هذا التلامس القصير.
- كامل طول الطاولة: استخدم شروط وسعة التحميل بالطول الكامل التي يحددها المصنّع. لا تطبق تخفيضًا عامًا إلى 60–70%؛ يجب أن تحدد وثائق الماكينة المناسبة الحد.
- التحميل خارج المركز: افحص الموضع الفعلي وفق المخطط المطبق أو التقييم المكتوب. سجّل الإزاحة الجانبية واللامركزية أمامًا وخلفًا منفصلتين؛ ولا تحسم القوة الإجمالية أيًا منهما.
احتفظ بتقدير القوة والإعداد المسموح معًا
تحديث إرشادات السعة في 18 نوفمبر 2026
يربط السجل المفيد الطلب المحسوب بالأدلة التي تسمح به: هوية الماكينة، وإصدار الدليل، والطول المحمّل، والمرجع، والمحطة النشطة، ومعرّفات العدد والحوامل، والحدود المطبقة. حدّد الوحدات. الطلب بوحدة kN وتصنيف العدة بوحدة kN/m كميتان مختلفتان؛ ولا تقارنان مباشرة دون نموذج ملائم للطول والتوزيع.
مثلًا، نقل ثنية بطول 300 mm دون تغيير آخر من المركز إلى محطة جانبية يُبقي الطول ثابتًا لكنه يغيّر فحص السعة. راجع الموضع قبل إعادة استخدام البرنامج. هذا سيناريو توضيحي للمراجعة وليس موضع تشغيل معتمدًا. يفصل دليل CINCINNATI BASEFORM القيود الجانبية عن الأمامية والخلفية؛ وتذكر WILA الحوامل والماكينة كحدود محتملة أيضًا.
دليل CINCINNATI BASEFORM، القسم 4-3 · إرشادات سعة التحميل WILA
11. أخطاء حساب الحمولة الشائعة
خطأ #1: تجاهل درجة المادة
استخدام "الفولاذ" دون تحديد الدرجة. يمكن أن يكون الفرق بين الفولاذ الطري والفولاذ عالي القوة 2-3 مرات في متطلبات الحمولة.
خطأ #2: اختيار قالب V الخاطئ
استخدام أي قالب متاح بدلاً من حساب الفتحة المثلى. هذا يؤدي إلى متطلبات حمولة مفرطة أو جودة ثني سيئة.
خطأ #3: نسيان هامش الأمان
حساب المتطلبات الدقيقة وشراء ماكينة بتلك السعة بالضبط. أضف دائماً هامش 20-30%.
خطأ #4: الخلط بين الأطنان المترية والأمريكية
1 طن متري = 1,000 كجم = 2,204.6 رطل. 1 طن أمريكي (قصير) = 2,000 رطل = 907 كجم. الفرق: ~10%. وضح دائماً الوحدة التي تستخدمها الماكينة.
خطأ #5: عدم مراعاة الثنيات المتعددة
قد يتطلب جزء بثنيات متعددة إعادة تموضع تؤثر على توزيع الحمولة. ضع في اعتبارك الثنية الأكثر تطلباً، وليس المتوسط.
12. الأسئلة الشائعة
س: كيف أحسب حمولة مكبس الثني للأشكال غير المنتظمة؟
احسب كل قطعة ثني بشكل منفصل بناءً على طولها وسماكة المادة. الحمولة القصوى من أي ثنية واحدة تحدد متطلبات ماكينتك.
س: هل يمكنني استخدام ماكينة ذات حمولة أعلى للمواد الرقيقة؟
نعم، ولكن بحذر. تشغيل ماكينة 200 طن بسعة 10% قد يسبب مشاكل في دقة التحكم. يقدم العديد من المصنعين حمولة قابلة للتعديل أو وضع الدقة للعمل بالمقاييس الخفيفة.
س: ماذا يحدث إذا تجاوزت تصنيف حمولة مكبس الثني؟
يجب أن تمنع أنظمة السلامة التشغيل، ولكن إذا تم تجاوزها: تلف محتمل للإطار، انحراف الذراع، فشل النظام الهيدروليكي، وظروف خطيرة. لا تتجاوز السعة المصنفة أبداً.
س: هل تؤثر سرعة الثني على متطلبات الحمولة؟
بشكل طفيف. يمكن للثني الأسرع أن يزيد قليلاً من القوى الديناميكية، لكن أنظمة السيرفو الهيدروليكية الحديثة تعوض تلقائياً. تؤثر السرعة على وقت الدورة والدقة أكثر من الحمولة.
س: كيف تؤثر درجة الحرارة على حساب الحمولة؟
المواد الباردة أصعب قليلاً في الثني. إذا كنت تثني في ورش غير مدفأة خلال الشتاء، أضف 5-10% لحسابات الحمولة. يمكن للتسخين المسبق للألواح السميكة تقليل متطلبات الحمولة.
س: هل يجب أن أحسب الحمولة لكل ثنية أم الإجمالي للقطعة؟
احسب لكل ثنية. يطبق مكبس الثني القوة على ثنية واحدة في كل مرة. سعة ماكينتك تحتاج للتعامل مع الثنية الأكثر تطلباً، وليس مجموع كل الثنيات.
الاستنتاج
حساب الحمولة الدقيق هو أساس الاختيار والتشغيل الناجح لمكبس الثني. من خلال فهم الصيغة الرئيسية — P = (650 × S² × L × σb) / V — والعوامل التي تؤثر عليها، يمكنك تحديد الماكينة المناسبة لاحتياجاتك بثقة.
تذكر هذه المبادئ الرئيسية:
- اختيار قالب V حاسم: اتبع قاعدة 8× للحصول على أفضل النتائج
- المادة مهمة: الفولاذ المقاوم للصدأ يحتاج حمولة أكثر بـ 40% من الفولاذ الطري؛ الفولاذ عالي القوة قد يحتاج 2-3 مرات أكثر
- أضف هامش الأمان: 20-30% سعة إضافية تحمي استثمارك
- ضع في اعتبارك التوزيع: الثنيات بالطول الكامل قد تتطلب تخفيض التصنيف
- تحقق من الوحدات: الأطنان المترية مقابل الأطنان الأمريكية قد تسبب أخطاء 10%
مع هذه الإرشادات، ستتجنب الأخطاء المكلفة للتحديد المنخفض أو المفرط لحمولة مكبس الثني.
هل أنت مستعد للعثور على مكابس الثني المثالية؟ تقوم شركة Rucheng Technology بتصنيع مكابس الثني CNC بوزن يتراوح من 40 إلى 600 طن مع أنظمة هيدروليكية مؤازرة متقدمة.
احصل على استشارة حمولة مجانية ←مراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.