
Die Wahl der richtigen Tonnage für Ihre Abkantmaschine oder CNC-Abkantpresse ist eine der wichtigsten Entscheidungen bei der Blechbearbeitung. Wählen Sie eine zu geringe Tonnage, besteht die Gefahr von Maschinenschäden, inkonsistenten Biegungen und Produktionsengpässen. Wählen Sie zu viel, zahlen Sie für Kapazität, die Sie nie nutzen werden – und verschwenden Kapital und Stellfläche. Die gute Nachricht? Die Berechnung der Abkantpressenkraft ist kein Rätselraten. Es gibt eine bewährte Formel, die Ihnen genau sagt, wie viel Kraft Sie benötigen.
1. Was ist Abkantpressen-Tonnage?
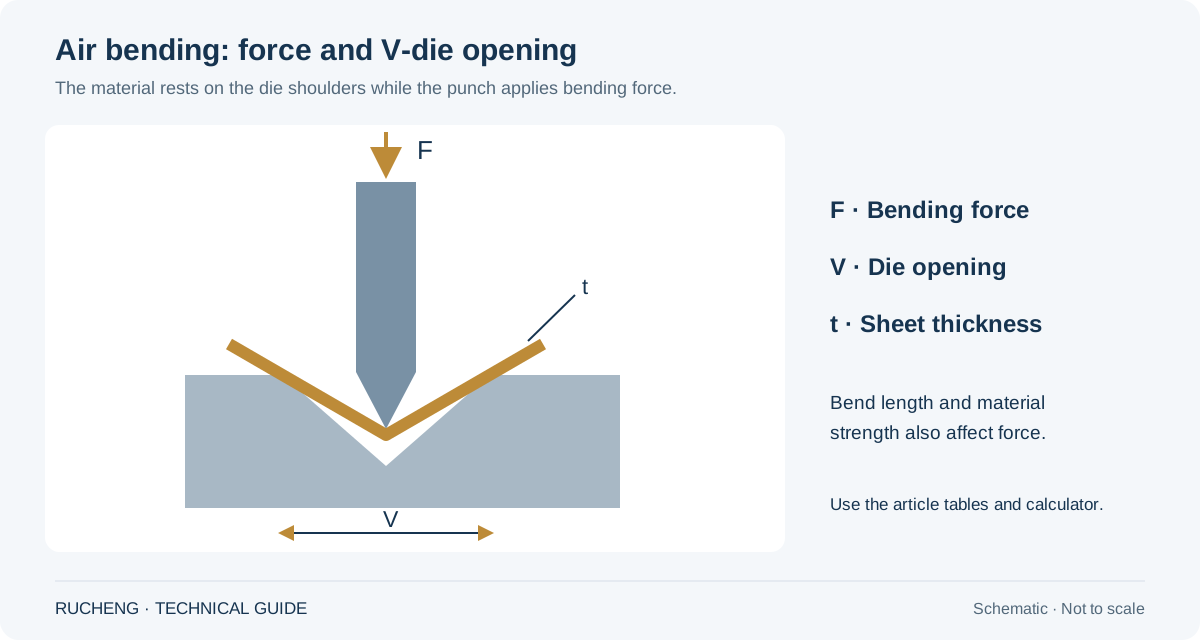
Abkantpressen-Tonnage bezeichnet die Biegekraft — gemessen in metrischen Tonnen oder US-Tonnen — die der Stempel der Maschine auf das Werkstück ausübt. Diese Kraft drückt das Blech in die V-Matrize und erzeugt eine Biegung.
Überprüfen Sie nach Bestätigung der Tonnage das flache Muster mit unserem Biegezugabe der Abkantpresse und K-Faktor-Anleitung, und bereiten Sie dann die Biegesequenz mit vor Grundlagen der CNC-Abkantpressenprogrammierung. Vergleichen Sie bei Fertigungstoleranzen das Setup mit dem Leitfaden zur Genauigkeit und Toleranz der Abkantpresse. Zur Risikokontrolle in der Werkstatt koppeln Sie das Setup mit dem Sicherheitscheckliste für Abkantpressen.
Die erforderliche Tonnage hängt von mehreren Faktoren ab:
- Materialart und Zugfestigkeit
- Materialstärke
- V-Matrizenöffnung (Matrizenbreite)
- Biegelänge
- Biegewinkel und -methode (Luftbiegen vs. Prägebiegen)
Moderne CNC-Abkantpressen reichen von 40 Tonnen für dünnwandige Arbeiten bis über 2.000 Tonnen für schwere Blechbiegung. Die meisten Fertigungsbetriebe verwenden Maschinen im Bereich von 100-400 Tonnen, die die Mehrheit der gängigen Anwendungen abdecken.
2. Warum genaue Tonnageberechnung wichtig ist
Eine falsche Tonnage hat schwerwiegende Folgen:
Probleme bei zu geringer Tonnage:
- Unvollständige oder inkonsistente Biegungen
- Rückfederung übersteigt Maschinenkompensation
- Bediener erzwingt mehrere Hübe (gefährlich)
- Produktionsverlangsamungen und Qualitätsprobleme
Probleme bei zu hoher Tonnage:
- Höhere Anschaffungs- und Betriebskosten
- Größerer Platzbedarf und Fundamentanforderungen
- Reduzierte Energieeffizienz
- Verschwendete Kapitalinvestition
3. Die Standard-Tonnageformel für Abkantpressen
Die am weitesten verbreitete Formel zur Berechnung der Abkantpressen-Tonnage ist:
P = Erforderliche Biegekraft (kN)
S = Materialstärke (mm)
L = Biegelänge (m)
σb = Zugfestigkeit des Materials (MPa)
V = V-Matrizenöffnungsbreite (mm)
So konvertieren Sie kN in metrische Tonnen: Tonnage (t) = P / 9.81
Vereinfachte Formel für Baustahl:
Für Standard-Baustahl (σb ≈ 450 MPa) vereinfacht sich die Formel zu:
Wobei S in mm, L in Metern und V in mm angegeben wird.
Beispielrechnung:
Material: Baustahl, 3mm dick | Biegelänge: 2 Meter | V-Matrizenöffnung: 24mm (gemäß der 8×-Regel)
4. Die V-Matrizenöffnungsregel: Ihre wichtigste Variable
Die V-Matrizenöffnung (V) ist die einflussreichste Variable bei der Tonnageberechnung. Eine kleinere V-Matrize erfordert deutlich mehr Kraft als eine größere.

Die Industriestandard-"8×-Regel":
Für optimale Ergebnisse wählen Sie eine V-Matrizenöffnung von etwa 8-facher Materialstärke:
| Materialstärke | Empfohlene V-Matrizenöffnung |
|---|---|
| 1.0 mm | 8 mm |
| 1.5 mm | 12 mm |
| 2.0 mm | 16 mm |
| 3.0 mm | 24 mm |
| 4.0 mm | 32 mm |
| 5.0 mm | 40 mm |
| 6.0 mm | 50 mm |
| 8.0 mm | 63 mm |
| 10.0 mm | 80 mm |
| 12.0 mm | 100 mm |
Kompromisse:
- Kleinere V-Matrize: Höhere Tonnage, engerer Innenradius, präzisere Biegungen, aber mehr Matrizenmarkierungen
- Größere V-Matrize: Geringere Tonnage, größerer Innenradius, weniger Oberflächenmarkierungen, aber geringere Präzision
5. Materialfaktoren: Zugfestigkeits-Multiplikatoren
Verschiedene Materialien erfordern unterschiedliche Kräfte zum Biegen. Die Standardformel geht von Baustahl (σb ≈ 450 MPa) aus. Für andere Materialien wenden Sie einen Multiplikationsfaktor an:
| Werkstoff | Zugfestigkeit (MPa) | Multiplikator vs. Baustahl |
|---|---|---|
| Aluminium 5052 | 230 | 0.5× |
| Kupfer (weich) | 220 | 0.5× |
| Messing | 350 | 0.8× |
| Baustahl (A36) | 450 | 1.0 × (Grundlinie) |
| Hochfester Stahl (HSLA) | 550 | 1.2× |
| Edelstahl 304 | 620 | 1.4× |
| Edelstahl 316 | 580 | 1.3× |
| Hardox 400 | 1250 | 2.8× |
| Hardox 500 | 1550 | 3.4× |
Beispiel:
Wenn Ihre Baustahl-Berechnung 50 Tonnen ergibt und Sie Edelstahl 304 gleicher Dicke und Länge biegen, benötigen Sie:
6. Biegemethode: Luftbiegen vs. Prägebiegen vs. Prägen
Die Biegemethode beeinflusst den Tonnagebedarf dramatisch:
Luftbiegen (Am häufigsten)
Der Stempel berührt die Matrize nicht vollständig. Die Materialrückfederung bestimmt den Endwinkel. Erfordert niedrigste Tonnage — typischerweise der berechnete Wert. Am flexibelsten: Eine Matrize kann mehrere Winkel erzeugen. Standardformel gilt.
Prägebiegen
Der Stempel presst das Material fest in die Matrize. Reduziert die Rückfederung erheblich. Erfordert 3-5× mehr Tonnage als Luftbiegen. Konsistentere Winkel. Multiplizieren Sie die berechnete Tonnage mit 3-5.
Prägebiegen
Material wird vollständig zwischen Stempel und Matrize komprimiert. Eliminiert die Rückfederung praktisch. Erfordert 8-10× mehr Tonnage als Luftbiegen. Wird selten bei modernen CNC-Abkantpressen verwendet. Multiplizieren Sie die berechnete Tonnage mit 8-10.
7. Auswirkungen des Biegewinkels
Der Biegewinkel beeinflusst auch den Tonnagebedarf, wenn auch weniger dramatisch als die V-Matrizenöffnung oder der Materialtyp:
| Biegewinkel | Tonnage-Multiplikator |
|---|---|
| 90° | 1,0× (Standard) |
| 60° | 0.7× |
| 45° | 0.5× |
| 120° | 1.3× |
| 135° | 1.5× |
Hinweis: Spitze Winkel (weniger als 90°) erfordern Spezialwerkzeuge und sorgfältige Berücksichtigung der Rückfederung. Stumpfe Winkel erfordern mehr Tonnage, da das Material weiter über seine Ausgangsposition hinaus gebogen werden muss.
8. Vollständiges Tonnageberechnungsbeispiel
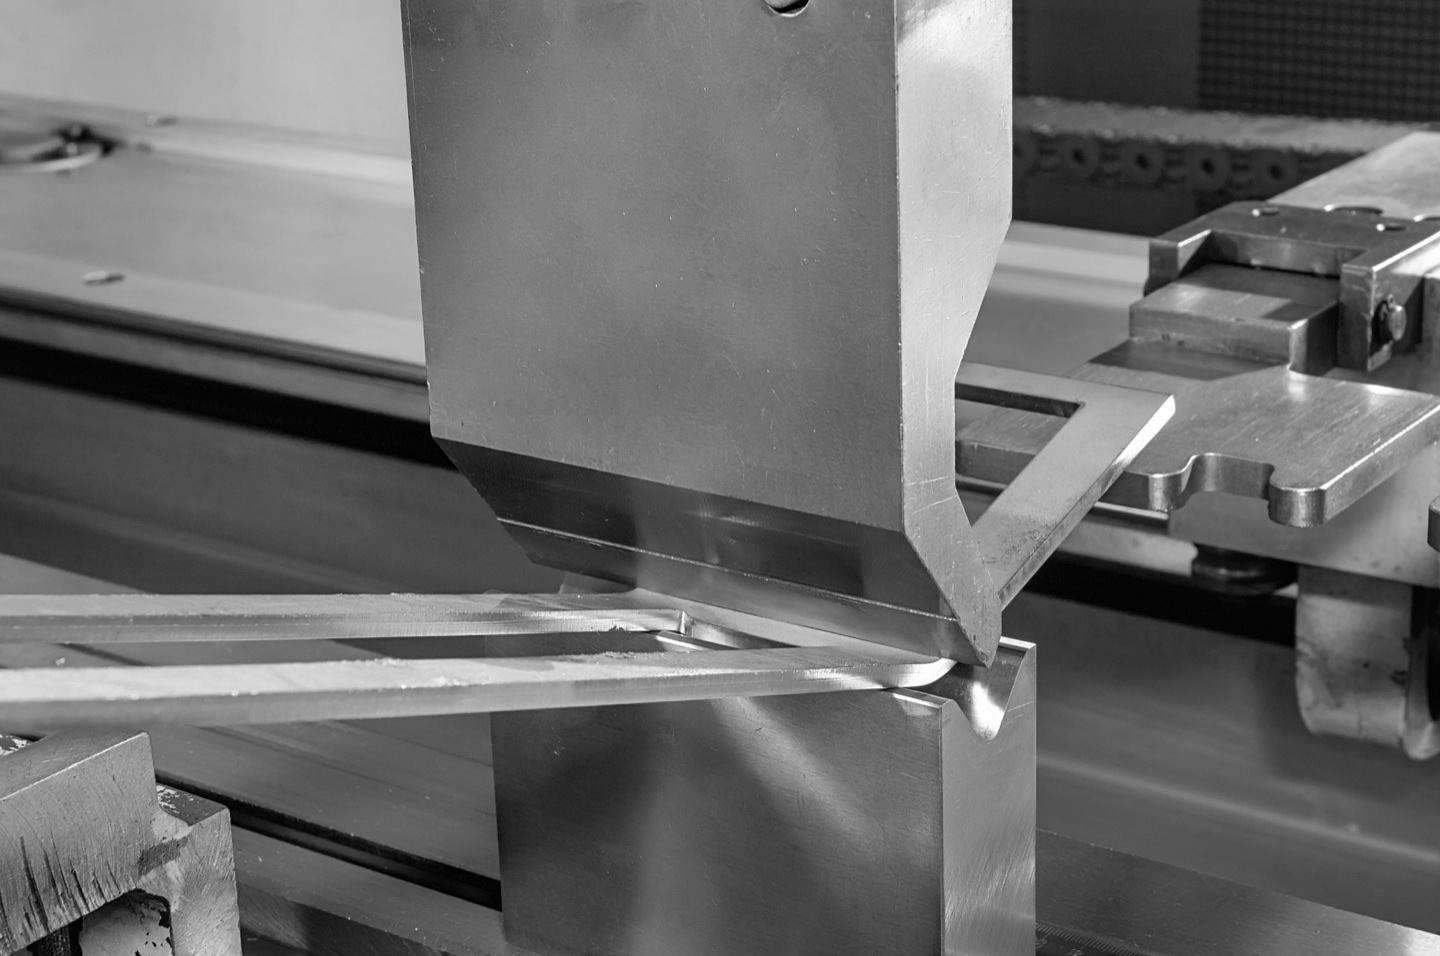
Lassen Sie uns ein Praxisbeispiel Schritt für Schritt durcharbeiten.
Auftragsspezifikationen:
- Material: Edelstahl 304, 4mm dick
- Biegelänge: 3 Meter
- Biegewinkel: 90°
- Biegemethode: Luftbiegen
Schritt 1: V-Matrizenöffnung auswählen
Schritt 2: Mit vollständiger Formel berechnen
Schritt 3: In metrische Tonnen umrechnen
Schritt 4: Sicherheitsmarge hinzufügen (20%)
Empfehlung: Eine 100-Tonnen-Abkantpresse würde diesen Auftrag mit komfortabler Reserve bewältigen und Materialabweichungen sowie zukünftige Kapazitäten berücksichtigen.
9. Schnellreferenz-Tonnagetabellen
Für schnelle Schätzungen verwenden Sie diese vorberechnete Tonnagetabelle (pro Meter Biegelänge, Luftbiegen, 8×-V-Matrizenregel):
Baustahl-Tonnagetabelle (Tonnen pro Meter)
| Dicke | V= 8mm | V= 16mm | V= 24mm | V= 32mm | V= 40mm | V= 50mm |
|---|---|---|---|---|---|---|
| 1.0 mm | 8 | 4 | - | - | - | - |
| 1.5 mm | 18 | 9 | 6 | - | - | - |
| 2.0 mm | 32 | 16 | 11 | 8 | - | - |
| 3.0 mm | - | 36 | 24 | 18 | 14 | - |
| 4.0 mm | - | - | 43 | 32 | 26 | 20 |
| 5.0 mm | - | - | - | 50 | 40 | 32 |
| 6.0 mm | - | - | - | - | 58 | 46 |
| 8.0 mm | - | - | - | - | - | 82 |
Edelstahl 304: Werte für Baustahl multiplizieren mit 1.4
Aluminium: Werte für Baustahl mit 0.5 multiplizieren
10. Tonnageverteilung und Maschinenauswahl
Bei der Auswahl einer Abkantpresse beachten Sie, wie die Tonnage über die Arbeitslänge verteilt ist:
Zentrierte Last vs. außermittige Last:
Die Tragfähigkeit ist anhand der Nennbelastungsbedingungen der konkreten Maschine zu prüfen. Mittige, vollflächige Längenbelastung und außermittige Last sind verschiedene Fälle; eine pauschale 60–70%-Regel für Arbeitslänge oder Kapazität bestimmt keine zulässige Kraft.
Maschinenspezifische Lastprüfungen:
- Mittige Last: Prüfen Sie die zulässige Kraft für die tatsächlich belastete Länge. Ein mittig liegendes kurzes Teil belegt nicht, dass Tisch, Stößel oder Werkzeug die volle Nennkraft auf diesem kurzen Kontakt tragen dürfen.
- Volle Tischlänge: Verwenden Sie die Herstellerbedingungen und Kapazität für volle Länge. Keine pauschale Abminderung auf 60–70%; die passende Maschinendokumentation muss die Grenze festlegen.
- Außermittige Last: Prüfen Sie die reale Position anhand des gültigen Diagramms oder einer schriftlichen Bewertung. Seitlichen Versatz und Exzentrizität nach vorn/hinten separat erfassen; die Gesamtpresskraft klärt beides nicht.
Kraftschätzung und zulässigen Aufbau zusammen dokumentieren
Tragfähigkeitshinweise aktualisiert am 18. November 2026
Ein zweckmäßiges Protokoll verbindet berechneten Bedarf mit Freigabenachweisen: Maschine, Handbuchrevision, belastete Länge, Bezug, aktive Station, Werkzeug- und Halterkennung sowie gültige Grenzen. Einheiten angeben. Bedarf in kN und Werkzeugwert in kN/m sind verschiedene Größen; ein Vergleich erfordert ein geeignetes Modell für Länge und Lastverteilung.
Wird etwa eine sonst unveränderte 300-mm-Biegung von der Mitte an eine seitliche Station versetzt, bleibt die Länge gleich, aber die Kapazitätsprüfung ändert sich. Vor Programmwiederverwendung die Position erneut prüfen. Dies ist ein Prüfbeispiel, keine freigegebene Betriebsposition. Das CINCINNATI BASEFORM-Handbuch trennt seitliche und vordere/hintere Grenzen; WILA nennt auch Halter und Maschine als mögliche Begrenzung.
CINCINNATI BASEFORM Handbuch, Abschnitt 4-3 · WILA Tragfähigkeitsanleitung
Außermittige Belastung: Positionen, Beispiele und Rüstprotokoll
11. Häufige Fehler bei der Tonnageberechnung
Fehler #1: Materialsorte ignorieren
"Stahl" verwenden ohne Sorte zu spezifizieren. Der Unterschied zwischen Baustahl und hochfestem Stahl kann 2-3× im Tonnagebedarf betragen.
Fehler #2: Falsche V-Matrizenauswahl
Irgendeine verfügbare Matrize verwenden statt die optimale Öffnung zu berechnen. Dies führt entweder zu übermäßigem Tonnagebedarf oder schlechter Biegequalität.
Fehler #3: Sicherheitsmarge vergessen
Exakte Anforderungen berechnen und eine Maschine mit genau dieser Kapazität kaufen. Immer 20-30% Marge hinzufügen.
Fehler #4: Metrische und US-Tonnen verwechseln
1 metrische Tonne = 1.000 kg = 2.204,6 lbs. 1 US (short) Tonne = 2.000 lbs = 907 kg. Differenz: ~10%. Immer klären, welche Einheit die Maschine verwendet.
Fehler #5: Mehrere Biegungen nicht berücksichtigen
Ein Teil mit mehreren Biegungen kann eine Neupositionierung erfordern, die die Tonnageverteilung beeinflusst. Die anspruchsvollste Biegung berücksichtigen, nicht den Durchschnitt.
12. Häufig gestellte Fragen
F: Wie berechne ich die Abkantpressen-Tonnage für unregelmäßige Formen?
Berechnen Sie jedes Biegesegment separat basierend auf seiner Länge und Materialstärke. Die maximale Tonnage aus einer einzelnen Biegung bestimmt Ihren Maschinenbedarf.
F: Kann ich eine Maschine mit höherer Tonnage für dünne Materialien verwenden?
Ja, aber mit Vorsicht. Der Betrieb einer 200-Tonnen-Maschine mit 10% Kapazität kann Probleme mit der Steuerungspräzision verursachen. Viele Hersteller bieten einstellbare Tonnage oder Präzisionsmodus für die Arbeit mit dünnen Blechen.
F: Was passiert, wenn ich die Tonnage-Nennleistung der Abkantpresse überschreite?
Sicherheitssysteme sollten den Betrieb verhindern, aber wenn sie umgangen werden: potenzieller Rahmenschaden, Stempelablenkung, Hydrauliksystemausfall und gefährliche Bedingungen. Nie die Nennkapazität überschreiten.
F: Beeinflusst die Biegegeschwindigkeit den Tonnagebedarf?
Minimal. Schnelleres Biegen kann die dynamischen Kräfte leicht erhöhen, aber moderne servohydraulische Systeme kompensieren automatisch. Geschwindigkeit beeinflusst Zykluszeit und Präzision mehr als Tonnage.
F: Wie beeinflusst Temperatur die Tonnageberechnung?
Kalte Materialien sind etwas schwerer zu biegen. Bei Biegearbeiten in unbeheizten Werkstätten im Winter 5-10% zu den Tonnageberechnungen hinzufügen. Das Vorheizen dicker Platten kann den Tonnagebedarf reduzieren.
F: Soll ich die Tonnage pro Biegung oder insgesamt für das Teil berechnen?
Pro Biegung berechnen. Die Abkantpresse wendet Kraft auf eine Biegung nach der anderen an. Ihre Maschinenkapazität muss die anspruchsvollste einzelne Biegung bewältigen, nicht die Summe aller Biegungen.
Fazit
Eine genaue Tonnageberechnung ist die Grundlage für eine erfolgreiche Auswahl und den Betrieb von Abkantpressen. Durch das Verständnis der Schlüsselformel — P = (650 × S² × L × σb) / V — und der Einflussfaktoren können Sie die richtige Maschine für Ihre Bedürfnisse sicher spezifizieren.
Merken Sie sich diese Schlüsselprinzipien:
- V-Matrizenauswahl ist entscheidend: Befolgen Sie die 8×-Regel für optimale Ergebnisse
- Material ist wichtig: Edelstahl benötigt 40% mehr Tonnage als Baustahl; hochfester Stahl kann 2-3× mehr benötigen
- Sicherheitsmarge hinzufügen: 20-30% zusätzliche Kapazität schützt Ihre Investition
- Verteilung berücksichtigen: Vollängenbiegungen können eine Herabstufung erfordern
- Einheiten überprüfen: Metrische Tonnen vs. US-Tonnen können 10% Fehler verursachen
Mit diesen Richtlinien vermeiden Sie die kostspieligen Fehler einer Unter- oder Überspezifikation Ihrer Abkantpressen-Tonnage.
Sind Sie bereit, Ihre perfekte Abkantpresse zu finden? Rucheng Technology fertigt CNC-Abkantpressen von 40 bis 600 mit fortschrittlichen servohydraulischen Systemen.
Kostenlose Tonnage-Beratung erhalten →Auswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.