
Bei der Kalibrierung einer Abkantpresse werden Maschine, Steuerung und Werkzeugsystem überprüft und korrigiert, damit Biegewinkel, Flanschlänge, Geradheit und Wiederholgenauigkeit innerhalb der Toleranz bleiben. Eine praktische Kalibrierungsroutine für CNC-Abkantpressen sollte Stößelparallelität, Y1/Y2-Synchronisierung, Hinteranschlagpositionen, Bombierung, Werte der Werkzeugbibliothek, Winkelkorrektur und Erststückprüfung abdecken.
Genauigkeitsziele hängen sowohl von der Maschinenauswahl als auch von der Einrichtungsdisziplin ab. Vergleichen Sie die Basis Optionen für Abkantpressen, diagnostizieren Sie Winkelfehler mit dem Anleitung zum Problem mit dem Winkel der AbkantpresseÜberprüfen Sie die Tonnage und die Düsenöffnung mit dem Anleitung zur Kraftberechnung, bestätigen die Annahmen über ein flaches Muster im Anleitung zur Biegezugabe, und schützen Sie Bemaßungen mit dem Anleitung zur Biegefolge.
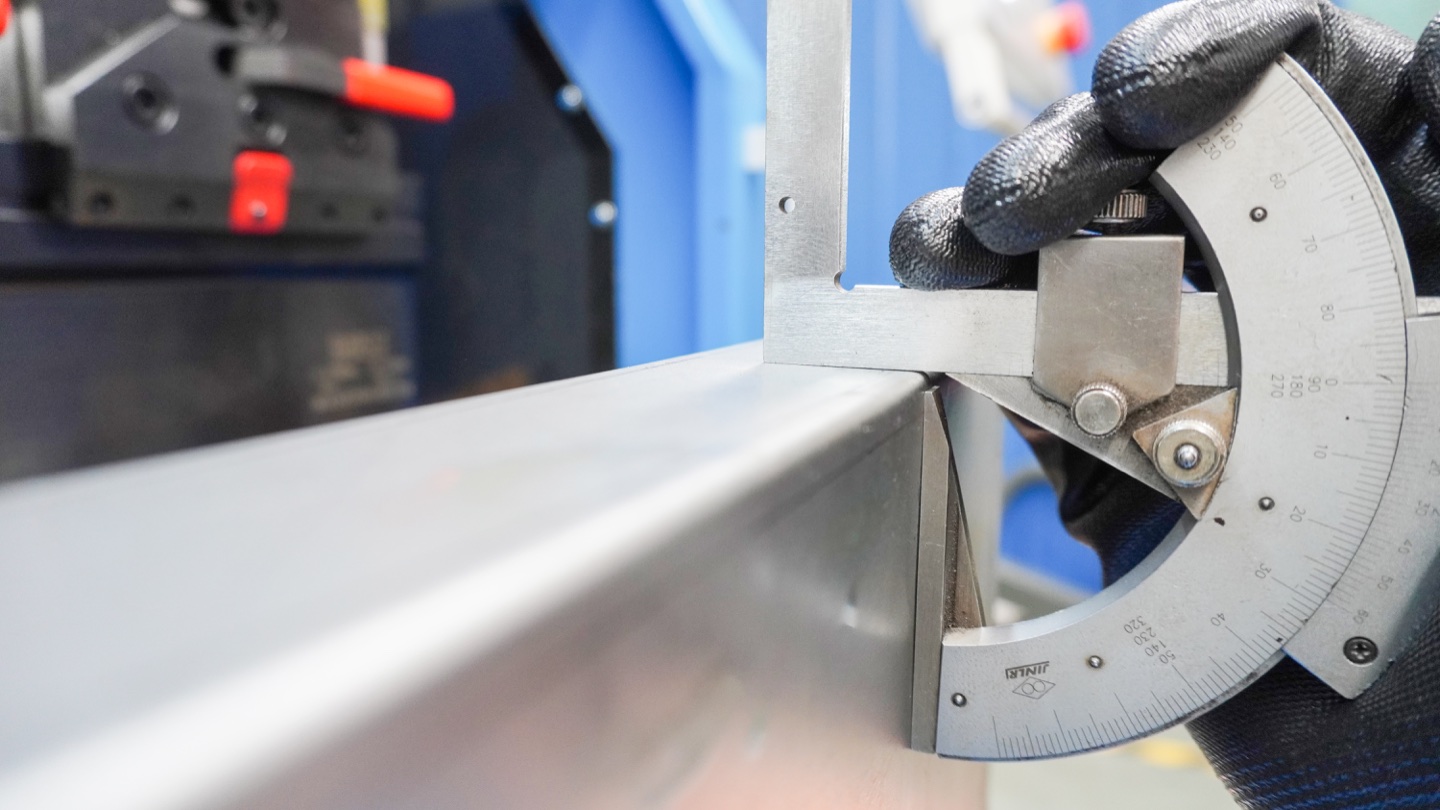
Was ist die Genauigkeit einer Abkantpresse?
Die Genauigkeit der Abkantpresse ist keine einzelne Zahl. Dazu gehören Biegewinkelgenauigkeit, Genauigkeit der Flanschabmessungen, Geradheit entlang der Biegelinie, Wiederholbarkeit von Teil zu Teil und die Fähigkeit, nach Werkzeugwechseln, Materialchargenwechseln oder langen Produktionsläufen das gleiche Ergebnis beizubehalten.
Eine Abkantpresse kann eine präzise Stößelposition haben und dennoch ungenaue Teile herstellen, wenn das Werkzeug abgenutzt ist, die V-Matrizenöffnung falsch ist, der Hinteranschlag nicht kalibriert ist oder das Material stärker als erwartet zurückfedert. Eine gute Biegegenauigkeit ist daher ein Prozessergebnis und nicht nur eine Maschinenspezifikation.
Typische Toleranzziele für Abkantpressen
Die richtige Toleranz hängt von der Teilegröße, der Materialstärke, der Biegelänge, der Werkzeugausstattung und davon ab, ob es sich bei dem Teil um kosmetische, strukturelle oder mit anderen Komponenten zusammengebaute Teile handelt. Verwenden Sie die folgenden Werte als praktische Ausgangspunkte für das Luftbiegen auf einer gut gewarteten hydraulischen CNC-Abkantpresse.
| Toleranzelement | Gemeinsames Ziel | Präzisionsziel | Hauptkontrollpunkt |
|---|---|---|---|
| Biegewinkel | +/-1,0 Grad | +/-0,3-0,5 Grad | Materialrückfederung, Werkzeugwinkel, Balligkeit und Winkelkorrektur |
| Flanschlänge | +/-0,5-1,0 mm | +/-0,2-0,5 mm | Kalibrierung des Hinteranschlags, Rohlingsgröße, Biegeabzug und Bedienerpositionierung |
| Geradheit in der Kurve | 0,5-1,5 mm auf 3 m | 0,3-0,8 mm über 3 m | Balligkeit, Werkzeugausrichtung, Bettdurchbiegung und Materialspannung |
| Wiederholbarkeit von Teil zu Teil | +/-0,5 mm oder +/-0,5 Grad | +/-0,2 mm oder +/-0,3 Grad | CNC-Programmsteuerung, Spannen, Messen und Erststückfreigabe |
Hauptfaktoren, die die Biegegenauigkeit beeinflussen
Die meisten Genauigkeitsprobleme sind auf eine kleine Anzahl sich wiederholender Ursachen zurückzuführen. Wenn bei der gleichen Arbeit über die Biegelänge unterschiedliche Winkel entstehen, prüfen Sie zunächst die Balligkeit und Werkzeugausrichtung. Wenn der Winkel konsistent, aber falsch ist, überprüfen Sie die Rückfederung, die Materialstärke, die Werkzeugauswahl und den CNC-Korrekturwert. Wenn sich die Flanschlänge ändert, überprüfen Sie den Hinteranschlag, die Rohlingsgröße und die Biegereihenfolge.
- Materialstärkenschwankung: Eine Dickenänderung von 0,1 mm kann zu einer Verschiebung des Biegeradius, der Rückfederung und der endgültigen Flanschlänge führen.
- Materialsorte und Walzrichtung: Edelstahl, Aluminium und hochfester Stahl federn stärker zurück als Weichstahl.
- V-Matrizenöffnung: Schmale Matrizen erhöhen die Tonnage und ermöglichen kleinere Radien; Breitere Matrizen verringern die Tonnage, erhöhen jedoch den Radius und die Flanschverschiebung.
- Zustand von Stempel und Matrize: Abgenutzte Schultern, beschädigte Stempelspitzen und nicht übereinstimmende segmentierte Werkzeuge führen zu Winkelabweichungen.
- Kalibrierung des Hinteranschlags: Falsche X-, R- oder Z-Achsenpositionen wirken sich direkt auf die Flanschlänge und die Rechtwinkligkeit des Teils aus.
- Maschinendurchbiegung: Lange Biegungen erfordern eine korrekte Balligkeit, damit die Mitte des Teils nicht zu stark gebogen wird.
Checkliste für die Kalibrierung von CNC-Abkantpressen
Verwenden Sie diese Checkliste, wenn eine CNC-Abkantpresse neu installiert, auf ein neues Fundament verlegt, nach einer Kollision repariert wird oder wiederholt Winkel- und Flanschfehler auftreten. Die Kalibrierung sollte in einer kontrollierten Reihenfolge erfolgen, damit eine falsche Einstellung nicht ein weiteres Problem verbirgt.
| Kalibrierungselement | Was zu überprüfen ist | Warum es wichtig ist | Wann zu prüfen ist |
|---|---|---|---|
| Ram-Parallelität und Y1/Y2-Synchronisation | Linke und rechte Stößelpositionen, Rückmeldung der linearen Skala, wiederholte Hubtiefe | Verhindert Links-Rechts-Winkelunterschiede und verdrehte Teile. | Installation, jährliche Wartung, nach Hydraulik- oder Achsarbeiten. |
| X/R/Z-Kalibrierung des Hinteranschlags | Physische Position des Anschlagfingers im Vergleich zur CNC-angezeigten Position | Steuert die Flanschlänge, Stufenbiegungen und die Rechtwinkligkeit des Teils. | Monatlich, nach Kollision, nach Austausch des Anschlagfingers. |
| Krönende Kalibrierung | Winkel links, in der Mitte und rechts bei einer Testbiegung über die gesamte Länge | Korrigiert die Durchbiegung von Bett und Stößel bei langen Teilen. | Vor langen Paneelen, Schränken, Stangen oder schweren Biegearbeiten. |
| Kalibrierung der Werkzeugbibliothek | Stempelhöhe, Matrizenhöhe, V-Öffnung, Stempelradius und segmentierter Werkzeugsitz | Falsche Werkzeugdaten ändern Schließhöhe, Biegeradius und Endwinkel. | Nach Neuwerkzeugen, Werkzeugreparaturen oder Werkzeugpositionsänderungen. |
| Winkelkorrekturtabelle | Tatsächlicher Winkel des ersten Teils im Vergleich zum programmierten Winkel je nach Material und Werkzeug | Speichert die Rückfederungskorrektur für die Wiederholungsproduktion. | Bei jeder Materialcharge und nach Werkzeugwechseln. |
| Hydraulikdruck und Öltemperatur | Systemdruck, Ölstand, Filterzustand und Aufwärmverhalten | Instabiler Druck und Temperatur können die Reaktion des Stößels verändern. | Monatlich oder wenn die Winkel bei langen Läufen abweichen. |
Drücken Sie auf das Verfahren zur Bremsenkalibrierung
Ein einfaches Kalibrierungsverfahren sollte von der mechanischen Referenz zur CNC-Korrektur übergehen. Wenn die Maschine mechanisch nicht rechtwinklig ist, kann eine Softwarekorrektur das Problem nur vorübergehend verbergen.
- Reinigen und überprüfen Sie die Werkzeuglinie: Entfernen Sie Rückstände vom Bett, den Klemmen, dem Stempelhalter und den Matrizensitzflächen.
- Werkzeugdaten prüfen: Stempelhöhe, Matrizenhöhe, V-Matrizenöffnung und Stempelradius in der Werkzeugbibliothek der Steuerung bestätigen.
- Referenzieren Sie alle Achsen: Home Y1/Y2, X-, R- und Z-Achsen vor dem Messen von Offsets.
- Überprüfen Sie die Position des Hinteranschlags: Vergleichen Sie die physischen Fingerpositionen mit den programmierten X/R/Z-Positionen mithilfe eines kalibrierten Endmaßblocks oder Messwerkzeugs.
- Führen Sie eine gerade Testbiegung durch: Verwenden Sie bekanntes Material, messen Sie Winkel und Flanschlänge und korrigieren Sie das CNC-Programm erst, nachdem die Werkzeug- und Lehrenprüfungen bestanden wurden.
- Messen Sie die Durchbiegung bei langer Biegung: Überprüfen Sie den linken, mittleren und rechten Winkel und passen Sie dann die Balligkeit an, anstatt nur die Stößeltiefe zu ändern.
- Dokumentieren Sie das Ergebnis: Notieren Sie Material, Dicke, Werkzeugbestückung, Matrizenöffnung, Winkelkorrektur, Bombierungswert und Bedienerhinweise für Wiederholungsaufträge.
Kalibrierungshäufigkeit für Produktionsbetriebe
| Intervall | Kalibrierungsarbeiten | Auslöser |
|---|---|---|
| Täglich oder vor kritischen Jobs | Werkzeugsitz, Winkel des ersten Teils, Länge des Flansches des ersten Teils und Funktion der Sicherheitsvorrichtung | Präzisionsteile, Sichtplatten, Edelstahl- oder Aluminiumarbeiten. |
| Monatlich | Genauigkeit des Hinteranschlags, Überprüfung des Hydraulikdrucks, Klemmen und allgemeiner Werkzeugzustand | Regelmäßige Produktion oder wenn die Flanschmaße abweichen. |
| Vierteljährlich | Wiederholbarkeit der Y-Achse, Bombierungstestbiegung, Ausrichtung der Anschlagfinger und Überprüfung des Wartungsprotokolls | Großbetriebe oder Mehrschichtbetrieb. |
| Jährlich | Vollständige Maschinenausrichtung, Steuerungssicherung, hydraulische Inspektion und vollständiger Genauigkeitsbericht | Vorbeugender Service, Audit-Anforderung oder Exportkunden-Qualitätskontrolle. |
| Sofort | Vollständige Kalibrierungsprüfung nach Kollision, Maschinenverlagerung, Fundamentwechsel, Zylinderreparatur oder Achsservice | Jedes Ereignis, das die Maschinengeometrie oder Achsenreferenz verschieben kann. |
So verbessern Sie die Genauigkeit des Biegewinkels
Die Genauigkeit des Biegewinkels beginnt mit der richtigen Werkzeug- und Materialeinstellung. Verwenden Sie die rechte V-Matrizenöffnung, geben Sie die tatsächliche Materialstärke in die Steuerung ein und führen Sie eine erste Biegung durch, bevor Sie die Produktion genehmigen. Erwarten Sie beim Luftbiegen eine Rückfederung und kompensieren Sie sie im CNC-Programm, anstatt das Material mit übermäßiger Kraft zu belasten.
Bei langen Teilen tritt ein Winkelfehler häufig als Mittelwinkel auf, der von den beiden Enden abweicht. Dies bedeutet in der Regel, dass die Maschine eine Balligkeitskorrektur, eine Überprüfung des Werkzeugsitzes oder eine hydraulische Synchronisationsanpassung benötigt. Ein CNC-Bombierungssystem hilft dem Stößel, dem Bett und dem Werkzeug, die Durchbiegung während der Biegung auszugleichen.
- Messen Sie das tatsächliche Material: Verwenden Sie einen Messschieber oder ein Mikrometer, anstatt sich nur auf die Nenndicke zu verlassen.
- Wählen Sie die V-Matrizenöffnung aus: Beginnen Sie etwa mit der 8-fachen Materialstärke für normales Luftbiegen von Weichstahl und passen Sie dann Radius, Tonnage und Flanschlänge an.
- Führen Sie eine Biegung des ersten Stücks durch: Messen Sie den Winkel nach der Rückfederung und geben Sie dann die Korrektur in die CNC-Steuerung ein.
- Überprüfen Sie beide Enden und die Mitte: Wenn die Mitte unterschiedlich ist, passen Sie die Balligkeit an, anstatt das gesamte Programm zu ändern.
- Sperren Sie das Setup: Zeichnen Sie Werkzeuge, Matrizenöffnung, Materialcharge, Korrekturwert und Prüfergebnis für Nachbestellungen auf.
So steuern Sie die Flanschlänge und die Genauigkeit des Hinteranschlags
Die Genauigkeit der Flanschlänge hängt von der Rohlingsgröße, dem Biegeabzug, der Position des Hinteranschlags, dem Teilekontakt und der Biegefolge ab. Selbst ein präziser CNC-Hinteranschlag kann ein falsch geschnittenes oder schräg gegen den Finger gedrücktes Teil nicht reparieren.
Stellen Sie bei kurzen Flanschen sicher, dass der Flansch die Finger des Hinteranschlags sicher erreichen kann. Stellen Sie bei hohen Flanschen sicher, dass das Teil während der Biegesequenz nicht mit Werkzeugen, Klemmen oder dem Maschinenrahmen kollidiert. Simulieren Sie bei Kasten- und Gehäuseteilen die Reihenfolge, bevor Sie eine vollständige Charge schneiden.
| Problem | Wahrscheinliche Ursache | Korrektur |
|---|---|---|
| Flansch an allen Teilen zu kurz oder zu lang | Falscher X-Achsenwert, falscher Biegeabzug oder Fehler bei der Rohlingsgröße | Überprüfen Sie das flache Muster, kalibrieren Sie den Hinteranschlag und korrigieren Sie das CNC-Programm |
| Der Flansch ändert sich von Teil zu Teil | Inkonsistenter Bedienerkontakt oder instabiler Materialanschlag | Verwenden Sie geeignete Messfinger, Stützarme und eine wiederholbare Positionierung |
| Die Längen des linken und rechten Flansches sind unterschiedlich | Teil ist nicht rechtwinklig zur Lehre oder die Z-Finger sind falsch ausgerichtet | Richten Sie den Rohling aus, richten Sie die Messfinger aus und überprüfen Sie die Scher- oder Laserschneidgenauigkeit |
| Spätere Biegungen verschieben frühere Abmessungen | Falsche Biegereihenfolge oder Kollision beim Umformen | Ordnen Sie die Biegefolge neu und überprüfen Sie sie anhand eines Musterteils |
Balligkeit, Durchbiegung und Genauigkeit bei langen Biegungen
Wenn eine Abkantpresse ein langes Teil biegt, verformen sich Stößel und Bett unter Last. Ohne Balligkeit können sich die Enden stärker als in der Mitte biegen, wodurch inkonsistente Winkel entlang der Biegelinie entstehen. Dies ist einer der häufigsten Gründe dafür, dass lange Schaltschränke, Türen, Schalttafeln und Strukturteile bei der Inspektion fehlschlagen.
Beim mechanischen Bombieren werden verstellbare Keile verwendet, um die Durchbiegung des Bettes auszugleichen. Die hydraulische oder CNC-Bombierung regelt den Ausgleich über die Steuerung. Bei häufigen langen Biegungen lässt sich die CNC-Bombung leichter wiederholen, da der Bediener die Korrektur im Programm speichern kann.

Inspektionsmethode: Was vor der Produktion zu messen ist
Eine gute Inspektionsroutine ist schneller als die Überarbeitung einer ganzen Charge. Messen Sie das erste Teil, notieren Sie die Korrektur und prüfen Sie es erneut, nachdem Sie ein Werkzeug, eine Materialcharge oder eine große Auflage geändert haben. Bei Präzisionsarbeiten sollte die Prüfung Winkel, Flanschlänge, Geradheit der Biegelinie, Rechtwinkligkeit des Teils und Oberflächenmarkierungen umfassen.
- Winkel: Verwenden Sie an beiden Enden und in der Mitte langer Biegungen eine digitale Winkellehre oder einen Winkelmesser.
- Flanschlänge: Messen Sie vom richtigen Bezugspunkt aus, nicht von einem Grat oder einer inkonsistenten Kante.
- Geradheit: Verwenden Sie für lange Platten, Schutzvorrichtungen und Gehäusetüren ein Lineal oder ein KMG.
- Rechtwinkligkeit: Überprüfen Sie die Diagonalmaße an Kasten-, Tablett- und Rahmenteilen.
- Oberflächenqualität: Überprüfen Sie Edelstahl-, Aluminium- und lackierte Teile auf Werkzeugspuren, bevor Sie die Produktion freigeben.
Maschinenfunktionen, die dabei helfen, enge Toleranzen einzuhalten
Mit einer einfachen Abkantpresse können mit geschickter Einrichtung präzise Teile hergestellt werden. Die Präzisionsproduktion ist jedoch einfacher, wenn die Maschine über eine CNC-Synchronisierung, einen zuverlässigen Hinteranschlag, Bombierung, eine stabile Werkzeugspannung und eine übersichtliche Programmspeicherung verfügt. Das Ziel besteht darin, Bedienervariationen bei wiederholten Aufträgen zu beseitigen.
| Funktion | Warum es wichtig ist | Beste Passform |
|---|---|---|
| Y1/Y2 CNC-Hydrauliksynchronisation | Hält den Stößel parallel und verbessert die Winkelkonsistenz | Allgemeine Präzisionsblech- und Mischproduktion |
| X/R/Z-Hinteranschlagachsen | Verbessert die Flanschpositionierung, abgestufte Biegungen und außermittige Teile | Schränke, Gehäuse, Halterungen und komplexe Teile |
| CNC-Bombierung | Kompensiert die Durchbiegung bei langen Biegungen und speichert Korrekturwerte | Lange Paneele, Türen, Maschinenschutz und Strukturteile |
| Schnelles Spannen und segmentierte Werkzeuge | Reduziert Einrichtungsfehler und verbessert die Wiederholbarkeit des Werkzeugsitzes | Betriebe mit hohem Mix und häufigem Werkzeugwechsel |
| Offline-Programmierung und Werkzeugbibliothek | Steuert die Biegereihenfolge, die Werkzeugauswahl und die Einrichtung der Wiederholungsreihenfolge | Fabriken mit vielen Teilenummern und Wiederholungschargen |
Käufer-Checkliste für genauigkeitskritische Arbeiten an Abkantpressen
Vergleichen Sie beim Kauf einer Abkantpresse für präzises Biegen nicht nur die Tonnage und die Biegelänge. Fragen Sie, wie der Lieferant die Stößelsynchronisation, die Balligkeit, die Genauigkeit des Hinteranschlags, die Werkzeugklemmung, die Steuerungskorrektur und die After-Sales-Kalibrierung steuert. Die eigentliche Frage ist, ob die Maschine Ihre Teiletoleranz mit Ihren Materialien und Biegelängen wiederholt einhalten kann.
- Teilen Sie Musterzeichnungen mit Zieltoleranzen, nicht nur Materialstärke und -länge.
- Bestätigen Sie die Maschinentonnage mit einem Sicherheitsspielraum für Ihre kleinste V-Matrizenöffnung.
- Geben Sie die Anzahl der Hinteranschlagachsen an, die für Ihre Teileformen benötigt werden.
- Wählen Sie die CNC-Bombierung für lange Biegungen, schwere Bleche oder Arbeiten mit hoher Wiederholgenauigkeit.
- Fordern Sie einen Biegetest mit Ihrem Material oder einer ähnlichen Dicke und Güte an.
- Fordern Sie Anleitung zur Kalibrierung, Ersatzteilunterstützung und Steuerungsschulung an.
Ein Profilprotokoll für schrittgebogene Teile ergänzen
Ein durch viele kleine Biegungen gefertigtes Teil kann den vorgesehenen Gesamtbogenwinkel erreichen und dennoch Kontur oder Endpositionen verfehlen. Winkel- und Profilprüfung gehören getrennt ins Erstteilprotokoll. Zeichnungsrevision, innere oder äußere Bezugsfläche, Bezugsausrichtung, Messquerschnitte entlang der Biegelänge sowie freie Auflage oder vorgeschriebene Einspannung festhalten. Maßgeblich sind die Zeichnungskriterien; die allgemeinen Toleranzbeispiele oben definieren keine Profiltoleranz für ein gekrümmtes Teil.
Vereinbarte Schablonen- oder Koordinatenmessung, Tangentialübergänge, Facetten, Endlagen, Verdrehung und sichtbare Abdrücke dokumentieren. Materialidentifikation, Ist-Dicke, vollständige Werkzeugkombination und Programmrevision mit den Ergebnissen aufbewahren. Eine Änderung von Schrittweite oder Material erfordert die Prüfung der betroffenen Kontrollen. Die ideale Sehnenberechnung im verlinkten Leitfaden hilft beim Vergleich, berücksichtigt aber weder Rückfederung noch Positionierfehler und bescheinigt keine Maschinengenauigkeit.
Stoßbiegen: geometrischer Abstand und vollständige Profilprüfung .
Häufige Genauigkeitsfehler, die es zu vermeiden gilt
- Verwendung der nominalen Materialstärke im CNC-Programm, wenn das tatsächliche Blech davon abweicht.
- Ändern der V-Matrizenöffnung ohne Neuberechnung von Biegezugabe, Radius und Tonnage.
- Messung nur eines Endes einer langen Biegung und fehlender Mittenwinkelfehler.
- Verwendung abgenutzter oder nicht übereinstimmender segmentierter Werkzeuge für kosmetische Teile oder Teile mit engen Toleranzen.
- Überspringen der Erststückgenehmigung nach einer wesentlichen Chargenänderung.
- Ich versuche, jedes Winkelproblem mit der Stößeltiefe zu beheben, anstatt die Balligkeit und Werkzeugbestückung zu überprüfen.
Nützliche technische Referenzen
OSHA-Anleitung für angetriebene Abkantpressen ist nützlich, wenn sichere Inspektions- und Betriebsverfahren rund um den Einsatzort festgelegt werden sollen. Referenzen zu Blechbremsen erläutern das grundlegende Umformprinzip und die Maschinentypen.
Für verwandte Themen zur Einrichtung in der Werkstatt lesen Sie die Rucheng-Leitfäden zu Balligkeit der Abkantpresse, Hinteranschläge für Abkantpressen, Abkantwerkzeuge für Abkantpressen und Biegezugabe und K-Faktor.
Häufig gestellte Fragen zur Genauigkeit der Abkantpresse
Was ist eine gute Winkelgenauigkeit der Abkantpresse?
Bei vielen CNC-Abkantpressen beträgt die gute Winkelgenauigkeit nach der Korrektur des ersten Teils etwa +/-0,5 Grad. Präzisionsarbeiten können auf +/-0,3 Grad abzielen, das Ergebnis hängt jedoch von Materialvariation, Werkzeug, Balligkeit, Biegelänge und Prüfmethode ab.
Was sollte bei der Kalibrierung der Abkantpresse berücksichtigt werden?
Die Kalibrierung der Abkantpresse sollte Stößelparallelität, Y1/Y2-Synchronisierung, X/R/Z-Positionen des Hinteranschlags, Balligkeitskompensation, Höhen- und Radiuswerte der Werkzeugbibliothek, CNC-Winkelkorrektur, Sicherheitsvorrichtungsprüfungen und Testbiegungen des ersten Teils umfassen.
Wie oft sollte eine CNC-Abkantpresse kalibriert werden?
Überprüfen Sie täglich einfache Elemente wie den Sitz der Werkzeuge und den Winkel des ersten Teils, überprüfen Sie die Genauigkeit des Hinteranschlags und des Flansches monatlich oder vor kritischen Arbeiten und führen Sie jährlich oder nach einem Umzug, einer Kollision, einer Hydraulikwartung oder einer Achsreparatur eine vollständige Maschinenkalibrierung durch.
Welche Toleranz kann eine Abkantpresse bei der Flanschlänge einhalten?
Eine gut eingestellte CNC-Abkantpresse hält bei geeigneten Teilen üblicherweise eine Flanschgenauigkeit von +/-0,2–0,5 mm, wenn die Rohlingsgröße, der Hinteranschlag und der Biegeabzug kontrolliert werden. Größere Teile, kurze Flansche und instabile Messflächen erfordern möglicherweise größere Toleranzen.
Warum sind meine Biegewinkel in der Mitte und an den Enden unterschiedlich?
Unterschiedliche Mitten- und Endwinkel deuten normalerweise auf Maschinendurchbiegung, falsche Balligkeit, Probleme bei der Werkzeugausrichtung oder ungleichmäßiges Materialverhalten hin. Überprüfen Sie den Winkel an beiden Enden und in der Mitte und passen Sie dann die Balligkeit an, anstatt nur die Stößeltiefe zu ändern.
Garantiert eine CNC-Steuerung präzise Biegungen?
Nein. Eine CNC-Steuerung verbessert die Wiederholgenauigkeit und speichert Korrekturwerte, aber für genaues Biegen sind immer noch die richtigen Werkzeuge, die tatsächliche Materialstärke, die Kalibrierung des Hinteranschlags, die Balligkeit, eine gute Biegefolge und die Prüfung des ersten Teils erforderlich.
Wie oft sollte der Hinteranschlag einer Abkantpresse kalibriert werden?
Die Kalibrierung des Hinteranschlags sollte während der geplanten Wartung, nach Kollisionen, nach der Wartung der Achsen und immer dann überprüft werden, wenn die Flanschabmessungen ohne eindeutige Programmänderung abweichen. Hochpräzisionswerkstätten überprüfen Schlüsselpositionen häufig wöchentlich oder vor kritischen Aufträgen.
Welche Abkantpressenkonfiguration eignet sich am besten für Arbeiten mit engen Toleranzen?
Wählen Sie für Blecharbeiten mit engen Toleranzen eine hydraulische CNC-Abkantpresse mit Y1/Y2-Synchronisierung, CNC-Bombierung, X/R/Z-Hinteranschlagoptionen, Qualitätswerkzeugen und Steuerungsunterstützung für Winkelkorrektur und Werkzeugbibliotheken.
Fazit: Genauigkeit ergibt sich aus dem gesamten Biegeprozess
Die Genauigkeit der Abkantpresse wird durch den kombinierten Effekt von Maschinenzustand, Werkzeugausstattung, Material, Einstellung des Hinteranschlags, Bombierung, Biegefolge und Inspektion gesteuert. Die besten Fabriken verlassen sich nicht auf eine Maschinennummer; Sie erstellen eine wiederholbare Einrichtungsmethode und zeichnen diese für zukünftige Chargen auf.
Wenn Ihre Teile enge Winkel-, Flansch- oder Langbiegetoleranzen erfordern, senden Sie Rucheng Ihre Zeichnungen, Materialstärke, Biegelänge und Zieltoleranz. Unsere Ingenieure können Ihnen die richtige Konfiguration der CNC-Abkantpresse, das richtige Werkzeugpaket und den richtigen Setup-Workflow für Ihre Produktion empfehlen.
Fordern Sie eine Empfehlung zur Genauigkeit der Abkantpresse anAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.