
プレスブレーキキャリブレーションは、曲げ角度、フランジ長さ、真直度、再現性が許容範囲内に収まるように、機械、コントローラー、ツーリングシステムをチェックおよび修正するプロセスです。実用的な CNC プレスブレーキキャリブレーションルーチンでは、ラムの平行度、Y1/Y2 の同期、バックゲージの位置、たわみ補正、ツールライブラリの値、角度補正、および最初の部品の検査をカバーする必要があります。
精度の目標は、マシンの選択とセットアップ規律の両方によって異なります。ベースを比較してみる プレスブレーキマシンオプション、角度エラーを診断します。 プレスブレーキ角度問題ガイド、トン数とダイの開きを確認します。 力計算ガイドでフラットパターンの仮定を確認します。 曲げ展開長ガイドで寸法を保護します。 曲げシーケンスガイド.
プレスブレーキの精度とは何ですか?
プレスブレーキの精度は単一の数値ではありません。これには、曲げ角度の精度、フランジの寸法精度、曲げ線に沿った真直度、部品間の再現性、工具の交換、材料のロットの変更、または長時間の生産実行の後でも同じ結果を維持する能力が含まれます。
プレス ブレーキではラムの位置が正確であっても、工具が磨耗していたり、V ダイの開口部が間違っていたり、バック ゲージが校正されていなかったり、材料が予想以上に跳ね返ったりすると、不正確な部品が製造される可能性があります。したがって、良好な曲げ精度は機械の仕様だけでなく、プロセスの結果によってもたらされます。
一般的なプレスブレーキ許容値の目標
適切な公差は、部品のサイズ、材料の厚さ、曲げの長さ、工具、および部品が化粧品か構造部品か、または他のコンポーネントと組み立てられているかどうかによって異なります。適切にメンテナンスされた CNC 油圧プレス ブレーキでのエア曲げの実際的な開始点として、次の値を使用してください。
| 公差項目 | 共通のターゲット | 精密ターゲット | メインコントロールポイント |
|---|---|---|---|
| 曲げ角度 | +/-1.0度 | +/-0.3~0.5度 | 材料のスプリングバック、工具角度、クラウニングおよび角度補正 |
| フランジ長さ | +/-0.5~1.0mm | +/-0.2~0.5mm | バックゲージの校正、ブランクサイズ、曲げの差し引き、およびオペレーターの位置決め |
| 曲げ全体の真直度 | 3mで0.5~1.5mm | 3mで0.3~0.8mm | クラウニング、工具の位置合わせ、ベッドのたわみ、材料応力 |
| 部品間の再現性 | +/-0.5 mm または +/-0.5 度 | +/-0.2 mm または +/-0.3 度 | CNC プログラム制御、クランプ、測定、および最初の部品の承認 |
曲げ精度に影響を与える主な要因
ほとんどの精度の問題は、少数の繰り返しの原因によって発生します。同じジョブで曲げ長さ全体にわたって異なる角度が生成される場合は、最初にクラウニングと工具の位置を確認してください。角度は一貫しているが間違っている場合は、スプリングバック、材料の厚さ、工具の選択、および CNC 補正値を確認してください。フランジ長さが変わる場合は、バックゲージ、ブランクサイズ、曲げ順序を確認してください。
- 材料の厚さの変化: 0.1 mm の厚さの変更により、曲げ半径、スプリングバック、および最終的なフランジの長さが変化する可能性があります。
- 材料グレードと圧延方向: ステンレス鋼、アルミニウム、高張力鋼は、軟鋼よりも反発力が高くなります。
- V ダイ開口部: 狭いダイはトン数を増やし、半径を小さくします。幅の広いダイではトン数は減少しますが、半径とフランジ シフトが増加します。
- パンチとダイの状態: 磨耗したショルダー、損傷したパンチチップ、不一致のセグメント化されたツールにより、角度にばらつきが生じます。
- バック ゲージのキャリブレーション: 間違った X、R、または Z 軸の位置は、フランジの長さと部品の直角度に直接影響します。
- 機械のたわみ: 長い曲げには、部品の中央がアンダーベンドにならないように正しいクラウニングが必要です。
CNC プレスブレーキ校正チェックリスト
CNC プレスブレーキを新しく設置する場合、新しい基礎に移動する場合、衝突後の修理を行う場合、または角度やフランジのエラーが繰り返し発生する場合は、このチェックリストを使用してください。キャリブレーションは、1 つの間違った設定によって別の問題が隠蔽されないように、制御された順序で実行する必要があります。
| 校正項目 | 確認すべきこと | 重要性 | いつ確認するか |
|---|---|---|---|
| Ram並列処理とY1/Y2の同期 | 左右のラム位置、リニアスケールフィードバック、リピートストローク深さ | 左右の角度差やねじれを防止します。 | 油圧または軸作業後の設置、年間サービス。 |
| バックゲージ X/R/Z キャリブレーション | 物理的な停止フィンガ位置と CNC 表示位置 | フランジの長さ、ステップベンド、および部品の直角度を制御します。 | 毎月、衝突後、ストップフィンガー交換後。 |
| たわみ補正校正 | 全長テストベンドの左、中央、右の角度 | 長い部品のベッドとラムのたわみを修正します。 | やがて、パネル、キャビネット、ポール、または重度の曲げ作業が始まります。 |
| ツールライブラリのキャリブレーション | パンチ高さ、ダイ高さ、V 開口部、パンチ半径、セグメント化されたツールの取り付け位置 | 間違った工具データにより、シャット高さ、曲げ半径、最終角度が変化します。 | 新しい工具、工具の修理、または工具の位置の変更後。 |
| 角度補正テーブル | 実際の最初のピースの角度と材料と工具によるプログラムされた角度 | リピート生産用にスプリングバック補正を格納します。 | 各材料バッチおよびツール変更後。 |
| 油圧と油温 | システム圧力、オイルレベル、フィルターの状態、およびウォームアップ動作 | 圧力と温度が不安定になると、ラムの応答が変化する可能性があります。 | 毎月、または長距離ラン中に角度がずれた場合。 |
プレスブレーキ校正手順
単純な校正手順では、機械的基準から CNC 補正に移行する必要があります。機械が機械的に正方形でない場合、ソフトウェア修正では問題が一時的に隠れるだけです。
- ツーリングラインの清掃と検査: ベッド、クランプ、パンチホルダー、およびダイ着座面から破片を除去します。
- ツールデータの確認: は、コントローラーツールライブラリのパンチ高さ、ダイ高さ、V ダイ開口部、パンチ半径を確認します。
- オフセットを測定する前に、すべての軸を参照してください: ホーム Y1/Y2、X、R、および Z 軸。
- バックゲージの位置を確認します: は、校正されたゲージブロックまたは測定ツールを使用して、物理的なフィンガーの位置とプログラムされた X/R/Z 位置を比較します。
- 直線テスト曲げを実行します。 は既知の材料を使用し、角度とフランジの長さを測定し、ツーリングとゲージのチェックに合格した後にのみ CNC プログラムを修正します。
- 長い曲げのたわみを測定します。 は左、中央、直角の角度を確認し、ラムの深さのみを変更するのではなく、たわみ補正を調整します。
- 結果を文書化します。 は、材料、厚さ、工具、型開き、角度補正、たわみ補正の値、および繰り返しジョブのオペレーターのメモを記録します。
生産工場の校正頻度
| 間隔 | 校正作業 | トリガー |
|---|---|---|
| 毎日または重要な仕事の前に | 工具取付位置、1枚目角度、1枚目フランジ長さ、安全装置機能 | 精密部品、目に見えるパネル、ステンレスやアルミニウムの加工物。 |
| 毎月 | バックゲージの精度、油圧チェック、クランプおよび共通ツールの状態 | 通常の生産時、またはフランジ寸法がずれた場合。 |
| 四半期ごと | Y 軸の再現性、たわみ補正のテスト曲げ、ストップフィンガーの位置合わせ、およびメンテナンスログのレビュー | 大量の店舗または複数のシフトでの運営。 |
| 毎年 | 機械全体のアライメント、コントローラのバックアップ、油圧検査、および完全な精度レポート | 予防サービス、監査要件、または輸出顧客の品質管理。 |
| すぐに | 衝突後の完全な校正チェック、機械の移設、基礎の変更、シリンダーの修理または軸の修理 | 機械のジオメトリまたは軸基準を変更する可能性のあるイベント。 |
曲げ角度の精度を向上させる方法
曲げ角度の精度は、正しい工具と材料のセットアップから始まります。正しい V ダイ開口部を使用し、実際の材料の厚さをコントローラーに入力し、生産を承認する前に最初の曲げを実行します。空気曲げの場合は、過剰なトン数で材料を強制するのではなく、スプリングバックを予期して CNC プログラムで補正してください。
長い部品では、角度誤差が両端と異なる中心角度として現れることがよくあります。これは通常、機械のクラウニング修正、工具着座検査、または油圧同期調整が必要であることを意味します。 CNC クラウニング システムは、ラム、ベッド、工具が曲げ時のたわみを補償するのに役立ちます。
- 実際の材料を測定します: 公称厚さのみに頼るのではなく、ノギスまたはマイクロメーターを使用してください。
- V ダイの開口部を選択します。 一般的な軟鋼の空気曲げでは、材料の厚さの約 8 倍から始めて、半径、トン数、フランジの長さを調整します。
- 最初の部分の曲げを実行します: スプリングバック後の角度を測定し、修正値を CNC コントローラーに入力します。
- 両端と中心を確認します: 中心が異なる場合は、プログラム全体を変更するのではなく、クラウニングを調整します。
- セットアップをロック: 繰り返し注文の金型、金型開口部、材料ロット、補正値、検査結果を記録します。
フランジ長さとバックゲージ精度の管理方法
フランジの長さの精度は、ブランク サイズ、曲げ差し引き、バック ゲージの位置、部品の接触、および曲げ順序によって決まります。精密なCNCバックゲージでも、切り間違えた部分や指に斜めに押し付けられた部分は修正できません。
短いフランジの場合は、フランジがバック ゲージのフィンガーに安全に到達できることを確認してください。背の高いフランジの場合は、曲げシーケンス中に部品がツーリング、クランプ、または機械フレームと衝突しないことを確認してください。ボックスおよびエンクロージャーの部品については、完全なバッチを切断する前にシーケンスをシミュレートします。
| 問題 | 考えられる原因 | 修正 |
|---|---|---|
| すべての部品のフランジが短すぎるか長すぎます | 間違った X 軸値、間違った曲げ控除、またはブランク サイズ エラー | フラットパターンを確認し、バックゲージを校正し、CNCプログラムを修正します。 |
| フランジは部品ごとに異なります | オペレーターの接触が一貫していない、または材料の停止が不安定である | 適切なゲージフィンガ、サポートアーム、再現可能な位置決めを使用してください。 |
| 左右のフランジの長さが異なります | パーツがゲージに対して直角でない、または Z フィンガーの位置がずれている | ブランクを直角にし、ゲージの指を揃えて、せん断またはレーザー切断の精度を検査します。 |
| 後の曲げは前の寸法にシフトします | 間違った曲げ順序または成形中の衝突 | 曲げシーケンスを並べ替えてサンプル部品で検証します |
クラウニング、たわみ、ロングベンドの精度
プレスブレーキで長い部品を曲げると、ラムとベッドが荷重によってたわみます。クラウニングを行わないと、端が中心よりも大きく曲がり、曲げ線に沿った角度が不均一になる可能性があります。これは、長い電気キャビネット、ドア、パネル、構造部品が検査に合格しない最も一般的な理由の 1 つです。
機械的クラウニングでは、調整可能なウェッジを使用してベッドのたわみを補正します。油圧または CNC クラウニングは、コントローラーを通じて補正を調整します。頻繁に長い曲げを行う場合は、オペレーターが修正をプログラムに保存できるため、CNC クラウニングを繰り返すのが簡単です。

検査方法:製造前に測定するもの
適切な検査ルーチンは、バッチ全体を再加工するよりも高速です。最初のピースを測定し、修正を記録し、工具交換、材料ロット変更、または長時間の実行後に再度検査します。精密な作業の場合、検査には角度、フランジの長さ、曲げ線の真直度、部品の直角度、および表面マークが含まれる必要があります。
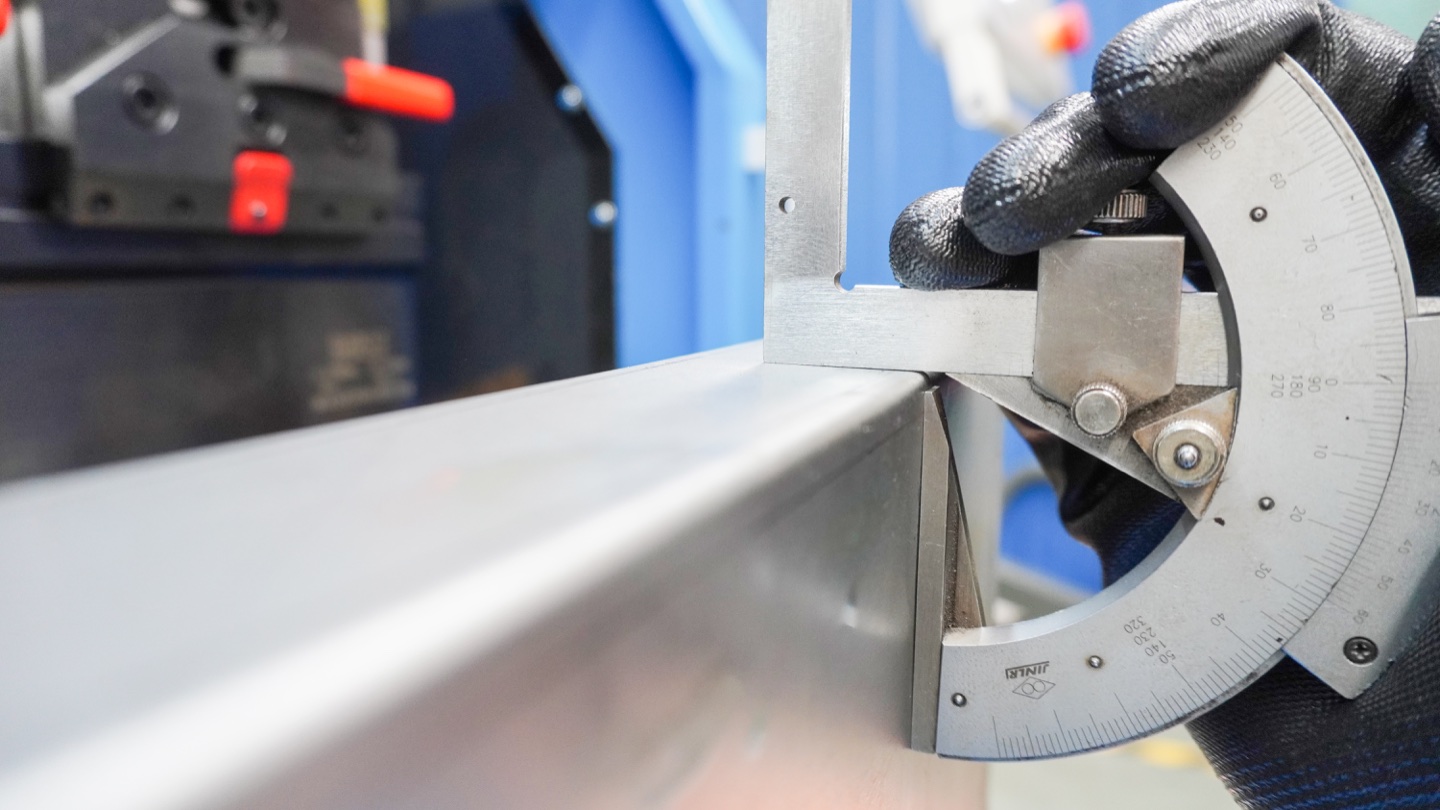
- 角度: 長い曲がりの両端と中央にデジタル角度ゲージまたは分度器を使用します。
- フランジの長さ: バリや不一致のエッジからではなく、正しいデータムから測定します。
- 真直度: 長いパネル、ガード、エンクロージャーのドアには直定規または CMM を使用します。
- 直角度: ボックス、トレイ、フレーム パーツの対角寸法を確認します。
- 表面品質: 生産を開始する前に、ステンレス、アルミニウム、および塗装された部品に工具跡がないか検査します。
厳しい公差を維持するのに役立つ機械の機能
基本的なプレス ブレーキは熟練したセットアップで正確な部品を製造できますが、機械に CNC 同期、信頼性の高いバック ゲージ、クラウニング、安定した工具のクランプ、および明確なプログラム ストレージが備わっていると、精密な生産が容易になります。目標は、繰り返されるジョブからオペレーターのばらつきを取り除くことです。
| 特徴 | 重要性 | ベストフィット |
|---|---|---|
| Y1/Y2 CNC油圧同期 | ラムを平行に保ち、角度の一貫性を向上させます | 精密板金全般・混載生産 |
| X/R/Zバックゲージ軸 | フランジの位置決め、段階的な曲げ、中心からずれた部品を改善します。 | キャビネット、エンクロージャ、ブラケットおよび複雑な部品 |
| CNCクラウニング | ロングベンドたわみを補正し、補正値を保存 | 長尺パネル、ドア、機械ガードおよび構造部品 |
| 素早いクランプとセグメント化されたツール | セットアップエラーを軽減し、工具装着の再現性を向上させます。 | 多品種の店舗と頻繁なツール変更 |
| オフラインプログラミングとツールライブラリ | 曲げシーケンス、ツールの選択、繰り返し順序の設定を制御します | 多くの部品番号とリピートバッチを抱える工場 |
精度重視のプレスブレーキ作業のためのバイヤーチェックリスト
正確に曲げるためのプレスブレーキを購入する場合は、トン数と曲げ長さだけを比較しないでください。サプライヤーがラムの同期、クラウニング、バックゲージの精度、工具のクランプ、コントローラーの補正、販売後の校正をどのように管理しているか尋ねてください。本当の問題は、機械が材料と曲げの長さで部品公差を繰り返し保持できるかどうかです。
- 材料の厚さや長さだけでなく、目標公差を備えたサンプル図面を共有します。
- 最小の V ダイ開口部の安全マージンを考慮して機械トン数を確認してください。
- 部品形状に必要なバック ゲージ軸の数を指定します。
- 長い曲げ、重いプレート、または再現性の高い作業には、CNC クラウニングを選択してください。
- 貴社の材料または同様の厚さおよびグレードを使用して曲げ試験を依頼してください。
- 校正ガイダンス、スペアパーツのサポート、コントローラーのトレーニングをリクエストしてください。
多段で曲げる曲面部品に輪郭記録を追加する
小さな曲げを繰り返した部品は、目標の全体中心角に達しても、必要な輪郭や端部位置を満たさないことがあります。初品記録では角度検査と輪郭検査を分けます。図面版、内側または外側の基準面、基準合わせ、曲げ長さ方向の測定断面、自由支持か指定拘束かを明示します。図面の受入基準を適用し、上記の一般公差例を曲面部品の輪郭公差とみなさないでください。
合意したテンプレートまたは座標測定方法、接線移行部、局部折れ面、端部位置、ねじれ、見える傷を記録します。材料識別、実測板厚、金型構成全体、プログラム版を結果と一緒に保存します。間隔や材料を変えた場合は影響する検査を見直します。リンク先の理想弦隙間計算は配置比較に役立ちますが、スプリングバックと位置決め誤差を含まず、機械精度を証明するものではありません。
避けるべき一般的な精度の間違い
- 実際のシートが異なる場合、CNC プログラムで公称材料厚さを使用します。
- 曲げ代、半径、トン数を再計算せずに V ダイ開口部を変更します。
- 長い曲がりの一方の端だけを測定し、中心角が欠落しているエラー。
- 装飾部品や公差の厳しい部品に、摩耗した、または不一致のセグメント化された工具を使用する。
- 材料ロット変更後の最初のピースの承認をスキップします。
- クラウニングや工具をチェックする代わりに、ラムの深さに関するあらゆる角度の問題を解決しようとします。
役立つ技術参考資料
OSHA 動力プレス ブレーキ ガイダンス は、作業点付近での安全な検査および操作手順を設定する場合に役立ちます。 シート メタル ブレーキのリファレンスでは、基本的な成形原理とマシン タイプについて説明します。
製造現場のセットアップに関する関連トピックについては、プレス ブレーキ クラウニング、プレス ブレーキ バック ゲージ、プレス ブレーキ ツール、曲げ許容値と K-factor に関する Rucheng ガイドを参照してください。
プレスブレーキの精度に関するよくある質問
良好なプレスブレーキ角度精度とはどの程度ですか?
多くの CNC プレス ブレーキ ジョブでは、最初のピース修正後の良好な角度精度は約 +/-0.5 度です。精密作業では +/-0.3 度を目標とする場合がありますが、結果は材料のばらつき、工具、クラウニング、曲げの長さ、検査方法によって異なります。
プレスブレーキのキャリブレーションには何を含める必要がありますか?
プレスブレーキのキャリブレーションには、ラムの平行度、Y1/Y2 の同期、バックゲージ X/R/Z 位置、たわみ補正の補正、ツールライブラリの高さと半径の値、CNC 角度補正、安全装置のチェック、および最初のピースのテスト曲げが含まれる必要があります。
CNC プレスブレーキはどのくらいの頻度で校正する必要がありますか?
ツーリングの着座やファーストピースの角度などの簡単な項目を毎日チェックし、月次または重要な作業の前にバックゲージとフランジの精度を検証し、年に一度、または移転、衝突、油圧サービスまたは軸の修理後に完全な機械校正を実行します。
プレスブレーキのフランジ長さの許容差はどれくらいですか?
適切に設定された CNC プレス ブレーキは、ブランク サイズ、バック ゲージ、曲げ差し引きが制御されている場合、通常、適切な部品で +/-0.2 ~ 0.5 mm のフランジ精度を維持します。大きな部品、短いフランジ、不安定な測定面では、より広い公差が必要になる場合があります。
中央と端で曲げ角度が異なるのはなぜですか?
中心角度と端角度が異なる場合は、通常、機械のたわみ、不正なクラウニング、工具の位置合わせの問題、または材料の挙動が不均一であることを示しています。ラム深さだけを変えるのではなく、両端と中央の角度を確認してクラウニングを調整してください。
CNC コントローラーは正確な曲げを保証しますか?
いいえ、CNC コントローラーは再現性を向上させ、補正値を保存しますが、正確な曲げには依然として正しい工具、実際の材料の厚さ、バック ゲージの校正、クラウニング、適切な曲げシーケンス、および最初の部品の検査が必要です。
プレスブレーキのバックゲージはどのくらいの頻度で校正する必要がありますか?
バックゲージの校正は、定期メンテナンス中、衝突後、軸の整備後、および明確なプログラム変更なしにフランジ寸法がドリフトするたびにチェックする必要があります。高精度の工場では、毎週または重要な作業の前に重要な位置を検証することがよくあります。
公差が厳しい作業にはどのプレス ブレーキ構成が最適ですか?
厳しい公差の板金作業には、Y1/Y2 同期機能を備えた CNC 油圧プレス ブレーキ、CNC クラウニング、X/R/Z バック ゲージ オプション、高品質のツール、角度補正とツール ライブラリのコントローラー サポートを選択してください。
結論: 精度は曲げプロセス全体から生まれます
プレスブレーキの精度は、機械の状態、工具、材料、バックゲージの設定、クラウニング、曲げ順序、検査の複合効果によって制御されます。最高の工場は 1 つの機械番号に依存しません。彼らは反復可能なセットアップ方法を構築し、将来のバッチのためにそれを記録します。
部品に厳しい角度、フランジ、または長い曲げの公差が必要な場合は、図面、材料の厚さ、曲げの長さ、および目標の公差を Rucheng に送信してください。当社のエンジニアは、お客様の生産に適した CNC プレス ブレーキ構成、ツーリング パッケージ、セットアップ ワークフローを推奨します。
プレスブレーキ精度の推奨事項をリクエストする機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。