
La calibración de la plegadora es el proceso de verificar y corregir la máquina, el controlador y el sistema de herramientas para que el ángulo de curvatura, la longitud de la brida, la rectitud y la repetibilidad se mantengan dentro de la tolerancia. Una rutina práctica de calibración de prensa plegadora CNC debe cubrir el paralelismo del ariete, la sincronización Y1/Y2, las posiciones del tope posterior, la compensación de deflexión, los valores de la biblioteca de herramientas, la corrección de ángulo y la inspección de la primera pieza.
Los objetivos de precisión dependen tanto de la selección de la máquina como de la disciplina de configuración. comparar la base Opciones de máquina plegadora, diagnosticar errores de ángulo con el guía de problemas de ángulo de plegadora, verificar el tonelaje y la apertura de la matriz con el guía de cálculo de fuerza, confirman los supuestos de patrón plano en el guía de margen de curvaturay proteger las dimensiones con el guía de secuencia de plegado.
¿Qué es la precisión de la plegadora?
La precisión de la plegadora no es un solo número. Incluye precisión del ángulo de plegado, precisión de la dimensión de la brida, rectitud a lo largo de la línea de plegado, repetibilidad de una pieza a otra y la capacidad de mantener el mismo resultado después de cambios de herramienta, cambios de lote de material o tiradas de producción largas.
Una plegadora puede tener una posición precisa del ariete y aun así producir piezas inexactas si las herramientas están desgastadas, la apertura del troquel en V es incorrecta, el tope trasero no está calibrado o el material retrocede más de lo esperado. Por lo tanto, una buena precisión de plegado es un resultado del proceso, no sólo una especificación de la máquina.
Objetivos típicos de tolerancia de plegadora
La tolerancia correcta depende del tamaño de la pieza, el espesor del material, la longitud de curvatura, las herramientas y si la pieza es cosmética, estructural o está ensamblada con otros componentes. Utilice los siguientes valores como puntos de partida prácticos para el doblado por aire en una plegadora hidráulica CNC en buen estado.
| Elemento de tolerancia | Objetivo común | Objetivo de precisión | Punto de control principal |
|---|---|---|---|
| Ángulo de curvatura | +/-1,0 grados | +/-0,3-0,5 grados | Recuperación elástica del material, ángulo de la herramienta, compensación de deflexión y corrección del ángulo. |
| Longitud de brida | +/-0,5-1,0 mm | +/-0,2-0,5 mm | Calibración del tope trasero, tamaño del espacio en blanco, deducción de curvatura y posicionamiento del operador |
| Rectitud a lo largo de la curva | 0,5-1,5 mm en 3 m | 0,3-0,8 mm en 3 m | compensación de deflexión, alineación de herramientas, deflexión del lecho y tensión del material. |
| Repetibilidad parte a parte | +/-0,5 mm o +/-0,5 grados | +/-0,2 mm o +/-0,3 grados | Control de programa CNC, sujeción, calibrado y aprobación de primera pieza. |
Principales factores que afectan la precisión de flexión
La mayoría de los problemas de precisión provienen de un pequeño número de causas repetidas. Si el mismo trabajo produce diferentes ángulos a lo largo de la longitud del pliegue, verifique primero la compensación de deflexión y la alineación de la herramienta. Si el ángulo es consistente pero incorrecto, verifique la recuperación elástica, el espesor del material, la elección de herramientas y el valor de corrección del CNC. Si la longitud de la brida cambia, verifique el tope posterior, el tamaño del espacio en blanco y la secuencia de doblez.
- Variación del espesor del material: un cambio de espesor de 0,1 mm puede cambiar el radio de curvatura, la recuperación elástica y la longitud final de la brida.
- Grado del material y dirección de rodadura: el acero inoxidable, el aluminio y el acero de alta resistencia recuperan su resorte más que el acero dulce.
- Apertura de matriz en V: las matrices estrechas aumentan el tonelaje y crean radios más pequeños; Los troqueles más anchos reducen el tonelaje pero aumentan el radio y el desplazamiento de la brida.
- Condición del punzón y el troquel: hombros desgastados, puntas de punzón dañadas y herramientas segmentadas que no coinciden crean variación de ángulo.
- Calibración del tope trasero: Las posiciones incorrectas de los ejes X, R o Z afectan directamente la longitud de la brida y la escuadra de la pieza.
- Deflexión de la máquina: los dobleces largos necesitan un coronamiento correcto para que la mitad de la pieza no se doble demasiado.
Lista de verificación de calibración de plegadora CNC
Utilice esta lista de verificación cuando se instale recientemente una plegadora CNC, se mueva a una nueva base, se repare después de una colisión o se produzcan errores repetidos de ángulos y bridas. La calibración debe realizarse en un orden controlado para que una configuración incorrecta no oculte otro problema.
| Elemento de calibración | Qué comprobar | Por qué importa | Cuando comprobar |
|---|---|---|---|
| Paralelismo de RAM y sincronización Y1/Y2 | Posiciones del ariete izquierdo y derecho, retroalimentación de escala lineal, repetición de profundidad de carrera | Evita la diferencia de ángulos izquierdo-derecho y piezas torcidas. | Instalación, servicio anual, después de trabajos hidráulicos o de ejes. |
| Calibración X/R/Z del tope trasero | Posición física del dedo de tope versus posición mostrada por el CNC | Controla la longitud de la brida, las curvaturas escalonadas y la escuadra de la pieza. | Mensualmente, después de una colisión, después de un reemplazo de dedo. |
| Calibración de compensación de deflexión | Ángulo a izquierda, centro y derecha en una curva de prueba de longitud completa | Corrige la deflexión de la cama y del ariete en piezas largas. | Antes de largos paneles, armarios, postes o trabajos pesados de doblado. |
| Calibración de la biblioteca de herramientas | Altura del punzón, altura del troquel, apertura en V, radio del punzón y asiento de herramienta segmentado | Los datos incorrectos de la herramienta cambian la altura de cierre, el radio de curvatura y el ángulo final. | Después de herramientas nuevas, reparación de herramientas o cambios de posición de herramientas. |
| Mesa de corrección de ángulo | Ángulo real de la primera pieza versus ángulo programado por material y herramienta | Almacena la corrección de recuperación elástica para repetir la producción. | Cada lote de material y después de cambios de herramientas. |
| Presión hidráulica y temperatura del aceite. | Presión del sistema, nivel de aceite, estado del filtro y comportamiento de calentamiento | La presión y la temperatura inestables pueden cambiar la respuesta del ariete. | Mensualmente o cuando los ángulos cambian durante carreras largas. |
Procedimiento de calibración de prensa plegadora
Un procedimiento de calibración simple debería pasar de la referencia mecánica a la corrección CNC. Si la máquina no es mecánicamente cuadrada, la corrección del software sólo ocultará el problema temporalmente.
- Limpie e inspeccione la línea de herramientas: retire los residuos de la base, las abrazaderas, el portapunzones y las superficies de asiento del troquel.
- Verifique los datos de la herramienta: confirme la altura del punzón, la altura del troquel, la apertura del troquel en V y el radio del punzón en la biblioteca de herramientas del controlador.
- Haga referencia a todos los ejes: inicio Y1/Y2, ejes X, R y Z antes de medir las compensaciones.
- Verifique la posición del tope trasero: compare las posiciones físicas de los dedos con las posiciones X/R/Z programadas utilizando un bloque patrón calibrado o una herramienta de medición.
- Ejecute una curva de prueba recta: use material conocido, mida el ángulo y la longitud de la brida, luego corrija el programa CNC solo después de pasar las verificaciones de herramientas y calibre.
- Mida la deflexión de curvatura larga: verifique los ángulos izquierdo, central y derecho, luego ajuste la compensación de deflexión en lugar de cambiar solo la profundidad del ariete.
- Documente el resultado: registre el material, el espesor, las herramientas, la apertura de la matriz, la corrección del ángulo, el valor de compensación de deflexión y las notas del operador para trabajos repetidos.
Frecuencia de calibración para talleres de producción
| Intervalo | Trabajo de calibración | gatillo |
|---|---|---|
| Diariamente o antes de trabajos críticos | Asiento de herramienta, ángulo de primera pieza, longitud de brida de primera pieza y función del dispositivo de seguridad | Piezas de precisión, paneles vistos, trabajos en acero inoxidable o aluminio. |
| Mensualmente | Precisión del tope trasero, verificación de la presión hidráulica, abrazaderas y condición común de las herramientas | Producción regular o cuando las dimensiones de las bridas varían. |
| Trimestralmente | Repetibilidad del eje Y, prueba de curvatura de compensación de deflexión, alineación de los dedos de parada y revisión del registro de mantenimiento | Talleres de gran volumen u operación de turnos múltiples. |
| Anualmente | Alineación completa de la máquina, respaldo del controlador, inspección hidráulica e informe de precisión completo | Servicio preventivo, requerimiento de auditoría o control de calidad del cliente de exportación. |
| Inmediatamente | Comprobación completa de la calibración después de una colisión, reubicación de la máquina, cambio de cimientos, reparación de cilindros o servicio de ejes | Cualquier evento que pueda cambiar la geometría de la máquina o la referencia del eje. |
Cómo mejorar la precisión del ángulo de curvatura
La precisión del ángulo de plegado comienza con una configuración correcta de herramientas y materiales. Utilice la apertura correcta del troquel en V, ingrese el espesor real del material en el controlador y ejecute un primer doblez antes de aprobar la producción. Para doblar con aire, espere recuperación elástica y compensación en el programa CNC en lugar de forzar el material con un tonelaje excesivo.
En piezas largas, el error de ángulo suele aparecer como un ángulo central que difiere de los dos extremos. Esto generalmente significa que la máquina necesita corrección de compensación de deflexión, inspección del asiento de la herramienta o ajuste de sincronización hidráulica. Un sistema de compensación de deflexión CNC ayuda al ariete, la bancada y las herramientas a compensar la deflexión durante la curvatura.
- Mida el material real: utilice calibres o un micrómetro en lugar de confiar únicamente en el espesor nominal.
- Seleccione la apertura del troquel en V: comience con un espesor de material de alrededor de 8x para el doblado con aire de acero dulce común, luego ajuste el radio, el tonelaje y la longitud de la brida.
- Ejecute un doblez de la primera pieza: mida el ángulo después del retorno elástico y luego ingrese la corrección en el controlador CNC.
- Verifique ambos extremos y el centro: si el centro difiere, ajuste la compensación de deflexión en lugar de cambiar todo el programa.
- Bloquee la configuración: registre las herramientas, la apertura del troquel, el lote de material, el valor de corrección y el resultado de la inspección para pedidos repetidos.
Cómo controlar la longitud de la brida y la precisión del tope posterior
La precisión de la longitud de la brida depende del tamaño de la pieza en bruto, la deducción de curvatura, la posición del tope posterior, el contacto de la pieza y la secuencia de curvatura. Incluso un tope trasero CNC preciso no puede arreglar una pieza que está mal cortada o empujada contra el dedo en ángulo.
Para bridas cortas, asegúrese de que la brida pueda alcanzar con seguridad los dedos del tope posterior. Para bridas altas, verifique que la pieza no choque con las herramientas, las abrazaderas o el marco de la máquina durante la secuencia de plegado. Para piezas de cajas y recintos, simule la secuencia antes de cortar un lote completo.
| Problema | Causa probable | Corrección |
|---|---|---|
| Brida demasiado corta o demasiado larga en todas las piezas | Valor incorrecto del eje X, deducción de curvatura incorrecta o error de tamaño en blanco | Verifique el patrón plano, calibre el tope trasero y corrija el programa CNC |
| La brida cambia de una pieza a otra. | Contacto inconsistente del operador o parada de material inestable | Utilice dedos de calibre adecuado, brazos de soporte y posicionamiento repetible. |
| Las longitudes de las bridas izquierda y derecha difieren | La pieza no está en escuadra con el calibre o los dedos Z están desalineados | Cuadre la pieza en bruto, alinee los dedos calibradores e inspeccione la precisión del corte por láser o cizallamiento. |
| Las curvas posteriores cambian las dimensiones anteriores | Secuencia de plegado incorrecta o colisión durante el conformado | Reordenar la secuencia de plegado y verificar con una pieza de muestra. |
Precisión de compensación de deflexión, deflexión y curvatura larga
Cuando una plegadora dobla una parte larga, el ariete y la plataforma se desvían bajo carga. Sin compensación de deflexión, los extremos pueden doblarse más que el centro, dejando ángulos inconsistentes a lo largo de la línea de curvatura. Esta es una de las razones más comunes por las que los gabinetes eléctricos, puertas, paneles y piezas estructurales largas no pasan la inspección.
La compensación de deflexión mecánica utiliza cuñas ajustables para compensar la deflexión del lecho. La compensación de deflexión hidráulica o CNC ajusta la compensación a través del controlador. Para curvas largas y frecuentes, el coronado CNC es más fácil de repetir porque el operador puede almacenar la corrección con el programa.

Método de inspección: qué medir antes de la producción
Una buena rutina de inspección es más rápida que reelaborar un lote completo. Mida la primera pieza, registre la corrección e inspeccione nuevamente después de cambios de herramienta, cambios de lote de material o tiradas largas. Para trabajos de precisión, la inspección debe incluir el ángulo, la longitud de la brida, la rectitud de la línea de curvatura, la escuadra de la pieza y las marcas de la superficie.
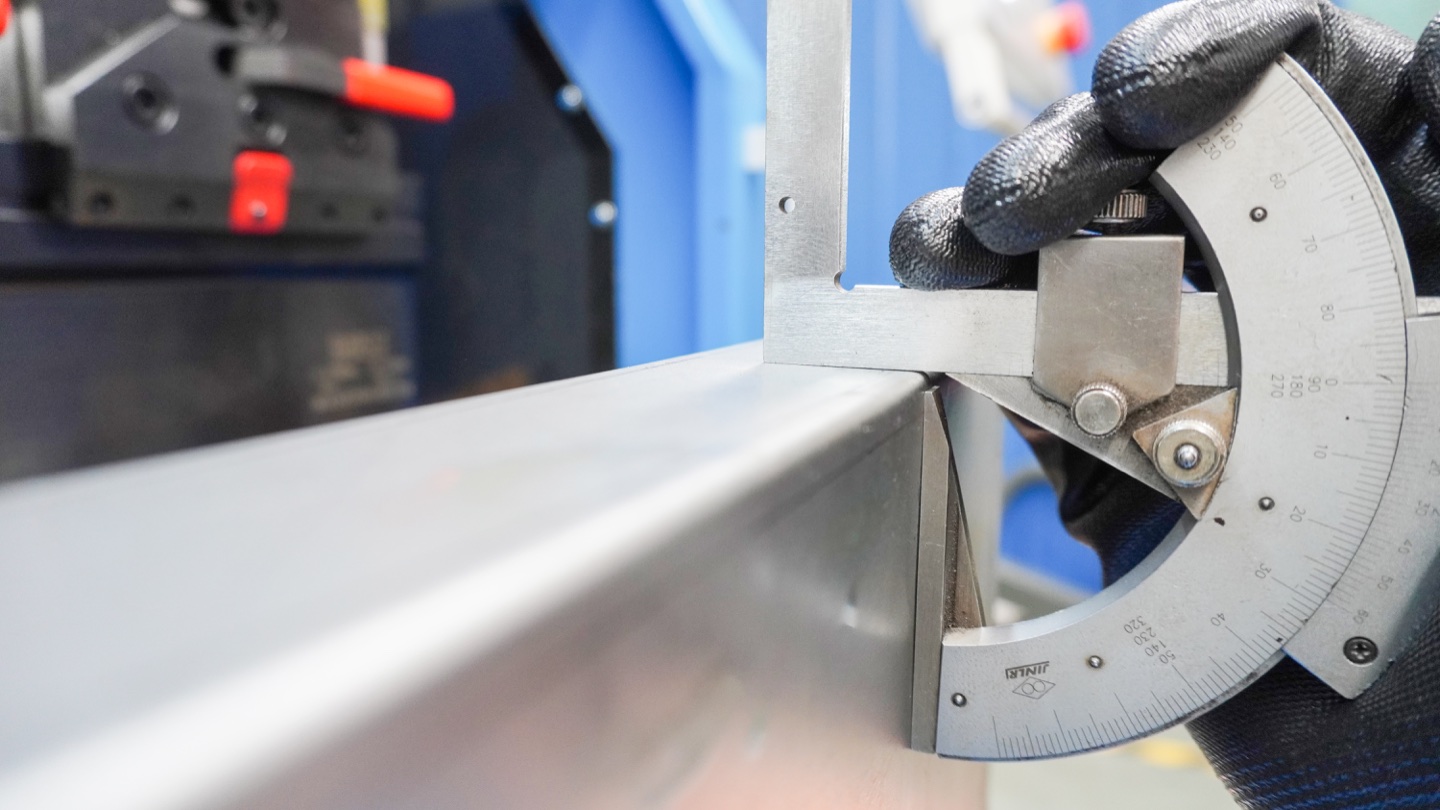
- Ángulo: use un medidor de ángulo digital o un transportador en ambos extremos y en el centro de las curvas largas.
- Longitud de brida: mida desde el punto de referencia correcto, no desde una rebaba o un borde inconsistente.
- Rectitud: use una regla o CMM para paneles largos, guardas y puertas de gabinetes.
- Escuadra: verifique las dimensiones diagonales en las partes de la caja, la bandeja y el marco.
- Calidad de la superficie: inspeccione las piezas de acero inoxidable, aluminio y pintadas en busca de marcas de herramientas antes de lanzar la producción.
Características de la máquina que ayudan a mantener tolerancias estrictas
Una plegadora básica puede fabricar piezas precisas con una configuración especializada, pero la producción de precisión es más fácil cuando la máquina tiene sincronización CNC, un tope trasero confiable, compensación de deflexión, sujeción estable de herramientas y almacenamiento claro de programas. El objetivo es eliminar la variación del operador en trabajos repetidos.
| Característica | Por qué importa | Mejor ajuste |
|---|---|---|
| Sincronización hidráulica CNC Y1/Y2 | Mantiene el ariete paralelo y mejora la consistencia del ángulo. | Chapa de precisión general y producción mixta. |
| Ejes del tope trasero X/R/Z | Mejora el posicionamiento de bridas, curvas escalonadas y piezas descentradas. | Armarios, envolventes, soportes y piezas complejas |
| compensación de deflexión CNC | Compensa la deflexión de curvatura larga y almacena los valores de corrección | Paneles largos, puertas, protecciones de máquinas y piezas estructurales. |
| Sujeción rápida y utillaje segmentado. | Reduce el error de configuración y mejora la repetibilidad del asiento de la herramienta. | Talleres con mucha mezcla y cambios frecuentes de herramientas |
| Biblioteca de herramientas y programación sin conexión | Controla la secuencia de plegado, la elección de herramientas y la configuración de pedidos repetidos. | Fábricas con muchos números de piezas y lotes repetidos |
Lista de verificación del comprador para trabajos de plegadora sensibles a la precisión
Al comprar una plegadora para un doblado preciso, no compare solo el tonelaje y la longitud de doblado. Pregunte cómo controla el proveedor la sincronización del ariete, la compensación de deflexión, la precisión del tope posterior, la sujeción de herramientas, la corrección del controlador y la calibración posventa. La verdadera pregunta es si la máquina puede mantener la tolerancia de la pieza repetidamente con sus materiales y longitudes de plegado.
- Comparta dibujos de muestra con tolerancias objetivo, no solo espesor y longitud del material.
- Confirme el tonelaje de la máquina con un margen de seguridad para la apertura de troquel en V más pequeña.
- Especifique el número de ejes de tope trasero necesarios para las formas de sus piezas.
- Elija el coronado CNC para curvaturas largas, placas pesadas o trabajos de alta repetibilidad.
- Solicite una prueba de flexión utilizando su material o un espesor y grado similar.
- Solicite orientación sobre calibración, soporte sobre repuestos y capacitación sobre controladores.
Añada un registro de perfil para piezas curvas por pasos
Una pieza formada con pequeños pliegues puede alcanzar el barrido total previsto sin cumplir el contorno o las posiciones finales. Separe los controles de ángulo y perfil en el registro de primera pieza. Identifique revisión del plano, superficie interior o exterior de referencia, alineación, secciones a lo largo del pliegue y estado libre o sujeto de inspección. Utilice los criterios del plano; los ejemplos generales anteriores no definen la tolerancia de perfil de una pieza curva.
Registre la plantilla o medición por coordenadas acordada, transiciones tangentes, facetas, extremos, torsión y marcas visibles. Conserve identificación del material, espesor real, conjunto completo de herramientas y revisión del programa junto a los resultados. Un cambio de separación o material exige revisar los controles afectados. El cálculo ideal de cuerdas de la guía enlazada ayuda a comparar distribuciones, pero excluye recuperación elástica y errores de posición y no certifica la precisión de la máquina.
Doblado por impacto: espaciado geométrico e inspección de perfil completo .
Errores de precisión comunes que se deben evitar
- Utilizar el espesor nominal del material en el programa CNC cuando la hoja real es diferente.
- Cambiar la apertura del troquel en V sin volver a calcular el margen de curvatura, el radio y el tonelaje.
- Midiendo solo un extremo de una curva larga y faltando error en el ángulo central.
- Usar herramientas segmentadas desgastadas o no coincidentes para piezas cosméticas o de tolerancia estricta.
- Saltarse la aprobación de la primera pieza después de un cambio de lote de material.
- Tratar de solucionar cada problema de ángulo con la profundidad del ariete en lugar de verificar la compensación de deflexión y las herramientas.
Referencias técnicas útiles
La guía de la plegadora motorizada de OSHA es útil para establecer procedimientos de inspección y operación seguros alrededor del punto de operación. Referencias de frenos de chapa explican el principio básico de conformado y los tipos de máquinas.
Para temas relacionados con la configuración en el taller, revise las guías de Rucheng sobre compensación de deflexión de la plegadora, calibradores traseros de la plegadora, herramientas de la plegadora y permiso de curvatura y factor K.
Preguntas frecuentes sobre la precisión de la plegadora
¿Qué es una buena precisión del ángulo de la plegadora?
Para muchos trabajos de plegadoras CNC, una buena precisión del ángulo es de aproximadamente +/-0,5 grados después de la corrección de la primera pieza. Los trabajos de precisión pueden tener como objetivo +/-0,3 grados, pero el resultado depende de la variación del material, las herramientas, la compensación de deflexión, la longitud de curvatura y el método de inspección.
¿Qué se debe incluir en la calibración de la plegadora?
La calibración de la plegadora debe incluir el paralelismo del ariete, la sincronización Y1/Y2, las posiciones X/R/Z del tope trasero, la compensación de compensación de deflexión, los valores de altura y radio de la biblioteca de herramientas, la corrección del ángulo CNC, las comprobaciones del dispositivo de seguridad y los dobleces de prueba de la primera pieza.
¿Con qué frecuencia se debe calibrar una plegadora CNC?
Verifique diariamente elementos simples como el asiento de las herramientas y el ángulo de la primera pieza, verifique la precisión del tope trasero y de la brida mensualmente o antes de trabajos críticos, y realice una calibración completa de la máquina anualmente o después de una reubicación, colisión, servicio hidráulico o reparación de ejes.
¿Qué tolerancia puede mantener una plegadora en la longitud de la brida?
Una plegadora CNC bien configurada comúnmente mantiene una precisión de brida de +/-0,2-0,5 mm en piezas adecuadas cuando se controlan el tamaño del espacio en blanco, el tope trasero y la deducción de curvatura. Las piezas más grandes, las bridas cortas y las superficies de medición inestables pueden necesitar tolerancias más amplias.
¿Por qué mis ángulos de curvatura son diferentes en el centro y en los extremos?
Los diferentes ángulos centrales y finales generalmente indican deflexión de la máquina, compensación de deflexión incorrecta, problemas de alineación de la herramienta o comportamiento desigual del material. Verifique el ángulo en ambos extremos y en el centro, luego ajuste la compensación de deflexión en lugar de cambiar solo la profundidad del ariete.
¿Un controlador CNC garantiza curvaturas precisas?
No. Un controlador CNC mejora la repetibilidad y almacena los valores de corrección, pero un doblado preciso aún requiere herramientas correctas, espesor real del material, calibración del tope posterior, compensación de deflexión, una buena secuencia de doblado e inspección de la primera pieza.
¿Con qué frecuencia se debe calibrar el tope trasero de una plegadora?
La calibración del tope trasero debe verificarse durante el mantenimiento programado, después de colisiones, después del servicio del eje y siempre que las dimensiones de las bridas se desvíen sin un cambio claro en el programa. Los talleres de alta precisión a menudo verifican las posiciones clave semanalmente o antes de trabajos críticos.
¿Qué configuración de plegadora es mejor para trabajos con tolerancias estrictas?
Para trabajos de chapa metálica con tolerancias estrictas, elija una plegadora hidráulica CNC con sincronización Y1/Y2, compensación de deflexión CNC, opciones de tope trasero X/R/Z, herramientas de calidad y soporte de controlador para corrección de ángulos y bibliotecas de herramientas.
Conclusión: la precisión proviene de todo el proceso de doblado
La precisión de la plegadora se controla mediante el efecto combinado de la condición de la máquina, las herramientas, el material, la configuración del tope trasero, la compensación de deflexión, la secuencia de doblez y la inspección. Las mejores fábricas no dependen de un único número de máquinas; construyen un método de configuración repetible y lo registran para lotes futuros.
Si sus piezas requieren tolerancias estrechas de ángulo, brida o curvatura larga, envíe a Rucheng sus dibujos, espesor del material, longitud de curvatura y tolerancia objetivo. Nuestros ingenieros pueden recomendar la configuración de plegadora CNC, el paquete de herramientas y el flujo de trabajo de configuración correctos para su producción.
Solicite una recomendación sobre la precisión de la plegadoraRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.