
L'étalonnage des presses plieuses est le processus de vérification et de correction de la machine, du contrôleur et du système d'outillage afin que l'angle de pliage, la longueur de la bride, la rectitude et la répétabilité restent dans les limites de tolérance. Une routine pratique d'étalonnage des presses plieuses CNC devrait couvrir le parallélisme des vérins, la synchronisation Y1/Y2, les positions de la butée arrière, le bombage, les valeurs de la bibliothèque d'outils, la correction d'angle et l'inspection de la première pièce.
Les objectifs de précision dépendent à la fois de la sélection de la machine et de la discipline de configuration. Comparez la base options de presse plieuse, diagnostiquer les erreurs d'angle avec le guide des problèmes d'angle de la presse plieuse, vérifier le tonnage et l'ouverture de la filière avec le guide de calcul de force, confirment les hypothèses de modèle plat dans le guide de tolérance au pli, et protégez les dimensions avec le guide de séquence de pliage.
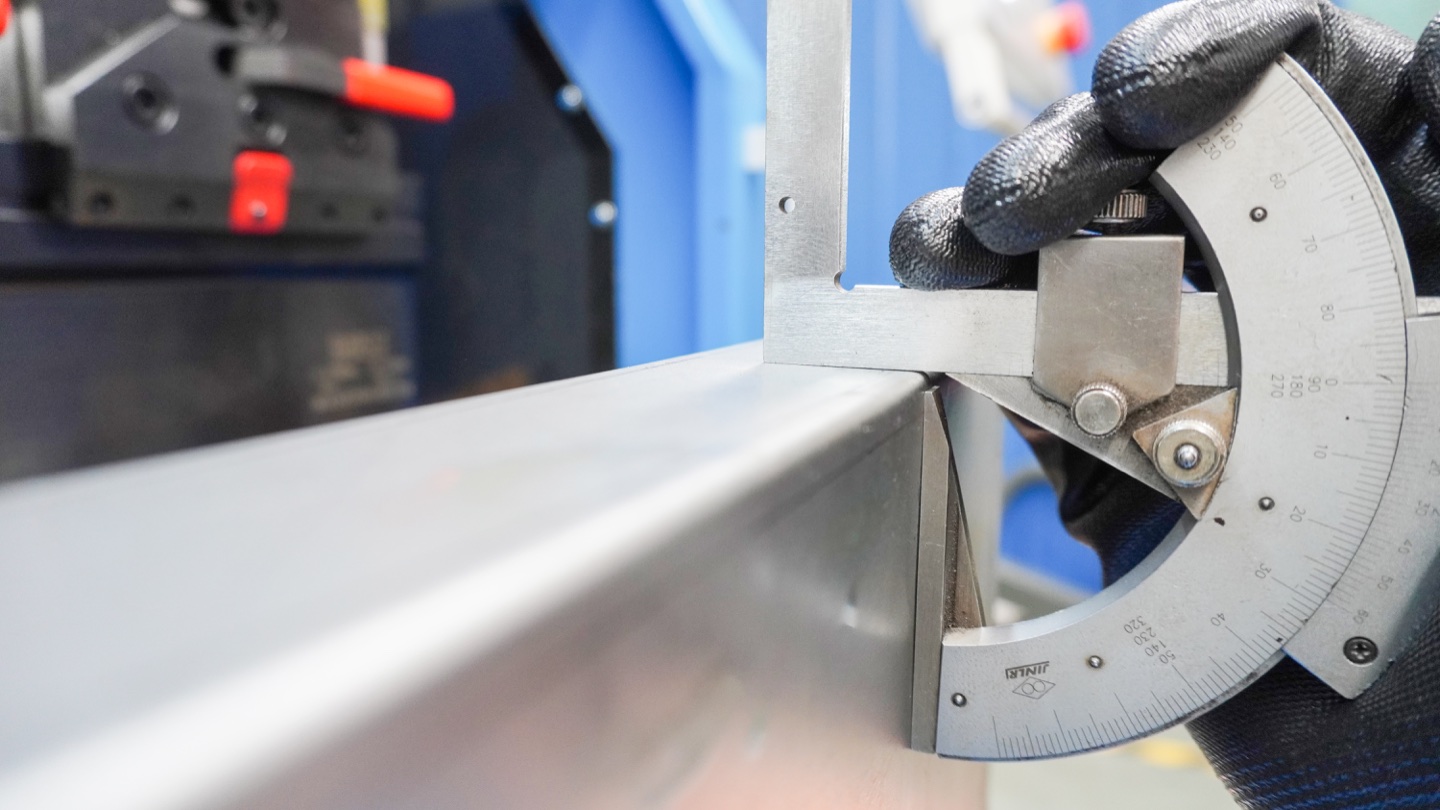
Qu'est-ce que la précision de la presse plieuse ?
La précision de la presse plieuse n’est pas un simple chiffre. Il inclut la précision de l'angle de pliage, la précision des dimensions des brides, la rectitude le long de la ligne de pliage, la répétabilité d'une pièce à l'autre et la capacité de conserver le même résultat après des changements d'outils, des changements de lots de matériaux ou de longues séries de production.
Une presse plieuse peut avoir une position précise du vérin et néanmoins fabriquer des pièces imprécises si l'outillage est usé, si l'ouverture de la matrice en V est incorrecte, si la butée arrière n'est pas calibrée ou si le matériau rebondit plus que prévu. Une bonne précision de pliage est donc le résultat d’un processus et non seulement une spécification de machine.
Cibles typiques de tolérance de presse plieuse
La bonne tolérance dépend de la taille de la pièce, de l'épaisseur du matériau, de la longueur de pliage, de l'outillage et du fait que la pièce soit cosmétique, structurelle ou assemblée avec d'autres composants. Utilisez les valeurs suivantes comme points de départ pratiques pour le pliage à l’air sur une presse plieuse hydraulique CNC bien entretenue.
| Article de tolérance | Cible commune | Cible de précision | Point de contrôle principal |
|---|---|---|---|
| Angle de courbure | +/-1,0 degré | +/-0,3-0,5 degrés | Retour élastique du matériau, angle de l'outil, bombage et correction de l'angle |
| Longueur de bride | +/-0,5-1,0 mm | +/-0,2-0,5mm | Étalonnage de la butée arrière, taille du flan, déduction du pli et positionnement de l'opérateur |
| Rectitude dans le virage | 0,5-1,5 mm sur 3 m | 0,3-0,8 mm sur 3 m | Bombage, alignement des outils, déflexion du lit et contrainte du matériau |
| Répétabilité pièce à pièce | +/-0,5 mm ou +/-0,5 degrés | +/-0,2 mm ou +/-0,3 degrés | Contrôle du programme CNC, serrage, calibrage et approbation de la première pièce |
Principaux facteurs qui affectent la précision de pliage
La plupart des problèmes de précision proviennent d’un petit nombre de causes répétées. Si le même travail produit des angles différents sur la longueur du pli, vérifiez d'abord le bombage et l'alignement de l'outil. Si l'angle est cohérent mais erroné, vérifiez le retour élastique, l'épaisseur du matériau, le choix de l'outillage et la valeur de correction CNC. Si la longueur de la bride change, vérifiez la butée arrière, la taille du flan et la séquence de pliage.
- Variation de l'épaisseur du matériau : un changement d'épaisseur de 0,1 mm peut modifier le rayon de courbure, le retour élastique et la longueur finale de la bride.
- Qualité du matériau et sens de roulement : L'acier inoxydable, l'aluminium et l'acier à haute résistance rebondissent plus que l'acier doux.
- V-ouverture de matrice : les matrices étroites augmentent le tonnage et produisent des rayons plus petits ; des matrices plus larges réduisent le tonnage mais augmentent le rayon et le déplacement des brides.
- État du poinçon et de la matrice : des épaulements usés, des pointes de poinçon endommagées et des outils segmentés incompatibles créent une variation d'angle.
- Étalonnage de la butée arrière : les positions incorrectes des axes X, R ou Z affectent directement la longueur de la bride et l'équerrage de la pièce.
- Déviation de la machine : les longs coudes nécessitent un bombage correct afin que le milieu de la pièce ne se plie pas trop.
Liste de contrôle d'étalonnage de la presse plieuse CNC
Utilisez cette liste de contrôle lorsqu'une presse plieuse CNC est nouvellement installée, déplacée vers une nouvelle fondation, réparée après une collision ou produisant des erreurs d'angle et de bride répétées. L'étalonnage doit être effectué dans un ordre contrôlé afin qu'un mauvais réglage ne cache pas un autre problème.
| Article d'étalonnage | Que vérifier | Pourquoi c'est important | Quand vérifier |
|---|---|---|---|
| Parallélisme RAM et synchronisation Y1/Y2 | Positions des vérins gauche et droit, retour d'échelle linéaire, répétition de la profondeur de course | Empêche la différence d'angle gauche-droite et les pièces tordues. | Installation, entretien annuel, après travaux hydrauliques ou d'axes. |
| Étalonnage X/R/Z de la butée arrière | Position du doigt d'arrêt physique par rapport à la position affichée par la CNC | Contrôle la longueur de la bride, les courbures en escalier et l'équerrage des pièces. | Mensuel, après collision, après arrêt du remplacement du doigt. |
| Calibrage du bombage | Angle à gauche, au centre et à droite sur un coude d'essai sur toute la longueur | Corrige la déflexion du lit et du vérin sur les pièces longues. | Avant de longs panneaux, armoires, poteaux ou travaux de pliage lourds. |
| Étalonnage de la bibliothèque d'outils | Hauteur du poinçon, hauteur de la matrice, ouverture en V, rayon du poinçon et siège d'outil segmenté | Des données d'outil erronées modifient la hauteur de fermeture, le rayon de courbure et l'angle final. | Après un nouvel outillage, une réparation d'outil ou un changement de position d'outil. |
| Tableau de correction d'angle | Angle réel de la première pièce par rapport à l'angle programmé par matériau et outillage | Stocke la correction du retour élastique pour une production répétée. | A chaque lot de matière et après changement d'outillage. |
| Pression hydraulique et température de l'huile | Pression du système, niveau d'huile, état du filtre et comportement au réchauffement | Une pression et une température instables peuvent modifier la réponse du vérin. | Mensuellement ou lorsque les angles dérivent lors de longues courses. |
Procédure d'étalonnage de la presse plieuse
Une simple procédure d'étalonnage doit passer de la référence mécanique à la correction CNC. Si la machine n'est pas mécaniquement carrée, la correction logicielle ne fera que masquer le problème temporairement.
- Nettoyer et inspecter la ligne d'outillage : enlève les débris du lit, des pinces, du porte-poinçon et des surfaces d'appui de la matrice.
- Vérifiez les données de l'outil : confirme la hauteur du poinçon, la hauteur de la matrice, l'ouverture de la matrice en V et le rayon du poinçon dans la bibliothèque d'outils du contrôleur.
- Référence tous les axes : accueil Y1/Y2, axes X, R et Z avant de mesurer les décalages.
- Vérifiez la position de la butée arrière : comparez les positions physiques des doigts avec les positions X/R/Z programmées à l'aide d'un bloc de jauge calibré ou d'un outil de mesure.
- Exécutez un pliage d'essai droit : utilise un matériau connu, mesure l'angle et la longueur de la bride, puis corrige le programme CNC uniquement après la réussite des vérifications de l'outillage et des jauges.
- Mesurez la déflexion en flexion longue : vérifiez les angles gauche, central et droit, puis ajustez le bombage au lieu de modifier uniquement la profondeur du vérin.
- Documentez le résultat : enregistre le matériau, l'épaisseur, l'outillage, l'ouverture de la matrice, la correction de l'angle, la valeur du bombage et les notes de l'opérateur pour les travaux répétés.
Fréquence d'étalonnage pour les ateliers de production
| Intervalle | Travaux d'étalonnage | Déclencheur |
|---|---|---|
| Quotidiennement ou avant les travaux critiques | Siège d'outil, angle de première pièce, longueur de bride de première pièce et fonction du dispositif de sécurité | Pièces de précision, panneaux visibles, travaux en inox ou en aluminium. |
| Mensuel | Précision de la butée arrière, contrôle de la pression hydraulique, pinces et état courant des outils | Production régulière ou lorsque les dimensions des brides dérivent. |
| Trimestriel | Répétabilité de l'axe Y, test de courbure, alignement des doigts d'arrêt et examen du journal de maintenance | Magasins à grand volume ou fonctionnement en plusieurs équipes. |
| Annuel | Alignement complet de la machine, sauvegarde du contrôleur, inspection hydraulique et rapport de précision complet | Service préventif, exigence d’audit ou contrôle qualité client export. |
| Immédiatement | Contrôle d'étalonnage complet après collision, déplacement de machine, changement de fondation, réparation de cylindre ou entretien d'axe | Tout événement susceptible de modifier la géométrie de la machine ou la référence de l'axe. |
Comment améliorer la précision de l'angle de courbure
La précision de l’angle de pliage commence par une configuration correcte de l’outillage et des matériaux. Utilisez la bonne ouverture de matrice en V, entrez l'épaisseur réelle du matériau dans le contrôleur et effectuez un premier pliage avant d'approuver la production. Pour le pliage à l'air, attendez-vous à un retour élastique et compensez dans le programme CNC au lieu de forcer le matériau avec un tonnage excessif.
Sur les pièces longues, l’erreur d’angle apparaît souvent sous la forme d’un angle au centre différent des deux extrémités. Cela signifie généralement que la machine a besoin d'une correction de bombage, d'une inspection du positionnement de l'outil ou d'un réglage de synchronisation hydraulique. Un système de bombage CNC aide le vérin, le banc et l'outillage à compenser la déflexion pendant le pliage.
- Mesurez le matériau réel : utilisez un pied à coulisse ou un micromètre au lieu de vous fier uniquement à l'épaisseur nominale.
- Sélectionnez l'ouverture de la matrice en V : commencez par environ 8 fois l'épaisseur du matériau pour le cintrage à l'air de l'acier doux courant, puis ajustez le rayon, le tonnage et la longueur de la bride.
- Exécutez un pliage de la première pièce : mesurez l'angle après le retour élastique, puis entrez la correction dans le contrôleur CNC.
- Vérifiez les deux extrémités et le centre : si le centre diffère, ajustez le bombage plutôt que de modifier tout le programme.
- Verrouillez la configuration : enregistrez l'outillage, l'ouverture de la matrice, le lot de matériaux, la valeur de correction et le résultat de l'inspection pour les commandes répétées.
Comment contrôler la longueur de la bride et la précision de la butée arrière
La précision de la longueur de la bride dépend de la taille du flan, de la déduction du pliage, de la position de la butée arrière, du contact de la pièce et de la séquence de pliage. Même une butée arrière CNC précise ne peut pas réparer une pièce mal coupée ou poussée contre le doigt selon un angle.
Pour les brides courtes, assurez-vous que la bride peut atteindre en toute sécurité les doigts de la butée arrière. Pour les brides hautes, vérifiez que la pièce n'entre pas en collision avec l'outillage, les pinces ou le bâti de la machine pendant la séquence de pliage. Pour les pièces de boîte et de boîtier, simulez la séquence avant de découper un lot complet.
| Problème | Cause probable | Correction |
|---|---|---|
| Bride trop courte ou trop longue sur toutes les pièces | Mauvaise valeur de l'axe X, mauvaise déduction du pli ou erreur de taille du flan | Vérifiez le modèle plat, calibrez la butée arrière et corrigez le programme CNC. |
| La bride change d'une pièce à l'autre | Contact opérateur incohérent ou arrêt du matériau instable | Utilisez des doigts de jauge, des bras de support et un positionnement reproductibles appropriés. |
| Les longueurs des brides gauche et droite diffèrent | Pièce non perpendiculaire à la jauge ou doigts Z mal alignés | Équerrez le flan, alignez les doigts de jauge et inspectez la précision du cisaillement ou de la découpe laser. |
| Les courbures ultérieures déplacent les dimensions antérieures | Mauvaise séquence de pliage ou collision lors du formage | Réorganiser la séquence de pliage et vérifier avec un échantillon de pièce |
Précision du bombage, de la déviation et des courbures longues
Lorsqu'une presse plieuse plie une pièce longue, le vérin et le lit fléchissent sous la charge. Sans bombage, les extrémités peuvent se plier davantage que le centre, laissant des angles incohérents le long de la ligne de pliage. C’est l’une des raisons les plus courantes pour lesquelles les armoires électriques, les portes, les panneaux et les pièces structurelles de longue durée échouent à l’inspection.
Le bombage mécanique utilise des cales réglables pour compenser la déflexion du lit. Le bombage hydraulique ou CNC ajuste la compensation via le contrôleur. Pour les longs pliages fréquents, le bombage CNC est plus facile à répéter car l'opérateur peut stocker la correction avec le programme.

Méthode d'inspection : que mesurer avant la production
Une bonne routine d’inspection est plus rapide que de retravailler un lot complet. Mesurez la première pièce, enregistrez la correction et inspectez à nouveau après un changement d'outil, un changement de lot de matériaux ou de longs tirages. Pour un travail de précision, l'inspection doit inclure l'angle, la longueur de la bride, la rectitude de la ligne de pliage, l'équerrage des pièces et les marques de surface.
- Angle : utilisez une jauge d'angle numérique ou un rapporteur aux deux extrémités et au centre des longs virages.
- Longueur de la bride : mesurez à partir de la référence correcte, et non à partir d'une bavure ou d'un bord incohérent.
- Droiteté : utilisez une règle ou une MMT pour les panneaux longs, les protections et les portes d'enceinte.
- Carré : vérifiez les dimensions diagonales des pièces de la boîte, du plateau et du cadre.
- Qualité de la surface : inspecte les pièces en acier inoxydable, en aluminium et peintes pour détecter les marques d'outils avant de lancer la production.
Caractéristiques de la machine qui aident à maintenir des tolérances strictes
Une presse plieuse de base peut fabriquer des pièces précises avec une configuration compétente, mais la production de précision est plus facile lorsque la machine dispose d'une synchronisation CNC, d'une butée arrière fiable, d'un bombage, d'un serrage stable des outils et d'un stockage clair du programme. L’objectif est de supprimer les variations des opérateurs dans les tâches répétées.
| Fonctionnalité | Pourquoi c'est important | Meilleur ajustement |
|---|---|---|
| Synchronisation hydraulique CNC Y1/Y2 | Maintient le vérin parallèle et améliore la cohérence de l'angle | Tôlerie générale de précision et production mixte |
| Axes de butée arrière X/R/Z | Améliore le positionnement des brides, les courbures étagées et les pièces décentrées | Armoires, coffrets, supports et pièces complexes |
| bombage CNC | Compense la déviation en flexion longue et stocke les valeurs de correction | Panneaux longs, portes, protections de machines et pièces structurelles |
| Serrage rapide et outillage segmenté | Réduit les erreurs de configuration et améliore la répétabilité de la mise en place des outils | Ateliers très diversifiés et changements d’outils fréquents |
| Programmation hors ligne et bibliothèque d'outils | Contrôle la séquence de pliage, le choix des outils et la configuration des commandes répétées | Usines avec de nombreux numéros de pièces et lots répétés |
Liste de contrôle de l'acheteur pour les travaux de presse plieuse sensibles à la précision
Lorsque vous achetez une presse plieuse pour un pliage précis, ne comparez pas uniquement le tonnage et la longueur de pliage. Demandez comment le fournisseur contrôle la synchronisation du vérin, le bombage, la précision de la butée arrière, le serrage des outils, la correction du contrôleur et l'étalonnage après-vente. La vraie question est de savoir si la machine peut maintenir la tolérance de vos pièces de manière répétée avec vos matériaux et vos longueurs de pliage.
- Partagez des exemples de dessins avec des tolérances cibles, pas seulement l'épaisseur et la longueur du matériau.
- Confirmez le tonnage de la machine avec une marge de sécurité pour votre plus petite ouverture de matrice en V.
- Spécifiez le nombre d'axes de butée arrière nécessaires pour les formes de vos pièces.
- Choisissez le bombage CNC pour les longs pliages, les tôles lourdes ou les travaux à haute répétabilité.
- Demandez un test de flexion en utilisant votre matériau ou une épaisseur et une qualité similaires.
- Demandez des conseils d’étalonnage, une assistance en matière de pièces de rechange et une formation sur les contrôleurs.
Ajouter une fiche de profil pour les pièces courbes par pas
Une pièce obtenue par petits plis peut atteindre le balayage total prévu tout en manquant le contour ou les positions d'extrémités exigés. Séparer contrôles d'angle et de profil sur la fiche de première pièce. Identifier version du plan, surface intérieure ou extérieure de référence, alignement, sections le long du pli et contrôle libre ou sous contrainte prescrite. Employer les critères du plan ; les exemples généraux ci-dessus ne définissent pas la tolérance de profil d'une pièce courbe.
Consigner le gabarit ou la mesure par coordonnées convenus, raccordements tangents, facettes, extrémités, torsion et marques visibles. Conserver identification matière, épaisseur réelle, ensemble d'outils et version du programme avec les résultats. Une modification du pas ou du matériau impose de revoir les contrôles concernés. Le calcul idéal des cordes du guide lié aide à comparer les répartitions, mais exclut retour élastique et erreurs de positionnement et ne certifie pas la précision machine.
Cintrage en bosse : espacement géométrique et contrôle de profil complet .
Erreurs de précision courantes à éviter
- Utilisation de l'épaisseur nominale du matériau dans le programme CNC lorsque la feuille réelle est différente.
- Modification de l'ouverture de la matrice en V sans recalculer la tolérance de pliage, le rayon et le tonnage.
- Mesure d'une seule extrémité d'un long virage et erreur d'angle central manquante.
- Utilisation d'outils segmentés usés ou dépareillés pour des pièces cosmétiques ou à tolérance serrée.
- Ignorer l'approbation de la première pièce après un changement de lot important.
- Essayer de résoudre tous les problèmes d'angle avec la profondeur du vérin au lieu de vérifier le bombage et l'outillage.
Références techniques utiles
Le guide de la presse plieuse motorisée OSHA est utile pour définir des procédures d'inspection et d'exploitation sûres autour du point d'opération. Les références des freins de tôle expliquent le principe de formage de base et les types de machines.
Pour les sujets connexes de configuration en atelier, consultez les guides Rucheng sur bombage de presse plieuse, jauges arrière de presse plieuse, outillage de presse plieuse et surépaisseur de courbure et facteur K.
FAQ sur la précision de la presse plieuse
Qu'est-ce qu'une bonne précision de l'angle de la presse plieuse ?
Pour de nombreux travaux de presse plieuse CNC, une bonne précision d'angle est d'environ +/-0,5 degré après la correction de la première pièce. Les travaux de précision peuvent viser +/-0,3 degré, mais le résultat dépend de la variation du matériau, de l'outillage, du bombage, de la longueur de pliage et de la méthode d'inspection.
Que doit être inclus dans l’étalonnage de la presse plieuse ?
L'étalonnage de la presse plieuse doit inclure le parallélisme des vérins, la synchronisation Y1/Y2, les positions X/R/Z de la butée arrière, la compensation de bombage, les valeurs de hauteur et de rayon de la bibliothèque d'outils, la correction d'angle CNC, les vérifications des dispositifs de sécurité et les pliages d'essai de la première pièce.
À quelle fréquence une presse plieuse CNC doit-elle être calibrée ?
Vérifiez quotidiennement des éléments simples tels que l'assise de l'outillage et l'angle de la première pièce, vérifiez la précision de la butée arrière et de la bride mensuellement ou avant les travaux critiques, et effectuez un étalonnage complet de la machine chaque année ou après un déplacement, une collision, un entretien hydraulique ou une réparation d'axe.
Quelle tolérance une presse plieuse peut-elle respecter sur la longueur de la bride ?
Une presse plieuse CNC bien réglée maintient généralement une précision de bride de +/-0,2 à 0,5 mm sur des pièces appropriées lorsque la taille du flan, la butée arrière et la déduction de pliage sont contrôlées. Les pièces plus grandes, les brides courtes et les surfaces de mesure instables peuvent nécessiter des tolérances plus larges.
Pourquoi mes angles de pliage sont-ils différents au centre et aux extrémités ?
Des angles de centre et d'extrémité différents indiquent généralement une déviation de la machine, un bombage incorrect, des problèmes d'alignement des outils ou un comportement inégal du matériau. Vérifiez l'angle aux deux extrémités et au centre, puis ajustez le bombage au lieu de modifier uniquement la profondeur du vérin.
Un contrôleur CNC garantit-il des pliages précis ?
Non. Un contrôleur CNC améliore la répétabilité et stocke les valeurs de correction, mais un pliage précis nécessite toujours un outillage correct, une épaisseur réelle du matériau, un calibrage de la butée arrière, un bombage, une bonne séquence de pliage et une inspection de la première pièce.
À quelle fréquence la butée arrière d’une presse plieuse doit-elle être calibrée ?
L'étalonnage de la butée arrière doit être vérifié lors de la maintenance programmée, après des collisions, après l'entretien des axes et chaque fois que les dimensions de la bride dérivent sans changement clair de programme. Les ateliers de haute précision vérifient souvent les postes clés chaque semaine ou avant les tâches critiques.
Quelle configuration de presse plieuse est la meilleure pour les travaux à tolérances serrées ?
Pour le travail de tôlerie à tolérances serrées, choisissez une presse plieuse hydraulique CNC avec synchronisation Y1/Y2, bombage CNC, options de butée arrière X/R/Z, outillage de qualité et prise en charge du contrôleur pour la correction d'angle et les bibliothèques d'outils.
Conclusion : la précision vient de l'ensemble du processus de pliage
La précision de la presse plieuse est contrôlée par l'effet combiné de l'état de la machine, de l'outillage, du matériau, de la configuration de la butée arrière, du bombage, de la séquence de pliage et de l'inspection. Les meilleures usines ne s’appuient pas sur un seul numéro de machine ; ils créent une méthode de configuration reproductible et l'enregistrent pour les futurs lots.
Si vos pièces nécessitent des tolérances d'angle serré, de bride ou de pliage long, envoyez à Rucheng vos dessins, l'épaisseur du matériau, la longueur de pliage et la tolérance cible. Nos ingénieurs peuvent recommander la configuration de la presse plieuse CNC, l'ensemble d'outils et le flux de travail de configuration adaptés à votre production.
Demander une recommandation sur la précision de la presse plieuseRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.