
Калибровка листогибочного пресса — это процесс проверки и корректировки машины, контроллера и системы инструментов, чтобы угол изгиба, длина фланца, прямолинейность и повторяемость оставались в пределах допуска. Практическая процедура калибровки листогибочного пресса с ЧПУ должна охватывать параллельность плунжеров, синхронизацию Y1/Y2, положения заднего упора, выпуклость, значения библиотеки инструментов, коррекцию угла и проверку первой детали.
Целевые показатели точности зависят как от выбора станка, так и от дисциплины настройки. Сравните базу варианты листогибочного станка, диагностируйте угловые ошибки с помощью Руководство по решению проблем с углом листогибочного пресса, проверьте тоннаж и отверстие матрицы с помощью руководство по расчету силы, подтвердите предположения о плоской модели в руководство по припуску на изгиби защитите размеры с помощью руководство по последовательности изгиба.
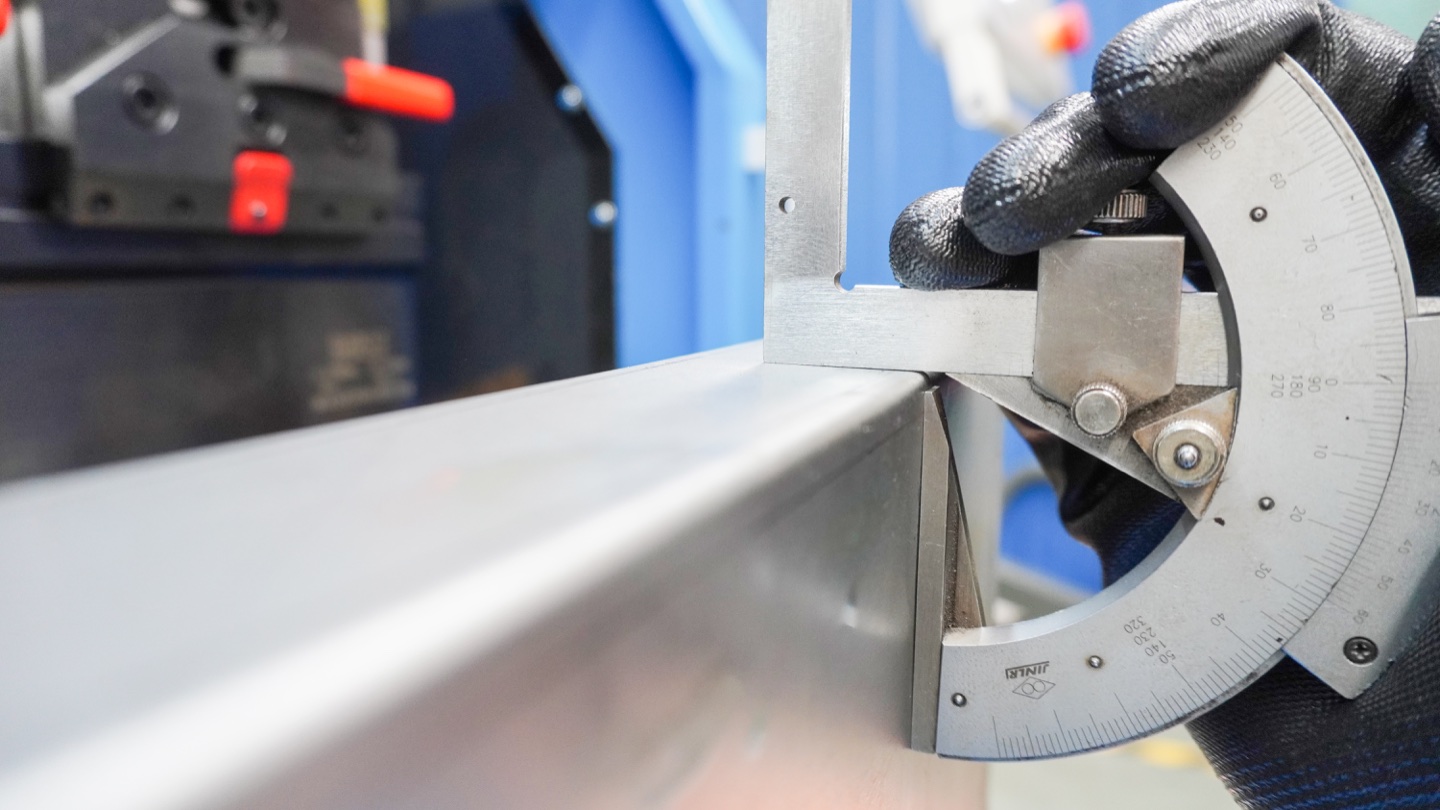
Что такое точность листогибочного пресса?
Точность листогибочного пресса – это не одно число. Сюда входит точность угла изгиба, точность размеров фланца, прямолинейность линии изгиба, повторяемость от детали к детали и способность сохранять тот же результат после смены инструмента, смены партии материала или длительных производственных циклов.
Листогибочный пресс может иметь точное положение плунжера и по-прежнему изготавливать неточные детали, если инструмент изношен, отверстие V-образной матрицы неправильное, задний упор не откалиброван или материал пружинит больше, чем ожидалось. Таким образом, хорошая точность гибки является результатом процесса, а не только техническими характеристиками машины.
Типичные целевые значения допусков листогибочного пресса
Правильный допуск зависит от размера детали, толщины материала, длины изгиба, оснастки и того, является ли деталь косметической, конструкционной или собранной с другими компонентами. Используйте следующие значения в качестве практической отправной точки для пневматической гибки на хорошо обслуживаемом гидравлическом листогибочном прессе с ЧПУ.
| Элемент допуска | Общая цель | Точная цель | Главная контрольная точка |
|---|---|---|---|
| Угол изгиба | +/-1,0 градуса | +/-0,3-0,5 градуса | Упругость материала, угол инструмента, выпуклость и коррекция угла |
| Длина фланца | +/-0,5-1,0 мм | +/-0,2-0,5 мм | Калибровка заднего упора, размер заготовки, вычет изгиба и позиционирование оператора |
| Прямолинейность на изгибе | 0,5-1,5 мм на расстоянии 3 м | 0,3-0,8 мм на протяжении 3 м | Выпуклость, выравнивание инструмента, отклонение станины и напряжение материала |
| Повторяемость деталей | +/-0,5 мм или +/-0,5 градуса | +/-0,2 мм или +/-0,3 градуса | Программное управление ЧПУ, зажим, измерение и утверждение первой детали |
Основные факторы, влияющие на точность гибки
Большинство проблем с точностью возникают из-за небольшого количества повторяющихся причин. Если в ходе одной и той же работы образуются разные углы по длине изгиба, сначала проверьте выпуклость и выравнивание инструмента. Если угол соответствует, но неправильный, проверьте упругость, толщину материала, выбор инструмента и значение коррекции ЧПУ. Если длина фланца изменяется, проверьте задний упор, размер заготовки и последовательность изгиба.
- Разница в толщине материала: Изменение толщины на 0,1 мм может привести к изменению радиуса изгиба, упругого возврата и конечной длины фланца.
- Марк материала и направление прокатки: нержавеющая сталь, алюминий и высокопрочная сталь пружинят сильнее, чем мягкая сталь.
- V-образное отверстие матрицы: узкие матрицы увеличивают грузоподъемность и уменьшают радиусы; более широкие матрицы уменьшают тоннаж, но увеличивают радиус и смещение фланца.
- Состояние пуансона и матрицы: изношенные заплечики, поврежденные кончики пуансона и несоответствующие сегментированные инструменты приводят к изменению угла.
- Калибровка заднего упора: неправильные положения осей X, R или Z напрямую влияют на длину фланца и прямоугольность детали.
- Отклонение станка: Длинные изгибы требуют правильного изгиба, чтобы середина детали не прогибалась.
Контрольный список калибровки листогибочного пресса с ЧПУ
Используйте этот контрольный список, если листогибочный пресс с ЧПУ устанавливается заново, перемещается на новый фундамент, ремонтируется после столкновения или имеет повторяющиеся ошибки угла и фланца. Калибровку следует выполнять в контролируемом порядке, чтобы одна неправильная настройка не скрыла другую проблему.
| Калибровочный элемент | Что проверить | Важность | Когда проверять |
|---|---|---|---|
| Параллелизм оперативной памяти и синхронизация Y1/Y2 | Положения левого и правого штока, обратная связь по линейной шкале, глубина повторного хода | Предотвращает разницу углов левого и правого угла и перекрученные детали. | Установка, ежегодное обслуживание, после гидравлических или осевых работ. |
| Калибровка заднего упора X/R/Z | Положение физического стопорного пальца в сравнении с положением, отображаемым ЧПУ | Контролирует длину фланца, ступенчатые изгибы и прямоугольность детали. | Ежемесячно, после столкновения, после замены стопорного пальца. |
| Коронующая калибровка | Угол слева, в центре и справа на испытательном изгибе во всю длину | Корректирует прогиб станины и толкателя на длинных деталях. | Перед длинными панелями, шкафами, опорами или тяжелыми работами по гибке. |
| Калибровка библиотеки инструментов | Высота пуансона, высота матрицы, V-образное отверстие, радиус пуансона и сегментированная посадка инструмента. | Неправильные данные инструмента изменяют высоту закрытия, радиус изгиба и конечный угол. | После новой оснастки, ремонта инструмента или изменения положения инструмента. |
| Таблица коррекции угла | Фактический угол первой детали по сравнению с запрограммированным углом в зависимости от материала и инструмента. | Сохраняет коррекцию пружинения для повторного производства. | При каждой партии материала и после смены оснастки. |
| Гидравлическое давление и температура масла | Давление в системе, уровень масла, состояние фильтра и поведение при прогреве. | Нестабильное давление и температура могут изменить реакцию плунжера. | Ежемесячно или при изменении углов во время длительных пробегов. |
Процедура калибровки листогибочного пресса
Простая процедура калибровки должна перейти от механической привязки к коррекции ЧПУ. Если станок не является механически квадратным, программная коррекция лишь временно скроет проблему.
- Очистите и осмотрите линию инструментов: удалите мусор со станины, зажимов, держателя пуансона и посадочных поверхностей матрицы.
- Проверьте данные инструмента: подтвердите высоту пуансона, высоту штампа, отверстие V-образного штампа и радиус пуансона в библиотеке инструментов контроллера.
- Ссылка на все оси: home Y1/Y2, оси X, R и Z перед измерением смещений.
- Проверьте положение заднего упора: сравните физические положения пальцев с запрограммированными положениями X/R/Z, используя калиброванный измерительный блок или измерительный инструмент.
- Выполните прямой тестовый изгиб: используйте известный материал, измерьте угол и длину фланца, затем исправьте программу ЧПУ только после прохождения проверок инструментов и калибра.
- Измерьте отклонение при длинном изгибе: проверьте левый, центральный и прямой углы, затем отрегулируйте выпуклость вместо изменения только глубины штока.
- Документируйте результат: записывайте материал, толщину, инструмент, отверстие матрицы, коррекцию угла, значение выпуклости и примечания оператора для повторных работ.
Частота калибровки для производственных цехов
| Интервал | Калибровочные работы | Триггер |
|---|---|---|
| Ежедневно или перед важными работами | Посадка инструмента, угол первой детали, длина фланца первой детали и функция предохранительного устройства | Прецизионные детали, видимые панели, изделия из нержавеющей или алюминиевой стали. |
| Ежемесячно | Точность заднего упора, проверка гидравлического давления, зажимов и общего состояния инструмента. | Регулярное производство или при изменении размеров фланцев. |
| Ежеквартально | Повторяемость оси Y, пробная гибка для проверки компенсации прогиба, выравнивание пальцев упора и проверка журнала обслуживания | Крупнообъемные цеха или многосменная работа. |
| Ежегодно | Полная центровка машины, резервное копирование контроллера, гидравлический осмотр и полный отчет о точности. | Профилактическое обслуживание, требования к аудиту или контроль качества экспортных клиентов. |
| Немедленно | Полная проверка калибровки после столкновения, перемещения машины, замены фундамента, ремонта цилиндра или обслуживания оси. | Любое событие, которое может изменить геометрию станка или привязку оси. |
Как повысить точность угла изгиба
Точность угла изгиба начинается с правильной настройки инструмента и материала. Используйте правильное отверстие V-образной матрицы, введите фактическую толщину материала в контроллер и выполните первую гибку перед утверждением производства. При воздушном изгибе ожидайте упругого возврата и компенсации в программе ЧПУ вместо того, чтобы нагружать материал чрезмерным усилием.
На длинных деталях угловая ошибка часто проявляется в виде отклонения центрального угла от двух концов. Обычно это означает, что машине требуется коррекция выпуклости, проверка посадки инструмента или регулировка гидравлической синхронизации. Система выпуклости с ЧПУ помогает плунжеру, станине и инструментам компенсировать прогиб во время изгиба.
- Измерьте фактический материал: используйте штангенциркуль или микрометр вместо того, чтобы полагаться только на номинальную толщину.
- Выберите V-образное отверстие: начните с толщины материала примерно в 8 раз для обычного изгиба мягкой стали на воздухе, затем отрегулируйте радиус, тоннаж и длину фланца.
- Выполните изгиб первой детали: измерьте угол после упругого возврата, затем введите поправку в контроллер ЧПУ.
- Проверьте оба конца и центр:, если центр отличается, отрегулируйте выпуклость, а не меняйте всю программу.
- Заблокируйте настройку: записывайте инструмент, отверстие матрицы, партию материала, значение коррекции и результат проверки для повторных заказов.
Как контролировать длину фланца и точность заднего упора
Точность длины фланца зависит от размера заготовки, вычета изгиба, положения заднего упора, контакта детали и последовательности изгиба. Даже точный задний упор с ЧПУ не может исправить деталь, которая вырезана неправильно или прижата к пальцу под углом.
При использовании коротких фланцев убедитесь, что фланец может безопасно доходить до пальцев заднего упора. Для высоких фланцев убедитесь, что деталь не сталкивается с инструментами, зажимами или рамой машины во время изгиба. Для деталей коробки и корпуса смоделируйте последовательность действий, прежде чем разрезать полную партию.
| Проблема | Вероятная причина | Коррекция |
|---|---|---|
| Фланец слишком короткий или слишком длинный на всех частях | Неверное значение оси X, неправильный вычет изгиба или ошибка размера заготовки. | Проверьте развертку, откалибруйте задний упор и откорректируйте программу ЧПУ. |
| Фланец меняется от детали к детали | Непостоянный контакт с оператором или нестабильная остановка материала | Используйте правильные калибры пальцев, опорные рычаги и повторяемое позиционирование. |
| Длина левого и правого фланца различается. | Деталь не перпендикулярна калибру или пальцы Z смещены. | Выровняйте заготовку, выровняйте измерительные пальцы и проверьте точность резки или лазерной резки. |
| Более поздние изгибы смещают предыдущие размеры. | Неправильная последовательность изгиба или столкновение во время формовки. | Измените порядок сгиба и проверьте образец детали. |
Выпуклость, прогиб и точность длинного изгиба
Когда листогибочный пресс сгибает длинную деталь, плунжер и станина прогибаются под нагрузкой. Без утолщения концы могут согнуться больше, чем центр, оставляя неравномерные углы вдоль линии сгиба. Это одна из наиболее распространенных причин, по которой длинные электрические шкафы, двери, панели и детали конструкции не проходят проверку.
В механическом бомбировании используются регулируемые клинья, компенсирующие прогиб станины. Гидравлическое выравнивание или выравнивание с ЧПУ регулирует компенсацию через контроллер. При частых длинных изгибах выгибание с ЧПУ легче повторить, поскольку оператор может сохранить поправку в программе.

Метод проверки: что измерять перед производством
Хорошая процедура проверки выполняется быстрее, чем переделка всей партии. Измерьте первую деталь, запишите поправку и проверьте снова после замены инструмента, партии материала или длительных пробегов. Для точных работ проверка должна включать угол, длину фланца, прямолинейность линии сгиба, прямоугольность детали и отметки на поверхности.
- Angle: используйте цифровой угловой датчик или транспортир на обоих концах и в центре длинных изгибов.
- Длина фланца: измеряется от правильной точки отсчета, а не от заусенцев или неровной кромки.
- Прямолинейность: используйте линейку или КИМ для длинных панелей, защитных ограждений и дверей шкафа.
- Прямоугольность: проверьте диагональные размеры коробок, лотков и деталей рамы.
- Качество поверхности: проверяйте детали из нержавеющей стали, алюминия и окрашенные детали на наличие следов инструмента перед выпуском продукции.
Характеристики машины, обеспечивающие жесткие допуски
Базовый листогибочный пресс позволяет изготавливать точные детали при квалифицированной настройке, но точное производство становится проще, если станок имеет синхронизацию с ЧПУ, надежный задний упор, выпуклость, стабильный зажим инструмента и четкое хранилище программ. Цель состоит в том, чтобы исключить вариации операторов в повторяющихся заданиях.
| Особенность | Важность | Лучшее соответствие |
|---|---|---|
| Y1/Y2 Гидравлическая синхронизация ЧПУ | Сохраняет параллель плунжера и улучшает согласованность угла | Листовой металл общей точности и смешанное производство |
| Оси заднего упора X/R/Z | Улучшает позиционирование фланцев, поэтапные изгибы и смещения от центра деталей. | Шкафы, корпуса, кронштейны и сложные детали |
| бомбирование с ЧПУ | Компенсирует прогиб при длительном изгибе и сохраняет поправочные значения. | Длинные панели, двери, ограждения машин и детали конструкций |
| Быстрозажимной и сегментированный инструмент | Уменьшает ошибки настройки и улучшает повторяемость установки инструмента. | Разнообразные цеха и частая смена инструментов |
| Автономное программирование и библиотека инструментов | Управляет последовательностью гибки, выбором инструмента и настройкой порядка повторения. | Заводы с множеством номеров деталей и повторяющимися партиями |
Контрольный список для покупателя для работ на листогибочном прессе, чувствительных к точности
Покупая листогибочный пресс для точной гибки, не сравнивайте только тоннаж и длину гибки. Спросите, как поставщик контролирует синхронизацию плунжеров, прогиб, точность заднего упора, зажим инструмента, коррекцию контроллера и послепродажную калибровку. Реальный вопрос заключается в том, сможет ли станок постоянно поддерживать заданный допуск детали с учетом ваших материалов и длины изгиба.
- Делитесь образцами чертежей с целевыми допусками, а не только толщиной и длиной материала.
- Подтвердите тоннаж машины с запасом прочности для наименьшего V-образного отверстия.
- Укажите количество осей заднего упора, необходимое для форм детали.
- Выбирайте компенсацию прогиба с ЧПУ для длинных гибов, тяжелых листов или работ с высокой повторяемостью.
- Попросите провести испытание на изгиб с использованием вашего материала или материала аналогичной толщины и класса.
- Запросите рекомендации по калибровке, поддержку запасных частей и обучение операторов.
Добавьте запись профиля для пошагово согнутых деталей
Деталь из нескольких малых гибов может достичь заданного суммарного угла, но не соответствовать контуру или положениям концов. Разделяйте контроль угла и профиля в протоколе первой детали. Укажите версию чертежа, внутреннюю или наружную опорную поверхность, совмещение баз, сечения по длине гиба и свободное либо закрепленное состояние контроля. Применяйте критерии чертежа; общие примеры допусков выше не задают допуск профиля криволинейной детали.
Запишите согласованный шаблонный или координатный метод, касательные переходы, местные грани, концы, скручивание и видимые следы. Храните идентификацию материала, фактическую толщину, полный комплект инструмента и версию программы вместе с результатами. Изменение шага или материала требует пересмотра затронутых проверок. Идеальный расчет хорд по ссылке помогает сравнить раскладки, но не учитывает пружинение и ошибки позиционирования и не подтверждает точность станка.
Ударный изгиб: геометрическое расстояние и проверка полного профиля .
Распространенные ошибки, связанные с точностью, которых следует избегать
- Использование номинальной толщины материала в программе ЧПУ, когда фактический лист отличается.
- Изменение отверстия V-образной матрицы без перерасчета припуска на изгиб, радиуса и тоннажа.
- Измерение только одного конца длинного изгиба и отсутствие ошибки центрального угла.
- Использование изношенных или несоответствующих сегментированных инструментов для косметических деталей или деталей с жесткими допусками.
- Пропуск утверждения первой детали после изменения партии материала.
- Попытка решить каждую проблему угла с помощью глубины плунжера вместо проверки выпуклости и оснастки.
Полезные технические ссылки
Направляющая листогибочного пресса с приводом от OSHA полезна при настройке безопасных процедур проверки и эксплуатации на месте эксплуатации. Ссылки на тормоза для листового металла объясняют основной принцип формовки и типы машин.
Соответствующие темы по настройке в цеху см. в руководствах Rucheng по выпуклости листогибочного пресса, задним калибрам листогибочного пресса, инструментам листогибочного пресса и допуску на изгиб и коэффициенту K.
Часто задаваемые вопросы по точности листогибочного пресса
Что такое хорошая точность угла листогибочного пресса?
Для многих работ на листогибочном прессе с ЧПУ хорошая точность угла составляет около +/- 0,5 градуса после коррекции первой детали. Прецизионные работы могут достигать +/- 0,3 градуса, но результат зависит от вариации материала, оснастки, выпуклости, длины изгиба и метода контроля.
Что должно быть включено в калибровку листогибочного пресса?
Калибровка листогибочного пресса должна включать в себя параллельность плунжеров, синхронизацию Y1/Y2, положения заднего упора X/R/Z, компенсацию прогиба, значения высоты и радиуса библиотеки инструментов, коррекцию угла ЧПУ, проверку устройств безопасности и тестовые изгибы первой детали.
Как часто следует калибровать листогибочный пресс с ЧПУ?
Ежедневно проверяйте простые элементы, такие как посадка инструмента и угол первой детали, проверяйте точность заднего упора и фланца ежемесячно или перед важными работами, а также выполняйте полную калибровку машины ежегодно или после перемещения, столкновения, обслуживания гидравлической системы или ремонта оси.
Какой допуск может выдерживать листогибочный пресс по длине фланца?
Хорошо настроенный листогибочный пресс с ЧПУ обычно обеспечивает точность фланцев +/- 0,2–0,5 мм на подходящих деталях, если контролировать размер заготовки, задний упор и вычет изгиба. Для более крупных деталей, коротких фланцев и нестабильных измерительных поверхностей могут потребоваться более широкие допуски.
Почему углы изгиба в центре и на концах разные?
Различные центральные и конечные углы обычно указывают на прогиб станка, неправильную выпуклость, проблемы с выравниванием инструмента или неравномерное поведение материала. Проверьте угол на обоих концах и в центре, затем отрегулируйте выпуклость вместо изменения только глубины штока.
Гарантирует ли контроллер ЧПУ точные гибы?
Нет. Контроллер ЧПУ повышает повторяемость и сохраняет поправочные значения, но для точной гибки по-прежнему требуется правильный инструмент, реальная толщина материала, калибровка заднего калибра, выпуклость, правильная последовательность гибки и проверка первой детали.
Как часто следует калибровать задний датчик листогибочного пресса?
Калибровку заднего упора следует проверять во время планового технического обслуживания, после столкновений, после обслуживания оси и всякий раз, когда размеры фланца отклоняются без явного изменения программы. Цеха высокой точности часто проверяют ключевые позиции еженедельно или перед ответственными работами.
Какая конфигурация листогибочного пресса лучше всего подходит для работ с жесткими допусками?
Для обработки листового металла с жесткими допусками выберите гидравлический листогибочный пресс с ЧПУ с синхронизацией Y1/Y2, прорезыванием с ЧПУ, опциями заднего упора X/R/Z, качественными инструментами и поддержкой контроллера для коррекции угла и библиотек инструментов.
Вывод: точность зависит от всего процесса гибки
Точность листогибочного пресса контролируется совокупным влиянием состояния станка, инструмента, материала, настройки заднего упора, выпуклости, последовательности изгиба и проверки. Лучшие фабрики не полагаются на один номер машины; они создают повторяемый метод настройки и записывают его для будущих партий.
Если для ваших деталей требуются допуски на малый угол, фланец или длинный изгиб, отправьте Rucheng свои чертежи, толщину материала, длину изгиба и целевой допуск. Наши инженеры могут порекомендовать правильную конфигурацию листогибочного пресса с ЧПУ, комплект инструментов и рабочий процесс настройки для вашего производства.
Запросить рекомендации по точности листогибочного прессаМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.