

Ответ покупателю: когда стоит выбрать компенсацию прогиба с ЧПУ?
Укажите выпуклость с ЧПУ, когда гибочный пресс будет сгибать детали длиной более 2.5 м, машины мощностью около 80 тонн или выше, длинные фасадные профили, электрические шкафы, панели лифтов, детали из нержавеющей стали, тяжелые кронштейны или любую работу, где центральный угол должен совпадать с двумя концами. Для простых коротких брекетов может быть достаточно ручной или моторизованной механической компенсации прогиба; для смешанного производства и более жестких допусков гидравлическая компенсация прогиба с ЧПУ обычно безопаснее.
Что такое компенсация прогиба листогибочного пресса и почему она важна?
Компенсация прогиба листогибочного пресса — это технология, которая противодействует естественному прогибу (деформации) траверсы и стола листогибочного пресса во время гибки. Когда листогибочный пресс прилагает усилие для гибки листового металла, рама машины не является абсолютно жёсткой — центр балки прогибается вниз под нагрузкой. Это означает, что пуансон проникает глубже по краям, чем в центре, создавая неравномерные углы гиба по длине детали.
Этот эффект прогиба часто называют «эффектом каноэ» или «эффектом банана», поскольку готовая деталь слегка изгибается при взгляде с торца. На 3-метровом 100-тонном листогибочном прессе прогиб в центре может достигать 0,10–0,15 мм под полной нагрузкой — достаточно, чтобы вызвать отклонение угла на 1–3° между центром и краями гиба.
Система компенсации решает эту проблему, создавая контролируемый восходящий изгиб («бомбировку») на нижней балке или рабочем столе. Во время хода гибки приложенное усилие выравнивает эту бомбировку, так что эффективный зазор между пуансоном и матрицей остаётся равномерным по всей длине гиба. Результат: постоянные углы гиба от первого до последнего миллиметра.
Ключевой момент: когда необходима компенсация?
Компенсация критически важна для листогибочных прессов мощностью от 80 тонн и столом длиной более 2,5 метров (8 футов). Она становится ещё более важной при гибке высокопрочных материалов (нержавеющая сталь, Hardox), толстых листов (>6 мм) или при жёстких допусках по углу (±0,5° и менее). Для коротких деталей, сгибаемых в центре малого станка, прогиб может быть пренебрежимо мал — но для серийной работы на любом полноразмерном листогибочном прессе компенсация обязательна.
Применение листогибочного пресса с ЧПУ
Листогибочный пресс с ЧПУ наиболее ценен, когда готовая деталь должна быть правильно собрана по длинной линии сгиба. Решение касается не только тоннажа. Это зависит от длины изгиба, материала, допуска, геометрии фланца, инструмента и частой смены задания.
| Приложение | Почему компенсация прогиба имеет значение | Рекомендуемый вариант | Связанная страница Rucheng |
|---|---|---|---|
| Фасадные кронштейны и опоры для навесных стен | Угловая ошибка может изменить выравнивание панели, смещение кронштейна и посадку направляющей на месте. | Моторизованное или гидравлическое выравнивание с ЧПУ, сегментированный инструмент и точная настройка заднего упора. | Руководство по изготовлению фасадного кронштейна |
| Электрические шкафы и корпуса | Дверные зазоры, прямоугольность коробки и прилегание панелей зависят от повторяемости углов и длины фланца. | Выпуклость на станке с ЧПУ с осевым контроллером 4 или 6 и сохраненными программами материалов/инструментов. | Изготовление электрошкафа |
| Длинные профили, панели и тандемная гибка | Длинные повороты усиливают прогиб рамы и изменение управляемости. | Гидравлическое выравнивание с ЧПУ, поддержка листов и тандемная синхронизация, где это необходимо. | Тандемный листогибочный пресс |
| Тяжелые кронштейны и толстая пластина | Высокая изгибающая сила увеличивает прогиб и может привести к недостаточному изгибу в центре. | Мощный листогибочный пресс с прочной рамой, выпуклостью и подходящими большими V-образными матрицами. | Гибочный пресс для тяжелых условий эксплуатации |
Как работает прогиб балки листогибочного пресса
Чтобы понять компенсацию прогиба, вам нужно понять отклонение. Рама листогибочного пресса по существу представляет собой большую конструкцию С-образной или О-образной формы. Во время гибки плунжер давит на пуансон, а станина поддерживает матрицу снизу. Изгибающая сила создает реакцию, которая вызывает прогибание и плунжера, и станины — плунжер отклоняется вверх в центре (от заготовки), а станина отклоняется вниз. Воспользуйтесь нашим бесплатным калькулятором изгиба, чтобы определить точную силу изгиба для вашей работы — данные, которые вам понадобятся при настройке компенсации прогиба.
Суммарный прогиб означает, что расстояние пуансон-матрица в центре больше, чем по краям. Заготовка гнётся меньше в центре, образуя больший внутренний угол (недогиб) по сравнению с краями. Величина прогиба подчиняется механике балок:
Где δ = максимальное центральное отклонение (мм), F = общая изгибающая сила (Н), L = расстояние между боковыми рамами (мм), E = модуль упругости стали (210,000 МПа), а I = момент инерции поперечного сечения балки (мм⁴). Эта формула показывает, что прогиб увеличивается с увеличением куба длины станины — удвоение длины увеличивает прогиб 8 ×.
| Размер машины | Длина стола | Типичный прогиб в центре | Приблизительная погрешность угла |
|---|---|---|---|
| 63 тонны | 2,500 mm | 0.05–0.08 mm | 0,5–1,0° |
| 100 тонн | 3,200 mm | 0.10–0.15 mm | 1,0–2,0° |
| 160 тонн | 3,200 mm | 0.15–0.20 mm | 1,5–2,5° |
| 250 тонн | 4,000 mm | 0.20–0.30 mm | 2,0–3,0° |
| 500 тонн | 6,000 mm | 0.30–0.50 mm | 3,0–5,0° |
Эти значения прогиба предполагают гибку на полную длину при номинальном тоннаже. Частичная гибка создаёт меньший прогиб, так как усилие сосредоточено на более коротком пролёте. Поэтому системы компенсации должны быть регулируемыми — фиксированная компенсация перекомпенсирует короткие гибы и недокомпенсирует полноразмерные при максимальном тоннаже.
Механическая компенсация: клиновая система компенсации прогиба
Механическая компенсация — это традиционный и наиболее широко используемый подход. Она использует серию прецизионно шлифованных клиновых блоков, установленных под рабочим столом (нижней балкой). Клиновой узел обычно состоит из двух рядов сцепленных треугольных клиньев — одного фиксированного и одного подвижного. Сдвигая подвижный ряд, клинья поднимают поверхность стола вверх, создавая контролируемую выпуклую кривую.
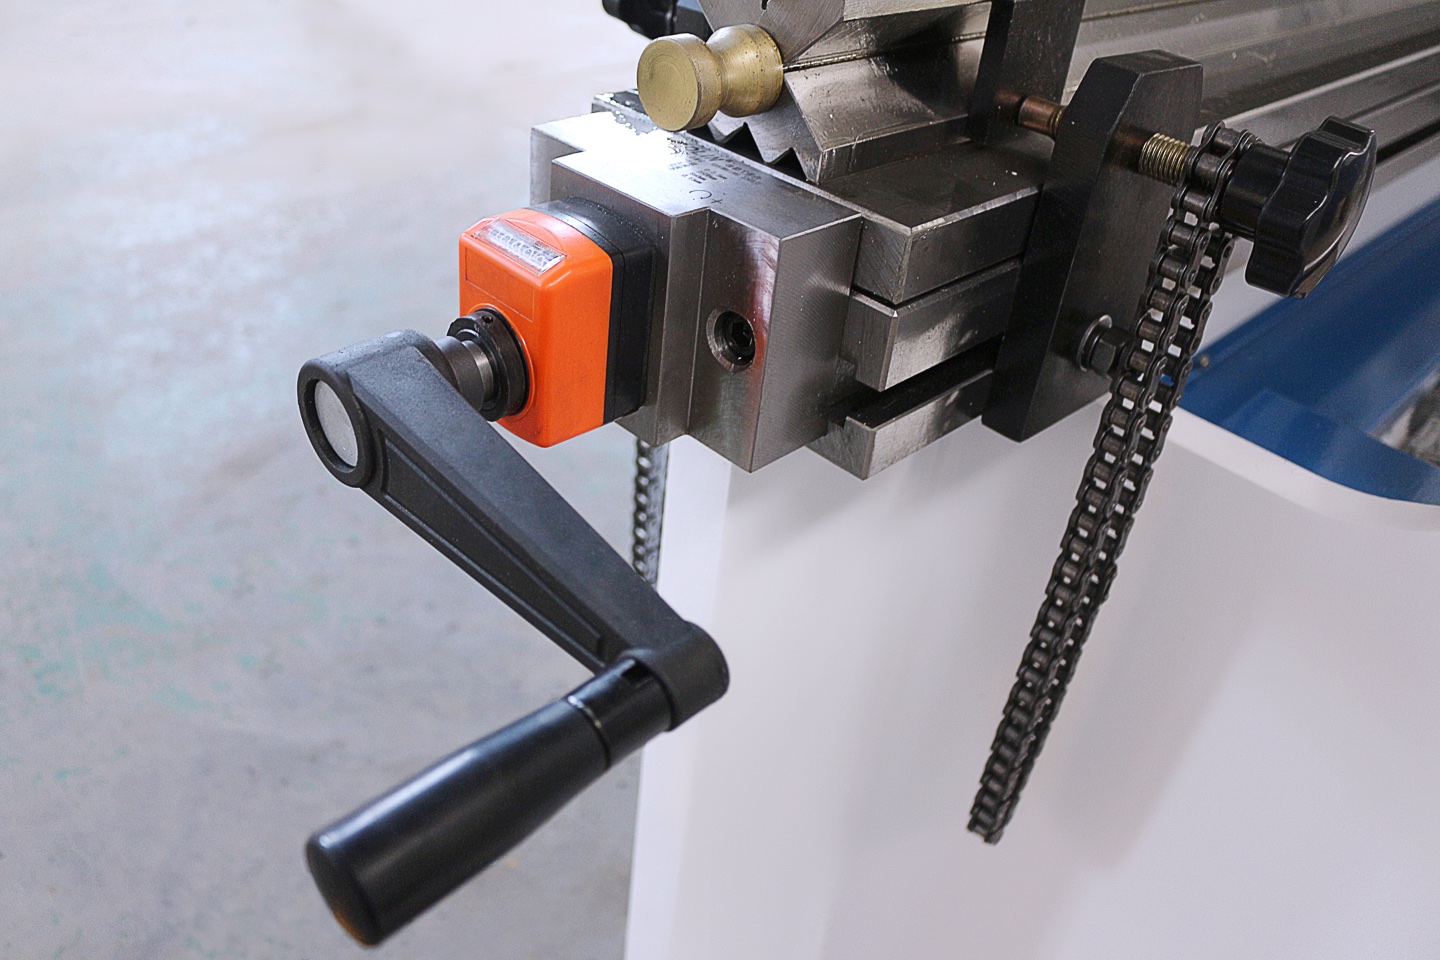
Типы механической компенсации
В системах с одним клином используется одна длинная пара клиньев, которая создает единую параболическую кривую короны. Это самый простой и доступный вариант, подходящий для машин длиной до метров 3, где кривая отклонения предсказуема. Компенсация регулируется с помощью одного маховика или моторного привода.
В многоклиновых (сегментированных) системах используется несколько независимых пар клиньев по всей длине станины — обычно сегменты от 4 до 12 в зависимости от длины станка. Каждый сегмент можно регулировать независимо, что позволяет оператору создать более точную компенсационную кривую, соответствующую фактическому профилю отклонения. Многоклиновые системы входят в стандартную комплектацию машин 4 метров и длиннее.
Механическое выравнивание с ЧПУ. добавляет серводвигатели или шаговые двигатели к каждому сегменту клина, управляемые системой ЧПУ станка. Контроллер рассчитывает необходимую выпуклость для каждого изгиба на основе запрограммированного материала, толщины и тоннажа, а затем автоматически позиционирует все сегменты клина перед ходом. Это сочетает в себе простоту механических клиньев с автоматизацией управления ЧПУ.
Преимущества механической компенсации
- Простая и прочная конструкция — меньше компонентов, чем в гидравлических системах, меньшая частота отказов
- Без гидравлической жидкости — нет риска утечек масла, более экологично
- Полное покрытие — клинья охватывают всю станину, устраняя компенсационные слепые зоны
- Более низкая стоимость — обычно 30–50 % меньше, чем эквивалентное гидравлическое бомбирование
- Отлично подходит для массового производства. — после настройки для конкретной детали компенсация идеально повторяется.
Ограничения механической компенсации
- Фиксированная компенсационная кривая — заданная коронка оптимизирована для одного тоннажа и пролета; смена места работы требует перерасчета и переналадки
- Износ клина — за тысячи циклов контактные поверхности клина изнашиваются, постепенно снижая точность компенсации; требует периодического осмотра и замены
- Время ручной регулировки — в системах без ЧПУ переналадка клиньев для новой работы занимает 10–30 минут.
- Зависимость от навыков оператора — ручное механическое бомбирование требует опытных операторов, которые понимают кривые отклонения и значения компенсации
Гидравлическая компенсация: динамическая компенсация с ЧПУ-управлением
Гидравлическая компенсация представляет собой современный, автоматизированный подход к компенсации прогиба. Она использует серию независимо управляемых гидроцилиндров, расположенных под рабочим столом. ЧПУ-контроллер листогибочного пресса рассчитывает точную компенсацию для каждого гиба — с учётом типа материала, толщины, длины гиба, раскрытия V-матрицы и тоннажа — а затем даёт команду каждому цилиндру на создание правильного восходящего давления.
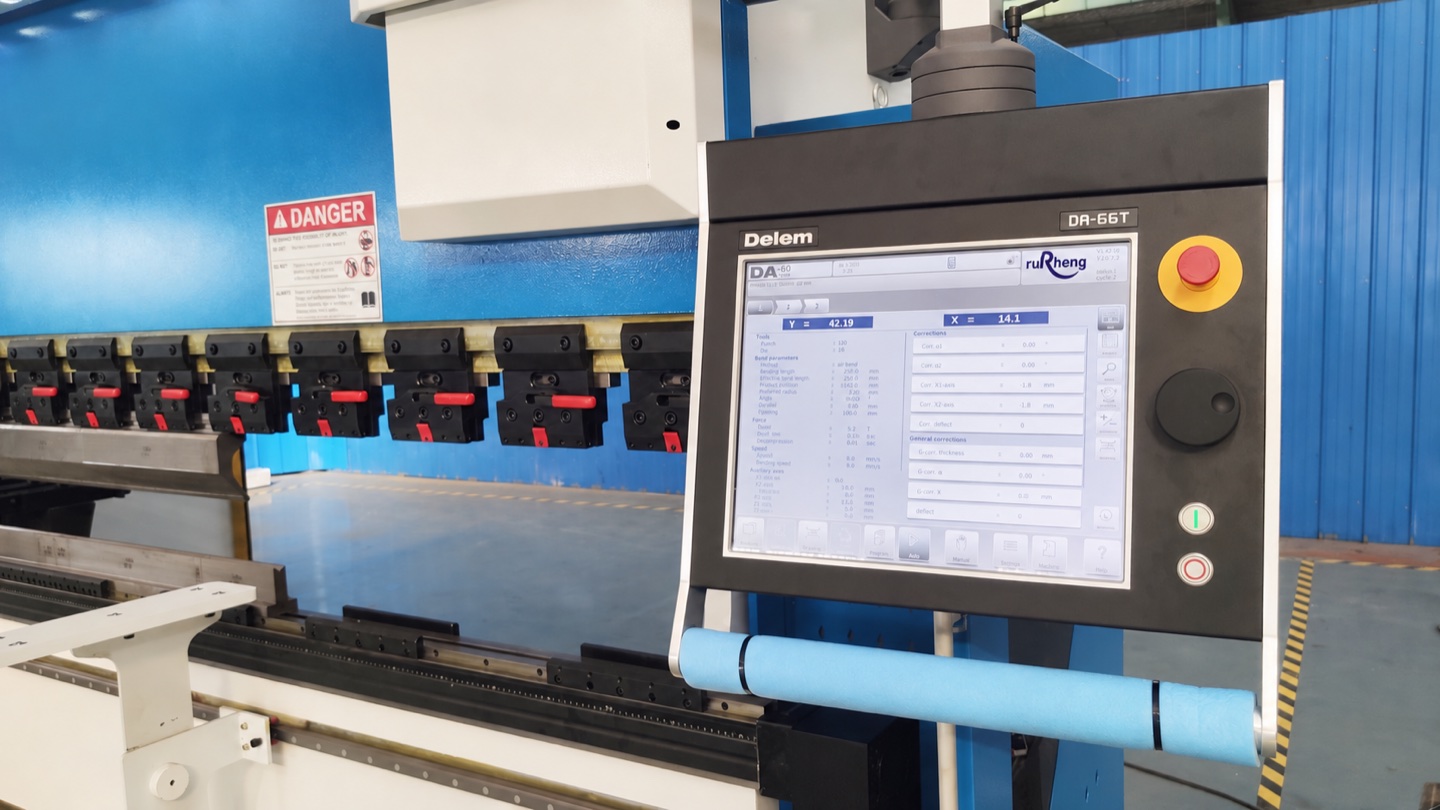
В отличие от механических систем, в которых компенсация прогиба предварительно настроена, гидравлическая компенсация прогиба динамически регулируется во время каждого хода . Система может применять различные значения компенсации для каждого изгиба в многоэтапной последовательности без какого-либо вмешательства оператора. Это делает его идеальным для мастерских, обрабатывающих небольшие партии различных деталей в течение дня.
Как работает гидравлическая компенсация
- Ввод параметров: Оператор программирует тип материала, толщину, угол изгиба, отверстие V-образной матрицы и длину гибки в контроллере ЧПУ.
- Расчет отклонения: Встроенный алгоритм контроллера рассчитывает ожидаемое отклонение балки и необходимую компенсационную кривую.
- Команда цилиндра: Отдельные гидравлические цилиндры (обычно зоны 3–7 поперек кровати) получают команды давления, пропорциональные ожидаемому отклонению в каждой точке.
- Регулировка в реальном времени: Во время хода гибки цилиндры поддерживают постоянное давление, чтобы компенсация оставалась активной на протяжении всего процесса формовки.
- Автоматический сброс: После каждого хода система сбрасывается и пересчитывает следующий этап гибки, если параметры изменяются.
Преимущества гидравлической компенсации
- Полностью автоматический — без ручной регулировки между заданиями; ЧПУ решает все
- Динамическая компенсация в реальном времени — регулировка для каждого этапа изгиба в многоэтапной последовательности.
- Высокая точность — обеспечивает постоянство угла ± 0.25 ° по всей длине изгиба.
- Снижение требований к квалификации оператора — операторам не нужно понимать кривые отклонения
- Отсутствие механического износа — гидроцилиндры не имеют проблем с поверхностным износом, присущих клиновым системам.
- Ускоренная смена работ — переход от одной детали к другой требует только изменений в программировании, никаких физических регулировок
Ограничения гидравлической компенсации
- Более высокая стоимость — гидравлические системы выпуклости добавляют 15–30 % к цене машины по сравнению с механическими
- Более сложное обслуживание — гидравлические линии, уплотнения и цилиндры требуют регулярной проверки на предмет утечек.
- Конечные зоны цилиндра — на очень длинных станинах (> 6 м) между положениями цилиндров могут быть «слепые зоны», где компенсация интерполируется, а не контролируется напрямую.
- Чувствительность к загрязнению масла — загрязненное гидравлическое масло может повлиять на реакцию цилиндра и точность компенсации.
Механическая в сравнении с гидравлическая компенсация: полное сравнение
Выбор между механической и гидравлической компенсацией зависит от вашего производственного ассортимента, бюджета и требований к точности. Вот подробное сравнение:
| Особенность | Механическая компенсация | Гидравлическая компенсация |
|---|---|---|
| Механизм | Регулируемые клиновые блоки под рабочим столом | Гидроцилиндры с ЧПУ-управлением |
| Регулировка | Ручная или моторизированная ЧПУ, предварительная установка перед гибкой | Полностью автоматическая, динамическая в реальном времени |
| Прецизионный | ±0,5° по всей длине (при правильной настройке) | ±0,25° по всей длине |
| Смена задания | 10–30 мин (ручная); 1–2 мин (моторизированная ЧПУ) | 0 мин — автоматически при смене программы |
| Относительная стоимость | Ниже (базовый уровень) | Наценка 15–30% по сравнению с механической |
| Техническое обслуживание | Проверка и замена клиньев (ежегодно) | Проверка гидравлических уплотнений и масла (ежеквартально) |
| Износ со временем | Поверхности клиньев изнашиваются; точность постепенно снижается | Минимальный механический износ; уплотнения стареют |
| Лучше всего подходит для | Серийное производство, однотипные детали, предприятия с ограниченным бюджетом | Мастерские, смешанное производство, многошаговая гибка, автоматизация |
| Навыки оператора | Выше (ручная); средняя (моторизированная ЧПУ) | Ниже — система автоматически выполняет компенсацию |
| Возможность модернизации | Легко — доступны болтовые столы компенсации | Сложно — требуется интеграция ЧПУ и гидравлики |
💡 Как выбрать: простая схема принятия решения
Если вы гнёте одни и те же детали повторяющимися большими партиями (например, электрошкафы, кронштейны), механическая компенсация обеспечивает отличные результаты при меньшей стоимости. Если вы меняете задания несколько раз в день с различными материалами и толщинами (типичная мастерская), гидравлическая компенсация экономит значительное время наладки и снижает брак. Для машин мощностью более 200 тонн со столом от 4 метров гидравлическая компенсация настоятельно рекомендуется независимо от типа производства.
ЧПУ-компенсация: как современные контроллеры автоматизируют компенсацию
Современные листогибочные прессы с ЧПУ от таких производителей, как Delem, ESA и Cybelec, имеют встроенные алгоритмы компенсации в своих контроллерах. Когда оператор программирует гиб, контроллер автоматически рассчитывает необходимую компенсацию на основе известных характеристик прогиба машины (сохранённых в контроллере при заводской калибровке) и запрограммированных параметров гибки.

Контроллеры Delem DA-66T и DA-69T, используемые в линейке листогибочных прессов с ЧПУ компании Rucheng Technology, включают в себя мастер выравнивания, который показывает визуальное представление кривой компенсации. При необходимости оператор может точно настроить заводную головку, но в большинстве случаев автоматический расчет дает поначалу правильные результаты.
Основные функции ЧПУ-компенсации
- Автоматический расчет отклонения — на основе данных калибровки для конкретной машины, хранящихся в контроллере
- База данных материалов — встроенные данные по прочности на растяжение и упругому возврату для распространенных материалов (мягкая сталь, нержавеющая сталь, алюминий, медь)
- Поддержка многоэтапной последовательности. — перерасчет выпуклости для каждого этапа изгиба при изменении тоннажа, положения или материала.
- Компенсация частичной длины — регулирует изгиб короны, когда изгиб короче полной длины станины.
- Температурная компенсация — усовершенствованные контроллеры учитывают тепловое расширение корпуса машины во время длительных производственных циклов.
- Отмена выравнивания — операторы могут применять процентное смещение (например, + 10 %, − 5 %) для точной настройки на основе фактических результатов.
⚠️ Распространённая ошибка: игнорирование компенсации при настройке
Многие операторы устраняют несогласованность углов, регулируя глубину траверсы, задний упор или даже подкладывая прокладки под матрицу — когда реальной причиной является отсутствующая или неправильная компенсация. Если вы видите постоянный недогиб в центре длинных деталей при правильных краях, первое, что нужно проверить — включена ли компенсация и правильно ли она откалибрована. На контроллерах Delem проверьте вкладку «Crowning» на экране параметров гибки.
Примечания по измерению и приёмке добавлены 8 ноября 2026 года.
Перед изменением компенсации прогиба запишите распределение углов. Измеряйте внутренний угол после снятия нагрузки в точках с указанными расстояниями от одного и того же конца детали, используя тот же прибор, контактные поверхности и способ опоры. Повторите измерения в этих точках на нескольких заготовках. Отделяйте разброс вдоль одного гиба от различий между деталями: среднее значение может скрыть разницу между серединой и краями.
Условный пример: показания слева/в центре/справа 90°/92°/90° дают размах 2° вдоль гиба. Показания 91°/91°/91° не имеют разброса в этих трёх точках, но все на 1° превышают целевые 90°. Эти распределения требуют разных проверок. Ни одно само по себе не доказывает причину и не задаёт величину коррекции; три точки также не подтверждают точность всего профиля.
Храните запись углов вместе с партией материала, измеренной толщиной, длиной гиба и его положением на столе, обозначениями пуансона, матрицы и держателей, раскрытием V, расположением сегментов инструмента и версией сохранённой программы. WILA различает локальное горизонтальное и вертикальное выравнивание инструмента и компенсацию прогиба станка. Проверяйте и регулируйте выравнивание только по процедурам установленного станка и инструмента; общий пример прогиба не является настройкой конкретного станка.
При механической и гидравлической компенсации сохраняйте карту углов до и после регулировки и фактическую настройку принятой первой детали. Отдельно проверяйте размеры полок, искривление, скручивание и пределы приёмки по чертежу. Повторяйте проверку после изменения материала, инструмента или положения гиба. Сохранённое значение компенсации описывает одну наладку, но не подтверждает пригодность другой работы.
WILA: компенсация отклонения для конкретной модели
WILA: выравнивание инструмента и отклонения продукта
SSAB: гибка под давлением, пружинение и отклонение машины
Диагностика угловых ошибок и протоколы измерений · Согласование приемочных проверок первой детали
Обслуживание и диагностика системы компенсации
Обслуживание механической компенсации
- Еженедельно: Очистите поверхности клина от стружки, пыли и мусора; нанесите легкое машинное масло на скользящие поверхности
- Ежемесячно: Проверьте движение клина — каждый сегмент должен скользить свободно, без заеданий; проверить наличие истираний на контактных поверхностях
- Ежеквартально: Измерьте профиль короны с помощью точной линейки и щупов; сравнить с теоретической кривой
- Ежегодно: Проверьте толщину клина и площадь контакта на предмет износа; замените клинья, если износ превышает 0.05 мм или если система больше не может достичь требуемого диапазона компенсации.
Обслуживание гидравлической компенсации
- Еженедельно: Визуальный осмотр участков цилиндров на наличие утечек масла; проверить уровень гидравлического масла в бачке
- Ежемесячно: Проверьте точность выпуклости, согнув испытательный образец по всей длине станины; сравнить межцентровые и конечные углы
- Ежеквартально: Осмотр гидравлических шлангов и фитингов; замените все уплотнения, имеющие признаки износа или утечки; фильтруйте или замените гидравлическое масло, если оно загрязнено.
- Ежегодно: Полная калибровка системы — проверка реакции каждого цилиндра на команду контроллера; выполните повторную калибровку, если отклонение превышает ± 0.02 мм.
Типичные проблемы компенсации и решения
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Недогиб в центре, края правильные | Недостаточная компенсация | Увеличить значение бомбировки; проверить, включена ли компенсация в ЧПУ |
| Перегиб в центре, края недогнуты | Чрезмерная компенсация | Уменьшить значение бомбировки; перекалибровать под фактический используемый тоннаж |
| Неравномерные углы (несимметричные) | Износ клина с одной стороны; неисправность цилиндра | Осмотреть и заменить изношенные клинья; проверить отдельные цилиндры |
| Компенсация работает для одного задания, но не для другого | Фиксированная компенсация не соответствует новому тоннажу/пролёту | Пересчитать компенсацию для новых параметров; рассмотреть модернизацию до гидравлической |
| Гидравлическая компенсация медленно реагирует | Загрязнённое масло; изношенные уплотнения; воздух в системе | Заменить гидравлическое масло и фильтры; удалить воздух из системы; заменить уплотнения |
Как выбрать подходящую систему компенсации для вашего листогибочного пресса
Выбор между механической и гидравлической компенсацией зависит от четырёх факторов: тип производства, размер машины, бюджет и требования к точности.
Выбирайте механическое выравнивание, если: Вы производите большие партии одних и тех же деталей, вес вашей машины менее 200 тонн, ваш бюджет ограничен или вы модернизируете существующую машину. Механическая компенсация прогиба с ЧПУ является хорошей золотой серединой: она дает преимущества автоматизации при меньших затратах, чем полностью гидравлическая.
Выбирайте гидравлическое выравнивание, если: У вас цех с частыми переналадками, ваша машина 200 + тонны с 4 + измерительной станиной, вам требуется ± 0.5 ° или более высокая стабильность угла, или вы интегрируетесь с роботизированными гибочными ячейками, где автоматическая компенсация является обязательной.
Rucheng Technology предлагает как механические, так и гидравлические варианты , для всего диапазона листогибочных прессов с ЧПУ — от компактных 40 -тонных станков до 6000 - тандемных систем для тяжелых условий эксплуатации. Наша команда инженеров поможет вам выбрать правильную конфигурацию компенсации прогиба в соответствии с вашими конкретными производственными требованиями.
Часто задаваемые вопросы
Заключение: равномерные гибы с правильной системой компенсации
Выпуклость листогибочного пресса – это не дополнительная принадлежность, а основное требование для последовательной и качественной гибки на любом производстве. Листогибочный пресс с ЧПУ. Понимание разницы между механическим и гидравлическим бомбированием поможет вам сделать правильные инвестиции для нужд вашего магазина. В сочетании с правильным калибровка заднего упора и выбор инструмента, выпуклость обеспечивает постоянство углов по всей длине изгиба.
При больших объемах повторяющихся работ механическая компенсация прогиба (особенно с ЧПУ) обеспечивает превосходную точность при меньших затратах. Для цехов с частыми переналадками и жесткими допусками гидравлическая компенсация прогиба окупается за счет сокращения времени наладки и количества отходов. В любом случае правильное обслуживание системы венцов имеет важное значение для поддержания точности на протяжении всего срока службы машины.
Нужен листогибочный пресс с ЧПУ и продвинутой компенсацией?
Rucheng Technology производит листогибочные прессы с ЧПУ от 40T до 6000T с опциями механической и гидравлической компенсации. Наши машины оснащены контроллерами Delem DA-66T/DA-69T с автоматическим расчётом компенсации. Свяжитесь с нами для бесплатной технической консультации и расчёта стоимости.
Запросить цену листогибаМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Гибочный пресс для тяжелых условий эксплуатации для толстолистовых и крупнотоннажных работ, требующих надежной компенсации прогиба.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Производство фасадных кронштейнов использует штамповку с ЧПУ, обработку овальных пазов и гибку венцового листогибочного пресса для систем вентилируемых фасадов.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Используйте форму предложения гибочного пресса, чтобы отправить требования к материалу, длине изгиба, допускам и выпуклости.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.