
График обслуживания листогибочного пресса — это структурированный план ежедневных, еженедельных, ежемесячных и ежегодных задач, предназначенный для поддержания максимальной точности и надёжности вашего листогибочного пресса. Соблюдение регулярного графика обслуживания сокращает незапланированные простои до 70%, продлевает срок службы оборудования на 5–10 лет и обеспечивает безопасность оператора в каждой смене.
Независимо от того, используете ли вы листогибочный пресс с ЧПУ или обычную гидравлическую машину, профилактическое обслуживание является наиболее экономически эффективной инвестицией, которую вы можете сделать. В этом руководстве представлен полный контрольный список технического обслуживания листогибочного пресса, организованный по частоте — от 5-минутного ежедневного осмотра до комплексного ежегодного капитального ремонта — охватывающий гидравлические системы, контроллеры ЧПУ, задние упоры и инструменты.

Составляйте фактический план обслуживания по инструкциям станка, гидростанции и установленных компонентов. Для каждого интервала укажите действующую редакцию руководства, наработку и условия эксплуатации. Общие графики и числовые примеры этого материала служат ориентирами для планирования, а не универсальными пределами приемки или разрешением менять настройки давления, калибровки либо безопасности.
Почему важно обслуживание листогибочного пресса
Листогибочные прессы — это мощные машины, работающие под экстремальным давлением — до 200 тонн на стандартном гидравлическом листогибочном прессе. Без регулярного технического обслуживания небольшие проблемы перерастают в дорогостоящие поломки. Отраслевые данные показывают, что реактивное (только аварийное) обслуживание обходится в 3–5 раз дороже, чем программа профилактического обслуживания. Убедитесь, что ваша машина работает в пределах номинальной грузоподъемности.
Окупаемость обслуживания в цифрах
- Сокращение незапланированных простоев на 30–50% при структурированном графике обслуживания листогибочного пресса
- Увеличение срока службы оборудования на 10–25% — хорошо обслуживаемый листогибочный пресс служит 20–30 лет против 12–15 лет без обслуживания
- Стабильное качество деталей — регулярная калибровка поддерживает углы гиба в пределах допуска ±0,5°
- Соответствие требованиям безопасности — профилактическое обслуживание требуется по OSHA 29 CFR 1910.217 для операций с механическими прессами
- Снижение затрат на ремонт — замена фильтра $ 50 предотвращает отказ $ 5,000 + гидравлического насоса
Ежедневный чек-лист обслуживания (5–10 минут)
Ежедневное обслуживание должно выполняться оператором станка в начале каждой смены. Эти быстрые проверки выявляют проблемы до того, как они приведут к повреждению или повлияют на качество деталей.
- Проверьте уровень гидравлического масла — убедитесь, что масло находится между минимальной и максимальной отметками на смотровом стекле. Низкий уровень масла вызывает кавитацию насоса и нестабильное движение ползуна.
- Осмотрите на предмет утечек масла — проверьте область вокруг гидравлических цилиндров, штуцеров шлангов, блоков клапанов и насосной области. Даже небольшие капли указывают на износ уплотнений.
- Проверьте устройства безопасности — протестируйте кнопку аварийного останова, световые завесы, двуручное управление и другие блокировки безопасности. Не работайте, если какое-либо устройство безопасности неисправно.
- Очистите рабочую зону — удалите металлическую стружку, обрезки и мусор из зоны матрицы, опорной плиты и пальцев заднего упора. Посторонние частицы оставляют следы на матрице и вызывают неточные гибы.
- Осмотрите состояние оснастки — визуально проверьте кончики пуансонов и заплечики матриц на наличие сколов, трещин или следов износа. Повреждённая оснастка производит бракованные детали.
- Смажьте скользящие поверхности — нанесите лёгкое машинное масло на направляющие ползуна (клинья), шариковые винты заднего упора и все открытые линейные направляющие в соответствии со спецификациями производителя.
- Проверьте позиционирование заднего упора — переместите задний упор в несколько запрограммированных позиций и проверьте рулеткой. Отклонения указывают на износ ремня или шарикового винта.
- Прислушайтесь к необычным звукам — во время первых нескольких ходов прислушайтесь к скрежету, стуку или свисту от гидравлического насоса, двигателя или движения ползуна. Необычный шум = остановите и расследуйте.
- Проверьте дисплей ЧПУ — убедитесь, что на экране контроллера нет кодов ошибок или предупреждений. Сбросьте некритичные аварийные сигналы и зафиксируйте повторяющиеся.
- Проверьте температуру масла — после прогрева гидравлическое масло должно быть 35–55°C. Масло выше 60°C быстро деградирует и повреждает уплотнения; масло ниже 15°C плохо текёт и вызывает голодание насоса.
Еженедельные задачи обслуживания (30–60 минут)
Еженедельные задачи выполняются более тщательно, чем ежедневные проверки, и обычно проводятся обученным оператором или техником по обслуживанию во время запланированного окна обслуживания.
- Проверьте индикатор гидравлического фильтра — большинство листогибочных прессов имеют визуальный или электронный индикатор засорения фильтра. Замените фильтр, если индикатор в красной зоне или по истечении интервала, указанного производителем.
- Осмотрите гидравлические шланги и фитинги. — обратите внимание на вздутия, трещины, истирание или подтеки в точках соединения. Замените шланги, имеющие признаки износа — разрыв шланга под 3,000 PSI чрезвычайно опасен.
- Очистите и осмотрите контроллер ЧПУ — протрите пыль с экрана контроллера и вентиляционных отверстий. Убедитесь, что вентилятор охлаждения работает исправно. Накопление пыли вызывает перегрев и периодические сбои.
- Проверьте натяжение ремней заднего упора — если задний упор использует зубчатые ремни, проверьте правильность натяжения и признаки износа (трещины, расслоение, повреждение зубьев). Ослабленные ремни вызывают ошибки позиционирования.
- Смажьте все пресс-маслёнки — нанесите смазку на все точки смазки, включая подшипники ползуна, поворотные пальцы и направляющие рельсы заднего упора. Используйте тип смазки, указанный производителем (обычно литиевая смазка NLGI #2).
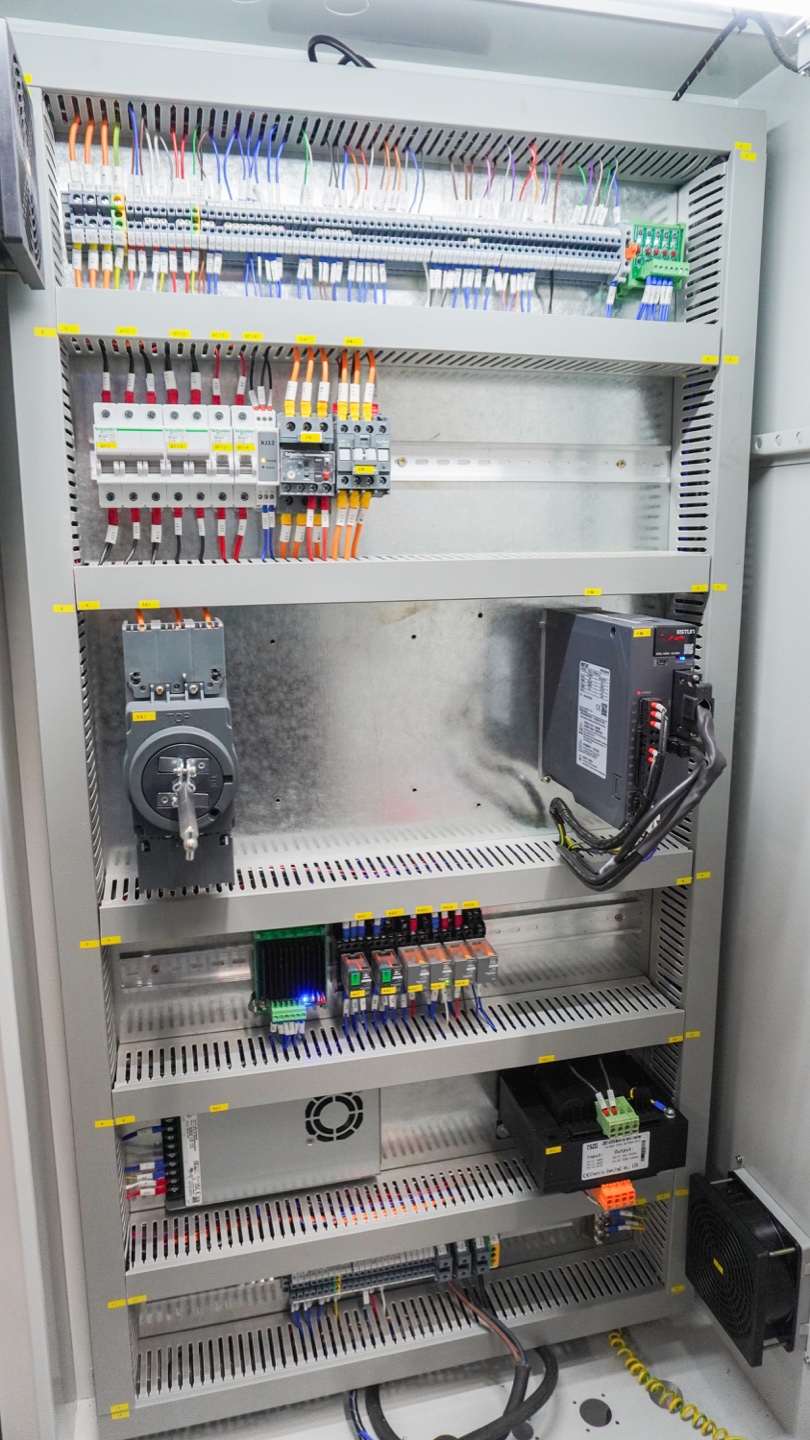
- Осмотрите электрический шкаф — откройте электрическую панель и проверьте на наличие ослабленных проводов, признаков перегрева (обесцвеченная изоляция) и проникновения вредителей. Затяните все ослабленные клеммные соединения.
- Проверьте систему компенсации прогиба — если она установлена, прогоните гидравлическую или механическую систему компенсации через весь диапазон и убедитесь в плавности работы. Проблемы с компенсацией прогиба напрямую влияют на постоянство угла гиба на длинных деталях.
- Проверьте зажим оснастки — убедитесь, что все зажимы пуансонов и матриц надёжно фиксируют. Проверьте момент затяжки болтовых зажимных систем. Незакреплённая оснастка представляет серьёзную угрозу безопасности и вызывает проблемы с качеством.
Ежемесячные процедуры обслуживания (2–4 часа)
Ежемесячное обслуживание требует больше времени и может включать частичную разборку станка. Планируйте эти задачи на время запланированных простоев.
- Проверьте давление гидравлической системы — подключите калиброванный манометр к контрольному порту и убедитесь, что давление системы соответствует спецификации (обычно 210–250 бар для стандартных листогибочных прессов). Отрегулируйте предохранительный клапан, если давление отклонилось.
- Осмотрите уплотнения цилиндров на предмет утечек — тщательно осмотрите оба цилиндра ползуна на наличие внешнего подтекания масла. Внутренняя утечка уплотнений проявляется как медленное смещение ползуна под нагрузкой. Записывайте все измерения смещения для анализа тенденций.
- Проверьте параллельность ползуна — установите прецизионный уровень на ползун с обоих концов и сравните показания. Нарушение параллельности вызывает неравномерное усилие гиба и преждевременный износ оснастки. При необходимости отрегулируйте клинья.
- Откалибруйте задний упор — запрограммируйте несколько позиций по всему диапазону хода и измерьте каждую калиброванной концевой мерой или рукой КИМ. Скорректируйте смещение в контроллере, если позиции систематически отклоняются.
- Осмотрите электрические соединения — подтяните все силовые клеммные соединения в главном шкафу. Проведите термосканирование соединений двигателя и контакторов при наличии инфракрасного термометра. Ослабленные соединения вызывают искрение и риск пожара.
- Очистите или замените воздушный фильтр — воздушный фильтр/сапун гидравлического бака предотвращает попадание загрязнений в резервуар. Засорённый сапун создаёт разрежение в баке, вызывая кавитацию насоса.
Ежегодное / плановое обслуживание (полный день)
Ежегодное обслуживание — это наиболее комплексное сервисное мероприятие. Часто требуется присутствие сервисной команды производителя или квалифицированного гидравлического техника. Планируйте полный день простоя.
- Полная замена гидравлического масла — полностью слейте жидкость из резервуара, промойте систему и залейте свежее масло, соответствующее спецификации производителя (обычно противоизносное гидравлическое масло ISO VG 46). Одновременно заменяйте фильтр обратной линии и сетчатый фильтр на всасывании. Стандартный интервал: каждые часы работы 4,000-6,000 или 12 месяцев.
- Замена уплотнений цилиндров (при необходимости) — осмотрите все уплотнения штоков, грязесъёмники и поршневые уплотнения. Замените любые уплотнения с признаками износа, затвердевания или экструзии. Упреждающая замена уплотнений при ежегодном обслуживании предотвращает незапланированные простои в будущем.
- Полная выверка и калибровка станка — проверьте и отрегулируйте параллельность ползуна относительно стола, повторяемость хода ползуна (должна составлять ±0,01 мм) и точность позиционирования заднего упора по всем осям. Перекалибруйте таблицы коррекции угла контроллера ЧПУ.
- Проверка электрической системы — осмотрите все провода, контакторы, реле и автоматические выключатели. Проведите мегомметрирование изоляции главного двигателя. Замените любые компоненты с признаками износа или термических повреждений. Проверьте надёжность заземления.
- Сертификация систем безопасности — проведите профессиональную проверку и сертификацию всех устройств безопасности (световых завес, лазерных ограждений, двуручного управления, аварийных остановов) в соответствии с требованиями OSHA и ANSI B11.3. Задокументируйте результаты для записей о соответствии.
- Обновление ПО и прошивки ЧПУ — уточните у производителя контроллера (Delem, ESA, Cybelec и др.) наличие доступных обновлений прошивки. Сделайте резервную копию всех программ и параметров перед обновлением. Новая прошивка часто включает исправления ошибок и улучшения производительности.
Сводная таблица графика обслуживания листогибочного пресса
| Периодичность | Основные задачи | Требуемое время | Исполнитель |
|---|---|---|---|
| Ежедневно | Проверка уровня масла, осмотр на утечки, проверка устройств безопасности, визуальный осмотр оснастки, очистка рабочей зоны, смазка | 5–10 мин | Оператор |
| Еженедельно | Проверка фильтра, осмотр шлангов, очистка контроллера, натяжение ремней, смазка, проверка электрического шкафа | 30–60 мин | Оператор / Техник |
| Ежемесячно | Проверка гидравлического давления, осмотр уплотнений, параллельность ползуна, калибровка заднего упора, протяжка электрических соединений | 2–4 часа | Техник по обслуживанию |
| Ежегодно | Полная замена масла, замена уплотнений, выверка станка, проверка электрики, сертификация безопасности, обновление прошивки | Полный день | Сервисный инженер |
Обслуживание гидравлической системы
Гидравлическая система — это сердце вашего листогибочного пресса. Более 70% отказов листогибочных прессов происходят в гидравлической системе — загрязнённое масло, изношенные насосы, вышедшие из строя уплотнения и засорённые фильтры являются основными причинами. Дисциплинированная программа обслуживания гидравлического листогибочного пресса необходима.
Управление гидравлическим маслом
- Тип масла — используйте только марку, указанную производителем. Большинство листогибочных прессов требуют гидравлическое масло ISO VG 46 с противоизносными присадками (AW), соответствующее DIN 51524 Part 2 (HLP). Никогда не смешивайте марки масел или классы вязкости.
- Температура масла — поддерживайте рабочую температуру в диапазоне 35–55°C. Установите датчик температуры, если ваш станок его не имеет. Рассмотрите возможность установки маслоохладителя в жарком климате или при высоких рабочих нагрузках.
- Анализ масла — отбирайте пробу масла каждые 6 месяцев и отправляйте в лабораторию для подсчёта частиц, определения содержания воды, вязкости и кислотного числа. Анализ масла может продлить интервалы замены и выявить проблемы на ранней стадии.
- Контроль загрязнений — всегда фильтруйте новое масло через 10-микронный фильтр при заливке. Содержите сапун резервуара в чистоте. Никогда не открывайте бак без необходимости. Целевой класс чистоты по ISO: 18/16/13 или лучше.
| Элемент обслуживания гидравлики | Обычная ссылка | Когда необходимо действие |
|---|---|---|
| Гидравлическое масло листогибочного пресса | Обычно гидравлическое масло ISO VG 46 AW, что подтверждается руководством по эксплуатации машины. | Замените или промойте, если обнаружена неправильная вязкость, смешанное масло или неизвестная история масла. |
| Температура масла | Типичный рабочий диапазон 35-55 °C после прогрева | Проверьте охладитель, фильтры, уровень масла и предохранительный клапан, если температура остается выше 60 °C. |
| Интервал замены масла | 4,000-6,000 часы работы или 12 месяцы для стандартного использования | Сократите интервалы работы в жарких, пыльных, влажных условиях или в двухсменных производственных условиях. |
| Замена фильтра | Следуйте индикатору фильтра или запланированному интервалу обслуживания. | Замените немедленно, когда индикатор достигнет красной зоны или анализ масла покажет загрязнение. |
| Проверка утечек | Нет видимой влаги вокруг цилиндров, клапанов, шлангов или зоны насоса. | Остановитесь и отремонтируйте, если шланг вздут, фитинг разбрызгивается или увеличивается утечка в штоке цилиндра. |
Насос, клапаны и цилиндры
- Шум насоса — нарастающий уровень шума указывает на кавитацию (проверьте всасывающий фильтр и уровень масла) или внутренний износ (измерьте подачу насоса расходомером). Насос, выдающий менее 85% от номинальной подачи, необходимо отремонтировать или заменить.
- Пропорциональные клапаны — эти прецизионные клапаны управляют скоростью и положением ползуна. Ежегодно очищайте золотник и корпус клапана. Замените клапан, если повторяемость позиционирования ухудшилась за пределы спецификации.
- Состояние штока цилиндра — осмотрите хромированную поверхность штока на наличие царапин, раковин или коррозии. Повреждённые штоки быстро разрушают уплотнения. Лёгкие царапины иногда можно отполировать; глубокие повреждения требуют замены штока.
Таблица поиска и устранения неисправностей гидравлического листогибочного пресса
| Симптом | Вероятная гидравлическая причина | Первая проверка |
|---|---|---|
| Рам движется медленно или колеблется. | Низкий уровень масла, забит всасывающий фильтр, воздух в системе или слабый насос. | Перед изменением параметров проверьте уровень масла, индикатор фильтра, линию всасывания и шум насоса. |
| Сигнализация температуры масла | Заблокирован охладитель, неправильная вязкость масла, перепуск предохранительного клапана или работа в тяжелых условиях. | Очистите ребра охладителя, проверьте качество масла, проверьте работу вентилятора и проверьте настройку предохранительного клапана. |
| Рама дергается под нагрузкой | Утечка внутреннего уплотнения цилиндра или утечка клапана | Запишите величину отклонения, проверьте уплотнения цилиндров и проверьте клапан на герметичность вместе с техническим специалистом. |
| Непостоянная изгибающая сила | Загрязненное масло, колебания давления, засоренный фильтр или загрязнение сервоклапана. | Просмотрите анализ масла, замените фильтры и сравните показания давления при повторных поворотах. |
Обслуживание контроллера ЧПУ и заднего упора

Современные листогибочные прессы с ЧПУ зависят от точной электроники и задних упоров с сервоприводом, обеспечивающих постоянную точность гибки. Техническое обслуживание листогибочного пресса с ЧПУ гарантирует надежность вашего контроллера, энкодеров и систем позиционирования.
Уход за контроллером
- Окружающая среда — поддерживайте температуру в электрическом шкафу ниже 40°C. Следите за чистотой вентиляторов и фильтров охлаждения шкафа. Чрезмерный нагрев — причина №1 выхода из строя компонентов ЧПУ.
- Резервная батарея — заменяйте батарею контроллера (обычно литиевую 3V CR2032 или аналогичную) каждые 2–3 года или немедленно при появлении сигнала о низком заряде. Разряженная батарея стирает память инструментов и программ на многих старых контроллерах.
- Резервное копирование программ — ежемесячно сохраняйте резервные копии всех программ ЧПУ, библиотек инструментов и параметров станка на USB или сетевое хранилище. Храните резервные копии за пределами объекта или в облачном хранилище.
- Экран и элементы ввода — очищайте сенсорные экраны мягкой, слегка влажной тканью (без растворителей). Проверяйте работоспособность всех физических кнопок и маховичка. Изношенные мембранные переключатели следует заменять незамедлительно.
Система заднего упора
- Смазка шариковых винтов — ежемесячно наносите смазку, указанную производителем, на точки смазки шариковых винтов. Сухие шариковые винты быстро изнашиваются и образуют люфт, ухудшающий точность позиционирования.
- Осмотр пальцев упора — проверяйте пальцы заднего упора на изгиб, ослабление или износ. Повреждённые пальцы дают ложные опорные позиции. Замените изношенные пальцы и подтяните крепёжные болты.
- Энкодеры и концевые выключатели — убедитесь, что позиция «домой» (референтная) определяется стабильно. Если задний упор периодически не находит начальную позицию или проскакивает её, очистите или замените концевой выключатель и проверьте подключения кабеля энкодера.
- Двигатель и привод — прислушайтесь к необычным звукам серводвигателя. Проверьте затяжку крепёжных болтов двигателя. Осмотрите муфту между двигателем и шариковым винтом на предмет износа. Изношенная муфта вносит ошибки позиционирования, которые трудно диагностировать.
Обслуживание оснастки и матриц

Оснастка — это непосредственный контакт между листогибочным прессом и заготовкой. Изношенная или повреждённая оснастка является одной из наиболее частых причин дефектов гибки, включая нестабильность угла, следы на поверхности и трещины.
- Ежедневный визуальный осмотр — проверяйте кончики пуансонов на сколы и V-образные раскрытия матриц на износ или задиры. Сколотый кончик пуансона оставляет следы на каждой детали и может вызвать трещины на тонком материале.
- Очистка после каждого задания — протирайте оснастку чистой тканью и наносите тонкий слой антикоррозионного масла перед хранением. Никогда не храните оснастку россыпью в ящике, где кромки могут соприкасаться друг с другом.
- Измерение износа — ежемесячно используйте радиусный шаблон для измерения радиуса кончика пуансона и ширины V-образного раскрытия матрицы. Замените оснастку, когда износ превышает допуск производителя (обычно при увеличении радиуса более чем на 0,1 мм).
- Хранение — храните оснастку вертикально на специальных стеллажах с защитными чехлами. Горизонтальное складирование повреждает кромки. Обеспечьте сухость помещения для хранения во избежание коррозии.
- Выравнивание — проверяйте соосность пуансона и матрицы при каждой смене оснастки. Несоосность даже в 0,1 мм вызывает неравномерный износ, отклонения угла и может повредить как оснастку, так и станок. Используйте процедуру выравнивания производителя или индикатор часового типа.
Распространённые ошибки обслуживания листогибочного пресса, которых следует избегать
Избегайте этих дорогостоящих ошибок
- Пропуск ежедневных проверок — «Вчера всё было нормально» — самое дорогое допущение в обслуживании. Ежедневные проверки занимают 5 минут, но выявляют проблемы, устранение которых стоит тысячи.
- Использование неподходящего гидравлического масла — смешивание марок масел, использование неправильного класса вязкости или замена на тракторную гидравлическую жидкость аннулирует гарантию и ускоряет износ компонентов. Всегда следуйте спецификации масла от производителя.
- Игнорирование медленных утечек — потери от утечек зависят от объема и продолжительности капель. Примерная капля 0.05 мл один раз в минуту, непрерывно в течение 365 дней, составляет 0.05 × 60 × 24 × 365 ÷ 1,000 = 26.28 литров/год. Это арифметика, а не измеренная скорость утечки. Осмотр уплотнений, соединений и повреждений компонентов; только видимая капля не позволяет выявить неисправный компонент и не предсказывает, насколько быстро он ухудшится.
- Отсутствие записей об обслуживании — без журнала невозможно отслеживать тенденции (рост расхода масла, повторяющиеся аварийные сигналы, тенденции смещений). Простая таблица с записью каждого события обслуживания экономит время и деньги.
- Чрезмерная затяжка гидравлических фитингов — перетяжка фитингов разрушает корпус фитинга или повреждает уплотнительное кольцо, создавая именно ту утечку, которую вы пытались предотвратить. Используйте динамометрический ключ и следуйте спецификациям производителя фитингов.
- Пренебрежение воздушным сапуном — фильтр-сапун гидравлического бака стоит недорого ($10–20), но критически важен. Засорённый сапун создаёт разрежение в баке и засасывает нефильтрованный воздух, загрязняя всю гидравлическую систему.
- Превышение интервала замены масла — гидравлическое масло деградирует со временем, даже если выглядит чистым. Кислотное число растёт, присадки истощаются, накапливается вода. Соблюдайте график или используйте анализ масла для определения его реального состояния.
Шаблон журнала обслуживания листогибочного пресса
Используйте этот шаблон в качестве основы для вашей системы учёта обслуживания. Записывайте каждое событие обслуживания, какое бы незначительное оно ни было, чтобы формировать историю обслуживания, позволяющую анализировать тенденции и проводить упреждающий ремонт.
Рекомендации по журналу обслуживания обновлены 10 ноября 2026 года.
Обеспечьте прослеживаемость каждой записи: укажите станок, дату, показание счетчика часов, задачу, наблюдаемое значение с единицей измерения, применимый предел и исходный документ. При необходимости запишите режим работы и измерительный прибор. Отметка «масло проверено» менее полезна, чем уровень, температура или лабораторный отчет, связанные с фактическими условиями проверки.
Для анализа масла свяжите идентификатор пробы с поставщиком и маркой жидкости, наработкой масла и станка, точкой и методом отбора, датой, недавними доливками и заменами фильтра. Храните лабораторный отчет вместе с сопоставимыми предыдущими результатами. Используйте одобренную изготовителем процедуру отбора и тару по требованиям лаборатории; эта запись не является инструкцией по открытию соединения под давлением.
Разделяйте наблюдение, предполагаемую причину, выполненное действие и результат проверки. Назначьте ответственного и следующую дату либо порог наработки. После обслуживания, способного повлиять на гибку, храните проверки представительных деталей и утвержденную редакцию программы вместе с журналом. Не считайте повторяющийся сигнал или утечку устраненными только потому, что они временно исчезли.
Инструкция Bosch Rexroth innoCube описывает регистрацию давления и использование лабораторного анализа жидкости для выбора действий. Настройки и интервалы этого изделия не определяют их значения для листогибочного пресса Rucheng. Руководство Parker по фильтрации иллюстрирует связь идентификатора пробы, сведений о жидкости и наработки с отчетом анализа; исторические примеры не являются действующими пределами станка.
Инструкции Bosch Rexroth innoCube, разделы 10.5.5–10.5.7
Руководство по гидравлической фильтрации Parker, анализ жидкостей и записи проб
Сопоставьте результаты обслуживания с точностью деталей и проверками
| Дата | Тип | Выполненная задача | Результаты / Примечания | Техник | Следующее обслуживание |
|---|---|---|---|---|---|
| 2026-03-26 | Ежедневно | Проверка уровня масла, проверка безопасности, осмотр оснастки | Уровень масла в норме. Незначительный скол на кончике пуансона №3 — запланирована замена. | Дж. Смит | 2026-03-27 |
| 2026-03-24 | Еженедельно | Проверка фильтра, осмотр шлангов, смазка всех точек | Индикатор фильтра на 60% — планируется замена на следующей неделе. Все шланги в норме. | М. Чэнь | 2026-03-31 |
| 2026-03-01 | Ежемесячно | Проверка гидравлического давления, калибровка заднего упора | Давление в системе 232 бар (спец.: 230±5). Задний упор ось X: применена коррекция +0,03 мм. | Р. Ван | 2026-04-01 |
Совет профессионала: цифровой учёт обслуживания
Рассмотрите возможность использования CMMS (компьютеризированной системы управления техническим обслуживанием) или даже общей таблицы Google Sheets с автоматическими напоминаниями. Цифровой учёт позволяет легко выявлять тенденции — например, если вы заменяете одно и то же уплотнение каждые 3 месяца, первопричиной может быть повреждённый шток цилиндра, а не нормальный износ. Обращайтесь к ISO 14224 для стандартов сбора данных по обслуживанию промышленного оборудования.
Часто задаваемые вопросы
Как часто следует обслуживать листогибочный пресс?
Листогибочный пресс должен проходить ежедневные визуальные осмотры и проверки смазки, еженедельные проверки уровня жидкости и фильтров, ежемесячные детальные проверки систем, включая испытания гидравлического давления и электрических соединений, а также комплексное ежегодное обслуживание, включающее полную замену гидравлической жидкости, осмотр уплотнений цилиндров и повторную калибровку станка. Высокопроизводительные цеха с работой в 2+ смены должны увеличить частоту обслуживания в соответствии с нагрузкой.
Какая задача обслуживания листогибочного пресса является наиболее важной?
Обслуживание гидравлического масла — это единственная наиболее критичная задача. Загрязнённая или деградировавшая гидравлическая жидкость вызывает более 70% отказов гидравлических систем. Это включает ежедневную проверку уровня масла, контроль температуры масла, своевременную замену фильтров и проведение ежегодного анализа масла или полной замены жидкости. Поддержание чистоты гидравлического масла и его правильного уровня предотвращает кавитацию насоса, залипание клапанов и повреждение уплотнений цилиндров.
Как часто нужно менять гидравлическое масло в листогибочном прессе?
Гидравлическое масло следует заменять каждые часы работы 4,000-6,000 или ежегодно, в зависимости от того, что наступит раньше. Однако анализ масла может продлить этот интервал, если масло по-прежнему соответствует техническим характеристикам. Всегда заменяйте гидравлический фильтр одновременно с заменой масла. Используйте только тот сорт масла, который указан производителем — обычно противоизносное гидравлическое масло ISO VG 46 для большинства листогибочных прессов.
Почему листогибочный пресс со временем теряет точность?
Потеря точности обычно вызвана износом оснастки (кромок пуансона и матрицы), отклонением позиционирования заднего упора из-за износа шариковых винтов или ремней, колебаниями давления гидравлической системы из-за загрязнённых фильтров или изношенных компонентов насоса, а также механическим износом клиньев и направляющих ползуна. Регулярное обслуживание, охватывающее каждую из этих областей — ежемесячная проверка оснастки, ежеквартальная калибровка заднего упора и ежегодная полная выверка станка — предотвращает накопительную потерю точности.
Можно ли проводить обслуживание листогибочного пресса своими силами или нужен специалист?
Ежедневные и еженедельные задачи (визуальные осмотры, смазка, очистка, проверки уровня жидкости) должны выполняться обученными операторами на месте. Ежемесячные задачи, такие как проверка гидравлического давления и электрические инспекции, могут выполняться штатным техником по обслуживанию. Ежегодное комплексное обслуживание — включая полный ремонт гидравлики, калибровку системы ЧПУ и сертификацию систем безопасности — лучше доверить авторизованной сервисной команде производителя станка или квалифицированному технику по гидравлическим листогибочным прессам.
Какие меры безопасности следует соблюдать при обслуживании листогибочного пресса?
Всегда выполняйте процедуры блокировки/маркировки (LOTO) перед любым обслуживанием: отключите основное питание, сбросьте накопленное гидравлическое давление и установите предупредительные бирки. Никогда не лезьте в зону матрицы при подключённом к питанию станке. Используйте соответствующие средства индивидуальной защиты (СИЗ), включая защитные очки, перчатки и обувь с металлическим подноском. Соблюдайте OSHA 29 CFR 1910.147 для процедур контроля энергии. При работе с гидравликой сбросьте всё давление в системе перед отсоединением линий и помните, что гидравлическая жидкость может оставаться горячей (60°C+) после работы.
Какое гидравлическое масло используется в листогибочном прессе?
Используйте жидкость, предписанную для конкретного станка и гидравлических компонентов. Противоизносное масло ISO VG 46 допустимо как вариант только при одобрении руководством; температура окружающей среды и рабочий цикл также важны. Перед сменой марки или класса уточните совместимость и процедуру перехода у поставщиков оборудования и жидкости.
Почему гидравлический листогибочный пресс перегревается?
Перегрев может быть связан с низким уровнем масла, засоренными фильтрами или ребрами маслоохладителя, высокой температурой окружающей среды, перепуском через предохранительный клапан, неподходящей вязкостью масла или непрерывной работой с высокой нагрузкой.
Нужна профессиональная поддержка по обслуживанию листогибочного пресса?
Компания Rucheng Technology предоставляет комплексные программы обслуживания, запасные части и техническую поддержку для всех наших листогибочных прессов с ЧПУ, гидравлических листогибочных прессов и оборудования для обработки листового металла. Свяжитесь с нашей сервисной командой для разработки индивидуальных планов обслуживания.
Связаться с сервисной командойМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.