
Ein Wartungsplan für Abkantpressen ist ein strukturierter Plan mit täglichen, wöchentlichen, monatlichen und jährlichen Aufgaben, um Ihre Abkantpresse mit höchster Genauigkeit und Zuverlässigkeit zu betreiben. Die Einhaltung eines konsequenten Wartungsplans reduziert ungeplante Ausfallzeiten um bis zu 70 %, verlängert die Maschinenlebensdauer um 5-10 Jahre und gewährleistet die Sicherheit der Bediener in jeder Schicht.
Unabhängig davon, ob Sie eine CNC-Abkantpresse oder eine herkömmliche hydraulische Maschine betreiben, ist die vorbeugende Wartung die kostengünstigste Investition, die Sie tätigen können. Dieser Leitfaden bietet eine vollständige Checkliste für die Wartung von Abkantpressen, geordnet nach Häufigkeit – von der täglichen 5-Minuten-Führung bis zur umfassenden jährlichen Überholung – und deckt Hydrauliksysteme, CNC-Steuerungen, Hinteranschläge und Werkzeuge ab.

Erstellen Sie den tatsächlichen Wartungsplan anhand der Anleitungen Ihrer Maschine, des Hydraulikaggregats und der eingebauten Komponenten. Notieren Sie zu jedem Intervall die gültige Handbuchrevision, Betriebsstunden und Einsatzbedingungen. Allgemeine Zeitpläne und Zahlenbeispiele dieses Leitfadens dienen der Planung; sie sind keine universellen Abnahmegrenzen oder Erlaubnis, Druck-, Kalibrier- oder Sicherheitseinstellungen zu ändern.
Warum die Wartung von Abkantpressen wichtig ist
Abkantpressen sind Hochleistungsmaschinen, die unter extremen Drücken arbeiten – bis zu 200+ Tonnen auf einer standardmäßigen hydraulischen Abkantpresse. Ohne regelmäßige Wartung führen kleine Probleme zu kostspieligen Ausfällen. Branchendaten zeigen, dass reaktive Wartung (erst bei einem Ausfall) 3-5-mal mehr kostet als ein vorbeugendes Wartungsprogramm. Stellen Sie sicher, dass Ihre Maschine innerhalb ihrer Nennkapazität Tonnagekapazität arbeitet.
Wartungs-ROI in Zahlen
- 30-50 % Reduzierung ungeplanter Ausfallzeiten mit einem strukturierten Wartungsplan für Abkantpressen
- 10-25 % längere Maschinenlebensdauer — eine gut gewartete Abkantpresse hält 20-30 Jahre im Vergleich zu 12-15 Jahren ohne Wartung
- Gleichbleibende Teilequalität — regelmäßige Kalibrierung hält Biegewinkel innerhalb einer Toleranz von ±0,5°
- Sicherheitskonformität — vorbeugende Wartung ist gemäß OSHA 29 CFR 1910.217 für den Betrieb von Kraftpressen vorgeschrieben
- Niedrigere Reparaturkosten — ein Filterwechsel für 50 $ verhindert einen Hydraulikpumpenausfall im Wert von über 5.000 $
Tägliche Wartungscheckliste (5-10 Minuten)
Die tägliche Wartung sollte vom Maschinenbediener zu Beginn jeder Schicht durchgeführt werden. Diese schnellen Kontrollen erkennen Probleme, bevor sie Schäden verursachen oder die Teilequalität beeinträchtigen.
- Hydraulikölstand prüfen — überprüfen Sie, ob sich das Öl zwischen den Mindest- und Höchstmarkierungen am Schauglas befindet. Niedriger Ölstand verursacht Pumpenkavitation und unregelmäßige Stößelbewegung.
- Auf Ölleckagen prüfen — kontrollieren Sie den Bereich um Hydraulikzylinder, Schlauchanschlüsse, Ventilverteiler und den Pumpenbereich. Selbst kleine Tropfen deuten auf Dichtungsverschleiß hin.
- Sicherheitseinrichtungen überprüfen — testen Sie den Not-Aus-Schalter, Lichtvorhänge, Zweihandsteuerungen und alle anderen Sicherheitsverriegelungen. Betreiben Sie die Maschine nicht, wenn eine Sicherheitseinrichtung ausfällt.
- Arbeitsbereich reinigen — entfernen Sie Metallspäne, Abfallstücke und Schmutz aus dem Werkzeugbereich, der Aufspannplatte und den Hinteranschlagfingern. Verunreinigungen verursachen Werkzeugspuren und ungenaue Biegungen.
- Werkzeugzustand prüfen — überprüfen Sie visuell die Stempelspitzen und Matrizenschultern auf Absplitterungen, Risse oder Verschleißspuren. Beschädigte Werkzeuge erzeugen fehlerhafte Teile.
- Gleitflächen schmieren — tragen Sie leichtes Maschinenöl auf die Stößelführungen (Leisten), Hinteranschlag-Kugelgewindespindeln und alle freiliegenden Linearschienen gemäß Herstellerangaben auf.
- Hinteranschlag-Positionierung prüfen — fahren Sie den Hinteranschlag auf mehrere programmierte Positionen und überprüfen Sie mit einem Maßband. Abweichungen deuten auf Riemen- oder Kugelgewindespindelverschleiß hin.
- Auf ungewöhnliche Geräusche achten — hören Sie bei den ersten Hüben auf Schleifen, Klopfen oder Pfeifen von der Hydraulikpumpe, dem Motor oder der Stößelbewegung. Ungewöhnliche Geräusche = stoppen und untersuchen.
- CNC-Anzeige überprüfen — stellen Sie sicher, dass keine Fehlercodes oder Warnungen auf dem Steuerungsbildschirm angezeigt werden. Löschen Sie unkritische Alarme und protokollieren Sie wiederkehrende.
- Öltemperatur prüfen — nach dem Aufwärmen sollte das Hydrauliköl 35-55°C haben. Öl über 60°C degradiert schnell und beschädigt Dichtungen; Öl unter 15°C fließt schlecht und unterversorgt die Pumpe.
Wöchentliche Wartungsaufgaben (30-60 Minuten)
Wöchentliche Aufgaben gehen tiefer als die täglichen Kontrollen und werden typischerweise von einem geschulten Bediener oder Wartungstechniker während eines geplanten Wartungsfensters durchgeführt.
- Hydraulikfilter-Anzeige prüfen — die meisten Abkantpressen haben eine visuelle oder elektronische Filterverstopfungsanzeige. Ersetzen Sie den Filter, wenn die Anzeige im roten Bereich ist oder das vom Hersteller angegebene Intervall erreicht ist.
- Hydraulikschläuche und Anschlüsse prüfen — achten Sie auf Ausbeulungen, Risse, Abrieb oder Undichtigkeiten an Verbindungsstellen. Ersetzen Sie Schläuche mit jeglichen Beschädigungen — ein geplatzter Schlauch bei 3.000 PSI ist äußerst gefährlich.
- CNC-Steuerung reinigen und prüfen — wischen Sie Staub vom Steuerungsbildschirm und den Lüftungsöffnungen. Stellen Sie sicher, dass der Kühlventilator ordnungsgemäß läuft. Staubansammlungen verursachen Überhitzung und intermittierende Störungen.
- Riemenspannung am Hinteranschlag prüfen — wenn Ihr Hinteranschlag Zahnriemen verwendet, prüfen Sie die korrekte Spannung und Verschleißerscheinungen (Risse, Ausfransen, Zahnschäden). Lose Riemen verursachen Positionierungsfehler.
- Alle Schmiernippel abschmieren — tragen Sie Fett auf alle Schmierstellen einschließlich Stößellager, Gelenkbolzen und Hinteranschlag-Führungsschienen auf. Verwenden Sie den vom Hersteller angegebenen Fetttyp (typischerweise NLGI #2 auf Lithiumbasis).
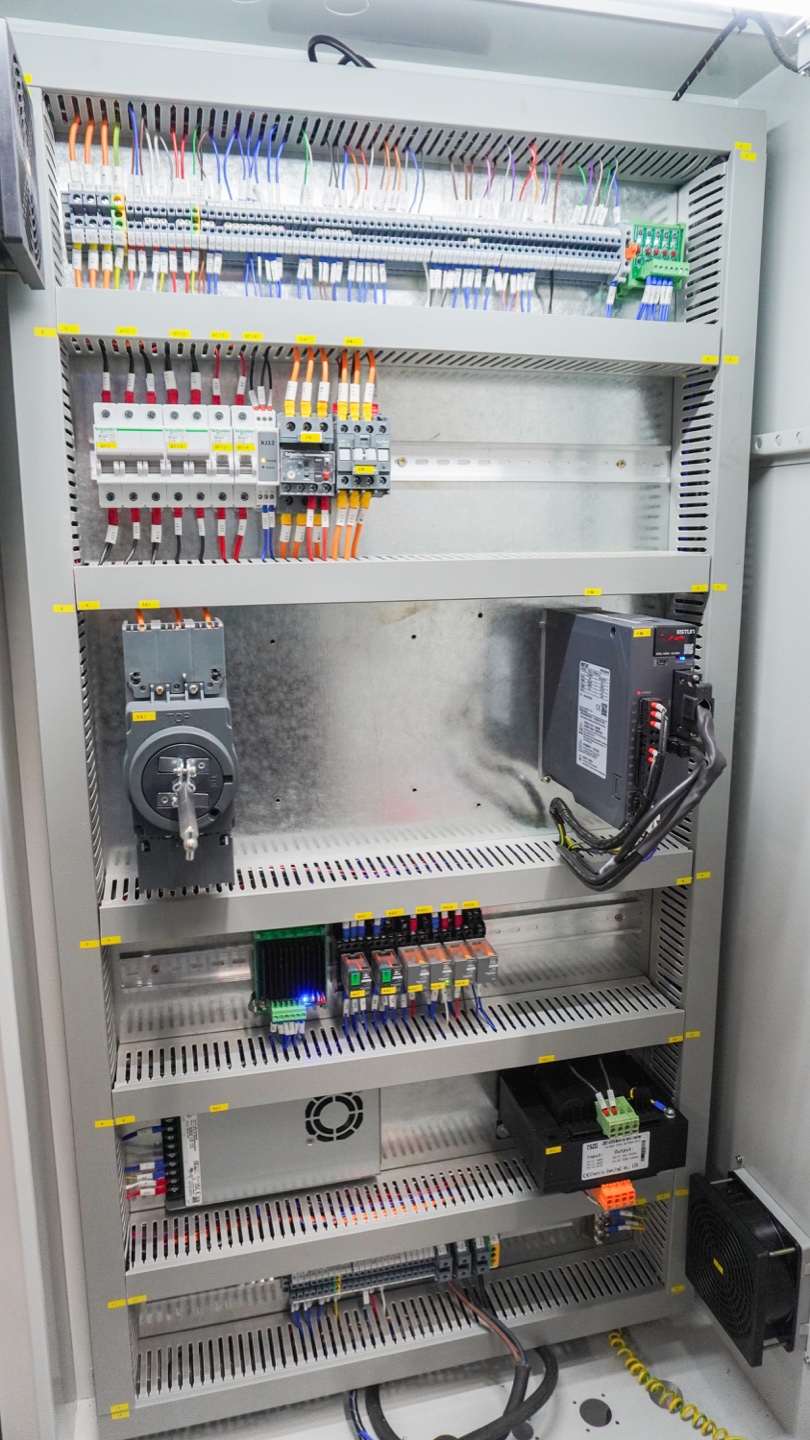
- Elektrischen Schaltschrank prüfen — öffnen Sie das Elektropanel und prüfen Sie auf lose Kabel, Anzeichen von Überhitzung (verfärbte Isolierung) und Schädlingsbefall. Ziehen Sie lose Klemmenverbindungen nach.
- Bombierungssystem testen — falls vorhanden, fahren Sie das hydraulische oder mechanische Bombierungssystem über seinen gesamten Bereich und überprüfen Sie den reibungslosen Betrieb. Bombierungsprobleme wirken sich direkt auf die Biegewinkelkonsistenz bei langen Teilen aus.
- Werkzeugspannung überprüfen — prüfen Sie, ob alle Stempel- und Matrizenklemmen sicher halten. Überprüfen Sie das Drehmoment bei geschraubten Klemmsystemen. Lose Werkzeuge sind ein ernstes Sicherheitsrisiko und verursachen Qualitätsprobleme.
Monatliche Wartungsverfahren (2-4 Stunden)
Die monatliche Wartung erfordert mehr Zeit und kann eine teilweise Demontage der Maschine beinhalten. Planen Sie diese Aufgaben während geplanter Stillstandszeiten ein.
- Hydrauliksystemdruck testen — schließen Sie ein kalibriertes Manometer an den Testanschluss an und überprüfen Sie, ob der Systemdruck der Spezifikation entspricht (typischerweise 210-250 bar für Standard-Abkantpressen). Stellen Sie das Überdruckventil nach, wenn der Druck abgewichen ist.
- Zylinderdichtungen auf Leckage prüfen — untersuchen Sie beide Stößelzylinder sorgfältig auf äußeres Ölaustreten. Interne Dichtungsleckagen zeigen sich durch langsames Absinken des Stößels unter Last. Dokumentieren Sie alle Absinkmessungen für die Trendanalyse.
- Stößelparallelität prüfen — legen Sie eine Präzisionswasserwaage auf den Stößel an beiden Enden und vergleichen Sie die Ablesungen. Parallelitätsabweichungen verursachen ungleichmäßige Biegekraft und vorzeitigen Werkzeugverschleiß. Stellen Sie die Leisten nach Bedarf ein.
- Hinteranschlag kalibrieren — programmieren Sie mehrere Positionen über den gesamten Verfahrbereich und messen Sie jede mit einem kalibrierten Endmaß oder CMM-Arm. Passen Sie den Steuerungs-Offset an, wenn Positionen konsistent abweichen.
- Elektrische Verbindungen prüfen — ziehen Sie alle Leistungsklemmenverbindungen im Hauptschaltschrank nach. Führen Sie eine Thermografie-Prüfung an Motorverbindungen und Schützen durch, falls ein Infrarotthermometer verfügbar ist. Lose Verbindungen verursachen Lichtbogenbildung und Brandgefahr.
- Luftfilter reinigen oder ersetzen — der Belüfter/Luftfilter des Hydrauliktanks verhindert, dass Verunreinigungen in den Behälter gelangen. Ein verstopfter Belüfter erzeugt ein Vakuum im Tank und verursacht Pumpenkavitation.
Jährliche / Planmäßige Wartung (Ganzer Tag)
Die jährliche Wartung ist das umfassendste Serviceereignis. Sie erfordert häufig das Serviceteam des Maschinenherstellers oder einen qualifizierten Hydrauliktechniker. Planen Sie einen ganzen Tag Stillstandszeit ein.
- Kompletter Hydraulikölwechsel — lassen Sie den Behälter vollständig ab, spülen Sie das System und füllen Sie frisches Öl gemäß Herstellerspezifikation ein (typischerweise ISO VG 46 Anti-Verschleiß-Hydrauliköl). Wechseln Sie gleichzeitig den Rücklauffilter und den Saugkorb. Standardintervall: alle 4.000-6.000 Betriebsstunden oder 12 Monate.
- Zylinderdichtungswechsel (bei Bedarf) — prüfen Sie alle Zylinderstangendichtungen, Abstreifdichtungen und Kolbendichtungen. Ersetzen Sie alle Dichtungen mit Anzeichen von Verschleiß, Verhärtung oder Extrusion. Proaktiver Dichtungswechsel während der Jahreswartung verhindert ungeplante Ausfallzeiten später.
- Komplette Maschinenausrichtung und Kalibrierung — prüfen und justieren Sie die Stößel-zu-Tisch-Parallelität, die Stößelhub-Wiederholgenauigkeit (sollte ±0,01 mm betragen) und die Hinteranschlag-Positioniergenauigkeit über alle Achsen. Kalibrieren Sie die CNC-Steuerungs-Winkelkorrekturtabellen neu.
- Inspektion der elektrischen Anlage — prüfen Sie alle Verkabelungen, Schütze, Relais und Leistungsschutzschalter. Führen Sie eine Isolationswiderstandsmessung am Hauptmotor durch. Ersetzen Sie alle Komponenten mit Anzeichen von Verschleiß oder Wärmeschäden. Überprüfen Sie die ordnungsgemäße Erdung.
- Zertifizierung der Sicherheitssysteme — lassen Sie alle Sicherheitseinrichtungen (Lichtvorhänge, Laserschutzeinrichtungen, Zweihandsteuerungen, Not-Aus-Schalter) professionell prüfen und gemäß OSHA und ANSI B11.3 zertifizieren. Dokumentieren Sie die Ergebnisse für Konformitätsnachweise.
- CNC-Software- und Firmware-Update — erkundigen Sie sich beim Steuerungshersteller (Delem, ESA, Cybelec usw.) nach verfügbaren Firmware-Updates. Sichern Sie alle Programme und Parameter vor dem Update. Neue Firmware enthält oft Fehlerbehebungen und Leistungsverbesserungen.
Zusammenfassung des Wartungsplans für Abkantpressen
| Häufigkeit | Wichtige Aufgaben | Benötigte Zeit | Durchgeführt von |
|---|---|---|---|
| Täglich | Ölstandkontrolle, Leckageprüfung, Sicherheitseinrichtungstest, visuelle Werkzeugprüfung, Arbeitsbereichsreinigung, Schmierung | 5-10 Min. | Bediener |
| Wöchentlich | Filterprüfung, Schlauchinspektion, Steuerungsreinigung, Riemenspannung, Abschmierung, Schaltschrankprüfung | 30-60 Min. | Bediener / Techniker |
| Monatlich | Hydraulikdrucktest, Dichtungsprüfung, Stößelparallelität, Hinteranschlagkalibrierung, elektrisches Nachziehen | 2-4 Stunden | Wartungstechniker |
| Jährlich | Kompletter Ölwechsel, Dichtungswechsel, Maschinenausrichtung, Elektroinspektion, Sicherheitszertifizierung, Firmware-Update | Ganzer Tag | Servicetechniker |
Wartung des Hydrauliksystems
Das Hydrauliksystem ist das Herzstück Ihrer Abkantpresse. Über 70 % der Abkantpressen-Ausfälle haben ihren Ursprung im Hydrauliksystem — verunreinigtes Öl, verschlissene Pumpen, defekte Dichtungen und verstopfte Filter sind die Hauptursachen. Ein diszipliniertes Wartungsprogramm für hydraulische Abkantpressen ist unerlässlich.
Hydrauliköl-Management
- Ölsorte — verwenden Sie ausschließlich die vom Hersteller vorgeschriebene Sorte. Die meisten Abkantpressen erfordern ISO VG 46 Anti-Verschleiß (AW) Hydrauliköl gemäß DIN 51524 Teil 2 (HLP). Mischen Sie niemals Ölmarken oder Viskositätsklassen.
- Öltemperatur — halten Sie die Betriebstemperatur zwischen 35-55°C. Installieren Sie ein Thermometer, falls Ihre Maschine keines hat. Erwägen Sie den Einbau eines Ölkühlers in heißen Klimazonen oder bei hoher Auslastung.
- Ölanalyse — entnehmen Sie alle 6 Monate eine Ölprobe und senden Sie diese an ein Labor zur Partikelzählung, Wassergehalt-, Viskositäts- und Säurezahlbestimmung. Ölanalysen können Wechselintervalle verlängern und Probleme frühzeitig erkennen.
- Kontaminationskontrolle — filtern Sie neues Öl beim Einfüllen immer durch einen 10-Mikron-Filter. Halten Sie den Behälterbelüfter sauber. Öffnen Sie den Tank nicht unnötig. Ziel: ISO-Reinheitsklasse 18/16/13 oder besser.
| Hydraulischer Wartungsartikel | Normale Referenz | Wenn Handlungsbedarf besteht |
|---|---|---|
| Qualität des Hydrauliköls für Abkantpressen | Normalerweise ISO VG 46 AW-Hydrauliköl, bestätigt durch das Maschinenhandbuch | Wechseln oder spülen Sie, wenn eine falsche Viskosität, ein gemischtes Öl oder eine unbekannte Ölhistorie festgestellt wird. |
| Öltemperatur | Typischer Betriebsbereich 35-55 °C nach dem Aufwärmen | Überprüfen Sie Kühler, Filter, Ölstand und Überdruckventil, wenn die Temperatur über 60 °C bleibt. |
| Ölwechselintervall | 4,000-6,000 Betriebsstunden oder 12 Monate für Standardgebrauch | Verkürzen Sie das Intervall in heißen, staubigen, feuchten oder zweischichtigen Produktionsumgebungen. |
| Filterwechsel | Befolgen Sie die Filteranzeige oder das geplante Wartungsintervall | Ersetzen Sie es sofort, wenn der Indikator den roten Bereich erreicht oder die Ölanalyse eine Verunreinigung anzeigt. |
| Leckprüfung | Keine sichtbare Nässe um Zylinder, Ventile, Schläuche oder Pumpenbereich herum | Halten Sie an und reparieren Sie, wenn sich ein Schlauch ausbeult, eine Armatur spritzt oder die Leckage an der Zylinderstange zunimmt. |
Pumpe, Ventile und Zylinder
- Pumpengeräusch — zunehmende Geräuschpegel deuten auf Kavitation (Saugkorb und Ölstand prüfen) oder internen Verschleiß (Pumpenförderleistung mit Durchflussmesser messen) hin. Eine Pumpe, die weniger als 85 % der Nennförderleistung liefert, sollte überholt oder ersetzt werden.
- Proportionalventile — diese Präzisionsventile steuern Stößelgeschwindigkeit und -position. Reinigen Sie den Ventilschieber und das Gehäuse jährlich. Ersetzen Sie das Ventil, wenn die Positionswiederholgenauigkeit die Spezifikation unterschreitet.
- Zustand der Kolbenstange — prüfen Sie die verchromte Stangenoberfläche auf Kratzer, Lochfraß oder Korrosion. Beschädigte Stangen zerstören Dichtungen schnell. Leichte Kratzer können manchmal poliert werden; tiefe Beschädigungen erfordern einen Stangenaustausch.
Fehlerbehebungstabelle für hydraulische Abkantpressen
| Symptom | Wahrscheinlich hydraulische Ursache | Erster Check |
|---|---|---|
| Ram bewegt sich langsam oder zögert | Niedriger Ölstand, verstopftes Saugsieb, Luft im System oder schwache Pumpe | Überprüfen Sie den Ölstand, die Filteranzeige, die Saugleitung und das Pumpengeräusch, bevor Sie Parameter ändern. |
| Öltemperaturalarm | Verstopfter Kühler, falsche Ölviskosität, Überdruckventil-Bypass oder Hochleistungsbetrieb | Kühlrippen reinigen, Ölqualität überprüfen, Lüfterbetrieb prüfen und Einstellung des Überdruckventils überprüfen. |
| Ram driftet unter Last | Leckage an der inneren Zylinderdichtung oder Ventilleckage | Notieren Sie die Driftmenge, überprüfen Sie die Zylinderdichtungen und testen Sie die Ventillecks mit einem Techniker. |
| Inkonsistente Biegekraft | Verunreinigtes Öl, Druckschwankungen, verstopfter Filter oder Verschmutzung des Servoventils | Überprüfen Sie die Ölanalyse, tauschen Sie Filter aus und vergleichen Sie die Druckwerte bei wiederholten Kurvenfahrten. |
Wartung von CNC-Steuerung und Hinteranschlag

Moderne CNC-Abkantpressen sind für eine gleichbleibende Biegegenauigkeit auf präzise Elektronik und servoangetriebene Hinteranschläge angewiesen. Die CNC-Abkantpresse-Wartung stellt sicher, dass Ihre Steuerung, Encoder und Positionierungssysteme zuverlässig bleiben.
Steuerungspflege
- Umgebung — halten Sie die Schaltschranktemperatur unter 40°C. Stellen Sie sicher, dass Kühlventilatoren und Filter des Schaltschranks sauber sind. Übermäßige Hitze ist die Hauptursache Nr. 1 für CNC-Komponentenausfälle.
- Batterie-Backup — ersetzen Sie die Steuerungsbatterie (typischerweise eine 3V-Lithium CR2032 oder ähnlich) alle 2-3 Jahre oder sofort bei einer Niedrigbatterie-Warnung. Eine leere Batterie löscht bei vielen älteren Steuerungen den Werkzeug- und Programmspeicher.
- Programmsicherung — sichern Sie alle CNC-Programme, Werkzeugbibliotheken und Maschinenparameter monatlich auf USB oder Netzwerkspeicher. Bewahren Sie Sicherungen extern oder in der Cloud auf.
- Bildschirm und Eingaben — reinigen Sie Touchscreens mit einem weichen, leicht feuchten Tuch (keine Lösungsmittel). Testen Sie alle physischen Tasten und das Handrad auf ordnungsgemäße Funktion. Verschlissene Folientasten sollten umgehend ersetzt werden.
Hinteranschlagsystem
- Kugelgewindespindel-Schmierung — tragen Sie das vom Hersteller vorgeschriebene Fett monatlich auf die Schmierstellen der Kugelgewindespindel auf. Trockene Kugelgewindespindeln verschleißen schnell und entwickeln Spiel, das die Positioniergenauigkeit beeinträchtigt.
- Fingerprüfung — prüfen Sie die Hinteranschlagfinger auf Verbiegung, Lockerung oder Verschleiß. Beschädigte Finger liefern falsche Referenzpositionen. Ersetzen Sie verschlissene Finger und ziehen Sie die Befestigungsschrauben nach.
- Encoder und Endschalter — überprüfen Sie, ob die Referenzposition (Home) konsistent ist. Wenn der Hinteranschlag gelegentlich die Referenzposition nicht findet oder überfährt, reinigen oder ersetzen Sie den Endschalter und prüfen Sie die Encoder-Kabelverbindungen.
- Motor und Antrieb — achten Sie auf ungewöhnliche Servomotorgeräusche. Prüfen Sie die Motorbefestigungsschrauben auf festen Sitz. Inspizieren Sie die Kupplung zwischen Motor und Kugelgewindespindel auf Verschleiß. Eine verschlissene Kupplung verursacht Positionierungsfehler, die schwer zu diagnostizieren sind.
Werkzeug- und Matrizenwartung

Die Werkzeuge sind die direkte Schnittstelle zwischen Ihrer Abkantpresse und dem Werkstück. Verschlissene oder beschädigte Werkzeuge sind eine der häufigsten Ursachen für Biegefehler, einschließlich Winkelinkonsistenz, Oberflächenmarkierungen und Rissbildung.
- Tägliche Sichtprüfung — prüfen Sie Stempelspitzen auf Absplitterungen und V-Öffnungen der Matrizen auf Verschleiß oder Fressen. Eine abgesplitterte Stempelspitze hinterlässt Spuren an jedem Teil und kann dünnes Material reißen.
- Reinigung nach jedem Auftrag — wischen Sie die Werkzeuge mit einem sauberen Tuch ab und tragen Sie eine dünne Schicht Rostschutzöl vor der Lagerung auf. Lagern Sie Werkzeuge niemals lose in einer Schublade, wo Kanten aneinander stoßen können.
- Verschleißmessung — verwenden Sie eine Radiuslehre, um den Stempelspitzenradius und die V-Öffnungsbreite der Matrize monatlich zu messen. Ersetzen Sie Werkzeuge, wenn der Verschleiß die Herstellertoleranz überschreitet (typischerweise wenn der Radius um mehr als 0,1 mm zunimmt).
- Lagerung — lagern Sie Werkzeuge senkrecht in speziellen Regalen mit Schutzhüllen. Horizontales Stapeln verursacht Kantenschäden. Halten Sie den Lagerbereich trocken, um Korrosion zu vermeiden.
- Ausrichtung — überprüfen Sie die Stempel-zu-Matrize-Ausrichtung bei jedem Werkzeugwechsel. Bereits eine Fehlausrichtung von 0,1 mm verursacht ungleichmäßigen Verschleiß, Winkelabweichungen und kann sowohl die Werkzeuge als auch die Maschine beschädigen. Verwenden Sie das Ausrichtungsverfahren des Herstellers oder eine Messuhr.
Häufige Fehler bei der Abkantpressen-Wartung, die vermieden werden sollten
Vermeiden Sie diese kostspieligen Fehler
- Tägliche Kontrollen auslassen — ‚Gestern war alles in Ordnung' ist die teuerste Annahme in der Wartung. Tägliche Kontrollen dauern 5 Minuten, erkennen aber Probleme, deren Behebung Tausende kostet.
- Falsches Hydrauliköl verwenden — das Mischen von Ölmarken, die Verwendung der falschen Viskositätsklasse oder der Ersatz durch Traktor-Hydraulikflüssigkeit macht Garantien ungültig und beschleunigt den Komponentenverschleiß. Befolgen Sie immer die Ölspezifikation des Herstellers.
- Langsame Leckagen ignorieren — der Verlust hängt von Tropfenvolumen und Dauer ab. Ein angenommener Tropfen von 0,05 mL pro Minute über durchgehend 365 Tage ergibt 0,05 × 60 × 24 × 365 ÷ 1.000 = 26,28 Liter/Jahr. Das ist eine Rechnung, keine gemessene Leckagerate. Prüfen Sie Dichtungen, Verbindungen und Bauteilschäden; ein sichtbarer Tropfen allein identifiziert weder das defekte Bauteil noch die Geschwindigkeit einer Verschlechterung.
- Keine Wartungsaufzeichnungen führen — ohne Protokoll können Sie keine Trends verfolgen (steigender Ölverbrauch, wiederkehrende Alarme, Abweichungsmuster). Eine einfache Tabelle, die jedes Wartungsereignis dokumentiert, spart Zeit und Geld.
- Hydraulikanschlüsse zu fest anziehen — zu starkes Anziehen bricht den Anschlusskörper oder beschädigt die O-Ring-Dichtung und erzeugt genau die Leckage, die Sie verhindern wollten. Verwenden Sie einen Drehmomentschlüssel und befolgen Sie die Spezifikationen des Anschlussherstellers.
- Den Luftbelüfter vernachlässigen — der Belüfterfilter des Hydrauliktanks ist günstig (10-20 $), aber kritisch. Ein verstopfter Belüfter erzeugt ein Vakuum im Tank und zieht ungefilterte Luft ein, die das gesamte Hydrauliksystem kontaminiert.
- Das Ölwechselintervall überschreiten — Hydrauliköl degradiert mit der Zeit, auch wenn es sauber aussieht. Die Säurezahl steigt, Additive erschöpfen sich und Wasser sammelt sich an. Befolgen Sie den Zeitplan oder verwenden Sie Ölanalysen, um den tatsächlichen Zustand zu bestimmen.
Vorlage für das Abkantpressen-Wartungsprotokoll
Verwenden Sie diese Vorlage als Ausgangspunkt für Ihr Wartungs-Tracking-System. Dokumentieren Sie jedes Wartungsereignis, egal wie klein, um eine Wartungshistorie aufzubauen, die Trendanalysen und proaktive Reparaturen ermöglicht.
Hinweise zu Wartungsprotokollen aktualisiert am 10. November 2026.
Machen Sie jeden Wartungseintrag nachvollziehbar: Maschine, Datum, Betriebsstundenzähler, Aufgabe, beobachteter Wert mit Einheit, geltender Grenzwert und zugehöriges Dokument. Erfassen Sie gegebenenfalls Betriebszustand und Messgerät. Ein Vermerk wie Öl geprüft ist weniger aussagekräftig als ein Füllstand, eine Temperatur oder ein Laborbericht mit Bezug zu den tatsächlichen Prüfbedingungen.
Verknüpfen Sie bei der Ölanalyse die Proben-ID mit Flüssigkeitslieferant und Ölsorte, Betriebsstunden von Öl und Maschine, Probenahmestelle und -methode, Datum sowie jüngsten Nachfüllungen oder Filterwechseln. Bewahren Sie den Laborbericht mit vergleichbaren früheren Ergebnissen auf. Verwenden Sie das vom Maschinenhersteller freigegebene Probenahmeverfahren und die vom Labor geforderten Behälter; das Protokoll ist keine Anweisung zum Öffnen einer unter Druck stehenden Verbindung.
Trennen Sie Beobachtung, vermutete Ursache, ausgeführte Maßnahme und Prüfergebnis. Legen Sie Verantwortlichkeit und nächsten Termin oder Betriebsstundengrenze fest. Bewahren Sie nach biegeprozessrelevanten Arbeiten die Prüfung repräsentativer Teile und die freigegebene Programmrevision beim Wartungsprotokoll auf. Ein wiederkehrender Alarm oder eine Leckage ist nicht allein deshalb behoben, weil er oder sie vorübergehend verschwindet.
Die innoCube-Anleitung von Bosch Rexroth beschreibt die Dokumentation von Druckwerten und Laboranalysen zur Festlegung von Maßnahmen. Einstellungen und Intervalle dieses Produkts bestimmen nicht die einer Rucheng-Abkantpresse. Das Parker-Filtrationshandbuch zeigt die Verknüpfung von Probenkennung, Flüssigkeitsdaten und Betriebsstunden mit einem Analysebericht; historische Beispiele sind keine aktuellen Maschinengrenzwerte.
Bosch Rexroth innoCube Anleitung, Abschnitte 10.5.5–10.5.7
Parker Hydraulikfiltrationshandbuch, Flüssigkeitsanalyse und Probenaufzeichnungen
Verknüpfen Sie Serviceergebnisse mit der Teilegenauigkeit und Inspektion
| Datum | Typ | Durchgeführte Aufgabe | Befunde / Anmerkungen | Techniker | Nächster Termin |
|---|---|---|---|---|---|
| 2026-03-26 | Täglich | Ölstandprüfung, Sicherheitstest, Werkzeuginspektion | Ölstand OK. Kleine Absplitterung an Stempel Nr. 3 — Austausch geplant. | J. Smith | 2026-03-27 |
| 2026-03-24 | Wöchentlich | Filterprüfung, Schlauchinspektion, Abschmierung aller Stellen | Filteranzeige bei 60 % — Austausch nächste Woche geplant. Alle Schläuche OK. | M. Chen | 2026-03-31 |
| 2026-03-01 | Monatlich | Hydraulikdrucktest, Hinteranschlagkalibrierung | Systemdruck 232 bar (Spez.: 230±5). Hinteranschlag X-Achse: +0,03 mm Offset angewendet. | R. Wang | 2026-04-01 |
Profi-Tipp: Digitale Wartungsverfolgung
Erwägen Sie die Verwendung eines CMMS (Computerized Maintenance Management System) oder sogar einer gemeinsamen Google-Tabelle mit automatischen Erinnerungen. Digitale Verfolgung erleichtert das Erkennen von Trends — wenn Sie beispielsweise alle 3 Monate dieselbe Dichtung ersetzen, könnte die Ursache eine beschädigte Kolbenstange sein und nicht normaler Verschleiß. Orientieren Sie sich an ISO 14224 für Standards zur Wartungsdatenerfassung bei Industrieausrüstung.
Häufig gestellte Fragen
Wie oft sollte eine Abkantpresse gewartet werden?
Eine Abkantpresse sollte tägliche Sichtprüfungen und Schmierungskontrollen, wöchentliche Flüssigkeitsstand- und Filterinspektionen, monatliche detaillierte Systemprüfungen einschließlich Hydraulikdrucktests und elektrischer Verbindungen sowie eine umfassende jährliche Wartung erhalten, die einen vollständigen Hydraulikflüssigkeitswechsel, Zylinderdichtungsinspektion und Maschinennachkalibrierung umfasst. Betriebe mit hoher Produktion im 2+-Schichtbetrieb sollten die Häufigkeit entsprechend der Nutzung erhöhen.
Was ist die wichtigste Wartungsaufgabe an einer Abkantpresse?
Die Hydrauliköl-Wartung ist die wichtigste Einzelaufgabe. Verunreinigtes oder degradiertes Hydrauliköl verursacht über 70 % der Hydrauliksystemausfälle. Dies umfasst die tägliche Ölstandkontrolle, die Überwachung der Öltemperatur, den planmäßigen Filterwechsel und die jährliche Ölanalyse oder den vollständigen Flüssigkeitswechsel. Sauberes Hydrauliköl auf dem richtigen Niveau verhindert Pumpenkavitation, Ventilklemmen und Zylinderdichtungsschäden.
Wie oft sollte das Hydrauliköl in einer Abkantpresse gewechselt werden?
Hydrauliköl sollte alle 4.000-6.000 Betriebsstunden oder jährlich gewechselt werden, je nachdem, was zuerst eintritt. Ölanalysen können dieses Intervall jedoch verlängern, wenn das Öl noch innerhalb der Spezifikation liegt. Ersetzen Sie den Hydraulikfilter immer gleichzeitig mit dem Ölwechsel. Verwenden Sie ausschließlich die vom Hersteller vorgeschriebene Ölsorte — typischerweise ISO VG 46 Anti-Verschleiß-Hydrauliköl für die meisten Abkantpressen.
Was führt dazu, dass eine Abkantpresse mit der Zeit an Genauigkeit verliert?
Genauigkeitsverlust wird typischerweise verursacht durch verschlissene Werkzeuge (Stempel- und Matrizenkanten), Hinteranschlag-Positionsabweichungen durch verschlissene Kugelgewindespindeln oder Riemen, Hydrauliksystem-Druckschwankungen durch verschmutzte Filter oder verschlissene Pumpenkomponenten sowie mechanischen Verschleiß an den Stößelleisten und -führungen. Regelmäßige Wartung, die jeden dieser Bereiche abdeckt — monatliche Werkzeuginspektion, vierteljährliche Hinteranschlagkalibrierung und jährliche Gesamtmaschinenausrichtung — verhindert kumulative Genauigkeitsverluste.
Kann ich die Abkantpressen-Wartung selbst durchführen oder brauche ich einen Techniker?
Tägliche und wöchentliche Aufgaben (Sichtprüfungen, Schmierung, Reinigung, Flüssigkeitsstandkontrollen) sollten von geschulten Bedienern intern durchgeführt werden. Monatliche Aufgaben wie Hydraulikdrucktests und Elektroinspektionen können von einem internen Wartungstechniker durchgeführt werden. Die umfassende jährliche Wartung — einschließlich vollständiger Hydrauliküberholung, CNC-Systemkalibrierung und Sicherheitssystemzertifizierung — wird am besten vom autorisierten Serviceteam des Maschinenherstellers oder einem qualifizierten Hydraulik-Abkantpressen-Techniker durchgeführt.
Welche Sicherheitsvorkehrungen sollten bei der Abkantpressen-Wartung getroffen werden?
Befolgen Sie immer die Lockout/Tagout (LOTO)-Verfahren vor jeder Wartung: trennen Sie die Hauptstromversorgung, entlasten Sie den gespeicherten Hydraulikdruck und bringen Sie Warnschilder an. Greifen Sie niemals in den Werkzeugbereich, solange die Maschine unter Spannung steht. Tragen Sie geeignete PPE einschließlich Schutzbrille, Handschuhe und Sicherheitsschuhe mit Stahlkappe. Befolgen Sie OSHA 29 CFR 1910.147 für Energiekontrollverfahren. Bei Hydraulikarbeiten entlasten Sie den gesamten Systemdruck vor dem Trennen von Leitungen und beachten Sie, dass Hydraulikflüssigkeit nach dem Betrieb noch heiß sein kann (60°C+).
Welches Hydrauliköl wird in einer Abkantpresse verwendet?
Verwenden Sie die für die konkrete Maschine und ihre Hydraulikkomponenten vorgeschriebene Flüssigkeit. Verschleißschutzöl ISO VG 46 kommt nur infrage, wenn das Handbuch es freigibt; Umgebungstemperatur und Lastzyklus bleiben relevant. Klären Sie vor einem Marken- oder Sortenwechsel die Verträglichkeit und das erforderliche Umstellungsverfahren mit Geräte- und Flüssigkeitslieferanten.
Warum wird eine hydraulische Abkantpresse heiß?
Eine hydraulische Abkantpresse kann durch niedrigen Ölstand, verstopfte Filter, blockierte Ölkühlerrippen, hohe Umgebungstemperatur, Bypassströmung am Druckbegrenzungsventil, ungeeignete Ölviskosität oder dauerhaft hohe Auslastung heiß werden.
Brauchen Sie professionelle Unterstützung bei der Abkantpressen-Wartung?
Rucheng Technology bietet umfassende Wartungsprogramme, Ersatzteile und technischen Support für alle unsere CNC-Abkantpressen, hydraulischen Abkantpressen und Blechbearbeitungsmaschinen. Kontaktieren Sie unser Serviceteam für maßgeschneiderte Wartungspläne.
Unser Serviceteam kontaktierenAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.