
Um die Tonnage der Abkantpresse zu berechnen, beginnen Sie mit der Materialzugfestigkeit, der Blechdicke, der Biegelänge und der V-Matrizenöffnung. Das Ergebnis gibt Ihnen die minimale Biegekraft für eine Biegung an; Die Maschine sollte dann über Reservekapazitäten für das Biegen in voller Länge, Edelstahl, hochfesten Stahl, Werkzeuggrenzen und zukünftige Aufgaben verfügen. Verwenden Sie die Tabelle unten als praktische Anleitung zum Öffnen der V-Matrize einer Abkantpresse und vergleichen Sie dann die Maschinenoptionen in der Anleitung für Abkantpressen oder bitten Sie Rucheng, das Ergebnis anhand von Zeichnungen zu überprüfen.
| Ihre Anforderungen | Beste Rucheng-Seite | Benutze es für |
|---|---|---|
| Benötigen Sie die Formel, das Diagramm und die Maschinendimensionierungsregeln | Dieser Leitfaden zur Tonnageberechnung | Verstehen, warum sich die Kraft je nach Material, V-Matrize, Biegelänge und Reserve ändert. |
| Benötigen Sie ein schnelles Ergebnis für eine Zeichnung | Kostenloser Abkantbiegerechner | Berechnung von kN, Tonnen, Innenradius, Mindestflansch und empfohlener V-Matrize. |
| Benötigen Sie nach der Berechnung einen Preis für die Maschine | Angebotsformular für Abkantpresse | Senden von Material, Dicke, Biegelänge, Zeichnungen und Produktionsmenge. |
| Berechneter Bedarf | Empfohlener Maschinenpfad | Angebotsdaten zum Senden |
|---|---|---|
| Normale Blechtonnage mit hoher Wiederholgenauigkeit | Elektrohydraulische CNC-Abkantpresse | Anforderungen an Material, Dickenbereich, Biegelänge, Toleranz, Steuerung und Hinteranschlag. |
| Hohe Kraft für dicke Bleche oder Strukturbauteile | Hochleistungs-Abkantpresse | Plattensorte, maximale Dicke, Innenradius, Teilegewicht, Werkzeug- und Handhabungsgrenzen. |
| Große Biegelänge über ein Standardmaschinenbett hinaus | Tandem-Abkantpresse | Gesamtbogenlänge, Teilegewicht, Synchronisierungsbedarf, Kranzugang und Bodenanordnung. |
1. Was ist Abkantpressen-Tonnage?
Abkantpressen-Tonnage bezeichnet die Biegekraft — gemessen in metrischen Tonnen oder US-Tonnen — die der Stempel der Maschine auf das Werkstück ausübt. Diese Kraft drückt das Blech in die V-Matrize und erzeugt eine Biegung.
Die erforderliche Tonnage hängt von mehreren Faktoren ab:
- Materialart und Zugfestigkeit
- Materialstärke
- V-Matrizenöffnung (Matrizenbreite)
- Biegelänge
- Biegewinkel und -methode (Luftbiegen vs. Prägebiegen)
Moderne CNC-Abkantpressen reichen von 40 Tonnen für dünnwandige Arbeiten bis über 2.000 Tonnen für schwere Blechbiegung. Die meisten Fertigungsbetriebe verwenden Maschinen im Bereich von 100-400 Tonnen, die die Mehrheit der gängigen Anwendungen abdecken.
2. Warum genaue Tonnageberechnung wichtig ist
Eine falsche Tonnage hat schwerwiegende Folgen:
Probleme bei zu geringer Tonnage:
- Unvollständige oder inkonsistente Biegungen
- Rückfederung übersteigt Maschinenkompensation
- Bediener erzwingt mehrere Hübe (gefährlich)
- Produktionsverlangsamungen und Qualitätsprobleme
Probleme bei zu hoher Tonnage:
- Höhere Anschaffungs- und Betriebskosten
- Größerer Platzbedarf und Fundamentanforderungen
- Reduzierte Energieeffizienz
- Verschwendete Kapitalinvestition
3. Die Standard-Tonnageformel für Abkantpressen
Die am weitesten verbreitete Formel zur Berechnung der Abkantpressen-Tonnage ist:
F = Erforderliche Biegekraft (kN)
Rm = Materialzugfestigkeit (MPa)
S = Materialstärke (mm)
L = Biegelänge (mm)
V = V-Matrizenöffnungsbreite (mm)
So konvertieren Sie kN in metrische Tonnen: Tonnage (t) = F / 9.81
Umrechnung metrischer Tonnen:
Wenn Sie das Ergebnis direkt in Tonnen erhalten möchten, dividieren Sie das kN-Ergebnis durch 9.81:
Fügen Sie für die Maschinenauswahl eine 20-30 %-Reserve über der berechneten Tonnage hinzu.
Beispielrechnung:
Material: S275/Q345 Weichstahl, Rm = 430 MPa | Dicke: 3 mm | Biegelänge: 2000 mm | V-Matrizenöffnung: 24 mm (8 × Regel)
4. Die V-Matrizenöffnungsregel: Ihre wichtigste Variable
Die V-Matrizenöffnung (V) ist die einflussreichste Variable bei der Tonnageberechnung. Eine kleinere V-Matrize erfordert deutlich mehr Kraft als eine größere.

Die Industriestandard-"8×-Regel":
Für optimale Ergebnisse wählen Sie eine V-Matrizenöffnung von etwa 8-facher Materialstärke:
| Materialstärke | Empfohlene V-Matrizenöffnung | Typischer Innenradius | Hinweis des Käufers |
|---|---|---|---|
| 1.0 mm | 8 mm | ca. 1.3 mm | Schränke, Abdeckungen und dünne Aluminiumteile |
| 1.5 mm | 12 mm | ca. 2.0 mm | Schaltkästen und Lichthalterungen |
| 2.0 mm | 16 mm | ca. 2.6 mm | Allgemeine Blechkomponenten |
| 3.0 mm | 24 mm | ca. 3.9 mm | Rostfreie Halterungen und Fassadenteile |
| 4.0 mm | 32 mm | ca. 5.1 mm | Strukturhalterungen und dickere Abdeckungen |
| 5.0 mm | 40 mm | ca. 6.4 mm | Bestätigen Sie den Stempelradius und die Werkzeugstärke |
| 6.0 mm | 50 mm | ca. 8.0 mm | Benötigt oft 125T – 200T, abhängig von der Biegelänge |
| 8.0 mm | 63 mm | ca. 10.1 mm | Überprüfen Sie die Tragfähigkeit des Hochleistungsrahmens und der Matrize |
| 10.0 mm | 80 mm | ca. 12.8 mm | Hochleistungs- oder kundenspezifische Konfiguration |
| 12.0 mm | 100 mm | ca. 16.0 mm | Überprüfen Sie Zeichnungen, Materialqualität und Handhabung |
Abkantpresse-V-Matrizen-Öffnungstabelle: Verwendung von 6x, 8x, 10x oder 12x
Die 8x-Regel ist ein Ausgangspunkt, kein festes Gesetz. In der realen Produktion hängt die richtige V-Matrizenöffnung auch vom Innenradius, dem Mindestflansch, dem Aussehen des Teils, der verfügbaren Tonnage und der Materialrückfederung ab.
| V die Regel | Verwenden Sie wann | Tonnageeffekt | Qualitätskompromiss |
|---|---|---|---|
| 6 x Dicke | Es ist ein kurzer Flansch oder ein engerer Innenradius erforderlich | Höhere Kraft | Höheres Markierungsrisiko; Die Werkzeugbelastung muss überprüft werden |
| 8 x Dicke | Die meisten allgemeinen Luftbiegearbeiten | Ausgewogene Kraft | Bester Ausgangspunkt für Angebot und Einrichtung |
| 10 x Dicke | Dickere Platte, Edelstahl oder geringere Tonnagereserve | Geringere Kraft | Größerer Radius und längerer Mindestflansch |
| 12 x Dicke | Hochfester Werkstoff oder kosmetischer Oberflächenschutz | Geringste Kraft | Der Radius kann die Zeichnungsanforderungen überschreiten |
Auswahl der V-Matrizenöffnung nach Material und Dicke
Wenn Sie ein Angebot für eine Abkantpresse vergleichen, wählen Sie die Maschinentonnage nicht aus, bevor Sie die V-Matrizenöffnung überprüft haben. Eine schmale Matrize kann dazu führen, dass das gleiche Teil eine größere Maschine erfordert, während eine breite Matrize die Tonnage reduzieren, aber den Innenradius und die minimale Flanschlänge erhöhen kann. Die folgende Tabelle gibt praktische Ausgangspunkte für das Luftbiegen; Das endgültige Werkzeug sollte anhand der Zeichnung, des Biegewinkels, der Flanschlänge, der Materialqualität und der Oberflächenanforderungen bestätigt werden.
| Material und Dicke | Beginn der V-Öffnung | Typischer Innenradius | Auswahlhinweis |
|---|---|---|---|
| Flussstahl 1.0 mm | V6-V8 | ca. 1.0-1.3 mm | Schränke, Abdeckungen und dünne Blechteile; Überprüfen Sie die kurzen Flansche, bevor Sie V8 verwenden. |
| Flussstahl 2.0 mm | V12-V16 | ca. 1.9-2.6 mm | Häufige Wahl für elektrische Gehäuse, Halterungen und allgemeine Fertigung. |
| Flussstahl 3.0 mm | V20-V25 | ca. 3.2-4.0 mm | Guter Einstiegsbereich für Strukturabdeckungen, mittlere Halterungen und Serienfertigung. |
| Flussstahl 4.0 mm | V25-V32 | ca. 4.0-5.1 mm | Verwenden Sie größere V-Öffnungen, wenn es um Gewichtsreserven oder Oberflächenmarkierungen geht. |
| Edelstahl 2.0 mm | V16-V20 | ca. 2.6-3.2 mm | Höhere Rückfederung und Tonnage; Für sichtbare Teile sind möglicherweise polierte Werkzeuge oder Folien erforderlich. |
| Edelstahl 3.0 mm | V25-V32 | ca. 4.0-5.1 mm | Bestätigen Sie die Tonnage, die Nennlast der Matrize und die Balligkeit für lange Edelstahlbögen. |
| Aluminium 2.0 mm | V12-V16 | ca. 1.9-2.6 mm | Überprüfen Sie die Aluminiumsorte und die Faserrichtung. Bei härteren Sorten ist möglicherweise ein größerer Radius erforderlich. |
| Aluminium 3.0 mm | V20-V25 | ca. 3.2-4.0 mm | Nützlich für Fassadenplatten und -profile, wenn die Zeichnung einen moderaten Radius zulässt. |
Beispiel einer V-Matrizenöffnung für das gleiche 3 mm Stahlteil
Bei einer 2000-mm-Biegung aus 3-mm-Weichstahl kann die Änderung nur der V-Matrizenöffnung die erforderliche Maschinenklasse ändern:
Aus diesem Grund prüft Rucheng das Material, die Dicke, die Biegelänge, den erforderlichen Innenradius und den Mindestflansch, bevor ein Produkt empfohlen wird Abkantpresse, Abkantpressen-Werkzeuge oder Angebot für Abkantpresse FOB China.
Kompromisse:
- Kleinere V-Matrize: Höhere Tonnage, engerer Innenradius, präzisere Biegungen, aber mehr Matrizenmarkierungen
- Größere V-Matrize: Geringere Tonnage, größerer Innenradius, weniger Oberflächenmarkierungen, aber geringere Präzision
5. Materialfaktoren: Zugfestigkeits-Multiplikatoren
Unterschiedliche Materialien erfordern zum Biegen unterschiedlich viel Kraft. Wenn Sie die Zugfestigkeit kennen, verwenden Sie den genauen Rm-Wert in der Formel. Wenn Sie mit einem Diagramm für unlegierten Stahl arbeiten, wenden Sie einen Multiplikationsfaktor für andere Materialien an:
| Werkstoff | Zugfestigkeit (MPa) | Multiplikator vs. Baustahl |
|---|---|---|
| Aluminium 5052 | 230 | 0.5× |
| Kupfer (weich) | 220 | 0.5× |
| Messing | 350 | 0.8× |
| Baustahl (A36) | 450 | 1.0 × (Grundlinie) |
| Hochfester Stahl (HSLA) | 550 | 1.2× |
| Edelstahl 304 | 620 | 1.4× |
| Edelstahl 316 | 580 | 1.3× |
| Hardox 400 | 1250 | 2.8× |
| Hardox 500 | 1550 | 3.4× |
Beispiel:
Wenn Ihre Baustahl-Berechnung 50 Tonnen ergibt und Sie Edelstahl 304 gleicher Dicke und Länge biegen, benötigen Sie:
6. Biegemethode: Luftbiegen vs. Prägebiegen vs. Prägen
Die Biegemethode beeinflusst den Tonnagebedarf dramatisch:
Luftbiegen (Am häufigsten)
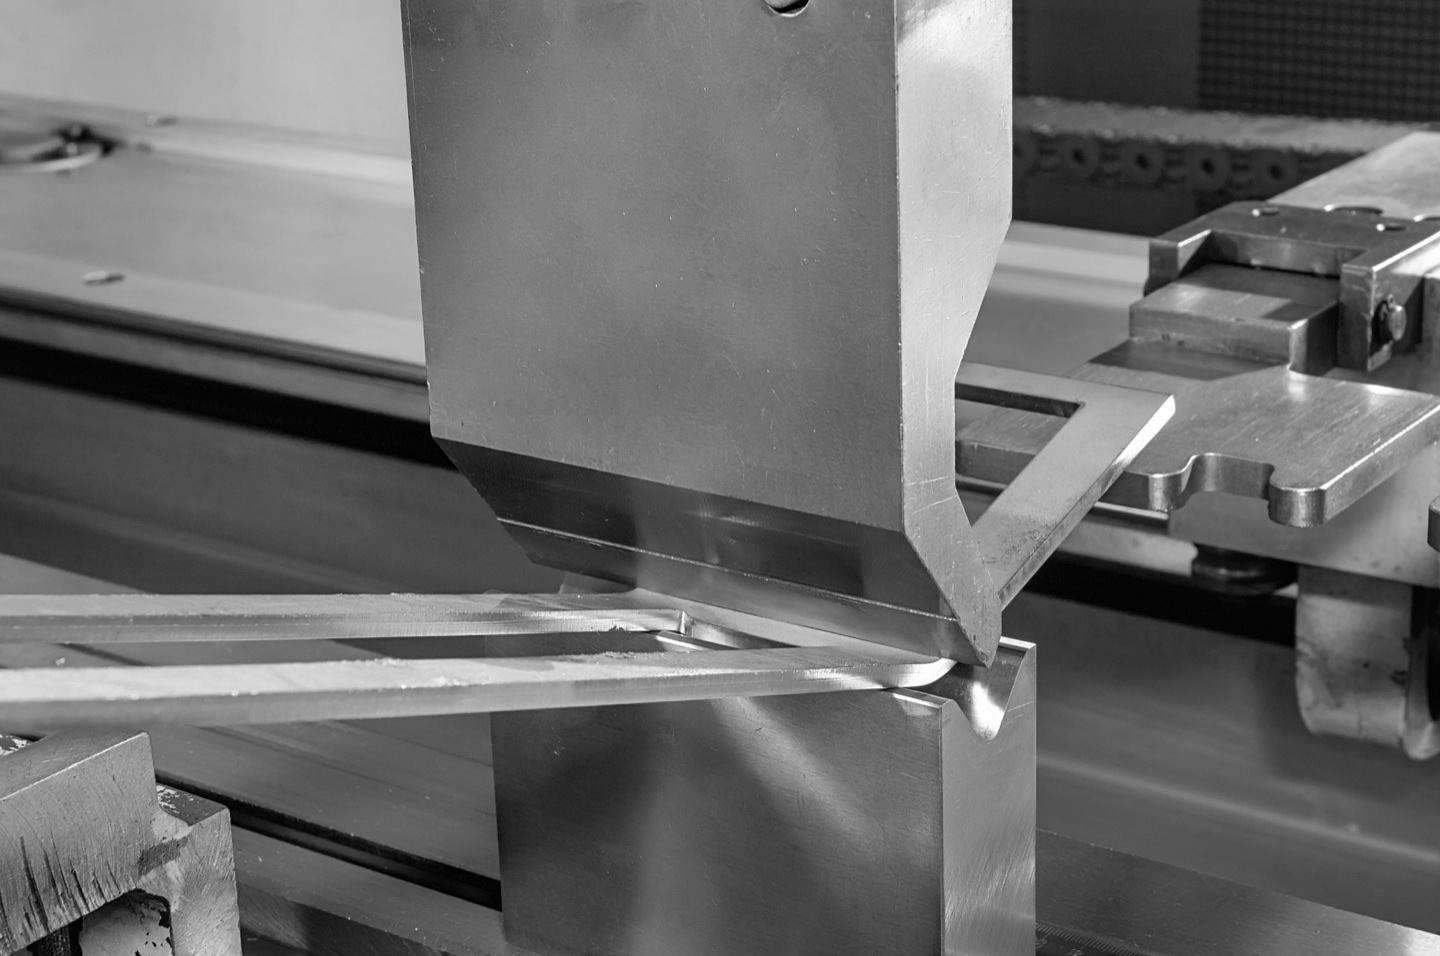
Der Stempel berührt die Matrize nicht vollständig. Die Materialrückfederung bestimmt den Endwinkel. Erfordert niedrigste Tonnage — typischerweise der berechnete Wert. Am flexibelsten: Eine Matrize kann mehrere Winkel erzeugen. Standardformel gilt.
Prägebiegen
Der Stempel presst das Material fest in die Matrize. Reduziert die Rückfederung erheblich. Erfordert 3-5× mehr Tonnage als Luftbiegen. Konsistentere Winkel. Multiplizieren Sie die berechnete Tonnage mit 3-5.
Prägebiegen
Material wird vollständig zwischen Stempel und Matrize komprimiert. Eliminiert die Rückfederung praktisch. Erfordert 8-10× mehr Tonnage als Luftbiegen. Wird selten bei modernen CNC-Abkantpressen verwendet. Multiplizieren Sie die berechnete Tonnage mit 8-10.
7. Auswirkungen des Biegewinkels
Der Biegewinkel beeinflusst auch den Tonnagebedarf, wenn auch weniger dramatisch als die V-Matrizenöffnung oder der Materialtyp:
| Biegewinkel | Tonnage-Multiplikator |
|---|---|
| 90° | 1,0× (Standard) |
| 60° | 0.7× |
| 45° | 0.5× |
| 120° | 1.3× |
| 135° | 1.5× |
Hinweis: Spitze Winkel (weniger als 90°) erfordern Spezialwerkzeuge und sorgfältige Berücksichtigung der Rückfederung. Stumpfe Winkel erfordern mehr Tonnage, da das Material weiter über seine Ausgangsposition hinaus gebogen werden muss.
8. Vollständiges Tonnageberechnungsbeispiel
Lassen Sie uns ein Praxisbeispiel Schritt für Schritt durcharbeiten.
Auftragsspezifikationen:
- Material: Edelstahl 304, 4mm dick
- Biegelänge: 3 Meter
- Biegewinkel: 90°
- Biegemethode: Luftbiegen
Schritt 1: V-Matrizenöffnung auswählen
Schritt 2: Mit vollständiger Formel berechnen
Schritt 3: In metrische Tonnen umrechnen
Schritt 4: Sicherheitsmarge hinzufügen (20%)
-Empfehlung: Wählen Sie für diesen Auftrag mindestens eine 200-Abkantpresse und bestätigen Sie vor der Produktion die Arbeitslänge, die Bettauslenkung, die Balligkeit, die Werkzeugbestückung und die Lastverteilung.
9 . Beispiele für die Tonnage von Abkantpressen nach Anwendung
Suchende möchten oft nicht nur die Formel, sondern auch die Maschinenklasse wissen, die normalerweise zu ihrer Arbeit passt. Diese Beispiele sind Ausgangspunkte für Zitate; Die endgültige Tonnage hängt immer noch von der Materialqualität, der Biegelänge, der V-Matrizenöffnung, dem Radius und den täglichen Produktionsstunden ab.
| Anwendung | Gängiges Materialsortiment | Gemeinsame Maschinenklasse | Verwandte Anleitung |
|---|---|---|---|
| Schaltschränke und Gehäuse | 0.8-2.0 mm Weichstahl oder Edelstahl | 40T - 100T CNC-Abkantpresse | Schrank- und Rahmenbiegereferenz |
| Biegen von HVAC-Kanälen | 0.6-2.0 mm verzinktes Blech | 63T - 125T Abkantpresse oder Kanalleitungshalterung | Workflow für die Herstellung von HVAC-Kanälen |
| Halterungen für hinterlüftete Fassaden | 2.0-4.0 mm Edelstahl oder Aluminium | 80T - 160T CNC-Abkantpresse mit Bombierung | Fassadenhalterungs-Produktionslösung |
| Lange Fassadenplatten und Lichtmasten | 2.0-6.0 mm Stahl oder Aluminium | 160T - 400T oder Tandem-Abkantpresse | Tandem-Abkantpresse, Option |
| Schwere Strukturhalterungen | 6.0-12.0 mm Weichstahl oder hochfester Stahl | 250T + Hochleistungs-Abkantpresse | Hochleistungs-Abkantpresse |
10 . Kurzreferenz-Tonnagetabellen
Für schnelle Schätzungen verwenden Sie diese vorberechnete Tonnagetabelle (pro Meter Biegelänge, Luftbiegen, 8×-V-Matrizenregel):
Baustahl-Tonnagetabelle (Tonnen pro Meter)
| Dicke | V= 8mm | V= 16mm | V= 24mm | V= 32mm | V= 40mm | V= 50mm |
|---|---|---|---|---|---|---|
| 1.0 mm | 8 | 4 | - | - | - | - |
| 1.5 mm | 18 | 9 | 6 | - | - | - |
| 2.0 mm | 32 | 16 | 11 | 8 | - | - |
| 3.0 mm | - | 36 | 24 | 18 | 14 | - |
| 4.0 mm | - | - | 43 | 32 | 26 | 20 |
| 5.0 mm | - | - | - | 50 | 40 | 32 |
| 6.0 mm | - | - | - | - | 58 | 46 |
| 8.0 mm | - | - | - | - | - | 82 |
Edelstahl 304: Werte für Baustahl multiplizieren mit 1.4
Aluminium: Werte für Baustahl mit 0.5 multiplizieren
11 . Tonnageverteilung und Maschinenauswahl
Bei der Auswahl einer Abkantpresse beachten Sie, wie die Tonnage über die Arbeitslänge verteilt ist:
Zentrierte Last vs. außermittige Last:
Die meisten Abkantpressen-Tonnagewerte gehen von einer zentrierten Last über 60-70% der gesamten Arbeitslänge aus. Außermittiges Biegen oder Biegen über die volle Länge kann eine Herabstufung erfordern.
Faustregel:
- Mittlere 60% der Tischlänge: Volle Nenntonnage verfügbar
- Volle Tischlänge: Auf 60-70% der Nenntonnage herabstufen
- Extrem außermittig: Herstellerspezifikationen konsultieren
Maschinenauswahl anhand der berechneten Tonnage
Verwenden Sie die berechnete Tonnage als Mindestkraft für eine Biegung. Die endgültige Maschine sollte außerdem über Arbeitslänge, Biegeverteilung, Durchfahrtshöhe, Hub, Ausladungstiefe, Steuerung, Bombierung und Werkzeugausstattung verfügen.
| Berechnete Kraft nach Reserve | Beginn der Maschinenklasse | Typischer Anwendungsfall | Auswahlhinweis |
|---|---|---|---|
| Bis zu 60 Tonnen | 63T Abkantpresse | Leichte Bleche, Schränke, Abdeckungen, kleine Halterungen | Überprüfen Sie die Präzision bei geringer Tonnage, wenn die meisten Arbeiten unter 10 Tonnen erfolgen. |
| 60-100 tons | 100T Abkantpresse | Übliche 2-4 mm Weichstahlteile bis mittlere Länge | Gutes Allzwecksortiment für viele Werkstätten. |
| 100-160 tons | 160T Abkantpresse | Längere Bögen, 4-6 mm Weichstahl, einige Edelstahlarbeiten | Bestätigen Sie die Bombierung und Leistungsreduzierung über die gesamte Länge. |
| 160-250 tons | 250T Abkantpresse | Dickere Platte, rostfrei, Strukturhalterungen | Die Werkzeugstärke und die Größe der V-Matrize sind von entscheidender Bedeutung. |
| Über 250 Tonnen | Kundenspezifische Hochleistungs-Abkantpresse | Grobblech, Langteile, hochfester Stahl | Bitten Sie Rucheng, Rahmen, Hydrauliksystem und Werkzeuge gemeinsam zu überprüfen. |
12 . Häufige Fehler bei der Tonnageberechnung
Fehler #1: Materialsorte ignorieren
"Stahl" verwenden ohne Sorte zu spezifizieren. Der Unterschied zwischen Baustahl und hochfestem Stahl kann 2-3× im Tonnagebedarf betragen.
Fehler #2: Falsche V-Matrizenauswahl
Irgendeine verfügbare Matrize verwenden statt die optimale Öffnung zu berechnen. Dies führt entweder zu übermäßigem Tonnagebedarf oder schlechter Biegequalität.
Fehler #3: Sicherheitsmarge vergessen
Exakte Anforderungen berechnen und eine Maschine mit genau dieser Kapazität kaufen. Immer 20-30% Marge hinzufügen.
Fehler #4: Metrische und US-Tonnen verwechseln
1 metrische Tonne = 1.000 kg = 2.204,6 lbs. 1 US (short) Tonne = 2.000 lbs = 907 kg. Differenz: ~10%. Immer klären, welche Einheit die Maschine verwendet.
Fehler #5: Mehrere Biegungen nicht berücksichtigen
Ein Teil mit mehreren Biegungen kann eine Neupositionierung erfordern, die die Tonnageverteilung beeinflusst. Die anspruchsvollste Biegung berücksichtigen, nicht den Durchschnitt.
13 . Häufig gestellte Fragen
F: Wie berechne ich die Abkantpressen-Tonnage für unregelmäßige Formen?
Berechnen Sie jedes Biegesegment separat basierend auf seiner Länge und Materialstärke. Die maximale Tonnage aus einer einzelnen Biegung bestimmt Ihren Maschinenbedarf.
F: Kann ich eine Maschine mit höherer Tonnage für dünne Materialien verwenden?
Ja, aber mit Vorsicht. Der Betrieb einer 200-Tonnen-Maschine mit 10% Kapazität kann Probleme mit der Steuerungspräzision verursachen. Viele Hersteller bieten einstellbare Tonnage oder Präzisionsmodus für die Arbeit mit dünnen Blechen.
F: Was passiert, wenn ich die Tonnage-Nennleistung der Abkantpresse überschreite?
Sicherheitssysteme sollten den Betrieb verhindern, aber wenn sie umgangen werden: potenzieller Rahmenschaden, Stempelablenkung, Hydrauliksystemausfall und gefährliche Bedingungen. Nie die Nennkapazität überschreiten.
F: Beeinflusst die Biegegeschwindigkeit den Tonnagebedarf?
Minimal. Schnelleres Biegen kann die dynamischen Kräfte leicht erhöhen, aber moderne servohydraulische Systeme kompensieren automatisch. Geschwindigkeit beeinflusst Zykluszeit und Präzision mehr als Tonnage.
F: Wie beeinflusst Temperatur die Tonnageberechnung?
Kalte Materialien sind etwas schwerer zu biegen. Bei Biegearbeiten in unbeheizten Werkstätten im Winter 5-10% zu den Tonnageberechnungen hinzufügen. Das Vorheizen dicker Platten kann den Tonnagebedarf reduzieren.
F: Soll ich die Tonnage pro Biegung oder insgesamt für das Teil berechnen?
Pro Biegung berechnen. Die Abkantpresse wendet Kraft auf eine Biegung nach der anderen an. Ihre Maschinenkapazität muss die anspruchsvollste einzelne Biegung bewältigen, nicht die Summe aller Biegungen.
F: Wie viel Tonnagereserve sollte eine Abkantpresse haben?
Bei normaler Produktion mindestens 20-30 % über der berechneten Biegekraft hinzufügen. Für Biegungen über die gesamte Länge, Edelstahl, hochfesten Stahl, schmale V-Matrizen oder zukünftige dickere Materialien verwenden Sie 30-50 %-Reserve und bestätigen Sie die Lastverteilung mit dem Hersteller.
F: Wie viele Tonnen benötigt eine Abkantpresse für 3 mm Stahl?
Für 3 mm Weichstahl mit einer 2000 mm Biegelänge und einer 24 mm V-Matrizenöffnung beträgt die berechnete Luftbiegekraft etwa 51 metrische Tonnen. Fügen Sie 20-30 % Reserve hinzu, sodass eine 63 Tonnen-Abkantpresse oft der Ausgangspunkt ist. Längere Bögen, Edelstahl oder hochfester Stahl erfordern möglicherweise eine größere Maschine.
F: Welche V-Matrizenöffnung sollte ich zur Berechnung der Abkantpressenkraft verwenden?
Beginnen Sie beim normalen Luftbiegen mit einer V-Matrizenöffnung, die etwa dem 8-fachen der Materialstärke entspricht. Verwenden Sie 6x, wenn ein kurzer Flansch oder ein engerer Innenradius erforderlich ist, und verwenden Sie 10x oder 12x, wenn Sie eine geringere Tonnage, weniger Oberflächenmarkierungen oder mehr Reserve für Edelstahl und hochfeste Materialien benötigen.
F: Was ist die beste V-Matrizen-Öffnungstabelle für Abkantpressen zum Luftbiegen?
Verwenden Sie 8 mal Materialstärke als Standardstartpunkt für das Luftbiegen von Weichstahl und passen Sie dann von 6x auf 12x an, basierend auf Innenradius, minimaler Flanschlänge, Materialstärke, Oberflächenmarkierung und verfügbarer Tonnage. Edelstahl und hochfeste Materialien benötigen oft eine größere V-Öffnung und mehr Tonnagereserve.
F: Reduziert eine größere V-Matrizenöffnung die Tonnage der Abkantpresse?
Ja. Eine größere V-Matrizenöffnung verringert die erforderliche Biegekraft, führt aber auch zu einem größeren Innenradius und erfordert einen längeren Mindestflansch. Die richtige Matrizenöffnung muss Tonnage, Radius, Flanschlänge und Teilequalität ausgleichen.
F: Welche Abkantpressen-Tonnage ist für Fassadenhalterungen, Schränke und HVAC-Kanäle üblich?
Bei Elektroschränken und Lichtabdeckungen werden oft etwa 40-80-Tonnen benötigt, bei HVAC-Leitungen werden häufig 63-125-Tonnen verwendet, und bei Fassadenhalterungen oder Edelstahlhalterungen werden je nach Dicke, Biegelänge, Materialqualität und Werkzeug häufig 80-160-Tonnen verwendet. Die endgültige Auswahl sollte anhand der Zeichnungen überprüft werden.
F: Kann Rucheng die Tonnage der Abkantpresse anhand von Zeichnungen berechnen?
Ja. Senden Sie Materialqualität, Dicke, Biegelänge, Teilezeichnungen, Produktionsvolumen und Spannungsanforderungen. Rucheng kann die erforderliche Tonnage berechnen und das Abkantpressenmodell, die Steuerung, den Hinteranschlag, die Bombierung und die Werkzeugkonfiguration empfehlen.
F: Welchen Abkantmaschinentyp sollte ich nach der Berechnung der Tonnage wählen?
Wählen Sie ein elektrohydraulische CNC-Abkantpresse für normale Präzisionsblecharbeiten, a Hochleistungs-Abkantpresse wenn die berechnete Tonnage für dicke Bleche oder Strukturteile hoch ist und a Tandem-Abkantpresse wenn die Biegelänge ein praktikables Einzelmaschinenbett überschreitet.
Fazit
Eine genaue Gewichtsberechnung ist die Grundlage für die erfolgreiche Auswahl und den Betrieb einer Abkantpresse. Wenn Sie die Schlüsselformel – F = 1.54 × Rm × S² × L / (V × 1000 ) – und die Faktoren, die sie beeinflussen, verstehen, können Sie sicher die richtige Maschine für Ihre Anforderungen spezifizieren.
Merken Sie sich diese Schlüsselprinzipien:
- V-Matrizenauswahl ist entscheidend: Befolgen Sie die 8×-Regel für optimale Ergebnisse
- Material ist wichtig: Edelstahl benötigt 40% mehr Tonnage als Baustahl; hochfester Stahl kann 2-3× mehr benötigen
- Sicherheitsmarge hinzufügen: 20-30% zusätzliche Kapazität schützt Ihre Investition
- Verteilung berücksichtigen: Vollängenbiegungen können eine Herabstufung erfordern
- Einheiten überprüfen: Metrische Tonnen vs. US-Tonnen können 10% Fehler verursachen
Mit diesen Richtlinien vermeiden Sie die kostspieligen Fehler einer Unter- oder Überspezifikation Ihrer Abkantpressen-Tonnage.
Für die nächsten Prüfungen im selben Workflow vergleichen Sie diesen Artikel mit unserem Leitfaden zur Berechnung der Abkantpressenkraft, bestätigen Sie die Länge des Abwicklungsmusters mit Biegezugabe und K-Faktor-Anleitung, und schätzen Sie das Budget mit dem Kosten für CNC-Abkantpressen nach Tonnage-Leitfaden.
Checkliste für Angebote für Abkantpressen nach der Tonnageberechnung
Die Tonnage ist nur ein Teil der Auswahl einer Abkantpresse. Um Rucheng die richtige Maschinengröße, Steuerung, Hinteranschlag, Bombierung und Werkzeugausstattung überprüfen zu lassen, senden Sie die folgenden Informationen mit Ihrer Angebotsanfrage.
| Benötigte Angaben | Warum es wichtig ist |
|---|---|
| Materialqualität und Zugfestigkeit | Edelstahl, Aluminium und hochfester Stahl erfordern unterschiedliche Kraft- und Werkzeugoptionen. |
| Dickenbereich und maximale Biegelänge | Diese beiden Werte bestimmen die berechnete Tonnage und Arbeitslänge. |
| Teilezeichnungen oder Biegezeichnungen | Zeichnungen bestätigen die Flanschlänge, die Biegefolge, den Werkzeugspielraum und die Anforderungen an den Hinteranschlag. |
| Erwartetes tägliches Produktionsvolumen | Das Produktionsvolumen beeinflusst die Steuerungsebene, die Hinteranschlagachsen, die Automatisierung und die Werkzeugeinrichtung. |
| Bevorzugte Spannung und Werkstattlayout | Leistung, Fundament, Ladeweg und Umschlagraum beeinflussen die endgültige Konfiguration. |
Wenn Sie die berechnete Kraft bereits kennen, geben Sie sie in die Nachricht ein. Wenn nicht, senden Sie Material, Dicke, Biegelänge und Zeichnungen; Rucheng kann die Tonnage berechnen und das richtige Abkantpressenmodell empfehlen.
Benötigen Sie Rucheng, um die Tonnage der Abkantpresse anhand Ihrer Zeichnungen zu überprüfen? Senden Sie Material, Dicke, Biegelänge, Teilezeichnungen und Produktionsvolumen für eine praktische Maschinenempfehlung.
Fordern Sie eine Empfehlung für eine Abkantpresse anAuswahl- und Produktionsinformationen
Vergleichen Sie Rucheng Abkantpressen , bevor Sie Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen auswählen.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Hochleistungs-Abkantpresse für dicke Bleche, hohe Tonnage und große Strukturbiegevorgänge.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Wenn Ihre Zeichnungen fertig sind, verwenden Sie das Angebotsformular für Abkantpressen , um Material, Dicke, Biegelänge und Produktionsanforderungen zu senden.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.