
Biege- und Fertigungsmaschinen für HVAC-Rohre: Abkantpresse, Schere und Formführung
| Ihre Anforderungen | Empfohlene Ausrüstung | Nächste Rucheng-Seite |
|---|---|---|
| Biegen von HVAC-Kanälen | 40T - 100T CNC-Abkantpresse, 2500-3200 mm Bett, leichte Werkzeuge | Abkantmaschinenführung |
| Schneiden von Kanalrohlingen | Tafelschere oder Schwenkbalkenschere für 0.5-1.5 mm aus verzinktem Stahl | Schermaschinenreihe |
| Wiederholte Löcher, Lamellen und Starts | CNC-Stanzmaschine für Volumenarbeiten, Faserlaser für flexible Ausschnitte | CNC-Stanzmaschine |
| Benötigen Sie einen Preis oder einen FOB-China-Vorschlag | Senden Sie Kanalgröße, Material, Dicke, Biegelänge, Lochmuster und Tagesleistung | Angebotsformular für Abkantpresse |

Guillotineschere - Haupt-Schneidemaschine fuer HVAC-Kanalblech-Vorbereitung
Was ist die Herstellung von HVAC-Kanälen?
Bei der Herstellung von HVAC-Kanälen handelt es sich um den Herstellungsprozess, bei dem flache Metallbleche – typischerweise verzinkter Stahl, Edelstahl oder Aluminium – in Luftverteilungskanäle umgewandelt werden. Dazu gehören rechteckige (rechteckiger Kanal), runde (Spiralkanal) und ovale Kanalprodukte, die in Heizungs-, Lüftungs- und Klimaanlagen in Wohn-, Gewerbe- und Industriegebäuden verwendet werden.
Der Kanalfertigungsprozess umfasst Schneiden, Formen von Laengsnaehten, Biegen von Flanschkanten, Ausklinken von Ecken und Zusammenbauen von Formstuecken.
Die Bandbreite der Rohrfertigungsbetriebe reicht von kleinen kundenspezifischen Betrieben, die einmalige Formstücke herstellen, bis hin zu automatisierten Großserienlinien, die standardisierte Rohrabschnitte herstellen. Die erforderlichen Maschinen unterscheiden sich zwischen diesen Modellen erheblich und die Auswahl der richtigen Ausrüstung hängt von den Kanaltypen, Materialstärken, Produktionsmengen und Präzisionsanforderungen Ihres Zielmarkts ab.
Die Kernmaschinentypen 4 für die Kanalfertigung
2.1 Schermaschine - Blechschneiden
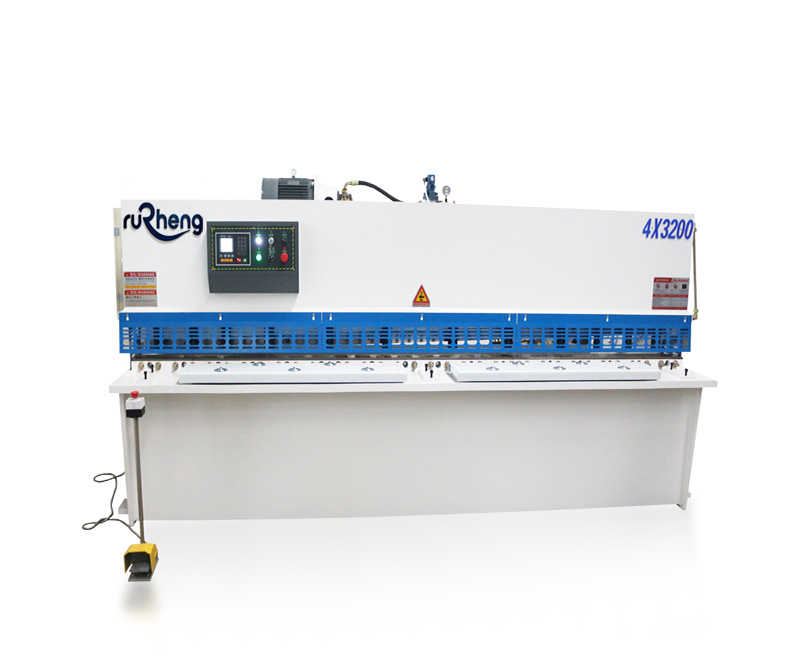
Kniehebel-Schere - schnelle, saubere Schnitte fuer Kanalbleche bis 3 mm
Schermaschinen sind die erste Stufe der Rohrherstellung und schneiden große Blechrollen oder Platten in Rohlingsgrößen, die zum Formen bereit sind. Bei der Herstellung von HVAC-Kanälen sind die beiden primären Scherentypen Guillotine-Schere (hydraulische Schere mit geraden Messern) und Swing-Beam-Schere (Pendelschere).
Eine Tafelschere verwendet ein feststehendes Obermesser und ein hydraulisch angetriebenes Untermesser, das sich vertikal dagegen bewegt. Es liefert hochpräzise, rechtwinklige Schnitte mit minimaler Materialverzerrung und ist daher die erste Wahl für geradlinige Kanalbleche. Tafelscheren für HVAC-Anwendungen verarbeiten typischerweise Blechbreiten von 1500–4000 mm und Dicken von 0.5 bis 6 mm und decken praktisch alle Anforderungen an die Kanalfertigung ab.
Bei einer Schwingbalkenschere wird eine Klinge verwendet, die sich während des Schnitts in einem Bogen dreht und so eine scherenähnliche Scherwirkung ausübt. Es bietet schnellere Zykluszeiten und geringere Schnittkräfte und eignet sich daher gut für dünnere Materialien (0.5–3.0 mm verzinkter Stahl), die häufig bei HLK-Arbeiten in Privathaushalten und leichten gewerblichen Bereichen eingesetzt werden. Pendelbalkenscheren sind im Allgemeinen günstiger und kompakter.
2.2 CNC Abkantpresse - Flansch- und Wandbiegen
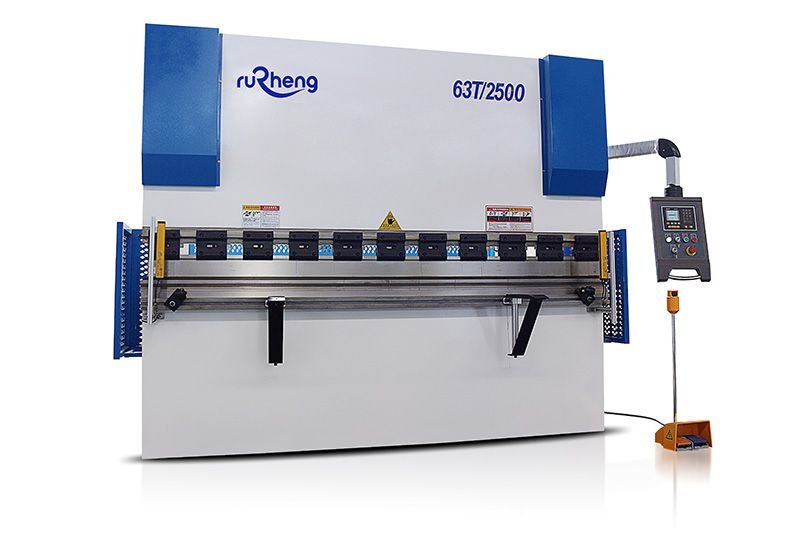
Hydraulische Torsionsstab-Abkantpresse zum Biegen von Kanalflanschen.
Eine CNC-Abkantpresse formt die Flansche und Seitenwände rechteckiger Kanalabschnitte, indem sie die geschnittenen Blechzuschnitte entlang ihrer Längskanten biegt. Der Flansch wird normalerweise bei 90 ° oder 45 ° (für Gehrungsecken) gebogen, wodurch der Kanalquerschnitt entsteht. Abkantpressen stellen auch Formstücke her: Bögen, Reduzierstücke und Abzweige erfordern alle ein präzises Biegen in mehreren Schritten.
Fuer die HVAC-Kanalfertigung sind die wichtigsten Abkantpresse-Spezifikationen:
- Tonnage: 40–100 Tonnen decken die meisten Kanalflanschbiegungen auf 0.5–1.5 mm verzinktem Stahl ab. Für schwere Industriekanäle oder komplexe Armaturen bietet 100–160 Tonnen eine größere Leistungsfähigkeit.
- Tischlänge: 2500–3200 mm ist für Standard-Kanalabschnittslängen geeignet (typischerweise 1200–3000 mm).
- Hinteranschlagachsen: X (Hinteranschlagtiefe), R (Stößelhub) und Z1/Z2 (Vorderanschlagfinger) ermöglichen eine präzise Positionierung für komplexe Mehrfachbiegeverbindungen.
- Bombierungssystem: Ein Stößel- oder Tischbombierungssystem korrigiert die natürliche Biegung im Maschinenrahmen während des Biegens und sorgt so für einen gleichmäßigen Biegewinkel über die gesamte Blechbreite – entscheidend für breite Kanalplatten.
Moderne CNC-Abkantpressen für Kanalarbeiten verwenden CNC-Steuerungen wie Delem DA-53T, Delem DA-66T, ESA S640 oder Cybelec DNC 880, die gespeicherte Biegesequenzen, Biegeabzugsberechnung, Materialprogramme und Winkelüberprüfung für eine gleichbleibende Qualität über alle Produktionsläufe hinweg bieten.
Auswahl der Abkantpresse für das Biegen von HVAC-Kanälen
Die beste Abkantpresse für die Rohrfertigung ist normalerweise nicht die Maschine mit der höchsten Tonnage. Dünne verzinkte Kanalbleche erfordern eine schnelle Einrichtung, eine genaue Positionierung des Hinteranschlags, eine geeignete V-Matrizenöffnung und saubere Flanschbiegungen. Nutzen Sie die folgende Tabelle als Ausgangspunkt, bevor Sie die genaue Tonnage berechnen.
| Art der Kanalarbeit | Material und Dicke | Startpunkt der Bremse drücken | Werkzeug- und Kontrollhinweis |
|---|---|---|---|
| Wohnkanal und Kleinarmaturen | 0.5-0.8 mm verzinkter Stahl oder Aluminium | 40T - 63T, 2000-2500 mm Arbeitslänge | In der Regel reichen leichte V-Matrizen, ein einfacher Hinteranschlag und eine schnelle manuelle Einrichtung aus. |
| Kommerzieller rechteckiger Kanal | 0.8-1.2 mm verzinkter Stahl | 63T - 80T, 2500-3200 mm Arbeitslänge | X/R-Hinteranschlag und gespeicherte Programme verbessern die wiederholten Flanschabmessungen. |
| Industrie- oder Hochdruckkanal | 1.2-2.0 mm verzinkt, schwarzer Stahl oder Edelstahl | 80T - 125T, 3200 mm Arbeitslänge | Überprüfen Sie die Tonnagereserve, die Bombierung und die Matrizenöffnung für lange Biegungen über die gesamte Breite. |
| Edelstahlkanal und Reinraumkanal | 0.8-1.5 mm Edelstahl oder Aluminium | 63T - 125T CNC-hydraulische Abkantpresse | Verwenden Sie polierte Werkzeuge, Schutzfolie und Rückfederungsausgleich für sichtbare Oberflächen. |
| High-Mix-Rohrformstücke | Gemischtes verzinktes, rostfreies und Aluminiumblech | 80T - 125T mit 4 -Achsen-Hinteranschlag | Bevorzugen Sie die Speicherung von Steuerungen, Schnellklemmen und wiederholbare Positionierung gegenüber Rohtonnage. |
2.3 Kanal-Stegformer - Pittsburgh-Naht & Antriebsklammer-Formung
Ein Schleusenformer (auch Kanalformmaschine oder Pittsburgh-Former genannt) ist die Maschine, die die Längsnähte erzeugt, die Kanalwände verbinden – das charakteristischste Merkmal rechteckiger Kanalsysteme. Die beiden gebräuchlichsten Nahtarten sind die Pittsburgh-Nahtverbindung (der Standard für gewerbliche HVAC-Anwendungen) und die Schnappverbindung (schneller, wird in privaten und leichten gewerblichen Anwendungen verwendet).
Beim Pittsburgh-Lock-Forming-Verfahren werden eine Reihe rotierender Rollenmatrizen verwendet, die die Blechkante nach und nach in eine „Pittsburgh-Nut“ falten – eine mechanische Verriegelung, die zwei Kanalwandkanten ohne Schweißen oder Nieten verbindet. Der Prozess erzeugt eine Naht, die bei ordnungsgemäßer Abdichtung sowohl strukturell stabil als auch luftdicht ist. Ein typischer Kanalschleusenformer verfügt über mehrere Stationssätze zur Herstellung unterschiedlicher Nahtgrößen (für unterschiedliche Kanalwandstärken und -breiten).
Profiliermaschinen für Verbindungsleisten erzeugen die S-förmige Leiste, die mit dem Pittsburgh-Falz an der gegenüberliegenden Kanalwand ineinandergreift. Die Kombination aus einem korrekt geformten Pittsburgh-Falz und einer passenden Verbindungsleiste ergibt eine Kanalverbindung, die den SMACNA-Standards (Sheet Metal and Air Conditioning Contractors' National Association) für Dichtheit und strukturelle Integrität entspricht.
2.4 Plasma- oder Laserschneider - Montagebohrungen und Oeffnungen
Nachdem die Kanalabschnitte geformt und zusammengebaut wurden, müssen Löcher und Öffnungen für Diffusoren, Gitter, Brandschutzklappen, Sensoren und Abzweiganschlüsse geschnitten werden. Es kommen zwei Schneidtechnologien zum Einsatz: Plasmaschneiden (günstiger, schneller für dicke Materialien) und Faserlaserschneiden (höhere Präzision, sauberere Kanten, besser für dünne Materialien).
Für HVAC-Fertigungsbetriebe übernimmt ein kompakter CNC-Plasmatisch oder eine kleinformatige Faserlaserschneidemaschine (typischerweise 1000–3000 W) die effiziente Fertigung der Passstücke. Faserlaser werden zunehmend bevorzugt, da sie ohne Nachbearbeitung saubere, oxidfreie Schnitte auf verzinktem Stahl erzeugen und Löcher und komplexe Formen mit hoher Präzision in Kanalwände schneiden können.
Prozessablauf bei der Herstellung von HVAC-Kanälen
Eine typische Kanalfertigungs-Produktionslinie folgt diesen sequentiellen Stufen:
Schritt 1 - Blechvorbereitung und Zuschnitt
Metallspulen (verzinkter Stahl, Aluminium oder Edelstahl, typischerweise 0.5–1.5 mm dick) werden auf eine Abwickelhaspel geladen, durch eine Richtmaschine geführt, um die Spulensätze zu entfernen, und dann auf einer Guillotine oder einer Schwenkbalkenschere auf Rohlingsgröße geschnitten. Für die Produktion großer Stückzahlen übernimmt eine automatisierte Längsschneide- oder Querteilanlage dies in einem kontinuierlichen Arbeitsgang.
Schritt 2 - Pittsburgh-Naht- und Antriebsklammer-Formung
Der Blechzuschnitt wird durch einen Lockformer geführt, um an beiden Längskanten den Pittsburgh-Lockfalz zu erzeugen. An der gegenüberliegenden Kante ist gleichzeitig oder separat die Mitnahmenase ausgebildet. Dieser Schritt verwandelt das flache Blech in einen offenen Zylinder (für runde Kanäle) oder erstellt die nahtfertigen Kanten für rechteckige Kanäle.
Schritt 3 - Flanschbiegen auf der Abkantpresse
Bei rechteckigen Kanälen wird das Blech zu einer CNC-Abkantpresse bewegt, wo die Seitenwandflansche nach oben gebogen werden (typischerweise bei 90 °). Die Maschine verwendet mehrere Biegungen pro Blech – Vorderflansch, Hinterflansch und alle Zwischenbiegungen für komplexe Kanalformen. Der Hinteranschlag positioniert das Blech bei jeder Biegung präzise und sorgt so für Maßhaltigkeit.
Schritt 4 - Eckenkerben und Laschen
Die Ecken sind eingekerbt oder geschlitzt, damit die Flansche sauber ineinandergreifen können. Zur Vervollständigung der Kanalabschnittsnaht werden Ecklaschen, mit Mastix aufgetragene Verbindungen oder mechanische Eckverriegelungen (abhängig von der einzuhaltenden Kanalnorm) verwendet.
Schritt 5 - Laengsnahtschweissen
Der Kanalabschnitt wird auf eine Falzmaschine gelegt (oder verwenden Sie umgekehrt den Verschlussformer), um die Pittsburgh-Naht zu schließen und zu verriegeln und die beiden Seitenwände zu einem vollständigen Kanalabschnitt zu verbinden. Beim Schnappkanal werden die Kanten einfach zusammengedrückt.
Schritt 6 - Formstuecke und Zubehoer
Formstücke (Bögen, T-Stücke, Reduzierstücke, Abzweige) werden separat oder auf derselben Produktionslinie hergestellt und an geraden Kanalstrecken befestigt. Aufhängelaschen, Halterungsbefestigungspunkte und Hebeösen werden je nach Installationsspezifikation hinzugefügt. Wenn sich diese Löcher und Laschen in vielen Kanalabschnitten wiederholen, kann eine CNC-Stanzmaschine die Merkmale vor dem Biegen und Falzen vorbereiten.
Schritt 7 - Qualitaetspruefung und Endfertigung
Fertige Kanalabschnitte werden auf Maßhaltigkeit, Nahtintegrität und Oberflächenzustand geprüft. SMACNA-Standards legen zulässige Leckraten für verschiedene Druckklassen fest. Die Abschnitte werden vor dem Versand mit Auftragsnummer, Abmessungen und Druckklasse gekennzeichnet.
Maschinenvergleich: Guillotine vs. Schwenkbalkenschere für Kanalarbeiten
| Funktion | Guillotineschere | Kniehebel-Schere |
|---|---|---|
| Schnittqualitaet | Sauber, quadratisch, minimale Grate - ideal fuer Kanalbleche | Gut fuer dünne Bleche; leichte Winkelabweichung bei dickerem Material |
| Max. Dicke | Bis 6 mm verzinkter Stahl | Typisch 0,5-3,0 mm (einige Modelle bis 6 mm) |
| Schnittgeschwindigkeit | Schneller Zyklus, hydraulisch angetrieben | Sehr schnell bei dünnem Material durch Pendelwirkung |
| Blechbreite | 1500-4000 mm | 1250-3200 mm |
| Genauigkeit | Wiederholgenauigkeit +/-0,1-0,3 mm | +/-0,3-0,5 mm (akzeptabel fuer die meisten Kanalarbeiten) |
| Am besten für | Kommerzielle/industrielle Kanaele, grosses Volumen | Wohnungsbau/leichte Gewerbekanaele, schnelle Werkstatt |
| Preisspanne | 15.000-80.000 USD | 8.000-35.000 USD |
Konfiguration der HVAC-Kanal-Produktionslinie
Eine Kanalbauwerkstatt kann mit separaten Maschinen beginnen und später die Automatisierung hinzufügen. Die richtige Konfiguration hängt von der Kanalgröße, der Materialstärke, der Tagesleistung und der Häufigkeit von Zeichnungsänderungen ab.
| Fabrikbühne | Empfohlenes Maschinenset | Ausgabeziel | Am besten für |
|---|---|---|---|
| Eingangskanalshop | Schwenkbalkenschere, 40T - 63T Abkantpresse, Sperrformer, manuelle Kerbe | Kleine Chargen und standortbezogene Aufträge | Herstellung von Leitungen für den privaten und leichten gewerblichen Bereich. |
| Gewerbliche Kanalwerkstatt | Tafelschere, 63T - 80T CNC-Abkantpresse, Schlossformer, Eckenausklinker, CNC-Stanzmaschine | Wiederholter rechteckiger Kanal und Formstücke | Bürogebäude, Schulen, Einzelhandel und Mitteldrucksysteme. |
| Industriekanalleitung | Querteilanlage, Tafelschere, Abkantpresse 80T - 125T, Stanz- oder Laserschneidanlage, Falzausrüstung | Längere Paneele, dickeres Material und druckfester Kanal | Fabriken, Rechenzentren, Kraftwerke und Hochdruckleitungen. |
| Flexible Fertigungslinie | Faserlaserschneider, CNC-Stanzmaschine, CNC-Abkantpresse und Schlossformer | Gemischte kundenspezifische Kanäle, Halterungen, Paneele und Zubehör | Auftragnehmer, die HVAC-Kanäle sowie allgemeine Blechteile herstellen. |
Spezifikationen für Kanalmaterial nach Anwendung
| Kanalenklasse | Werkstoff | Dicke (mm) | Anwendung |
|---|---|---|---|
| Wohnbau (Niederdruck) | Verzinkter Stahl | 0,5-0,8 mm | Ein-/Mehrfamilienhaeuser |
| Gewerbe (Mitteldruck) | Verzinkter Stahl | 0,8-1,2 mm | Buerogebäude, Einzelhandel, Schulen |
| Industrie (Hochdruck) | Verzinkter oder schwarzer Stahl | 1,2-2,0 mm | Fabriken, Kraftwerke, Rechenzentren |
| Korrosive Umgebungen | Edelstahl 304/316 | 0,5-1,5 mm | Marine, Chemie, Lebensmittelverarbeitung |
| Reinraeume / Krankenhäuser | Aluminium 3003/5052 | 0,5-1,2 mm | Krankenhaus-Klima, Halbleiterfertigung |
Häufig gestellte Fragen
Für eine umfassendere Prozessplanung schauen Sie sich unsere an Anleitung zur Blechbearbeitung, Blechdickendiagramm, und Leitfaden zur Kostenreduzierung bei der Blechfertigung.
Rucheng Technology stellt Tafelscheren, Schwenkbalkenscheren, CNC-Abkantpressen, CNC-Stanzmaschinen und Kanalverriegelungsformer für HVAC-Fertigungsbetriebe weltweit her. Erhalten Sie innerhalb von 24 Stunden ein Angebot mit Versand an Ihren Standort.
Fordern Sie ein Angebot für eine Rohrbiegemaschine an →Planen Sie die komplette Blechfertigungslinie
Bei den meisten Anwendungsprojekten sind Schneiden, Biegen und anschließende Montage erforderlich, um zusammenzuarbeiten. Beginnen Sie mit der Faserlaserschneidmaschinenreihe für Rohlinge und Profile und ordnen Sie die Teile dann der richtigen Abkantmaschine zum Biegen zu.
- Die Auswahl der Laserleistung hilft bei der Dimensionierung der Schneidkapazität nach Material und Dicke.
- Berechnung der Abkantpressen-Tonnage hilft bei der Dimensionierung der Biegekapazität nach Material, Länge und V-Matrizenöffnung.
- Die Einrichtung einer Blechfabrik verbindet Laserschneid-, Stanz-, Scher-, Biege- und Umformgeräte in einem Arbeitsablauf.