
Wählen Sie die Faserlaserschneidmaschine mit der niedrigsten Leistung, die Ihre normale tägliche Dicke mit der erforderlichen Geschwindigkeit, Kantenqualität und Gaskosten schneiden kann. In der Praxis eignet sich 3kW für dünne Bleche und leichte Fertigung, 6kW ist die sicherste Allzweckwahl für gemischte Bleche und 12kW ist gerechtfertigt, wenn dicke Bleche oder die Massenproduktion einen echten Engpass darstellen.
Viele Käufer vergleichen nur die maximale Schnittdicke, aber diese Zahl ist normalerweise eine Demonstrationsgrenze und keine rentable Produktionsregel. Eine bessere Energieentscheidung beginnt mit Ihren fünf wichtigsten Materialien, dem normalen Dickenbereich, den monatlichen Schneidstunden, dem Hilfsgasplan, der nachgeschalteten Biege- und Schweißkapazität und dem verfügbaren Stromservice.
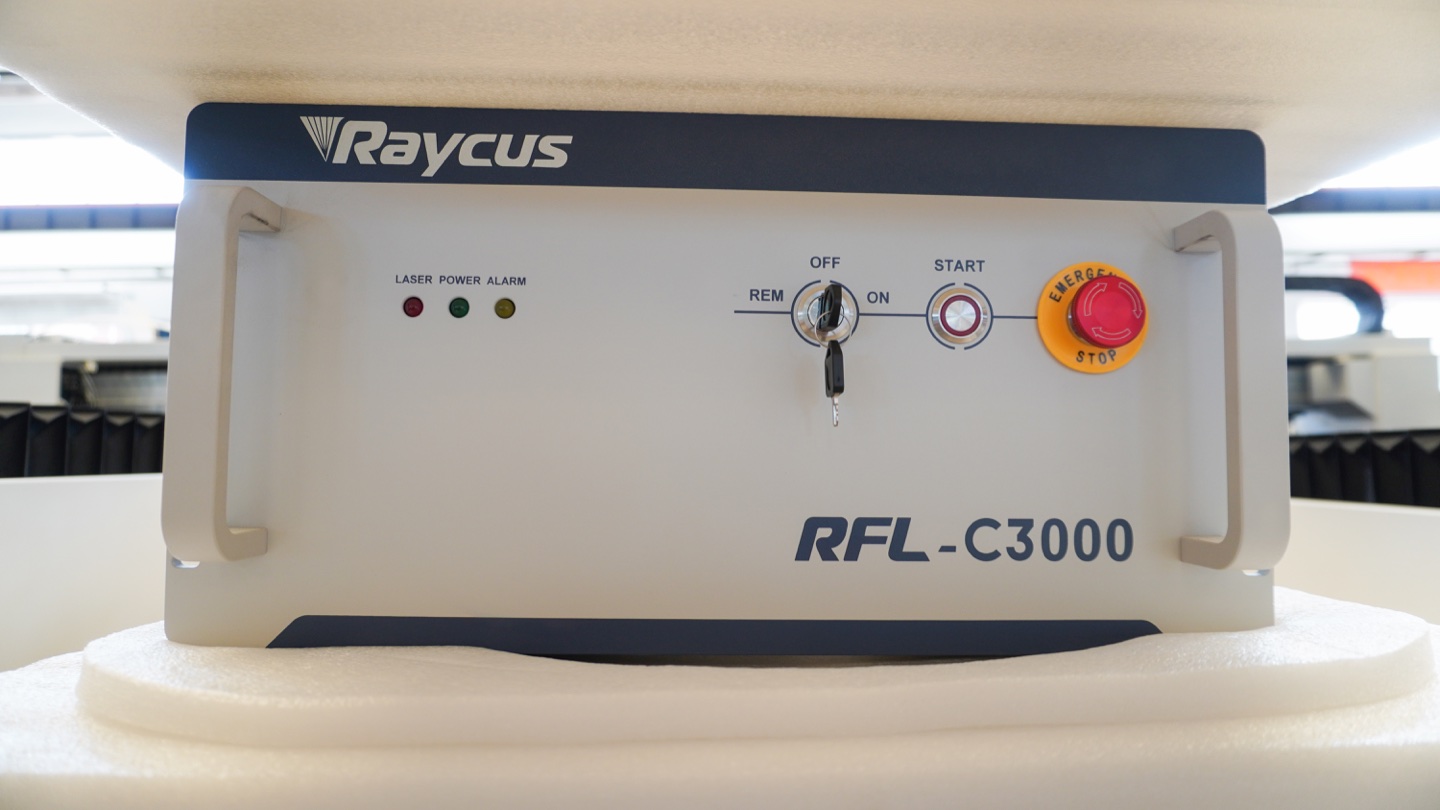
Raycus RFL-C3000 Faserlaserquelle: ein 3 kW-Beispiel zur Identifizierung des Quellenmodells beim Vergleich von Leistungsoptionen.
Was bedeutet die Leistung einer Faserlaserschneidmaschine?
Die Leistung einer Faserlaserschneidmaschine ist die Ausgangsleistung der Laserquelle, normalerweise ausgedrückt in Kilowatt. Es bestimmt, wie viel Energie in die Schnittfuge konzentriert werden kann, aber es funktioniert nicht allein. Die Schneidleistung hängt auch von der Strahlqualität, der Stabilität des Schneidkopfes, dem Zustand der Düse, dem Gasdruck, der Materialqualität, der Verschachtelung, der Beschleunigung und den Bedienerparametern ab.
Ein Faserlaser mit höherer Leistung kann dickeres Metall schneiden und die Geschwindigkeit auf mittelgroßen Platten erhöhen, aber der Gewinn ist nicht bei jedem Material linear. Dünne Bleche können bereits durch Maschinenbeschleunigung, Lochstechzeit, Teilegeometrie und Ladegeschwindigkeit eingeschränkt sein. Aus diesem Grund kann eine 12kW-Maschine für eine Fabrik eine wertvolle Investition und für eine andere ein teures, nicht ausreichend genutztes Gut sein.
3kW vs. 6kW vs. 12kW Faserlaser: schnelle Auswahltabelle
| Auswahlfaktor | 3kW Faserlaser | 6kW Faserlaser | 12kW Faserlaser |
|---|---|---|---|
| Beste Tagesdicke | 0.5-6 mm Blech; leichter 8-10 mm Kohlenstoffstahl | 1-12 mm Mischblech; gelegentlich 16-20 mm Kohlenstoffstahl | 6-25 mm Kohlenstoffstahl; 8-16 mm Edelstahl oder Aluminium |
| Beste Passform für den Käufer | Start-ups, Prototyping, Dünnblech-Lohnbetriebe | Allgemeine Fertigung, Lohnzuschnitt, Maschinengehäuse | Hochleistungsfabriken, Dickblechlieferanten, Mehrschichtbetriebe |
| Typische Gasstrategie | Stickstoff oder Luft für dünne Bleche; Sauerstoff für Kohlenstoffstahl | Stickstoff für Edelstahl/Aluminium; Sauerstoff oder Luft für Kohlenstoffstahl | Stickstoff mit hohem Durchfluss, Sauerstoff für dicken Kohlenstoffstahl, starkes Luftsystem, sofern geeignet |
| Empfohlener Maschinentyp | Einzeltisch- oder wirtschaftliche offene Maschine | Wechseltisch oder komplett geschlossene Maschine | Vollständig geschlossener Wechseltisch mit stärkerer Absaugung und Kühlung |
| Hauptrisiko | Bei größeren Aufträgen wächst die Maschine aus der Maschine heraus | Zu wenig kaufen, wenn dicke Platten bereits zum Engpass führen | Unterauslastung, wenn Auslastung und Gasversorgung nicht bereit sind |
Welche Laserleistung sich tatsächlich ändert
1 . Schnittgeschwindigkeit bei mittlerem und dickem Material
Der größte Produktivitätszuwachs ist normalerweise bei Edelstahl mittlerer Dicke, Aluminium und Kohlenstoffstahl zu verzeichnen. Bei sehr dünnen Teilen kann die Zykluszeit eher durch Beschleunigung, Lochen, kleine Konturen, Entladen und Sortieren als durch die Strahlleistung begrenzt werden.
2 . Praktischer Dickenbereich
Maximale Dickentabellen sind für das Screening hilfreich, Käufer sollten jedoch nach stabilen Schnittmustern für ihre eigene Materialqualität, Blechgröße, Lochgröße, Kantenqualität und Gasnorm fragen. Die ertragreiche Tagesdicke liegt in der Regel unter dem Vermarktungsmaximum.
3 . Betriebskostenstruktur
Eine höhere Leistung erhöht die potenzielle Leistung, erhöht aber auch die Kosten und Spezifikationen der Laserquelle, des Kühlers, des Schneidkopfs, des Sicherheitsgehäuses, der elektrischen Versorgung, der Linsen, der Düsen und des Hilfsgassystems. Der ROI hängt von der Maschinenauslastung ab, nicht nur von der Leistung.
Wann Sie sich für eine 3kW-Faserlaserschneidemaschine entscheiden sollten
Die Faserlaserschneidmaschine A 3kW ist eine praktische Wahl für dünne Bleche, Prototypen, Schaltschränke, Beschilderungen, Lichtgehäuse, rostfreies Küchengeschirr und Geschäfte, die von Plasma oder Outsourcing auf CNC-Laserschneiden umsteigen. Es bietet niedrigere Anschaffungskosten, einen geringeren Strombedarf, einfachere Anlagenanforderungen und ein geringeres Risiko für Unternehmen, die immer noch Volumeneinsparungen aufbauen.
Wählen Sie 3kW, wenn mindestens 80 % Ihrer Arbeit aus Dünnblech besteht und der Geschäftsfall eher von Genauigkeit, innerbetrieblicher Flexibilität und kürzerer Vorlaufzeit als von sehr hohem Durchsatz abhängt. Wenn Kunden häufig nach einer 10-20-mm-Platte fragen oder Sie planen, schnell zwei Schichten zu arbeiten, kann 3kW zu einer Einschränkung werden.
Wann Sie sich für eine 6kW-Faserlaserschneidemaschine entscheiden sollten
Für viele Fertigungsbetriebe ist 6kW die ausgewogenste Faserlaserleistung. Es verarbeitet dünne Bleche effizient, bietet einen klaren Geschwindigkeitsvorteil bei 4-12-mm-Material und hält die Gesamtinvestition dennoch kontrollierter als 12kW. Es eignet sich hervorragend für Maschinenrahmen, Blechschränke, Aufzugsverkleidungen, HLK-Komponenten, Teile für landwirtschaftliche Geräte und gemischtes Lohnschneiden.
Die Maschine A 6kW lässt sich gut mit einem Wechseltisch kombinieren, da die Lade- und Entladezeit mit zunehmender Schnittgeschwindigkeit besser sichtbar wird. Wenn Sie eine Maschine suchen, die die Dünnblechbearbeitung von heute und die schwereren Aufträge von morgen abdecken kann, ohne sich zu sehr auf eine Hochleistungsinfrastruktur zu konzentrieren, ist 6kW oft die sicherste Option in der engeren Wahl.
Wann Sie sich für eine 12kW-Faserlaserschneidemaschine entscheiden sollten
Der Faserlaser A 12kW ist eine Produktionsmaschine, nicht nur eine Maschine zum Schneiden dickerer Teile. Dies ist sinnvoll, wenn in der Werkstatt bereits eine stabile Plattennachfrage besteht, wenn ein Laser mit geringerer Leistung ausgelastet ist oder wenn die Auslagerung dicker Platten zu langen Vorlaufzeiten und Margenverlusten führt. Die Maschine sollte zusammen mit der Gasversorgung, der Entnahme, der Kühlkapazität, den Fähigkeiten des Bedieners und der nachgeschalteten Biege- oder Schweißkapazität bewertet werden.
Wählen Sie 12kW für die Mehrschichtproduktion, häufige 10-25-mm-Kohlenstoffstähle, saubere Kanten aus Edelstahl und hochwertige Aufträge, bei denen sich ein schnellerer Durchsatz die höhere Investition amortisiert. Vermeiden Sie den Kauf von 12kW, nur weil die maximale Dicke attraktiv aussieht. Ohne genügend Arbeit verbringt die Maschine möglicherweise zu viel Zeit damit, auf Material, Programmierung, Sortierung oder den nächsten Prozess zu warten.
Schneidgasstrategie: Sauerstoff, Stickstoff oder Luft
Hilfsgas ist Teil der Leistungsentscheidung, da dieselbe Laserquelle mit unterschiedlichen Gasen unterschiedliche Kosten- und Kantenergebnisse erzielen kann. Sauerstoff ist bei Kohlenstoffstahl üblich, da durch die Oxidationsreaktion Wärme entsteht, wodurch sich dicker Weichstahl leichter schneiden lässt. Der Nachteil ist eine dunkle Oxidkante, die vor dem Lackieren oder Schweißen möglicherweise gereinigt werden muss.
Stickstoff wird für Edelstahl, Aluminium und Teile bevorzugt, die eine helle, oxidfreie Kante erfordern. Da normalerweise ein höherer Druck und ein höherer Durchfluss erforderlich sind, muss das Gasversorgungssystem richtig dimensioniert werden, insbesondere bei den Maschinen 6kW und 12kW. Druckluft kann die Kosten bei dünnem Kohlenstoffstahl, verzinktem Blech und einigen Aluminiumarbeiten senken, Käufer sollten jedoch Kantenfarbe, Schlacke und langfristige Kompressorkosten überprüfen, bevor sie sich darauf verlassen.
So schätzen Sie den ROI ein, bevor Sie die Leistung aufrüsten
Eine einfache ROI-Prüfung ist nützlicher als eine generische Schnitttabelle. Beginnen Sie mit den Stunden, die Ihr aktueller Prozess mit Schneiden, Lochen, Sekundärschleifen, Outsourcing und dem Warten auf gekaufte Rohlinge verbringt. Vergleichen Sie dann die erwartete Zykluszeit, die Gaskosten, die Arbeitsreduzierung, die Ausschussreduzierung und die Lieferverbesserung für jede Leistungsstufe. Wenn eine 12kW-Maschine drei Stunden pro Tag bei dicken Blechen einspart und diese eingesparte Zeit sofort in ausgelieferte Arbeit umgewandelt wird, kann sich dies deutlich auszahlen. Wenn dadurch bei dünnen Blechen nur wenige Minuten gespart werden, während der Bediener noch auf das Laden und Sortieren wartet, kann eine 6kW- oder sogar 3kW-Maschine möglicherweise eine bessere Rendite erzielen.
Verwenden Sie reale Produktionsannahmen anstelle von Showroom-Zahlen. Vergleichen Sie beispielsweise ein vollständig verschachteltes Blatt mit Ihren normalen Teilegrößen, gemeinsamen Löchern, Anschnitten, Lochungszahlen und Kantenqualitätsregeln. Berücksichtigen Sie die Kosten für Stickstoffflaschen, flüssigen Stickstoff, Wartung des Stickstoffgenerators, Drucklufttrocknung, Strom, Linsen, Düsen, Lamellen, Staubsammelfilter und Kühlservice. Die richtige Leistungsstufe sollte die Gesamtkosten pro akzeptiertem Teil senken und nicht nur die Gesamtschnittgeschwindigkeit erhöhen.
Überprüfen Sie außerdem die Bereitschaft der Anlage, bevor Sie eine Maschine mit höherer Leistung genehmigen. Die Installation des A 12kW erfordert möglicherweise eine stärkere Eingangsleistung, eine verbesserte Erdung, mehr Kühlkapazität, eine bessere Staubabsaugung, eine sicherere Gehäusedisziplin und eine zuverlässigere Gasspeicherung. Diese Punkte sind in einem seriösen Produktionsbetrieb normal, sollten aber von Anfang an in den Investitionsplan einbezogen werden.
Praktische ROI-Regeln
- 3kW Bester ROI, wenn Sie Outsourcing, Plasma oder manuelles Schneiden für dünne Bleche ersetzen.
- 6kW Beste Kapitalrendite, wenn die tägliche Arbeit gemischt ist und die Maschine eine ganze Schicht lang belastet bleiben kann.
- 12kW Beste Kapitalrendite, wenn die Nachfrage nach dicken Blechen stabil ist und nachgelagerte Prozesse die Leistung absorbieren können.
Maschinenkonfiguration nach Leistungsstufe
Leistung ist nur ein Teil der Maschinenspezifikation. Eine vollständige Auswahl sollte Bettgröße, Gehäuse, Wechseltisch, Schneidkopf, Kühler, Staubabsaugung, Software und Serviceplan an die reale Produktionsumgebung anpassen.
Eintisch-Faserlaserschneidemaschine
Kostengünstig für Neulinge, das Schneiden dünner Bleche und das Schneiden kleinerer Stückzahlen.
Doppeltisch-Faserlaserschneidemaschine
Empfohlen, wenn die Ladezeit zu einem Engpass in der täglichen Produktion wird.
Vollständig geschlossene Faserlaserschneidemaschine
Am besten geeignet für höhere Leistung, stärkere Rauchkontrolle und sicherere Produktion.
Checkliste für den Käufer vor der Wahl der Laserleistung
- Listen Sie die fünf wichtigsten Materialien und Dicken nach monatlicher Tonnage auf, nicht nach gelegentlichen Bestellungen.
- Trennen Sie die normale Produktionsdicke von der maximalen Notfalldicke.
- Fordern Sie Musterschnitte unter Berücksichtigung Ihrer Materialqualität, Lochgrößen, Kantenanforderungen und Ihres Hilfsgasplans an.
- Berechnen Sie den Gasverbrauch, die Kosten für Kompressor oder Stickstoffgenerator, Strom, Linsen, Düsen und die Wartung des Kühlers.
- Prüfen Sie, ob Biegen, Schweißen, Schleifen und Sortieren mit der schnelleren Laserleistung mithalten können.
- Bestätigen Sie lokalen Service, Ersatzteile, Controller-Support, Ferndiagnose und Bedienerschulung.
Häufige Fehler bei der Auswahl der Faserlaserleistung
Der erste Fehler besteht darin, nur nach maximaler Dicke zu kaufen. Eine Maschine kann eine dicke Probe langsam schneiden, aber das bedeutet nicht, dass sie diese Dicke jeden Tag gewinnbringend schneiden kann. Der zweite Fehler besteht darin, die Gasversorgung zu ignorieren. Beim Hochleistungs-Stickstoffschneiden können schwache Kompressoren, kleine Rohrleitungen, ein instabiler Druck oder eine zu kleine Stickstofferzeugung auftreten.
Der dritte Fehler besteht darin, sich für die Leistung zu entscheiden, bevor man sich für den Workflow entscheidet. Wenn der Bediener die Bleche immer noch manuell einlegt, die Verschachtelung schlecht ist oder fertige Teile an der Abkantpresse warten, verbessert ein Laser mit höherer Leistung möglicherweise nicht die gesamte Versandkapazität. Verbinden Sie die Laserentscheidung mit dem gesamten Blechprozess, einschließlich Blechfertigungsworkflow , Laserschneidkostenkontrolle und nachgeschalteter Biegeausrüstung.
Verwandte Leitfäden zum Laserschneiden und zur Fertigung
Weitere Informationen zum Kaufrahmen finden Sie in unserem Kaufleitfaden für Faserlaser-Schneidmaschinen. Passen Sie dann die Leistung an die an Gasführung zur Unterstützung des Faserlaserschneidens, Parametertabelle für das Faserlaserschneiden, Laserschneidführung aus Kohlenstoffstahl und Laserschneidführung aus Edelstahl. Wenn die Energieentscheidung auch Rauchschutz oder Rohrarbeiten umfasst, vergleichen Sie die vollständig geschlossene Faserlaserschneidemaschine und Integrierte Laserschneidmaschine für Platten und Rohre. Vergleichen Sie für die Operationsplanung Wartung von Laserschneidmaschinen, Herstellung von Elektrogehäusen, und Reduzierung der Blechfertigungskosten.
FAQ: Leistungsauswahl für Faserlaserschneidmaschinen
Reicht 3kW für eine Faserlaserschneidemaschine?
Ja, 3kW reicht für viele Dünnblechanwendungen, insbesondere Edelstahl, Aluminium, Schaltschränke, Beschilderungen und Leichtbau. Es wird zu einer Einschränkung, wenn das Schneiden von dickem Kohlenstoffstahl oder großvolumigen mittelgroßen Platten üblich ist.
Soll ich 6kW oder 12kW wählen?
Wählen Sie 6kW für eine ausgewogene gemischte Produktion und 12kW für normale dicke Platten oder Mehrschichtproduktion. Wenn Ihr aktueller Engpass eher beim Laden, Verschachteln oder Biegen als bei der Schnittgeschwindigkeit liegt, lösen Sie dieses Workflow-Problem, bevor Sie zu 12kW wechseln.
Reduziert eine höhere Laserleistung immer die Kosten pro Teil?
Nein. Eine höhere Leistung senkt die Kosten pro Teil nur dann, wenn ausreichend Auslastung vorhanden ist und die Fabrik die Maschine effizient beschicken und entladen kann. Eine geringe Auslastung kann eine kleinere Maschine rentabler machen.
Welches Hilfsgas eignet sich am besten für Edelstahl?
Stickstoff eignet sich normalerweise am besten für Edelstahl, da er die Schnittkante vor Oxidation schützt und eine glänzende Oberfläche erzeugt. Sauerstoff kann zwar schneiden, die Kante jedoch verfärben und die Korrosionsbeständigkeit verringern.
Was sollte ich einem Lieferanten schicken, bevor ich ein Angebot anfordere?
Senden Sie Materialtyp, Dickenbereich, Blechgröße, monatliches Volumen, Kantenanforderungen, Teilezeichnungen, erwartete Schichten, Gaspräferenz und verfügbare Werkstattleistung. Dadurch kann der Lieferant eine realistische Maschine empfehlen, anstatt nur nach Leistung ein Angebot abzugeben.
Fazit: Wählen Sie Leistung nach Tagesproduktion, nicht nach Demo-Stärke
Wählen Sie 3kW für dünne Bleche und kontrollierte Budgets, 6kW für das breiteste Mischfertigungsgleichgewicht und 12kW für dicke Bleche oder die Massenproduktion, bei der sich Geschwindigkeit eindeutig auszahlt. Die richtige Faserlaserschneidmaschine ist diejenige, die Ihrem normalen Materialmix, Gassystem, Arbeitsablauf und Serviceerwartungen entspricht.
Sehen Sie sich zum Vergleich auf Maschinenebene die Faserlaserschneidmaschinenserie Rucheng an, bevor Sie sich für die endgültige Leistung, Tischgröße und Optionen zum Rohrschneiden entscheiden.
Benötigen Sie Hilfe bei der Anpassung der Laserleistung an Ihre Materialliste und Ihr Produktionsziel?
Holen Sie sich eine Faserlaser-EmpfehlungRessourcen zur Auswahl von Laserschneidmaschinen
Nutzen Sie die Vergleichsseite Rucheng Faserlaserschneidmaschinen , um zwischen Einzeltisch-, Wechseltisch-, geschlossenen, Platten-Rohr- und Rohrlasersystemen zu wählen.
- Eintisch-Faserlaserschneider für die kompakte Blechfertigung.
- Doppeltisch-Faserlaserschneider für kontinuierliches Laden und Schneiden.
- Vollständig geschlossener Faserlaserschneider für Hochleistungsschneiden, Rauchkontrolle und sichereren Betrieb.
- Integrierter Laserschneider für Platten und Rohre für Betriebe, die Blech- und Profilschneiden auf einer Plattform benötigen.
- Rohrlaserschneidemaschine für runde, quadratische und rechteckige Profile.
- Der Gasleitfaden zur Unterstützung des Faserlaserschneidens hilft bei der Bestätigung der Stickstoff-, Sauerstoff- oder Druckluftkapazität vor der Erstellung eines Maschinenangebots.
- Die Parametertabelle für das Faserlaserschneiden hilft bei der Validierung von Geschwindigkeit, Fokus, Gasdruck und Lochstecheinstellungen nach der Leistungsauswahl.
- Fordern Sie ein Angebot für eine Laserschneidmaschine mit Materialstärke, Gasplan, Schneidstunden und Anforderungen an die Kantenqualität an.
- Nach dem Schneiden verbinden Sie den Arbeitsablauf mit einer CNC-Abkantpresse für präzises Blechbiegen.