
Wählen Sie beim Faserlaserschneiden Stickstoff, wenn das Teil eine saubere, oxidfreie Kante benötigt, Sauerstoff, wenn Sie Kohlenstoffstahl wirtschaftlich schneiden möchten, und Druckluft, wenn die Kostenkontrolle dünner Bleche wichtiger ist als die perfekte Kantenfarbe. Das beste Unterstützungsgas ist nicht universell; Dies hängt von der Materialqualität, der Dicke, der Laserleistung, der Druckstabilität, dem nachgelagerten Schweißen oder Beschichten und den Gesamtkosten pro akzeptiertem Teil ab.
| Entscheidungsbedarf | Nutzen Sie diese Ressource | Angebots- oder Einrichtungseingabe |
|---|---|---|
| Wählen Sie Stickstoff, Sauerstoff oder Luft | Dieser Hilfsgasführer | Material, Dicke, Kantenfarbe, Schweiß-/Beschichtungsanforderungen und Gasbudget |
| Druck, Düse und Fokus einstellen | Faserlaser-Schneidparametertabelle | Gasdruckbereich, Düsendurchmesser, Fokusposition und Probenschnittergebnisse |
| Matchgas mit Laserleistung | Leitfaden zur Auswahl der Laserleistung | 3kW, 6kW, 12kW oder höhere Leistung, plus Spitzengasdurchflussbedarf |
| Wählen Sie das Maschinenlayout | Faserlaser-Schneidemaschinenreihe | Einzeltisch-, Wechseltisch-, geschlossener, Platten-Rohr- oder Rohrschneide-Workflow |
| Konfigurationsunterstützung anfordern | Angebotsformular für Laserschneidmaschine | Senden Sie Gasquelle, Druckkapazität, Materialliste, Zeichnungen und Schneidstunden |
Viele Käufer vergleichen Faserlasermaschinen nur nach Leistung, aber das Hilfsgas entscheidet oft über die tatsächlichen Betriebskosten. Eine 6-kW- oder 12-kW-Maschine kann ihren Geschwindigkeitsvorteil verlieren, wenn die Stickstoffversorgung zu klein ist, die Luft feucht ist, der Rohrdruck während des Lochens abfällt oder das ausgewählte Gas vor dem Biegen, Schweißen oder Lackieren ein Sekundärschleifen erzeugt.
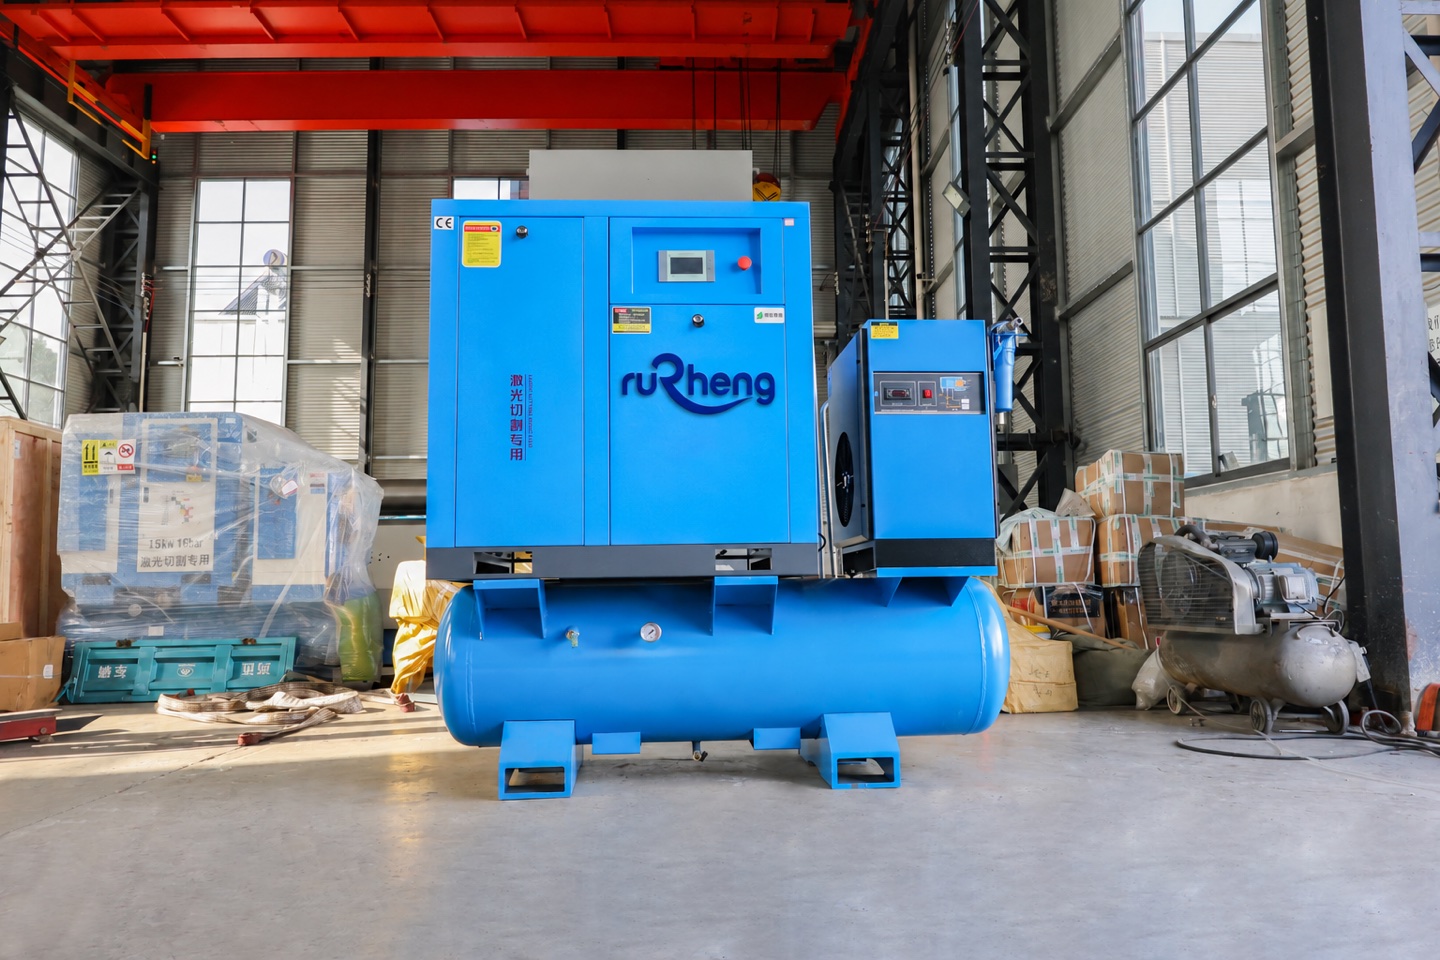
Die Auswahl des Hilfsgases beeinflusst Kantenfarbe, Krätze, Geschwindigkeit, Lebensdauer der Verbrauchsmaterialien und die Kosten pro fertigem Blechteil.
Was ist Hilfsgas beim Faserlaserschneiden?
Hilfsgas ist der Gasstrom, der durch die Laserschneiddüse in die Schnittfuge geblasen wird. Es entfernt geschmolzenes Metall, schützt den Bereich der Fokussierlinse, kontrolliert die Oxidation, unterstützt die Verbrennung bei Verwendung von Sauerstoff und hilft, die Schnittqualität zu stabilisieren. Die Art des Gases, die Reinheit, der Druck, der Düsendurchmesser und die Strömungsstabilität wirken sich alle auf die endgültige Kante aus.
In der praktischen Blechfertigung ist Hilfsgas eine Prozessentscheidung und eine Kaufentscheidung. Stickstoff schafft möglicherweise einen besseren Vorteil, erfordert jedoch eine bessere Durchfluss- und Kostenkontrolle. Sauerstoff kann die Gaskosten senken und dicken Kohlenstoffstahl gut schneiden, hinterlässt jedoch Oxid. Luft kann die Betriebskosten senken, aber nur, wenn Kompressor, Trockner, Filter und Vorratstank konstant sauberen Trockendruck liefern.
Stickstoff vs. Sauerstoff vs. Luft: Schnellauswahltabelle
| Entscheidungsfaktor | Stickstoff | Sauerstoff | Druckluft |
|---|---|---|---|
| Beste Materialpassform | Edelstahl, Aluminium, Kanten aus hellem Kohlenstoffstahl | Kohlenstoffstahl und dickere Weichstahlplatte | Dünner Kohlenstoffstahl, verzinktes Blech, ausgewählte Aluminiumarbeiten |
| Typisches Kantenergebnis | Hell, oxidfrei, sauber zum Schweißen oder Beschichten | Dunkle Oxidkante, oft akzeptabel für Strukturteile | Leichte Oxidation; Qualität hängt stark von der Lufttrockenheit ab |
| Kostenprofil | Höherer Gasverbrauch; Generator oder Flüssigkeitstank oft erforderlich | Geringerer Gasdurchfluss und hohe Wirtschaftlichkeit bei Kohlenstoffstahl | Niedrigste Anschaffungskosten für Gas; Kompressorleistung und Filterung sind immer noch wichtig |
| Typischer Druckbereich | Etwa 1,0–2,5 MPa für viele Blecharbeiten | Je nach Dicke und Düse ca. 0,4–1,5 MPa | Etwa 0,8–1,6 MPa mit sauberer, trockener Druckluft |
| Hauptrisiko | Unterdimensioniertes Material führt zu Schlacke, Hitzeflecken und instabilem Schnitt | Eine Oxidschicht kann die Lackierung, das Schweißen oder das Erscheinungsbild beeinträchtigen | Wasser, Öl oder Druckabfall können Qualität und Verbrauchsmaterialien beeinträchtigen |
Wann ist Stickstoffunterstützungsgas zu verwenden?
Wenn die Schnittkante blank und oxidfrei bleiben muss, ist Stickstoff die erste Wahl. Edelstahl, Aluminium, Lebensmittelmaschinen, sichtbare Gerätepaneele, Türen von Elektroschränken und Teile, die direkt geschweißt oder pulverbeschichtet werden, rechtfertigen häufig Stickstoff, da er die Sekundärreinigung reduziert und die Korrosionsbeständigkeit bewahrt.
Der Kompromiss ist die Gasnachfrage. Für das Hochleistungs-Stickstoffschneiden sind möglicherweise ein Tank für flüssigen Stickstoff oder ein entsprechend dimensionierter Stickstoffgenerator sowie Rohrleitungen und Regler erforderlich, die den Durchfluss während des Lochens nicht behindern. Wenn der Vorrat zu gering ist, verlangsamt der Bediener möglicherweise die Maschine oder nimmt Schlacke in Kauf, was den Zweck des Kaufs einer höheren Laserleistung zunichte macht.
Wann sollte Sauerstoffunterstützungsgas verwendet werden?
Sauerstoff wird häufig für Kohlenstoffstahl verwendet, da er mit heißem Eisen reagiert und dem Schneidprozess zusätzliche Wärme zuführt. Diese Reaktion hilft beim Schneiden von dickerem Weichstahl mit praktischer Geschwindigkeit und einem geringeren Gasfluss als bei Stickstoff. Für Halterungen, Rahmen, landwirtschaftliche Geräte, Maschinensockel und Teile, die nach dem Schneiden geschliffen oder lackiert werden, kann Sauerstoff die wirtschaftlichste Wahl sein.
Die Schwäche liegt in der Kantenoxidation. Die dunkle Oxidschicht kann die Haftung der Beschichtung verringern, Schweißnähte verunreinigen oder zusätzliche Vorbereitungsarbeiten an sichtbaren Teilen verursachen. Käufer sollten Sauerstoff nicht nur deshalb wählen, weil er die Probe schneidet. Sie sollten den gesamten Prozess überprüfen: Schneiden, Entgraten, Biegen, Schweißen, Lackieren und Endkontrolle.
Wann sollte Druckluftschneiden eingesetzt werden?
Das Schneiden mit Druckluft ist attraktiv, da die Werkstatt das Gas vor Ort produzieren kann. Es wird häufig für dünnen Kohlenstoffstahl, verzinktes Blech, Lichtgehäuse, Schrankpaneele und kostenempfindliche Teile verwendet, bei denen die Kante nicht perfekt blank sein muss. Mit einem stabilen Kompressor und einer guten Lufttrocknung kann der Gasverbrauch bei geeigneter Arbeit erheblich gesenkt werden.
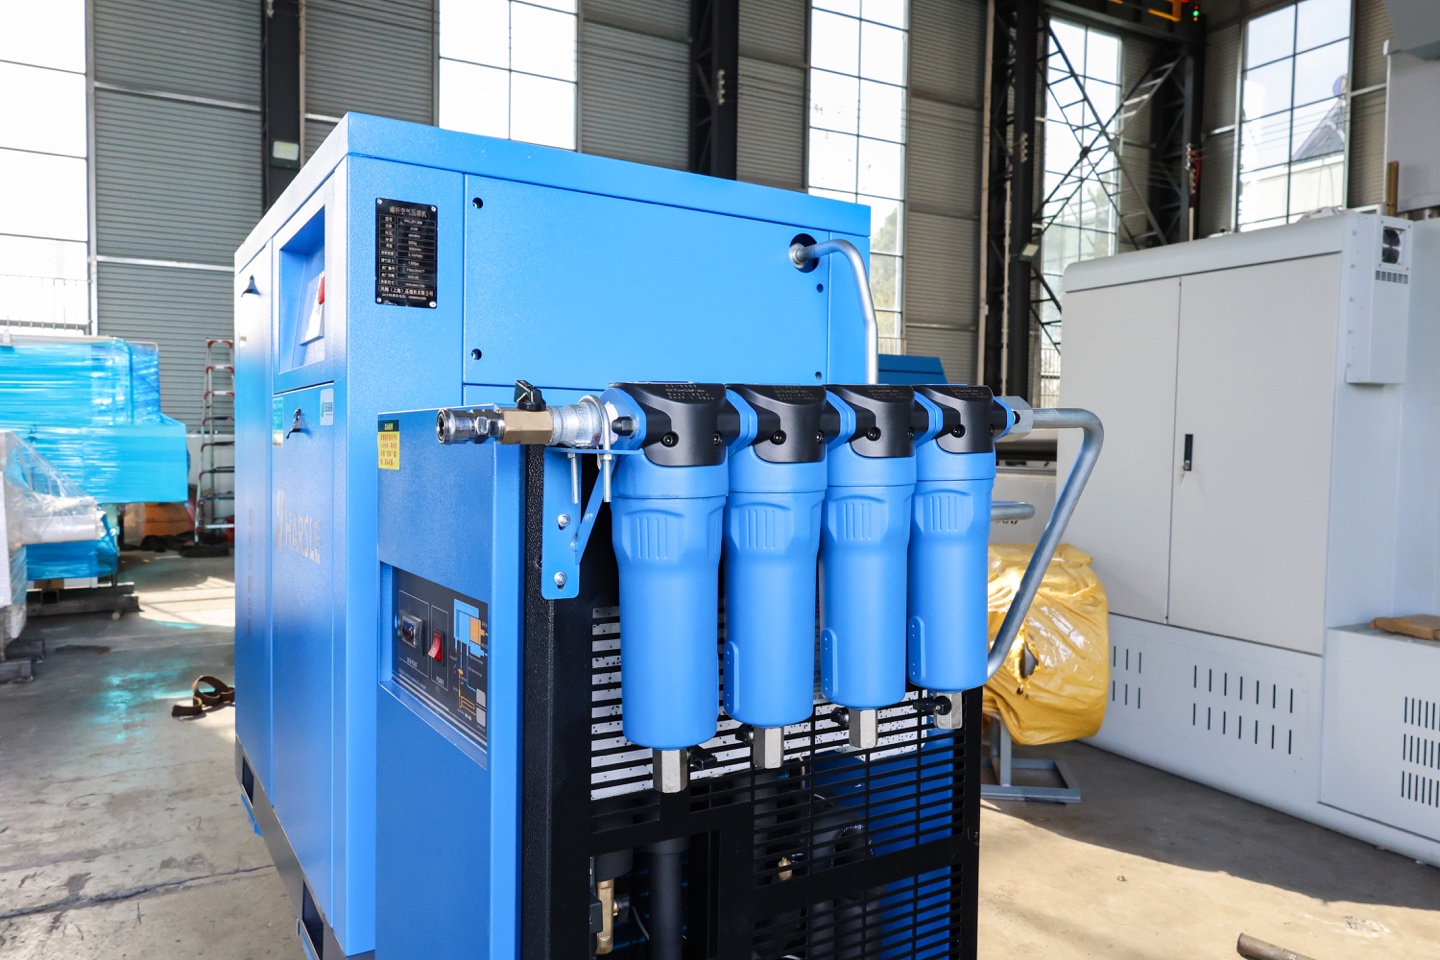
Luftschneiden ist nicht kostenlos. Die Fabrik zahlt weiterhin für Kompressorstrom, Wartung, Filter, Trocknerservice, Tankkapazität und Rohrleitungen. Bei schlechter Luftqualität kann Wasser oder Öl in den Düsenstrahl gelangen, was zu Schlacke, Vergilbung, ungleichmäßigem Durchstechen und einer kürzeren Lebensdauer der Schutzlinse führt. Wenn Luft geplant ist, geben Sie das Kompressorsystem zusammen mit der Lasermaschine an, nicht erst nach der Installation.
Hilfsgas nach Material und Dicke
| Material und Dicke | Bevorzugtes Gas | Warum es passt |
|---|---|---|
| 0,5-3 mm Edelstahl | Stickstoff | Behält eine helle Kante und vermeidet Oxide, die die Korrosionsbeständigkeit verringern können. |
| 1-6 mm Kohlenstoffstahl | Sauerstoff oder Luft | Sauerstoff ist stabil und wirtschaftlich; Luft kann die Kosten senken, wenn die Kantenfarbe akzeptabel ist. |
| 8-25 mm Kohlenstoffstahl | Sauerstoff | Oxidationswärme verbessert die Effizienz beim Schneiden dicker Bleche und senkt den Gasflussbedarf. |
| Aluminiumblech | Stickstoff oder saubere Luft | Stickstoff ergibt die sauberste Kante; Luft kann nach dem Testen für kostenempfindliche dünne Teile geeignet sein. |
| Verzinktes Blech | Luft oder Stickstoff | Luft kann wirtschaftlich sein, aber Zinkdämpfe, Beschichtungszustand und nachgeschaltete Anforderungen müssen getestet werden. |
Wie Assist Gas die Kosten senkt
Die Gaskosten sollten pro akzeptiertem Teil und nicht nur pro Stunde berechnet werden. Stickstoff kostet möglicherweise mehr pro Stunde, spart jedoch Arbeit, da die Entfernung von Oxiden entfällt. Sauerstoff mag für Kohlenstoffstahl günstig sein, führt jedoch zum Schleifen vor der Pulverbeschichtung. Luft sieht vielleicht am billigsten aus, kann aber teuer werden, wenn feuchte Luft den Ausschuss erhöht oder die Schutzlinsen beschädigt.
Berücksichtigen Sie für einen realistischen Vergleich die Kosten für Gaseinkauf oder -erzeugung, Kompressorstrom, Trockner- und Filterwartung, Düsen- und Linsenlebensdauer, Schnittgeschwindigkeit, Ausschussteile, Entgratungszeit und Beschichtungsvorbereitung. Das richtige Gas ist dasjenige, das nach der Qualitätsprüfung die niedrigsten Gesamtkosten liefert, nicht die niedrigste Flaschenrechnung.
Checkliste für die Gasversorgung vor dem Kauf eines Faserlasers
- Bestätigen Sie Ihre fünf wichtigsten Materialien, Dicken, Kantenstandards und monatlichen Schneidstunden.
- Fordern Sie Musterzuschnitte an, die genau dem Gasplan entsprechen, den Sie in der Produktion verwenden möchten.
- Größe des Stickstoffgenerators, des Flüssigkeitstanks, des Kompressors, des Trockners, der Filter, des Auffangbehälters und des Rohrdurchmessers für Spitzendurchfluss, nicht für Durchschnittsdurchfluss.
- Überprüfen Sie den Druckabfall beim Einstechen, bei kleinen Löchern, langen Nestern und beim kontinuierlichen Schneiden dicker Bleche.
- Vergleichen Sie die Schnittkante nach dem Biegen, Schweißen, Lackieren oder Pulverbeschichten, nicht erst direkt nach dem Schneiden.
- Schulen Sie Bediener darin, Gasart, Druck, Düsendurchmesser, Fokusposition und Schnittgeschwindigkeit in einem Prozessblatt zu verknüpfen.
Wenn Sie immer noch Maschinenlayouts vergleichen, beginnen Sie mit dem Kaufleitfaden für Faserlaserschneidmaschinen und verwenden Sie dann das Angebotsformular für Laserschneidmaschinen, um Material-, Gas- und Schneidstundenanforderungen zusammen zu senden.
Maschinenkonfiguration für unterschiedliche Gasstrategien
Eine Gasstrategie sollte zur Konfiguration der Faserlasermaschine passen. Eine 3-kW-Maschine mit einem Tisch kann gut mit Flaschen betrieben werden, oder ein kompakter Kompressor für dünne Arbeiten. Eine 6-kW-Wechseltischmaschine benötigt oft eine stärkere Stickstoff- oder Luftkapazität, da die Auslastung höher ist. Es sollte eine geschlossene 12-kW-Maschine mit hoher Gasversorgung, stärkerer Absaugung, stabiler Kälteleistung und zuverlässigem Servicesupport geplant werden.
Eintisch-Faserlaserschneidemaschine
Praktisch für dünne Bleche, Startbudgets und geringeren Gasbedarf.
Doppeltisch-Faserlaserschneidemaschine
Nützlich, wenn die Arbeitszeitverkürzung hoch genug ist, um eine stärkere Gasinfrastruktur zu rechtfertigen.
Vollständig geschlossene Faserlaserschneidemaschine
Empfohlen für höhere Leistung, sicherere Produktion und bessere Rauchkontrolle.
Unterstützung der Gasversorgung durch Faserlaser-Maschinentyp
Die Gasauswahl sollte zusammen mit dem Maschinentyp angegeben werden. Höhere Auslastung, höhere Leistung und gemischte Platten- oder Rohrarbeiten erhöhen den Spitzendurchfluss, die Trocknerkapazität, den Stickstofferzeugungsbedarf und das Druckabfallrisiko.
| Maschinentyp | Priorität bei der Gasplanung | Beste nächste Seite |
|---|---|---|
| Einzeltisch-Faserlaserschneider | Bestätigen Sie saubere Druckluft für dünne Bleche, den Stickstoffbedarf für Edelstahl oder Aluminium und den praktischen Druck an der Maschine. | Überprüfen Sie das Einzeltischmodell |
| Vollständig geschlossener Faserlaserschneider | Planen Sie die Stickstoff-, Sauerstoff- oder Luftzufuhr für Hochleistungsschneiden, geschlossene Rauchabsaugung und längere kontinuierliche Nester ein. | Überprüfen Sie das beiliegende Modell |
| Integrierter Laserschneider für Platten und Rohre | Bestätigen Sie separate Blech- und Rohrgasrezepte, das Durchstechverhalten, die Rohrdurchmessergrenzen und die Wechselzeit zwischen den Materialien. | Überprüfen Sie das Plattenrohrmodell |
| Rohrlaserschneidemaschine | Bestätigen Sie die Gasdruckstabilität für runde, quadratische und rechteckige Profile, insbesondere kleine Löcher und lange Profilnester. | Überprüfen Sie das Röhrenlasermodell |
Geben Sie vor dem Kauf in der Angebotsanfrage für die -Laserschneidmaschine Einzelheiten zu Gasquelle, Druck, Trockner oder Stickstoffgenerator an, damit Maschine und Versorgungssystem aufeinander abgestimmt sind.
Häufige Fehler bei der Auswahl des Hilfsgases
Der erste Fehler besteht darin, eine Maschine mit einem Gas zu testen und mit einem anderen zu produzieren. Eine Stickstoffprobe ist kein Beweis für die Qualität der Druckluft. Der zweite Fehler besteht darin, einen Hochleistungslaser ohne ausreichenden Gasfluss zu kaufen. Die Maschine ist zwar leistungsfähig, aber das Gassystem wird zum Engpass.
Der dritte Fehler besteht darin, nachgelagerte Vorgänge zu ignorieren. Wenn eine mit Sauerstoff geschnittene Kante vor der Pulverbeschichtung zusätzlich geschliffen werden muss, verschwindet die scheinbare Schnittersparnis möglicherweise. Gaswahl mit verbinden Auswahl der Laserleistung, die Parametertabelle für das Faserlaserschneiden, Betriebskosten für das Laserschneiden und das komplette Arbeitsablauf bei der Blechfertigung.
FAQ: Hilfsgas für das Faserlaserschneiden
Welches Hilfsgas eignet sich am besten zum Faserlaserschneiden?
Stickstoff eignet sich am besten für Edelstahl, Aluminium und oxidfreie Kanten. Sauerstoff eignet sich am besten zum wirtschaftlichen Schneiden von Kohlenstoffstahl, insbesondere von dickeren Blechen. Druckluft kann die kostengünstigste Option für dünne Bleche sein, wenn eine leichte Oxidation akzeptabel ist.
Wann sollte ich Stickstoff zum Laserschneiden verwenden?
Verwenden Sie Stickstoff, wenn das Teil eine helle Kante, Korrosionsbeständigkeit, saubere Schweißnähte oder eine Pulverbeschichtung ohne Oxidentfernung benötigt. Edelstahl, Aluminium und freiliegende dekorative Teile sind häufige Stickstoffanwendungen.
Ist Sauerstoff oder Stickstoff besser für Kohlenstoffstahl?
Sauerstoff eignet sich normalerweise besser für dicken Kohlenstoffstahl, wenn Geschwindigkeit und Gaskosten eine Rolle spielen. Stickstoff ist besser, wenn die Kante aus Kohlenstoffstahl zum Lackieren, Schweißen oder für hochwertige sichtbare Teile hell und oxidfrei bleiben muss.
Kann Druckluft Stickstoff beim Faserlaserschneiden ersetzen?
Druckluft kann Stickstoff bei vielen Arbeiten aus dünnem Kohlenstoffstahl, verzinktem Stahl und einigen Aluminiumarbeiten ersetzen, erfordert jedoch saubere, trockene Luft, ausreichend Druck und eine Probenvalidierung. Es ist kein universeller Ersatz für rostfreie oder hochwertige oxidfreie Kanten.
Welchen Druck benötigen Laserschneidhilfsgase?
Typische Produktionsbereiche liegen je nach Leistung, Düse, Dicke und Material bei etwa 0,4–1,5 MPa für Sauerstoff, 1,0–2,5 MPa für Stickstoff und 0,8–1,6 MPa für Druckluft. Bestätigen Sie die endgültigen Parameter immer mit Probeschnitten.
Welche Gasinformationen werden für ein Angebot für eine Lasermaschine benötigt?
Senden Sie Materialtyp, Dickenbereich, erwartete Kantenqualität, aktuelle oder geplante Gasquelle, Druckkapazität, tägliche Schneidstunden und Musterzeichnungen. Dadurch lassen sich Laserleistung, Düsenaufbau, Kompressor- oder Stickstoffversorgung und Betriebskosten aufeinander abstimmen.
Sollte vor dem Kauf einer Faserlaser-Schneidemaschine die Gasversorgung angegeben werden?
Ja. Die Gasversorgung sollte vor dem Kauf spezifiziert werden, da Stickstoff, Sauerstoff und Druckluft unterschiedliche Druckkapazitäten, Filterung, Regler, Betriebskostenannahmen und Kantenqualitätserwartungen erfordern. Fügen Sie den Gasplan in die Angebotsanfrage für eine Laserschneidmaschine ein, damit Rucheng die Laserleistung, den Schneidkopf und die Zusatzausrüstung richtig dimensionieren kann.
Wie vergleiche ich Stickstoff, Sauerstoff und Luft, bevor ich ein Laserangebot anfordere?
Vergleichen Sie die drei Gase nach Materialstärke, akzeptierter Kantenfarbe, nachgeschaltetem Schweißen oder Beschichten, Druckstabilität, Gaserzeugungskosten, Kompressor- oder Stickstoffgeneratorkapazität, Düsenkonfiguration und Probenschnittergebnissen.
Welcher Faserlasermaschinentyp benötigt die stärkste Gasversorgungsplanung?
Geschlossene Hochleistungsmaschinen, Doppeltischmaschinen und integrierte Plattenrohrsysteme benötigen in der Regel die stärkste Gasversorgungsplanung, da Auslastung, Durchdringungsbedarf und Spitzenstickstoff- oder Luftdurchsatz höher sind. Eintischmaschinen können ein einfacheres Gassystem verwenden, wenn die Arbeitsbelastung dünne Bleche und ein geringeres Volumen umfasst.
Fazit: Wählen Sie Gas nach Fertigteilqualität
Wählen Sie Stickstoff, wenn saubere Kanten und die Qualität der Weiterverarbeitung am wichtigsten sind, Sauerstoff, wenn die Produktivität und Wirtschaftlichkeit von Kohlenstoffstahl im Vordergrund steht, und Druckluft, wenn die Kostenkontrolle bei dünnen Blechen durch Musterschnitte nachgewiesen wird. Ein gutes Angebot für eine Faserlaserschneidmaschine sollte den Gasversorgungsplan enthalten, da die Gasstabilität direkten Einfluss auf Geschwindigkeit, Kantenqualität und Gewinn hat. Für materialspezifische Entscheidungen vergleichen Sie die Laserschneidführung für Kohlenstoffstahl und die Laserschneidführung für Edelstahl .
Vergleichen Sie für die Modellauswahl die Rucheng Faserlaserschneidemaschinen-Reihe und den Faserlaserschneidemaschinen-Kaufratgeber zusammen mit Ihren Gasversorgungs-, Materialstärken- und Kantenqualitätszielen.
Benötigen Sie Hilfe bei der Anpassung von Laserleistung, Gasversorgung und Materialstärke an Ihren Produktionsplan?
Holen Sie sich eine Empfehlung zum FaserlaserschneidenRessourcen zur Auswahl von Laserschneidmaschinen
Nutzen Sie die Vergleichsseite Rucheng Faserlaserschneidmaschinen , um zwischen Einzeltisch-, Wechseltisch-, geschlossenen, Platten-Rohr- und Rohrlasersystemen zu wählen.
- Eintisch-Faserlaserschneider für die kompakte Blechfertigung.
- Doppeltisch-Faserlaserschneider für kontinuierliches Laden und Schneiden.
- Rohrlaserschneidemaschine für runde, quadratische und rechteckige Profile.
- Kaufratgeber für Faserlaserschneidemaschinen erklärt, wie die Gasauswahl zu Leistung, Bettgröße, Gehäuse und Serviceunterstützung passt.
- Fordern Sie ein Angebot für eine Laserschneidmaschine mit Materialstärke, Kantenqualität und Gasversorgungsanforderungen an.
- Tabelle mit den Parametern für das Faserlaserschneiden. verbindet Gasdruck, Düsengröße, Fokus und Schnittgeschwindigkeit.
- Nach dem Schneiden verbinden Sie den Arbeitsablauf mit einer CNC-Abkantpresse für präzises Blechbiegen.