
Die Parameter für das Faserlaserschneiden sollten anhand des Materials, der Dicke und der erforderlichen Kantenqualität festgelegt und anschließend durch Musterschnitte feinabgestimmt werden. Beginnen Sie mit der Parametertabelle des Herstellers und passen Sie dann gemeinsam Schnittgeschwindigkeit, Laserleistung, Hilfsgasdruck, Düsendurchmesser, Fokusposition und Lochstecheinstellungen an. Vergleichen Sie vor dem Kauf einer Faserlaserschneidemaschine die Faserlaserschneidemaschinenreihe Rucheng und verwenden Sie diese Parameter, um Leistung, Gasversorgung, Schneidkopf, Kühler zu bestätigen und die Konfiguration anzubieten.
| Planungsbedarf | Nutzen Sie diese Ressource | Was Sie vor dem Angebot bestätigen müssen |
|---|---|---|
| Geschwindigkeit, Leistung und Fokus | Diese Tabelle mit den Parametern für das Faserlaserschneiden | Material, Dicke, Kantenqualität, Düsengröße, Fokus und Musterschnittstandard |
| Stickstoff, Sauerstoff oder Luft | Leitfaden zur Auswahl des Assistenzgases | Gasquelle, Druckstabilität, Trockenheit, Reinheit, Betriebskosten und nachgelagerte Beschichtungsanforderungen |
| 3kW, 6kW, 12kW oder höher | Leitfaden zur Auswahl der Laserleistung | Tägliche Schnittstunden, gemeinsamer Dickenbereich, Geschwindigkeitsziel und Leistungsreserve |
| Maschinenlayout | Faserlaser-Schneidemaschinenreihe | Einzeltisch-, Wechseltisch-, geschlossener, Platten-Röhren- oder Rohrlaser-Workflow |
| Konfigurationsunterstützung | Angebotsformular für Laserschneidmaschine | Senden Sie Materialliste, Zeichnungen, Dicken, Gasplan und akzeptierte Kantenanforderungen |
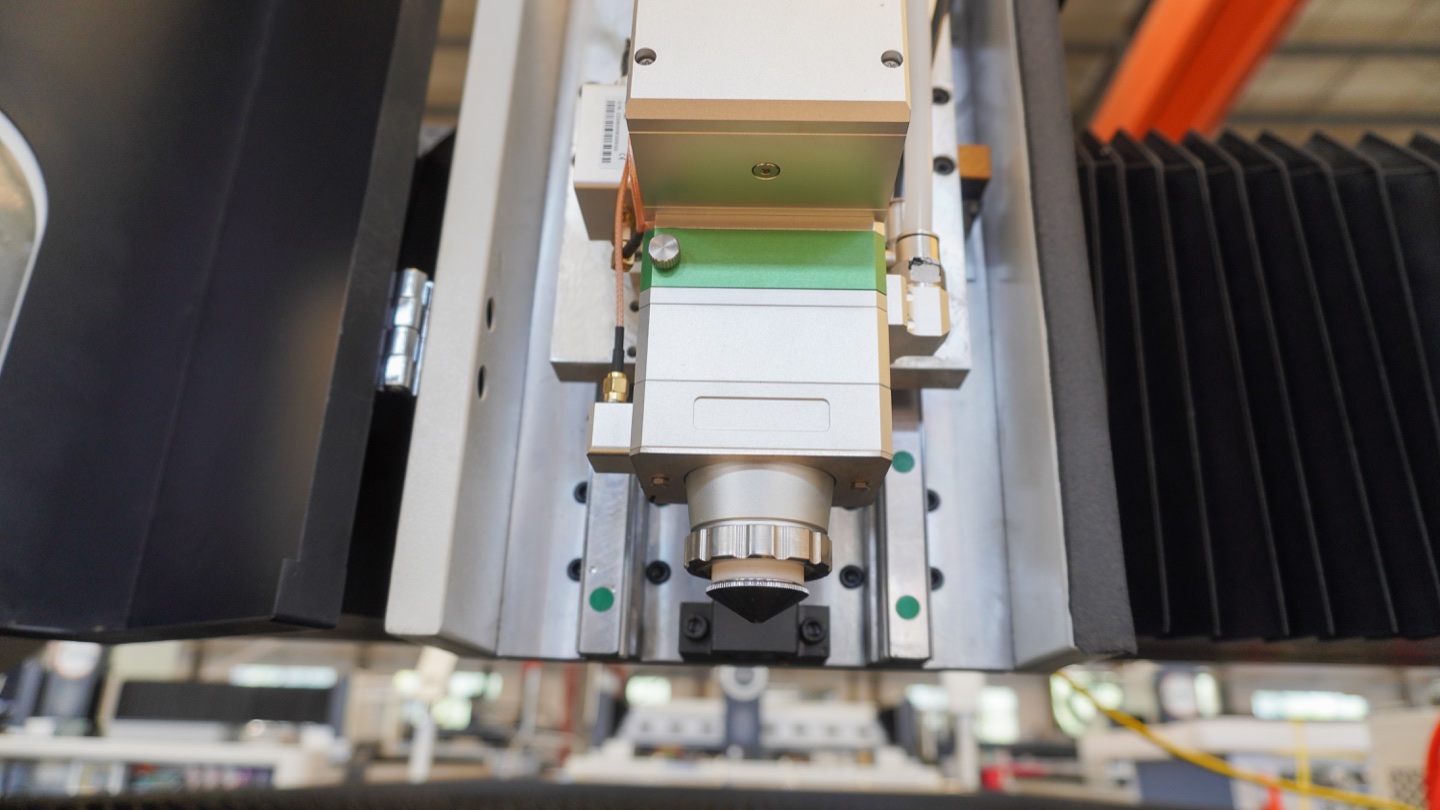
Kurze Antwort: Welche Parameter sind am wichtigsten?
Die wichtigsten Parameter für das Faserlaserschneiden sind Laserleistung, Schnittgeschwindigkeit, Hilfsgasart, Gasdruck, Düsendurchmesser, Fokusposition, Einstechhöhe, Einstechzeit, Schnitthöhe und Beschleunigung. Die Materialstärke bestimmt den Startbereich. Kantenqualität und Produktionskosten entscheiden über den Endwert.
Bei dünnen Blechen kommt es normalerweise vor allem auf Geschwindigkeit, Fokusstabilität und sauberes Trockengas an. Bei mittleren und dicken Platten werden Gasdruck, Düsengröße, Einstechstrategie, Fokusposition und Wärmekontrolle immer wichtiger. Bei Edelstahl und Aluminium sollten Stickstoff- oder Reinluftparameter Oxidation und Krätze verhindern. Bei Kohlenstoffstahl erfordern die Sauerstoffparameter möglicherweise einen niedrigeren Druck und eine langsamere Geschwindigkeit, da die Oxidationsreaktion Wärme hinzufügt.
Was sind die Parameter des Faserlaserschneidens?
Bei den Parametern für das Faserlaserschneiden handelt es sich um die CNC- und Prozesseinstellungen, die steuern, wie der Laserstrahl, das Hilfsgas und das Bewegungssystem Material entlang des Schneidpfads entfernen. Eine Parametertabelle ist ein Ausgangsrezept und kein festes Gesetz, da Materialqualität, Oberflächenzustand, Düsenverschleiß, Linsenreinheit, Gasreinheit und Maschinenbeschleunigung alle den Schnitt beeinflussen.
Eine Faserlaserschneidmaschine fokussiert hochdichte Laserenergie in eine schmale Schnittfuge. Das Hilfsgas entfernt geschmolzenes Metall, schützt den Schneidkopf und kontrolliert die Oxidation. Die CNC-Steuerung koordiniert dann Geschwindigkeit, Höhe, Einstech- und Eckenbewegung, sodass der Schnitt vom Einlauf bis zur endgültigen Kontur stabil bleibt.
Diagramm der Faserlaser-Schneideparameter
Die folgende Tabelle enthält praktische Startlogiken für gängige Blecharbeiten. Genaue Werte müssen mit Ihrem Maschinenlieferanten und durch Probeschnitte bestätigt werden, insbesondere bei reflektierendem Material, beschichtetem Blech oder Teilen mit engen Toleranzen.
| Material und Dicke | Leistungsbereich | Gas- und Drucklogik | Fokus- und Geschwindigkeitslogik | Hauptqualitätsprüfung |
|---|---|---|---|---|
| 0,5–2 mm Kohlenstoffstahl | 1-3 kW reichen normalerweise aus; Höhere Leistung erhöht die Geschwindigkeit | Luft oder Sauerstoff; Luft benötigt sauberen, trockenen Druck, Sauerstoff benötigt niedrigeren Druck | Höhere Geschwindigkeit, kleine Düse, Fokus nahe der Oberfläche oder leicht negativ | Grat, gelber Rand, kleine Lochrundung und Hitzeflecken |
| 3-6 mm Kohlenstoffstahl | 3-6 kW für die allgemeine Blechproduktion | Sauerstoff für die Wirtschaft; Stickstoff, wenn helle Kanten erforderlich sind | Reduzieren Sie die Geschwindigkeit, wenn die Dicke zunimmt. Tunen Sie den Fokus für eine stabile Schnittfuge | Bodenschlacke, Verjüngung, Oxidschicht und Eckenbrand |
| 8-20 mm Kohlenstoffstahl | 6–12 kW oder mehr, je nach Durchsatz | Sauerstoff ist häufig; Druckstabilität und Lochstechkontrolle sind entscheidend | Langsamere Geschwindigkeit, größere Düse, kontrollierter Einstich und Wärmeeintrag | Lochspritzer, Kantenrauheit, Schlacke, Fase und Teileverzerrung |
| 0,8-6 mm Edelstahl | 3–6 kW decken viele Schrank- und Gehäuseaufgaben ab | Stickstoff oder saubere Luft; Stickstoff ergibt hellere oxidfreie Kanten | Schnell genug, um eine Überhitzung zu vermeiden, mit Fokus auf bartfreien Schnitt | Farbveränderung, Bodengrat, Schweißnahtsauberkeit und Kantenhelligkeit |
| 6-16 mm Edelstahl | 6–12 kW oder mehr für die Produktionsgeschwindigkeit | Stickstoff mit hohem Durchfluss; Das Versorgungssystem muss den Spitzendurchfluss bewältigen | Moderate Geschwindigkeit, größere Düse und stabiler Negativfokus | Schlacke, Kantenstreifen, Gasmangel und Hitzefärbung |
| 1-8 mm Aluminium | 3-12 kW je nach Legierung, Reflexionsgrad und Volumen | Stickstoff oder saubere trockene Luft; Vermeiden Sie nasse oder ölige Druckluft | Achten Sie auf einen stabilen Fokus und vermeiden Sie übermäßige Hitzeentwicklung | Schmelzadhäsion, raue Kanten, Reflexionsalarme und Oberflächenmarkierungen |
Wie Geschwindigkeit und Kraft zusammenarbeiten
Die Laserleistung liefert Energie, während die Schnittgeschwindigkeit steuert, wie lange diese Energie in einem Bereich verbleibt. Wenn die Geschwindigkeit für die Dicke zu hoch ist, kann der Strahl die Schnittfuge nicht vollständig reinigen und das Teil weist Bodenschlacke, ungeschnittene Abschnitte oder grobe Streifen auf. Wenn die Geschwindigkeit zu niedrig ist, staut sich die Hitze und führt zu breiteren Schnittfugen, abgerundeten Ecken, Verfärbungen oder übermäßiger Oxidation.
Mehr Leistung hilft nur, wenn der Rest des Systems dies unterstützen kann. Schneidkopf, Gasversorgung, Düse, Bett, Abgas, Kühler, Steuerung und nachgeschaltete Biege- oder Schweißleistung müssen zur Laserquelle passen. Aus diesem Grund sollte eine 12-kW-Maschine als Produktionssystem bewertet werden und nicht nur als eine höhere Zahl in einer Broschüre.
- Erhöhen Sie die Geschwindigkeit, wenn die Oberkante brennt, die Hitzeeinflusszone zu breit ist oder der Schnitt zu geschmolzen aussieht.
- Reduzieren Sie die Geschwindigkeit, wenn das Teil nicht vollständig geschnitten ist, die Bodenschlacke stark ist oder kleine Löcher versagen.
- Erhöhen Sie die Leistung vorsichtig, wenn die Maschine die Geschwindigkeit durch die Materialstärke nicht aufrechterhalten kann.
- Reduzieren Sie die Leistungs- oder Impulseinstellungen, wenn dünne Blechecken überhitzen oder die Einstichstellen zu groß sind.
Unterstützen Sie Gasdruck, Reinheit und Durchfluss
Der Hilfsgasdruck entfernt geschmolzenes Material aus der Schnittfuge und verändert die Chemie der Kante. Stickstoff und Druckluft sind hauptsächlich mechanisch ausstoßende Gase. Sauerstoff reagiert auch mit heißem Kohlenstoffstahl, fügt Wärme hinzu und ermöglicht das Schneiden von dickem Weichstahl mit geringerem Gasfluss. Der richtige Gasdruck hängt von Materialstärke, Düsendurchmesser, Leistung und Kantenanforderung ab.
Druck allein garantiert keinen Durchfluss. Ein kleines Rohr, ein unterdimensionierter Regler, ein schwacher Kompressor, ein Nasstrockner, eine leere Zylinderbank oder ein kleiner Stickstoffgenerator können beim Durchstechen und bei langen Nestern zu einem Druckabfall führen. Prüfen Sie für die Produktion den Druck an der Maschine unter realer Schneidlast, nicht nur an der Gasquelle.
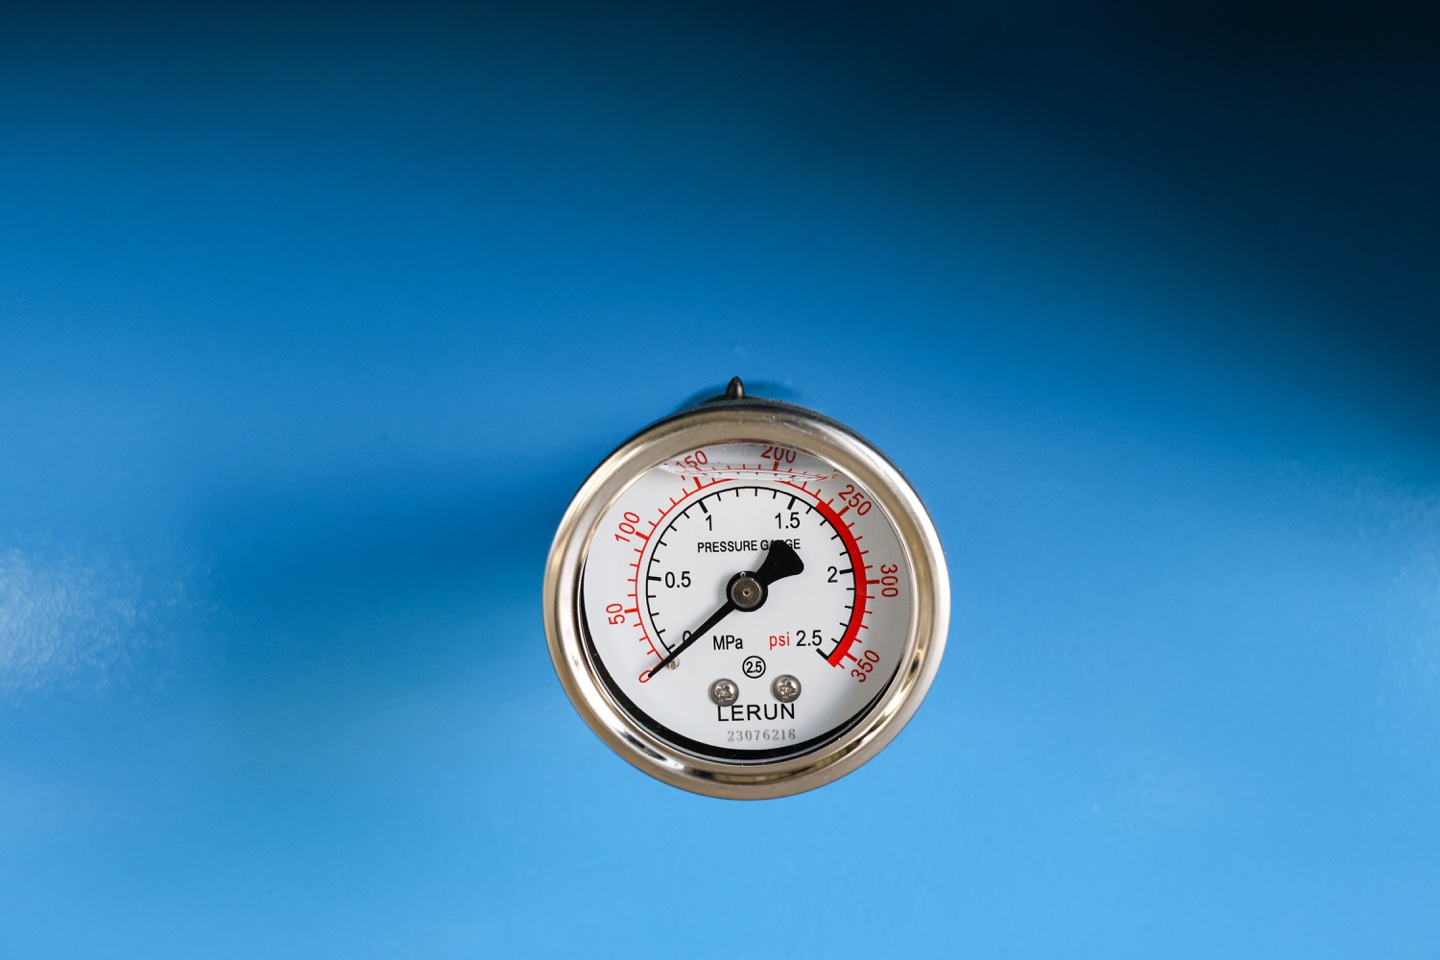
- Stickstoff: Verwendung für Edelstahl, Aluminium und helle oxidfreie Kanten; Planen Sie einen hohen Durchfluss bei Hochleistungsmaschinen.
- Oxygen: Verwendung für Kohlenstoffstahl, bei dem Oxidkanten akzeptabel sind; Passen Sie den Druck sorgfältig an, um Verbrennungen und raue Kanten zu vermeiden.
- Druckluft: Für kostenempfindliche Dünnbleche nur verwenden, wenn die Luft sauber, trocken und stabil ist.
- Reinheit: Die Qualität von Edelstahl und Aluminium kann schnell sinken, wenn die Stickstoffreinheit oder die Trockenheit der Druckluft schlecht ist.
Düsendurchmesser und Fokusposition
Die Düse formt den Gasstrom in die Schnittfuge. Bei dünnen Blechen wird normalerweise eine kleinere Düse verwendet, um einen dichten Gasstrom aufrechtzuerhalten und den Verbrauch zu senken. Bei dicken Blechen ist oft eine größere Düse erforderlich, um ausreichend Durchfluss zu liefern und ein breiteres Schnittfugenverhalten zu tolerieren. Eine beschädigte oder außermittige Düse kann dazu führen, dass eine gute Parametertabelle sofort scheitert.
Die Fokusposition steuert, wo sich die höchste Strahlenergie relativ zur Materialoberfläche befindet. Ein Fokus in der Nähe der Oberfläche eignet sich möglicherweise für dünne Bleche. Ein negativer Fokus, bei dem der Brennpunkt unterhalb der oberen Oberfläche liegt, wird häufig für dickeres Material verwendet, um eine tiefere Energiedurchdringung und eine sanftere Schnittfugenentfernung zu unterstützen. Autofokus-Schneidköpfe verkürzen die Rüstzeit, die Bediener benötigen jedoch weiterhin genehmigte Fokuswerte für jedes Material.
- Überprüfen Sie die Rundheit und Zentrierung der Düse, bevor Sie Softwareparametern die Schuld geben.
- Verwenden Sie einen Düsendurchmesser, der dem Gasdurchflussbedarf, der Materialstärke und der Schnittfugenbreite entspricht.
- Reinigen oder ersetzen Sie Schutzlinsen, wenn sich die Fokusstabilität unerwartet ändert.
- Erfassen Sie die Fokusposition zusammen mit Gas, Düse und Geschwindigkeit im selben Prozessblatt.
Parameter für Einstechen, Einführen und kleine Löcher
Das Stechen ist oft der schwierigste Teil beim Schneiden dicker Bleche. Bei falscher Einstechleistung, Einstechzeit, Gasdruck oder Einstechhöhe kann geschmolzenes Material auf die Schutzlinse zurückspritzen oder einen Krater hinterlassen, der den ersten Teil der Kontur beschädigt. Dicker Kohlenstoffstahl erfordert möglicherweise ein abgestuftes Lochen, eine geringere Anfangsleistung oder eine längere Lochungsverzögerung.
Kleine Löcher erfordern besondere Aufmerksamkeit, da die Maschine nicht immer die gleiche Geschwindigkeit wie lange gerade Konturen erreichen kann. Eine praktische Regel besteht darin, jeden Lochdurchmesser in der Nähe der Materialstärke zu testen. Wenn Rundheit, Konizität oder Schlacke nicht akzeptabel sind, verwenden Sie für das kritische Loch eine niedrigere Geschwindigkeit, eine angepasste Anfahrt, Impulsschneiden oder Bohren/Stanzen.
- Verwenden Sie bei dicken Blechen längere Einführungen, wenn der Lochkrater von der fertigen Kante fern bleiben muss.
- Reduzieren Sie die Kurvengeschwindigkeit, wenn die Kante verbrennt oder kleine Innenprofile schmelzen.
- Überprüfen Sie die Spritzrichtung des Einstichs und den Zustand der Schutzlinse während der Erststückvalidierung.
- Speichern Sie separate Parameter für Bohrungen, Nuten und Außenkonturen, wenn die Steuerung dies unterstützt.
Fehlerbehebung bei Parameterfehlern
| Beobachteter Mangel | Wahrscheinliche Parameterursache | Erste Korrektur zum Ausprobieren |
|---|---|---|
| Starke Bodenschlacke | Geschwindigkeit zu hoch oder zu niedrig, Gasdruck instabil, Fokus falsch | Passen Sie die Geschwindigkeit in kleinen Schritten an, überprüfen Sie den Druck unter Last und überprüfen Sie erneut die Fokussierung |
| Oberkante brennt | Geschwindigkeit zu langsam, Sauerstoffreaktion zu stark oder Fokus zu hoch | Erhöhen Sie die Geschwindigkeit, reduzieren Sie den Sauerstoffeffekt oder passen Sie den Fokus nach unten an |
| Grobe vertikale Streifen | Unzureichende Leistung, instabiler Gasfluss, schlechte Düse oder falscher Fokus | Überprüfen Sie Düse und Linse, stabilisieren Sie das Gas und stellen Sie den Fokus ein, bevor Sie die Leistung ändern |
| Kleine Löcher nicht rund | Konturgeschwindigkeit zu hoch, falsche Einfahrt oder übermäßige Hitzeentwicklung | Verwenden Sie Parameter für kleine Löcher, verringern Sie die Geschwindigkeit und ändern Sie die Einlaufstrategie |
| Spritzer auf die Linse stechen | Lochhöhe, Lochdruck oder Verzögerung passen nicht zur Dicke | Erhöhen Sie die Lochhöhe, positionieren Sie den Locher und überprüfen Sie das Schutzglas |
| Gelbe oder ölige Kante beim Luftschneiden | Nasse Druckluft, Ölverschleppung oder schlechte Filterung | Warten Sie Trockner und Filter, überprüfen Sie den Taupunkt und testen Sie den Stickstoffvergleich |
So validieren Sie eine Parametertabelle vor der Produktion
Eine Parametertabelle sollte mit Ihrem Material validiert werden, nicht nur mit Demonstrationsgutscheinen des Lieferanten. Verwenden Sie die tatsächliche Blechsorte, Beschichtung, Schicht, Oberflächenrostgrad, Nestdichte und Teilegeometrie. Eine perfekt gerade Testlinie kann scheitern, wenn das Produktionsnest kleine Löcher, enge Konturen und wiederholtes Einstechen aufweist.
- Schneiden Sie einen Testcoupon mit geraden Linien, Ecken, Kreisen, Schlitzen und kleinen Löchern aus.
- Überprüfen Sie Oberkante, Bodenschlacke, Konizität, Kantenrauheit, Warmfarbe und Lochrundheit.
- Biegen, schweißen oder pulverbeschichten Sie ein Musterteil, wenn die Schnittkante stromabwärts verläuft.
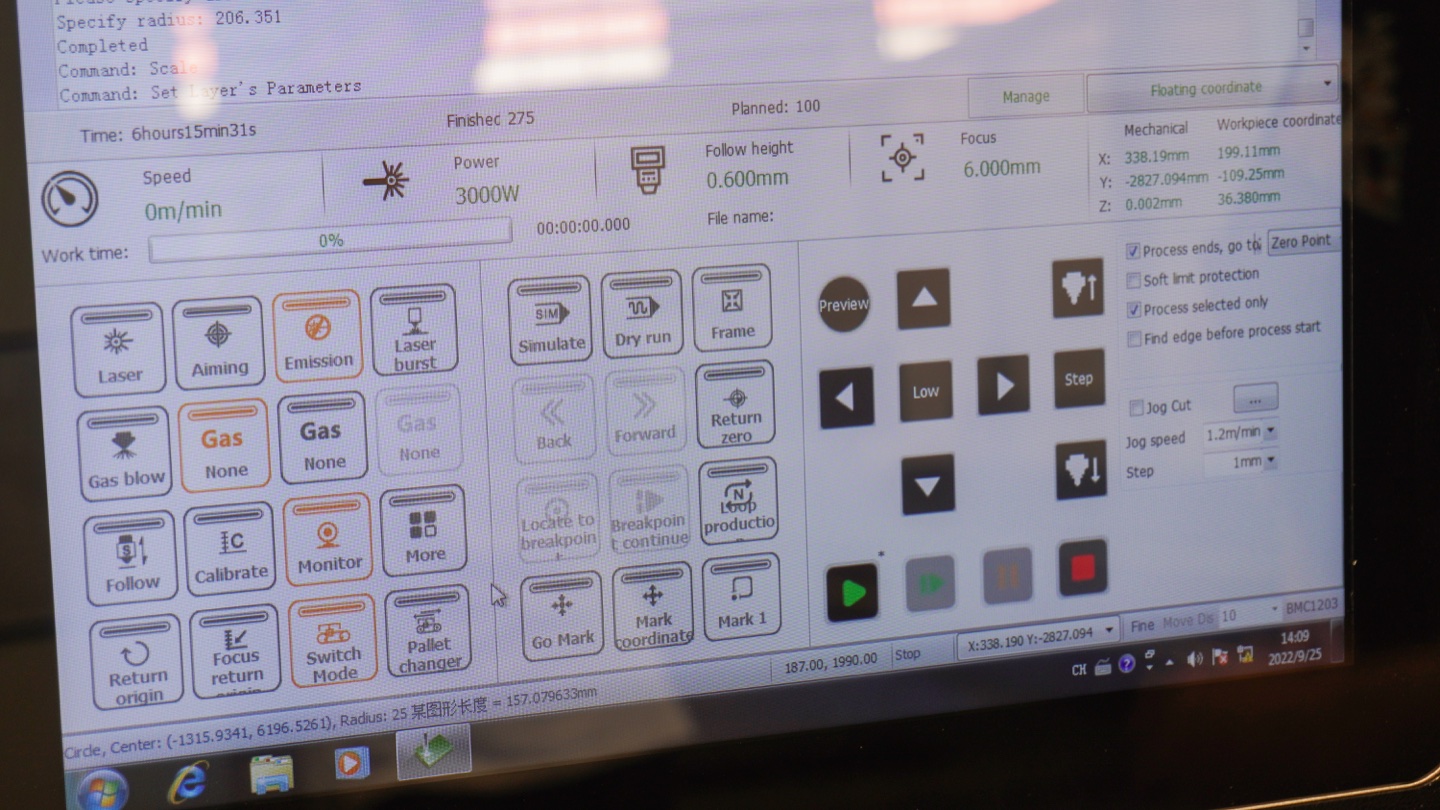
- Notieren Sie akzeptierte Geschwindigkeit, Leistung, Gas, Druck, Düse, Fokus, Lochung und Schnitthöhe.
- Sperren Sie genehmigte Parameter in der CNC-Bibliothek und schulen Sie die Bediener, sie nicht ohne Überprüfung zu überschreiben.
Checkliste für Käufer: Verlangen Sie mehr als nur eine Geschwindigkeitstabelle
Bitten Sie beim Vergleich von Faserlaserschneidmaschinen den Lieferanten, das Parametersystem nachzuweisen, nicht nur die Angabe der maximalen Dicke. Ein nützliches Angebot sollte zeigen, wie die Maschine Ihre normalen Teile jeden Tag schneidet.
- Fordern Sie Schnittparameter für Ihre fünf wichtigsten Materialien und Stärken an.
- Fragen Sie, ob das Gerät über Autofokus, kapazitive Höhenkontrolle und Kollisionsschutz verfügt.
- Bestätigen Sie die Gasversorgungsanforderungen für Stickstoff, Sauerstoff und Druckluft bei Spitzendurchfluss.
- Überprüfen Sie die empfohlenen Düsengrößen, die Lebensdauer der Schutzlinsen und die Kosten für Verbrauchsmaterialien.
- Fordern Sie Musterteile mit kleinen Löchern, engen Ecken und Ihrer gewünschten Kantenqualität an.
- Bestätigen Sie, ob der Controller separate Parameter für Einstechen, kleine Löcher und Konturen unterstützt.
- Überprüfen Sie die Kapazität des Kühlers, das Abgassystem und die Bettkonstruktion für kontinuierliches Schneiden mit hoher Leistung.
- Halten Sie Parameterschulungen und Fernwartungsunterstützung im Kaufvertrag fest.
Verwenden Sie für die Kaufplanung zunächst den Kaufleitfaden für Faserlaserschneidmaschinen und senden Sie dann Ihre Materialliste über das Angebotsformular für Laserschneidmaschinen, damit Strom, Gasversorgung und Parameterunterstützung aufeinander abgestimmt werden können.
Parameterunterstützung je nach Faserlasermaschinentyp
Das Maschinenlayout ändert die von Ihnen benötigte Parameterbibliothek. Eine kompakte Blechmaschine benötigt möglicherweise nur die üblichen Werte für Weichstahl, Edelstahl und Aluminium, während ein Plattenrohr- oder geschlossenes Hochleistungssystem mit breiterem Gas-, Fokus-, Durchdringungs- und Materialunterstützungsangebot angeboten werden sollte.
| Maschinentyp | Parameterunterstützung zur Bestätigung | Beste nächste Seite |
|---|---|---|
| Einzeltisch-Faserlaserschneider | Gängige Blechdicken, Reinluft- oder Stickstoffeinstellungen, Düsenliste und Bedienerschulung für gemischte Werkstattarbeiten. | Überprüfen Sie das Einzeltischmodell |
| Vollständig geschlossener Faserlaserschneider | Leistungsstarkes Lochen, Rauchabsaugung, Stickstofffluss, Wärmekontrolle und Sicherheitseinstellungen für die kontinuierliche Blechproduktion. | Überprüfen Sie das beiliegende Modell |
| Integrierter Laserschneider für Platten und Rohre | Separate Blech- und Rohrparameterbibliotheken, Unterstützung für Profillochung, Eckenqualität und Auftragswechsel. | Überprüfen Sie das Plattenrohrmodell |
| Rohrlaserschneidemaschine | Parameter für runde, quadratische und rechteckige Rohre, Spanngeschwindigkeit, Rohrwandstärke, Einführstrategie und Profilkantenqualität. | Überprüfen Sie das Röhrenlasermodell |
Wenn Sie ein Angebot anfordern, fügen Sie die Parametererwartungen dem Angebotsformular für die Laserschneidmaschine bei, damit Rucheng Leistung, Schneidkopf, Gasversorgung und Schulungsumfang an die tatsächliche Arbeitsbelastung anpassen kann.
Häufige Fehler bei den Parametern von Faserlasern
- Kopieren einer anderen Werksparametertabelle, ohne Materialqualität, Düsenzustand oder Gasqualität zu überprüfen.
- Ändern Sie die Geschwindigkeit nur, wenn die eigentliche Ursache feuchte Luft, ein instabiler Stickstoffstrom oder eine verschmutzte Schutzlinse ist.
- Läuft mit maximaler Leistung auf dünnen Blechen und erzeugt Hitzeflecken, breitere Schnittfugen und Eckenverbrennungen.
- Ignorieren der Lochstechparameter, bis die Schutzlinse wiederholt ausfällt.
- Auswahl eines Lasers nach maximaler Dicke, ohne die tägliche Schnittgeschwindigkeit und die Gaskosten zu prüfen.
- Dadurch kann jeder Bediener verschiedene Parameter ohne eine kontrollierte Prozessbibliothek speichern.
Nützliche verwandte Leitfäden
Allgemeine Informationen zum Prozesshintergrund finden Sie in der Übersicht über das Laserschneiden und in der TWI-Erklärung was Laserschneiden ist. Lesen Sie aus Gründen der Werkstattsicherheit die geltenden örtlichen Lasersicherheitsvorschriften, bevor Sie Hochleistungsschneidgeräte in Betrieb nehmen.
Für Rucheng-Auswahlthemen lesen Sie unsere Kaufleitfaden für Faserlaser-Schneidmaschinen, Leitfaden zur Auswahl der Laserleistung, Hilfsgasführung, Laserschneidführung aus Kohlenstoffstahl, Laserschneidführung aus Edelstahl, Kostenführer für Laserschneiden, Wartungscheckliste, vollständig geschlossener Faserlaserschneider und Platte-Rohr-integrierter Laserschneider Seiten.
Häufig gestellte Fragen zu Faserlaser-Schneidparametern
Was ist der wichtigste Parameter beim Faserlaserschneiden?
Es gibt keinen einzelnen, wichtigsten Parameter. Schnittgeschwindigkeit, Laserleistung, Gasart, Gasdruck, Düsendurchmesser und Fokusposition wirken zusammen. Wenn eine Einstellung falsch ist, kann der Schnitt Krätze, Rauheit, Konizität oder instabile Einstiche aufweisen, selbst wenn die anderen Werte korrekt erscheinen.
Wie wähle ich die Laserschneidgeschwindigkeit?
Beginnen Sie mit der Herstellertabelle, um das genaue Material und die Dicke zu ermitteln, und führen Sie dann Probeschnitte durch. Wenn der Schnitt nicht durchgeht oder starke Bodenschlacke aufweist, reduzieren Sie die Geschwindigkeit oder überprüfen Sie Gas und Fokus. Wenn die Kante brennt oder die Schnittfuge zu breit ist, erhöhen Sie die Geschwindigkeit oder reduzieren Sie die Wärmezufuhr.
Welche Fokusposition eignet sich am besten für das Faserlaserschneiden?
Bei dünnem Blech wird häufig ein Fokus in der Nähe der Oberfläche verwendet, während bei dickerem Material häufig ein negativer Fokus unterhalb der Oberfläche verwendet wird. Der genaue Wert ist abhängig von Leistung, Material, Düse und Gas. Speichern Sie genehmigte Fokuswerte nach der Probenvalidierung in der CNC-Parameterbibliothek.
Warum führt ein gutes Parameterdiagramm immer noch zu schlechten Schnitten?
Ein Diagramm kann fehlschlagen, wenn sich die Materialqualität ändert, der Gasdruck abfällt, die Druckluft nass ist, die Düse beschädigt ist, die Schutzlinse verschmutzt ist oder der Schneidkopf nicht zentriert ist. Überprüfen Sie den Maschinenzustand und die Gasqualität, bevor Sie große Parameteränderungen vornehmen.
Kann Druckluft dieselben Parameter wie Stickstoff verwenden?
Nein. Luft enthält Sauerstoff und hängt stark von der Trockenheit und Filterung des Kompressors ab, sodass Kantenfarbe, Schlacke und Geschwindigkeit von Stickstoff abweichen können. Testen Sie das Luftschneiden separat und speichern Sie einen speziellen Parametersatz, anstatt Stickstoffwerte zu kopieren.
Sollte ich eine höhere Laserleistung kaufen, um Parameterprobleme zu vermeiden?
Eine höhere Leistung behebt keine schlechten Parameter, eine schwache Gasversorgung oder eine verschmutzte Optik. Die Geschwindigkeit und Dickenkapazität kann nur dann verbessert werden, wenn der Schneidkopf, das Gassystem, der Kühler, die Abluft und die Prozesssteuerung durch den Bediener ebenfalls stark genug sind.
Welche Informationen sollte ich zur Unterstützung der Laserschneidparameter senden?
Senden Sie Materialqualität, Dickenbereich, Laserleistung, Gasart, Gasdruck, Düsengröße, Fokuswert, aktuelle Kantenqualität, Schnittgeschwindigkeit sowie Zeichnungen oder Beispielfotos. Dies hilft Ingenieuren, die Parameter an die tatsächlichen Maschinen-, Material- und Qualitätsziele anzupassen.
Sollten die Schnittparameter vor der Auswahl einer Faserlasermaschine bestätigt werden?
Ja. Parametererwartungen sollten vor dem Kauf überprüft werden, da Leistung, Schneidkopf, Hilfsgas, Kühler, Absaugung und Tischformat einen Einfluss darauf haben, ob die Maschine die erforderliche Geschwindigkeit und Kantenqualität halten kann. Senden Sie Material- und Dickendaten mit der Angebotsanfrage für Laserschneidmaschinen, damit die Maschinenkonfiguration und Parameterunterstützung mit der tatsächlichen Aufgabe übereinstimmen.
Was sollte eine Laserschneidparametertabelle für ein Maschinenangebot enthalten?
Eine nützliche Parametertabelle für ein Maschinenangebot sollte Materialqualität, Dicke, Laserleistung, Schnittgeschwindigkeit, Hilfsgas, Gasdruck, Düsendurchmesser, Fokusposition, Locheinstellungen, Kantenqualitätsziel und tägliche Schnittstunden umfassen.
Welcher Faserlasermaschinentyp benötigt die detaillierteste Parameterunterstützung?
Vollständig geschlossene Hochleistungsmaschinen und integrierte Blech-Rohr-Laserschneider benötigen in der Regel die detaillierteste Parameterunterstützung, da sie größere Dickenbereiche, einen höheren Gasdurchfluss, mehr Durchstechbedingungen und gemischte Blech- oder Rohrarbeiten verarbeiten. Einzeltischmaschinen benötigen weiterhin validierte Parameter, ihr Arbeitsaufwand ist jedoch häufig geringer.
Fazit: Erstellen Sie eine Parameterbibliothek, nicht nur ein Geschwindigkeitsdiagramm
Eine Tabelle mit den Parametern für das Faserlaserschneiden ist nur dann nützlich, wenn daraus eine kontrollierte Produktionsbibliothek wird. Die besten Werkstätten zeichnen Material, Dicke, Leistung, Geschwindigkeit, Gas, Druck, Düse, Fokus, Lochung und Qualitätsergebnis für jeden genehmigten Auftrag auf. Das reduziert den Ausschuss und macht die Produktion schichtübergreifend reproduzierbar.
Wenn Sie sich für einen Faserlaserschneider entscheiden, senden Sie Rucheng Ihre Materialliste, den Dickenbereich, die Anforderungen an die Kantenqualität und die täglichen Schneidstunden. Unsere Ingenieure können Ihnen vor dem Kauf bei der Abstimmung von Laserleistung, Gassystem, Schneidkopf und Parameterunterstützung behilflich sein.
Um die Schnittparameter mit der Maschinenkonfiguration zu verbinden, vergleichen Sie die Faserlaserschneidmaschinenmodelle Rucheng für Blech-, Platten- und Rohrarbeiten.
Fordern Sie Unterstützung für Faserlaserparameter anRessourcen zur Auswahl von Laserschneidmaschinen
Nutzen Sie die Vergleichsseite Rucheng Faserlaserschneidmaschinen , um zwischen Einzeltisch-, Wechseltisch-, geschlossenen, Platten-Rohr- und Rohrlasersystemen zu wählen.
- Eintisch-Faserlaserschneider für die kompakte Blechfertigung.
- Doppeltisch-Faserlaserschneider für kontinuierliches Laden und Schneiden.
- Vollständig geschlossener Faserlaserschneider für leistungsstarke Parametersteuerung, Rauchabsaugung und Bedienerschutz.
- Integrierter Laserschneider für Platten und Rohre , wenn Parameterbibliotheken sowohl das Schneiden von Blechen als auch von Profilen abdecken müssen.
- Rohrlaserschneidemaschine für runde, quadratische und rechteckige Profile.
- Kaufratgeber für Faserlaserschneidmaschinen erklärt, wie Sie Leistung, Bettgröße, Gehäuse, Gasversorgung und Service vergleichen können, bevor Sie ein Angebot anfordern.
- Fordern Sie ein Angebot für eine Laserschneidmaschine mit Materialstärke, Gasplan und Kantenqualitätsanforderungen an.
- Laserschneiden von Kohlenstoffstahl und Laserschneiden von Edelstahl zeigen, wie sich Parameter je nach Material ändern.
- Nach dem Schneiden verbinden Sie den Arbeitsablauf mit einer CNC-Abkantpresse für präzises Blechbiegen.