
ファイバーレーザー切断のパラメータは、材質、厚さ、必要なエッジ品質から設定し、サンプルカットによって微調整する必要があります。メーカーのパラメータテーブルから始めて、切断速度、レーザー出力、アシストガス圧力、ノズル直径、焦点位置、ピアス設定を一緒に調整します。ファイバーレーザー切断マシンを購入する前に、 Rucheng ファイバーレーザー切断マシン範囲 を比較し、これらのパラメーターを使用して電源、ガス供給、カッティングヘッド、チラー、および見積構成を確認してください。
| 計画の必要性 | このリソースを使用する | お見積り前にご確認いただきたいこと |
|---|---|---|
| スピード、パワー、集中力 | このファイバーレーザー切断のパラメーターチャート | 材質、厚さ、エッジ品質、ノズルサイズ、焦点およびサンプルカット基準 |
| 窒素、酸素、または空気 | アシストガス選択ガイド | ガス源、圧力安定性、乾燥度、純度、ランニングコスト、および下流のコーティングのニーズ |
| 3kW、 6kW、 12kW 以降 | レーザー出力選択ガイド | 毎日の切断時間、一般的な厚さ範囲、速度目標およびパワーリザーブ |
| マシンレイアウト | ファイバーレーザー切断マシン範囲 | 単一テーブル、交換テーブル、密閉型、プレートチューブまたはチューブレーザーワークフロー |
| 構成サポート | レーザー切断機械見積フォーム | 材料リスト、図面、厚さ、ガス計画、および受け入れられたエッジ要件を送信します |
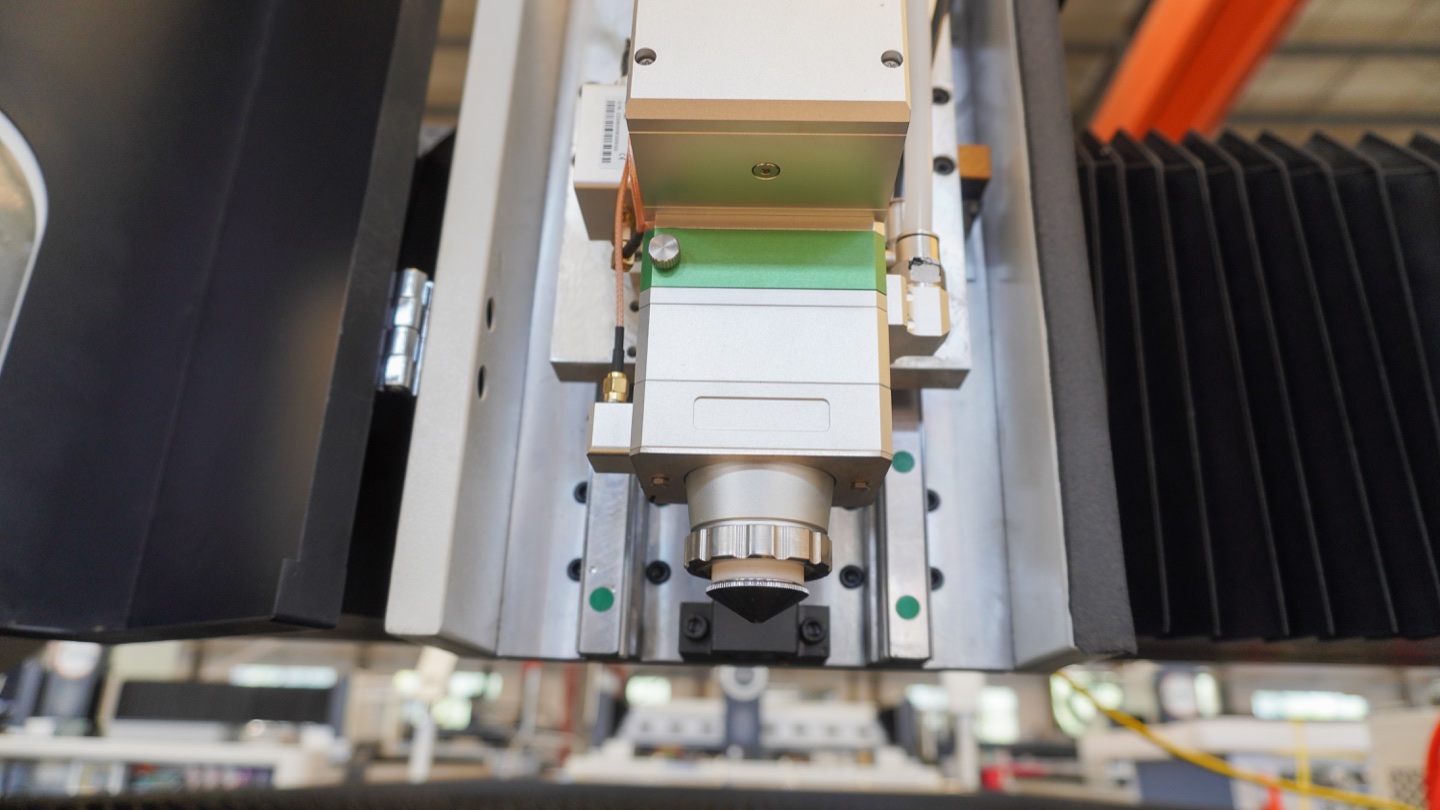
簡単な答え: どのパラメータが最も重要ですか?
ファイバーレーザーの主な切断パラメータは、レーザー出力、切断速度、アシストガスの種類、ガス圧力、ノズル直径、焦点位置、ピアス高さ、ピアス時間、切断高さ、加速度です。材料の厚さによって開始範囲が決まります。最終的な価値はエッジの品質と製造コストによって決まります。
薄いシートの場合、通常、速度、焦点の安定性、および清浄な乾燥ガスが最も重要です。中厚板の場合、ガス圧力、ノズルサイズ、穿孔戦略、焦点位置、熱制御がより重要になります。ステンレス鋼とアルミニウムの場合、窒素または清浄な空気パラメータにより酸化とドロスを防止する必要があります。炭素鋼の場合、酸化反応により熱が追加されるため、酸素パラメータではより低い圧力とより遅い速度が使用される場合があります。
ファイバーレーザー切断パラメータとは何ですか?
ファイバーレーザー切断パラメータは、レーザービーム、アシストガス、およびモーションシステムが切断パスに沿って材料を除去する方法を制御する CNC およびプロセス設定です。材料のグレード、表面状態、ノズルの磨耗、レンズの清浄度、ガス純度、機械の加速度がすべてカットに影響するため、パラメータ テーブルは開始レシピであり、固定法則ではありません。
ファイバーレーザー切断機は、高密度のレーザーエネルギーを狭い切り口に集中させます。アシストガスは溶融金属を除去し、カッティングヘッドを保護し、酸化を制御します。次に、CNC コントローラーが速度、高さ、ピアッシング、コーナーの動きを調整して、リードインから最終輪郭までカットが安定した状態を保ちます。
ファイバーレーザー切断パラメータチャート
以下の表は、一般的な板金作業の実際的な開始ロジックを示しています。正確な値は、特に反射材、コーティングされたシート、または公差の厳しい部品の場合は、機械のサプライヤーに確認するか、サンプルカットによって確認する必要があります。
| 素材と厚さ | パワーレンジ | ガスと圧力のロジック | フォーカスとスピードのロジック | 主な品質チェック |
|---|---|---|---|---|
| 0.5~2mmの炭素鋼 | 通常は 1 ~ 3 kW で十分です。パワーが高いほど速度が上がる | 空気または酸素。空気はきれいな乾燥圧力を必要とし、酸素はより低い圧力を使用します | 高速、小さいノズル、表面付近またはわずかにマイナスの焦点 | バリ、黄ばみ、小穴の丸み、ヒートマーク |
| 3-6 mm 炭素鋼 | 一般的なシート生産用 3 ~ 6 kW | 経済的な酸素。明るいエッジが必要な場合は窒素が必要 | 厚さが増すにつれて速度を下げます。安定したカーフのためにフォーカスを調整する | 底ドロス、テーパー、酸化層、角焼け |
| 8-20 mm 炭素鋼 | スループットに応じて 6 ~ 12 kW 以上 | 酸素は一般的です。圧力の安定性と貫通制御が重要です | 遅い速度、より大きなノズル、制御された貫通力と熱入力 | ピアススプラッシュ、エッジ粗さ、スラグ、ベベル、部品の歪み |
| 0.8~6mmのステンレス鋼 | 3 ~ 6 kW で多くのキャビネットやエンクロージャの作業に対応 | 窒素またはきれいな空気。窒素により酸化物のない明るいエッジが得られます | 過熱を避けるのに十分な速さで、カスのないカットのために調整されたフォーカスを備えています | 色の変化、底部のバリ、溶接の清浄度、エッジの明るさ |
| 6-16 mm ステンレス鋼 | 6~12kW以上の生産速度 | 高流量窒素。供給システムはピークフローに対応する必要がある | 適度な速度、大きなノズル、安定したネガティブフォーカス | ドロス、エッジの縞模様、ガス欠乏および熱の色合い |
| 1~8mmアルミニウム | 3 ~ 12 kW(合金、反射率、体積に応じて異なる) | 窒素または清浄な乾燥空気。湿ったまたは油を含んだ圧縮空気を避ける | 安定したフォーカスを使用し、過剰な熱の蓄積を避けます | 溶融付着、荒れたエッジ、反射アラームおよび表面マーク |
スピードとパワーがどのように連携するか
レーザー出力はエネルギーを供給し、切断速度はそのエネルギーが 1 つの領域に留まる時間を制御します。速度が厚さに対して高すぎる場合、ビームは切り溝を完全にクリアすることができず、部品には底部のドロス、未切断部分、または粗い縞模様が現れます。速度が低すぎると熱が蓄積し、切り口が広くなったり、角が丸くなったり、変色や過度の酸化が発生したりします。
より大きな電力は、システムの残りの部分がそれをサポートできる場合にのみ役に立ちます。カッティングヘッド、ガス供給、ノズル、ベッド、排気、チラー、制御システム、および下流の曲げまたは溶接能力はレーザー源と一致する必要があります。このため、12kW マシンはパンフレット上の単なる高い数値ではなく、生産システムとして評価される必要があります。
- 上端が焦げる場合、熱の影響を受ける領域が広すぎる場合、または切り口が過度に溶けているように見える場合は、速度を上げます。
- 部品が完全に切断されていない場合、底部のドロスが多い場合、または小さな穴が失敗した場合は、速度を下げてください。
- 機械が材料の厚さ全体にわたって速度を維持できない場合は、慎重に出力を増やしてください。
- 薄いシートの角が過熱したり、ピアスマークが大きすぎる場合は、電力またはパルスの設定を下げます。
アシストガスの圧力、純度、流量
アシストガスの圧力により、溶融した材料が切り口から除去され、エッジの化学的性質が変化します。窒素と圧縮空気は主に機械的に噴出するガスです。酸素は高温の炭素鋼とも反応して熱を加え、より少ないガス流量で厚い軟鋼を切断できるようになります。正しいガス圧力は、材料の厚さ、ノズルの直径、出力、およびエッジの要件によって異なります。
圧力だけでは流量は保証されません。小さなパイプ、過小なレギュレーター、弱いコンプレッサー、湿式乾燥機、空のシリンダーバンク、または小型の窒素発生器は、ピアシング中や長いネスト中に圧力降下を引き起こす可能性があります。生産の場合は、ガス源だけでなく、実際の切断負荷の下で機械の圧力を確認してください。
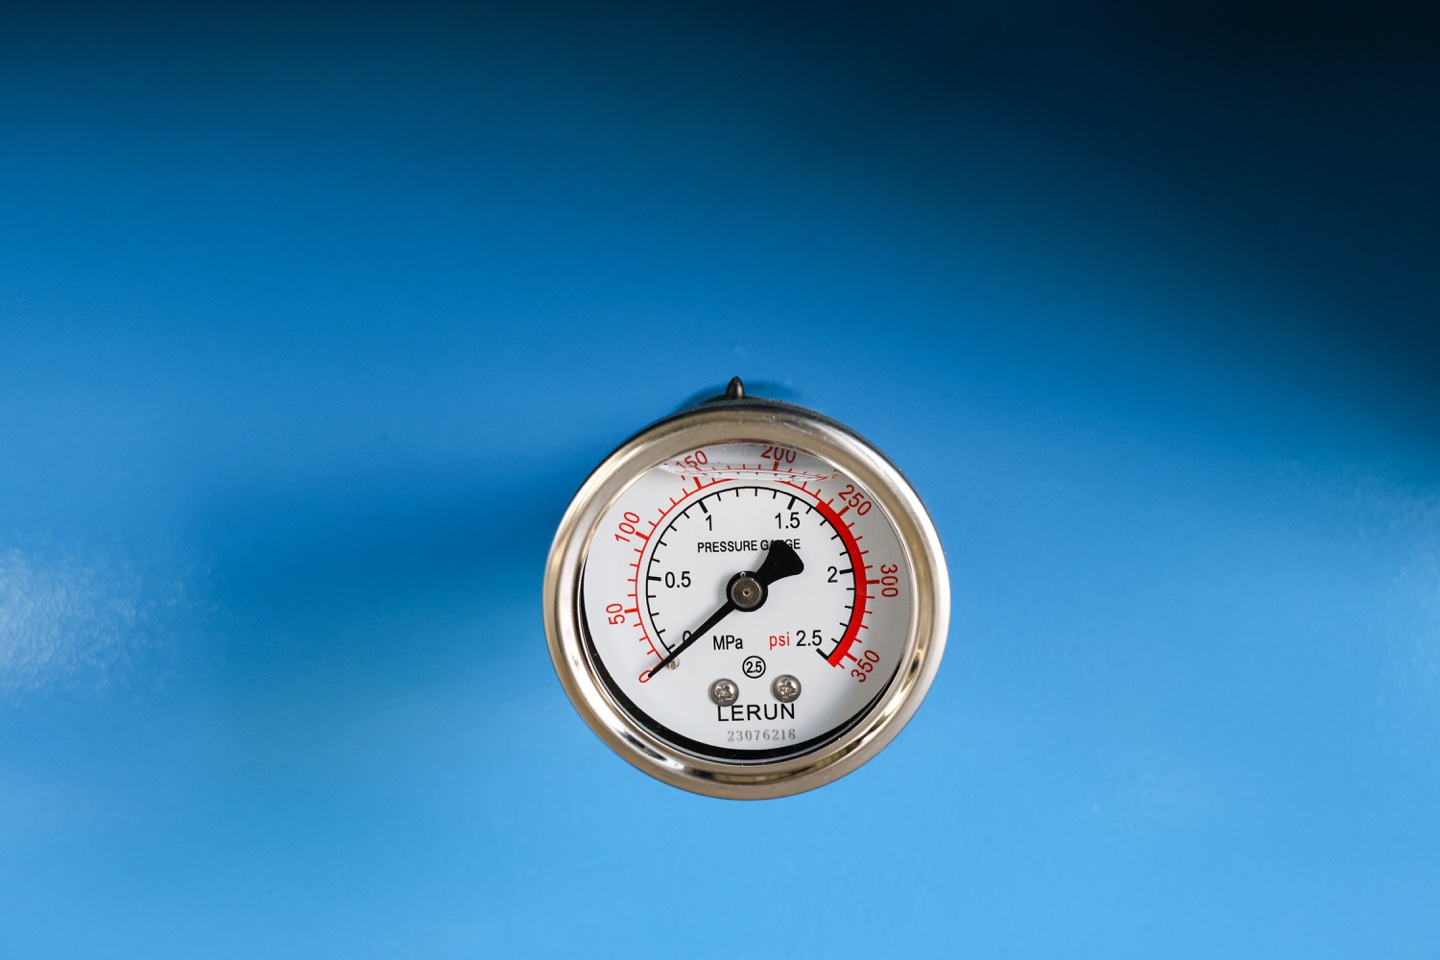
- 窒素: ステンレス鋼、アルミニウム、光沢のある酸化物のないエッジに使用します。高出力マシンでの大流量を計画します。
- Oxygen: 酸化エッジが許容される炭素鋼に使用します。焦げや荒れたエッジを避けるために、圧力を慎重に調整してください。
- 圧縮空気: 空気がきれいで乾燥していて安定している場合にのみ、コスト重視の薄いシートに使用します。
- 純度: 窒素純度や圧縮空気の乾燥が悪い場合、ステンレスとアルミニウムの品質は急速に低下する可能性があります。
ノズル径と焦点位置
ノズルは切り溝に入るガスの流れを整えます。薄いシートでは、通常、より小さなノズルを使用して、ガス流を密に保ち、消費量を減らします。厚いプレートでは、多くの場合、十分な流量を供給し、より広い切り溝の動作に耐えるために、より大きなノズルが必要になります。ノズルが損傷したり、中心からずれたりすると、適切なパラメータ テーブルがすぐに機能しなくなる可能性があります。
焦点位置は、材料表面に対して最も高いビームエネルギーがどこに位置するかを制御します。表面近くの焦点は薄いシートに適している可能性があります。焦点が上面よりも下にあるネガティブフォーカスは、より深いエネルギー浸透とよりスムーズなカーフ排出をサポートするために、より厚い材料によく使用されます。オートフォーカスカッティングヘッドによりセットアップ時間は短縮されますが、オペレータは依然として各材料に対して承認されたフォーカス値を必要とします。
- ソフトウェアパラメータのせいにする前に、ノズルの真円度とセンタリングを確認してください。
- ガス流量の要求、材料の厚さ、切り口幅に適合するノズル直径を使用してください。
- 焦点の安定性が予期せず変化した場合は、保護レンズを掃除するか交換してください。
- 焦点位置とガス、ノズル、速度を同じプロセスシートに記録します。
ピアシング、リードイン、および小穴パラメータ
厚板の切断ではピアス加工が最も難しい部分です。ピアス出力、ピアス時間、ガス圧、またはピアス高さが間違っていると、溶けた材料が保護レンズに飛び散ったり、輪郭の最初の部分に損傷を与えるクレーターが残ったりする可能性があります。厚い炭素鋼には、段階的なピアシング、低い初期出力、またはより長いピアシング遅延が必要な場合があります。
機械は長い直線の輪郭と同じ速度を常に使用できるとは限らないため、小さな穴には特別な注意が必要です。実際的なルールは、材料の厚さに近い穴の直径をテストすることです。真円度、テーパー、またはドロスが許容できない場合は、低速、調整されたリードイン、パルス切断、または重要な穴の穴あけ/パンチングを使用します。
- ピアス クレーターを仕上げエッジから遠ざける必要がある場合、厚いプレートには長いリードインを使用します。
- エッジが焼けたり、小さな内部プロファイルが溶けたりした場合は、コーナー速度を下げてください。
- 最初のピースの検証中に、ピアスの飛沫の方向と保護レンズの状態を確認します。
- コントローラーがサポートしている場合は、穴、スロット、および外側輪郭の個別のパラメーターを保存します。
パラメータの欠陥のトラブルシューティング
| 観察された欠陥 | 考えられるパラメータの原因 | 最初に試してみる修正 |
|---|---|---|
| ヘビーボトムドロス | 速度が高すぎる、または低すぎる、ガス圧が不安定、焦点が正しくない | 速度を少しずつ調整し、負荷がかかった状態での圧力を確認し、焦点を再確認します。 |
| 上端焼け | 速度が遅すぎる、酸素反応が強すぎる、または集中力が高すぎる | 速度を上げる、酸素の影響を減らす、または焦点を下に調整します |
| 粗い縦縞 | 不十分な電力、不安定なガス流、不良ノズルまたは間違った焦点 | 出力を変更する前に、ノズルとレンズを検査し、ガスを安定させ、焦点を調整します。 |
| 丸くない小さな穴 | 輪郭速度が速すぎる、リードインが間違っているか、熱の蓄積が過剰です | 小穴パラメータを使用し、速度を下げ、リードイン戦略を変更する |
| レンズに飛び散るピアス | ピアスの高さ、ピアスの圧力、または遅延が厚さに一致しません | ピアスの高さを上げ、ピアスを段階的に調整し、保護ガラスを検査します |
| エアカットによる黄ばみまたは油っぽい刃先 | 湿った圧縮空気、オイルの残留、またはろ過不良 | 乾燥機とフィルターを整備し、露点を確認し、窒素比較をテストします |
実稼働前にパラメータテーブルを検証する方法
パラメータ チャートは、サプライヤーのデモンストレーション クーポンだけでなく、貴社の材料でも検証する必要があります。実際のシートグレード、コーティング、フィルム、表面の錆のレベル、ネスト密度、部品の形状を使用します。製造ネストに小さな穴、狭い輪郭、繰り返しの穴あけが含まれる場合、完全に真っ直ぐなテスト ラインでも失敗する可能性があります。
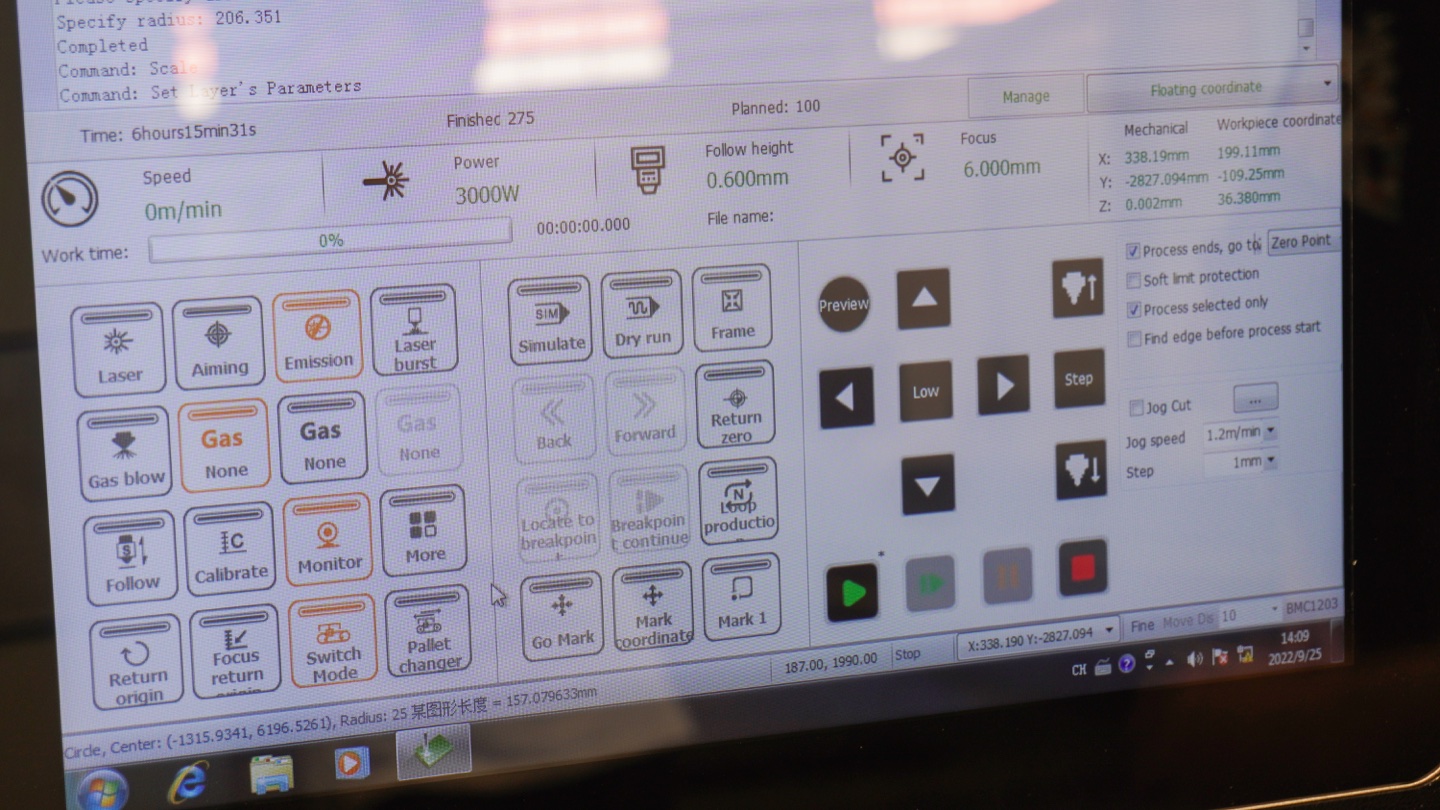
- 直線、角、円、スロット、小さな穴を備えたテストクーポンを切り取ります。
- 上端、下端ドロス、テーパー、エッジ粗さ、熱色、穴の真円度を検査します。
- 切断端が下流に向かう場合は、サンプル部品を曲げたり、溶接したり、粉体塗装したりしてください。
- 受け入れられた速度、出力、ガス、圧力、ノズル、フォーカス、ピアシング、切断高さを記録します。
- CNC ライブラリ内の承認済みパラメータをロックし、確認せずにパラメータを上書きしないようにオペレータを訓練します。
購入者チェックリスト: スピード チャート以上のものを求める
ファイバーレーザー切断機を比較する場合は、最大厚さの主張だけでなく、パラメータシステムを証明するようサプライヤーに依頼してください。有用な見積書には、機械が毎日どのように通常の部品を切断するかを示す必要があります。
- 上位 5 つの材質と厚さの切断パラメータをリクエストしてください。
- マシンにオートフォーカス、容量性高さ制御、衝突保護機能が搭載されているかどうかを尋ねます。
- ピークフロー時の窒素、酸素、圧縮空気のガス供給要件を確認します。
- 推奨ノズルサイズ、保護レンズの寿命、消耗品コストをご確認ください。
- 小さな穴、きついコーナー、および必要なエッジ品質を備えたサンプル部品を依頼してください。
- コントローラーがピアッシング、小さな穴、輪郭の個別のパラメーターをサポートしているかどうかを確認します。
- 継続的な高出力切断のための冷却装置の容量、排気システム、ベッドの設計を検証します。
- パラメータのトレーニングとリモート サービス サポートを購入契約に含めてください。
購入計画の場合は、最初に ファイバーレーザー切断機械購入ガイド を使用し、次に レーザー切断機械見積フォーム を通じて材料リストを送信して、電力、ガス供給、およびパラメーターのサポートを一致させることができます。
ファイバーレーザーマシンタイプによるパラメーターのサポート
マシンのレイアウトにより、必要なパラメータライブラリが変わります。コンパクトなシートマシンには、一般的な軟鋼、ステンレス、アルミニウムの値のみが必要ですが、プレートチューブまたは密閉型高出力システムには、より幅広いガス、フォーカス、ピアシング、および材料のサポートが含まれると見積もられる必要があります。
| マシンタイプ | 確認するパラメータのサポート | 最高の次のページ |
|---|---|---|
| シングルテーブルファイバーレーザーカッター | 一般的なシートの厚さ、クリーンエアまたは窒素の設定、ノズルリスト、および混合ワークショップ作業用のオペレータートレーニング。 | シングルテーブルモデルを確認 |
| 全閉式ファイバーレーザーカッター | 連続シート生産のための高出力ピアシング、ヒューム抽出、窒素フロー、熱制御および安全設定。 | 同梱モデルを確認 |
| プレート&チューブ一体型レーザーカッター | 個別のシートとチューブのパラメータライブラリ、プロファイルピアシング、コーナー品質、およびジョブ切り替えのサポート。 | プレートチューブモデルを確認してください |
| チューブレーザー切断マシン | 円形、正方形、長方形のチューブのパラメータ、チャック速度、チューブの壁の厚さ、導入戦略、およびプロファイルのエッジ品質。 | チェックチューブレーザーモデル |
見積もりをリクエストするときは、Rucheng が電力、カッティングヘッド、ガス供給、トレーニングスコープを実際のワークロードに適合させることができるように、 レーザー切断マシン見積もりフォーム にパラメータの期待値を添付してください。
ファイバーレーザーパラメータのよくある間違い
- 材料のグレード、ノズルの状態、またはガスの品質を確認せずに、別の工場パラメータ テーブルをコピーする。
- 本当の原因が湿った空気、不安定な窒素流、または汚れた保護レンズである場合にのみ、速度を変更します。
- 薄いシートで最大出力を実行すると、ヒートマーク、広い切り口、コーナー焼けが生じます。
- 保護レンズが繰り返し故障するまで、ピアスパラメータを無視します。
- 最大の厚さに基づいてレーザーを選択しますが、毎日の切断速度とガスコストを確認していません。
- すべてのオペレータが、制御されたプロセス ライブラリを使用せずにさまざまなパラメータを保存できるようにします。
役立つ関連ガイド
一般的なプロセスの背景については、レーザー切断の概要、および レーザー切断とは の TWI 説明を参照してください。工場の安全のため、高出力切断装置を操作する前に、該当する地域のレーザー安全規則を確認してください。
Rucheng の選択に関するトピックについては、当社の記事をご覧ください。 ファイバーレーザー切断機購入ガイド, レーザー出力選択ガイド, アシストガスガイド, カーボンスチールレーザー切断ガイド, ステンレススチールレーザー切断ガイド, レーザー切断コストガイド, メンテナンスチェックリスト, 全閉式ファイバーレーザーカッター そして プレートチューブ一体型レーザーカッター ページ。
ファイバーレーザー切断パラメータに関するよくある質問
ファイバーレーザー切断の最も重要なパラメーターは何ですか?
最も重要なパラメーターは 1 つもありません。切断速度、レーザー出力、ガスの種類、ガス圧力、ノズル直径、焦点位置が連動します。 1 つの設定が間違っていると、他の値が正しく見えても、カットにドロス、粗さ、テーパー、または不安定なピアスが表示される場合があります。
レーザー切断速度はどのように選択すればよいですか?
正確な材質と厚さのメーカーチャートから始めて、サンプルカットを実行します。カットが通過しない場合、または底部のドロスが多い場合は、速度を下げるか、ガスを確認して焦点を合わせます。エッジが焼けたり、切り口が広すぎる場合は、速度を上げるか、熱入力を減らしてください。
ファイバーレーザー切断にはどの焦点位置が最適ですか?
薄いシートでは表面付近に焦点が使用されることが多く、厚い材料では上面の下に負の焦点が使用されることがよくあります。正確な値は、電力、材料、ノズル、ガスによって異なります。サンプル検証後、承認されたフォーカス値を CNC パラメータ ライブラリに保存します。
優れたパラメータ チャートでも依然として悪いカットが生成されるのはなぜですか?
材料のグレードが変化したり、ガス圧力が低下したり、圧縮空気が湿ったり、ノズルが損傷したり、保護レンズが汚れたり、カッティングヘッドが中心になかったりすると、チャートが失敗する可能性があります。パラメータを大幅に変更する前に、機械の状態とガスの品質を確認してください。
圧縮空気は窒素と同じパラメータを使用できますか?
いいえ、空気には酸素が含まれており、コンプレッサーの乾燥と濾過に大きく依存するため、エッジの色、ドロス、速度は窒素とは異なる場合があります。空気切断を個別にテストし、窒素値をコピーするのではなく、専用のパラメータセットを保存します。
パラメータの問題を避けるために、より高いレーザー出力を購入する必要がありますか?
出力を高くしても、パラメーターの低下、ガス供給の弱さ、光学系の汚れは修正されません。カッティングヘッド、ガスシステム、チラー、排気、およびオペレーターのプロセス制御が十分に強力である場合にのみ、速度と厚さの能力を向上させることができます。
レーザー切断パラメータのサポートのためにどのような情報を送信する必要がありますか?
材料グレード、厚さ範囲、レーザー出力、ガスタイプ、ガス圧力、ノズルサイズ、フォーカス値、現在のエッジ品質、切断速度、図面またはサンプル写真を送信します。これにより、エンジニアはパラメータを実際の機械、材料、品質目標に一致させることができます。
ファイバーレーザー機械を選択する前に、切削パラメータを確認する必要がありますか?
はい。パワー、カッティングヘッド、アシストガス、チラー、排気、テーブル形式はすべて、機械が必要な速度とエッジ品質を維持できるかどうかに影響するため、購入前にパラメーターの期待値を確認する必要があります。 レーザー切断機械見積リクエスト を使用して材料と厚さのデータを送信し、機械構成とパラメータのサポートが実際のジョブと一致するようにします。
機械の見積もりでは、レーザー切断パラメータチャートに何を含める必要がありますか?
機械の見積もりに役立つパラメーターチャートには、材料グレード、厚さ、レーザー出力、切断速度、アシストガス、ガス圧力、ノズル直径、焦点位置、ピアス設定、エッジ品質の目標、毎日の切断時間を含める必要があります。
最も詳細なパラメータのサポートが必要なファイバーレーザーマシンタイプはどれですか?
完全密閉型の高出力機械やプレートチューブ一体型レーザーカッターは、より広い厚さ範囲、より高いガス流量、より多くの穿孔条件、およびシートまたはチューブの混合ジョブを実行するため、通常、最も詳細なパラメーターのサポートが必要です。単一テーブルマシンでも検証済みのパラメーターが必要ですが、多くの場合、ワークロードはより狭いです。
結論: 単なる速度チャートではなくパラメータ ライブラリを構築する
ファイバーレーザー切断パラメータチャートは、管理された生産ライブラリになる場合にのみ役立ちます。最高のショップは、承認されたすべてのジョブについて、材料、厚さ、出力、速度、ガス、圧力、ノズル、フォーカス、ピアシング、および品質結果を記録します。これによりスクラップが削減され、シフト間で生産を再現できるようになります。
ファイバーレーザーカッターを選択する場合は、材料リスト、厚さの範囲、エッジの品質要件、毎日の切断時間を Rucheng に送信してください。当社のエンジニアは、ご購入前にレーザー出力、ガス システム、カッティング ヘッド、パラメーター サポートのマッチングをお手伝いします。
切断パラメータと機械構成を関連付けるには、シート、プレート、およびチューブの加工用の Rucheng ファイバーレーザー切断機械モデル を比較してください。
ファイバーレーザーパラメータサポートのリクエストレーザー切断マシン選択リソース
Rucheng ファイバーレーザー切断マシン比較ページ を使用して、シングルテーブル、交換テーブル、密閉型、プレートチューブ、チューブレーザーシステムの中から選択します。
- シングルテーブルファイバーレーザーカッター コンパクト板金生産用。
- ダブルテーブルファイバーレーザーカッター 連続投入と切断用。
- 完全密閉型ファイバーレーザーカッター は、高出力パラメータ制御、排煙およびオペレータ保護を実現します。
- プレートおよびチューブ一体型レーザーカッター パラメータライブラリがシート切断とプロファイル切断の両方をカバーする必要がある場合。
- チューブレーザー切断機械 は、円形、正方形、長方形のプロファイル用です。
- ファイバーレーザー切断マシン購入ガイド では、見積もりを依頼する前に、電力、ベッドサイズ、エンクロージャ、ガス供給、およびサービスを比較する方法について説明します。
- レーザー切断機械の見積もりをリクエストしてください。 には、材料の厚さ、ガス計画、およびエッジ品質の要件が含まれます。
- 炭素鋼レーザー切断 および ステンレス鋼レーザー切断 は、材料によってパラメーターがどのように変化するかを示します。
- 切断後、ワークフローを CNC プレスブレーキ に接続して、正確な板金曲げを実現します。