
ステンレスのレーザー切断では、レーザー出力を選ぶ前に、板厚、切断面品質、窒素供給を確認することが重要です。薄板ステンレスは3kWから6kWのファイバーレーザーで対応できる場合が多く、厚板、高い日産量、高速の窒素切断では12kW以上が必要になることがあります。Ruchengの推奨仕様は、ステンレス材質、最大板厚、板サイズ、ローディング方式、ガス圧、切断面要求、後工程の曲げ、溶接、外観部品組立によって決まります。
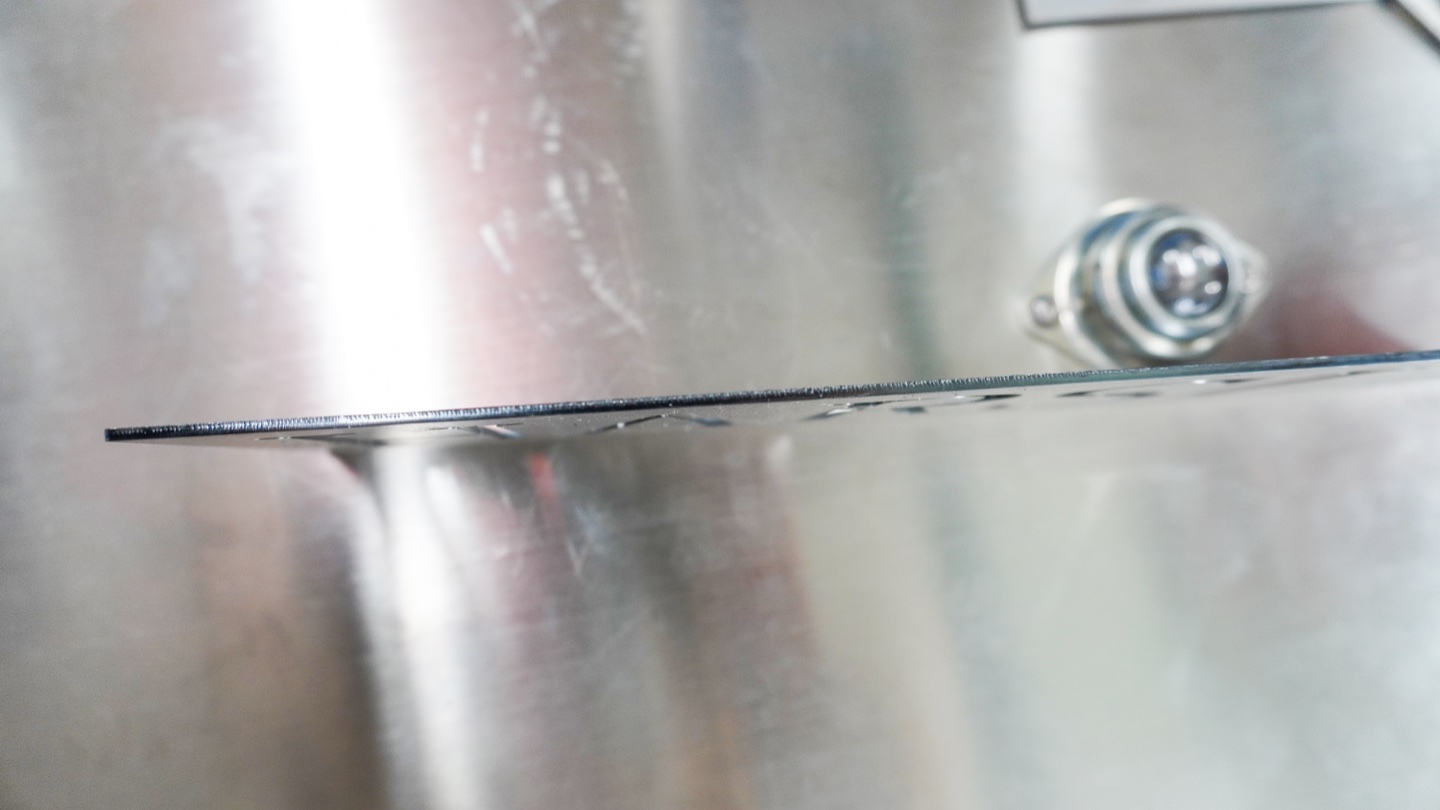
薄板のカットエッジの拡大図。エッジ検査を示しています。ステンレスのグレードを確認し、材質固有の切断サンプルで仕上げます。
簡単回答:ステンレス切断に最適な機械は?
A ファイバーレーザー切断マシン 窒素アシストガスを正しく使用すると、高速で狭い切り口ときれいなエッジが得られるため、ステンレス鋼のシートおよびプレートには実用的な選択肢です。を選択してください 完全密閉型ファイバーレーザー切断マシン 煙の制御、オペレーターの保護、目に見えるステンレス部品が重要な場合。を選択してください ダブルテーブルファイバーレーザーカッター ロードおよびアンロードの時間制限により出力が制限される場合。ステンレスチューブの場合は、 チューブレーザー切断マシン または プレートチューブ一体型レーザー.
| ステンレス加工 | 開始電力範囲 | 最適なマシンタイプ | キーチェック |
|---|---|---|---|
| 薄いステンレスパネル、カバー、キャビネット | 3kW ~ 6kW | 単一テーブルまたは密閉型ファイバーレーザーカッター | 窒素圧、バリ抑制、表面保護膜 |
| 一般ステンレス加工、厚さ混合 | 6kW ~ 12kW | 交換テーブルファイバーレーザー切断マシン | ローディングサイクル、ガス消費量、ネスティング効率 |
| ステンレス板厚化と高出力化 | 12kW以上 | 高出力密閉型または交換型テーブルレーザー | チラー、カッティングヘッド、ガス供給およびヒューム抽出予備 |
| ステンレスチューブ、手すり、フレーム部品 | チューブの壁の厚さを一致させる | チューブレーザーまたはプレートチューブ一体型レーザー | チャック範囲、チューブの長さ、サポートシステム、ネスティングソフトウェア |
ステンレスには窒素、酸素、空気のどれを使うべきか?
購入者が目に見える表面、溶接、または下流の曲げ用に光沢のある酸化物のないエッジを必要とする場合、ステンレス鋼には通常窒素が好まれます。場合によっては酸素でもステンレスを切断できますが、酸化物が残るため、通常は高品質のステンレス加工には第一選択ではありません。圧縮空気を使用すると、適切な薄いシートのランニングコストを下げることができますが、エッジの色とバリの制御は実際の素材でテストする必要があります。
| アシストガス | 使用事例 | 買い手のトレードオフ |
|---|---|---|
| 窒素 | ステンレスのエッジ、目に見える部分、溶接、曲げ、組み立てをきれいにします。 | エッジ品質は最高だが、ガスコストが高く、供給要件が厳しい |
| 圧縮空気 | サンプル検証後のコスト重視の薄いステンレスのジョブ | ガスコストは安くなりますが、エッジの仕上げは乾燥したきれいな安定した空気に依存します。 |
| 酸素 | 酸化物エッジが許容される限られたステンレス用途 | ガスの流れを減らすことができますが、変色や洗浄作業が発生する可能性があります |
後工程:切断、曲げ、溶接
多くのステンレス鋼部品は切断後に完成しません。キャビネットパネル、レストラン設備、電気エンクロージャ、エレベーター部品、機械カバーは、多くの場合、 CNC プレスブレーキ で曲げてから、溶接、研磨、または組み立てを行う必要があります。これは、レーザー切断計画では、バリの方向、マイクロジョイント、保護フィルム、穴の公差、および曲げ線が切断エッジに近いかどうかを考慮する必要があることを意味します。
切断後のステンレス曲げについては、 ステンレス鋼プレスブレーキ曲げ および 曲げ半径の選択 を確認して、切断チームと曲げチームが互換性のある材料の厚さ、内側半径、絞り公差を使用できるようにします。
ステンレス用レーザー切断機の見積チェックリスト
- ステンレス鋼のグレード、厚さの範囲、最大シートサイズ。
- 毎日の切断時間、バッチサイズ、投入方法。
- 必要なエッジ品質、バリ許容度、および可視表面の要件。
- 窒素源、圧力、純度、および予想されるガスコストの目標。
- 密閉カバー、交換テーブル、チューブの切断、またはプレートとチューブの統合が必要。
- 下流の曲げ、溶接、研磨、コーティングの要件。
- ワークショップの電圧、床面積、集塵、冷却装置の配置。
よくある質問
ファイバーレーザー切断機でステンレスを切断できますか?
はい。ファイバーレーザー切断はステンレス鋼のシート、プレート、チューブに広く使用されています。機械の出力、アシストガス、および切断パラメータは、厚さと刃先品質の要件に一致させる必要があります。
ステンレスのレーザー切断に最適なガスは?
購入者が目に見える表面、溶接、または曲げのためにきれいで酸化物のないステンレスエッジを必要とする場合、通常は窒素が最良の選択です。圧縮空気は、サンプルテスト後の一部の薄いシートの作業に適している場合があります。
ステンレスにはどのレーザー出力が必要ですか?
答えは、厚さ、目標速度、ガス供給、エッジの品質によって異なります。薄いステンレスシートは多くの場合、3kW ~ 6kW から始まりますが、厚いステンレスまたは大量のステンレスの切断には 12kW 以上が必要になる場合があります。
ステンレス切断には密閉型機械が必要ですか?
煙の制御、オペレータの保護、作業場の清潔さ、安定したステンレス表面品質が重要な場合は、密閉型機械をお勧めします。
関連するRuchengレーザーガイド
- ファイバーレーザー切断マシンハブ シート、プレート、密閉型、交換テーブルおよびチューブレーザーオプション用。
- 完全密閉型ファイバーレーザー切断マシン は、ステンレスシート、クリーンな煙制御、およびオペレーター保護用です。
- ダブルテーブルファイバーレーザーカッター の高出力ステンレスシートのロードおよびアンロード用。
- プレートとチューブ一体型レーザーカッター ステンレスシートとチューブ、手すり、フレーム部品用。
- チューブレーザー切断ステンレス異形材、パイプ、角管専用の機械 。
- 材料の厚さと毎日の出力に応じたレーザー出力の選択 。
- 窒素、酸素、圧縮空気の決定のためのアシストガスガイド 。
- ファイバーレーザー切断パラメーターチャート の窒素圧力、フォーカス、速度、ピアスのセットアップ。
- 炭素鋼レーザー切断は、酸素またはエアアシスト軟鋼も切断する場合の をガイドします。
- ステンレス鋼プレスブレーキ曲げ加工 切断後の下流成形用。