
ファイバーレーザー切断の場合、部品に酸化物のないきれいなエッジが必要な場合は窒素を選択し、炭素鋼を経済的に切断する場合は酸素を、完璧なエッジの色よりも薄板のコスト管理が重要な場合は圧縮空気を選択します。最適なアシストガスは普遍的なものではありません。それは材料グレード、厚さ、レーザー出力、圧力安定性、下流の溶接またはコーティング、および受け入れられた部品ごとの総コストによって異なります。
| 意思決定の必要性 | このリソースを使用する | 見積または設定入力 |
|---|---|---|
| 窒素、酸素、空気を選択 | このアシストガスガイド | 材質、厚さ、エッジの色、溶接/コーティングのニーズ、ガスの予算 |
| 圧力、ノズル、フォーカスを設定 | ファイバーレーザー切断パラメータチャート | ガス圧力範囲、ノズル径、焦点位置、サンプルカット結果 |
| ガスとレーザー出力を一致させる | レーザー出力選択ガイド | 3kW、 6kW、 12kW またはそれ以上の出力、およびピークガス流量需要 |
| マシンレイアウトの選択 | ファイバーレーザー切断マシン範囲 | シングルテーブル、交換テーブル、密閉型、プレートチューブまたはチューブ切断ワークフロー |
| 構成サポートのリクエスト | レーザー切断機械見積フォーム | ガス源、圧力容量、材料リスト、図面、切断時間を送信 |
多くの購入者はファイバー レーザー マシンを出力のみで比較しますが、アシスト ガスが実際の運用コストを決定することがよくあります。 6kW または 12kW の機械は、窒素供給が過小である場合、空気が湿っている場合、ピアシング中にパイプ圧力が低下する場合、または選択したガスにより曲げ、溶接、塗装の前に二次研削が行われる場合、速度の利点が失われる可能性があります。
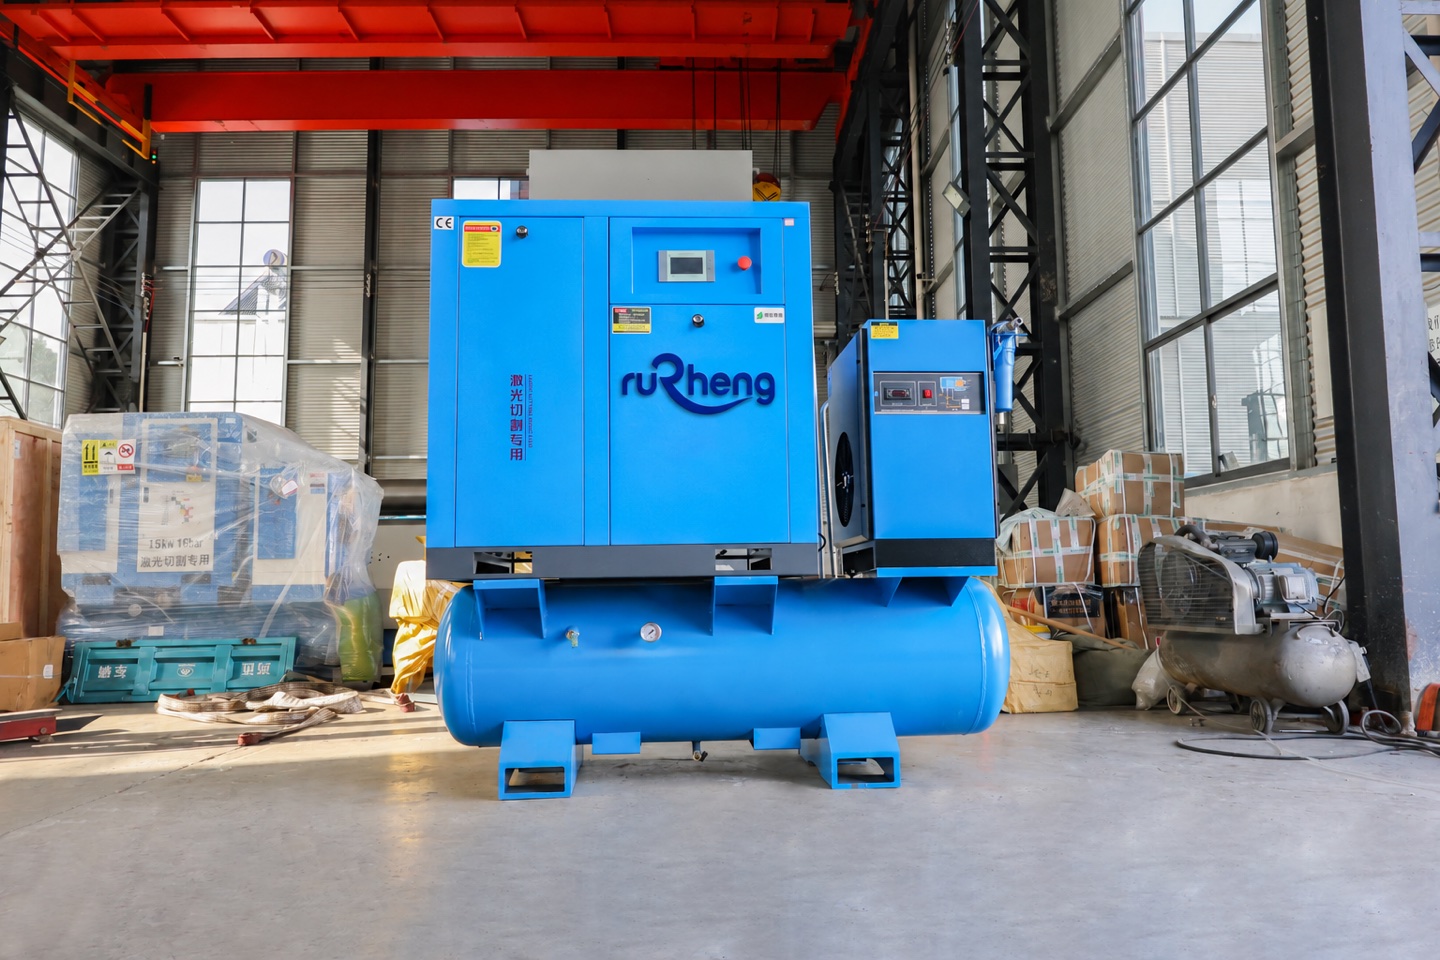
アシストガスの選択は、エッジの色、ドロス、速度、消耗品の寿命、完成した板金部品あたりのコストに影響します。
ファイバーレーザー切断におけるアシストガスとは何ですか?
アシストガスは、レーザー切断ノズルから切り溝に吹き込まれるガス流です。溶融金属を除去し、集光レンズ領域を保護し、酸化を制御し、酸素使用時の燃焼をサポートし、切断品質の安定化に役立ちます。ガスの種類、純度、圧力、ノズル直径、流れの安定性はすべて最終エッジに影響します。
実際の板金生産では、アシストガスはプロセスの決定と購入の決定になります。窒素はより優れたエッジを生み出す可能性がありますが、流量とコストのさらなる制御が必要です。酸素はガスコストを削減し、厚い炭素鋼をうまく切断できますが、酸化物が残ります。空気を使用するとランニングコストを削減できますが、これはコンプレッサー、乾燥機、フィルター、貯蔵タンクが一貫して清浄な乾燥圧力を供給できる場合に限ります。
窒素 対 酸素 対 空気: クイック選択表
| 決定要因 | 窒素 | 酸素 | 圧縮空気 |
|---|---|---|---|
| 最高の素材フィット | ステンレス鋼、アルミニウム、光沢のある炭素鋼のエッジ | 炭素鋼およびより厚い軟鋼板 | 薄炭素鋼、亜鉛メッキ板、厳選されたアルミニウムの仕事 |
| 典型的なエッジ結果 | 光沢があり、酸化物がなく、溶接またはコーティングに適しています。 | 暗色酸化物のエッジ、多くの場合構造部品に使用可能 | わずかな酸化。品質は空気の乾燥に大きく左右されます |
| コストプロファイル | ガス消費量が多くなる。多くの場合、発生器または液体タンクが必要になります | 炭素鋼のガス流量の低減と強力な経済性 | ガス購入コストが最も低い。コンプレッサーの出力と濾過は依然として重要です |
| 代表的な圧力範囲 | 多くのシートジョブでは約 1.0 ~ 2.5 MPa | 約0.4~1.5MPa(厚み、ノズルにより異なる) | 清浄乾燥圧縮空気で約0.8~1.6MPa |
| 主なリスク | 供給量が少ないとドロス、ヒートマーク、切断が不安定になる | 酸化層は塗装、溶接、外観を損なう可能性があります | 水、油、または圧力降下は品質や消耗品に損傷を与える可能性があります |
窒素アシストガスを使用する場合
切断面の光沢と酸化物のない状態を維持する必要がある場合、窒素が第一の選択肢となります。ステンレス鋼、アルミニウム、食品機械、目に見える家電パネル、電気キャビネットのドア、溶接や粉体塗装が直接行われる部品では、二次洗浄が減り、耐食性が維持されるため、窒素の使用が正当化されることがよくあります。
トレードオフはガス需要です。高出力窒素切断には、液体窒素タンクまたは適切なサイズの窒素発生装置に加えて、ピアシング中に流れを制限しない配管とレギュレーターが必要な場合があります。供給量が少なすぎる場合、オペレーターは機械の速度を落としたり、カスを受け入れたりする可能性があり、より高いレーザー出力を購入する目的が無効になります。
酸素アシストガスを使用する場合
酸素は高温の鉄と反応して切断プロセスに余分な熱を加えるため、炭素鋼に広く使用されています。この反応は、窒素よりも少ないガス流量で、より厚い軟鋼を実用的な速度で切断するのに役立ちます。ブラケット、フレーム、農業機械、機械ベース、および切断後に研削または塗装される部品の場合、酸素が最も経済的な選択肢となります。
弱点はエッジの酸化です。黒っぽい酸化物層により、コーティングの密着性が低下したり、溶接部が汚染されたり、目に見える部分に余分な準備作業が発生したりする可能性があります。購入者は、サンプルをカットするという理由だけで酸素を選択すべきではありません。切断、バリ取り、曲げ、溶接、塗装、最終検査といったプロセス全体をチェックする必要があります。
圧縮空気切断を使用する場合
圧縮空気切断は、その場でガスを製造できるのが魅力です。薄い炭素鋼、亜鉛メッキシート、照明エンクロージャ、キャビネットパネル、およびエッジを完全に明るくする必要がないコスト重視の部品によく使用されます。安定したコンプレッサーと良好な乾燥により、空気は適切な作業でのガス消費を大幅に削減できます。
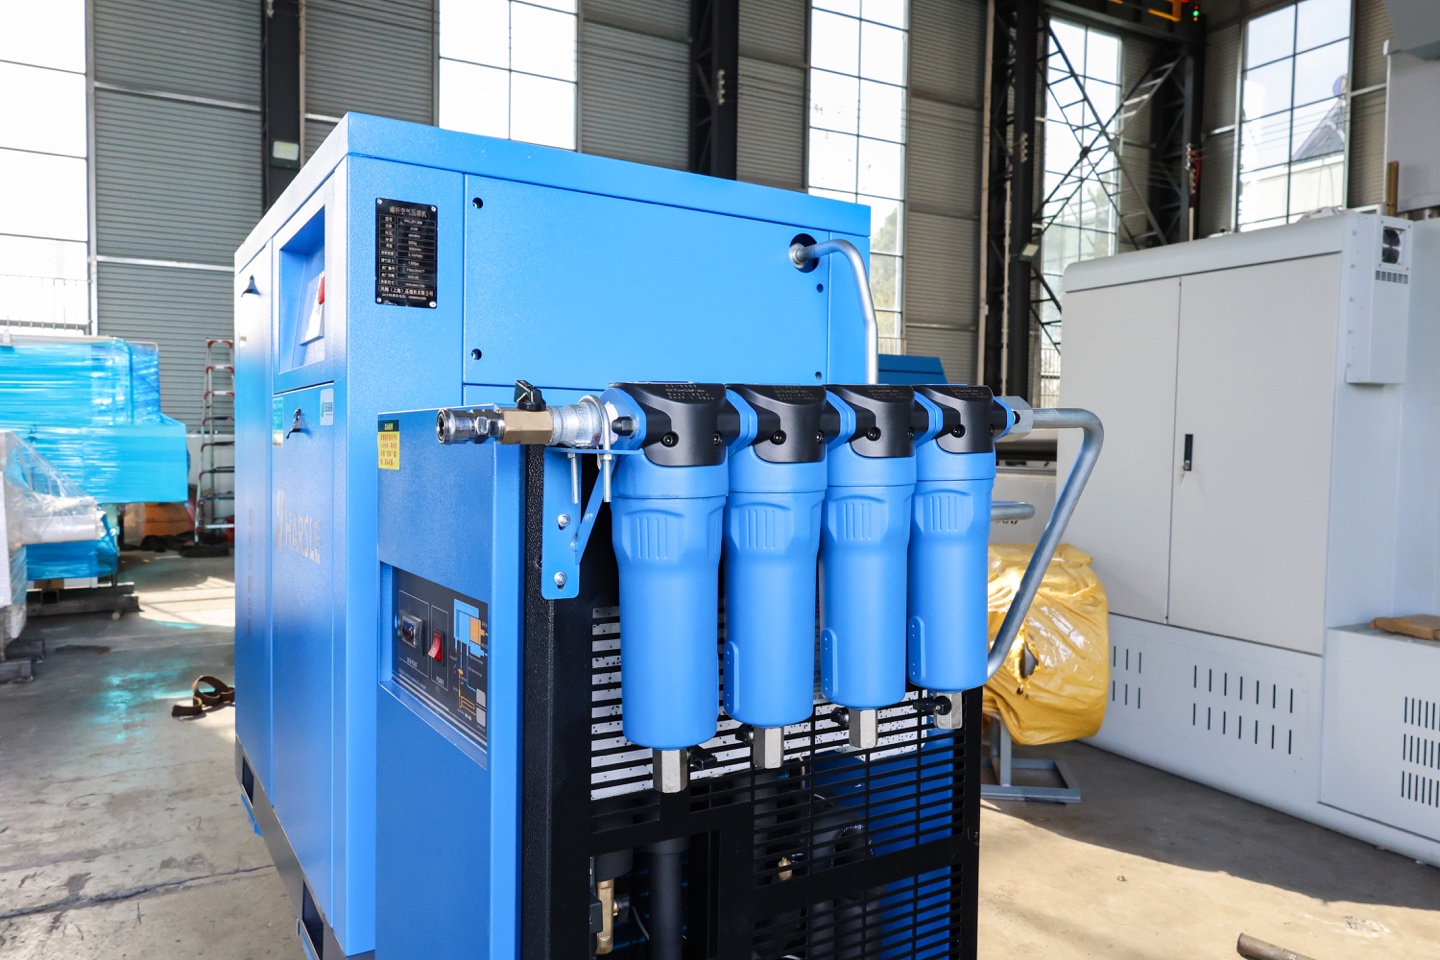
エアカットは無料ではありません。工場は今でもコンプレッサーの電気代、メンテナンス、フィルター、乾燥機のサービス、タンクの容量、配管の費用を支払っています。空気の質が悪いと、ノズルの流れに水や油が入り込み、ドロス、黄ばみ、不均一な貫通、保護レンズの寿命の短縮を引き起こす可能性があります。エアーを計画している場合は、設置後ではなく、レーザー加工機と一緒にコンプレッサーシステムを指定してください。
材質と厚さによるアシストガス
| 素材と厚さ | 好ましいガス | なぜフィットするのか |
|---|---|---|
| 0.5~3mmのステンレス鋼 | 窒素 | 明るいエッジを維持し、耐食性を低下させる可能性のある酸化物を回避します。 |
| 1-6 mm 炭素鋼 | 酸素とか空気とか | 酸素は安定していて経済的です。エッジの色が許容できる場合、空気を使用するとコストを削減できます。 |
| 8-25 mm 炭素鋼 | 酸素 | 酸化熱により厚板の切断効率が向上し、ガス流量の要求が低減されます。 |
| アルミシート | 窒素またはきれいな空気 | 窒素を使用するとエッジが最もきれいになります。空気は、テスト後のコスト重視の薄い部品に適している可能性があります。 |
| 亜鉛メッキ板 | 空気または窒素 | 空気は経済的ですが、亜鉛の煙、コーティングの状態、および下流の要件をテストする必要があります。 |
アシストガスが変わるコスト削減
ガス料金は、時間ごとではなく、受け入れられた部品ごとに計算する必要があります。窒素の場合、時間あたりのコストは高くなりますが、酸化物の除去が不要になるため、労力が節約されます。酸素は炭素鋼にとって安価かもしれませんが、粉体塗装の前に研削を行ってください。空気は安そうに見えますが、湿った空気によりスクラップが増えたり、保護レンズが損傷したりすると高価になる可能性があります。
現実的な比較を行うには、ガスの購入または生成コスト、コンプレッサーの電力、ドライヤーとフィルターのメンテナンス、ノズルとレンズの寿命、切断速度、不合格部品、バリ取り時間、およびコーティングの準備を含めます。適切なガスとは、シリンダーの請求書が最も低いものではなく、品質検査後の総コストが最も低いガスを指します。
ファイバーレーザー購入前のガス供給チェックリスト
- 上位 5 つの材質、厚さ、刃先規格、月ごとの切断時間を確認します。
- 生産で使用する予定の正確なガス計画を使用してサンプルカットを依頼してください。
- 平均流量ではなく、ピーク流量に基づいて、窒素発生器、液体タンク、コンプレッサー、乾燥機、フィルター、レシーバータンク、およびパイプ直径のサイズを決定します。
- ピアシング、小さな穴、長いネスト、厚板の連続切断時の圧力損失を確認します。
- 切断直後だけでなく、曲げ、溶接、塗装、粉体塗装後の切断面も比較してください。
- ガスの種類、圧力、ノズル直径、焦点位置、切断速度を 1 つのプロセス シートでリンクできるようにオペレーターをトレーニングします。
まだ機械レイアウトを比較している場合は、 ファイバーレーザー切断機械購入ガイド から始めて、次に レーザー切断機械見積フォーム を使用して、材料、ガス、および切断時間の要件を一緒に送信してください。
さまざまなガス戦略に対応した機械構成
ガス戦略はファイバー レーザー マシンの構成と一致する必要があります。シングルテーブルの 3kW マシンは、ボトルや薄い作業用のコンパクトなコンプレッサーを使用してうまく動作する可能性があります。 6kW 交換テーブル マシンでは、使用率が高くなるため、多くの場合、より強力な窒素または空気容量が必要になります。 12kW 密閉型機械は、高流量ガス供給、強力な抽出、安定したチラー能力、信頼性の高いサービス サポートを備えて計画する必要があります。
ファイバーレーザーマシンタイプによるアシストガス供給
ガスの選択は、機械のタイプと一緒に見積もる必要があります。使用率が高く、出力が高く、プレートまたはチューブの混合作業では、ピーク流量、乾燥機の能力、窒素生成の需要、および圧力降下のリスクが増加します。
| マシンタイプ | ガス計画の優先順位 | 最高の次のページ |
|---|---|---|
| シングルテーブルファイバーレーザーカッター | 薄いシートの場合はきれいな圧縮空気、ステンレスまたはアルミニウムの場合は窒素の必要性、および機械での実際の圧力を確認します。 | シングルテーブルモデルを確認 |
| 全閉式ファイバーレーザーカッター | 高出力の切断、密閉されたヒュームの抽出、および長時間の連続ネストのために、窒素、酸素、または空気の供給を計画します。 | 同梱モデルを確認 |
| プレート&チューブ一体型レーザーカッター | 個別のシートとチューブのガスレシピ、穿孔動作、パイプ直径の制限、および材料間の切り替え時間を確認します。 | プレートチューブモデルを確認してください |
| チューブレーザー切断マシン | 円形、正方形、長方形のプロファイル、特に小さな穴や長いプロファイルのネストのガス圧力の安定性を確認します。 | チェックチューブレーザーモデル |
購入前に、 レーザー切断機械見積リクエスト にガス源、圧力、乾燥機、または窒素発生器の詳細を含めて、機械とユーティリティシステムのサイズを合わせてください。
アシストガス選択のよくある間違い
最初の間違いは、あるガスで機械をテストし、別のガスで生産することです。窒素サンプルは圧縮空気の品質を証明するものではありません。 2 番目の間違いは、ガス流量が十分でない高出力レーザーを購入したことです。機械は能力があるかもしれませんが、ガスシステムがボトルネックになります。
3 番目の間違いは、下流の業務を無視することです。酸素カットエッジをパウダーコーティングする前に追加の研削が必要な場合、見かけ上の切削節約効果が失われる可能性があります。ガスの選択を接続します レーザー出力の選択、 ファイバーレーザー切断パラメータ表, レーザー切断運用コスト そして完全な 板金製造ワークフロー.
FAQ: ファイバーレーザー切断アシストガス
ファイバーレーザー切断に最適なアシストガスはどれですか?
窒素は、ステンレス鋼、アルミニウム、酸化物のないエッジに最適です。酸素は、炭素鋼、特に厚い板の経済的な切断に最適です。わずかな酸化が許容される場合、圧縮空気は薄板の最も低コストの選択肢となります。
レーザー切断に窒素を使用する必要があるのはどのような場合ですか?
部品に明るいエッジ、耐食性、きれいな溶接、または酸化物を除去せずに粉体塗装が必要な場合は、窒素を使用します。ステンレス鋼、アルミニウム、露出した装飾部品は一般的な窒素用途です。
炭素鋼には酸素と窒素のどちらが適していますか?
速度とガスコストが重要な場合、厚い炭素鋼には通常、酸素の方が適しています。塗装、溶接、またはハイエンドの目に見える部品などで炭素鋼のエッジを光沢と酸化物を含まない状態に保つ必要がある場合は、窒素の方が適しています。
ファイバーレーザー切断において、圧縮空気は窒素の代わりになりますか?
圧縮空気は、多くの薄い炭素鋼、亜鉛メッキ、および一部のアルミニウムの作業で窒素の代わりに使用できますが、清潔な乾燥空気、十分な圧力、およびサンプルの検証が必要です。ステンレスまたはプレミアム酸化物フリーエッジの普遍的な代替品ではありません。
レーザー切断補助ガスにはどのくらいの圧力が必要ですか?
一般的な生成範囲は、出力、ノズル、厚さ、材質に応じて、酸素の場合は約 0.4 ~ 1.5 MPa、窒素の場合は 1.0 ~ 2.5 MPa、圧縮空気の場合は 0.8 ~ 1.6 MPa です。必ずサンプルカットで最終パラメータを確認してください。
レーザー加工機の見積もりにはどのようなガス情報が必要ですか?
材料の種類、厚さの範囲、予想されるエッジの品質、現在または計画されているガス源、圧力容量、毎日の切断時間、およびサンプル図面を送信します。これは、レーザーの出力、ノズルのセットアップ、コンプレッサーまたは窒素の供給、運用コストの調整に役立ちます。
ファイバーレーザー切断マシンを購入する前に、ガス供給を指定する必要がありますか?
はい。窒素、酸素、圧縮空気には異なる圧力容量、ろ過、レギュレーター、運用コストの想定、エッジ品質の期待が必要となるため、購入前にガス供給を指定する必要があります。 Rucheng がレーザー出力、カッティングヘッド、および補助装置を正しく設定できるように、 レーザー切断マシンの見積もりリクエスト にガスプランを含めます。
レーザーの見積もりを依頼する前に、窒素、酸素、空気をどのように比較すればよいですか?
3 つのガスを、材料の厚さ、許容されるエッジの色、下流の溶接またはコーティング、圧力の安定性、ガス生成コスト、コンプレッサーまたは窒素発生器の容量、ノズルのセットアップ、およびサンプルカットの結果によって比較します。
最も強力なガス供給計画が必要なファイバーレーザーマシンタイプはどれですか?
高出力密閉型機械、ダブルテーブル機械、およびプレートチューブ統合システムでは、使用率、突出需要、ピーク窒素または空気流量が高くなるため、通常、強力なガス供給計画が必要です。シングルテーブルマシンは、ワークロードが薄いシートで体積が少ない場合、よりシンプルなガスシステムを使用できます。
結論: 完成品の品質に応じてガスを選択してください
きれいなエッジと下流の品質が最も重要な場合は窒素を、炭素鋼の生産性と経済性が優先される場合は酸素を、サンプルカットによって薄板のコスト管理が証明されている場合は圧縮空気を選択してください。ガスの安定性は速度、エッジ品質、利益に直接影響するため、適切なファイバーレーザー切断マシンの見積もりにはガス供給計画を含める必要があります。材質固有の決定については、 カーボンスチールレーザー切断ガイド と ステンレススチールレーザー切断ガイド を比較してください。
モデル選択のコンテキストについては、 Rucheng ファイバーレーザー切断マシン範囲 と ファイバーレーザー切断マシン購入ガイド を、ガス供給、材料の厚さ、エッジ品質の目標と比較してください。
レーザー出力、ガス供給、材料の厚さを生産計画に合わせるためのサポートが必要ですか?
ファイバーレーザー切断に関する推奨事項を入手するレーザー切断マシン選択リソース
Rucheng ファイバーレーザー切断マシン比較ページ を使用して、シングルテーブル、交換テーブル、密閉型、プレートチューブ、チューブレーザーシステムの中から選択します。
- シングルテーブルファイバーレーザーカッター コンパクト板金生産用。
- ダブルテーブルファイバーレーザーカッター 連続投入と切断用。
- チューブレーザー切断機械 は、円形、正方形、長方形のプロファイル用です。
- ファイバーレーザー切断マシン購入ガイド では、ガスの選択が電力、ベッドサイズ、エンクロージャ、サービスサポートにどのように適合するかを説明します。
- レーザー切断機械の見積もりをリクエストしてください。 には材料の厚さ、エッジ品質、ガス供給要件が含まれます。
- ファイバーレーザー切断パラメータチャート は、ガス圧力、ノズルサイズ、フォーカス、切断速度を接続します。
- 切断後、ワークフローを CNC プレスブレーキ に接続して、正確な板金曲げを実現します。