
Для резки волоконным лазером выбирайте азот, когда деталь нуждается в чистой, свободной от оксидов кромке, кислород при экономичной резке углеродистой стали и сжатый воздух, когда контроль стоимости тонкого листа важнее, чем идеальный цвет кромки. Лучший вспомогательный газ не универсален; это зависит от марки материала, толщины, мощности лазера, стабильности давления, последующей сварки или нанесения покрытия, а также общей стоимости одной принятой детали.
| Необходимость решения | Используйте этот ресурс | Ценить или настроить ввод |
|---|---|---|
| Выберите азот, кислород или воздух | Это руководство по вспомогательному газу | Материал, толщина, цвет кромки, потребности в сварке/покрытии и бюджет газа. |
| Настройка давления, сопла и фокуса | Таблица параметров резки волоконным лазером | Диапазон давления газа, диаметр сопла, положение фокуса и результаты резки пробы |
| Совместимый газ с мощностью лазера | Руководство по выбору мощности лазера | 3kW, 6kW, 12kW или более высокая мощность, плюс пиковая потребность в расходе газа |
| Выберите компоновку машины | Линейка станков для волоконной лазерной резки | Рабочий стол с одним столом, сменный стол, закрытый рабочий стол, пластинчато-трубный или трубчатый процесс резки |
| Запросить поддержку конфигурации | Форма расчета стоимости станка для лазерной резки | Отправьте источник газа, допустимое давление, список материалов, чертежи и часы резки. |
Многие покупатели сравнивают машины с волоконным лазером только по мощности, но вспомогательный газ часто определяет реальные эксплуатационные расходы. Машина мощностью 6 кВт или 12 кВт может потерять преимущество в скорости, если подача азота недостаточна, воздух влажный, давление в трубе падает во время прошивки или выбранный газ создает вторичное шлифование перед гибкой, сваркой или покраской.
Выбор вспомогательного газа влияет на цвет кромки, окалину, скорость, срок службы расходных материалов и стоимость готовой детали из листового металла.
Что такое вспомогательный газ при резке волоконным лазером?
Вспомогательный газ — это газовый поток, подаваемый через сопло лазерной резки в пропил. Он удаляет расплавленный металл, защищает область фокусирующей линзы, контролирует окисление, поддерживает горение при использовании кислорода и помогает стабилизировать качество резки. Тип газа, чистота, давление, диаметр сопла и стабильность потока – все это влияет на окончательную кромку.
В практическом производстве листового металла использование вспомогательного газа является технологическим решением и решением о покупке. Азот может обеспечить лучшее преимущество, но требует большего контроля расхода и затрат. Кислород может снизить стоимость газа и хорошо разрезать толстую углеродистую сталь, но при этом остается оксид. Воздух может снизить эксплуатационные расходы, но только в том случае, если компрессор, осушитель, фильтры и резервуар для хранения постоянно обеспечивают чистое и сухое давление.
Азот против кислорода против воздуха: таблица быстрого выбора
| Фактор принятия решения | Азот | Кислород | Сжатый воздух |
|---|---|---|---|
| Лучшее соответствие материала | Нержавеющая сталь, алюминий, края из блестящей углеродистой стали. | Углеродистая сталь и более толстая пластина из мягкой стали | Тонкая углеродистая сталь, оцинкованный лист, отдельные детали из алюминия. |
| Типичный краевой результат | Яркий, без оксидов, чистый для сварки или нанесения покрытия. | Темная оксидная кромка, часто приемлемая для деталей конструкций. | Незначительное окисление; качество сильно зависит от сухости воздуха |
| Профиль затрат | Повышенный расход газа; часто требуется генератор или резервуар для жидкости | Снижение расхода газа и сильная экономия на углеродистой стали | Самая низкая стоимость покупки газа; мощность компрессора и фильтрация по-прежнему имеют значение |
| Типичный диапазон давления | Около 1,0-2,5 МПа для многих листовых работ. | Около 0,4-1,5 МПа в зависимости от толщины и сопла. | Около 0,8-1,6 МПа при чистом сухом сжатом воздухе. |
| Основной риск | Недостаточный размер подачи приводит к образованию окалины, перегреву и нестабильной резке. | Оксидный слой может повредить окраску, сварку или внешний вид. | Вода, масло или перепад давления могут повредить качество и расходные материалы. |
Когда использовать вспомогательный азотный газ
Азот — лучший выбор, когда кромка реза должна оставаться блестящей и не содержать оксидов. Нержавеющая сталь, алюминий, пищевое оборудование, видимые панели приборов, дверцы электрических шкафов и детали, которые подвергаются сварке или порошковому покрытию, часто оправдывают применение азота, поскольку он снижает необходимость вторичной очистки и сохраняет устойчивость к коррозии.
Компромисс – спрос на газ. Для резки азотом высокой мощности может потребоваться резервуар с жидким азотом или генератор азота подходящего размера, а также трубопроводы и регуляторы, которые не ограничивают поток во время прошивки. Если подача слишком мала, операторы могут замедлить работу машины или принять окалину, что противоречит цели покупки более высокой мощности лазера.
Когда использовать вспомогательный кислородный газ
Кислород широко используется для обработки углеродистой стали, поскольку он вступает в реакцию с горячим железом и добавляет дополнительное тепло в процесс резки. Эта реакция помогает резать более толстую мягкую сталь на практических скоростях с меньшим расходом газа, чем при использовании азота. Для кронштейнов, рам, сельскохозяйственного оборудования, оснований машин и деталей, которые будут шлифоваться или окрашиваться после резки, кислород может быть наиболее экономичным выбором.
Слабое место - окисление краев. Слой темного оксида может снизить адгезию покрытия, загрязнить сварные швы или потребовать дополнительных работ по подготовке видимых деталей. Покупателям не следует выбирать кислород только потому, что он режет образец. Они должны проверить весь процесс: резку, удаление заусенцев, гибку, сварку, покраску и окончательную проверку.
Когда использовать резку сжатым воздухом
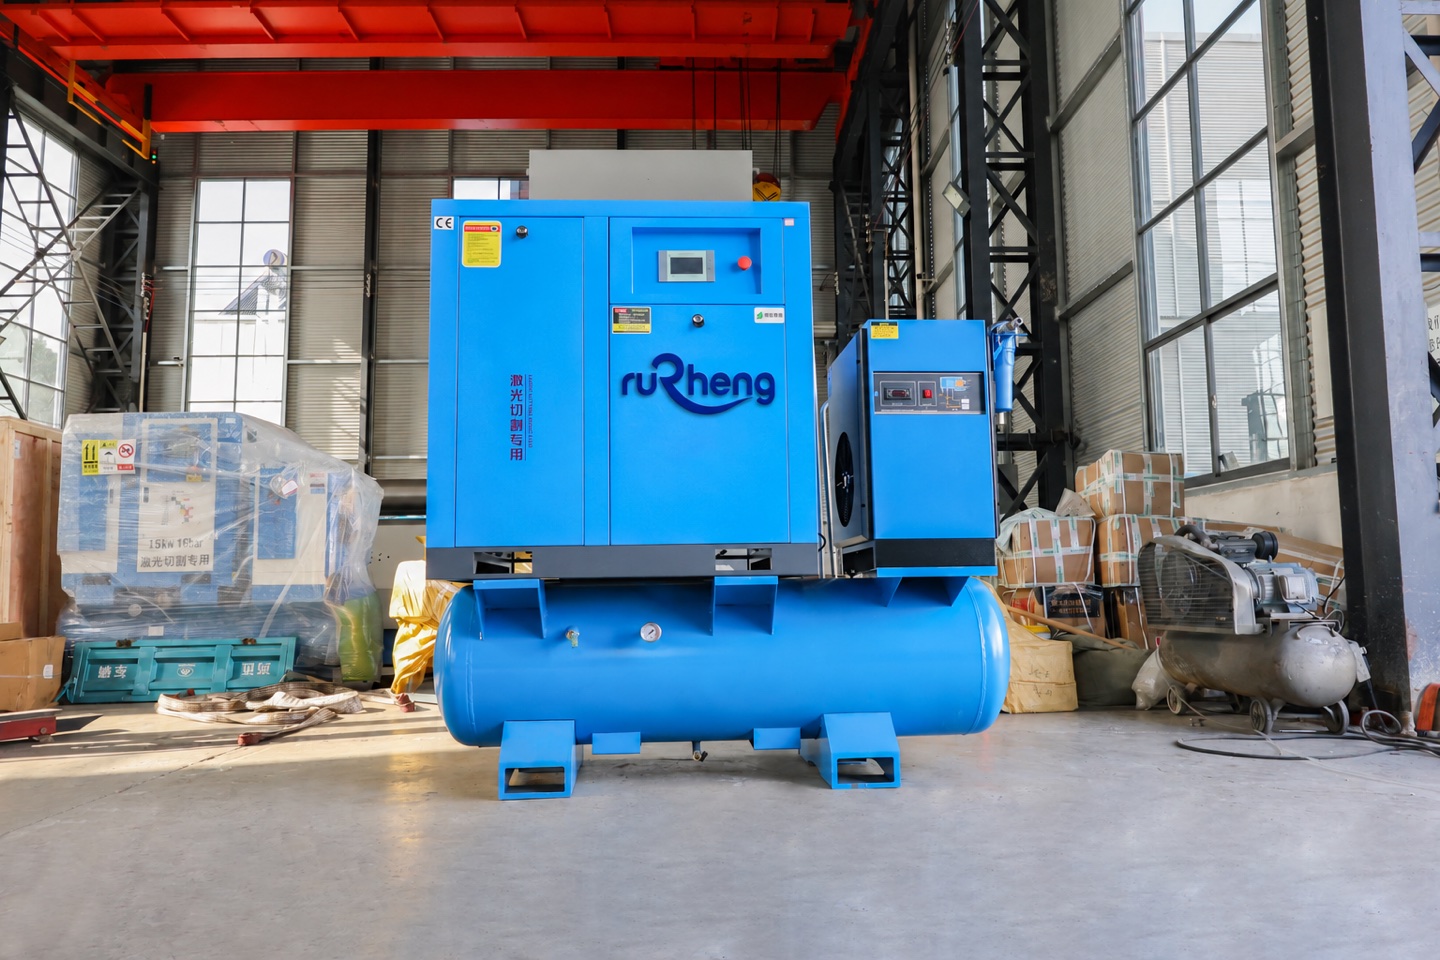
Резка сжатым воздухом привлекательна тем, что цех может производить газ на месте. Его часто используют для тонкой углеродистой стали, оцинкованного листа, легких корпусов, панелей шкафов и чувствительных к затратам деталей, где кромка не должна быть идеально блестящей. При стабильном компрессоре и хорошей сушке воздуха можно значительно сократить расходы газа на подходящие работы.
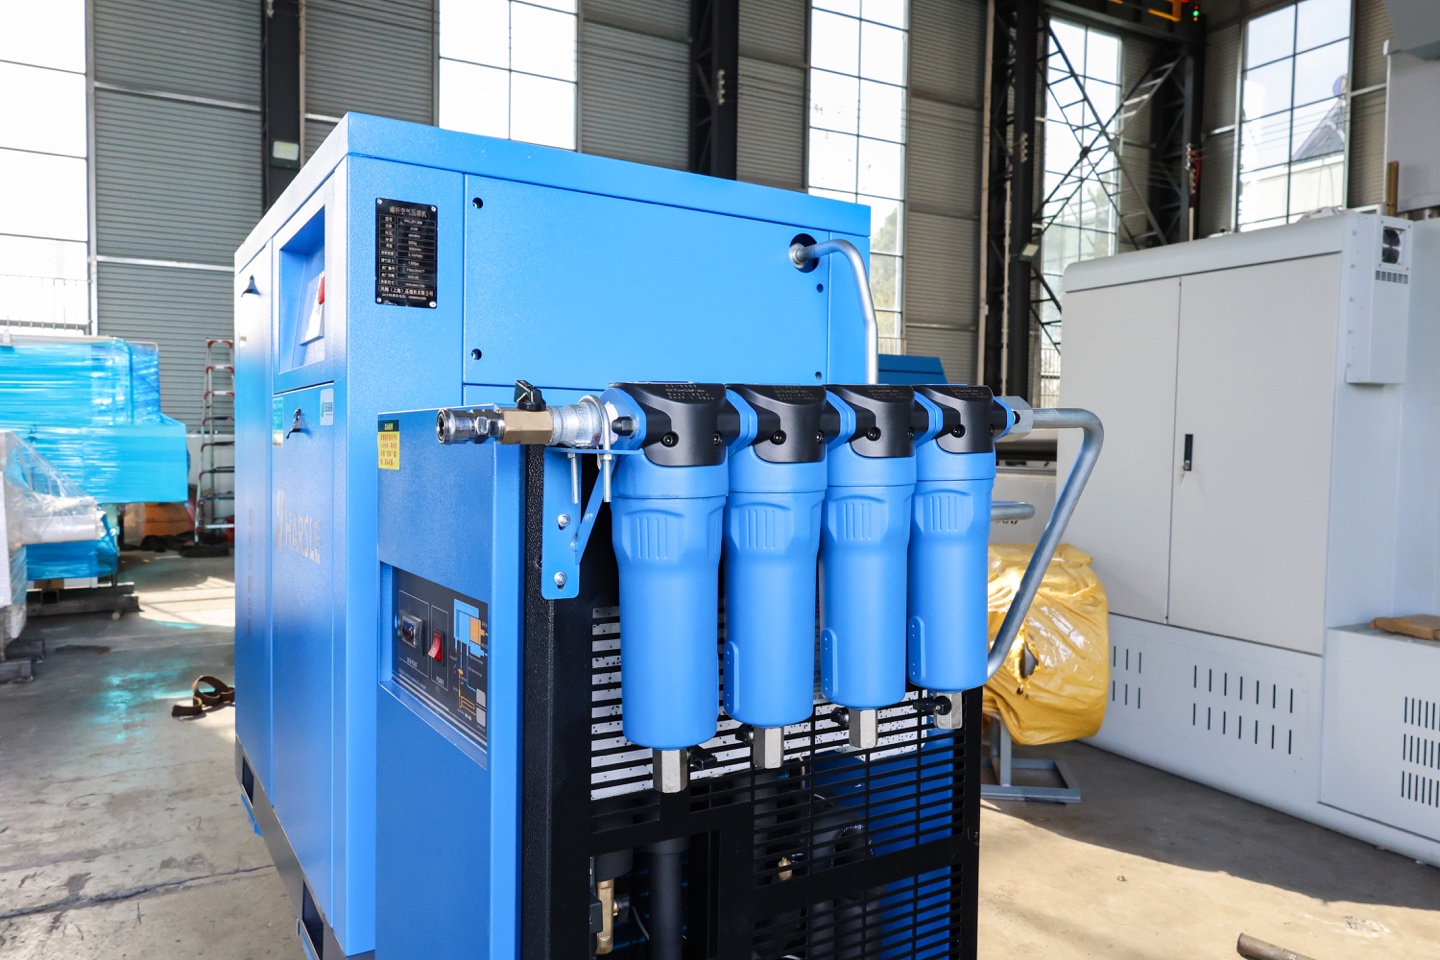
Воздушная резка не бесплатна. Завод по-прежнему платит за электричество, техническое обслуживание компрессоров, фильтры, сушилки, емкость резервуаров и трубопроводы. Плохое качество воздуха может привести к попаданию воды или масла в струю сопла, что приведет к образованию окалины, пожелтению, нестабильному прокалыванию и сокращению срока службы защитных линз. Если планируется воздух, укажите компрессорную систему вместе с лазерной установкой, а не после установки.
Помощь газу по материалу и толщине
| Материал и толщина | Предпочтительный газ | Почему это подходит |
|---|---|---|
| нержавеющая сталь 0,5-3 мм | Азот | Сохраняет яркий край и избегает оксидов, которые могут снизить коррозионную стойкость. |
| углеродистая сталь толщиной 1-6 мм | Кислород или воздух | Кислород стабилен и экономичен; air может снизить стоимость, если цвет кромки является приемлемым. |
| 8-25 мм углеродистая сталь | Кислород | Тепло окисления повышает эффективность резки толстых листов и снижает потребность в потоке газа. |
| Алюминиевый лист | Азот или чистый воздух | Азот дает самый чистый результат; После испытаний воздух может подойти для чувствительных к стоимости тонких деталей. |
| Оцинкованный лист | Воздух или азот | Воздух может быть экономичным, но необходимо проверять пары цинка, состояние покрытия и требования, предъявляемые к последующей эксплуатации. |
Как помочь газовым изменениям сократить расходы
Стоимость газа должна рассчитываться за принятую деталь, а не только за час. Азот может стоить дороже в час, но экономит трудозатраты за счет исключения удаления оксидов. Кислород может быть дешевым для углеродистой стали, но перед порошковым покрытием необходимо провести шлифовку. Воздух может выглядеть дешевле, но может стать дороже, если влажный воздух приведет к увеличению количества отходов или повреждению защитных линз.
Для реалистичного сравнения включите стоимость покупки или производства газа, электроэнергию компрессора, техническое обслуживание осушителя и фильтра, срок службы сопла и линз, скорость резки, бракованные детали, время снятия заусенцев и подготовку покрытия. Правильный газ – это тот, который обеспечивает наименьшую общую стоимость после проверки качества, а не самый низкий счет за баллон.
Контрольный список подачи газа перед покупкой волоконного лазера
- Подтвердите свои пять лучших материалов, толщину, стандарты кромки и часы резки в месяц.
- Попросите образцы, используя именно тот газовый план, который вы собираетесь использовать в производстве.
- Размер генератора азота, резервуара для жидкости, компрессора, осушителя, фильтров, приемного резервуара и диаметра трубы для пикового, а не среднего расхода.
- Проверьте падение давления при прошивке, небольших отверстиях, длинных раскроях и непрерывной резке толстых листов.
- Сравнивайте кромку отреза после гибки, сварки, покраски или порошковой окраски, а не только сразу после резки.
- Обучите операторов связывать тип газа, давление, диаметр сопла, положение фокуса и скорость резки в одной технологической схеме.
Если вы все еще сравниваете компоновку станков, начните с руководства по покупке станка для лазерной резки, а затем воспользуйтесь формой расчета стоимости станка для лазерной резки, чтобы вместе указать требования к материалу, газу и часам резки.
Конфигурация машины для различных стратегий использования газа
Газовая стратегия должна соответствовать конфигурации машины с волоконным лазером. Одностоловая машина мощностью 3 кВт может хорошо работать с бутылками или компактным компрессором для тонкой работы. Машина со сменным столом мощностью 6 кВт часто требует более высокой производительности по азоту или воздуху, поскольку коэффициент использования выше. Закрытую машину мощностью 12 кВт следует планировать с высокой подачей газа, более мощной экстракцией, стабильной производительностью охладителя и надежной сервисной поддержкой.
Станок для лазерной резки с одним столом
Практичен для тонких листов, стартового бюджета и небольших объемов газа.
Станок для лазерной резки с двойным столом
Полезно, когда часы сокращения достаточно велики, чтобы оправдать усиление газовой инфраструктуры.
Полностью закрытый станок для лазерной резки с оптоволоконным кабелем
Рекомендуется для более высокой мощности, более безопасного производства и лучшего контроля дыма.
Вспомогательная подача газа с помощью волоконного лазера
Выбор газа должен быть указан вместе с типом машины. Более высокий уровень использования, более высокая мощность и смешанная работа с пластинами или трубами увеличивают пиковый расход, производительность осушителя, потребность в выработке азота и риск падения давления.
| Тип машины | Приоритет газового планирования | Лучшая следующая страница |
|---|---|---|
| Станок для оптоволоконной лазерной резки с одним столом | Убедитесь в чистоте сжатого воздуха для тонкого листа, необходимости азота для нержавеющей стали или алюминия и практического давления на машине. | Проверьте модель с одним столом |
| Полностью закрытый волоконный лазерный резак | Запланируйте подачу азота, кислорода или воздуха для высокопроизводительной резки, закрытого удаления дыма и более длительного непрерывного раскроя. | Проверьте прилагаемую модель |
| Интегрированный лазерный станок для резки пластин и труб | Подтвердите отдельные рецепты листового и трубчатого газа, характеристики прожига, пределы диаметра труб и время переключения между материалами. | Проверьте модель пластинчато-трубной системы |
| Станок для лазерной резки труб | Убедитесь в стабильности давления газа для круглых, квадратных и прямоугольных профилей, особенно для небольших отверстий и длинных профилей. | Модель лазера с контрольной трубкой |
Перед покупкой укажите сведения об источнике газа, давлении, осушителе или генераторе азота в запросе цены на станок для лазерной резки, чтобы размеры станка и инженерной системы соответствовали друг другу.
Распространенные ошибки при выборе вспомогательного газа
Первая ошибка – испытание машины на одном газе, а добыча на другом. Проба азота не подтверждает качество сжатого воздуха. Вторая ошибка – покупка мощного лазера без достаточного расхода газа. Машина, может, и работоспособна, но узким местом становится газовая система.
Третья ошибка — игнорирование последующих операций. Если кромка, обработанная кислородом, требует дополнительной шлифовки перед порошковым покрытием, кажущаяся экономия при резке может исчезнуть. Подключите выбор газа с выбор мощности лазера, Таблица параметров резки волоконным лазером, стоимость эксплуатации лазерной резки и полный Рабочий процесс изготовления листового металла.
Часто задаваемые вопросы: Вспомогательный газ для волоконной лазерной резки
Какой вспомогательный газ лучше всего подходит для резки волоконным лазером?
Азот лучше всего подходит для кромок из нержавеющей стали, алюминия и кромок, не содержащих оксидов. Кислород лучше всего подходит для экономичной резки углеродистой стали, особенно толстолистовой. Сжатый воздух может быть самым дешевым вариантом для тонкого листа, когда небольшое окисление допустимо.
Когда следует использовать азот для лазерной резки?
Используйте азот, когда деталь нуждается в блестящей кромке, устойчивости к коррозии, чистой сварке или порошковом покрытии без удаления оксидов. Нержавеющая сталь, алюминий и открытые декоративные детали часто используются для азотирования.
Что лучше для углеродистой стали: кислород или азот?
Кислород обычно лучше подходит для толстой углеродистой стали, когда скорость и стоимость газа имеют значение. Азот лучше использовать, когда кромка из углеродистой стали должна оставаться блестящей и не содержать оксидов при покраске, сварке или высококачественных видимых деталях.
Может ли сжатый воздух заменить азот при резке волоконным лазером?
Сжатый воздух может заменить азот при выполнении многих работ с тонкой углеродистой сталью, оцинковкой и некоторыми алюминием, но для этого требуется чистый сухой воздух, достаточное давление и проверка образцов. Это не универсальная замена кромок из нержавеющей стали или кромок без оксидов премиум-класса.
Какое давление необходимо для вспомогательных газов для лазерной резки?
Типичные диапазоны производительности составляют около 0,4-1,5 МПа для кислорода, 1,0-2,5 МПа для азота и 0,8-1,6 МПа для сжатого воздуха, в зависимости от мощности, сопла, толщины и материала. Всегда подтверждайте окончательные параметры с помощью образцов.
Какая информация о газе необходима для расчета стоимости лазерного оборудования?
Отправьте тип материала, диапазон толщины, ожидаемое качество кромки, текущий или планируемый источник газа, допустимое давление, ежедневные часы резки и образцы чертежей. Это помогает согласовать мощность лазера, настройку сопла, подачу компрессора или азота и эксплуатационные расходы.
Следует ли уточнять подачу газа перед покупкой станка для лазерной резки?
Да. Перед покупкой следует уточнить подачу газа, поскольку азот, кислород и сжатый воздух требуют разной мощности давления, фильтрации, регуляторов, предположений об эксплуатационных расходах и ожиданий по качеству кромки. Включите план расхода топлива в запрос цены на станок для лазерной резки, чтобы Rucheng мог правильно определить мощность лазера, режущую головку и вспомогательное оборудование.
Как мне сравнить азот, кислород и воздух, прежде чем запрашивать цену на лазер?
Сравните три газа по толщине материала, принятому цвету кромки, последующей сварке или нанесению покрытия, стабильности давления, стоимости производства газа, мощности компрессора или генератора азота, настройке сопла и результатам отбора проб.
Какой тип волоконного лазера требует наиболее тщательного планирования подачи газа?
Мощные закрытые машины, машины с двойным столом и интегрированные системы с пластинчатыми трубками обычно требуют тщательного планирования подачи газа, поскольку их использование, потребность в прожиге и пиковый расход азота или воздуха выше. Машины с одним столом могут использовать более простую газовую систему, когда рабочая нагрузка состоит из тонких листов и меньшего объема.
Вывод: выбирайте газ по качеству готовой детали
Выбирайте азот, когда чистота кромок и качество последующей обработки имеют наибольшее значение, кислород, когда производительность и экономичность углеродистой стали являются приоритетом, и сжатый воздух, когда контроль затрат на производство тонких листов подтверждается обрезкой образцов. Хорошее предложение на станок для лазерной резки должно включать план поставки газа, поскольку стабильность газа напрямую влияет на скорость, качество кромки и прибыль. Чтобы принять решения для конкретного материала, сравните руководство по лазерной резке из углеродистой стали и руководство по лазерной резке нержавеющей стали.
Для контекста выбора модели сравните линейку станков для волоконной лазерной резки Rucheng и руководство по покупке станков для волоконной лазерной резки, а также параметры подачи газа, толщины материала и качества кромки.
Нужна помощь в подборе мощности лазера, подачи газа и толщины материала в соответствии с вашим производственным планом?
Получите рекомендации по резке волоконным лазеромРесурсы по выбору станков для лазерной резки
Используйте страницу сравнения станков для волоконной лазерной резки Rucheng , чтобы выбрать между одностоловыми, сменными столами, закрытыми, пластинчато-трубными и трубчатыми лазерными системами.
- Станок для резки волоконным лазером с одним столом для компактного производства листового металла.
- Станок для лазерной резки с двойным столом для непрерывной загрузки и резки.
- Станок для лазерной резки труб для круглых, квадратных и прямоугольных профилей.
- Руководство по покупке станка для волоконной лазерной резки объясняет, как выбор газа соответствует мощности, размеру станины, корпусу и сервисной поддержке.
- Запросите цену на станок для лазерной резки с указанием толщины материала, качества кромки и требований к подаче газа.
- Таблица параметров резки волоконным лазером учитывает давление газа, размер сопла, фокус и скорость резки.
- После резки подключите рабочий процесс к листогибочному прессу с ЧПУ для точной гибки листового металла.