
Выберите станок для лазерной резки с наименьшей мощностью, который сможет резать обычную ежедневную толщину с требуемой скоростью, качеством кромки и затратами на газ. На практике 3kW подходит для тонколистового и легкого производства, 6kW является самым безопасным выбором общего назначения для смешанного листового металла, а 12kW оправдан, когда производство толстого листа или крупносерийное производство являются настоящим узким местом.
Многие покупатели сравнивают только максимальную толщину резки, но это число обычно является демонстрационным пределом, а не правилом прибыльного производства. Лучшее решение по мощности начинается с пяти основных материалов, нормального диапазона толщины, ежемесячного количества часов резки, плана вспомогательного газа, мощности последующей гибки и сварки, а также доступного электрического обслуживания.
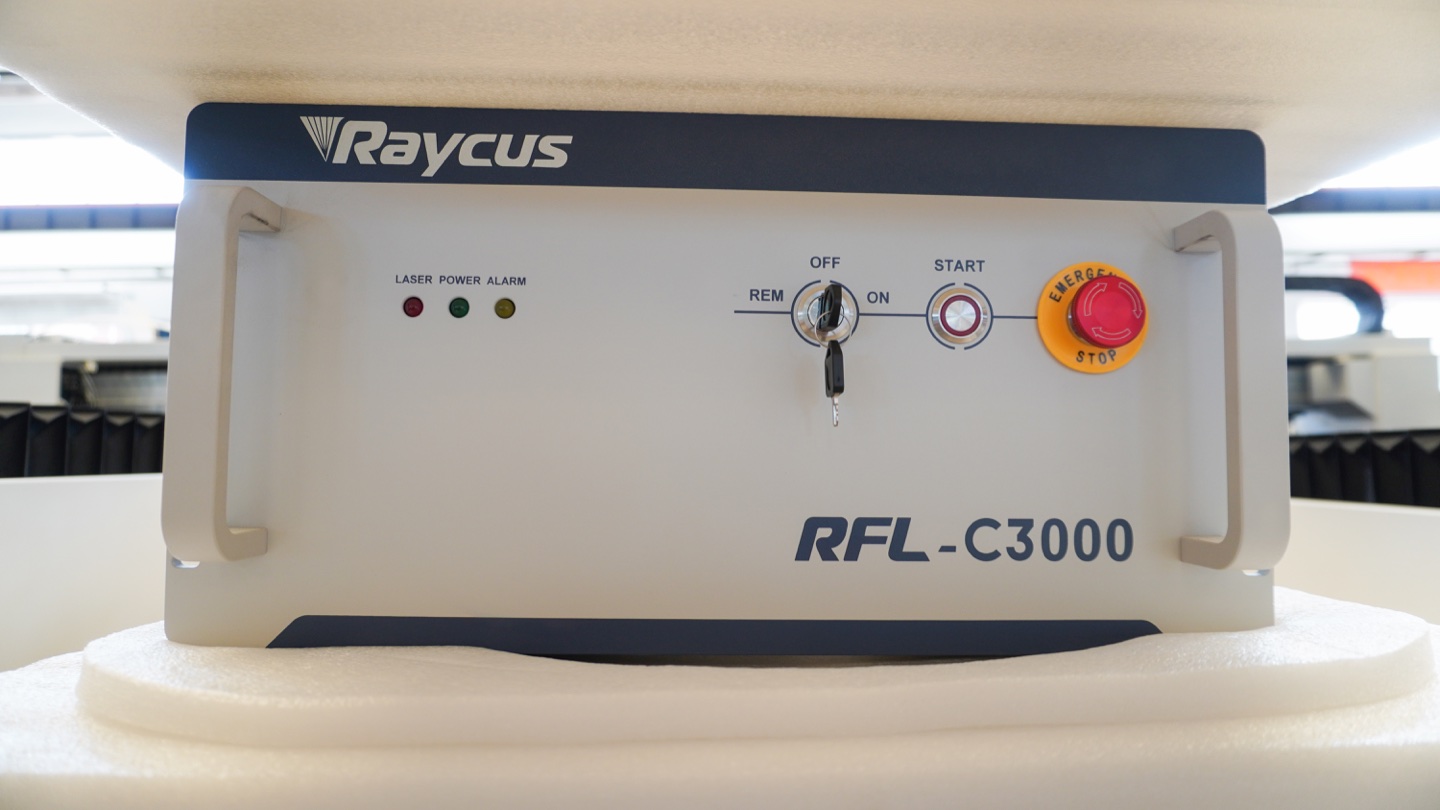
Источник волоконного лазера Raycus RFL-C3000: пример 3 кВт для определения модели источника при сравнении вариантов мощности.
Что означает мощность станка лазерной резки?
Мощность станка для резки волоконным лазером — это выходная мощность лазерного источника, обычно выражаемая в киловаттах. Он определяет, сколько энергии можно сосредоточить на пропиле, но он не работает сам по себе. Производительность резки также зависит от качества луча, стабильности режущей головки, состояния сопла, давления газа, марки материала, раскроя, ускорения и параметров оператора.
Волоконный лазер большей мощности может резать более толстый металл и увеличивать скорость обработки листов среднего размера, но выигрыш не является линейным для каждого материала. Тонкие листы уже могут быть ограничены ускорением станка, временем прожига, геометрией детали и скоростью загрузки. Вот почему машина 12kW может стать хорошей инвестицией для одного завода и дорогостоящим недостаточно используемым активом для другого.
Волоконный лазер 3kW, 6kW и 12kW: быстрая таблица выбора
| Фактор выбора | Волоконный лазер 3kW | Волоконный лазер 6kW | Волоконный лазер 12kW |
|---|---|---|---|
| Лучшая дневная толщина | 0.5-6 лист мм; легкий 8-10 мм из углеродистой стали | 1-12 смешанный лист мм; иногда 16-20 мм из углеродистой стали | 6-25 мм углеродистая сталь; 8-16 мм из нержавеющей стали или алюминия |
| Лучшее предложение для покупателя | Стартапы, прототипирование, мастерские по работе с тонкими листами | Общее производство, контрактная резка, корпусы машин | Высокопроизводительные заводы, поставщики толстолистового проката, многосменные заводы |
| Типичная газовая стратегия | Азот или воздух для тонкого листа; кислород для углеродистой стали | Азот для нержавеющей стали/алюминия; кислород или воздух для углеродистой стали | Высокопоточный азот, кислород для толстой углеродистой стали, мощная воздушная система, когда это необходимо. |
| Рекомендуемый тип машины | Один стол или экономичная открытая машина | Сменный стол или полностью закрытая машина | Полностью закрытый сменный стол с усиленной вытяжкой и охлаждением. |
| Основной риск | Перерастание машины при поступлении более крупных заказов | Покупать слишком мало, если толстая пластина уже является узким местом | Недоиспользование, если рабочая нагрузка и подача газа не готовы |
Что на самом деле меняет мощность лазера
1 . Скорость резки материала средней и толстой толщины
Наибольший прирост производительности обычно наблюдается при обработке нержавеющей стали, алюминия и углеродистой стали средней толщины. На очень тонких деталях время цикла может быть ограничено в большей степени ускорением, прошивкой, мелкими контурами, разгрузкой и сортировкой, чем мощностью луча.
2 . Практичный диапазон толщины
Таблицы максимальной толщины полезны для проверки, но покупатели должны запросить стабильные образцы резки для своей марки материала, размера листа, размера отверстия, качества кромки и газового стандарта. Прибыльная дневная толщина обычно ниже маркетингового максимума.
3 . Структура операционных затрат
Более высокая мощность увеличивает потенциальную мощность, но также увеличивает стоимость и технические характеристики лазерного источника, охладителя, режущей головки, защитного кожуха, электрооборудования, линз, сопел и системы вспомогательного газа. Окупаемость инвестиций зависит от использования оборудования, а не только от мощности.
Когда следует выбирать станок для волоконной лазерной резки 3kW
Станок для волоконной лазерной резки 3kW — это практичный выбор для тонкого листового металла, прототипов, электрических шкафов, вывесок, осветительных шкафов, кухонной посуды из нержавеющей стали, а также для магазинов, переходящих от плазменной резки или аутсорсинга к лазерной резке с ЧПУ. Он предлагает более низкую стоимость покупки, более низкий спрос на электроэнергию, более простые требования к оборудованию и меньший риск для компаний, которые все еще строят объемы резки.
Выбирайте 3kW, если по крайней мере 80 % вашей работы приходится на тонкие листы, а экономическое обоснование зависит от точности, внутренней гибкости и более короткого времени выполнения заказа, а не от очень высокой пропускной способности. Если клиенты часто просят пластину 10-20 мм или если вы планируете быстро работать в две смены, 3kW может стать ограничением.
Когда следует выбирать станок для волоконной лазерной резки 6kW
Для многих производственных цехов 6kW является наиболее сбалансированным по мощности волоконным лазером. Он эффективно обрабатывает тонкие листы, дает явное преимущество в скорости при обработке материала 4-12 мм и при этом обеспечивает более контролируемый общий объем инвестиций, чем 12kW. Он идеально подходит для рам машин, шкафов из листового металла, панелей лифтов, компонентов систем отопления, вентиляции и кондиционирования, деталей сельскохозяйственного оборудования и смешанной контрактной резки.
Станок 6kW хорошо сочетается со сменным столом, поскольку время загрузки и разгрузки становится более заметным по мере увеличения скорости резки. Если вам нужна машина, способная выполнять сегодняшнюю работу с тонкими листами и более тяжелые заказы завтра, не прибегая к чрезмерной инфраструктуре высокой мощности, 6kW часто является самым безопасным вариантом из короткого списка.
Когда следует выбирать станок для волоконной лазерной резки 12kW
Волоконный лазер 12kW — это производственная машина, а не просто машина для резки большей толщины. Это имеет смысл, когда в цехе уже есть стабильный спрос на листы, когда лазер малой мощности уже насыщен или когда передача толстого листа на аутсорсинг приводит к длительным срокам выполнения заказов и потере прибыли. Машину следует оценивать вместе с подачей газа, отводом газа, мощностью охладителя, навыками оператора, а также возможностями гибки или сварки на выходе.
Выбирайте 12kW для многосменного производства, частого использования углеродистой стали 10-25, строгих требований к нержавеющей стали и дорогостоящих работ, где более высокая производительность окупает более высокие инвестиции. Избегайте покупки 12kW только потому, что максимальная толщина выглядит привлекательно. Без достаточной работы машина может тратить слишком много времени на ожидание материала, программирования, сортировки или следующего процесса.
Выбор вспомогательного газа: кислород, азот или воздух
Вспомогательный газ является частью решения по мощности, поскольку один и тот же лазерный источник может давать разные затраты и результаты с разными газами. Кислород обычно используется в углеродистой стали, потому что реакция окисления увеличивает тепло, что облегчает резку толстой мягкой стали. Компромиссом является кромка из темного оксида, которую может потребоваться очистка перед покраской или сваркой.
Азот предпочтителен для обработки нержавеющей стали, алюминия и деталей, требующих блестящей кромки без оксидов. Обычно требуется более высокое давление и более высокий расход, поэтому система подачи газа должна быть правильно рассчитана, особенно на машинах 6kW и 12kW. Сжатый воздух может снизить затраты на тонкую углеродистую сталь, оцинкованный лист и некоторые изделия из алюминия, но покупатели должны проверить цвет кромки, наличие окалины и долгосрочную стоимость компрессора, прежде чем полагаться на него.
Как оценить окупаемость инвестиций перед обновлением мощности
Простая проверка рентабельности инвестиций более полезна, чем стандартная схема резки. Начните с часов, которые ваш текущий процесс тратит на резку, прошивку, вторичное шлифование, аутсорсинг и ожидание купленных заготовок. Затем сравните ожидаемое время цикла, стоимость газа, сокращение трудозатрат, сокращение количества отходов и улучшение доставки для каждого уровня мощности. Если станок 12kW экономит три часа в день на толстом листе и это сэкономленное время немедленно преобразуется в отгруженную работу, окупаемость может быть значительной. Если при обработке тонкого листа экономится всего несколько минут, пока оператор все еще ждет загрузки и сортировки, машина 6kW или даже 3kW может обеспечить более высокую отдачу.
Используйте реальные производственные предположения вместо номеров выставочных залов. Например, сравните весь вложенный лист с обычными размерами деталей, общими отверстиями, входами, количеством прожигов и правилами качества кромок. Включите стоимость баллонов с азотом, жидкого азота, обслуживания генератора азота, сушки сжатого воздуха, электричества, линз, сопел, планок, пылесборных фильтров и обслуживания холодильной машины. Правильный уровень мощности должен снизить общую стоимость одной принятой детали, а не только увеличить скорость резки.
Также проверьте готовность объекта, прежде чем утверждать машину большей мощности. Установка 12kW может потребовать более мощного входного питания, улучшенного заземления, большей охлаждающей способности, лучшего пылеудаления, более безопасного исполнения корпуса и более надежного хранения газа. Эти статьи являются нормальными для серьезного производственного предприятия, но их следует включить в инвестиционный план с самого начала.
Практические правила рентабельности инвестиций
- 3kW Наилучшая рентабельность инвестиций при замене аутсорсинга, плазменной или ручной резки тонких листов.
- 6kW Наилучшая рентабельность инвестиций, когда ежедневная работа смешанная и машина может оставаться загруженной в течение одной полной смены.
- 12kW Наилучшая рентабельность инвестиций, когда спрос на толстые листы является стабильным и последующие процессы могут поглощать выходную мощность.
Конфигурация машины по уровню мощности
Мощность — это только одна часть технических характеристик машины. Полный комплект должен соответствовать размеру станины, корпуса, сменного стола, режущей головки, охладителя, системы пылеудаления, программного обеспечения и плана обслуживания реальной производственной среде.
Станок для лазерной резки с одним столом
Экономичность для стартапов, резки тонких листов и небольших объемов резки.
Станок для лазерной резки с двойным столом
Рекомендуется, когда время загрузки становится узким местом в ежедневном производстве.
Полностью закрытый станок для лазерной резки с оптоволоконным кабелем
Лучше всего подходит для более высокой мощности, более строгого контроля дыма и более безопасного производства.
Контрольный список покупателя перед выбором лазерной мощности
- Перечислите пять основных материалов и толщин по ежемесячному тоннажу, а не по разовым заказам.
- Отделите нормальную производственную толщину от максимальной аварийной толщины.
- Запросите образцы разрезов, используя марку материала, размеры отверстий, требования к кромкам и план вспомогательной подачи газа.
- Рассчитайте потребление газа, стоимость компрессора или генератора азота, электроэнергии, линз, форсунок и обслуживания чиллера.
- Проверьте, могут ли гибка, сварка, шлифовка и сортировка соответствовать более высокой мощности лазера.
- Подтвердите местное обслуживание, запасные части, поддержку контроллера, удаленную диагностику и обучение операторов.
Распространенные ошибки при выборе мощности волоконного лазера
Первая ошибка – покупать только по максимальной толщине. Машина может резать толстый образец медленно, но это не значит, что она будет с прибылью резать эту толщину каждый день. Вторая ошибка – игнорирование поставок газа. Резка азота высокой мощности может привести к повреждению слабых компрессоров, небольших трубопроводов, нестабильного давления или недостаточного производства азота.
Третья ошибка — выбор мощности до выбора рабочего процесса. Если оператор по-прежнему загружает листы вручную, если раскладка неудовлетворительна или готовые детали ждут на листогибочном прессе, лазер более высокой мощности может не улучшить общую производительность отгрузки. Свяжите лазерное решение с полным процессом обработки листового металла, включая рабочий процесс изготовления листового металла, контроль затрат на лазерную резку и последующее гибочное оборудование.
Сопутствующие руководства по лазерной резке и изготовлению
Чтобы получить более подробную информацию о закупках, прочтите нашу руководство по покупке волоконного лазерного станка. Затем сопоставьте мощность с волоконная лазерная резка, вспомогательная газовая направляющая, Таблица параметров резки волоконным лазером, направляющая для лазерной резки углеродистой стали и направляющая для лазерной резки нержавеющей стали. Если решение по мощности также включает в себя дымоудаление или работу труб, сравните полностью закрытый станок для лазерной резки с оптоволоконным кабелем и интегрированный станок для лазерной резки пластин и труб. Для планирования операции сравните обслуживание станков лазерной резки, изготовление электрошкафови снижение затрат на изготовление листового металла.
Часто задаваемые вопросы: Выбор мощности станка для волоконной лазерной резки
Достаточно ли 3kW для станка для лазерной резки?
Да, 3kW достаточно для многих применений с тонкими листами, особенно из нержавеющей стали, алюминия, электрических шкафов, вывесок и изготовления осветительных приборов. Это становится ограничивающим фактором, когда широко распространена резка толстой углеродистой стали или средних объемов резки листового металла.
Должен ли я выбрать 6kW или 12kW?
Выберите 6kW для сбалансированного смешанного производства и 12kW для производства обычных толстых листов или работы в несколько смен. Если вашим текущим узким местом является загрузка, размещение или гибка, а не скорость резки, решите эту проблему рабочего процесса, прежде чем переходить к 12kW.
Всегда ли более высокая мощность лазера снижает стоимость детали?
Нет. Более высокая мощность снижает стоимость детали только в том случае, если ее загрузка достаточна и завод может эффективно загружать и разгружать машину. Низкая загрузка может сделать меньшую машину более прибыльной.
Какой вспомогательный газ лучше всего подходит для нержавеющей стали?
Азот обычно лучше всего подходит для нержавеющей стали, поскольку он защищает кромку реза от окисления и обеспечивает блестящую поверхность. Кислород может порезаться, но может обесцветить кромку и снизить коррозионную стойкость.
Что мне следует отправить поставщику, прежде чем запрашивать предложение?
Отправьте тип материала, диапазон толщины, размер листа, ежемесячный объем, требования к кромке, чертежи деталей, ожидаемые смены, предпочтения по газу и доступную мощность мастерской. Это позволяет поставщику рекомендовать реалистичную машину, а не указывать только мощность.
Вывод: выбирайте мощность по ежедневному производству, а не по демонстрационной толщине
Выбирайте 3kW для тонких листов и ограниченного бюджета, 6kW для самого широкого баланса смешанного производства и 12kW для толстолистового или крупносерийного производства, где скорость имеет очевидную окупаемость. Правильный станок для лазерной резки — это тот, который соответствует вашему обычному набору материалов, газовой системе, рабочему процессу и ожиданиям в области обслуживания.
Для сравнения на уровне станка ознакомьтесь с станками для волоконной лазерной резки Rucheng серии , прежде чем выбирать окончательную мощность, размер стола и варианты резки труб.
Нужна помощь в подборе мощности лазера в соответствии с вашим списком материалов и производственными целями?
Получите рекомендацию по волоконному лазеруРесурсы по выбору станков для лазерной резки
Используйте страницу сравнения станков для волоконной лазерной резки Rucheng , чтобы выбрать между одностоловыми, сменными столами, закрытыми, пластинчато-трубными и трубчатыми лазерными системами.
- Станок для резки волоконным лазером с одним столом для компактного производства листового металла.
- Станок для лазерной резки с двойным столом для непрерывной загрузки и резки.
- Полностью закрытый станок для резки волоконным лазером для резки высокой мощности, контроля дыма и более безопасной работы.
- Интегрированный лазерный станок для резки листов и труб для цехов, которым требуется резка листов и профилей на одной платформе.
- Станок для лазерной резки труб для круглых, квадратных и прямоугольных профилей.
- Направляющая для вспомогательного газа для волоконной лазерной резки помогает подтвердить производительность по азоту, кислороду или сжатому воздуху перед расчетом цены на машину.
- Таблица параметров резки волоконным лазером помогает проверить скорость, фокус, давление газа и настройки прожига после выбора мощности.
- Запросите расценки на станок для лазерной резки с указанием толщины материала, газового плана, часов резки и требований к качеству кромок.
- После резки подключите рабочий процесс к листогибочному прессу с ЧПУ для точной гибки листового металла.