
Параметры резки волоконным лазером следует задавать с учетом материала, толщины и требуемого качества кромки, а затем точно настраивать с помощью образцов. Начните с таблицы параметров производителя, затем вместе отрегулируйте скорость резки, мощность лазера, давление вспомогательного газа, диаметр сопла, положение фокуса и настройки прожига. Прежде чем покупать станок для волоконной лазерной резки, сравните модельный ряд станков для волоконной лазерной резки Rucheng и используйте эти параметры для подтверждения конфигурации мощности, подачи газа, режущей головки, охладителя и стоимости.
| Необходимость планирования | Используйте этот ресурс | Что необходимо подтвердить перед цитатой |
|---|---|---|
| Скорость, мощность и фокус | Эта таблица параметров резки волоконным лазером | Материал, толщина, качество кромки, размер сопла, фокус и стандарт обрезки образца |
| Азот, кислород или воздух | Руководство по выбору вспомогательного газа | Источник газа, стабильность давления, сухость, чистота, эксплуатационные расходы и потребности в нанесении последующего покрытия. |
| 3kW, 6kW, 12kW или выше | Руководство по выбору мощности лазера | Ежедневное время резки, общий диапазон толщины, целевая скорость и запас хода. |
| Схема машины | Линейка станков для волоконной лазерной резки | Рабочий стол с одним столом, сменным столом, закрытым, пластинчато-трубным или трубчатым лазером |
| Поддержка конфигурации | Форма расчета стоимости станка для лазерной резки | Отправьте список материалов, чертежи, толщину, газовый план и принятые требования к кромке. |
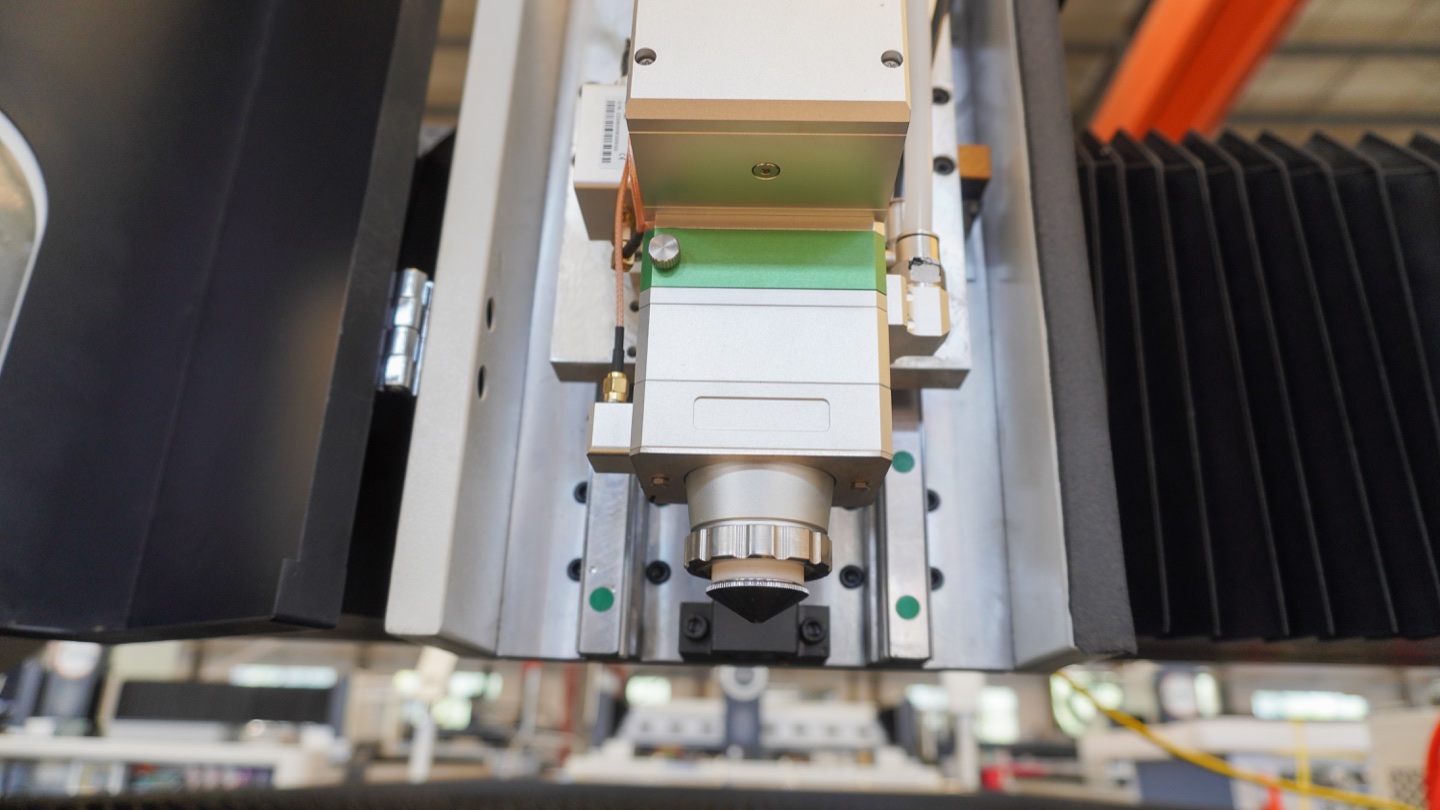
Быстрый ответ: какие параметры наиболее важны?
Основными параметрами резки волоконным лазером являются мощность лазера, скорость резки, тип вспомогательного газа, давление газа, диаметр сопла, положение фокуса, высота прожига, время прожига, высота резки и ускорение. Толщина материала определяет начальный диапазон. Качество кромки и стоимость производства определяют окончательную стоимость.
Для тонких листов обычно наибольшее значение имеют скорость, стабильность фокусировки и чистый сухой газ. Для листов средней и толстой толщины давление газа, размер сопла, стратегия прожига, положение фокуса и контроль нагрева становятся более важными. Для нержавеющей стали и алюминия параметры азота или чистого воздуха должны предотвращать окисление и образование окалины. Для углеродистой стали параметры кислорода могут использовать более низкое давление и более низкую скорость, поскольк�� реакция окисления добавляет тепло.
Каковы параметры резки волоконным лазером?
Параметры резки волоконным лазером — это настройки ЧПУ и процесса, которые управляют тем, как лазерный луч, вспомогательный газ и система перемещения удаляют материал по траектории резки. Таблица параметров — это стартовый рецепт, а не фиксированный закон, поскольку на резку влияют марка материала, состояние поверхности, износ сопла, чистота линз, чистота газа и ускорение машины.
Станок для резки волоконным лазером фокусирует лазерную энергию высокой плотности в узкий пропил. Вспомогательный газ удаляет расплавленный металл, защищает режущую головку и контролирует окисление. Затем контроллер ЧПУ координирует скорость, высоту, пробивку и угловое движение, чтобы рез оставался стабильным от начала до окончательного контура.
Таблица параметров резки волоконным лазером
В таблице ниже представлена практическая начальная логика для обычных работ с листовым металлом. Точные значения должны быть подтверждены у вашего поставщика оборудования и путем вырезания образцов, особенно на отражающих материалах, листах с покрытием или деталях с жесткими допусками.
| Материал и толщина | Диапазон мощности | Логика газа и давления | Логика фокусировки и скорости | Основная проверка качества |
|---|---|---|---|---|
| Углеродистая сталь толщиной 0,5-2 мм | Обычно достаточно 1-3 кВт; большая мощность увеличивает скорость | Воздух или кислород; воздуху необходимо чистое сухое давление, кислород использует более низкое давление | Более высокая скорость, маленькое сопло, фокус вблизи поверхности или слегка отрицательный. | Заусенец, желтый край, небольшая округлость отверстия и следы перегрева. |
| углеродистая сталь толщиной 3-6 мм | 3-6 кВт для обычного листового производства | Кислород для экономии; азот, когда требуется яркий край | Снижайте скорость по мере увеличения толщины; настроить фокус для стабильного пропила | Нижний окалина, конусность, оксидный слой и угловой обжиг |
| 8-20 мм углеродистая сталь | 6-12 кВт или выше в зависимости от пропускной способности | Кислород является общим; стабильность давления и контроль прожига имеют решающее значение | Более низкая скорость, большее сопло, контролируемый прожиг и тепловложение. | Выплески при прожиге, шероховатость кромок, шлак, фаска и деформация детали. |
| нержавеющая сталь 0,8-6 мм | Мощность 3–6 кВт позволяет выполнять множество работ по монтажу шкафов и корпусов. | Азот или чистый воздух; азот дает более яркие края без оксидов | Достаточно быстрая, чтобы избежать перегрева, с фокусировкой, настроенной на резку без окалины. | Изменение цвета, нижний заусенец, чистота сварного шва и яркость кромки. |
| нержавеющая сталь 6-16 мм | 6-12 кВт или выше для скорости производства | Высокопоточный азот; система подачи должна выдерживать пиковый расход | Умеренная скорость, большее сопло и стабильный отрицательный фокус | Окалина, полосатость по краям, газовое голодание и тепловой оттенок |
| 1-8 мм алюминий | 3-12 кВт в зависимости от сплава, отражательной способности и объема | Азот или чистый сухой воздух; избегайте влажного или маслянистого сжатого воздуха | Используйте стабильную фокусировку и избегайте чрезмерного перегрева. | Прилипание расплава, неровные края, сигналы отражения и следы на поверхности |
Как скорость и мощность работают вместе
Мощность лазера обеспечивает энергию, а скорость резки контролирует, как долго эта энергия остается в одной области. Если скорость слишком высока для такой толщины, луч не может полностью очистить пропил, и на детали видны окалины, неразрезанные участки или грубые бороздки. Если скорость слишком низкая, происходит накопление тепла, что приводит к увеличению пропила, закруглению углов, обесцвечиванию или чрезмерному окислению.
Увеличение мощности помогает только тогда, когда остальная часть системы может ее поддерживать. Режущая головка, подача газа, сопло, станина, вытяжка, охладитель, система управления и возможности гибки или сварки на выходе должны соответствовать лазерному источнику. Вот почему машину мощностью 12 кВт следует оценивать как производственную систему, а не просто большее число в брошюре.
- Увеличьте скорость, если верхний край подгорает, зона термического воздействия слишком широкая или срез выглядит переплавленным.
- Снижайте скорость, если деталь разрезана не полностью, окалина на дне тяжелая или небольшие отверстия не работают.
- Осторожно увеличивайте мощность, если машина не может поддерживать скорость при толщине материала.
- Уменьшите параметры мощности или импульса, если углы тонких листов перегреваются или метки прокола слишком велики.
Вспомогательное давление газа, чистота и расход
Давление вспомогательного газа удаляет расплавленный материал из пропила и изменяет химический состав кромки. Азот и сжатый воздух представляют собой главным образом механически выбрасываемые газы. Кислород также вступает в реакцию с горячей углеродистой сталью, увеличивая тепло и позволяя резать толстую мягкую сталь меньшим потоком газа. Правильное давление газа зависит от толщины материала, диаметра сопла, мощности и требований к кромке.
Давление само по себе не гарантирует поток. Маленькая труба, регулятор недостаточного размера, слабый компрессор, влажная сушилка, пустой блок баллонов или небольшой генератор азота могут вызвать падение давления во время прошивки и длинных гнезд. При производстве проверяйте давление на станке при реальной нагрузке резания, а не только на источнике газа.
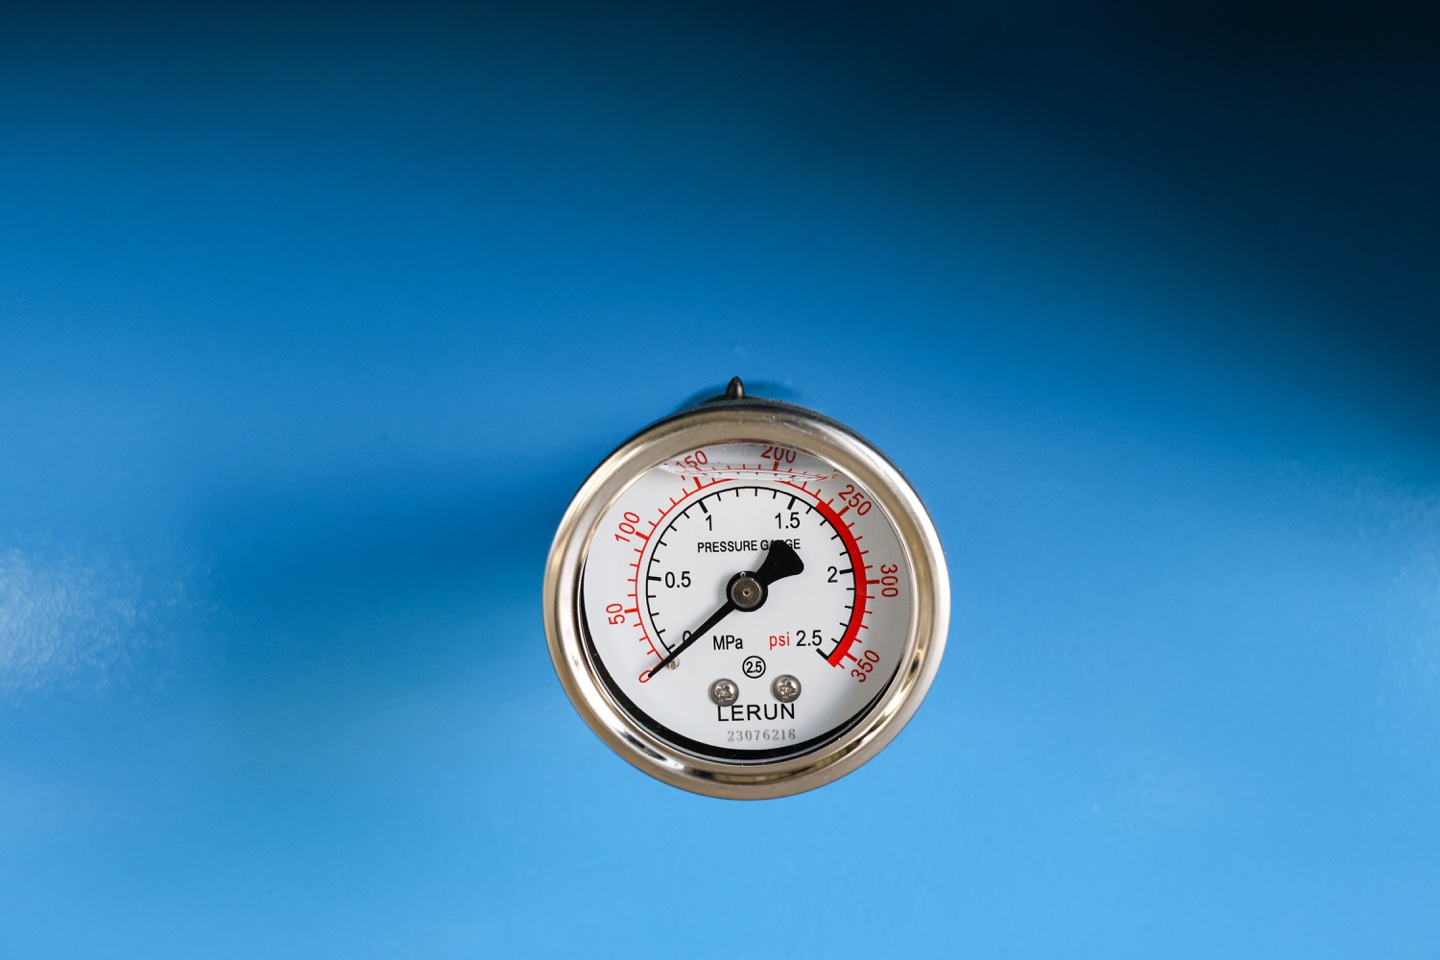
- Азот: используется для обработки кромок из нержавеющей стали, алюминия и блестящих кромок без оксидов; планируйте высокий расход на мощных машинах.
- Кислород: используется для углеродистой стали, где допустима оксидная кромка; Тщательно настраивайте давление, чтобы избежать подгорания и острых краев.
- Сжатый воздух: используйте для чувствительных к затратам тонких листов только тогда, когда воздух чистый, сухой и стабильный.
- Чистота: качество нержавеющей стали и алюминия может быстро ухудшиться, если чистота азота или сухость сжатого воздуха являются плохими.
Диаметр сопла и положение фокуса
Сопло формирует поток газа в пропил. Для тонкого листа обычно используется сопло меньшего размера, чтобы обеспечить плотный поток газа и снизить расход. Для толстой пластины часто требуется сопло большего размера, чтобы обеспечить достаточный поток и выдерживать более широкий пропил. Поврежденное или смещенное от центра сопло может привести к немедленному выходу из строя хорошей таблицы параметров.
Положение фокуса определяет, где находится наибольшая энергия луча относительно поверхности материала. Фокус вблизи поверхности может подойти для тонкого листа. Отрицательный фокус, когда фокус находится ниже верхней поверхности, часто используется для более толстого материала, чтобы обеспечить более глубокое проникновение энергии и более плавный вывод пропила. Режущие головки с автофокусировкой сокращают время настройки, но операторам по-прежнему необходимы утвержденные значения фокусировки для каждого материала.
- Проверьте округлость и центрирование сопла, прежде чем обвинять параметры программного обеспечения.
- Используйте диаметр сопла, соответствующий требуемому расходу газа, толщине материала и ширине реза.
- Очистите или замените защитные линзы, если стабильность фокусировки неожиданно изменится.
- Запишите положение фокуса вместе с газом, соплом и скоростью в одной технологической карте.
Параметры пробивки, захода и малого отверстия
Прокалывание часто является самой сложной частью резки толстой пластины. Если мощность прожига, время прожига, давление газа или высота прожига выбраны неправильно, расплавленный материал может выплеснуться обратно на защитную линзу или оставить кратер, который повредит первую часть контура. Толстая углеродистая сталь может потребовать поэтапной прошивки, меньшей начальной мощности или более длительной задержки прожига.
Маленькие отверстия требуют особого внимания, поскольку машина не всегда может использовать ту же скорость, что и длинные прямые контуры. Практическим правилом является проверка любого диаметра отверстия, близкого к толщине материала. Если округлость, конусность или окалина неприемлемы, используйте меньшую скорость, отрегулированный заход, импульсную резку или сверление/пробивку для критического отверстия.
- Используйте более длинные входы для толстой пластины, когда кратер прокола должен находиться вдали от готовой кромки.
- Уменьшите угловую скорость, когда кромка подгорает или небольшие внутренние профили плавятся.
- Проверьте направление выплеска при проколе и состояние защитной линзы во время первичной проверки.
- Сохраняйте отдельные параметры для отверстий, пазов и внешних контуров, если контроллер это поддерживает.
Устранение дефектов параметров
| Наблюдаемый дефект | Вероятная причина параметра | Первое исправление, которое стоит попробовать |
|---|---|---|
| Тяжелый донный осадок | Слишком высокая или низкая скорость, нестабильное давление газа, неправильная фокусировка | Отрегулируйте скорость небольшими шагами, проверьте давление под нагрузкой и еще раз проверьте фокусировку. |
| Горение верхнего края | Скорость слишком низкая, реакция кислорода слишком сильная или концентрация слишком высокая. | Увеличьте скорость, уменьшите кислородный эффект или отрегулируйте фокус вниз. |
| Грубые вертикальные полосы | Недостаточная мощность, нестабильный поток газа, плохое сопло или неправильная фокусировка. | Проверьте сопло и линзу, стабилизируйте подачу газа и настройте фокус перед изменением мощности. |
| Маленькие отверстия не круглые | Слишком высокая скорость контура, неправильный ввод или чрезмерное тепловыделение. | Используйте параметры малого отверстия, снизьте скорость и измените стратегию подвода. |
| Брызги Пирса на линзе | Высота прожига, давление прожига или задержка не соответствуют толщине | Поднимите высоту прокола, подготавливайте прокол и осмотрите защитное стекло. |
| Желтый или маслянистый край с воздушной резкой | Влажный сжатый воздух, унос масла или плохая фильтрация. | Обслуживание осушителя и фильтров, проверка точки росы и сравнение азота. |
Как проверить таблицу параметров перед производством
Таблица параметров должна быть подтверждена вашим материалом, а не только демонстрационными купонами поставщика. Используйте фактический сорт листа, покрытие, пленку, уровень поверхностной ржавчины, плотность раскроя и геометрию детали. Идеальная прямая испытательная линия может оказаться неудачной, если в производственном раскрое имеются небольшие отверстия, близкие контуры и повторяющаяся прошивка.
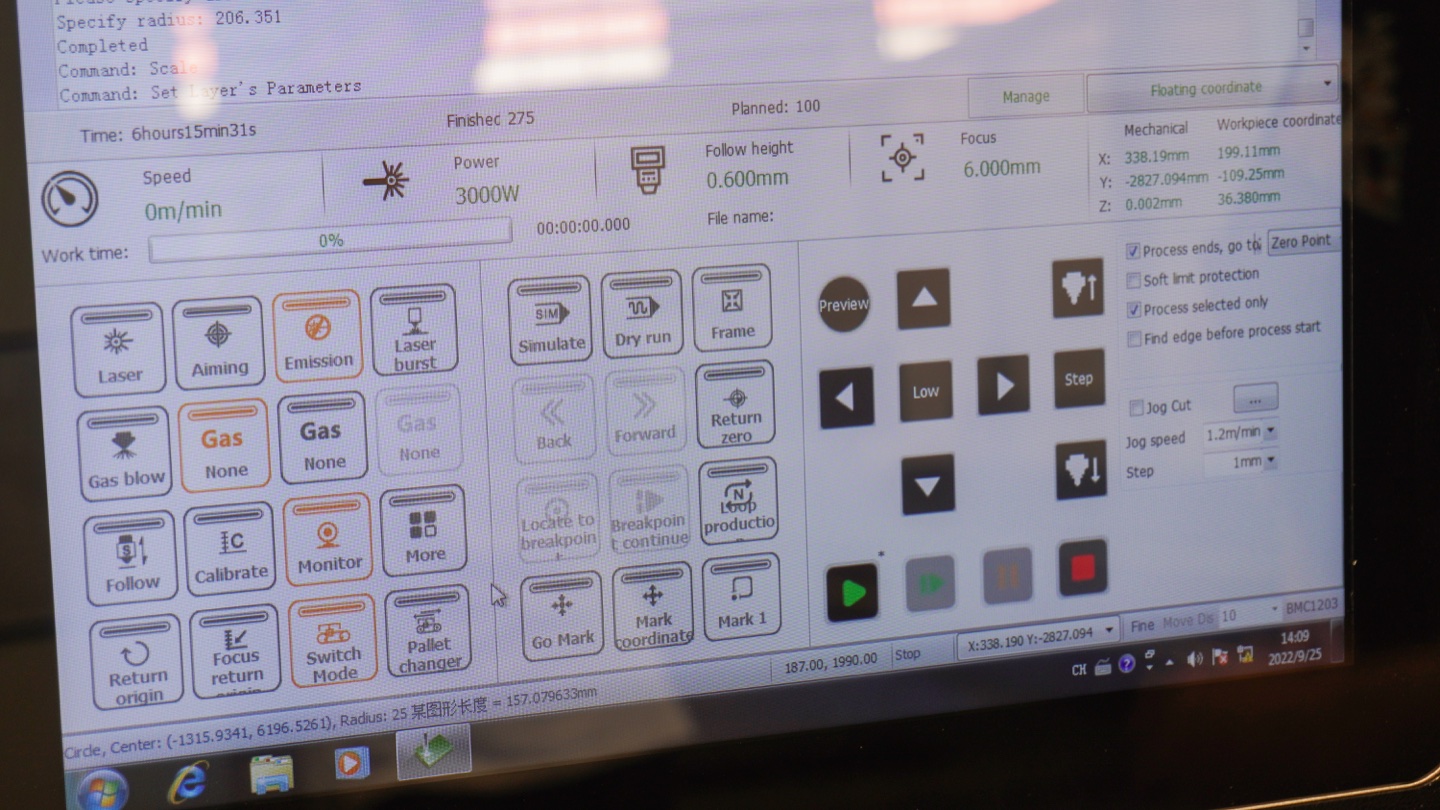
- Вырежьте тестовый купон с прямыми линиями, углами, кругами, прорезями и небольшими отверстиями.
- Осмотрите верхнюю кромку, нижнюю окалину, конусность, шероховатость кромки, цвет нагрева и округлость отверстия.
- Согните, приварите или покройте порошковой краской деталь образца, если кромка среза будет идти вниз по потоку.
- Запишите принятую скорость, мощность, газ, давление, сопло, фокус, высоту прожига и резки.
- Заблокируйте утвержденные параметры в библиотеке ЧПУ и обучите операторов не перезаписывать их без проверки.
Контрольный список для покупателя: просите больше, чем просто диаграмму скорости
При сравнении станков для волоконной лазерной резки попросите поставщика подтвердить систему параметров, а не только заявленную максимальную толщину. Полезное предложение должно показать, как станок будет ежедневно резать ваши обычные детали.
- Запросите параметры резки для пяти основных материалов и толщин.
- Спросите, есть ли в машине автофокусировка, емкостная регулировка высоты и защита от столкновений.
- Подтвердите требования к поставке газа для азота, кислорода и сжатого воздуха при пиковом расходе.
- Проверьте рекомендуемые размеры сопел, срок службы защитных линз и стоимость расходных материалов.
- Попросите образцы деталей с небольшими отверстиями, узкими углами и требуемым качеством кромки.
- Убедитесь, что контроллер поддерживает отдельные параметры для прошивки, небольших отверстий и контуров.
- Проверьте мощность охладителя, вытяжную систему и конструкцию станины для непрерывной резки высокой мощности.
- Включите обучение параметрированию и удаленную сервисную поддержку в договор купли-продажи.
Для планирования покупки сначала воспользуйтесь руководством по покупке станка для лазерной резки, а затем отправьте список материалов через форму расчета стоимости станка для лазерной резки, чтобы можно было согласовать мощность, подачу газа и поддержку параметров.
Поддержка параметров в зависимости от типа станка с волоконным лазером
Компоновка станка меняет необходимую вам библиотеку параметров. Для компактной листовой машины могут потребоваться только стандартные характеристики мягкой стали, нержавеющей стали и алюминия, в то время как пластинчато-трубная или закрытая система высокой мощности должна предусматривать более широкую газовую, фокусирующую, прошивную и материальную поддержку.
| Тип машины | Поддержка параметров для подтверждения | Лучшая следующая страница |
|---|---|---|
| Станок для оптоволоконной лазерной резки с одним столом | Стандартная толщина листов, настройки чистого воздуха или азота, список сопел и обучение операторов для смешанных работ в цехах. | Проверьте модель с одним столом |
| Полностью закрытый волоконный лазерный резак | Мощная прошивка, отвод дыма, подача азота, контроль нагрева и настройки безопасности для непрерывного производства листов. | Проверьте прилагаемую модель |
| Интегрированный лазерный станок для резки пластин и труб | Отдельные библиотеки параметров листов и труб, прошивка профилей, качество углов и поддержка переключения заданий. | Проверьте модель пластинчато-трубной системы |
| Станок для лазерной резки труб | Параметры круглых, квадратных и прямоугольных труб, скорость патрона, толщина стенки трубы, стратегия захода и качество кромки профиля. | Модель лазера с контрольной трубкой |
При запросе ценового предложения прикрепите ожидаемые параметры к форме ценового предложения для станка для лазерной резки, чтобы Рученг мог подобрать мощность, режущую головку, подачу газа и объем обучения в соответствии с фактической рабочей нагрузкой.
Распространенные ошибки в параметрах волоконного лазера
- Копирование другой таблицы заводских параметров без проверки марки материала, состояния сопла или качества газа.
- Изменение скорости только в том случае, если настоящей причиной является влажный воздух, нестабильный поток азота или грязная защитная линза.
- Использование максимальной мощности на тонком листе с образованием тепловых следов, более широкого пропила и подгорания углов.
- Игнорирование параметров прожига до тех пор, пока защитная линза не выйдет из строя повторно.
- Выбираем лазер по максимальной толщине, но не проверяем ежедневную скорость резки и расход газа.
- Разрешение каждому оператору сохранять различные параметры без контролируемой библиотеки процессов.
Полезные руководства по теме
Общие сведения о процессе см. в обзоре лазерной резки и в TWI объяснении , что такое лазерная резка. В целях безопасности на производстве ознакомьтесь с действующими местными правилами безопасности при использовании лазера, прежде чем приступать к работе с оборудованием для резки высокой мощности.
Для получения информации о выборе Rucheng прочтите нашу руководство по покупке волоконного лазерного станка, руководство по выбору мощности лазера, вспомогательный газовый гид, направляющая для лазерной резки углеродистой стали, направляющая для лазерной резки нержавеющей стали, Стоимость лазерной резки, контрольный список технического обслуживания, полностью закрытый волоконный лазерный резак и интегрированный лазерный резак для пластинчатых трубок страницы.
Часто задаваемые вопросы о параметрах резки волоконным лазером
Каков наиболее важный параметр резки волоконным лазером?
Не существует одного наиболее важного параметра. Скорость резки, мощность лазера, тип газа, давление газа, диаметр сопла и положение фокуса работают вместе. Если одна из настроек неверна, на резе могут появиться окалины, шероховатости, конусность или нестабильная прошивка, даже если другие значения выглядят правильными.
Как выбрать скорость лазерной резки?
Начните с таблицы производителя, чтобы узнать точный материал и толщину, а затем выполните выборочные разрезы. Если рез не проходит или на дне имеется сильный осадок, уменьшите скорость или проверьте газ и сосредоточьтесь. Если кромка подгорает или пропил слишком широкий, увеличьте скорость или уменьшите тепловложение.
Какое положение фокуса лучше всего подходит для резки волоконным лазером?
Тонкий лист часто использует фокус вблизи поверхности, тогда как более толстый материал часто использует отрицательный фокус под верхней поверхностью. Точное значение зависит от мощности, материала, сопла и газа. Сохраните утвержденные значения фокуса в библиотеке параметров ЧПУ после проверки образца.
Почему хорошая диаграмма параметров по-прежнему дает плохие результаты?
Таблица может выйти из строя, если изменится марка материала, упадет давление газа, влажный сжатый воздух, повреждено сопло, загрязнена защитная линза или не отцентрована режущая головка. Прежде чем вносить существенные изменения в параметры, проверьте состояние машины и качество газа.
Может ли сжатый воздух использовать те же параметры, что и азот?
Нет. Воздух содержит кислород и сильно зависит от сухости компрессора и фильтрации, поэтому цвет кромок, окалины и скорость могут отличаться от азота. Отдельно протестируйте резку воздухом и сохраните специальный набор параметров вместо копирования значений азота.
Стоит ли покупать лазер большей мощности, чтобы избежать проблем с параметрами?
Увеличение мощности не исправляет плохие параметры, слабую подачу газа или загрязнение оптики. Он может улучшить скорость и толщину только тогда, когда режущая головка, газовая система, охладитель, вытяжка и управление процессом оператора также достаточно надежны.
Какую информацию я должен отправить для поддержки параметров лазерной резки?
Отправьте марку материала, диапазон толщины, мощность лазера, тип газа, давление газа, размер сопла, значение фокуса, текущее качество кромки, скорость резки, а также чертежи или образцы фотографий. Это помогает инженерам сопоставлять параметры с реальными показателями машины, материала и качества.
Должны ли быть подтверждены параметры резки перед выбором волоконного лазерного станка?
Да. Перед покупкой следует проверить ожидаемые параметры, поскольку мощность, режущая головка, вспомогательный газ, охладитель, вытяжка и формат стола влияют на то, сможет ли станок поддерживать требуемую скорость и качество кромки. Отправьте данные о материале и толщине вместе с запросом цены на станок для лазерной резки, чтобы конфигурация станка и поддержка параметров соответствовали реальной работе.
Что должна включать в себя таблица параметров лазерной резки для расчета стоимости станка?
Полезная таблица параметров для расчета стоимости станка должна включать сорт материала, толщину, мощность лазера, скорость резки, вспомогательный газ, давление газа, диаметр сопла, положение фокуса, настройки прожига, целевое качество кромки и ежедневное время резки.
Какой тип станка с волоконным лазером нуждается в наиболее подробной поддержке параметров?
Полностью закрытые мощные станки и станки для лазерной резки со встроенными пластинчато-трубными станками обычно нуждаются в наиболее подробной поддержке параметров, поскольку они работают в более широком диапазоне толщины, с более высоким потоком газа, в более тяжелых условиях прожига и выполняют смешанные работы с листами или трубами. Одностоловым машинам по-прежнему нужны проверенные параметры, но их рабочая нагрузка часто уже.
Вывод: создавайте библиотеку параметров, а не просто диаграмму скорости.
Таблица параметров резки волоконным лазером полезна только тогда, когда она становится контролируемой производственной библиотекой. Лучшие мастерские записывают материал, толщину, мощность, скорость, газ, давление, сопло, фокус, прожиг и результат качества для каждой утвержденной работы. Это сокращает количество брака и обеспечивает повторяемость производства в разные смены.
Если вы выбираете волоконный лазерный резак, отправьте Rucheng список материалов, диапазон толщины, требования к качеству кромки и ежедневное время резки. Наши инженеры могут помочь подобрать мощность лазера, газовую систему, режущую головку и поддержку параметров перед покупкой.
Чтобы связать параметры резки с конфигурацией станка, сравните модели станков для лазерной резки Rucheng для работы с листами, пластинами и трубами.
Запросить поддержку параметров волоконного лазераРесурсы по выбору станков для лазерной резки
Используйте страницу сравнения станков для волоконной лазерной резки Rucheng , чтобы выбрать между одностоловыми, сменными столами, закрытыми, пластинчато-трубными и трубчатыми лазерными системами.
- Станок для резки волоконным лазером с одним столом для компактного производства листового металла.
- Станок для лазерной резки с двойным столом для непрерывной загрузки и резки.
- Полностью закрытый волоконный лазерный резак для мощного контроля параметров, удаления дыма и защиты оператора.
- Интегрированный лазерный станок для резки пластин и труб , когда библиотеки параметров должны охватывать как резку листов, так и профилей.
- Станок для лазерной резки труб для круглых, квадратных и прямоугольных профилей.
- Руководство по покупке станка для волоконной лазерной резки объясняет, как сравнить мощность, размер станины, корпус, подачу газа и обслуживание, прежде чем запрашивать ценовое предложение.
- Запросите цену на станок лазерной резки с указанием толщины материала, газовой схемы и требований к качеству кромки.
- Лазерная резка углеродистой стали и лазерная резка нержавеющей стали показывают, как параметры изменяются в зависимости от материала.
- После резки подключите рабочий процесс к листогибочному прессу с ЧПУ для точной гибки листового металла.