
光纤激光切割参数应根据材料、厚度和所需的边缘质量进行设置,然后通过样品切割进行微调。从制造商参数表开始,然后一起调整切割速度、激光功率、辅助气体压力、喷嘴直径、焦点位置和穿孔设置。在购买光纤激光切割机之前,请比较 如程光纤激光切割机系列 并使用这些参数确认电源、供气、切割头、冷水机和报价配置。
| 规划需要 | 使用此资源 | 报价前要确认什么 |
|---|---|---|
| 速度、功率和焦点 | 此款光纤激光切割参数图 | 材料、厚度、边缘质量、喷嘴尺寸、焦点和样品切割标准 |
| 氮气、氧气或空气 | 辅助气体选型指南 | 气源、压力稳定性、干燥度、纯度、运行成本和下游涂层需求 |
| 3kW、6kW、12kW 或更高 | 激光功率选择指南 | 每日切割时间、常用厚度范围、速度目标和功率储备 |
| 机器布局 | 光纤激光切割机器系列 | 单工作台,交换工作台,封闭式,板管式或激光切管机工作流程 |
| 配置支持 | 激光切割机器报价表 | 发送材料清单、图纸、厚度、气体计划和接受的边缘要求 |
快速回答:哪些参数最重要?
光纤激光切割的主要参数有激光功率、切割速度、辅助气体类型、气体压力、喷嘴直径、焦点位置、穿孔高度、穿孔时间、切割高度和加速度。材料厚度决定起始范围。边缘质量和生产成本决定最终价值。
对于薄板,速度、焦点稳定性和清洁的干燥气体通常最重要。对于中厚板,气体压力、喷嘴尺寸、穿孔策略、焦点位置和热量控制变得更加重要。对于不锈钢和铝,氮气或清洁空气参数应防止氧化和浮渣。对于碳钢,氧气参数可以使用较低的压力和较慢的速度,因为氧化反应会增加热量。
什么是光纤激光切割参数?
光纤激光切割参数是 CNC 和工艺设置,用于控制激光束、辅助气体和运动系统如何沿着切割路径去除材料。参数表是一个起始配方,而不是固定的法则,因为材料等级、表面状况、喷嘴磨损、透镜清洁度、气体纯度和机器加速度都会影响切割。
光纤激光切割机将高密度激光能量聚焦到狭窄的切口中。辅助气体去除熔融金属,保护切割头并控制氧化。然后,CNC 控制器协调速度、高度、穿孔和拐角运动,以便切割从导入到最终轮廓保持稳定。
光纤激光切割参数表
下表给出了常见钣金加工的实用启动逻辑。确切的值必须与您的机器供应商并通过样品切割来确认,特别是在反光材料、涂层板或紧公差零件上。
| 材质及厚度 | 功率范围 | 气体和压力逻辑 | 焦点和速度逻辑 | 主要质量检查 |
|---|---|---|---|---|
| 0.5-2毫米碳钢 | 通常1-3kW就足够了;更高的功率提高速度 | 空气或氧气;空气需要清洁干燥的压力,氧气使用较低的压力 | 速度较高,喷嘴较小,焦点近表面或稍负 | 毛刺、黄边、小孔圆度和热痕 |
| 3-6毫米碳钢 | 3-6 kW 用于一般板材生产 | 经济氧气;需要亮边时氮气 | 随着厚度的增加降低速度;调整焦点以获得稳定的切缝 | 底渣、锥度、氧化层、烧角 |
| 8-20毫米碳钢 | 6-12 kW 或更高,具体取决于吞吐量 | 氧气很常见;压力稳定性和穿孔控制至关重要 | 较慢的速度,较大的喷嘴,受控的穿孔和热输入 | 穿孔飞溅、边缘粗糙度、熔渣、斜角和零件变形 |
| 0.8-6毫米不锈钢 | 3-6 kW 涵盖许多机柜和机柜工作 | 氮气或清洁空气;氮气赋予更明亮的无氧化物边缘 | 足够快以避免过热,焦点调整为无熔渣切割 | 颜色变化、底部毛刺、焊缝清洁度和边缘亮度 |
| 6-16毫米不锈钢 | 6-12 kW 或更高的生产速度 | 高流量氮气;供应系统必须处理高峰流量 | 速度适中,喷嘴较大,负焦稳定 | 浮渣、边缘条纹、缺气和热色调 |
| 1-8毫米铝 | 3-12 kW,取决于合金、反射率和体积 | 氮气或清洁干燥空气;避免潮湿或油腻的压缩空气 | 使用稳定的焦点并避免过多的热量积聚 | 熔体粘附、粗糙边缘、反射警报和表面痕迹 |
速度和力量如何协同工作
激光电源提供能量,而切割速度控制能量在某一区域停留的时间。如果速度对于厚度来说太高,则光束无法完全清除切口,并且零件会出现底部浮渣、未切割的部分或粗糙的条纹。如果速度太低,热量会积聚并导致更宽的切口、圆角、变色或过度氧化。
只有当系统的其余部分能够支持时,更多的功率才会有帮助。切割头、供气装置、喷嘴、床、排气装置、冷却器、控制系统和下游弯曲或焊接能力必须与激光源相匹配。这就是为什么 12kW 机器应作为生产系统进行评估,而不仅仅是宣传册上的较高数字。
- 当顶部边缘燃烧、热影响区太宽或切口看起来过度熔化时,请提高速度。
- 当零件未完全切割、底部浮渣较多或小孔失效时,请降低速度。
- 当机器无法保持穿过材料厚度的速度时,请小心增加功率。
- 当薄板角过热或穿孔标记太大时,降低功率或脉冲设置。
辅助气体压力、纯度和流量
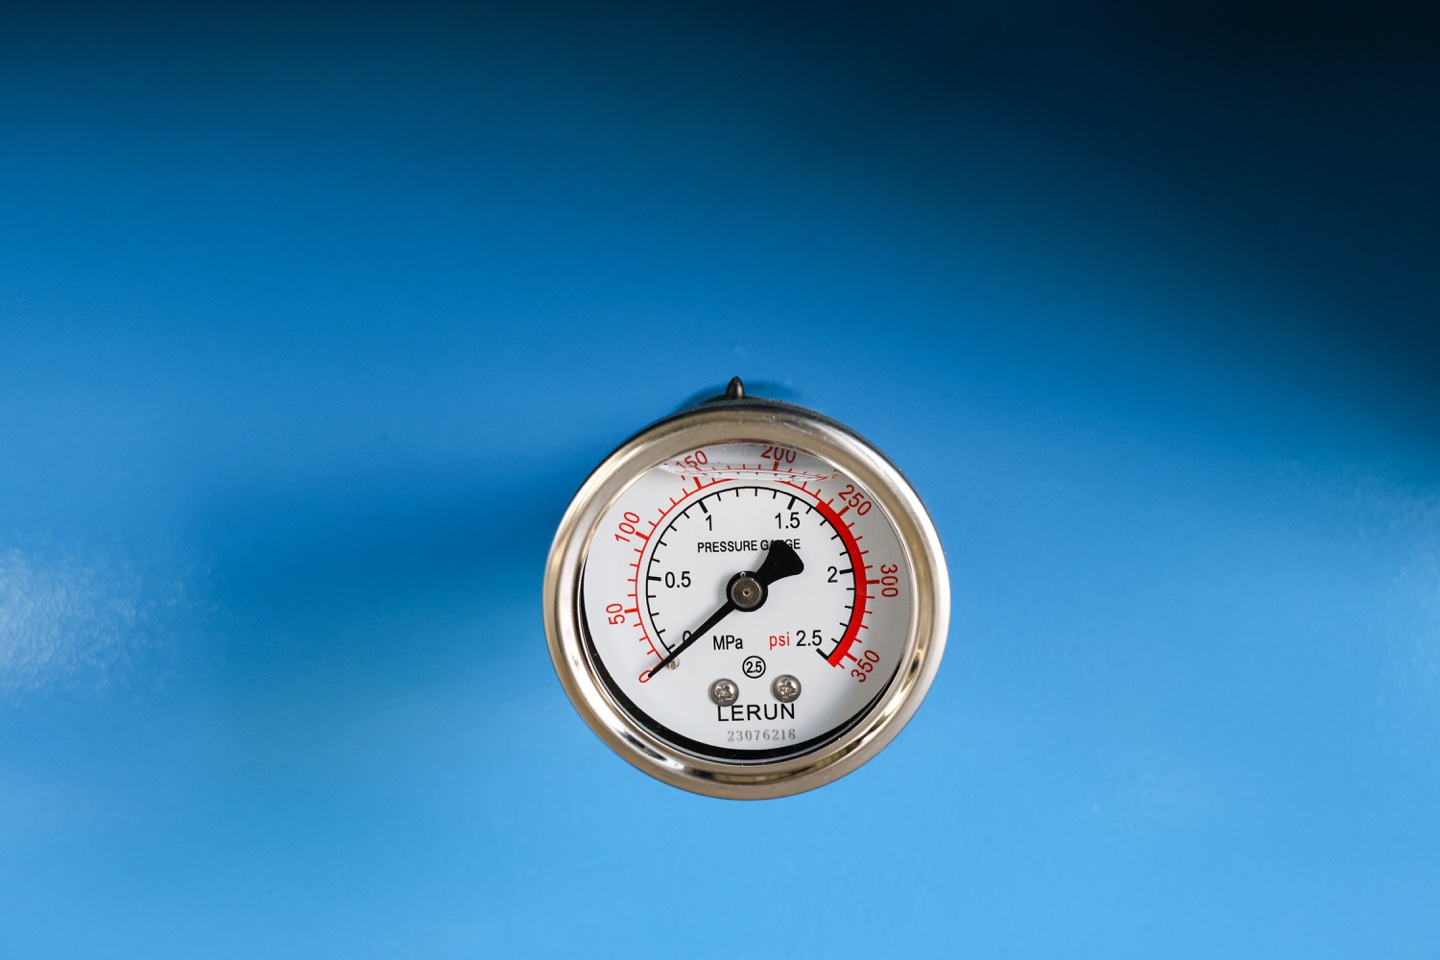
辅助气体压力可去除切缝中的熔融材料并改变边缘的化学成分。氮气和压缩空气主要是机械喷射气体。氧气还会与热碳钢发生反应,增加热量,并允许用较低的气流切割厚的低碳钢。正确的气压取决于材料厚度、喷嘴直径、功率和边缘要求。
仅靠压力并不能保证流量。小管道、尺寸过小的调节器、弱压缩机、湿式干燥机、空气缸组或小型氮气发生器可能会导致穿孔和长嵌套期间的压力下降。对于生产,请检查机器在实际切割负载下的压力,而不仅仅是气源的压力。
- 氮气:用于不锈钢、铝和光亮的无氧化边缘;规划大功率机器上的高流量。
- 氧: 用于可接受氧化物边缘的碳钢;仔细调整压力以避免燃烧和粗糙边缘。
- 压缩空气:仅在空气清洁、干燥和稳定的情况下用于成本敏感的薄片。
- 纯度:如果氮气纯度或压缩空气干燥度差,不锈钢和铝的质量会迅速下降。
喷嘴直径和焦点位置
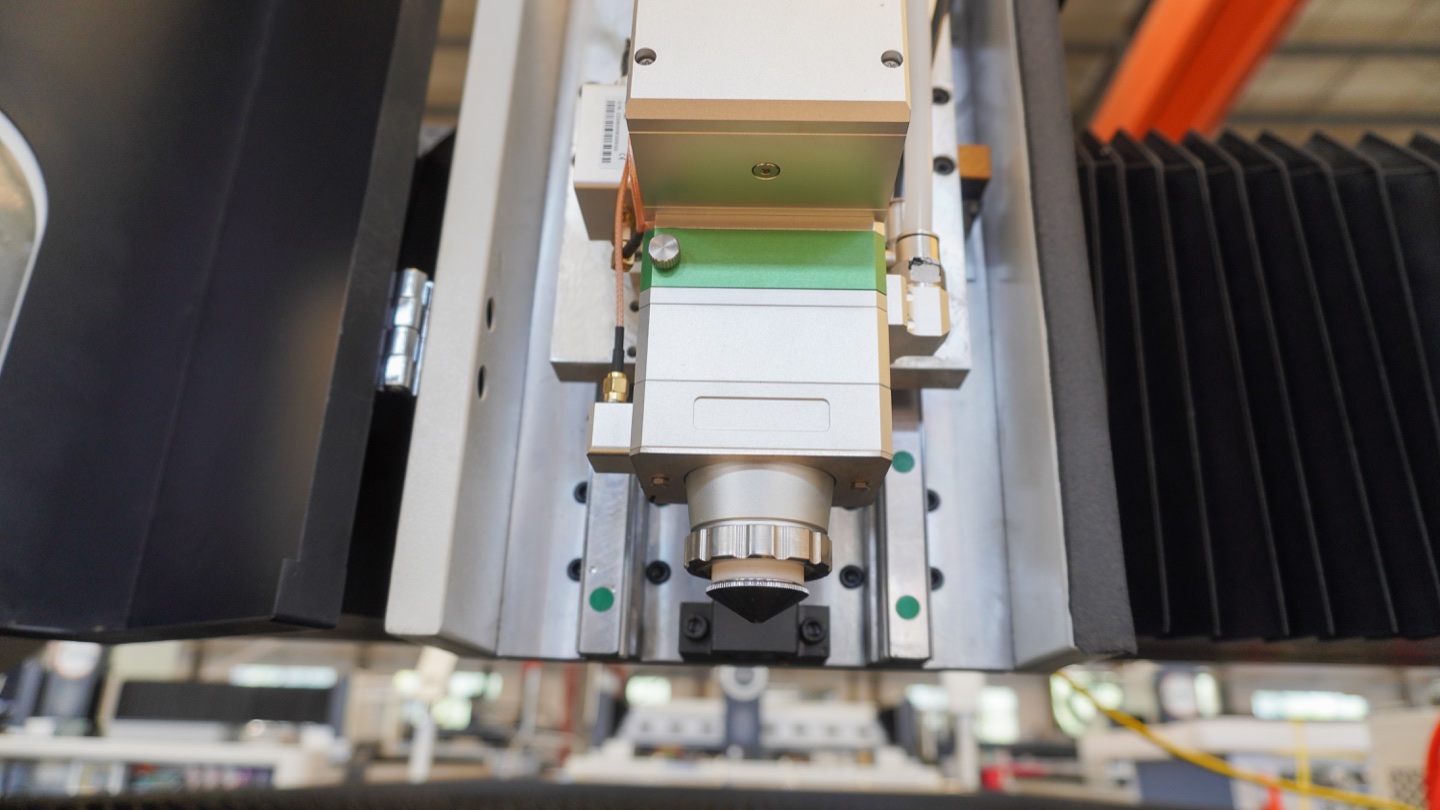
喷嘴使气流进入切口。薄板通常使用较小的喷嘴来保持紧密的气流并减少消耗。厚板通常需要更大的喷嘴来提供足够的流量并容忍更宽的切口行为。损坏或偏心的喷嘴可能会使良好的参数表立即失效。
焦点位置控制最高光束能量相对于材料表面的位置。靠近表面的焦点可能适合薄板。负焦点(焦点位于顶面下方)通常用于较厚的材料,以支持更深的能量穿透和更平滑的切口疏散。自动聚焦切割头减少了设置时间,但操作员仍然需要每种材料经过批准的聚焦值。
- 在指责软件参数之前检查喷嘴圆度和居中度。
- 使用与气流需求、材料厚度和切口宽度相匹配的喷嘴直径。
- 当焦点稳定性意外变化时,清洁或更换保护镜片。
- 在同一工艺表中记录焦点位置以及气体、喷嘴和速度。
穿孔、导入和小孔参数
穿孔通常是厚板切割中最难的部分。如果穿孔功率、穿孔时间、气压或穿孔高度错误,熔融材料可能会溅回保护镜片上或留下损坏轮廓第一部分的凹坑。厚碳钢可能需要分阶段穿孔、较低的初始功率或较长的穿孔延迟。
小孔需要特别注意,因为机器不能始终使用与长直线轮廓相同的速度。实用的规则是测试接近材料厚度的任何孔径。如果圆度、锥度或浮渣不可接受,则对关键孔使用较低速度、调整导入、脉冲切割或钻孔/冲孔。
- 当穿孔凹坑必须远离成品边缘时,请对厚板使用较长的引入线。
- 当边缘燃烧或小的内部型材熔化时,降低转角速度。
- 在首件验证期间检查穿孔飞溅方向和防护镜片状况。
- 当控制器支持时,保存孔、槽和外轮廓的单独参数。
参数缺陷故障排除
| 观察到的缺陷 | 可能的参数原因 | 第一次尝试修正 |
|---|---|---|
| 底渣重 | 速度过高或过低、气压不稳定、聚焦不正确 | 小步调整速度,验证负载下的压力并重新检查焦点 |
| 顶边燃烧 | 速度太慢、氧反应太强或焦点太高 | 提高速度、减少氧气效应或向下调整焦距 |
| 粗糙的垂直条纹 | 功率不足、气流不稳定、喷嘴不良或焦点错误 | 在改变功率之前检查喷嘴和透镜,稳定气体并调整焦点 |
| 小孔不圆 | 轮廓速度太快、导入错误或热量积聚过多 | 使用小孔参数、降低速度并改变导入策略 |
| 镜头上的刺穿飞溅 | 穿孔高度、穿孔压力或延迟与厚度不匹配 | 提高穿孔高度,安排穿孔并检查防护玻璃 |
| 气切时黄色或油边 | 压缩空气潮湿、夹带油或过滤不良 | 维修干燥机和过滤器,检查露点并测试氮气比较 |
如何在生产前验证参数表
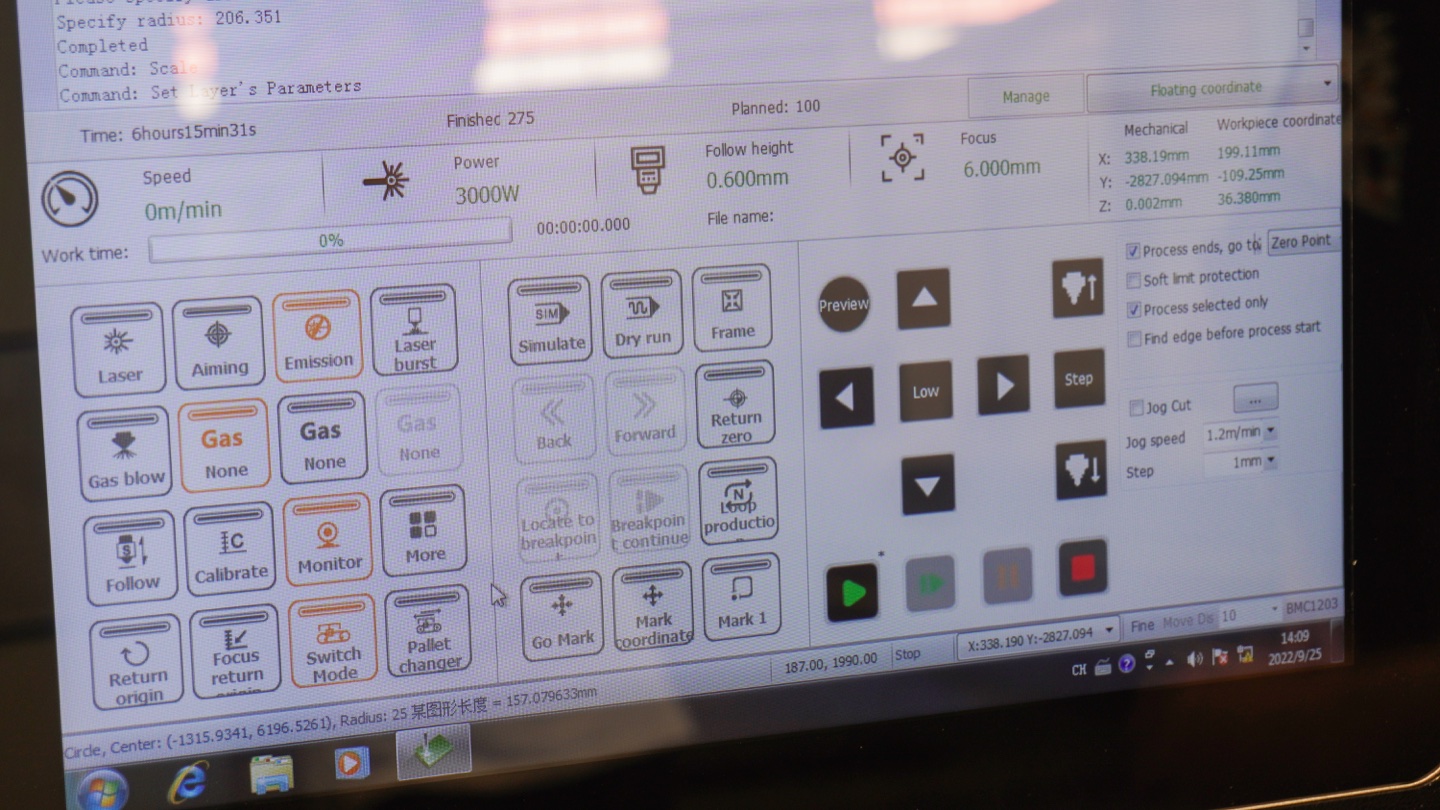
参数图表应使用您的材料进行验证,而不仅仅是使用供应商演示优惠券。使用实际的板材等级、涂层、薄膜、表面锈蚀程度、嵌套密度和零件几何形状。当生产嵌套包含小孔、紧密轮廓和重复穿孔时,完美的直线测试线可能会失败。
- 切割带有直线、角、圆、槽和小孔的测试优惠券。
- 检查顶部边缘、底部浮渣、锥度、边缘粗糙度、热色和孔圆度。
- 如果切割边缘将向下游延伸,则对样品零件进行弯曲、焊接或粉末喷涂。
- 记录可接受的速度、功率、气体、压力、喷嘴、焦点、穿孔和切割高度。
- 将批准的参数锁定在 CNC 库中,并培训操作员不要在未经审查的情况下覆盖它们。
买家清单:要求的不仅仅是速度表
在比较光纤激光切割机时,要求供应商证明参数系统,而不仅仅是最大厚度声明。有用的报价应该显示机器每天如何切割您的普通零件。
- 请求您最喜欢的五种材料和厚度的切割参数。
- 询问机器是否具有自动对焦、电容式高度控制和碰撞保护功能。
- 确认峰值流量时氮气、氧气和压缩空气的供气要求。
- 检查推荐的喷嘴尺寸、保护镜片寿命和耗材成本。
- 索取带有小孔、紧角和您所需边缘质量的样品零件。
- 确认控制器是否支持穿孔、小孔和轮廓的单独参数。
- 验证冷却器容量、排气系统和床设计,以实现连续高功率切割。
- 在采购合同中保留参数培训和远程服务支持。
对于采购计划,请先使用 光纤激光切割机采购指南 ,然后通过 激光切割机报价表 发送您的材料清单,以便将电源、供气和参数支持一起匹配。
光纤激光机型参数支持
机器布局改变您需要的参数库。紧凑型板材机器可能只需要常见的低碳钢、不锈钢和铝材,而板管或封闭式高功率系统则应提供更广泛的气体、聚焦、穿孔和材料支持。
| 机器类型 | 参数支持确认 | 最佳下一页 |
|---|---|---|
| 单工作台光纤激光铣刀 | 混合车间作业的常见板材厚度、清洁空气或氮气设置、喷嘴列表和操作员培训。 | 检查单表型号 |
| 全封闭光纤激光切刀 | 用于连续板材生产的高功率穿孔、排烟、氮气流、热控制和安全设置。 | 检查随附型号 |
| 板管一体激光切割机 | 独立的板材和管材参数库、型材穿孔、拐角质量和作业切换支持。 | 检查板管型号 |
| 管激光切割机 | 圆形、方形和矩形管参数、卡盘速度、管壁厚度、导入策略和型材边缘质量。 | 检查管激光器型号 |
请求报价时,请将参数预期附加到 激光切割机报价表 中,以便如程可以将功率、切割头、供气和培训范围与实际工作负载相匹配。
光纤激光器常见参数错误
- 复制另一个工厂参数表而不检查材料等级、喷嘴状况或气体质量。
- 当真正的原因是潮湿的空气、不稳定的氮气流或肮脏的保护镜片时,仅改变速度。
- 在薄板上运行最大功率并产生热痕、较宽的切口和角烧伤。
- 忽略穿孔参数,直到防护镜片反复失效。
- 根据最大厚度选择激光器,但不检查日常切割速度和气体成本。
- 允许每个操作员在没有受控过程库的情况下保存不同的参数。
有用的相关指南
有关一般工艺背景,请参阅激光切割概述和TWI对激光切割是什么的解释。为了车间安全,请在操作高功率切割设备之前查看适用的当地激光安全规则。
有关如程选择主题,请阅读我们的 光纤激光切割机选购指南, 激光功率选择指南, 辅助气体引导, 碳钢激光切割导轨, 不锈钢激光切割导轨, 激光切割成本指南, 维护清单, 全封闭光纤激光切割机 和 板管一体激光切割机 页。
光纤激光切割参数常见问题解答
光纤激光切割最重要的参数是什么?
没有一个最重要的参数。切割速度、激光功率、气体类型、气压、喷嘴直径和焦点位置共同作用。如果一项设置错误,即使其他值看起来正确,切割也可能会出现浮渣、粗糙度、锥度或不稳定的穿孔。
如何选择激光切割速度?
从制造商图表开始获取准确的材料和厚度,然后进行样品切割。如果切口未通过或底部浮渣较多,请降低速度或检查气体并聚焦。如果边缘烧焦或切口太宽,请提高速度或减少热量输入。
什么焦点位置最适合光纤激光切割?
薄板通常在表面附近使用焦点,而较厚的材料通常在顶部表面下方使用负焦点。确切的值取决于功率、材料、喷嘴和气体。样品验证后,将批准的焦点值保存在 CNC 参数库中。
为什么好的参数图仍然会产生不好的切割结果?
如果材料等级发生变化、气压下降、压缩空气潮湿、喷嘴损坏、保护镜片脏污或切割头未居中,图表可能会失败。在进行较大参数更改之前检查机器状况和气体质量。
压缩空气可以使用与氮气相同的参数吗?
不会。空气含有氧气,很大程度上取决于压缩机的干燥度和过滤,因此边缘颜色、浮渣和速度可能与氮气不同。单独测试空气切割并保存专用参数集,而不是复制氮气值。
我应该购买更高功率的激光以避免参数问题吗?
更高的功率并不能解决不良参数、气体供应不足或光学元件脏污的问题。只有当切割头、气体系统、冷却器、排气和操作员过程控制也足够强大时,才能提高速度和厚度能力。
我应该发送哪些信息以获得激光切割参数支持?
发送材料牌号、厚度范围、激光功率、气体类型、气压、喷嘴尺寸、焦点值、当前边缘质量、切割速度和图纸或样品照片。这有助于工程师将参数与实际机器、材料和质量目标相匹配。
选择光纤激光机器之前是否应该确认切割参数?
是的。购买前应检查参数预期,因为功率、切割头、辅助气体、冷水机、排气和工作台规格都会影响机器是否能保持所需的速度和边缘质量。通过 激光切割机报价请求 发送材料和厚度数据,以便机器配置和参数支持与实际作业相匹配。
机器报价的激光切割参数表应包含哪些内容?
机器报价的有用参数表应包括材料牌号、厚度、激光功率、切割速度、辅助气体、气压、喷嘴直径、焦点位置、穿孔设置、边缘质量目标和每日切割时间。
光纤激光哪款机型需要最详细的参数支持?
全封闭式大功率机器和板管集成激光切割机通常需要最详细的参数支持,因为它们运行更宽的厚度范围、更高的气体流量、更多的穿孔条件以及混合板材或管材作业。单台机器仍然需要验证参数,但它们的工作量通常较小。
结论:构建参数库,而不仅仅是速度图
光纤激光切割参数表只有成为受控生产库时才有用。最好的车间记录每项批准工作的材料、厚度、功率、速度、气体、压力、喷嘴、焦点、穿孔和质量结果。这减少了废品并使生产可跨班次重复。
如果您正在选择光纤激光切割机,请将您的材料清单、厚度范围、边缘质量要求和每日切割时间发送给如程。我们的工程师可以在您购买前帮助匹配激光功率、气体系统、切割头和参数支持。
要将切割参数与机器配置联系起来,请比较适用于板材、板材和管材加工的 如程光纤激光切割机型号 。
请求光纤激光器参数支持激光切割机器选型资源
使用 如城光纤激光切割机器比较页面 在单工作台、交换工作台、封闭式、板管式和管式激光系统之间进行选择。
- 单工作台光纤激光铣刀 用于紧凑型钣金生产。
- 双工作台光纤激光铣刀 用于连续装载和切割。
- 全封闭式光纤激光切割机 用于大功率参数控制、排烟和操作员保护。
- 板管一体式激光切割机 当参数库必须涵盖板材和型材切割时。
- 管材激光切割机器 适用于圆形、方形和矩形型材。
- 光纤激光切割机购买指南 解释了如何在请求报价之前比较功率、床尺寸、外壳、供气和服务。
- 请求激光切割机报价 以及材料厚度、气体计划和边缘质量要求。
- 碳钢激光切割 和 不锈钢激光切割 显示参数如何随材料变化。
- 切割后,将工作流程连接到 CNC 折弯机 ,以实现精确的钣金弯曲。