
Los parámetros de corte por láser de fibra deben establecerse a partir del material, el grosor y la calidad del borde requerido, y luego ajustarse mediante cortes de muestra. Comience con la tabla de parámetros del fabricante, luego ajuste la velocidad de corte, la potencia del láser, la presión del gas auxiliar, el diámetro de la boquilla, la posición de enfoque y la configuración de perforación juntos. Antes de comprar una máquina de corte por láser de fibra, compare la gama de máquinas de corte por láser de fibra Rucheng y utilice estos parámetros para confirmar la potencia, el suministro de gas, el cabezal de corte, el enfriador y la configuración de cotización.
| Necesidad de planificación | Utilice este recurso | Qué confirmar antes de cotizar |
|---|---|---|
| Velocidad, potencia y enfoque | Esta tabla de parámetros de corte por láser de fibra | Material, espesor, calidad del borde, tamaño de la boquilla, enfoque y estándar de corte de muestra |
| Nitrógeno, oxígeno o aire | Guía de selección de gas auxiliar | Fuente de gas, estabilidad de la presión, sequedad, pureza, costo de funcionamiento y necesidades de recubrimiento posteriores. |
| 3kW, 6kW, 12kW o superior | Guía de selección de potencia láser | Horas de corte diarias, rango de espesor común, velocidad objetivo y reserva de marcha |
| Disposición de la máquina | Gama de máquinas de corte por láser de fibra | Flujo de trabajo láser de mesa única, mesa de intercambio, cerrada, placa-tubo o tubo |
| Soporte de configuración | Formulario de cotización de máquina de corte por láser | Enviar lista de materiales, planos, espesores, plano de gas y requisitos de bordes aceptados. |
Respuesta rápida: ¿Qué parámetros son más importantes?
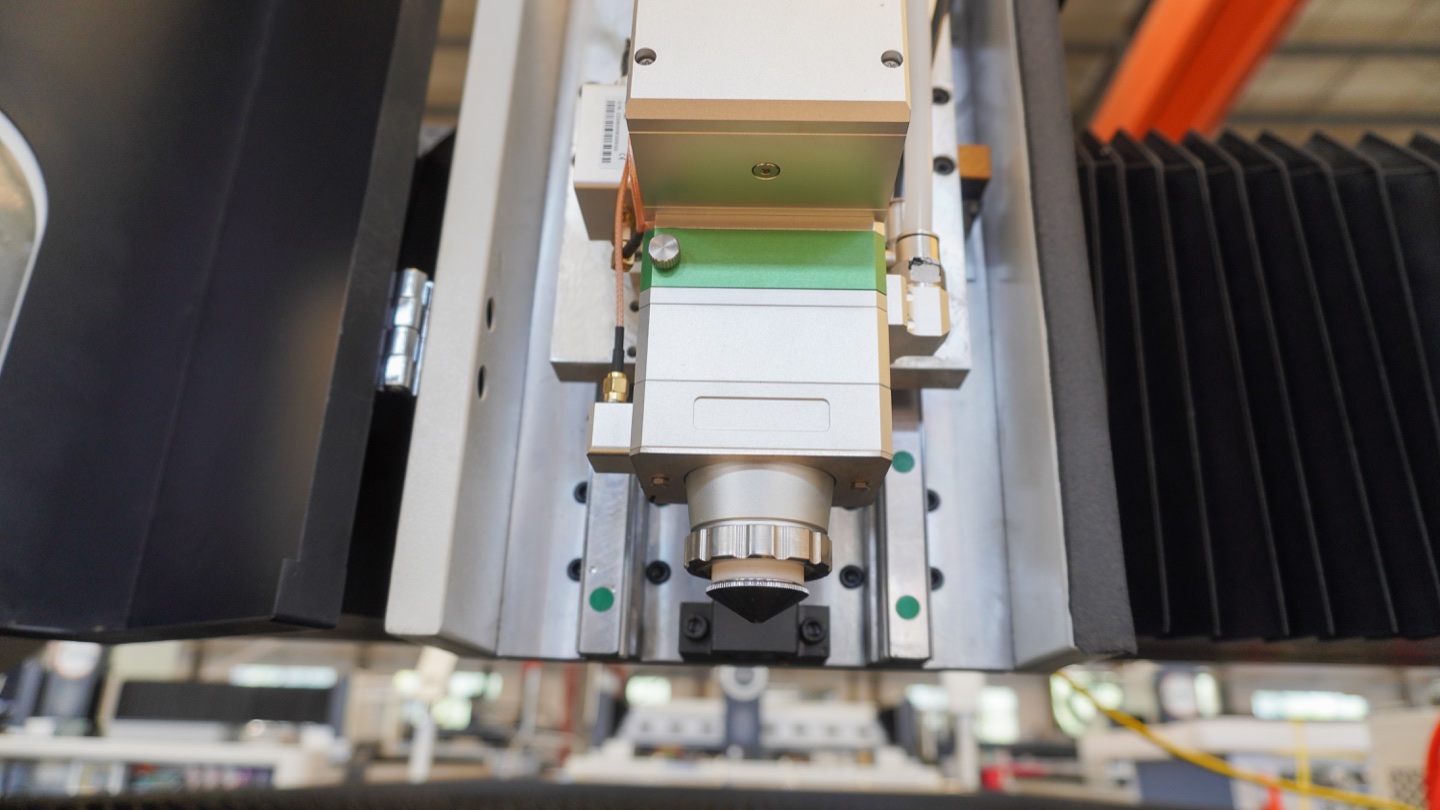
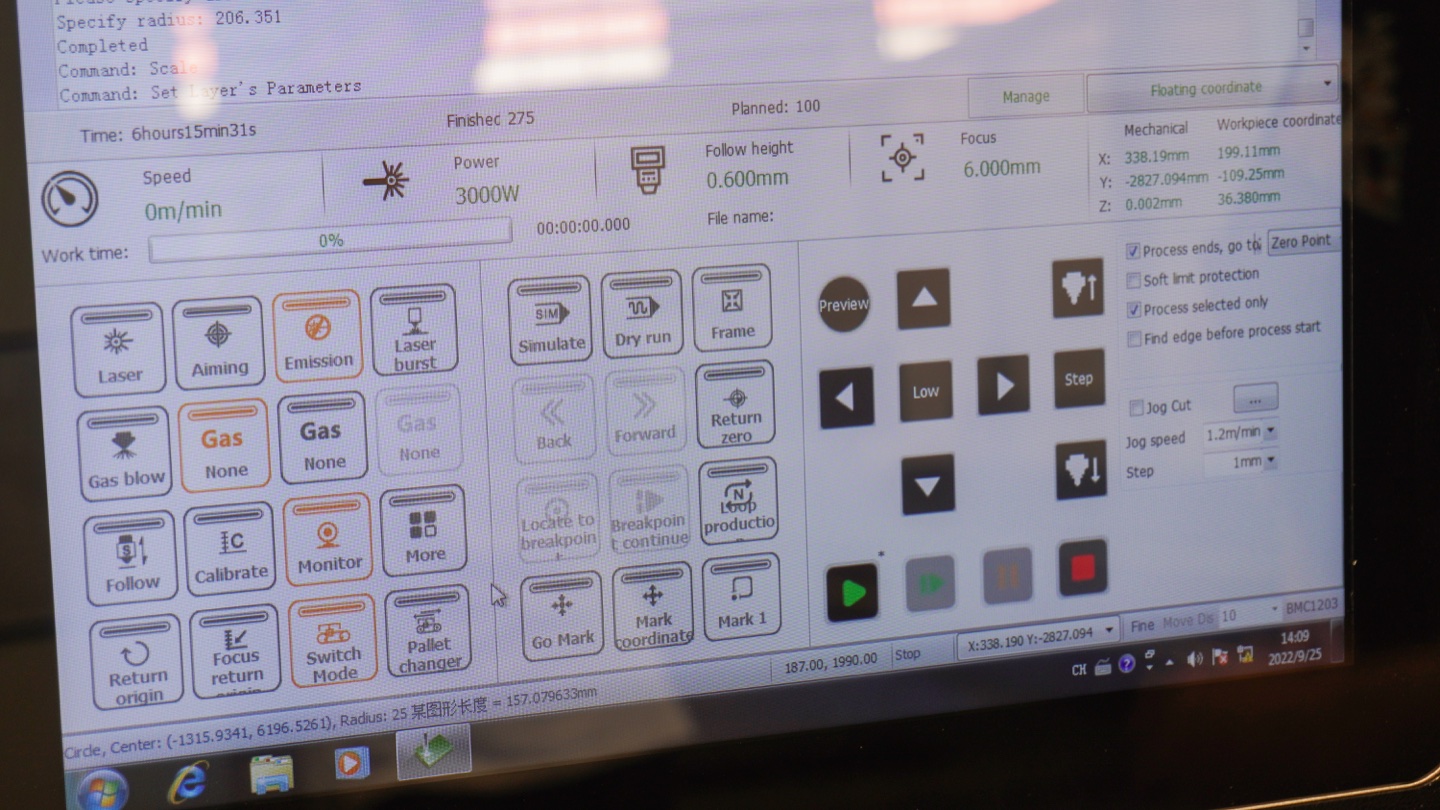
Los principales parámetros de corte por láser de fibra son la potencia del láser, la velocidad de corte, el tipo de gas auxiliar, la presión del gas, el diámetro de la boquilla, la posición del enfoque, la altura de perforación, el tiempo de perforación, la altura de corte y la aceleración. El espesor del material decide el rango inicial. La calidad del borde y el costo de producción deciden el valor final.
Para láminas delgadas, la velocidad, la estabilidad del enfoque y el gas seco y limpio suelen ser lo más importante. Para placas medianas y gruesas, la presión del gas, el tamaño de la boquilla, la estrategia de perforación, la posición del enfoque y el control del calor se vuelven más importantes. Para el acero inoxidable y el aluminio, los parámetros de nitrógeno o aire limpio deben evitar la oxidación y la escoria. Para el acero al carbono, los parámetros de oxígeno pueden utilizar una presión más baja y una velocidad más lenta porque la reacción de oxidación agrega calor.
¿Qué son los parámetros de corte por láser de fibra?
Los parámetros de corte por láser de fibra son el CNC y las configuraciones del proceso que controlan cómo el rayo láser, el gas de asistencia y el sistema de movimiento eliminan el material a lo largo de la ruta de corte. Una tabla de parámetros es una receta inicial, no una ley fija, porque la calidad del material, la condición de la superficie, el desgaste de la boquilla, la limpieza de las lentes, la pureza del gas y la aceleración de la máquina afectan el corte.
Una máquina cortadora por láser de fibra enfoca la energía láser de alta densidad en una ranura estrecha. El gas auxiliar elimina el metal fundido, protege el cabezal de corte y controla la oxidación. Luego, el controlador CNC coordina la velocidad, la altura, el movimiento de perforación y de las esquinas para que el corte permanezca estable desde el inicio hasta el contorno final.
Tabla de parámetros de corte por láser de fibra
La siguiente tabla proporciona una lógica inicial práctica para trabajos comunes de chapa metálica. Los valores exactos deben confirmarse con el proveedor de su máquina y mediante cortes de muestra, especialmente en material reflectante, láminas recubiertas o piezas con tolerancias estrictas.
| Material y espesor | Rango de potencia | Lógica de gas y presión. | Lógica de enfoque y velocidad. | control de calidad principal |
|---|---|---|---|---|
| Acero al carbono de 0,5-2 mm | Normalmente es suficiente entre 1 y 3 kW; mayor potencia aumenta la velocidad | Aire u oxígeno; el aire necesita presión limpia y seca, el oxígeno usa una presión más baja | Mayor velocidad, boquilla pequeña, enfoque cerca de la superficie o ligeramente negativo | Rebabas, borde amarillo, agujeros pequeños y marcas de calor. |
| Acero al carbono de 3-6 mm. | 3-6 kW para producción general de láminas | Oxígeno para la economía; nitrógeno cuando se requiere un borde brillante | Reduzca la velocidad a medida que aumenta el espesor; Ajuste el enfoque para un corte estable. | Escoria de fondo, conicidad, capa de óxido y quema de esquinas |
| Acero al carbono de 8-20 mm. | 6-12 kW o más dependiendo del rendimiento | El oxígeno es común; La estabilidad de la presión y el control de la perforación son críticos. | Velocidad más lenta, boquilla más grande, perforación y entrada de calor controladas | Salpicaduras de perforación, rugosidad de los bordes, escoria, biselado y distorsión de piezas |
| Acero inoxidable de 0,8-6mm | 3-6 kW cubren muchos trabajos de gabinetes y gabinetes | Nitrógeno o aire limpio; El nitrógeno proporciona bordes más brillantes y libres de óxido. | Lo suficientemente rápido como para evitar el sobrecalentamiento, con enfoque ajustado para un corte sin escoria | Cambio de color, rebaba inferior, limpieza de soldadura y brillo de bordes. |
| Acero inoxidable de 6-16 mm. | 6-12 kW o más para velocidad de producción | Nitrógeno de alto flujo; El sistema de suministro debe soportar el flujo máximo. | Velocidad moderada, boquilla más grande y enfoque negativo estable | Escoria, estrías en los bordes, falta de gas y tinte térmico |
| Aluminio de 1-8 mm | 3-12 kW dependiendo de la aleación, la reflectividad y el volumen | Nitrógeno o aire limpio y seco; Evite el aire comprimido húmedo o aceitoso. | Utilice un enfoque estable y evite la acumulación excesiva de calor | Adherencia de material fundido, bordes ásperos, alarmas de reflexión y marcas de superficie |
Cómo funcionan juntas la velocidad y la potencia
La potencia del láser suministra energía, mientras que la velocidad de corte controla cuánto tiempo permanece esa energía en un área. Si la velocidad es demasiado alta para el espesor, la viga no puede eliminar completamente la ranura y la pieza muestra escoria inferior, secciones sin cortar o estrías rugosas. Si la velocidad es demasiado baja, el calor se acumula y provoca cortes más anchos, esquinas redondeadas, decoloración u oxidación excesiva.
Más potencia sólo ayuda cuando el resto del sistema puede soportarla. El cabezal de corte, el suministro de gas, la boquilla, el lecho, el escape, el enfriador, el sistema de control y la capacidad de doblado o soldadura posterior deben coincidir con la fuente láser. Por este motivo, una máquina de 12 kW debería valorarse como un sistema de producción y no simplemente como un número mayor en un folleto.
- Aumente la velocidad cuando el borde superior se queme, la zona afectada por el calor sea demasiado ancha o el corte parezca demasiado derretido.
- Reduzca la velocidad cuando la pieza no esté completamente cortada, la escoria del fondo sea pesada o los orificios pequeños fallen.
- Aumente la potencia con cuidado cuando la máquina no pueda mantener la velocidad a través del espesor del material.
- Reduzca los ajustes de potencia o pulso cuando las esquinas de las hojas delgadas se sobrecalienten o las marcas de perforación sean demasiado grandes.
Ayudar a la presión, pureza y flujo del gas
La presión del gas auxiliar elimina el material fundido de la ranura y cambia la química del borde. El nitrógeno y el aire comprimido son principalmente gases de expulsión mecánica. El oxígeno también reacciona con el acero al carbono caliente, agregando calor y permitiendo que el acero dulce grueso corte con un flujo de gas más bajo. La presión de gas correcta depende del espesor del material, el diámetro de la boquilla, la potencia y los requisitos de los bordes.
La presión por sí sola no garantiza el flujo. Una tubería pequeña, un regulador de tamaño insuficiente, un compresor débil, un secador húmedo, un banco de cilindros vacío o un pequeño generador de nitrógeno pueden causar una caída de presión durante la perforación y los nidos largos. Para la producción, verifique la presión en la máquina bajo carga de corte real, no solo en la fuente de gas.
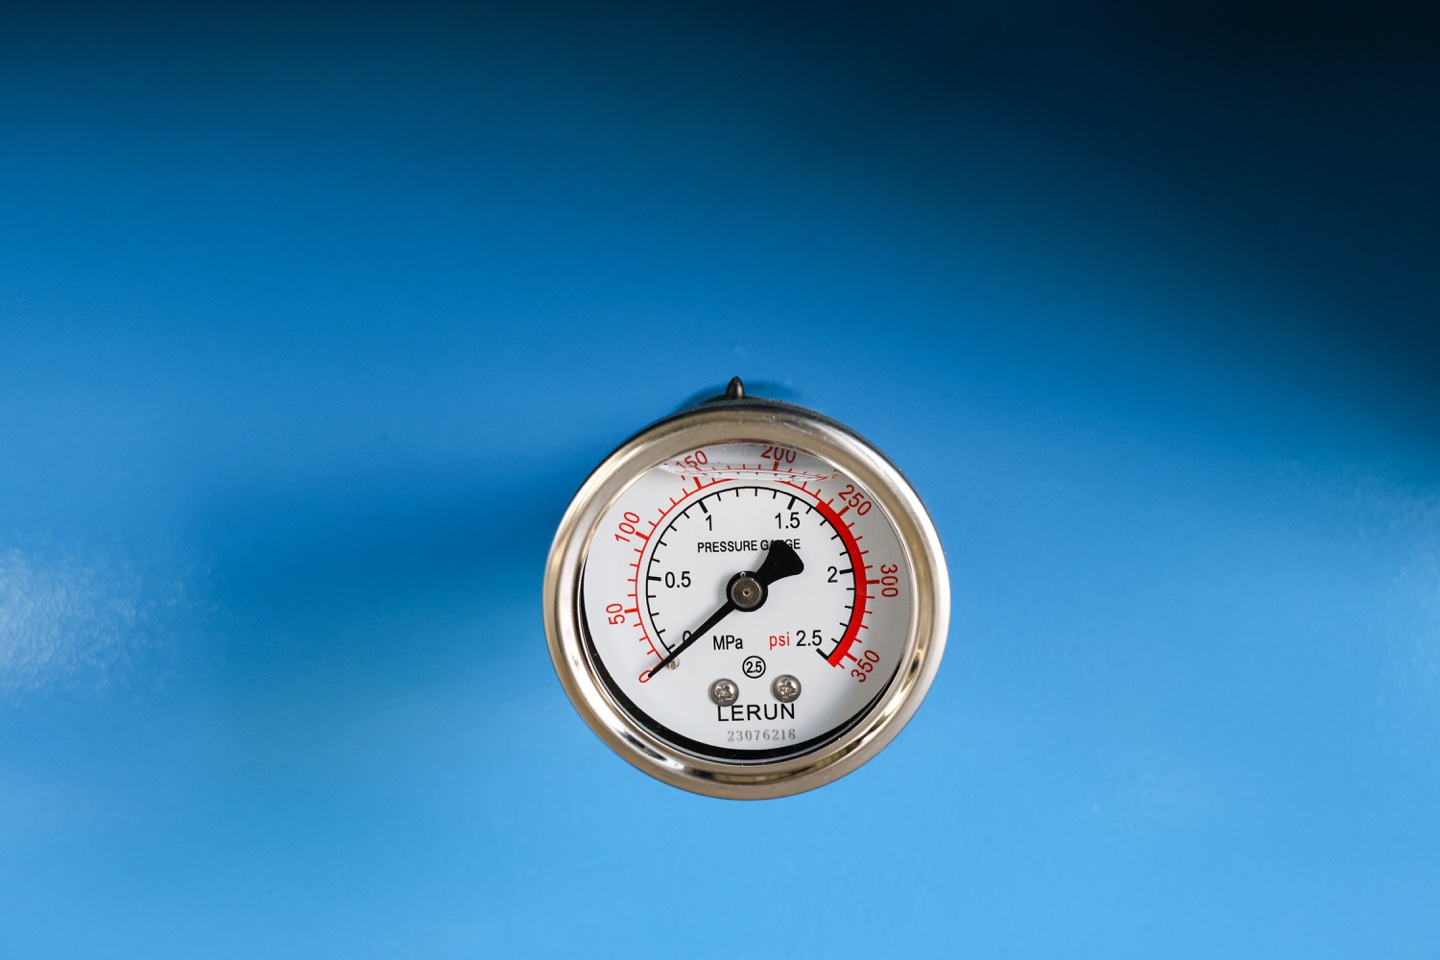
- Nitrógeno: uso para acero inoxidable, aluminio y bordes brillantes sin óxido; plan para flujo alto en máquinas de alta potencia.
- Oxígeno: uso para acero al carbono donde el borde de óxido es aceptable; Ajuste la presión con cuidado para evitar quemaduras y bordes ásperos.
- Aire comprimido: úselo para láminas delgadas de bajo costo solo cuando el aire esté limpio, seco y estable.
- Pureza: La calidad del acero inoxidable y del aluminio puede disminuir rápidamente si la pureza del nitrógeno o la sequedad del aire comprimido son deficientes.
Diámetro de la boquilla y posición del enfoque
La boquilla da forma al flujo de gas hacia la ranura. La lámina delgada generalmente utiliza una boquilla más pequeña para mantener un flujo de gas estanco y reducir el consumo. La placa gruesa a menudo necesita una boquilla más grande para entregar suficiente flujo y tolerar un comportamiento de corte más amplio. Una boquilla dañada o descentrada puede hacer que una buena tabla de parámetros falle inmediatamente.
La posición de enfoque controla dónde se encuentra la energía más alta del haz en relación con la superficie del material. Un foco cerca de la superficie puede ser adecuado para una lámina delgada. A menudo se utiliza un enfoque negativo, donde el punto focal se encuentra debajo de la superficie superior, para materiales más gruesos para permitir una penetración de energía más profunda y una evacuación de corte más suave. Los cabezales de corte con enfoque automático reducen el tiempo de configuración, pero los operadores aún necesitan valores de enfoque aprobados para cada material.
- Verifique la redondez y el centrado de la boquilla antes de culpar a los parámetros del software.
- Utilice un diámetro de boquilla que coincida con la demanda de flujo de gas, el espesor del material y el ancho de la ranura.
- Limpie o reemplace las lentes protectoras cuando la estabilidad del enfoque cambie inesperadamente.
- Registre la posición del enfoque junto con el gas, la boquilla y la velocidad en la misma hoja de proceso.
Parámetros de perforación, entrada y orificios pequeños
La perforación suele ser la parte más difícil del corte de placas gruesas. Si la potencia de perforación, el tiempo de perforación, la presión del gas o la altura de perforación son incorrectos, el material fundido puede volver a salpicar la lente protectora o dejar un cráter que dañe la primera parte del contorno. El acero al carbono grueso puede necesitar una perforación por etapas, una potencia inicial más baja o un retraso de perforación más prolongado.
Los agujeros pequeños necesitan una atención especial porque la máquina no siempre puede funcionar a la misma velocidad que los contornos largos y rectos. Una regla práctica es probar cualquier diámetro de agujero cercano al espesor del material. Si la redondez, el ahusamiento o la escoria son inaceptables, use una velocidad más baja, entrada ajustada, corte por pulsos o perforación/punzonado para el orificio crítico.
- Utilice entradas más largas para placas gruesas cuando el cráter de perforación deba permanecer alejado del borde terminado.
- Reduzca la velocidad de las esquinas cuando el borde se queme o los pequeños perfiles internos se derritan.
- Verifique la dirección de la salpicadura de la perforación y el estado de la lente protectora durante la validación de la primera pieza.
- Guarde parámetros separados para agujeros, ranuras y contornos exteriores cuando el controlador lo admita.
Solución de problemas de defectos de parámetros
| Defecto observado | Causa probable del parámetro | Primera corrección para intentar |
|---|---|---|
| Escoria de fondo pesada | Velocidad demasiado alta o baja, presión de gas inestable, enfoque incorrecto | Ajuste la velocidad en pequeños pasos, verifique la presión bajo carga y vuelva a verificar el enfoque. |
| Ardor del borde superior | Velocidad demasiado lenta, reacción del oxígeno demasiado fuerte o concentración demasiado alta | Aumente la velocidad, reduzca el efecto del oxígeno o ajuste el enfoque hacia abajo |
| Estrías verticales rugosas | Potencia insuficiente, flujo de gas inestable, boquilla defectuosa o enfoque incorrecto | Inspeccione la boquilla y la lente, estabilice el gas y ajuste el enfoque antes de cambiar la potencia. |
| Pequeños agujeros no redondos. | Velocidad de contorno demasiado rápida, entrada incorrecta o acumulación de calor excesiva | Utilice parámetros de orificios pequeños, reduzca la velocidad y cambie la estrategia inicial |
| Perforar salpicadura en la lente | La altura de perforación, la presión de perforación o el retraso no coinciden con el espesor | Eleve la altura de la perforación, coloque la perforación e inspeccione el vidrio protector. |
| Borde amarillo o aceitoso con corte de aire. | Aire comprimido húmedo, arrastre de aceite o filtración deficiente | Dé servicio al secador y a los filtros, verifique el punto de rocío y pruebe la comparación de nitrógeno. |
Cómo validar una tabla de parámetros antes de la producción
Se debe validar una tabla de parámetros con su material, no solo con cupones de demostración de proveedores. Utilice el grado real de la hoja, el recubrimiento, la película, el nivel de óxido de la superficie, la densidad del nido y la geometría de la pieza. Una línea de prueba recta perfecta puede fallar cuando el nido de producción incluye agujeros pequeños, contornos cerrados y perforaciones repetidas.
- Corta un cupón de prueba con líneas rectas, esquinas, círculos, ranuras y pequeños agujeros.
- Inspeccione el borde superior, la escoria inferior, la forma cónica, la rugosidad del borde, el color del calor y la redondez del orificio.
- Doble, suelde o aplique una capa de pintura en polvo a una pieza de muestra si el borde cortado va hacia abajo.
- Registre la velocidad, potencia, gas, presión, boquilla, enfoque, perforación y altura de corte aceptados.
- Bloquee los parámetros aprobados en la biblioteca CNC y capacite a los operadores para que no los sobrescriban sin revisarlos.
Lista de verificación del comprador: solicite más que una tabla de velocidad
Al comparar máquinas de corte por láser de fibra, solicite al proveedor que demuestre el sistema de parámetros, no solo el espesor máximo. Una cotización útil debería mostrar cómo la máquina cortará sus piezas normales todos los días.
- Solicite parámetros de corte para sus cinco materiales y espesores principales.
- Pregunte si la máquina incluye enfoque automático, control de altura capacitivo y protección contra colisiones.
- Confirme los requisitos de suministro de gas para nitrógeno, oxígeno y aire comprimido en el flujo máximo.
- Verifique los tamaños de boquilla recomendados, la vida útil de las lentes protectoras y el costo de los consumibles.
- Solicite piezas de muestra con orificios pequeños, esquinas estrechas y la calidad de borde requerida.
- Confirme si el controlador admite parámetros separados para perforaciones, agujeros pequeños y contornos.
- Verifique la capacidad del enfriador, el sistema de escape y el diseño de la cama para un corte continuo de alta potencia.
- Mantener la capacitación en parámetros y soporte de servicio remoto en el contrato de compra.
Para planificar la compra, utilice primero la guía de compra de máquinas de corte por láser de fibra y luego envíe su lista de materiales a través del formulario de cotización de máquinas de corte por láser para que la energía, el suministro de gas y el soporte de parámetros puedan combinarse.
Soporte de parámetros por tipo de máquina láser de fibra.
El diseño de la máquina cambia la biblioteca de parámetros que necesita. Es posible que una máquina de láminas compacta solo necesite valores comunes de acero suave, inoxidable y aluminio, mientras que una placa-tubo o un sistema cerrado de alta potencia debe cotizarse con un soporte de gas, enfoque, perforación y material más amplio.
| Tipo de máquina | Soporte de parámetros para confirmar | Mejor página siguiente |
|---|---|---|
| Cortadora láser de fibra de mesa única | Espesores de láminas comunes, configuraciones de aire limpio o nitrógeno, lista de boquillas y capacitación de operadores para trabajos de talleres mixtos. | Consultar mesa única modelo |
| Cortadora láser de fibra completamente cerrada | Perforación de alta potencia, extracción de humos, flujo de nitrógeno, control de calor y ajustes de seguridad para la producción continua de láminas. | Comprobar modelo cerrado |
| Cortadora láser integrada de placas y tubos | Bibliotecas separadas de parámetros de láminas y tubos, perforación de perfiles, calidad de esquinas y soporte para cambio de trabajo. | Check placa-tubo modelo |
| Máquina cortadora láser de tubos | Parámetros de tubos redondos, cuadrados y rectangulares, velocidad del mandril, espesor de pared del tubo, estrategia de entrada y calidad del borde del perfil. | Tubo de control láser modelo |
Cuando solicite una cotización, adjunte las expectativas de los parámetros al formulario de cotización de la máquina de corte por láser para que Rucheng pueda adaptar la potencia, el cabezal de corte, el suministro de gas y el alcance de la capacitación a la carga de trabajo real.
Errores comunes en los parámetros del láser de fibra
- Copiar otra tabla de parámetros de fábrica sin verificar el grado del material, el estado de la boquilla o la calidad del gas.
- Sólo cambie la velocidad cuando la causa real sea aire húmedo, flujo de nitrógeno inestable o una lente protectora sucia.
- Ejecutando la máxima potencia en láminas delgadas y creando marcas de calor, cortes más anchos y quemaduras en las esquinas.
- Ignorar los parámetros de perforación hasta que la lente protectora falle repetidamente.
- Elegir un láser por espesor máximo pero sin comprobar la velocidad de corte diaria y el coste del gas.
- Permitir que cada operador guarde diferentes parámetros sin una biblioteca de procesos controlada.
Guías útiles relacionadas
Para conocer los antecedentes generales del proceso, consulte la descripción general del corte por láser y la explicación TWI de qué es el corte por láser. Para la seguridad del taller, revise las reglas locales de seguridad láser aplicables antes de operar equipos de corte de alta potencia.
Para temas de selección de Rucheng, lea nuestra guía de compra de máquinas de corte por láser de fibra, guía de selección de potencia láser, guía de gas auxiliar, guía de corte por láser de acero al carbono, guía de corte por láser de acero inoxidable, guía de costos de corte por láser, lista de verificación de mantenimiento, cortador láser de fibra completamente cerrado y cortadora láser integrada placa-tubo páginas.
Preguntas frecuentes sobre los parámetros de corte por láser de fibra
¿Cuál es el parámetro de corte por láser de fibra más importante?
No existe un único parámetro más importante. La velocidad de corte, la potencia del láser, el tipo de gas, la presión del gas, el diámetro de la boquilla y la posición de enfoque trabajan juntos. Si un ajuste es incorrecto, el corte puede mostrar escoria, aspereza, perforación cónica o inestable incluso cuando los otros valores parecen correctos.
¿Cómo elijo la velocidad de corte por láser?
Comience con la tabla del fabricante para obtener el material y el grosor exactos y luego realice cortes de muestra. Si el corte no pasa o tiene mucha escoria en el fondo, reduzca la velocidad o revise el gas y enfoque. Si el borde se quema o el corte es demasiado ancho, aumente la velocidad o reduzca la entrada de calor.
¿Qué posición de enfoque es mejor para el corte por láser de fibra?
Las láminas delgadas suelen utilizar un enfoque cerca de la superficie, mientras que los materiales más gruesos suelen utilizar un enfoque negativo debajo de la superficie superior. El valor exacto depende de la potencia, el material, la boquilla y el gas. Guarde los valores de enfoque aprobados en la biblioteca de parámetros del CNC después de la validación de la muestra.
¿Por qué un buen gráfico de parámetros sigue produciendo malos cortes?
Una tabla puede fallar si cambia la calidad del material, cae la presión del gas, el aire comprimido está húmedo, la boquilla está dañada, la lente protectora está sucia o el cabezal de corte no está centrado. Verifique el estado de la máquina y la calidad del gas antes de realizar cambios importantes en los parámetros.
¿Puede el aire comprimido utilizar los mismos parámetros que el nitrógeno?
No. El aire contiene oxígeno y depende en gran medida de la sequedad y la filtración del compresor, por lo que el color de los bordes, la escoria y la velocidad pueden diferir del nitrógeno. Pruebe el corte con aire por separado y guarde un conjunto de parámetros dedicado en lugar de copiar los valores de nitrógeno.
¿Debo comprar un láser de mayor potencia para evitar problemas de parámetros?
Una potencia más alta no soluciona parámetros deficientes, suministro de gas débil ni óptica sucia. Puede mejorar la velocidad y la capacidad de espesor sólo cuando el cabezal de corte, el sistema de gas, el enfriador, el escape y el control del proceso del operador también son lo suficientemente fuertes.
¿Qué información debo enviar para obtener soporte sobre los parámetros de corte por láser?
Envíe la calidad del material, el rango de espesor, la potencia del láser, el tipo de gas, la presión del gas, el tamaño de la boquilla, el valor de enfoque, la calidad actual del borde, la velocidad de corte y dibujos o fotografías de muestra. Esto ayuda a los ingenieros a hacer coincidir los parámetros con la máquina, el material y el objetivo de calidad reales.
¿Deben confirmarse los parámetros de corte antes de elegir una máquina láser de fibra?
Sí. Las expectativas de los parámetros deben verificarse antes de la compra porque la potencia, el cabezal de corte, el gas auxiliar, el enfriador, el escape y el formato de la mesa afectan si la máquina puede mantener la velocidad y la calidad de los bordes requeridas. Envíe datos de material y espesor con la solicitud de cotización de máquina de corte por láser para que la configuración de la máquina y el soporte de parámetros coincidan con el trabajo real.
¿Qué debe incluir una tabla de parámetros de corte por láser para la cotización de una máquina?
Una tabla de parámetros útil para la cotización de una máquina debe incluir la calidad del material, el espesor, la potencia del láser, la velocidad de corte, el gas auxiliar, la presión del gas, el diámetro de la boquilla, la posición del enfoque, la configuración de perforación, el objetivo de calidad del borde y las horas de corte diarias.
¿Qué tipo de máquina láser de fibra necesita la compatibilidad con parámetros más detallada?
Las máquinas completamente cerradas de alta potencia y las cortadoras láser integradas de placa y tubo generalmente necesitan el soporte de parámetros más detallado porque ejecutan rangos de espesor más amplios, mayor flujo de gas, más condiciones de perforación y trabajos mixtos de láminas o tubos. Las máquinas de una sola mesa todavía necesitan parámetros validados, pero su carga de trabajo suele ser más reducida.
Conclusión: cree una biblioteca de parámetros, no solo un gráfico de velocidad
Un cuadro de parámetros de corte por láser de fibra sólo es útil cuando se convierte en una biblioteca de producción controlada. Los mejores talleres registran el material, el espesor, la potencia, la velocidad, el gas, la presión, la boquilla, el enfoque, la perforación y la calidad del resultado de cada trabajo aprobado. Esto reduce los desechos y hace que la producción sea repetible en todos los turnos.
Si elige una cortadora láser de fibra, envíe a Rucheng su lista de materiales, rango de espesor, requisitos de calidad de los bordes y horas de corte diarias. Nuestros ingenieros pueden ayudarle a combinar la potencia del láser, el sistema de gas, el cabezal de corte y el soporte de parámetros antes de comprar.
Para conectar los parámetros de corte con la configuración de la máquina, compare los modelos de máquina cortadora por láser de fibra Rucheng para trabajos en láminas, placas y tubos.
Solicite soporte para parámetros de láser de fibraRecursos de selección de máquinas de corte por láser.
Utilice la página de comparación de máquinas de corte por láser de fibra Rucheng para elegir entre sistemas láser de mesa única, mesa de intercambio, cerrado, de placa y tubo.
- Cortadora láser de fibra de mesa única para la producción de chapa metálica compacta.
- Cortadora láser de fibra de doble mesa para carga y corte continuo.
- Cortadora láser de fibra completamente cerrada para control de parámetros de alta potencia, extracción de humo y protección del operador.
- Cortadora láser integrada de placas y tubos cuando las bibliotecas de parámetros deben cubrir tanto el corte de chapa como de perfiles.
- Máquina de corte por láser de tubos para perfiles redondos, cuadrados y rectangulares.
- La Guía de compra de máquinas cortadoras por láser de fibra explica cómo comparar la potencia, el tamaño de la cama, el gabinete, el suministro de gas y el servicio antes de solicitar una cotización.
- Solicite una cotización de máquina de corte por láser con requisitos de espesor de material, plan de gas y calidad de los bordes.
- Corte por láser de acero al carbono y Corte por láser de acero inoxidable muestran cómo cambian los parámetros según el material.
- Después de cortar, conecte el flujo de trabajo a una prensadora CNC para doblar chapa de metal con precisión.