
Para el corte por láser de fibra, elija nitrógeno cuando la pieza necesite un borde limpio y libre de óxido, oxígeno cuando corte acero al carbono de manera económica y aire comprimido cuando el control de costos de láminas delgadas sea más importante que el color perfecto del borde. El mejor gas de asistencia no es universal; Depende del grado del material, el espesor, la potencia del láser, la estabilidad de la presión, la soldadura o el recubrimiento posterior y el costo total por pieza aceptada.
| Necesidad de decisión | Utilice este recurso | Entrada de cotización o configuración |
|---|---|---|
| Elija nitrógeno, oxígeno o aire | Esta guía de gas auxiliar | Material, espesor, color del borde, necesidades de soldadura/recubrimiento y presupuesto de gas. |
| Ajuste presión, boquilla y enfoque | Tabla de parámetros de corte por láser de fibra | Rango de presión de gas, diámetro de boquilla, posición de enfoque y resultados de corte de muestra |
| Match gas con potencia láser | Guía de selección de potencia láser | 3kW, 6kW, 12kW o mayor potencia, más demanda máxima de flujo de gas |
| Elija el diseño de la máquina | Gama de máquinas de corte por láser de fibra | Flujo de trabajo de corte de mesa única, mesa de intercambio, cerrada, placa-tubo o tubo |
| Solicitar soporte de configuración | Formulario de cotización de máquina de corte por láser | Enviar fuente de gas, capacidad de presión, lista de materiales, planos y horas de corte. |
Muchos compradores comparan las máquinas láser de fibra únicamente por su potencia, pero el gas auxiliar a menudo decide el costo operativo real. Una máquina de 6kW o 12kW puede perder su ventaja de velocidad si el suministro de nitrógeno es insuficiente, el aire está húmedo, la presión de la tubería cae durante la perforación o el gas seleccionado crea una molienda secundaria antes de doblarla, soldar o pintar.
La selección del gas auxiliar afecta el color del borde, la escoria, la velocidad, la vida útil de los consumibles y el costo por pieza de chapa terminada.
¿Qué es el gas auxiliar en el corte por láser de fibra?
El gas auxiliar es la corriente de gas que se impulsa a través de la boquilla de corte por láser hacia la ranura. Elimina el metal fundido, protege el área de la lente de enfoque, controla la oxidación, favorece la combustión cuando se utiliza oxígeno y ayuda a estabilizar la calidad del corte. El tipo de gas, la pureza, la presión, el diámetro de la boquilla y la estabilidad del flujo afectan el borde final.
En la producción práctica de chapa, el gas auxiliar es una decisión de proceso y de compra. El nitrógeno puede crear una mejor ventaja, pero necesita más control de flujo y costos. El oxígeno puede reducir el costo del gas y cortar bien el acero al carbono grueso, pero deja óxido. El aire puede reducir los costos de funcionamiento, pero solo si el compresor, el secador, los filtros y el tanque de almacenamiento brindan una presión limpia y seca de manera consistente.
Nitrógeno vs Oxígeno vs Aire: Tabla de selección rápida
| factor de decisión | Nitrógeno | Oxígeno | aire comprimido |
|---|---|---|---|
| Mejor ajuste del material | Acero inoxidable, aluminio, cantos de acero al carbono brillante. | Acero al carbono y placa de acero suave más gruesa. | Trabajos finos de acero al carbono, chapa galvanizada, aluminio seleccionado. |
| Resultado de borde típico | Brillante, libre de óxido, limpio para soldar o recubrir. | Borde de óxido oscuro, a menudo aceptable para piezas estructurales. | Ligera oxidación; La calidad depende en gran medida de la sequedad del aire. |
| Perfil de costos | Mayor consumo de gas; A menudo se necesita generador o tanque de líquido. | Menor flujo de gas y fuerte economía en acero al carbono | Costo de compra de gas más bajo; La potencia del compresor y la filtración siguen siendo importantes. |
| Rango de presión típico | Aproximadamente 1,0-2,5 MPa para muchos trabajos de láminas | Aproximadamente 0,4-1,5 MPa según el espesor y la boquilla | Aproximadamente 0,8-1,6 MPa con aire comprimido limpio y seco |
| Riesgo principal | El suministro insuficiente provoca escoria, marcas de calor y corte inestable | La capa de óxido puede dañar la pintura, la soldadura o la apariencia. | El agua, el aceite o la caída de presión pueden dañar la calidad y los consumibles. |
Cuándo utilizar gas auxiliar de nitrógeno
El nitrógeno es la primera opción cuando el borde cortado debe permanecer brillante y libre de óxido. El acero inoxidable, el aluminio, la maquinaria alimentaria, los paneles visibles de electrodomésticos, las puertas de armarios eléctricos y las piezas que van directamente a la soldadura o al recubrimiento en polvo a menudo justifican el nitrógeno porque reduce la limpieza secundaria y preserva la resistencia a la corrosión.
La compensación es la demanda de gas. El corte con nitrógeno de alta potencia puede necesitar un tanque de nitrógeno líquido o un generador de nitrógeno del tamaño adecuado, además de tuberías y reguladores que no restrinjan el flujo durante la perforación. Si el suministro es demasiado pequeño, los operadores pueden ralentizar la máquina o aceptar residuos, lo que anula el propósito de comprar mayor potencia láser.
Cuándo utilizar gas auxiliar de oxígeno
El oxígeno se usa ampliamente para el acero al carbono porque reacciona con el hierro caliente y agrega calor adicional al proceso de corte. Esa reacción ayuda a cortar acero dulce más grueso a velocidades prácticas con un flujo de gas menor que el nitrógeno. Para soportes, marcos, equipos agrícolas, bases de maquinaria y piezas que serán rectificadas o pintadas después del corte, el oxígeno puede ser la opción más económica.
La debilidad es la oxidación de los bordes. La capa de óxido oscuro puede reducir la adhesión del recubrimiento, contaminar las soldaduras o crear trabajo de preparación adicional en las partes visibles. Los compradores no deben elegir oxígeno sólo porque corta la muestra. Deberán comprobar el proceso completo: corte, desbarbado, plegado, soldadura, pintura e inspección final.
Cuándo utilizar el corte con aire comprimido
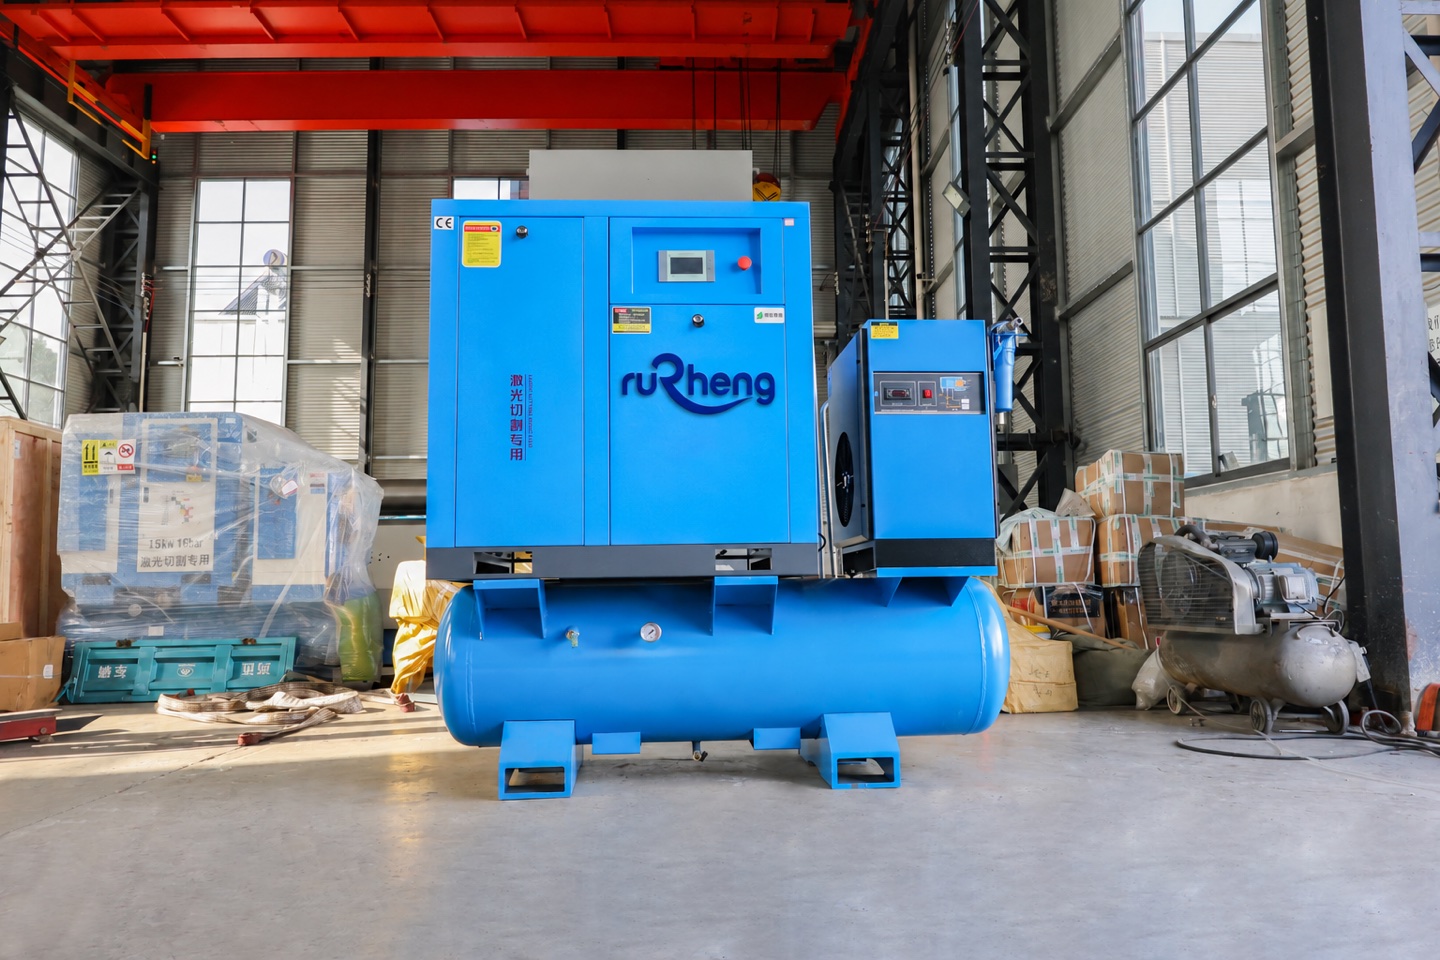
El corte con aire comprimido es atractivo porque el taller puede producir gas in situ. A menudo se utiliza para acero al carbono delgado, láminas galvanizadas, cerramientos ligeros, paneles de gabinetes y piezas sensibles al costo donde no es necesario que el borde esté perfectamente brillante. Con un compresor estable y un buen secado, el aire puede reducir significativamente el gasto de gas en un trabajo adecuado.
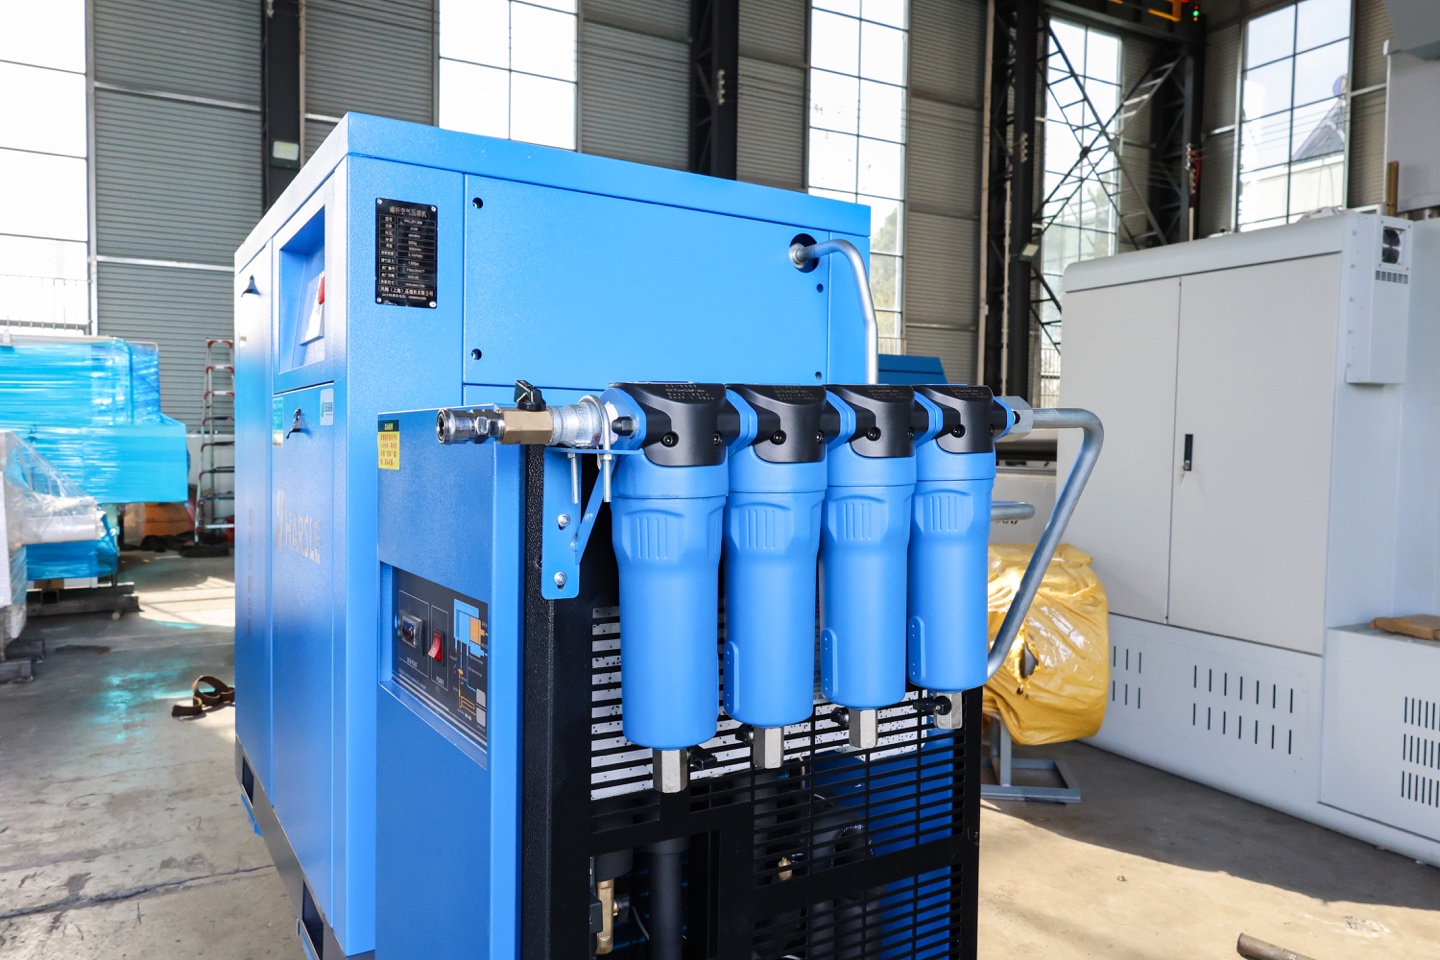
El corte al aire no es gratis. La fábrica todavía paga la electricidad, el mantenimiento, los filtros, el servicio de la secadora, la capacidad del tanque y las tuberías del compresor. La mala calidad del aire puede introducir agua o aceite en el chorro de la boquilla, provocando escoria, coloración amarillenta, perforaciones inconsistentes y una vida útil más corta de las lentes protectoras. Si el plan es aire, especifique el sistema de compresor junto con la máquina láser, no después de la instalación.
Gas auxiliar por material y espesor
| Material y espesor | Gas preferido | ¿Por qué encaja? |
|---|---|---|
| Acero inoxidable de 0,5-3 mm. | Nitrógeno | Mantiene un borde brillante y evita el óxido que puede reducir la resistencia a la corrosión. |
| Acero al carbono de 1-6 mm. | Oxígeno o aire | El oxígeno es estable y económico; el aire puede reducir el costo cuando el color del borde es aceptable. |
| Acero al carbono de 8-25 mm. | Oxígeno | El calor de oxidación mejora la eficiencia del corte de placas gruesas y reduce la demanda de flujo de gas. |
| Hoja de aluminio | Nitrógeno o aire limpio | El nitrógeno proporciona el borde más limpio; El aire puede funcionar para piezas delgadas sensibles al costo después de la prueba. |
| Chapa galvanizada | Aire o nitrógeno | El aire puede ser económico, pero se deben probar los vapores de zinc, la condición del recubrimiento y los requisitos posteriores. |
Cómo el gas de asistencia cambia y reduce los costos
El coste del gas debe calcularse por pieza aceptada, no sólo por hora. El nitrógeno puede costar más por hora pero ahorra mano de obra al eliminar la eliminación de óxido. El oxígeno puede ser barato para el acero al carbono, pero genera molienda antes del recubrimiento en polvo. El aire puede parecer más barato, pero puede resultar caro si el aire húmedo aumenta la chatarra o daña las lentes protectoras.
Para una comparación realista, incluya el costo de compra o generación de gas, la electricidad del compresor, el mantenimiento del secador y del filtro, la vida útil de la boquilla y la lente, la velocidad de corte, las piezas rechazadas, el tiempo de desbarbado y la preparación del recubrimiento. El gas correcto es el que ofrece el costo total más bajo después de la inspección de calidad, no el que genera la factura de cilindro más baja.
Lista de verificación del suministro de gas antes de comprar un láser de fibra
- Confirme sus cinco principales materiales, espesores, estándares de bordes y horas de corte mensuales.
- Solicite cortes de muestra utilizando el plan de gas exacto que desea utilizar en producción.
- Dimensione el generador de nitrógeno, el tanque de líquido, el compresor, el secador, los filtros, el tanque receptor y el diámetro de la tubería para flujo máximo, no para flujo promedio.
- Verifique la caída de presión durante la perforación, los orificios pequeños, los nidos largos y el corte continuo de placas gruesas.
- Compare el borde cortado después de doblarlo, soldarlo, pintarlo o aplicarle un recubrimiento en polvo, no solo inmediatamente después del corte.
- Capacite a los operadores para vincular el tipo de gas, la presión, el diámetro de la boquilla, la posición del enfoque y la velocidad de corte en una sola hoja de proceso.
Si todavía está comparando diseños de máquinas, comience con la guía de compra de máquinas cortadoras por láser de fibra, luego utilice el formulario de cotización de máquinas cortadoras por láser para enviar juntos los requisitos de material, gas y horas de corte.
Configuración de la máquina para diferentes estrategias de gas
Una estrategia de gas debe coincidir con la configuración de la máquina láser de fibra. Una máquina de 3 kW de mesa única puede funcionar bien con botellas o un compresor compacto para trabajos ligeros. Una máquina de mesa de intercambio de 6 kW a menudo necesita una mayor capacidad de nitrógeno o aire porque la utilización es mayor. Se debe planificar una máquina cerrada de 12 kW con suministro de gas de alto flujo, extracción más potente, capacidad de refrigeración estable y soporte de servicio confiable.
Máquina cortadora láser de fibra de mesa única
Práctico para láminas delgadas, presupuestos iniciales y demanda de gas de menor volumen.
Máquina cortadora láser de fibra de doble mesa
Útil cuando los horarios de reducción son lo suficientemente elevados como para justificar una infraestructura de gas más sólida.
Máquina cortadora por láser de fibra completamente cerrada
Recomendado para mayor potencia, producción más segura y mejor control de humos.
Ayudar al suministro de gas mediante máquina láser de fibra.
La elección del gas debe indicarse junto con el tipo de máquina. Una mayor utilización, mayor potencia y trabajos de placas o tubos mixtos aumentan el flujo máximo, la capacidad del secador, la demanda de generación de nitrógeno y el riesgo de caída de presión.
| Tipo de máquina | Prioridad de planificación del gas | Mejor página siguiente |
|---|---|---|
| Cortadora láser de fibra de mesa única | Confirme el aire comprimido limpio para láminas delgadas, las necesidades de nitrógeno para acero inoxidable o aluminio y la presión práctica en la máquina. | Consultar mesa única modelo |
| Cortadora láser de fibra completamente cerrada | Planifique el suministro de nitrógeno, oxígeno o aire para cortes de alta potencia, extracción de humos cerrados y nidos continuos más largos. | Comprobar modelo cerrado |
| Cortadora láser integrada de placas y tubos | Confirme recetas de gas para tubos y láminas separadas, el comportamiento de perforación, los límites de diámetro de las tuberías y el tiempo de cambio entre materiales. | Check placa-tubo modelo |
| Máquina cortadora láser de tubos | Confirme la estabilidad de la presión del gas para perfiles redondos, cuadrados y rectangulares, especialmente orificios pequeños y nidos de perfiles largos. | Tubo de control láser modelo |
Antes de comprar, incluya los detalles de la fuente de gas, la presión, el secador o el generador de nitrógeno en la solicitud de cotización de la máquina de corte por láser para que la máquina y el sistema de servicios públicos se dimensionen juntos.
Errores comunes en la selección del gas de asistencia
El primer error es probar una máquina con un gas y producir con otro. Una muestra de nitrógeno no demuestra la calidad del aire comprimido. El segundo error es comprar un láser de alta potencia sin suficiente flujo de gas. La máquina puede ser capaz, pero el sistema de gas se convierte en el cuello de botella.
El tercer error es ignorar las operaciones posteriores. Si un borde cortado con oxígeno requiere un pulido adicional antes del recubrimiento en polvo, el aparente ahorro de corte puede desaparecer. Conecte la elección del gas con selección de potencia del láser, el tabla de parámetros de corte por láser de fibra, costo operativo de corte por láser y el completo flujo de trabajo de fabricación de chapa metálica.
Preguntas frecuentes: Gas auxiliar de corte por láser de fibra
¿Qué gas auxiliar es mejor para el corte por láser de fibra?
El nitrógeno es mejor para acero inoxidable, aluminio y bordes sin óxido. El oxígeno es mejor para cortar acero al carbono de forma económica, especialmente placas más gruesas. El aire comprimido puede ser la opción de menor costo para láminas delgadas cuando es aceptable una ligera oxidación.
¿Cuándo debo utilizar nitrógeno para el corte por láser?
Utilice nitrógeno cuando la pieza necesite un borde brillante, resistencia a la corrosión, soldadura limpia o recubrimiento en polvo sin eliminación de óxido. El acero inoxidable, el aluminio y las piezas decorativas expuestas son aplicaciones comunes de nitrógeno.
¿Es mejor el oxígeno o el nitrógeno para el acero al carbono?
El oxígeno suele ser mejor para el acero al carbono grueso cuando la velocidad y el costo del gas son importantes. El nitrógeno es mejor cuando el borde de acero al carbono debe permanecer brillante y libre de óxido para pintar, soldar o piezas visibles de alta gama.
¿Puede el aire comprimido sustituir al nitrógeno en el corte por láser de fibra?
El aire comprimido puede reemplazar al nitrógeno en muchos trabajos de acero al carbono fino, galvanizado y algunos trabajos de aluminio, pero necesita aire limpio y seco, suficiente presión y validación de muestras. No es un reemplazo universal para bordes inoxidables o libres de óxido de primera calidad.
¿Qué presión necesitan los gases auxiliares de corte por láser?
Los rangos de producción típicos son aproximadamente 0,4-1,5 MPa para oxígeno, 1,0-2,5 MPa para nitrógeno y 0,8-1,6 MPa para aire comprimido, dependiendo de la potencia, la boquilla, el espesor y el material. Confirme siempre los parámetros finales con cortes de muestra.
¿Qué información sobre gases se necesita para una cotización de una máquina láser?
Envíe el tipo de material, rango de espesor, calidad esperada del borde, fuente de gas actual o planificada, capacidad de presión, horas de corte diarias y dibujos de muestra. Esto ayuda a igualar la potencia del láser, la configuración de la boquilla, el suministro de compresor o nitrógeno y los costos operativos.
¿Debe especificarse el suministro de gas antes de comprar una máquina de corte por láser de fibra?
Sí. El suministro de gas debe especificarse antes de comprarlo porque el nitrógeno, el oxígeno y el aire comprimido requieren diferentes capacidades de presión, filtración, reguladores, supuestos de costos operativos y expectativas de calidad de borde. Incluya el plan de gas en la solicitud de cotización de máquina de corte por láser para que Rucheng pueda dimensionar correctamente la potencia del láser, el cabezal de corte y el equipo auxiliar.
¿Cómo comparo nitrógeno, oxígeno y aire antes de solicitar un presupuesto de láser?
Compare los tres gases por espesor del material, color de borde aceptado, soldadura o recubrimiento posterior, estabilidad de la presión, costo de generación de gas, capacidad del compresor o generador de nitrógeno, configuración de la boquilla y resultados de corte de muestra.
¿Qué tipo de máquina láser de fibra necesita la mejor planificación del suministro de gas?
Las máquinas cerradas de alta potencia, las máquinas de doble mesa y los sistemas integrados de placa y tubo suelen necesitar la planificación más estricta del suministro de gas porque la utilización, la demanda de perforación y el flujo máximo de nitrógeno o aire son mayores. Las máquinas de una sola mesa pueden utilizar un sistema de gas más simple cuando la carga de trabajo es de láminas delgadas y de menor volumen.
Conclusión: elija el gas según la calidad de la pieza terminada
Elija nitrógeno cuando los bordes limpios y la calidad posterior sean lo más importante, oxígeno cuando la productividad y la economía del acero al carbono sean la prioridad, y aire comprimido cuando el control de costos de láminas delgadas esté demostrado mediante cortes de muestra. Una buena cotización de una máquina cortadora por láser de fibra debe incluir el plan de suministro de gas, porque la estabilidad del gas afecta directamente la velocidad, la calidad de los bordes y las ganancias. Para tomar decisiones sobre materiales específicos, compare la guía de corte por láser de acero al carbono y la guía de corte por láser de acero inoxidable.
Para conocer el contexto de selección de modelos, compare la gama de máquinas cortadoras por láser de fibra Rucheng y la guía de compra de máquinas cortadoras por láser de fibra junto con sus objetivos de suministro de gas, espesor del material y calidad de los bordes.
¿Necesita ayuda para adaptar la potencia del láser, el suministro de gas y el espesor del material a su plan de producción?
Obtenga una recomendación de corte por láser de fibraRecursos de selección de máquinas de corte por láser.
Utilice la página de comparación de máquinas de corte por láser de fibra Rucheng para elegir entre sistemas láser de mesa única, mesa de intercambio, cerrado, de placa y tubo.
- Cortadora láser de fibra de mesa única para la producción de chapa metálica compacta.
- Cortadora láser de fibra de doble mesa para carga y corte continuo.
- Máquina de corte por láser de tubos para perfiles redondos, cuadrados y rectangulares.
- La Guía de compra de máquinas cortadoras por láser de fibra explica cómo la elección del gas se adapta a la potencia, el tamaño de la cama, el gabinete y el soporte de servicio.
- Solicite cotización de máquina de corte por láser con requisitos de espesor de material, calidad de borde y suministro de gas.
- Tabla de parámetros de corte por láser de fibra conecta la presión del gas, el tamaño de la boquilla, el enfoque y la velocidad de corte.
- Después de cortar, conecte el flujo de trabajo a una prensadora CNC para doblar chapa de metal con precisión.