
Para corte láser de acero al carbono y acero dulce, elija la máquina por espesor máximo, volumen de producción, estrategia de oxígeno o aire comprimido, limpieza de borde y proceso posterior como plegado o soldadura. El oxígeno es común en acero más grueso porque ayuda a la reacción de corte y reduce el flujo de gas, pero deja borde oxidado. El aire comprimido puede reducir costes en chapa fina adecuada. Rucheng dimensiona el láser según espesor, tamaño de chapa, horas de corte, carga, suministro de gas, acabado de borde y si las piezas pasan a plegado, soldadura, pintura o montaje.
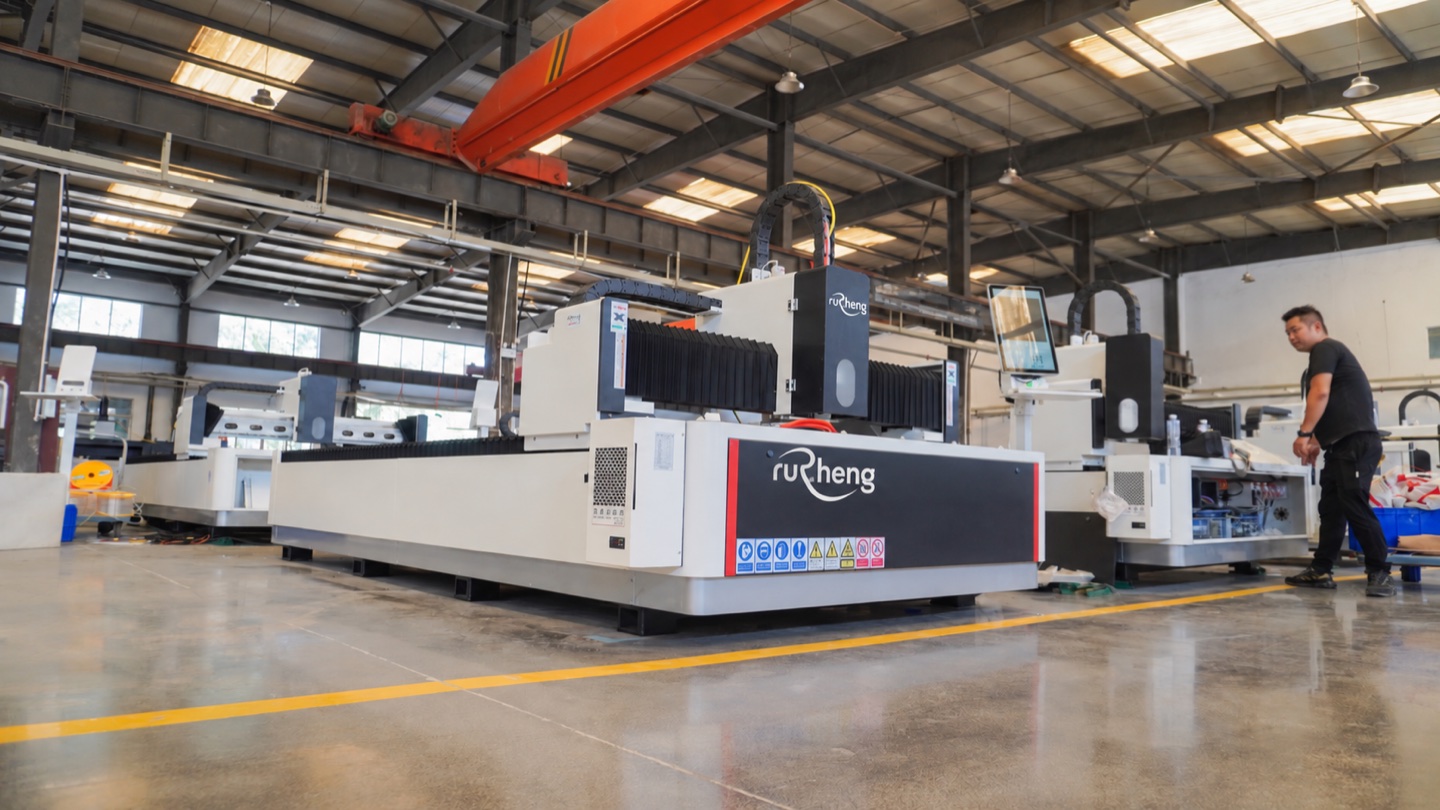
Máquina de corte por láser de fibra de bancada abierta en el taller, mostrando la bancada de soporte de chapa y el pórtico de corte.
Respuesta rápida: ¿cómo elegir un láser para acero al carbono?
Elige un máquina de corte por láser de fibra para acero al carbono cuando el taller necesita cortes rápidos, orificios precisos, piezas anidadas y cambios de dibujo flexibles. un cortadora láser de fibra de mesa única Puede adaptarse a talleres más pequeños y lotes mixtos. un cortadora láser de fibra de doble mesa es mejor cuando el tiempo de carga reduce la utilización. Para marcos de tubos, piezas de bastidores y perfiles estructurales, utilice un máquina de corte por láser de tubos o láser integrado placa-tubo.
| Trabajo de acero al carbono | Rango de potencia inicial | Gas auxiliar | Mejor tipo de máquina |
|---|---|---|---|
| Chapa fina, cubiertas, soportes de luz y paneles. | 3kW a 6kW | Aire comprimido u oxígeno después de la prueba de muestra. | Cortadora láser de fibra de mesa única |
| Fabricación general y espesor de placa mixta. | 6kW a 12kW | Oxígeno para acero más grueso, aire para chapa fina adecuada. | Máquina de corte por láser de fibra con mesa de intercambio |
| Placa pesada de acero al carbono y piezas estructurales. | 12kW o superior | Oxígeno con presión estable y control de parámetros. | Máquina cortadora por láser de fibra de alta potencia |
| Marcos tubulares, bastidores y conjuntos soldados. | Haga coincidir el espesor de la pared y el tamaño del perfil | Oxígeno o aire según los requisitos del borde | Láser de tubo o láser integrado placa-tubo |
Oxígeno vs aire comprimido para acero al carbono
El corte por láser de acero al carbono se ve fuertemente afectado por la elección del gas auxiliar. El oxígeno se usa comúnmente para acero suave más grueso porque ayuda a la reacción de corte, pero las incrustaciones de óxido pueden afectar la pintura, la soldadura y el recubrimiento. El aire comprimido puede reducir el costo operativo de láminas delgadas si el compresor, el secador y el sistema de filtración son estables. El nitrógeno puede producir un borde libre de óxido, pero el costo del gas suele ser mayor y debería justificarse por los requisitos de calidad posteriores.
| Gas auxiliar | Caso de uso | Compensación del comprador |
|---|---|---|
| Oxígeno | Placa de acero al carbono mediana y más gruesa. | Buena capacidad de corte de acero grueso, pero es posible que sea necesario limpiar el borde de óxido. |
| aire comprimido | Trabajos de láminas delgadas de acero al carbono y de bajo costo | Menor costo de funcionamiento, pero requiere aire seco y limpio a alta presión. |
| Nitrógeno | Piezas de acero al carbono que necesitan bordes libres de óxido | Ventaja más limpia pero mayor costo del gas y mayores requisitos de suministro de gas |
Proceso posterior: de blank cortado a pieza terminada
Las piezas de acero al carbono a menudo continúan plegadora, plegadora, soldadura, perforación, roscado, pintura o ensamblaje. El plan de corte por láser debe tener en cuenta las microuniones, las marcas de calor, la limpieza del óxido, la tolerancia de los agujeros y la ubicación de la línea de doblez. Si las mismas piezas incluyen muchas ranuras o rejillas repetidas, combine el corte por láser con una punzonadora CNC o un proceso de punzonado para obtener un menor costo por pieza.
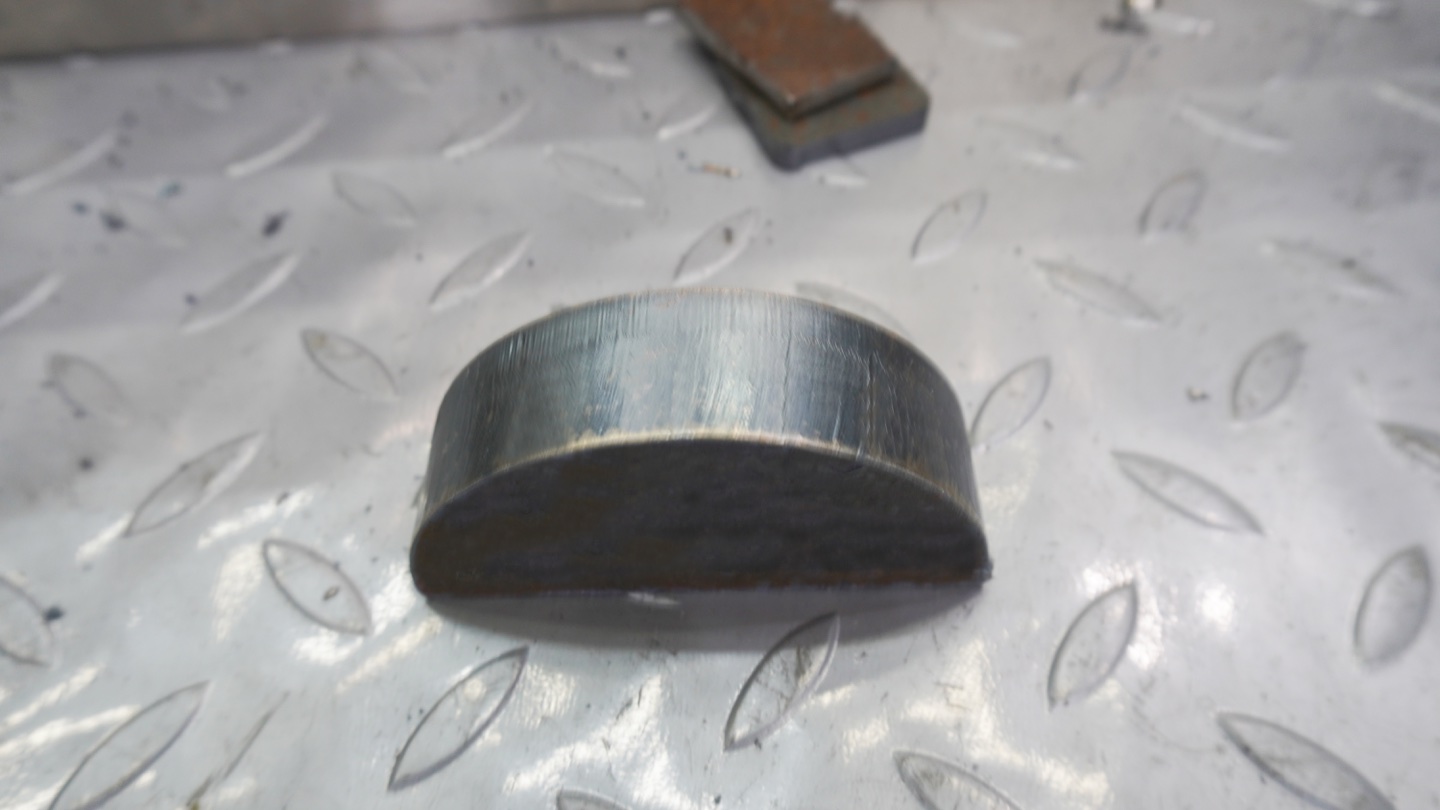
Para líneas de fabricación que combinan corte y doblado de acero al carbono, compare configuración de fábrica de chapa, producción de soportes metálicos y fabricación de bandejas portacables.
Checklist para cotizar láser de acero al carbono
- Grado de acero al carbono, rango de espesor y tamaño máximo de placa.
- Horas de corte diarias, tamaño de lote y estrategia de anidamiento.
- Plano de oxígeno, aire comprimido o nitrógeno con detalles de presión y pureza.
- Requisito de limpieza de bordes antes de soldar, pintar o recubrir.
- Necesidad de mesa única, mesa de intercambio, corte de tubos o integración placa-tubo.
- Flujo de trabajo de plegado, soldadura, roscado y montaje posteriores.
- Tensión del taller, superficie, equipos de carga y plano de extracción de polvo.
Preguntas frecuentes
¿Una máquina láser de fibra puede cortar acero al carbono?
Sí. El corte por láser de fibra se usa ampliamente para láminas de acero al carbono, placas de acero dulce, soportes, marcos, paneles y piezas en bruto de fabricación. La máquina debe dimensionarse según el espesor real y el objetivo de producción.
¿Es mejor oxígeno o aire para cortar acero al carbono?
El oxígeno es común para el acero al carbono de espesor medio y grueso porque mejora la capacidad de corte, mientras que el aire comprimido puede reducir el costo en láminas delgadas adecuadas. La mejor elección depende de la calidad de los bordes y de la limpieza posterior.
¿Qué potencia láser se necesita para acero al carbono?
La potencia depende del espesor máximo, la velocidad objetivo, la elección del gas y el ciclo de trabajo. Las láminas delgadas a menudo comienzan desde 3kW a 6kW, mientras que las placas más gruesas o el corte de gran volumen pueden necesitar 12kW o superior.
¿El corte láser de acero al carbono necesita limpieza de borde?
El acero al carbono cortado con oxígeno puede tener óxido en el borde, lo que puede requerir limpieza antes de pintar, aplicar recubrimiento en polvo o realizar algunos trabajos de soldadura. El corte con aire o nitrógeno puede reducir este problema según el trabajo.
¿Planea cortar acero al carbono con láser?
Envíe a Rucheng el espesor, tamaño de chapa, producción diaria, plan de gas y proceso posterior. Recomendaremos potencia, máquina y flujo.
Solicitar recomendación láserGuías láser relacionadas de Rucheng
- Buje de máquina cortadora por láser de fibra para opciones de láser de lámina, placa, cerrado, mesa de intercambio y tubo.
- Cortadora láser de fibra de mesa única para la producción compacta de láminas y placas de acero al carbono.
- Cortadora láser de fibra de doble mesa para corte y carga continua de acero al carbono.
- Cortadora láser integrada de placas y tubos para placas de acero al carbono, marcos de tubos, bastidores y conjuntos soldados.
- Selección de potencia del láser para espesor de material y producción diaria.
- Guía de gas auxiliar para decisiones de oxígeno, aire comprimido y nitrógeno.
- Tabla de parámetros de corte por láser de fibra para velocidad, presión de oxígeno, configuración de boquilla y enfoque.
- Guía de corte láser de acero inoxidable cuando su mezcla de materiales incluye corte con nitrógeno libre de óxido.
- Control de costos de corte por láser para anidamiento, utilización y planificación de costos de gas.