
La mejor configuración de la máquina de fabricación de bandejas portacables depende de si fabrica secciones, accesorios o accesorios de bandeja rectos. Utilice una punzonadora CNC para montar agujeros, ranuras, rejillas y patrones repetidos; utilice una prensa plegadora CNC para bridas, soportes, codos, tes y reductores; utilice una máquina cortadora por láser de fibra o una cizalla hidráulica para los espacios en blanco; y utilice moldes y troqueles personalizados para mantener precisos los accesorios repetidos. Para secciones de bandeja recta de gran volumen, agregue una línea de perfilado. Para productos mixtos, como accesorios para bandejas portacables, soportes para tuberías, soportes metálicos y componentes de chapa, una celda flexible de punzonado + doblado + corte suele ser la mejor primera inversión.

Prensa plegadora CNC utilizada para plegar paredes laterales y bordes de brida de bandejas portacables
Esta guía explica cada máquina principal, cómo encajan en una línea de producción típica, qué especificaciones evaluar y cómo hacer coincidir las opciones de máquina con las secciones de bandeja portacables, accesorios, soportes de tuberías, soportes metálicos y componentes de chapa que planea fabricar. Para una selección más amplia de equipos, compare el cubo de la máquina plegadora, Centro de punzonadora CNC, cubo de la máquina de corte por láser, cubo de la máquina de corte, y el guía de reducción de costos de fabricación de chapa metálica.
Respuesta rápida: ¿Qué máquinas necesita?
Si desea fabricar accesorios para bandejas portacables y componentes de chapa relacionados, comience con los dibujos del producto. Las piezas con muchos agujeros y ranuras necesitan un punzonadora cnc. Las piezas con bridas, formas en U, soportes o codos de soporte necesitan un prensa plegadora. Los espacios en blanco planos pueden ser preparados por un máquina de corte por láser de fibra para formas flexibles o un cizalla hidráulica para espacios en blanco rectangulares rectos. Los patrones de orificios repetidos, la formación de rejillas, el estampado y la precisión del doblado dependen de moldes y matrices.
| Producto del comprador | Procesos principales | Combinación de máquinas recomendada |
|---|---|---|
| Accesorios para bandejas portacables | Corte en bruto, punzonado, ranurado, doblado y montaje de montaje. | punzonadora CNC + prensa plegadora + corte o cizallamiento por láser + moldes personalizados |
| Soportes para tuberías | Perforación de orificios, doblado en U, formación de soportes, corte de láminas gruesas | punzonadora CNC + hidráulica prensa plegadora + juego de herramientas |
| Soportes metálicos | Corte de perfiles, punzonado, conformado multidoblado | Máquina cortadora láser de fibra o Punzonadora CNC + prensa plegadora |
| Secciones de bandeja portacables rectas estándar | Desenrollado, punzonado, perfilado, cizalla volante | Línea de perfilado + punzonado en línea + cizalla volante + plegadora para accesorios |
1. ¿Qué es la fabricación de bandejas portacables?
La fabricación de bandejas portacables es el proceso de formar, cortar y acabar perfiles metálicos que soportan y guían cables eléctricos en edificios e instalaciones industriales. A diferencia del conducto de cables, que típicamente es un único tubo, los sistemas de bandejas portacables vienen en múltiples formas estructurales: escalera, perforada, de fondo sólido, de canal y de malla de alambre, cada una requiriendo operaciones de formado y corte diferentes.
El proceso de fabricación comienza con bobinas de metal (acero galvanizado, acero inoxidable o aluminio, típicamente de 0,6 mm a 3,0 mm de espesor) y termina con secciones de bandeja terminadas listas para instalación. Las operaciones clave incluyen: desenrollado y nivelación, punzonado de agujeros o ranuras, perfilado por rodillos del perfil de la bandeja, plegado secundario en prensa plegadora y corte a longitud final.
Las bandejas portacables se producen como secciones individuales (típicamente de 2 a 3 metros de largo) o como parte de una línea de producción automatizada que maneja todas las operaciones en secuencia. La elección entre una configuración de estación de trabajo manual y una línea completamente automatizada depende del volumen de producción, la variedad de tipos de bandeja y las tolerancias requeridas.
2. Las 4 máquinas principales para la producción de bandejas portacables
2.1 Máquina de perfilado por rodillos — El formador de perfiles
Una máquina de perfilado por rodillos es el pilar de la producción de bandejas portacables. Pasa continuamente una tira de metal a través de una serie de estaciones de rodillos, cada una dando forma progresivamente al material en el perfil de bandeja deseado: típicamente una configuración de canal en U, canal en C o lado de escalera.
Una línea completa de perfilado por rodillos para bandejas portacables incluye: un desenrollador hidráulico automático, una unidad de nivelación, un alimentador servo, una punzonadora hidráulica (para缺口 y agujeros de montaje), las estaciones de perfilado por rodillos y una cizalla voladora o de longitud fija en la salida. Las velocidades de producción varían típicamente entre 10 y 40 metros por minuto dependiendo del espesor del material y la complejidad del perfil.
El perfilado por rodillos es ideal para la producción de alto volumen de perfiles de bandeja estándar. El cambio entre diferentes anchos o alturas de bandeja requiere cambiar los útiles de rodillos: un proceso que típicamente toma de 1 a 3 horas para un taller bien preparado.
2.2 Prensa plegadora CNC — Plegado secundario y formado de bridas

La prensa plegadora CNC permite el plegado preciso de bridas y correcciones de perfil después del perfilado por rodillos
Después del perfilado por rodillos, los perfiles de bandejas portacables a menudo requieren operaciones secundarias que una prensa plegadora realiza: añadir dobleces de brida, cerrar o abrir paredes laterales de la bandeja, formar lengüetas de conexión o crear accesorios de piezas especiales (codos, tes y cruces que no se producen fácilmente en una línea de rodillos).
Se prefiere una plegadora CNC con un controlador avanzado (Delem, ESA o Cybelec) porque el doblado de bandejas portacables a menudo requiere múltiples dobleces por pieza con un posicionamiento preciso del tope posterior. Los requisitos de tonelaje suelen ser moderados: 40–160 toneladas, según el espesor del material y el ancho de la bandeja. Para una producción de accesorios de gran volumen, una configuración de plegadora en tándem (dos máquinas trabajando en secuencia) puede duplicar la producción.
Las especificaciones clave para el trabajo de prensa plegadora de bandejas portacables incluyen: longitud de mesa (debe acomodar la sección más larga de la bandeja, típicamente 2500–3200 mm), número de carreras por minuto, número de ejes del pisador trasero (X, R, Z1, Z2 para posicionamiento multieje) y sistema de contrabalanza para calidad de plegado consistente en bandejas anchas.
2.3 Punzonadora — Creación de agujeros y ranuras

La punzonadora CNC crea agujeros de montaje y ranuras de ventilación en las paredes de las bandejas portacables
Las punzonadoras crean los agujeros, ventanas y ranuras que hacen funcionales las bandejas portacables: agujeros de montaje para bridas de suspensión, ranuras de ventilación para disipación de calor en tendidos de cables de energía y puntos de conexión prepunzonados para unir secciones sin taladrar en campo.
En la producción de bandejas portacables se utilizan dos configuraciones principales de punzones. Las punzonadoras de torreta mantienen múltiples estaciones de herramientas en una torreta giratoria, lo que permite un cambio rápido entre tamaños y formas de orificios sin detener la producción. Las punzonadoras CNC con accionamientos servoeléctricos o hidráulicos ofrecen alta precisión y son adecuadas para patrones de perforación regulares a lo largo de las paredes laterales de la bandeja.
Para líneas de bandejas portacables de alta velocidad, los sistemas de punzonado de "matriz voladora" o "línea ajustada" mueven el material continuamente mientras la cabeza de punzonado viaja con la tira, eliminando el ritmo de inicio-parada de las punzonadoras convencionales y aumentando significativamente el rendimiento en diseños de bandejas con mucha perforación.
2.4 Línea de corte — Corte a longitud

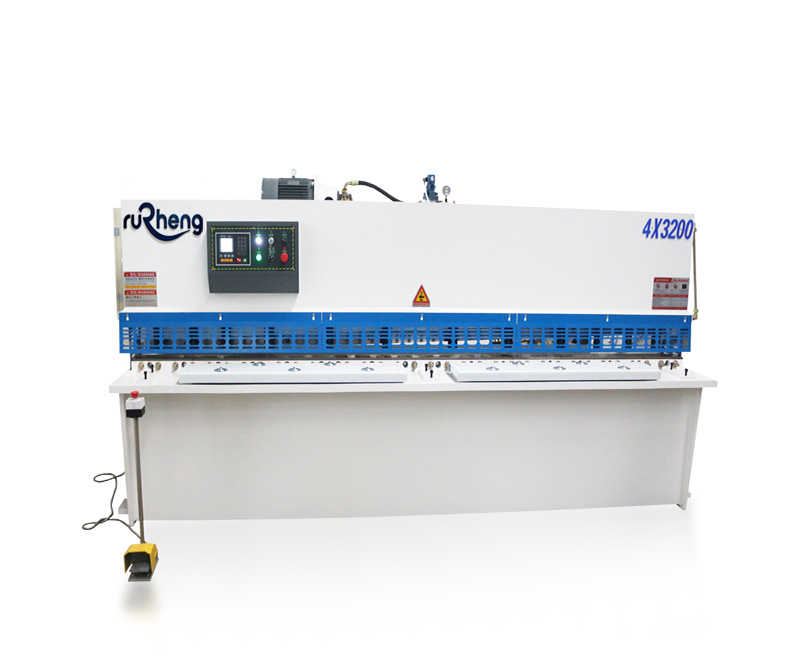
La línea de corte guillotina proporciona cortes limpios y cuadrados en secciones de bandejas portacables
Las cizallas cortan el perfil de bandeja formado a su longitud comercial final. Los dos tipos principales utilizados en la producción de bandejas portacables son las cizallas guillotina (cizalla hidráulica de cuchilla recta) y las cizallas de brazo oscilante (cizalla de péndulo). Ambas producen un corte limpio y cuadrado a la longitud requerida con distorsión mínima.
Las cizallas guillotina utilizan una cuchilla superior fija y una cuchilla inferior móvil, proporcionando alta precisión de corte y superficies de corte suaves en materiales de hasta 6 mm de espesor. Las cizallas de brazo oscilante ofrecen tiempos de ciclo más rápidos y son más adecuadas para materiales más delgados (0,6–3,0 mm), lo que cubre la mayoría de las aplicaciones de bandejas portacables. Ambos tipos pueden integrarse en una línea automatizada con un alimentador servo para precisión de corte a longitud de ±0,5 mm o mejor.
Una cizalla voladora, que se mueve con la tira durante el corte, es preferida en líneas de perfilado por rodillos de alta velocidad, ya que elimina el ciclo de pausa y corte y mantiene el flujo de producción continuo.
3. Flujo del proceso de producción de bandejas portacables
Una línea típica automatizada de producción de bandejas portacables atraviesa estas etapas en secuencia:
Desenrollado y nivelación
Un desenrollador hidráulico desenrolla la bobina de metal; un nivelador de rodillos múltiples elimina la curvatura de la bobina y asegura una tira plana y libre de tensiones lista para punzonado y formado.
Punzonado — Agujeros, ranuras y ventanas
Una punzonadora CNC o sistema de matriz voladora crea agujeros de montaje, ranuras de ventilación y prepunzonados de conexión mientras la tira aún está plana, antes de que entre en las estaciones de perfilado por rodillos.
Perfilado por rodillos — Creación del perfil
La tira nivelada y punzonada pasa a través de estaciones progresivas de perfilado por rodillos que la dan forma al perfil de bandeja portacables objetivo: riel de escalera, pared lateral perforada o canal de fondo sólido.
Plegado secundario en prensa plegadora
Para accesorios de bandeja (codos, tes, cruces) o piezas que requieren ajustes de brida, el perfil formado se transfiere a una prensa plegadora CNC para operaciones de plegado adicionales.
Corte — Corte a longitud
Una cizalla guillotina o voladora corta el perfil continuo de la bandeja a la longitud comercial requerida (típicamente 2000–3000 mm).
Apilado, empaquetado y acabado
Las secciones terminadas se apilan y empaquetan automáticamente, y pueden recibir acabado adicional como galvanizado en zinc, recubrimiento en polvo o galvanizado en caliente según los requisitos de protección contra la corrosión.
La cizalla de brazo oscilante proporciona un corte rápido y limpio de secciones formadas de bandejas portacables
4. Tipos de bandejas portacables y adecuación de máquinas
Diferentes diseños de bandejas portacables imponen diferentes demandas en la línea de producción. Hacer coincidir el tipo de bandeja con la configuración de la máquina es una de las decisiones de selección más importantes.
| Tipo de bandeja | Perfilado por rodillos | Punzonadora | plegadora | Corte |
|---|---|---|---|---|
| Bandeja de escalera | Primario — se necesitan estaciones de inserción de peldaños | Moderado — patrones de agujeros de perno en rieles | Bajo — mayormente secciones rectas | Corte estándar |
| Bandeja perforada | Perfilado por rodillos estándar con útiles de perforación | Pesado — patrones de ranuras de ventilación en toda la extensión | Bajo a moderado | Corte estándar |
| Bandeja de fondo sólido | Perfilado por rodillos estándar, paredes sólidas | Bajo — principalmente agujeros de montaje en los extremos | Moderado — puede requerirse cierre de brida | Corte estándar |
| Bandeja de canal | Perfil de canal en U simple | Bajo a moderado | Bajo — raramente necesita formado secundario | Corte estándar |
| Bandeja de malla de alambre | Malla de alambre soldada, no formada por rodillos | Mínimo | Mínimo | Corte estándar |
| Accesorios de bandeja (codos, tes) | No se produce en línea de rodillos | Patrones de agujeros de conexión | Primario — todo el plegado de accesorios en prensa plegadora | Corte de componentes de accesorios |
La categoría de ajuste es particularmente importante: codos, T, cruces y reductores no se pueden producir en una línea de perfilado estándar. Estos siempre se fabrican en una prensa plegadora CNC a partir de piezas planas en blanco, luego se unen y se terminan. Un taller de bandejas portacables bien equipado necesita una línea de rodillos de alta velocidad para secciones estándar y una prensa plegadora capaz para la producción de accesorios.
5. Especificaciones clave y guía de selección
| Máquina | Especificaciones clave para bandeja portacables | Rango típico |
|---|---|---|
| Línea de perfilado por rodillos | Espesor del material, ancho de tira, altura del perfil, velocidad de línea | 0,6–3,0 mm; 50–600 mm de ancho; 10–40 m/min |
| Prensa plegadora CNC | Tonelaje, longitud de mesa, ejes del pisador trasero, contrabalanza | 40–200 toneladas; mesa 2500–3200 mm; pisador trasero de 4–6 ejes |
| Punzonadora | Tamaño de torreta, ritmo de golpeo, espesor máximo del material, servo o hidráulico | Torreta de 20–30 estaciones; 200–1000 golpes/min; hasta 6 mm |
| Línea de corte | Ancho de corte, ajuste de separación de cuchillas, precisión de longitud de corte | Hasta 1600 mm de ancho de corte; precisión de longitud ±0,5 mm |
5.1 Línea de perfilado por rodillos vs. configuración solo con prensa plegadora
Los talleres que inician en la fabricación de bandejas portacables se enfrentan a una elección fundamental: ¿invertir en una línea dedicada de perfilado por rodillos o construir una estación de trabajo más flexible alrededor de una prensa plegadora CNC?
Una línea de perfilado ofrece el mayor rendimiento para la producción de secciones estándar: una vez configurados el perfil y las herramientas, funciona a 10–40 m/min con una mano de obra mínima. Es la elección correcta para los fabricantes de bandejas de gran volumen que producen el mismo perfil todos los días.
Una configuración centrada en la plegadora (corte por láser o cizallamiento de piezas planas y luego formación de plegadora) intercambia rendimiento por flexibilidad. Maneja una variedad más amplia de tipos de bandejas, tamaños personalizados y producción de accesorios sin la penalización por cambios de una línea de rollos. Este enfoque es adecuado para los talleres de fabricación que agregan bandejas portacables a su combinación de productos o para los fabricantes que atienden pedidos basados en proyectos con una gran variedad.
5.2 Automatización e integración
Las líneas modernas de bandejas portacables se integran cada vez más con sistemas de gestión de fábrica (MES/ERP) para programación de pedidos, seguimiento de producción y registro de calidad. Los puntos clave de integración incluyen: almacenamiento y recuperación de programas NC para cambio rápido de producto, escaneo de código de barras o código QR para cargar el programa correcto para cada tipo de bandeja, posicionamiento automático de herramientas en punzonadoras y automatización de transporte y apilado para reducir la manipulación manual.
Para fabricantes que apuntan a mercados internacionales, las líneas de producción de bandejas portacables deben diseñarse para cumplir con normas relevantes como NEMA VE 1 (EE.UU.), IEC 61537 (internacional) y BS EN 61537 (Europa), que especifican propiedades mecánicas, capacidades de carga, resistencia a la corrosión y requisitos de tratamiento superficial.
6. Lista de verificación de cotización para accesorios de bandejas portacables, soportes y soportes para tuberías
Para recomendar la configuración correcta de punzonado CNC, plegadora, corte por láser, cizallado y herramientas, Rucheng necesita primero los detalles del producto y de la producción. Una lista de verificación completa ayuda a evitar cotizar una máquina que es demasiado pequeña, demasiado lenta o que le faltan herramientas clave.
| Información necesaria | Por qué importa |
|---|---|
| Dibujos del producto o fotografías de muestra. | Define patrones de agujeros, secuencia de plegado, herramientas, forma en bruto y requisitos de recorrido de la máquina. |
| Tipo de material e intervalo de espesores | Determina el tonelaje de la plegadora, la fuerza de punzonado, la potencia del láser o la capacidad de corte. |
| Tamaño máximo de hoja o ancho de bobina | Define el tamaño de la mesa de la máquina, el tamaño del alimentador, el rango del tope posterior y el ancho de corte. |
| Requisitos de orificios, ranuras, rejillas y conformados | Determina si las herramientas de punzonado estándar son suficientes o si se requieren moldes personalizados. |
| Cantidad de producción diaria o mensual | Ayuda a elegir entre máquinas independientes flexibles y una línea de producción más automatizada. |
| Tensión de taller, aire y gas disponibles. | Confirma la configuración eléctrica y si son prácticas las herramientas neumáticas o de gas asistidas por láser. |
Para obtener una cotización centrada en la plegadora, utilice el formulario de cotización de plegadora. Para una cotización centrada en el corte, utilice el formulario de cotización de máquina de corte por láser. Si necesita una línea completa de accesorios para bandejas portacables con punzonado, doblado, corte y moldes, envíe Rucheng sus dibujos y objetivo de producción por eso podemos recomendar una combinación de máquinas.
7. Preguntas frecuentes
¿Qué máquinas se necesitan para iniciar la fabricación de bandejas portacables?
La configuración mínima para la producción básica de bandejas portacables incluye un nivelador o desenrollador manual, una punzonadora o sistema de corte láser para agujeros, una máquina de perfilado por rodillos o prensa plegadora para dar forma, y una cizalla para cortar a longitud. Un taller completamente equipado añade un desenrollador automático, punzonado de matriz voladora, perfiladora de múltiples estaciones, prensa plegadora CNC con pisador trasero multieje y apilado automatizado.
¿Puede una prensa plegadora CNC reemplazar una línea de perfilado por rodillos para bandejas portacables?
Una prensa plegadora CNC puede producir secciones de bandejas portacables a partir de blancos planos, pero es significativamente más lenta que una línea de perfilado por rodillos para la producción de secciones rectas. El formado en prensa plegadora es mejor reservarlo para accesorios de bandeja (codos, tes, reductores) y perfiles personalizados donde el volumen no justifica útiles dedicados de rodillos. Para cualquier volumen serio de bandejas portacables, una línea de rodillos y una prensa plegadora funcionan mejor como máquinas complementarias.
¿Qué espesores de material se utilizan en la fabricación de bandejas portacables?
El rango más común es de 0,6 mm a 3,0 mm. Las bandejas perforadas y de malla de alambre de servicio liviano típicamente usan acero galvanizado o aluminio de 0,6–1,5 mm. Las bandejas de escalera y de fondo sólido de servicio medio comúnmente usan 1,5–2,5 mm. Las bandejas industriales de servicio pesado para aplicaciones de alta carga pueden alcanzar 3,0 mm o más, particularmente en formatos de acero inoxidable o galvanizado en caliente.
¿Cuál es la velocidad de producción típica de una línea de perfilado por rodillos para bandejas portacables?
Las velocidades de producción varían de 10 a 40 metros por minuto dependiendo del espesor del material, la complejidad del perfil y el número de estaciones de rodillos. Los materiales más delgados (0,6–1,0 mm) a menudo pueden funcionar en el extremo superior de este rango. Los materiales más pesados (2,0–3,0 mm) típicamente funcionan en el extremo inferior debido a las mayores fuerzas involucradas.
¿Cómo elijo entre una cizalla guillotina y una cizalla de brazo oscilante para bandejas portacables?
Las cizallas guillotina proporcionan mayor precisión de corte y un corte más limpio en material más ancho y grueso, más adecuadas para bandejas portacables industriales pesadas. Las cizallas de brazo oscilante son más rápidas y más eficientes energéticamente para material delgado a medio (0,6–3,0 mm), lo que cubre la mayor parte de la producción estándar de bandejas portacables. Para una línea de producción integrada, una cizalla voladora sincronizada con la velocidad de perfilado por rodillos ofrece la mejor combinación de velocidad y precisión.
¿Puede una máquina fabricar accesorios para bandejas portacables, soportes para tuberías y soportes metálicos?
Ninguna máquina es la mejor opción para cada operación. Una punzonadora CNC maneja agujeros, ranuras y características formadas repetidas; una prensa plegadora se encarga de las curvas y las formas de los soportes; una máquina de corte o cizallamiento por láser prepara los espacios en blanco; y los moldes o troqueles controlan las formas repetidas. Para componentes mixtos de chapa metálica, una celda flexible de punzonado + doblado + corte suele ser mejor que una línea de perfilado de un solo propósito.
¿Qué información debo enviar para una recomendación de máquina de bandeja portacables?
Envíe dibujos de bandejas, calidad del material, rango de espesor, ancho y alto de la bandeja, patrones de orificios o ranuras, tipos de accesorios, objetivo de producción mensual, voltaje del taller y si necesita punzonado, doblado, corte por láser, cizallado o moldes. Luego, Rucheng puede unir la celda del equipo con secciones de bandeja recta, accesorios y soportes.
¿Los accesorios de bandejas portacables deben utilizar una plegadora o una línea de perfilado?
Utilice una línea de perfilado para secciones de bandejas rectas de gran volumen con perfiles estables. Utilice una plegadora CNC para codos, tes, reductores, cubiertas, soportes y accesorios basados en proyectos donde la combinación de productos cambia con frecuencia.
8. Conclusión
La fabricación de bandejas portacables es una disciplina especializada que requiere inversión coordinada en varios tipos de máquinas. Una línea de perfilado por rodillos maneja la producción de perfiles de alto volumen. Una prensa plegadora CNC añade la capacidad de accesorios y plegado personalizado que hace a un taller verdaderamente flexible. Una punzonadora o sistema de matriz voladora entrega los patrones de agujeros y ranuras que hacen funcionales las bandejas. Una línea de corte cierra el proceso con salida precisa de corte a longitud.
Los fabricantes de bandejas portacables más efectivos operan los cuatro tipos de máquinas en una configuración integrada o semi-integrada, usando la línea de rodillos para la producción de secciones estándar y la prensa plegadora para accesorios, trabajo personalizado y respuesta rápida a los requisitos del proyecto. Juntas, estas máquinas ofrecen la combinación de rendimiento, precisión y flexibilidad que el mercado de bandejas portacables demanda en 2026.
Para mercados de fabricación adyacentes con requisitos similares de doblado, punzonado y control de costos, revise nuestra guía de fabricación de estanterías de almacenamiento de metal, guía de fabricación de estructuras de montaje solar, y guía de reducción de costos de fabricación de chapa metálica.
Si está planificando una línea de producción de bandejas portacables o evaluando actualizaciones de equipos, comuníquese con Rucheng para obtener recomendaciones de máquinas que coincidan con sus tipos de bandejas, especificaciones de materiales, dibujos y objetivos de producción.
¿Listo para configurar su línea de producción de bandejas portacables?
Obtenga recomendaciones de expertos sobre punzonadoras CNC, plegadoras, líneas de corte o cizallamiento por láser y herramientas personalizadas para accesorios de bandejas portacables, soportes para tuberías y soportes metálicos.
Enviar dibujos para recomendación →Planificar la línea completa de producción de chapa
La mayoría de los proyectos de aplicaciones necesitan cortar, doblar y ensamblar posteriormente para funcionar en conjunto. Comience con la gama de máquinas cortadoras por láser de fibra para espacios en blanco y perfiles, luego combine las piezas con la máquina plegadora adecuada para doblar.
- La selección de potencia del láser ayuda a dimensionar la capacidad de corte por material y espesor.
- Cálculo del tonelaje de la plegadora ayuda a dimensionar la capacidad de plegado por material, longitud y apertura de la matriz en V.
- Configuración de fábrica de chapa metálica conecta equipos de corte, punzonado, cizallado, doblado y conformado por láser en un solo flujo de trabajo.