
最適なケーブルトレイ製造機のセットアップは、ストレートトレイセクション、継手、アクセサリのいずれを製造するかによって異なります。穴、スロット、ルーバー、繰り返しパターンの取り付けには、 CNC パンチングマシン を使用します。フランジ、ブラケット、エルボ、ティー、レデューサーには CNC プレスブレーキ を使用します。ブランクにはファイバーレーザー切断マシンまたは油圧シャーリングマシンを使用します。カスタムの金型と金型を使用して、繰り返し使用されるアクセサリの精度を維持します。大量のストレートトレイセクションの場合は、ロールフォーミングラインを追加します。ケーブルトレイアクセサリ、パイプサポート、金属ブラケット、板金コンポーネントなどの混合製品の場合、多くの場合、柔軟なパンチング + 曲げ + 切断セルが最初の投資として最適です。

ケーブルトレイ側壁とフランジ端の曲げに使用されるCNCベンダー
このガイドでは、各コアマシン、それらが一般的な生産ラインにどのように適合するか、どの仕様を評価するか、およびマシンの選択を製造予定のケーブルトレイセクション、アクセサリ、パイプサポート、金属ブラケット、および板金コンポーネントに適合させる方法について説明します。より幅広い機器の選択については、以下を比較してください。 プレスブレーキマシンハブ, CNC パンチングマシンハブ, レーザー切断マシンハブ, シャーリングマシンハブ、そして 板金製造コスト削減ガイド.
簡単な答え: どのマシンが必要ですか?
ケーブルトレイアクセサリおよび関連する板金コンポーネントを製造したい場合は、製品図面から始めます。穴やスロットが多い部品には、 CNCパンチングマシン。フランジ、U 字型、ブラケット、またはサポートベンドのある部品には、 プレスブレーキマシン。平らなブランクは次の方法で準備できます。 ファイバーレーザー切断マシン 柔軟な形状または 油圧シャーリングマシン 真っ直ぐな長方形のブランク用。繰り返しの穴パターン、ルーバーの成形、エンボス加工、曲げの精度は、適切な製品に依存します。 金型と金型.
| バイヤー製品 | 主な工程 | 推奨マシンの組み合わせ |
|---|---|---|
| ケーブルトレイのアクセサリ | ブランクカット、パンチング、溝入れ、曲げ、フィッティング組立 | CNC パンチングマシン + プレスブレーキ + レーザー切断またはシャーリング + カスタム金型 |
| パイプサポート | 穴あけ、U曲げ、ブラケット成形、厚板切断 | CNC パンチングマシン + 油圧 プレスブレーキ + ツーリングセット |
| 金属ブラケット | プロファイルカット、穴あけ、マルチベンド成形 | ファイバーレーザー切断マシン または CNC パンチングマシン + プレスブレーキ |
| 標準のストレートケーブルトレイセクション | デコイル、パンチング、ロールフォーミング、フライングシャーリング | ロールフォーミングライン + インラインパンチング + フライングシャー + プレスブレーキ継手用 |
1. ケーブルトレイ製造とは?
ケーブルトレイ製造は、建築物および工業施設で電気ケーブルを支持し誘導する金属プロファイルを成形、切削、および仕上げるプロセスです。 通常一本の管であるケーブルパイプと異なり、ケーブルトレイシステムにはラダー式、パーフォレーテッド式、フルボトム式、チャンネル式、ワイヤーメッシュ式など複数の構造形式があり、それぞれ異なる成形・切削加工が必要です。
製造プロセスは金属コイル(通常0.6mm〜3.0mm厚のガルバニック鋼、ステンレス鋼、またはアルミニウム)から始まり、安装準備完了の完成トレイセクションで終わります。 主要な工程は、 デコイリングとレベル合わせ、穴またはスリットの穿孔、トレイプロファイルのロールフォーミング、ベンダーでの二次曲げ、そして最終長さへのシャーリングです。
ケーブルトレイは、個別のセクション(通常2〜3メートル)として、または全工程を連続で行う自動化生産ラインの一部として製造されます。 手作業ワークステーション設定と完全自動化ラインの選択は、生産量、トレイ種類の多様性、および必要な公差に依存します。
2. ケーブルトレイ製造の4つのコア機械
2.1 ロールフォーミングマシン — プロファイル成形機
ロールフォーミングマシンはケーブルトレイ製造の主力機械です。金属ストリップを一連のローラー stations を通じて連続的に通過させ、各stationsで材料を所望のトレイプロファイル(通常はU字チャンネル、C字チャンネル、またはラダーサイド構成)に逐步的に成形します。
ケーブルトレイのロール成形ライン一式には、自動油圧アンコイラー、レベラー、サーボフィーダー、油圧打ち抜き機(ノックアウト穴と取付穴用)、ロール成形ステーション、そして出口側のフライングシャーまたは定尺切断シャーが含まれます。生産速度は材料の厚さと断面形状の複雑さに応じて、通常は毎分10〜40メートルです。
ロールフォーミングは標準トレイプロファイルの高批量生産に最適です。異なるトレイ幅または高さ間の切り替えには、ローラー工具の交換が必要です。これは、適切な準備ができた工場では通常1〜3時間かかるプロセスです。
2.2 CNCベンダー — 二次曲げとフランジ成形

CNCベンダーはロールフォーミング後の正確なフランジ曲げとプロファイル補正を可能にします
ロールフォーミング後、ケーブルトレイプロファイルは多くの場合、ベンダーが担当する二次工程を必要とします:フランジ曲げの追加、トレイ側壁の閉鎖または開口、接続タブの成形、またはフィッティング取付け部(エルボー、ティー、クロス。这些はロールラインでは簡単に製造できません)の作成です。
ケーブルトレイの曲げでは、バックゲージの正確な位置決めにより部品ごとに複数の曲げが必要になることが多いため、高度なコントローラー (Delem、ESA、または Cybelec) を備えた CNC プレスブレーキが推奨されます。トン数要件は通常中程度であり、材料の厚さとトレイの幅に応じて 40–160 トンになります。大量のフィッティング生産の場合、タンデムプレスブレーキセットアップ (2 台のマシンが連続して動作する) により、出力を 2 倍にすることができます。
ケーブルトレイベンダー作業の主要な仕様には、テーブル長(最長のトレイセクションに対応する必要があります、通常2500〜3200mm)、每分ストローク数、バックゲージ軸数(多軸ポジショニング用のX、R、Z1、Z2)、および広幅トレイでの一貫した曲げ品質のためのクラウニングシステムが含まれます。
2.3 パンチングマシン — 穴とスリットの作成

CNCパンチングマシンはケーブルトレイ壁に 取付け穴と換気口を作成します
パンチングマシンはケーブルトレイを機能させるための穴、knockouts、スリットを作成します:ハンギングブラケットの 取付け穴、電力ケーブル経路での放熱用の換気口、フィールドでの穿孔なしでセクションを接合するための予備穿孔接続点です。
ケーブルトレイの製造では、2 つの主要なパンチ構成が使用されます。 タレットパンチプレス は、回転タレット内に複数のツールステーションを保持し、生産を停止することなく穴のサイズと形状を迅速に切り替えることができます。 CNC パンチングマシン はサーボ電気または油圧ドライブを備えており、高精度を提供し、トレイ側壁に沿った規則的な穿孔パターンに適しています。
高速ケーブルトレイラインでは、「フライングダイ」または「タイトライン」パンチングシステムが、パンチヘッドがストリップと一緒に移動しながら材料を連続的に移動させます。これにより従来の穿孔機械のスタート・ストップリズムが排除され、穿孔量の多いトレイデザインのスループットが大幅に向上します。
2.4 シャーリングライン — 長さ切断

ギロチンシャーリングラインはケーブルトレイセクションにきれいで角正確な切断を提供します
シャーリングマシンは成形されたトレイプロファイルを最終商業長さに切断します。ケーブルトレイ製造で使用される2つの主要なタイプは、ギロチンシャー(直刃油圧シャー)とスウィング-beamシャー(振り子シャー)です。どちらも最小の歪みで所望長さでのきれいで角正確な切断を生成します。
ギロチンシャーは固定上刃と移動下刃を使用し、最大6mm厚的材料での高精度切断ときれいな切断面を提供します。スウィングbeamシャーはより高速なサイクルタイムを提供し、より薄い材料(0.6〜3.0mm)に適しており、これはほとんどのケーブルトレイアプリケーションをカバーします。両タイプとも、serv o feederとの自動化ラインに統合でき、±0.5mm以上の長さ切断精度を達成できます。
切断中にストリップと一緒に移動するフライングシャーは、高速ロールフォーミングラインで推奨されます。これは一時停止-切断サイクルを排除し、連続的な生産フローを維持するからです。
3. ケーブルトレイ生産プロセスの流れ
典型的な自動化ケーブルトレイ生産ラインは以下の stages を順番に実行します:
デコイリングとレベル合わせ
油圧デコイラーが金属コイルを巻き解き、マルチローラー レベルラーがコイルセットを除去し、穿孔と成形准备完了の平坦でストレスのないストリップを確保します。
パンチング — 穴、スリット、knockouts
CNCパンチングマシンまたはフライングダイシステムが、ロールフォーミングstationsにが入る前の、平坦なストリップ時に 取付け穴、換気口、接続予備穿孔を作成します。
ロールフォーミング — プロファイル作成
レベル合わされ穿孔されたストリップは、対象ケーブルトレイプロファイル(ラダーレール、パーフォレーテッド側壁、またはフルボトムチャンネル)に成形するプログレッシブロールフォーミングstationsを通過します。
ベンダーでの二次曲げ
トレイフィッティング(エルボー、ティー、クロス)またはフランジ調整が必要な部品の場合、成形されたプロファイルは追加曲げ工程のためにCNCベンダーに移動します。
シャーリング — 長さ切断
ギロチンまたはフライングシャーが連続トレイプロファイルを必要な商業長さ(通常2000〜3000mm)に切断します。
積み重ね、束ね、仕上げ
完成セクションは自動的に積み重ねられ、束ねられ、腐食保護要件に応じて溶性亜鉛鍍金、粉体 coating、または溶融鍍亜鉛などの追加仕上げが施される場合があります。
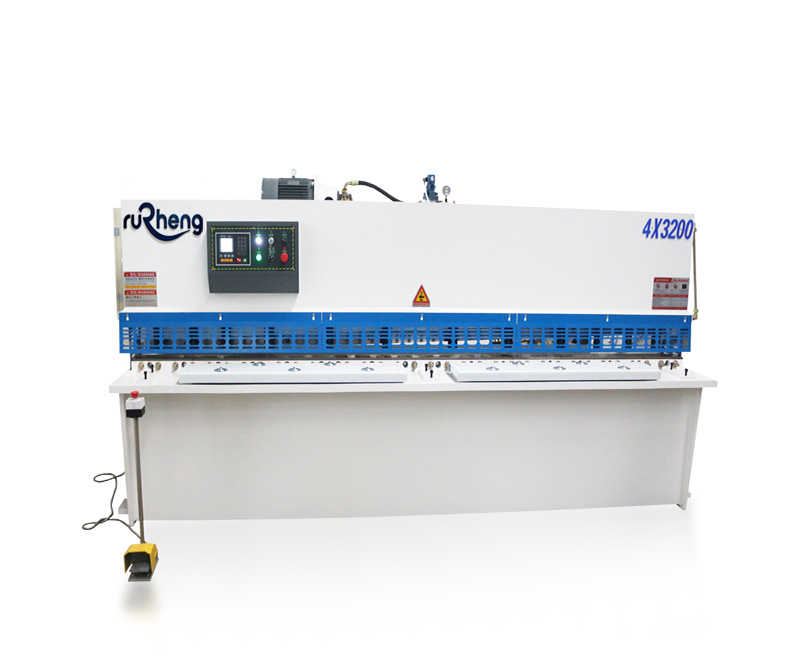
スウィングbeamシャーは成形されたケーブルトレイセクションの高速でクリーンなシャーリングを提供します
4. ケーブルトレイ種類と機械適合
異なるケーブルトレイデザインは生産ラインに異なる要求を課します。トレイ種類を機械構成に適合させることは最も重要な選択決定の1つです。
| トレイ種類 | ロールフォーミング | パンチングマシン | プレスブレーキ | シャーリング |
|---|---|---|---|---|
| ラダートレイ | 主要 — スプリット挿入stationsが必要 | 中程度 — レール上のボルト穴パターン | 低 — 主に直線セクション | 標準切断 |
| パーフォレーテッドトレイ | 穿孔工具付き標準ロールフォーミング | 重い — 全体に換気口パターン | 低〜中程度 | 標準切断 |
| フルボトムトレイ | 標準ロールフォーミング、固体壁 | 低 — 主に端部の 取付け穴 | 中程度 — フランジ閉鎖が必要な場合あり | 標準切断 |
| チャートレイ | シンプルなU字チャンネルプロファイル | 低〜中程度 | 低 — 二次成形がめられることはまれ | 標準切断 |
| ワイヤーメッシュトレイ | 熔接ワイヤーメッシュ、ロールフォーミングなし | 最小 | 最小 | 標準切断 |
| トレイフィッティング(エルボー、ティー) | ロールラインでは製造されません | 接続穴パターン | 主要 — 全フィッティング曲げはベンダーで | フィーティング部品の切断 |
フィッティングカテゴリは特に重要です。エルボ、ティー、クロス、およびレデューサーは、標準のロール成形ラインでは製造できません。これらは常に CNC プレスブレーキ で平らなブランク部品から作成され、結合されて完成します。設備の整ったケーブルトレイショップには、標準セクション用の高速ロールラインと、継手製造用の有能な プレスブレーキ の両方が必要です。
5. 主な仕様と選定ガイド
| 機械 | ケーブルトレイの主要仕様 | 典型範囲 |
|---|---|---|
| ロールフォーミングライン | 材料厚、板幅、プロファイル高さ、ライン速度 | 0.6–3.0 mm; 50–600 mm幅; 10–40 m/分 |
| CNC プレスブレーキ | トン数、テーブル長、バックゲージ軸数、クラウニング | 40–200トン; 2500–3200 mmテーブル; 4–6軸バックゲージ |
| パンチングマシン | ターレットサイズ、打刻率、最大材料厚、伺服または油圧 | 20–30 stationターレット; 200–1000 打/分; 最大6mm |
| シャーリングライン | 切断幅、刃間隔調整、切断長さ精度 | 最大1600mm切断幅; ±0.5mm長さ精度 |
5.1 ロールフォーミングライン 対 ベンダーのみの設定
ケーブルトレイ製造を開始する工場は根本的な選択に直面します:専用のロールフォーミングラインに投資するか、またはCNCベンダーを中心により柔軟なワークステーションを構築するか?
ロールフォーミングライン は、標準的なセクション生産で最高の生産量を実現します。プロファイルとツールを設定すると、最小限の労力で 10–40 m/min で稼働します。これは、毎日同じプロファイルを生産する大量トレイの専用メーカーにとって正しい選択です。
プレスブレーキ中心のセットアップ (レーザー切断または平らなブランクをせん断し、次にプレスブレーキ成形) は、スループットと引き換えに柔軟性を確保します。ロールラインの切り替えペナルティを発生させることなく、幅広い種類のトレイ、カスタムサイズ、継手の生産に対応します。このアプローチは、製品構成にケーブルトレイを追加する製造工場や、多種多様なプロジェクトベースの注文に対応するメーカーに適しています。
5.2 自動化と統合
最新のケーブルトレイラインはますます受注スケジューリング、生産追跡、品質ロギングのために工場管理システム(MES/ERP)と統合しています。主要な統合ポイントには、素早い製品切り替えのためのNCプログラムストレージとリコール、各トレイ種類用の正しいプログラムをロードするバーコードまたはQRコードスキャン、パンチングマシンでの自動工具位置決め、および手作業を減らすためのコンベアと積み重ね自動化が含まれます。
国際市場を狙うメーカーにとって、ケーブルトレイ生産ラインはNEMA VE 1(米国)、IEC 61537(国際)、BS EN 61537(欧州)などの関連規格を満たすように設計する必要があります。これらの規格は機械的性質、荷重定格、耐食性、表面処理要件を指定しています。
6。ケーブルトレイアクセサリ、パイプサポート、ブラケットの見積チェックリスト
適切な CNC パンチング、プレスブレーキ、レーザー切断、シャーリングおよびツーリングのセットアップを推奨するには、まず Rucheng の製品と生産の詳細が必要です。完全なチェックリストは、小さすぎるマシン、遅すぎるマシン、または重要なツールが欠落しているマシンの見積もりを避けるのに役立ちます。
| 必要な情報 | 重要性 |
|---|---|
| 製品図面またはサンプル写真 | 穴のパターン、曲げ順序、工具、ブランク形状、機械の移動要件を定義します。 |
| 材質と板厚範囲 | プレスブレーキのトン数、パンチ力、レーザー出力またはせん断能力を決定します。 |
| 最大シートサイズまたはコイル幅 | マシンテーブルのサイズ、フィーダーのサイズ、バックゲージの範囲、および切断幅を定義します。 |
| 穴、スロット、ルーバーおよび成形要件 | 標準のパンチツールで十分なのか、それともカスタム金型が必要なのかを判断します。 |
| 日次または月次の生産量 | 柔軟なスタンドアロン機械か、より自動化された生産ラインのどちらかを選択するのに役立ちます。 |
| 作業場の電圧、利用可能な空気とガス | 電気的構成と、レーザーアシストガスまたは空気圧ツールが実用的かどうかを確認します。 |
プレスブレーキに焦点を当てた見積もりの場合は、 プレスブレーキ見積フォーム。カットに重点を置いた見積もりの場合は、 レーザー切断機械見積フォーム。パンチング、曲げ、切断、金型を備えた完全なケーブルトレイアクセサリラインが必要な場合は、 Rucheng に図面と生産ターゲットを送信します マシンの組み合わせをお勧めします。
7。よくある質問
ケーブルトレイ製造を開始するために必要な機械は何ですか?
基本ケーブルトレイ生産の最小設定には、レベルラーまたは手動デコイラー、穴用のパンチングマシンまたは激光切断システム、成形用のロールフォーミングマシンまたはベンダー、長さ切断用のシャーリングマシンが含まれます。完全な設備を持つ工場は自動デコイラー、フライングダイ穿孔、マルチstationロールフォーマー、多軸バックゲージ付きCNCベンダー、自動積み重ねを追加します。
CNCベンダーはケーブルトレイのロールフォーミングラインを置き換えできますか?
CNCベンダーは平面ブランクからケーブルトレイセクションを生産できますが、直線セクション生産ではロールフォーミングラインよりかなり遅くなります。ベンダー成形は、批量が専用のロール工具を正当化しないトレイフィッティング(エルボー、ティー、レデューサー)およびカスタムプロファイルに温存する方が릅니다。ケーブルトレイの真剣な批量に対しては、ロールラインとベンダーは補完的な機械として最もよく機能します。
ケーブルトレイ製造にはどの材料厚さが使用されますか?
最も一般的な範囲は0.6mmから3.0mmです。軽負荷のパーフォレーテッドおよびワイヤーメッシュトレイは通常0.6〜1.5mmガルバニック鋼またはアルミニウムを使用します。中負荷のラダーおよびフルボトムトレイは通常1.5〜2.5mmを使用します。高負荷アプリケーション用の重負荷産業トレイは、特にステンレス鋼または溶融鍍亜鉛形式で3.0mm以上に達する可能性があります。
ケーブルトレイロールフォーミングラインの典型的な生産速度はどれくらいですか?
生産速度は材料厚さ、プロファイル複雑さ、ローラーstations数に応じて10〜40メートル/分の範囲です。薄い材料(0.6〜1.0mm)は多くの場合この範囲の上限で実行できます。重い材料(2.0〜3.0mm)は関連する力が大きいため、通常は下限側で実行されます。
ケーブルトレイ用のギロチンシャーとういんぐbeamシャーの間でどのように選択しますか?
ギロチンシャーはより広く厚い材料でより高い切断精度ときれいな切断を提供し、重い産業用ケーブルトレイにより適しています。スウィングbeamシャーは薄〜中程度の材料(0.6〜3.0mm)でより高速でエネルギー効率が高く、これはほとんどの標準ケーブルトレイ生産をカバーします。統合生産ラインの場合、ロールフォーミング速度と同期したフライングシャーが速度と精度の最佳の組み合わせを提供します。
1 台の機械でケーブルトレイアクセサリ、パイプサポート、金属ブラケットを製造できますか?
すべての操作に最適な単一のマシンはありません。 CNC パンチングマシンは、繰り返しの穴、スロット、成形フィーチャーを処理します。 プレスブレーキは曲げとブラケットの形状を処理します。 レーザー切断またはシャーリングマシンはブランクを準備します。そして、金型や金型は繰り返しの形状を制御します。混合板金コンポーネントの場合は、通常、単一目的のロール成形ラインよりも柔軟なパンチング + 曲げ + 切断セルの方が優れています。
ケーブルトレイマシンを推奨するにはどのような情報を送信すればよいですか?
トレイの図面、材料グレード、厚さの範囲、トレイの幅と高さ、穴またはスロットのパターン、アクセサリの種類、月次生産目標、ワークショップの電圧、パンチング、曲げ、レーザー切断、せん断または金型が必要かどうかを送信します。 Rucheng は、機器セルをストレートトレイセクション、フィッティング、ブラケットに適合させることができます。
ケーブルトレイアクセサリにはプレスブレーキまたはロールフォーミングラインを使用する必要がありますか?
安定したプロファイルを備えた大量のストレートトレイセクションには、ロールフォーミングラインを使用します。製品構成が頻繁に変更されるエルボ、ティー、レデューサー、カバー、ブラケット、およびプロジェクトベースのアクセサリには、CNC プレスブレーキを使用してください。
8。結論
ケーブルトレイ製造は複数の機械タイプにわたる調整された投資を必要とする専門分野です。ロールフォーミングラインは高批量プロファイル生産を処理します。CNCベンダーは工場真に柔軟にするフィティングとカスタム曲げ能力を追加します。パンチングマシンまたはフライングダイシステムはトレイを機能させる穴とスリットパターンを提供します。シャーリングラインは正確な長さ切断出力でプロセスを閉じます。
最も効果的なケーブルトレイメーカーは4つの機械タイプを統合または半統合設定で運用し、ロールラインでは標準セクション出力に、ベンダーではフィティング、カスタム作業、プロジェクト要件への迅速な対応に使用します。これらの機械が連携して、2026年のケーブルトレイ市場が求めるスループット、精度、柔軟性の組み合わせを提供します。
同様の曲げ、打ち抜き、コスト管理要件を持つ隣接する製造市場については、当社の製品を確認してください。 金属製収納ラックの製造ガイド, 太陽光発電設置構造製作ガイド、そして 板金製造コスト削減ガイド.
ケーブルトレイの生産ラインを計画している場合、または機器のアップグレードを評価している場合は、 から Rucheng までお問い合わせいただき、トレイのタイプ、材料仕様、図面、生産目標に合った機械の推奨事項をご確認ください。
ケーブルトレイ生産ラインの設定準備はできていますか?
CNC パンチングマシン、プレスブレーキ、レーザー切断またはシャーリングライン、およびケーブルトレイアクセサリ、パイプサポート、金属ブラケット用のカスタムツールに関する専門家の推奨事項を入手してください。
推薦のために図面を送信する →板金の完全な生産ラインを計画する
ほとんどのアプリケーションプロジェクトでは、切断、曲げ、下流での組み立てを連携して行う必要があります。ブランクとプロファイルには ファイバーレーザー切断マシン範囲 から始めて、曲げには適切な プレスブレーキマシン と部品を照合します。
- レーザー出力の選択 は、材料と厚さに応じて切断能力を決定するのに役立ちます。
- プレスブレーキトン数計算 は、材料、長さ、V ダイ開口部による曲げ能力のサイズを決定するのに役立ちます。
- 板金工場出荷時セットアップ は、レーザー切断、パンチング、シャーリング、曲げ、成形装置を 1 つのワークフローに接続します。